Trubky ERW vs bezešvé: kódy JIS E, S, B vs EN 10216/10217
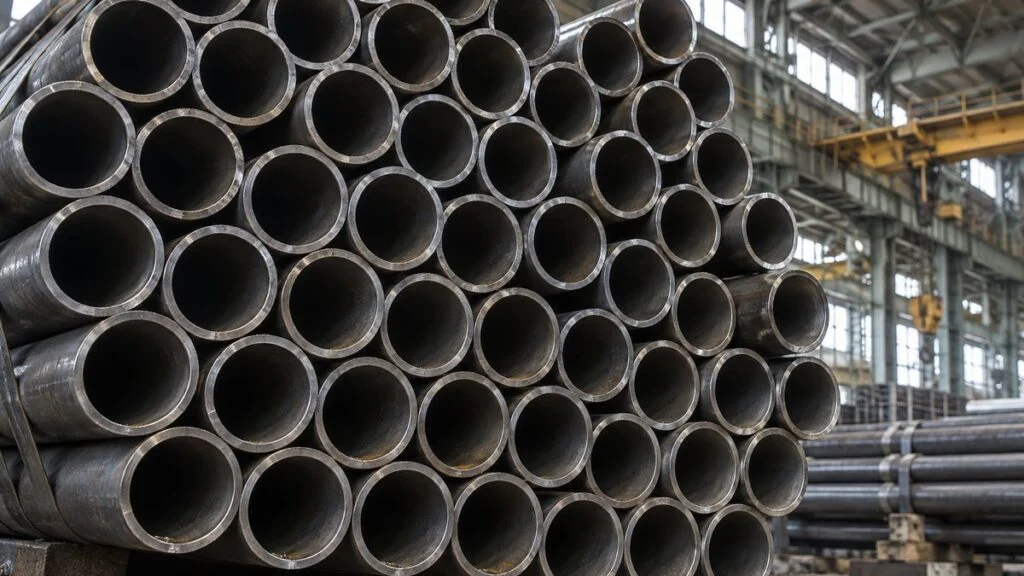
Atest od japonského dodavatele uvádí trubku jako „STPG370-E-G 100A × Sch40“. Projektová specifikace přitom předepisuje bezešvou trubku, například podle EN 10216-1 nebo ASTM A106 Gr. B. Je japonská trubka bezešvá? Odpověď je v krátkém kódu za jakostí: „-E-“ znamená trubku odporově svařovanou elektrickým proudem (ERW) a „-S-“ znamená bezešvou trubku. STPG370-E-G je tedy trubka ERW ve stavu po svařování, nikoli bezešvá trubka.
Tento text vysvětluje, jak číst japonské kódy způsobu výroby (S, E, B a kódy dokončení H, C, G), čím se trubky ERW a bezešvé liší a jak se kódy řadí k evropským normám EN 10216-1 a EN 10217-1 i k ASTM A53 (typy E a S) a A106. Na závěr najdete, na co se zeptat dodavatele, než trubky převezmete nebo objednáte.
- Kódy způsobu výroby: S = bezešvá, E = elektricky odporově svařovaná (ERW), B = kovářsky svařovaná (japonsky tansetsu), A = obloukově svařovaná.
- Kódy dokončení (za S nebo E): H = dokončeno za tepla, C = dokončeno za studena, G = po svařování bez dalšího dokončení (jen ERW).
- SGP (JIS G 3452) není nikdy bezešvá. Vyrábí se jen jako E nebo B. Bezešvou uhlíkovou trubku zapíše japonská specifikace jako STPG s „-S-“ (například STPG370-S) nebo jako STS.
- Pevnost jakosti se způsobem výroby nemění. STPG370 musí splnit stejnou minimální pevnost v tahu jako ERW i jako bezešvá.
- Nejbližší protějšky: JIS „-S-“ ≈ EN 10216-1, ASTM A53 typ S nebo A106 (bezešvé); JIS „-E-“ ≈ EN 10217-1 (výroba EW) nebo ASTM A53 typ E. Jsou srovnatelné, ne totožné.
Obsah
- Jak číst „STPG370-E-G“
- Trubky ERW a bezešvé: jak se vyrábějí
- Trubky ERW a bezešvé: srovnání
- Převod kódů JIS na EN 10216/10217 a ASTM A53/A106
- Které normy JIS připouštějí ERW, bezešvé, nebo obojí
- Jak způsob výroby zvolit a zapsat
- Kontrolní seznam: jak projít zápis JIS nebo inspekční certifikát
- Otázky pro japonského dodavatele
- Meze tohoto textu
- Časté dotazy
- Zdroje
Jak číst „STPG370-E-G“
Japonský zápis tlakové trubky obvykle jde v pořadí jakost, kód způsobu výroby, rozměr. V „STPG370-E-G 100A × Sch40“ znamená:
- STPG370 je jakost podle JIS G 3454 (uhlíkové ocelové trubky pro tlakové účely) s minimální pevností v tahu 370 N/mm² (MPa).
- -E-G je způsob výroby: E jako elektricky odporově svařovaná, G jako po svařování (bez dokončení za tepla ani za studena).
- 100A × Sch40 je jmenovitá velikost (100A = 4 in, přibližně DN 100, vnější průměr 114,3 mm) a řada tloušťky stěny (schedule).
Kód způsobu výroby se čte ve dvou krocích. První písmeno říká, jak byla trubka vytvarována (S, E nebo B), druhé, jak byla dokončena (H, C nebo G). Kovářsky svařovaná trubka SGP nese jen „-B“, bez písmene dokončení.
Údaje, které norma vyžaduje, jsou vyznačeny v jedné řadě na vnějším povrchu trubky. Kód způsobu výroby následuje hned za značkou jakosti.
Příklad 1: Uhlíková ocelová trubka pro tlakové účely (ERW)
Značka výrobceVýrobce a závodZnačka JISCertifikační orgán a čísloSTPG370Značka jakosti-E-GZpůsob výroby (E = ERW, G = po svařování)2024.8Rok a měsíc výroby100A×Sch40Jmenovitá velikost a stěnaPříklad 2: Uhlíková ocelová trubka pro běžné rozvody (kovářsky svařovaná)
Značka výrobceVýrobce a závodZnačka JISCertifikační orgán a čísloSGPZnačka jakosti-BZpůsob výroby (B = kovářsky svařovaná)2024.8Rok a měsíc výroby50AJmenovitá velikostPodle příkladů označení v katalogu trubek pro rozvody společnosti JFE Steel (uvedené hodnoty jsou příklady). Norma pořadí údajů nestanovuje, takže se u výrobců liší. Pomlčky mohou být nahrazeny mezerami. Trubky ERW odolné proti žlábkové korozi nesou navíc značku, například „MN“.
| Kód na trubce nebo v atestu | Způsob výroby | Jak jej číst |
|---|---|---|
| STPG370-S-H | Bezešvá, dokončená za tepla | S = bezešvá, H = dokončeno za tepla |
| STPG370-S-C | Bezešvá, dokončená za studena | C = dokončeno za studena (například tažením za studena) |
| STPG370-E-G | ERW, po svařování | E = elektricky odporově svařovaná, G = po svařování bez dokončení za tepla či za studena |
| STPG370-E-H / -E-C | ERW, dokončená za tepla / za studena | Dokončeno po svařování |
| SGP-E-G | Trubka ERW podle SGP (JIS G 3452), po svařování | I u trubek ERW podle SGP následuje za E písmeno H, C nebo G |
| SGP-B | Kovářsky svařovaná trubka SGP | B = kovářsky svařovaná, bez písmene dokončení |
Způsob výroby prozradí tři věci a nejsou stejně spolehlivé. Důkazem je označení na trubce a inspekční certifikát (japonsky mill sheet, v Česku běžně „atest“). Pohled dovnitř trubky je jen doplňková kontrola.
- Označení na trubce: u STPG (JIS G 3454) a podobných jakostí následuje kód způsobu výroby za značkou jakosti. „-S-“ znamená bezešvá, „-E-“ znamená ERW.
- Vnitřní povrch: trubka ERW má uvnitř jednu přímou svarovou linii po celé délce. Bezešvá trubka ji nemá.
- Inspekční certifikát: certifikát výrobce uvádí normu, jakost a způsob výroby. Spoléháme na něj, když na uříznutém kusu označení nezůstalo.
Vnitřní svarovou linii lze přehlédnout. Výrobci svarový výronek (otřep) u ERW odstraňují a na dobře dokončené trubce se linie může projevit jen mírnou změnou barvy nebo lesku. Způsob výroby proto nikdy neurčujte jen podle vzhledu, ověřte jej z označení nebo z certifikátu.
Trubky ERW a bezešvé: jak se vyrábějí
Trubka ERW, japonsky denpokan (電縫管), se tvaruje z ploché ocelové pásky a svařuje se po délce. Celým názvem jde o elektricky odporově svařovanou ocelovou trubku, zkratka denpo znamená „sešito elektřinou“. Vyrábí se z uhlíkové oceli, ale také z korozivzdorných a nízkolegovaných ocelí. Všechny trubky se svarem, který spojuje okraje pásu, Japonci řadí mezi svařované trubky (yosetsukan) a ERW je jejich typickým zástupcem.
Ocelový pás se průběžně tvaruje do trubky a stýkající se okraje se svařují vysokofrekvenčním proudem.
Podle výrobního postupu v katalogu trubek pro rozvody společnosti JFE Steel. Svarový výronek se odstraňuje uvnitř i vně a kalibrovací stolice dovede trubku na konečné rozměry.
Výrobce odvíjí pás válcovaný za tepla a postupně jej válci tvaruje do kruhové trubky. Vysokofrekvenční proud ohřeje oba okraje a ty se k sobě přitlačí, čímž vznikne svar. Potom se výronek odstraní, trubka se kalibruje a nařeže na délku. Návrh revize JIS G 3452 (pro vydání 2026) předepisuje odstranit vnější i vnitřní výronek podle obrysu trubky, vnitřní však může zůstat ve stavu po svařování, pokud je jeho odstranění obtížné.
Protože je proces plynulý a pokrývá malé i velké průměry, jsou trubky ERW levnější. Jako příklad možností výrobců: JFE Steel uvádí STPG v provedení ERW od 15A do 650A a Nippon Steel od 10A do 600A.
Kovářsky svařovaná trubka (tansetsukan, kód B) se také vyrábí z pásu, ale spoj vzniká teplem a tlakem, ne elektrickým odporem. V závodě JFE Steel na kovářsky svařované trubky se pás ohřeje na asi 1 200 °C a okraje, které tvoří spoj, na asi 1 450 °C. Pás se pak vytvaruje do trubky, spoj se překove a trubka se protáhne na rozměr. Kovářsky svařované trubky se používají hlavně do 100A, větší velikosti jsou převážně ERW. JFE Steel například vyrábí SGP jako kovářsky svařovanou od 15A do 100A. Obloukově svařované trubky (kód A) se svařují obloukem z elektrody nebo drátu a používají se pro velké průměry STPY a pro korozivzdorné trubky (SUS-TP).
Toto video z oficiálního kanálu korejské společnosti Kumkang Kind, výrobce ocelových trubek a bednění, ukazuje výrobu trubek ERW.
Bezešvá trubka, v JIS tsugime-nashi kokan (継目無鋼管), se vyrábí bez jakéhokoli svaru. Ohřátý kulatý sochor se uprostřed provrtá na dutý polotovar, většinou Mannesmannovým způsobem děrování, a pak se válcuje na rozměr.
Bez svařování: ohřátý kulatý sochor se provrtá a poté se protáhne na trubku.
Podle postupu výroby bezešvých trubek v katalogu trubek pro rozvody společnosti JFE Steel. Trubka dokončená za tepla je -S-H, trubka dále dokončená za studena, například tažením, je -S-C.
Bez spoje je materiál po celém obvodu trubky stejný, takže nemusíte řešit jakost svaru, což je hlavní přednost. Bezešvé potrubí má stále obvodové svary, kde se trubky spojují; podélný svar nemá jen samotná trubka. Bezešvá trubka dobře snáší vnitřní tlak i krut a lze ji vyrobit s tlustou stěnou: závod JFE Steel v Čita uvádí bezešvé trubky se stěnou až 65,0 mm, Nippon Steel až 51,5 mm.
Nevýhody jsou rozsah velikostí, přesnost a cena. Děrování a válcování nechává stěnu mírně nerovnoměrnou, takže přesné rozměry se dosahují hůře, a bezešvá trubka je obvykle dražší než ERW. Menší je i rozsah vnějších průměrů: 25,4 až 426,0 mm u JFE a 27,2 až 426,0 mm u Nippon Steel. Typické použití je vysokoteplotní a vysokotlaké potrubí při těžbě ropy a plynu, v energetice a v chemických závodech. Výrobce trubek Tenaris ukazuje postup ve videu TenarisBayCity seamless pipe manufacturing (YouTube, anglicky).
Trubky ERW a bezešvé: srovnání
Tabulka shrnuje rozdíly. Rozsahy velikostí jsou příklady toho, co výrobci dělají, ne meze dané normou.
Rozdíly ve velikosti, stěně, přesnosti a ceně vyplývají z toho, zda trubka má spoj.
Velikosti a stěny podle katalogu trubek pro rozvody společnosti JFE Steel a příručky stavebních materiálů společnosti Nippon Steel. Tolerance platí pro stěny od 3 mm (ERW) nebo od 4 mm (bezešvé dokončené za tepla).
Snadno se přehlédne jedna věc: požadavek normy na pevnost jakosti je pro oba způsoby výroby stejný. STPG370 musí dosáhnout pevnosti v tahu alespoň 370 N/mm², ať jde o ERW, nebo o bezešvou trubku. Splnění stejných hodnot jakosti ale ještě neříká, že je trubka pro dané vedení přijatelná. To záleží na rezervě stěny pro tlak, teplotu a korozi a na předpisu, který se uplatní, a rozhoduje o tom projektant potrubí v každém případě zvlášť.
Rozdíl je nejlépe vidět na rozměrové přesnosti. Bezešvé trubky dokončené za tepla mívají nerovnoměrnou stěnu, a proto jim JIS G 3454 dává širší toleranci tloušťky. Obrázek 5 používá tolerance tloušťky podle JIS G 3454 na běžný rozměr 100A Sch40.
Použijeme-li tolerance na jmenovitou stěnu 6,0 mm, vyjde pásmo 1,65 mm pro bezešvé trubky dokončené za tepla a 1,20 mm pro trubky ERW.
Předpoklad: STPG370, 100A (vnější průměr 114,3 mm), jmenovitá stěna Sch40 6,0 mm (tabulka rozměrů Nippon Steel). Tolerance jsou tolerance tloušťky podle JIS G 3454 pro stěny od 4 mm (bezešvé dokončené za tepla) a od 3 mm (ERW a bezešvé dokončené za studena). Svislá čára označuje jmenovitou stěnu. Jiné normy a rozměry mají jiné tolerance.
U vnějšího průměru je obraz stejný. U 100A (vnější průměr 114,3 mm) je tolerance ±1 % (asi ±1,1 mm) pro bezešvé dokončené za tepla a ±0,8 % (asi ±0,9 mm) pro ERW. Pro srovnání: ASTM A106 připouští minimální stěnu nejvýše o 12,5 % pod jmenovitou, tedy stejnou spodní toleranci, jakou JIS dává bezešvým trubkám dokončeným za tepla se stěnou od 4 mm.
Pro vedení vody, vzduchu a páry o nižším tlaku z SGP nebo STPG často stačí z hlediska pevnosti obojí, takže volba často vychází z dosavadní praxe nebo z projektových standardů vlastníka závodu. Jiné je to u vedení s vysokou teplotou a tlakem a u vedení, kde způsob výroby mění rozsah kontrol: tam o způsobu výroby rozhodují provozní podmínky.
Příkladem jsou japonské elektrárny. Podle japonského zákona o elektroenergetice podléhají svary na určitém potrubí tepelných elektráren vlastní kontrole provozovatele (yosetsu jishu kensa) a podélné spoje na parním a podobném potrubí spadají do rozsahu při nižším tlaku než obvodové svary (u trubek s vnějším průměrem 150 mm a více: 490 kPa pro podélné spoje proti 980 kPa pro ostatní svary na tomto potrubí). Někteří projektanti proto pro vedení od 150A, která by jinak do rozsahu spadala, předepisují bezešvé trubky, aby se kontrolovaly jen obvodové svary. Pravidla mají i další kategorie a výjimky a skutečný rozsah se řídí výkladem japonského ministerstva hospodářství, obchodu a průmyslu (METI). Jde o japonský právní důvod; narazíte-li na něj ve specifikaci, vysvětlí vám jeho použití na daný závod japonský projektant potrubí.
Převod kódů JIS na EN 10216/10217 a ASTM A53/A106
V Evropě se trubky pro tlakové účely rozlišují podle normy: EN 10216 pro bezešvé trubky a EN 10217 pro svařované trubky. Pro nelegované oceli s předepsanými vlastnostmi za pokojové teploty je to EN 10216-1 (bezešvé) a EN 10217-1 (svařované, výrobou EW nebo SAW), obě v jakostech P195/P235/P265 s kvalitou TR1 nebo TR2. Ve značení se tedy způsob výroby píše do čísla normy, ne do kódu za jakostí jako u JIS.
ASTM používá stejnou myšlenku s jinými štítky. ASTM A53 pokrývá svařované i bezešvé trubky a způsob výroby označuje jako typ: typ F (pec-tupé svařování, plynulé svařování, jen jakost A), typ E (odporově svařovaná, jakosti A a B) a typ S (bezešvá, jakosti A a B). ASTM A106 pokrývá jen bezešvé trubky v jakostech A, B a C pro vysoké teploty.
| Kód JIS | Způsob výroby | Nejbližší označení EN | Nejbližší označení ASTM | Poznámky |
|---|---|---|---|---|
| -S-H, -S-C | Bezešvá (dokončená za tepla nebo za studena) | EN 10216-1 (u jiných materiálů další části EN 10216) | A53 typ S; A106 (jen bezešvé) | JIS odděluje dokončení (H nebo C). EN ani ASTM A53 a A106 nemají rovnocenný kód dokončení. |
| -E-G, -E-H, -E-C | ERW (po svařování nebo dokončená) | EN 10217-1 (výroba EW) | A53 typ E | Nevyhovuje, pokud specifikace žádá EN 10216, A106 nebo „bezešvé“. |
| -B (jen SGP) | Kovářsky svařovaná | Přímý protějšek jsem nenašel; podle použití bývá srovnávána norma EN 10255 pro závitové a svařovací trubky | Podobná myšlence jako A53 typ F (pec-tupé svařování) | Jiné normy a jakosti. Neberte jako zaměnitelné. |
| -A (STPY, SUS-TP) | Obloukově svařovaná | EN 10217-1 (SAW, uhlíková ocel); u korozivzdorných ocelí jiné části EN 10216/10217 | Žádný typ A53 | Zkontrolujte konkrétní produktovou normu pro daný materiál. |
Shoda ve způsobu výroby neznamená shodu jakostí. Minimální pevnosti leží blízko sebe, ale nejsou stejné:
| Jakost | Min. pevnost v tahu | Min. mez kluzu |
|---|---|---|
| JIS G 3454 STPG370 | 370 MPa | 215 MPa |
| JIS G 3454 STPG410 | 410 MPa | 245 MPa |
| EN 10216-1 P235TR1 (1.0254) | 360 MPa (max. 500 MPa) | 235 MPa |
| ASTM A53 typ E/S a A106, jakost A | 330 MPa (48 000 psi) | 205 MPa (30 000 psi) |
| ASTM A53 typ E/S a A106, jakost B | 415 MPa (60 000 psi) | 240 MPa (35 000 psi) |
STPG410 se často uvádí jako nejbližší jakosti B podle A53 nebo A106, ale jeho minimální pevnost v tahu je o 5 MPa nižší, takže požadavek jakosti B automaticky nesplňuje. U evropských jakostí je třeba si všimnout, že EN uvádí kromě minima i horní mez pevnosti v tahu, kdežto JIS jen minimum. JIS G 3454 vychází z norem ISO (ISO 9329-1 a ISO 9330-1, upraveno), ne z ASTM ani z EN. Trubky s dvojí certifikací (JIS a ASTM nebo EN na jednom certifikátu) jsou někdy k dispozici; zeptejte se dodavatele, nepředpokládejte shodu.
Způsob výroby se promítá i do návrhových norem. V ASME B31.3 se například součinitel kvality podélného svarového spoje pro trubku A53 typ E běžně uvádí 0,85 oproti 1,00 pro bezešvou, takže ERW potřebuje pro stejný návrhový tlak tlustší stěnu. V evropském potrubí tuto roli hraje součinitel svarového spoje z podle EN 13480-3, jehož hodnota závisí mimo jiné na rozsahu zkoušení svaru. Konkrétní hodnotu vždy vezměte z vydání, které váš projekt používá.
Pozor také na právní rámec. Pro tlaková zařízení uváděná na trh v EU platí směrnice 2014/68/EU (PED) a materiál tlakových částí musí splnit její požadavky; trubka podle JIS není materiál podle evropské harmonizované normy. Jak ji použít (například přes zvláštní posouzení materiálu), rozhoduje projektant spolu s posuzovatelem shody, nikoli tento článek. Provoz tlakových rozvodů navíc podléhá českým předpisům BOZP a provozní bezpečnosti.
Které normy JIS připouštějí ERW, bezešvé, nebo obojí
Na prvním místě je norma: ta omezuje, jaký způsob výroby vůbec dostanete. Obrázek 6 ukazuje způsoby výroby, které připouštějí hlavní japonské normy pro potrubí.
● = způsob výroby, který norma připouští. SGP nemá bezešvou variantu (S) a STS je jen bezešvá.
| Norma a značka | Typické použití | S Bezešvá | E ERW | B Kovářsky svařovaná | A Obloukově svařovaná |
|---|---|---|---|---|---|
| JIS G 3452 SGP | Pára, voda, olej, plyn a vzduch o relativně nízkém tlaku | – | ● | ● | – |
| JIS G 3442 SGPW | Vodní rozvody pro klimatizaci, požární ochranu, odvodnění a podobně | – | ● | ● | – |
| JIS G 3454 STPG | Tlakové potrubí do asi 350 °C | ● | ● | – | – |
| JIS G 3455 STS | Potrubí s vyšším tlakem do 350 °C | ● | – | – | – |
| JIS G 3456 STPT | Hlavně potrubí nad 350 °C | ● | ● | – | – |
| JIS G 3460 STPL | Nízkoteplotní potrubí pod bodem mrazu | ● | ● | – | – |
| JIS G 3458 STPA | Hlavně vysokoteplotní potrubí (legovaná ocel) | ● | – | – | – |
| JIS G 3459 SUS-TP | Korozivzdorné potrubí pro korozní, nízkoteplotní nebo vysokoteplotní provoz | ● | ● | – | ● |
| JIS G 3457 STPY | Nízkotlaké potrubí velkých průměrů | – | – | – | ● |
Podle sloupce způsobu výroby v Q&A o použití a rozsahu trubek JIS společnosti JFE Steel a podle návrhů revizí JIS zveřejněných Japonskou federací oceli a železa. SUS-TP (JIS G 3459) připouští kromě S, A a E i svařování laserem (L). ● ukazuje, co norma připouští; velikosti, které výrobce skutečně dělá, se liší (například JFE dělá STPT jen bezešvé, 20A–400A).
„Bezešvé SGP“ je častý hledaný výraz, ale v normě neexistuje. JIS G 3452 připouští jen ERW (E) a kovářsky svařované (B) trubky. Potřebujete-li od japonského dodavatele bezešvou uhlíkovou trubku, předepište bezešvou variantu STPG, například STPG370-S.
Pro vyšší tlak je obvyklým kandidátem STS (JIS G 3455), nad asi 350 °C STPT (JIS G 3456). Korozivzdorné trubky (SUS-TP, JIS G 3459) existují jako bezešvé (S) a ve svařovaných provedeních: automaticky obloukem (A), laserem (L) a ERW (E). Kód A, obloukové svařování, je jiný proces než ERW (E).
Jak způsob výroby zvolit a zapsat
Dosavadní kontroly při převzetí potvrzují, co dorazilo. Tato část se týká toho, co rozhodnout a zapsat před objednávkou. Způsob výroby se nevolí podle trubky samotné: vyjděte z provozních podmínek, vyberte normu, uvnitř normy zvolte způsob výroby a při dodání jej ověřte podle označení.
Rozhodování v pořadí podmínky → norma → způsob výroby → kontrola při převzetí omezuje dohady a záměny.
Standardní volby jsou vodítka podle rozsahu jednotlivých norem JIS (Q&A a katalog JFE Steel). U regulovaných zařízení, jako jsou elektrárny a zařízení na vysokotlaké plyny, mají přednost požadavky předpisů.
Pro běžné závodní rozvody vody a odpadu, stlačeného vzduchu a nízkotlaké páry stačí ve většině případů SGP nebo STPG v provedení ERW. Bezešvá trubka je volbou pro vysokoteplotní a vysokotlaká vedení, která potřebují tlusté stěny, a pro vedení, kde chcete méně svarů. Řady schedule se liší podle normy: JFE Steel uvádí STPG v řadách Sch 10–80 a STS v řadách Sch 40–160.
Jedním rizikem specifickým pro ERW ve vodním provozu je žlábková koroze (grooving corrosion), při které svar koroduje do žlábku podél trubky. Obvykle se uvádějí dvě příčiny: teplo svařování zanechá ve svaru rozdíl ve struktuře a vměstky sulfidu manganatého (MnS) tam mají tvar, který snadno koroduje. Pro trubky ERW v jiném provozu než plynovém doporučuje JFE Steel svou trubku ERW odolnou proti žlábkové korozi, která nese v příkladech označení JFE navíc značku „MN“.
JIS G 3452 (SGP) byla revidována 20. května 2026 a nové vydání přidává článek nazvaný „Informace, které má dodat objednatel“. JIS G 3454:2026 (STPG), vydaná téhož dne, má stejný článek. Pro SGP uvádí návrh revize tyto položky:
- Způsob výroby a dokončení (například E-G nebo B)
- Konce trubek (se závitem, nebo hladké)
- Zinkování (černá trubka, nebo zinkovaná „bílá“ trubka)
- Velikost (jmenovitá velikost)
U STPG a podobných jakostí přidejte schedule a tam, kde je to potřeba, požadavky na kontrolu svaru nebo tepelné zpracování. Záleží-li na způsobu výroby, pište kód celý do výkresů a nákupních specifikací, například „SGP-E“ nebo „STPG370-S-C“, aby při dodání nedošlo k záměně.
Kontrolní seznam: jak projít zápis JIS nebo inspekční certifikát
- Číslo normy a jakost (například JIS G 3454 STPG370)
- Kód způsobu výroby: S, E nebo B a písmeno dokončení H, C nebo G
- Způsob výroby v inspekčním certifikátu odpovídá označení na trubce
- Způsob výroby, který norma připouští (žádné bezešvé SGP; STS je jen bezešvá)
- Vaše projektová specifikace: vyžaduje bezešvou trubku (například EN 10216-1 nebo ASTM A106), nebo připouští ERW (EN 10217-1, ASTM A53 typ E)?
- Typ dokumentu kontroly: žádá specifikace certifikát typu 3.1 podle EN 10204 a dodavatel jej vystaví?
- Pevnost jakosti proti požadavku projektu (STPG410 vs. jakost B: min. pevnost v tahu 410 vs. 415 MPa)
- Jmenovitá velikost a schedule, ověřené proti rozsahu velikostí, který výrobce pro daný způsob dodá
- Tolerance stěny pro daný způsob výroby (bezešvá dokončená za tepla má +15 % / −12,5 % od 4 mm)
- Provedená tlaková zkouška vodou nebo nedestruktivní zkouška a která z nich
- Kontrola svaru nebo tepelné zpracování, pokud je vaše specifikace u ERW vyžaduje
- U ERW ve vodním provozu: je potřeba trubka odolná proti žlábkové korozi?
- Uříznuté kusy bez označení zpětně dohledané k inspekčnímu certifikátu
Otázky pro japonského dodavatele
- Jaký je úplný kód jakosti a způsobu výroby u každé položky (například STPG370-S-H, nebo STPG370-E-G)?
- Můžete dodat bezešvou trubku v této velikosti a z které válcovny?
- Může být trubka certifikována podle EN 10216-1 nebo ASTM A106 (případně dvojitě), nebo jen podle JIS?
- Byla každá trubka zkoušena tlakem vody, nebo ultrazvukem či vířivými proudy?
- U ERW: je vnitřní výronek odstraněn a je svar tepelně zpracován?
- U ERW ve vodním provozu: jde o trubku odolnou proti žlábkové korozi?
- Jaký typ dokladu o kontrole vystavíte a uvádí způsob výroby?
Tuto zprávu můžete upravit, když dokumenty způsob výroby jasně neuvádějí:
Předmět: Způsob výroby trubek v objednávce [číslo]
Dobrý den, [jméno],
děkujeme za inspekční certifikáty k objednávce [číslo]. Naše projektová specifikace vyžaduje pro vedení [čísla vedení] bezešvé trubky (EN 10216-1 nebo ASTM A106 Gr. B, případně ekvivalent schválený naším projektantem). Certifikát k položce [číslo] uvádí „STPG370-E-G“, což podle našeho chápání je trubka ERW ve stavu po svařování.
Potvrďte prosím způsob výroby u každé položky a sdělte, zda je v rozměru [velikost a schedule] k dispozici bezešvá trubka STPG (-S-H nebo -S-C), nebo trubka s dvojí certifikací. Uveďte také předpokládanou dodací lhůtu.
S pozdravem,
[Vaše jméno]
Meze tohoto textu
- Rozsahy velikostí a meze stěn jsou příklady od JFE Steel a Nippon Steel. Jiní výrobci se liší, ověřte u dodavatele.
- Tolerance jsou z JIS G 3454 a závisí na tloušťce stěny a velikosti. U své velikosti zkontrolujte platné vydání.
- Přiřazení JIS k EN a ASTM jsou nejbližší srovnatelná označení, nikoli rovnocennost. O tom, zda lze japonskou trubku nahradit evropskou či americkou, rozhoduje projektant potrubí podle příslušné normy.
- Regulovaná zařízení (elektrárny, vysokotlaké plyny a podobně) se řídí vlastními pravidly, která mají přednost před normou.
- Pořadí a formát označení se u výrobců liší.
Časté dotazy
Co znamená „E“ v STPG370-E-G?
E znamená trubku elektricky odporově svařovanou (ERW). Následující G znamená stav po svařování, bez dokončení za tepla nebo za studena. Bezešvé STPG se označují -S-H (dokončeno za tepla) nebo -S-C (dokončeno za studena).
Existují bezešvé trubky SGP?
Ne. JIS G 3452 (SGP) připouští jen ERW (E) a kovářsky svařované (B) trubky. Potřebujete-li bezešvou uhlíkovou trubku, předepište STPG s „-S-“, například STPG370-S, nebo STS pro vyšší tlak.
Je STPG370 totéž co ASTM A106 Gr. B?
Ne. A106 je jen bezešvá, kdežto STPG370 může být ERW i bezešvá, a minimální pevnost v tahu STPG370 (370 MPa) je nižší než u jakosti B (415 MPa). STPG410 je blíže, s 410 MPa, ale stále není totožná; jakoukoli náhradu nechte schválit projektantem potrubí.
Odpovídá STPG370-E-G normě EN 10217-1 a STPG370-S normě EN 10216-1?
Způsobem výroby ano, jsou to nejbližší evropské protějšky: ERW (EW) a bezešvá trubka. Jakosti a požadavky se ale liší (například P235TR1 má minimální pevnost v tahu 360 MPa a horní mez 500 MPa), takže náhradu STPG za trubku podle EN musí schválit projektant a vyhovět musí i požadavkům na tlaková zařízení.
Je svar na trubce ERW slabší?
Obecně ne. Požadavky na jakost jsou stejné jako u bezešvých trubek a trubka se před expedicí zkouší. U SGP návrh revize JIS G 3452 vyžaduje buď tlakovou zkoušku vodou 2,5 MPa, nebo ultrazvukovou či vířivoproudovou zkoušku. Použitelnost pro dané vedení závisí na tlaku, teplotě, korozi a platném předpisu. Ve vodním provozu je větším problémem než pevnost žlábková koroze svaru.
Rozdíl mezi kovářsky svařovanou trubkou a trubkou ERW?
Kovářsky svařovaná trubka (B) se ohřívá jako celý pás a spoj se překove tlakem. U ERW (E) se elektrickým proudem ohřejí jen okraje spoje a poté se přitlačí k sobě. JFE Steel například vyrábí SGP jako kovářsky svařovanou do 100A a jako ERW od 125A.
Zdroje
- Datum vydání JIS G 3454:2026, rozsah, základ ISO a článek o informacích od objednatele: Japonská asociace norem, náhled JIS G 3454:2026 (japonsky)
- Datum vydání JIS G 3452:2026, rozsah a článek o informacích od objednatele: Japonská asociace norem, náhled JIS G 3452:2026 (japonsky)
- Kódy způsobu výroby, tolerance a možnosti zkoušek podle JIS G 3454 (starší anglický překlad): TubeSolution, „JIS G3454 Carbon Steel Pipes for Pressure Service“ (anglicky)
- Způsob výroby, značení, tlaková zkouška a údaje pro objednání podle JIS G 3452 (návrh revize, prosinec 2025): Japonská federace oceli a železa, návrh revize JIS G 3452 (japonsky); návrh revize JIS G 3454 (japonsky)
- Výrobní postupy, rozsahy velikostí, tolerance, příklady značení a žlábková koroze: JFE Steel, katalog trubek pro rozvody (japonsky); JFE Steel, průvodce stavebními materiály, kapitola 5 (japonsky); JFE Steel, závod Čita, trubky ERW (japonsky)
- Kódy způsobu výroby podle norem: JFE Steel, Q&A „Použití a rozsah trubek JIS“ (japonsky)
- Velikosti STPG a rozsahy velikostí výrobců: Nippon Steel, příručka stavebních materiálů 4-10 (japonsky); bezešvý proces a velikosti: Nippon Steel, výrobní proces ocelových trubek (japonsky)
- Normy EN 10216-1 a EN 10217-1 (rozsah, jakosti TR1/TR2, způsob výroby, vlastnosti P235TR1): Steeltube, EN 10216-1 P235TR1 (anglicky); RFF, přehled DIN EN 10216 (anglicky); Botop Steel, EN 10217-1 (anglicky)
- Typy a jakosti ASTM A53: Federal Steel Supply, „ASTM A53“ (anglicky); Project Materials, „Carbon Steel Pipes: A53, A106, A333“ (anglicky)
- Jakosti ASTM A106 a tolerance stěny: Totten Tubes, „ASTM A106 Seamless Carbon Steel Pipe“ (anglicky); Wermac, „ASTM A106“ (anglicky)
- Součinitele svarového spoje podle ASME B31.3: Little P.Eng., „ASME B31.3 Quality Factors“ (anglicky)
- Kontrola svarů tepelných elektráren v Japonsku: METI, příručka vlastní kontroly svarů tepelných zařízení (japonsky)
Původní článek v japonštiněTento návod vychází z článku MONOSCOPE napsaného pro čtenáře v Japonsku: 電縫管とシームレス管の違い|JIS記号(E・S・B)早見表と見分け方・使い分け
O redakci
 Redakce MONOSCOPEFOUNDER & EDITOR
Zhruba deset let praxe u výrobce průmyslových zařízení a v inženýrské firmě pro výstavbu závodů: nabídky, projektování a uvádění zařízení do provozu, poté přechod k online marketingu. Dnes webové poradenství pro výrobce B2B a pomoc s tím, aby srozumitelně představili své produkty a technologie. Japonské státní licence Energy Manager a hlavního elektroinženýra třetí třídy.
Od roku 2017 provoz technického blogu (přes 500 článků) a japonského kanálu na YouTube s přibližně 20 000 odběrateli. Každý návod vzniká z pohledu japonské výrobní haly a je ověřen podle citovaných norem.


