전봉관 vs 심리스 강관: JIS E·S·B 기호 읽는 법, ASTM A53/A106 대응
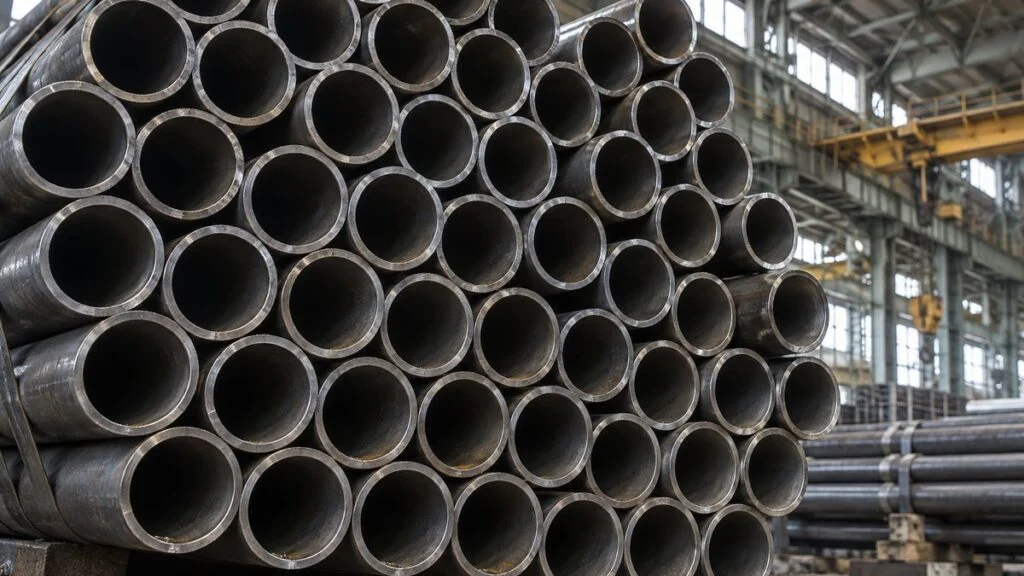
일본 공급사가 보낸 밀 시트(재료 성적서)에 "STPG370-E-G 100A × Sch40"이라고 적혀 있습니다. 그런데 프로젝트 사양서는 심리스 전용인 ASTM A106 Gr. B를 요구합니다. 이 일본산 배관은 심리스일까요? 답은 강종 기호 뒤의 짧은 기호에 있습니다. "-E-"는 전기저항용접(ERW) 강관, "-S-"는 심리스(이음매 없는) 강관입니다. 따라서 STPG370-E-G는 용접한 그대로(as-welded) 상태의 ERW 강관이며, 심리스가 아닙니다.
이 글에서는 JIS 제조방법 기호(S, E, B와 마무리 기호 H, C, G)를 읽는 법, 전봉관(denpokan, ERW)과 심리스 강관의 차이, 이 기호가 ASTM A53 Type E·S 및 A106과 어떻게 대응하는지, 그리고 한국에서 쓰는 KS 규격을 볼 때의 주의점을 정리합니다. 마지막에는 발주·수입검사 전에 공급사에 확인할 항목도 넣었습니다.
- 제조방법 기호: S = 심리스(이음매 없음), E = 전기저항용접(ERW), B = 단접(일본어로 tansetsu), A = 아크 용접.
- 마무리 기호(S 또는 E 뒤): H = 열간 마무리, C = 냉간 마무리, G = 용접한 그대로(ERW만 해당).
- SGP(JIS G 3452)에는 심리스가 없습니다. E 또는 B로만 만듭니다. 탄소강 심리스 강관이 필요하면 일본 사양에서는 STPG의 "-S-"(예: STPG370-S) 또는 STS를 지정합니다.
- 강종의 강도는 제조방법에 따라 달라지지 않습니다. STPG370은 ERW든 심리스든 같은 최소 인장강도를 만족해야 합니다.
- ASTM에서 가장 가까운 것: JIS "-S-" ≈ ASTM A53 Type S 또는 A106(심리스), JIS "-E-" ≈ ASTM A53 Type E. 서로 비교할 수 있는 정도이지, 동일하지는 않습니다.
목차
"STPG370-E-G" 읽는 법
일본의 압력 배관 표기는 보통 강종, 제조방법 기호, 치수 순서로 적습니다. "STPG370-E-G 100A × Sch40"을 나누어 보면 다음과 같습니다.
- STPG370은 JIS G 3454(압력 배관용 탄소 강관)의 강종이며, 최소 인장강도는 370 N/mm²(MPa)입니다.
- -E-G는 제조방법입니다. E는 전기저항용접, G는 용접한 그대로(열간·냉간 마무리를 하지 않음)를 뜻합니다.
- 100A × Sch40은 호칭경(100A = 4B = NPS 4)과 스케줄(두께 등급)입니다.
제조방법 기호는 두 단계로 읽습니다. 첫 글자는 관을 만든 방법(S, E, B)이고, 둘째 글자는 마무리 방법(H, C, G)입니다. 단접 SGP는 "-B"만 붙고 마무리 기호는 없습니다.
규격이 정한 항목이 관 바깥면에 한 줄로 표시됩니다. 제조방법 기호는 강종 기호 바로 뒤에 옵니다.
예 1: 압력 배관용 탄소 강관(ERW)
제조사 약호제조업체·제조소JIS 마크인증기관·인증번호STPG370강종 기호-E-G제조방법(E = ERW, G = 용접한 그대로)2024.8제조 연월100A×Sch40호칭경·두께예 2: 배관용 탄소 강관(단접)
제조사 약호제조업체·제조소JIS 마크인증기관·인증번호SGP강종 기호-B제조방법(B = 단접)2024.8제조 연월50A호칭경JFE스틸의 배관용 강관 카탈로그에 실린 표시 예(예시 값)를 바탕으로 작성. 표시 순서는 규격에서 정하지 않아 제조사마다 다릅니다. 하이픈(-)은 공백으로 표시되기도 합니다. 내홈부식(耐溝状腐食) ERW 강관에는 "MN" 같은 기호가 추가됩니다.
| 관 또는 밀 시트의 기호 | 제조방법 | 읽는 법 |
|---|---|---|
| STPG370-S-H | 심리스, 열간 마무리 | S = 심리스, H = 열간 마무리 |
| STPG370-S-C | 심리스, 냉간 마무리 | C = 냉간 마무리(예: 냉간 인발) |
| STPG370-E-G | ERW, 용접한 그대로 | E = 전기저항용접, G = 용접 후 열간·냉간 마무리를 하지 않음 |
| STPG370-E-H / -E-C | ERW, 열간 / 냉간 마무리 | 용접 후 마무리 가공을 한 것 |
| SGP-E-G | SGP(JIS G 3452) ERW 강관, 용접한 그대로 | SGP의 ERW 강관도 E 뒤에 H, C, G가 붙음 |
| SGP-B | SGP 단접 강관 | B = 단접, 마무리 기호 없음 |
제조방법을 알려 주는 단서는 세 가지이며, 신뢰도는 같지 않습니다. 증거가 되는 것은 관의 표시와 밀 시트(일본에서는 mill sheet라고 부릅니다)입니다. 관 안쪽을 들여다보는 것은 보조 확인일 뿐입니다.
- 관 표시: STPG(JIS G 3454) 등에서는 강종 기호 뒤에 제조방법 기호가 붙습니다. "-S-"는 심리스, "-E-"는 ERW입니다.
- 관 내면: ERW 강관은 안쪽에 길이 방향으로 곧은 용접선이 한 줄 있습니다. 심리스에는 없습니다.
- 밀 시트: 제조사가 발행하는 증명서에 규격, 강종, 제조방법이 적혀 있습니다. 절단한 짧은 관에 표시가 남아 있지 않을 때 기댈 수 있는 기록입니다.
내면의 용접선은 잘 안 보일 수 있습니다. 제조사가 ERW의 용접 비드를 깎아 내기 때문에, 잘 마무리된 관에서는 색이나 광택이 조금 다른 정도로만 보이기도 합니다. 겉모습만으로 제조방법을 단정하지 말고, 표시나 밀 시트로 확인하십시오.
전봉관(ERW)과 심리스 강관: 만드는 방법
전봉관(일본어로 denpokan)은 평평한 강판 띠를 관 모양으로 말아 길이 방향으로 용접한 강관입니다. 정식 명칭은 전기저항용접 강관이고, denpo(전봉)는 "전기로 꿰맨다"는 뜻의 약칭입니다. 탄소강 외에 스테인리스강과 저합금강으로도 만듭니다. 일본에서는 이음매를 접합해 만드는 관을 모두 용접관(yosetsukan)으로 묶으며, 전봉관은 그 대표적인 예입니다.
강판 띠를 연속으로 관 모양으로 성형하고, 맞닿은 이음부를 고주파 전류로 용접합니다.
JFE스틸의 배관용 강관 카탈로그에 실린 공정을 바탕으로 작성. 용접으로 솟아오른 비드는 안팎 모두 깎아 내고, 사이징 밀(정경기)로 치수를 맞춥니다.
공장에서는 열연 코일(띠 모양으로 감은 강판)을 풀어 성형 롤로 조금씩 관 모양으로 만듭니다. 마주 보는 양 끝에 고주파 전류를 흘려 가열한 뒤 눌러 붙여 접합합니다. 그다음 솟아오른 비드를 깎고, 치수를 맞춰 절단합니다. JIS G 3452 개정 원안(2026년판용)은 외면과 내면의 비드를 관의 윤곽을 따라 제거하도록 정하고 있으나, 내면은 제거가 어려우면 용접한 그대로 두어도 된다고 합니다.
연속 생산이 가능하고 소구경부터 대구경까지 대응할 수 있어 비용을 낮출 수 있습니다. 제조사가 만들 수 있는 범위의 예로, JFE스틸은 STPG ERW를 15A~650A, 일본제철은 10A~600A로 제시합니다.
단접관(tansetsukan, 기호 B)도 강판 띠로 만들지만, 이음부를 전기저항이 아니라 열과 압력으로 접합합니다. JFE스틸의 단접관 공장에서는 강판 띠를 약 1,200℃(2,190°F)로 가열하고, 이음부가 될 가장자리는 약 1,450℃(2,640°F)까지 더 가열합니다. 그 뒤 원통형으로 성형해 이음부를 단접하고, 늘이면서 치수를 맞춥니다. 단접관은 주로 100A 이하에 쓰이고 그보다 큰 구경은 대부분 ERW입니다. 예를 들어 JFE스틸은 SGP 단접관을 15A~100A로 만듭니다. 아크 용접관(기호 A)은 용접봉이나 와이어의 아크로 이음부를 녹여 접합하며, 대구경 STPY와 스테인리스 강관(SUS-TP)에 쓰입니다.
다음 영상은 한국의 강관·건설용 거푸집 제조사 금강공업(Kumkang Kind)의 공식 채널에서 올린 것으로, ERW 강관의 제조 공정을 볼 수 있습니다.
심리스 강관은 JIS에서 이음매 없는 강관(tsugime-nashi kokan)이라고 부르며, 용접 없이 만듭니다. 가열한 원형 빌릿(둥근 강편)의 중심에 구멍을 뚫어 속이 빈 소관을 만들고(주로 만네스만 천공법), 이를 압연해 치수를 맞춥니다.
용접 없이, 가열한 원형 빌릿에 구멍을 뚫은 뒤 늘려서 관으로 만듭니다.
JFE스틸의 배관용 강관 카탈로그에 실린 심리스 공정을 바탕으로 작성. 열간으로 마무리한 것이 -S-H, 이어서 냉간 인발 등으로 마무리한 것이 -S-C입니다.
이음매가 없으므로 관의 어느 부분을 잘라도 조직이 같아서, 용접부 품질을 걱정할 필요가 없다는 것이 가장 큰 장점입니다. 다만 심리스 배관계에도 관과 관을 잇는 원주 용접(girth weld)은 있습니다. 관 자체에만 길이 방향 용접부가 없습니다. 심리스 강관은 내압과 비틀림에 강하고 두꺼운 관을 만들 수 있어, JFE스틸 지타 제작소는 두께 65.0mm까지, 일본제철은 51.5mm까지를 제조 범위로 제시합니다.
반면 구경 범위, 정밀도, 비용에서는 불리합니다. 천공과 압연 과정에서 두께가 한쪽으로 치우치기 쉬워 높은 치수 정밀도를 얻기 어렵고, 보통 ERW보다 비싸집니다. 외경 범위도 좁아서 JFE는 25.4~426.0mm, 일본제철은 27.2~426.0mm입니다. 주된 용도는 석유·천연가스 채굴, 발전, 화학 플랜트의 고온·고압 배관입니다. 강관 제조사 Tenaris는 공식 영상 TenarisBayCity seamless pipe manufacturing(YouTube)에서 이 공정을 보여 줍니다.
전봉관과 심리스 강관 비교
차이를 표로 정리하면 다음과 같습니다. 구경 범위는 규격이 정한 한계가 아니라, 제조사가 만들 수 있는 범위의 예입니다.
이음매가 있느냐 없느냐가 구경, 두께, 정밀도, 비용의 차이로 이어집니다.
구경과 두께는 JFE스틸 배관용 강관 카탈로그와 일본제철 건설용 자재 핸드북에서 인용. 허용차는 두께 3mm(ERW) 또는 4mm(열간 마무리 심리스) 이상 구분 기준입니다.
놓치기 쉬운 점이 있습니다. 강종이 요구하는 강도는 두 제조방법에서 같습니다. STPG370은 ERW든 심리스든 인장강도 370 N/mm² 이상이어야 합니다. 그러나 같은 강종 값을 만족한다고 해서 특정 라인에 써도 된다는 뜻은 아닙니다. 압력·온도·부식에 대한 두께 여유와 적용되는 코드·법령에 따라 배관 설계자가 건별로 판단합니다.
치수 정밀도에서는 차이가 더 뚜렷합니다. 열간 마무리 심리스는 두께가 치우치기 쉬워 JIS G 3454가 더 넓은 두께 허용차를 줍니다. 그림 5는 자주 쓰는 100A Sch40에 JIS G 3454의 두께 허용차를 적용한 예입니다.
호칭 두께 6.0mm에 허용차를 적용하면 열간 마무리 심리스는 폭 1.65mm, ERW는 폭 1.20mm가 됩니다.
전제: STPG370, 100A(외경 114.3mm), Sch40 호칭 두께 6.0mm(일본제철 치수표). 허용차는 JIS G 3454의 두께 허용차 중 열간 마무리 심리스는 4mm 이상, ERW·냉간 마무리 심리스는 3mm 이상 구분을 적용했습니다. 세로선이 호칭 두께입니다. 다른 규격·치수에서는 허용차 값이 달라집니다.
외경도 같은 경향입니다. 100A(외경 114.3mm)에서 허용차는 열간 마무리 심리스가 ±1%(약 ±1.1mm), ERW가 ±0.8%(약 ±0.9mm)입니다. 참고로 ASTM A106은 최소 두께를 공칭 두께보다 12.5% 이상 얇지 않게 정하는데, 이는 JIS가 두께 4mm 이상 열간 마무리 심리스에 허용하는 마이너스 허용차와 같은 값입니다.
SGP나 STPG를 쓰는 비교적 낮은 압력의 물·공기·증기 배관에서는 강도 면에서 어느 쪽을 골라도 괜찮은 경우가 많아, 과거 실적이나 플랜트 오너의 설계 기준으로 정해지곤 합니다. 하지만 고온·고압 배관이나 제조방법에 따라 검사 범위가 달라지는 배관은 다릅니다. 이런 경우에는 사용 조건이 제조방법을 결정합니다.
일본의 발전소가 한 예입니다. 일본 전기사업법에 따라 화력발전소 배관 일부의 용접은 사업자의 용접 자주검사(yosetsu jishu kensa) 대상이 되고, 증기 등의 배관에서는 길이 방향 이음(종방향 용접부)이 원주 용접보다 낮은 압력부터 대상이 됩니다(외경 150mm 이상 배관 기준: 길이 방향 이음 490 kPa, 그 배관의 다른 용접 980 kPa). 그래서 설계자가 대상이 될 150A 이상 라인을 심리스로 지정해 원주 용접만 검사하게 하는 경우도 있습니다. 이 규칙에는 다른 구분과 면제도 있으며, 실제 범위는 일본 경제산업성(METI)의 가이드를 따릅니다. 이는 일본 국내 설비의 법령상 이유입니다. 한국 설비에는 한국의 법령·코드가 적용되므로, 일본 쪽 사양서에서 이 이유로 심리스가 지정된 것을 보면 해당 플랜트의 일본 측 배관 엔지니어에게 적용 배경을 물어보십시오.
JIS 기호와 ASTM A53·A106, KS의 대응
ASTM도 같은 발상이지만 이름이 다릅니다. ASTM A53은 용접관과 심리스를 모두 다루며 제조방법을 Type으로 구분합니다. Type F(노 내 맞대기 용접·연속 용접, Gr. A만), Type E(전기저항용접, Gr. A·B), Type S(심리스, Gr. A·B)입니다. ASTM A106은 심리스 전용이며 고온 용도의 Gr. A, B, C가 있습니다.
| JIS 기호 | 제조방법 | 가장 가까운 ASTM 표기 | 비고 |
|---|---|---|---|
| -S-H, -S-C | 심리스(열간 또는 냉간 마무리) | A53 Type S, A106(심리스 전용) | JIS는 마무리(H, C)를 구분합니다. ASTM A53·A106에는 이에 해당하는 마무리 기호가 없습니다. |
| -E-G, -E-H, -E-C | ERW(용접한 그대로 또는 마무리) | A53 Type E | 사양서가 A106이나 "seamless"를 요구하는 곳에는 쓸 수 없습니다. |
| -B(SGP만) | 단접 | 개념상 A53 Type F(노 내 맞대기 용접)와 비슷 | 규격과 강종이 다릅니다. 호환된다고 보면 안 됩니다. |
| -A(STPY, SUS-TP) | 아크 용접 | A53 Type 없음 | 해당 재료의 ASTM 제품 규격을 확인하십시오. |
제조방법이 대응한다고 해서 강종까지 같은 것은 아닙니다. 최소 강도는 가깝지만 같지 않습니다.
| 강종 | 최소 인장강도 | 최소 항복강도 |
|---|---|---|
| JIS G 3454 STPG370 | 370 MPa | 215 MPa |
| JIS G 3454 STPG410 | 410 MPa | 245 MPa |
| ASTM A53 Type E/S 및 A106, Gr. A | 330 MPa(48,000 psi) | 205 MPa(30,000 psi) |
| ASTM A53 Type E/S 및 A106, Gr. B | 415 MPa(60,000 psi) | 240 MPa(35,000 psi) |
STPG410은 A53·A106 Gr. B에 가장 가깝다고 자주 언급되지만, 최소 인장강도가 5 MPa 낮아서 Gr. B 요건을 자동으로 충족하지는 않습니다. JIS G 3454는 ASTM이 아니라 ISO 규격(ISO 9329-1, ISO 9330-1을 수정 채택)을 기반으로 합니다. JIS와 ASTM을 한 장의 증명서에 함께 인증한 이중 인증 강관도 구할 수 있는 경우가 있으니, 동등하다고 가정하지 말고 공급사에 물어보십시오.
한국에서는 JIS를 바탕으로 만든 KS 규격이 많습니다. 예를 들어 KS D 3507(배관용 탄소 강관)은 SGP와, KS D 3562(압력 배관용 탄소 강관, 350℃ 이하 용도)는 STPG와 용도가 가까운 규격으로 보면 됩니다. 다만 강종 기호, 제조방법 구분, 허용차, 시험 항목이 JIS와 같다고 단정하면 안 됩니다. 판이 개정될 때마다 달라질 수 있으므로, KS 자재를 JIS 자재로 바꾸거나 그 반대로 바꿀 때는 최신 KS 본문과 공급사 확인이 필요합니다.
제조방법은 ASME 설계 코드에서도 영향을 줍니다. 예를 들어 ASME B31.3에서 A53 Type E 강관의 종방향 용접 이음 품질 계수는 보통 0.85로 알려져 있고, 심리스는 1.00입니다. 같은 설계 압력이라면 ERW가 더 두꺼운 벽이 필요합니다. 프로젝트에서 쓰는 코드 판의 계수를 확인하십시오.
ERW, 심리스, 또는 둘 다 허용하는 JIS 강관 규격
먼저 규격이 정해지며, 규격이 선택할 수 있는 제조방법을 제한합니다. 그림 6은 주요 JIS 배관 규격에서 허용되는 제조방법을 정리한 것입니다.
● = 규격이 허용하는 제조방법. SGP에는 심리스(S)가 없고, STS는 심리스 전용입니다.
| 규격·기호 | 주요 용도의 기준 | S 심리스 | E ERW | B 단접 | A 아크 용접 |
|---|---|---|---|---|---|
| JIS G 3452 SGP | 비교적 낮은 압력의 증기·물·기름·가스·공기 | – | ● | ● | – |
| JIS G 3442 SGPW | 공조·소화·배수 등의 수배관 | – | ● | ● | – |
| JIS G 3454 STPG | 약 350℃ 이하의 압력 배관 | ● | ● | – | – |
| JIS G 3455 STS | 350℃ 이하에서 사용 압력이 높은 배관 | ● | – | – | – |
| JIS G 3456 STPT | 주로 350℃를 넘는 배관 | ● | ● | – | – |
| JIS G 3460 STPL | 빙점 이하 저온 배관 | ● | ● | – | – |
| JIS G 3458 STPA | 주로 고온 배관(합금강) | ● | – | – | – |
| JIS G 3459 SUS-TP | 내식·저온·고온용 스테인리스 배관 | ● | ● | – | ● |
| JIS G 3457 STPY | 대구경 저압 배관 | – | – | – | ● |
JFE스틸 Q&A 「JIS 강관의 용도와 적용 범위」의 제조법 란과, 일본철강연맹이 공개한 각 JIS 개정 원안을 바탕으로 작성. SUS-TP(JIS G 3459)는 S, A, E 외에 레이저 용접(L)도 규격에 있습니다. ●는 규격상의 선택지이며, 실제로 만들 수 있는 호칭경은 제조사마다 다릅니다(예: JFE의 STPT는 심리스 20A~400A만).
"SGP 심리스"는 자주 검색되지만, 규격에는 없습니다. JIS G 3452가 허용하는 것은 ERW(E)와 단접(B)뿐입니다. 일본 쪽에서 탄소강 심리스 강관을 구해야 한다면 STPG370-S처럼 STPG의 심리스 버전을 지정하십시오.
더 높은 압력에는 STS(JIS G 3455)가, 약 350℃(660°F)를 넘는 온도에는 STPT(JIS G 3456)가 보통 후보입니다. 스테인리스 강관(SUS-TP, JIS G 3459)은 심리스(S) 외에 자동 아크 용접(A), 레이저 용접(L), ERW(E)의 용접관이 있습니다. 아크 용접 기호인 A는 ERW(E)와는 다른 제조방법임에 주의하십시오.
제조방법을 고르고 지정하는 순서
앞에서 본 확인은 도착한 관이 무엇인지 보는 방법입니다. 이 장은 발주 전에 무엇을 정하고 어떻게 적을지를 다룹니다. 제조방법은 관만 보고 정하지 않습니다. 사용 조건에서 시작해 규격을 고르고, 그 규격 안에서 제조방법을 정하고, 납품 시 표시로 확인하는 순서로 진행합니다.
조건 → 규격 → 제조방법 → 수입 확인의 순서로 정하면 망설임과 혼동이 줄어듭니다.
규격 선택은 각 JIS 적용 범위(JFE스틸 Q&A·카탈로그)에 따른 기준입니다. 발전·고압가스 등 법령 대상 설비에서는 법령 요건이 우선합니다.
일반 공장의 급배수, 압축공기, 저압 증기라면 SGP나 STPG의 ERW로 충분한 경우가 대부분입니다. 심리스를 고르는 것은 두꺼운 관이 필요한 고온·고압 배관, 그리고 용접부를 줄이고 싶은 배관입니다. 스케줄 계열도 규격마다 다릅니다. JFE스틸은 STPG를 Sch 10~80, STS를 Sch 40~160으로 제시합니다.
물 배관에서 ERW 고유의 위험은 홈 부식(grooving corrosion)입니다. 용접부만 도랑처럼 파이며 부식하는 현상으로, 용접열로 조직에 차이가 생기는 점과 이음부의 황화망간(MnS) 개재물이 부식되기 쉬운 형태가 되는 점이 원인으로 흔히 거론됩니다. JFE스틸은 가스 이외의 용도에 ERW 강관을 쓸 때 내홈부식 ERW 강관을 권장하며, JFE의 표시 예에서는 이런 강관에 "MN"이 추가됩니다.
JIS G 3452(SGP)는 2026년 5월 20일에 개정되었고, 새 판에는 "구매자가 제시하는 정보(Information to be supplied by the purchaser)" 조항이 추가되었습니다. 같은 날 발행된 JIS G 3454:2026(STPG)에도 같은 조항이 있습니다. SGP의 개정 원안에 올라 있는 항목은 다음과 같습니다.
- 제조방법과 마무리 방법(예: E-G, B)
- 관 끝 모양(나사 가공 또는 플레인 엔드)
- 아연도금 구분(흑관 또는 아연도금 백관)
- 치수(호칭경)
STPG 등에서는 여기에 스케줄과, 필요하면 용접부 검사나 열처리 조건이 더해집니다. 제조방법이 중요한 배관이라면 도면과 구매 사양서에 "SGP-E", "STPG370-S-C"처럼 기호를 끝까지 적는 것이 기본입니다. 납품 때의 혼동을 막아 줍니다.
체크리스트: JIS 강관 표기와 밀 시트 검토
- 규격 번호와 강종(예: JIS G 3454 STPG370)
- 제조방법 기호(S, E, B)와 마무리 기호(H, C, G)
- 밀 시트의 제조방법이 관의 표시와 일치하는가
- 규격이 허용하는 제조방법인가(SGP 심리스는 없음, STS는 심리스 전용)
- 프로젝트 사양서: 심리스(예: ASTM A106)를 요구하는가, ERW(ASTM A53 Type E)를 허용하는가
- 강종 강도와 프로젝트 요구의 비교(STPG410 vs Gr. B: 최소 인장강도 410 vs 415 MPa)
- 호칭경과 스케줄이 그 제조방법으로 제조사가 공급할 수 있는 범위 안인가
- 그 제조방법의 두께 허용차(열간 마무리 심리스는 4mm 이상에서 +15%/−12.5%)
- 수압 시험 또는 비파괴 검사를 했는지, 어느 쪽인지
- ERW 강관에 대해 사양서가 요구하면 용접부 검사 또는 열처리
- 물 배관에 쓰는 ERW라면 내홈부식 강관이 필요한가
- 표시가 없는 절단 관을 밀 시트까지 추적할 수 있는가
- KS 강관을 JIS 강관으로(또는 반대로) 바꾸는 경우, 최신 KS 본문으로 기호·허용차·시험 항목을 대조했는가
일본 공급사에 물어볼 질문
- 각 품목의 전체 강종·제조방법 기호는 무엇입니까(예: STPG370-S-H, STPG370-E-G)?
- 이 치수의 심리스 강관을 공급할 수 있습니까? 어느 제조소 제품입니까?
- ASTM A53 또는 A106과 이중 인증이 가능합니까, JIS만 가능합니까?
- 각 관에 수압 시험을 했습니까, 아니면 초음파 또는 와전류 탐상을 했습니까?
- ERW 강관의 경우 내면 비드를 제거했습니까? 용접부에 열처리를 했습니까?
- 물 배관용 ERW 강관이라면 내홈부식 강관입니까?
- 어떤 검사 문서를 발행합니까? 거기에 제조방법이 기재됩니까?
서류만으로 제조방법이 분명하지 않을 때는 아래 문안을 고쳐 쓸 수 있습니다. 일본 공급사와는 영어로 주고받는 경우가 많으므로 핵심 요청 문장은 영문을 함께 적었습니다.
제목: PO [번호] 강관의 제조방법 확인 요청
[담당자명] 님께,
PO [번호]의 밀 시트를 보내 주셔서 감사합니다. 당사 프로젝트 사양서는 [라인 번호] 라인에 심리스 강관(ASTM A106 Gr. B 또는 당사 엔지니어가 승인한 동등품)을 요구합니다. 품목 [번호]의 밀 시트에는 "STPG370-E-G"로 기재되어 있는데, 이는 용접한 그대로의 ERW 강관으로 이해하고 있습니다.
각 품목의 제조방법을 확인해 주시고, [호칭경과 스케줄]의 심리스 STPG(-S-H 또는 -S-C) 또는 ASTM A106 이중 인증 강관을 공급하실 수 있는지, 가능하다면 예상 납기와 함께 알려 주십시오.
(English) Could you confirm the manufacturing process for each item, and whether seamless STPG (-S-H or -S-C) or dual-certified ASTM A106 pipe is available in [size and schedule], with the expected lead time?
감사합니다.
[이름]
이 글의 한계
- 구경 범위와 두께 한계는 JFE스틸과 일본제철의 예입니다. 다른 제조사는 다르므로 공급사에 확인하십시오.
- 허용차는 JIS G 3454 기준이며 두께와 치수에 따라 달라집니다. 해당 치수는 최신 판으로 확인하십시오.
- 여기서 제시한 JIS와 ASTM의 대응은 가장 가까운 표기이지 동등을 뜻하지 않습니다. JIS 강관이 ASTM 강관을 대체할 수 있는지는 적용 코드에 따라 프로젝트의 배관 엔지니어가 판단합니다.
- KS 규격(KS D 3507, KS D 3562 등)은 용도가 가까운 규격으로만 소개했으며, 기호와 시험 항목은 이 글에서 JIS와 대조하지 않았습니다. 최신 KS 본문으로 확인이 필요합니다.
- 법령 대상 설비(발전소, 고압가스 등)는 별도의 규칙이 있으며, 그것이 규격보다 우선합니다.
- 표시 순서와 형식은 제조사마다 다릅니다.
FAQ
STPG370-E-G에서 "E"는 무슨 뜻입니까?
E는 전기저항용접(ERW) 강관을 뜻합니다. 뒤따르는 G는 용접한 그대로, 즉 용접 후 열간·냉간 마무리를 하지 않았다는 뜻입니다. 심리스 STPG는 -S-H(열간 마무리) 또는 -S-C(냉간 마무리)로 표시합니다.
SGP 심리스 강관이 있습니까?
없습니다. JIS G 3452(SGP)가 허용하는 것은 ERW(E)와 단접(B)뿐입니다. 탄소강 심리스 강관이 필요하면 STPG370-S처럼 "-S-"가 붙은 STPG를 지정하거나, 더 높은 압력에는 STS를 지정하십시오.
STPG370은 ASTM A106 Gr. B와 같습니까?
같지 않습니다. A106은 심리스 전용이지만 STPG370은 ERW와 심리스가 모두 가능하고, STPG370의 최소 인장강도(370 MPa)는 Gr. B(415 MPa)보다 낮습니다. STPG410(410 MPa)이 더 가깝지만 그래도 같지는 않습니다. 대체는 반드시 배관 엔지니어의 승인을 받으십시오.
단접관과 전봉관(ERW)은 무엇이 다릅니까?
단접관(B)은 강판 띠 전체를 가열해 이음부를 압력으로 단접합니다. ERW(E)는 이음부 가장자리만 전류로 가열한 뒤 눌러 붙입니다. 예를 들어 JFE스틸은 SGP를 100A 이하는 단접관으로, 125A 이상은 ERW로 만듭니다.
ERW 강관의 용접부는 더 약합니까?
일률적으로 약하다고 할 수는 없습니다. 강종 요건은 심리스와 같고, 출하 전 시험도 있습니다. SGP의 경우 JIS G 3452 개정 원안은 2.5 MPa(약 360 psi) 수압 시험, 또는 초음파·와전류 탐상 중 하나를 요구합니다. 특정 라인에 쓸 수 있는지는 압력, 온도, 부식, 적용 코드에 달려 있습니다. 물 배관에서는 강도보다 이음부의 홈 부식이 더 큰 걱정거리입니다.
출처
- JIS G 3454:2026의 발행일·적용 범위·ISO 기반·구매자 정보 조항: 일본규격협회(JSA), JIS G 3454:2026 미리보기(일본어)
- JIS G 3452:2026의 발행일·적용 범위·구매자 정보 조항: 일본규격협회(JSA), JIS G 3452:2026 미리보기(일본어)
- JIS G 3454 제조방법 기호·허용차·시험 옵션(구판 영문 번역): TubeSolution, "JIS G3454 Carbon Steel Pipes for Pressure Service"
- JIS G 3452의 제조방법·표시·수압 시험·주문 정보(개정 원안, 2025년 12월): 일본철강연맹, JIS G 3452 개정 원안(일본어), JIS G 3454 개정 원안(일본어)
- 제조 공정·구경 범위·허용차·표시 예·홈 부식: JFE스틸, 배관용 강관 카탈로그(일본어), JFE스틸, 건재 내비 제5장(일본어), JFE스틸 지타 제작소, ERW 강관(일본어)
- 규격별 제조방법 기호: JFE스틸, Q&A 「JIS 강관의 용도와 적용 범위」(일본어)
- STPG 치수와 제조사별 구경 범위: 일본제철, 건설용 자재 핸드북 4-10(일본어), 심리스 공정과 치수: 일본제철, 강관 제조 공정(일본어)
- ASTM A53의 Type과 강종: Federal Steel Supply, "ASTM A53", Project Materials, "Carbon Steel Pipes: A53, A106, A333"
- ASTM A106의 강종과 두께 허용차: Totten Tubes, "ASTM A106 Seamless Carbon Steel Pipe", Wermac, "ASTM A106"
- ASME B31.3 용접 이음 품질 계수: Little P.Eng., "ASME B31.3 Quality Factors"
- 일본 화력발전 설비의 용접 자주검사: 일본 경제산업성(METI), 화력설비 용접 자주검사 가이드(일본어)
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: 電縫管とシームレス管の違い|JIS記号(E・S・B)早見表と見分け方・使い分け
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.


