Retrofit monitoringu maszyn: starsze maszyny japońskie
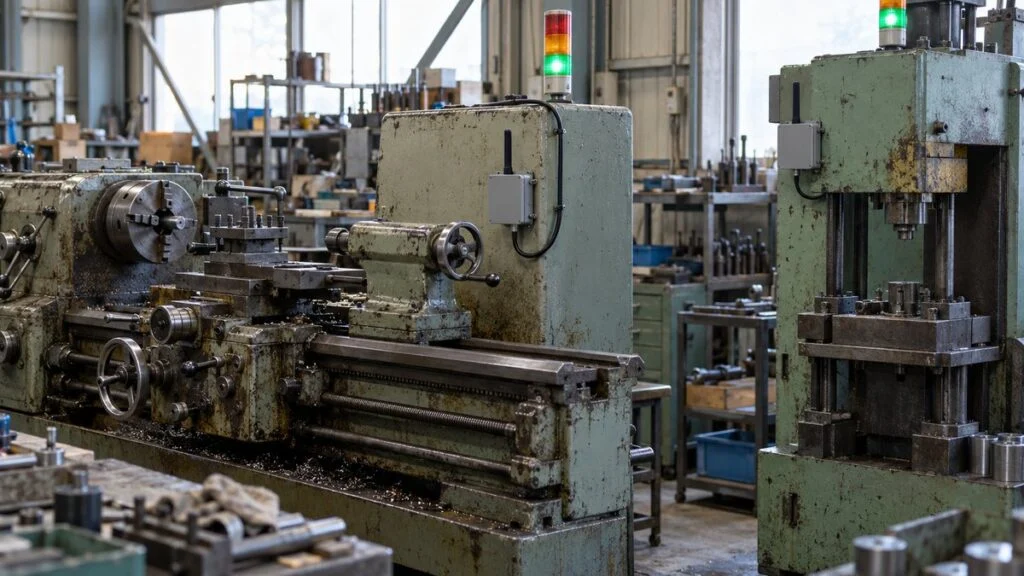
W Państwa zakładzie w Polsce pracują japońskie tokarki i prasy, które mają po 20 czy 30 lat. Nadal robią dobre detale, ale nie mają połączenia z siecią, a japońska centrala oczekuje teraz mieruka („uwidocznienia”): czasu pracy, czasu postoju i OEE dla każdej maszyny. Wymiana maszyn nie wchodzi w grę.
Takie dane zwykle da się uzyskać, dodając czujniki i moduł zbierania danych. Stare maszyny wciąż wysyłają sygnały pokazujące, że pracują: świeci kolumna sygnalizacyjna, płynie prąd w silniku, zmienia stan przekaźnik w szafie sterowniczej albo siłownik wykonuje ruch raz na cykl. Ten przewodnik omawia, jakie dane zebrać w pierwszej kolejności, pięć kroków wdrożenia, siedem sposobów odczytu sygnału, warstwy sprzętu i sieci oraz kontrole BHP, gwarancji i cyberbezpieczeństwa, które trzeba zamknąć, zanim ktokolwiek otworzy szafę. Na końcu znajdą Państwo listę kontrolną i pytania do japońskiego producenta maszyny.
Spis treści
- Zacznij od trzech danych: stan maszyny, przyczyna postoju, liczba sztuk
- Pięć kroków wdrożenia zbierania danych
- Krok 3. Wybierz metodę odczytu sygnału (siedem opcji)
- Krok 4. Zaplanuj sprzęt i sieć
- Kontrole BHP, gwarancji i cyberbezpieczeństwa przed montażem
- Krok 5. Pilotaż na jednej maszynie, potem rozszerzenie
- Lista kontrolna przed montażem
- Pytania do japońskiego producenta maszyny
- Ograniczenia tego przewodnika
- FAQ
- Źródła
Zacznij od trzech danych: stan maszyny, przyczyna postoju, liczba sztuk
Na początek wystarczą trzy rodzaje danych: stan maszyny (praca, postój, alarm), przyczyna każdego postoju i liczba wyprodukowanych sztuk. Dane szczegółowe, takie jak temperatura czy przebiegi drgań, mogą poczekać, aż te trzy pokażą, gdzie i dlaczego maszyna się zatrzymuje.
Razem dają podstawę do obliczenia dwóch składników OEE: dostępności i wydajności. Brak któregokolwiek z nich zostawia niepełny obraz. Przy samych stanach, bez przyczyn postojów, wiadomo na przykład, jak długo maszyna stała, ale nie dlaczego.
Dane dostępne w sygnałach maszyny zbieraj automatycznie. To, co wie tylko człowiek, na przykład przyczynę postoju, zbieraj przez wpis ręczny.
Uwaga: wskaźnik jakości wymaga jeszcze liczby braków. Przy pierwszych wdrożeniach zakłady zwykle biorą ją z zapisów kontroli lub z dziennych raportów produkcji.
Zdefiniuj trzy stany na piśmie
„Praca”, „postój” i „alarm” znaczą co innego na różnych maszynach. Zielone, żółte i czerwone światło kolumny sygnalizacyjnej nie zawsze odpowiada tym trzem stanom. Na jednej maszynie żółte oznacza „przezbrojenie w toku”, na innej — wczesne ostrzeżenie, że kończy się materiał.
Zanim zaczniecie zbierać jakikolwiek sygnał, spiszcie, jakie warunki uznajecie za „pracę”. Od razu ustalcie też, czy czas jałowy, gdy zasilanie jest włączone, ale maszyna nie skrawa, liczy się jako postój.
Niech operator wybiera przyczynę postoju
Sygnały maszyny mówią, że maszyna stanęła, ale nie dlaczego. Oczekiwanie na materiał, przezbrojenie i awaria wyglądają na poziomie sygnału tak samo: jako „postój”.
Praktyczne podejście to wybór przyczyny przez operatora na terminalu lub przyciskiem przy maszynie. Maszyna dostarcza czas postoju i liczbę sztuk, a człowiek tylko przyczynę. Lista przyczyn powinna być na tyle szczegółowa, żeby większość postojów nie trafiała do pozycji „Inne”.
Zliczaj sztuki z ruchu, który występuje raz na cykl
Aby zliczać sztuki, znajdź ruch, który zachodzi dokładnie raz na każdy wykonany detal.
Przewodnik japońskiej agencji IPA (Information-technology Promotion Agency) opisuje, jak robi to japoński producent Asahi Tekko. Dobudowuje czujniki fotoelektryczne lub kontaktrony (przełączniki reagujące na magnes) do ruchów występujących raz na cykl, takich jak otwarcie i zamknięcie drzwi, skok siłownika czy obrót wału.
Liczba impulsów (zboczy narastających sygnału) to liczba sztuk, a odstęp między impulsami to czas cyklu. Co więcej, jeśli impuls nie nadejdzie w oczekiwanym momencie, można uznać maszynę za zatrzymaną. To mocna strona tej metody: jeden czujnik zliczający mierzy także czas postoju. O różnicy między impulsem jednorazowym a sygnałem utrzymywanym przeczytają Państwo w osobnym artykule.
Pięć kroków wdrożenia zbierania danych
Projekty retrofitu, które zaczynają się od wyboru czujników, łatwo kończą się źle. Najpierw ustalcie cel i maszynę docelową, potem zbadajcie sygnały, które maszyna już ma, i dopiero wtedy wybierzcie metodę odczytu i sprzęt.
Sprzęt jest dopiero trzeci. Najpierw ustal, po co potrzebujesz danych i od której maszyny zaczynasz.
Uwaga: przed krokiem 4 uzgodnij plan z osobą, która będzie pracować w szafie, i z producentem maszyny (patrz część o BHP poniżej).
Krok 1. Ustal cel i maszynę docelową
Zacznijcie od wskaźnika, który chcecie zmienić, na przykład „ograniczyć nadgodziny” albo „zmniejszyć o połowę postoje na wąskim gardle”. Cel podpowiada, od której maszyny zacząć i jak szczegółowe mają być dane.
Wybierajcie maszyny, które nie nadążają za zapotrzebowaniem, procesy będące wąskim gardłem albo maszyny, których postoje wstrzymują wszystko za nimi. Przewodnik IPA zaznacza też, że nie trzeba montować czujników na każdej maszynie: na linii umieszcza się je jak najbliżej ostatniego procesu. Jeśli interesuje Państwa tylko wydajność linii, często wystarcza jedno zliczanie na wyjściu.
Krok 2. Zbadaj źródła sygnału na maszynie
Następnie sprawdźcie na hali, jakie sygnały maszyna docelowa nadal ma. Nawet stare maszyny rzadko nie mają żadnego sygnału pracy. Przyjrzyjcie się tym sześciu miejscom.
To, co jest dostępne, decyduje o tym, jakich metod odczytu możecie użyć.
Uwaga: wnętrze szafy sprawdź ze schematów, bez otwierania drzwi, albo poproś o to służbę utrzymania ruchu odpowiedzialną za elektrykę.
Sprawdźcie też, czy zachowała się instrukcja obsługi maszyny, schematy elektryczne i program PLC. Bez schematów pobieranie sygnałów z wnętrza szafy jest znacznie trudniejsze. Obecność dokumentacji liczy się tak samo jak same sygnały.
W przypadku maszyn japońskich ta dokumentacja bywa tylko po japońsku. Lista I/O mówi, jakie punkty wejść i wyjść istnieją, a program drabinkowy pokazuje, co każdy z nich oznacza.
Krok 3. Wybierz metodę odczytu sygnału (siedem opcji)
Są cztery… a właściwie siedem głównych sposobów pozyskania danych o pracy ze starej maszyny. Nie trzeba wybierać tylko jednego na maszynę. Zakłady często je łączą: stan z kolumny sygnalizacyjnej, liczbę sztuk z czujnika. Tabela poniżej porównuje wszystkie siedem, a każdą z nich omawiamy za tabelą.
Im łatwiejsza metoda, tym mniej mówi. Metody dające więcej informacji wymagają więcej od maszyny.
Uwaga: oceny to ogólne tendencje zestawione przez redakcję MONOSCOPE i zależą od modelu maszyny oraz produktu. Nawet metody bez prac w szafie mogą wymagać prac elektrycznych, np. doprowadzenia zasilania.
Odczyt kolumny sygnalizacyjnej
Kolumna sygnalizacyjna (stack light) na górze maszyny istnieje po to, by informować ludzi o jej stanie, więc odczyt jej jako danych to jedna z najłatwiejszych metod. Niektóre produkty mają czujniki światła przyklejane z zewnątrz lampy, inne mają nadajnik wbudowany w moduł kolumny.
Przykładem typu wbudowanego jest seria AirGRID WD firmy Patlite: nadajnik wbudowany w kolumnę zbiera bezprzewodowo czas świecenia, migania i wygaszenia każdego światła. Nadajniki wbudowane pasują jednak tylko do określonych modeli kolumn. Dla nadajników do niektórych starszych serii Patlite informuje, że część okablowania trzeba zmienić, aby doprowadzić zasilanie do nadajnika. Nawet przy produktach „wystarczy nakleić” lub „wystarczy zamontować” trzeba z góry sprawdzić zgodne modele i sposób zasilania.
Słabością jest szczegółowość. Kolumna pokazuje tylko kilka stanów, które wybrał producent maszyny. Nie powie nic o liczbie sztuk ani przyczynie postoju i nie pomoże przy maszynach bez kolumny.
Sygnały z wolnych styków przekaźnika lub PLC
W szafach sterowniczych często są przekaźniki lub wyjścia PLC sygnalizujące „pracę”, „alarm” albo „koniec cyklu”. W tej metodzie wolny styk (aki setten) takiego elementu podłącza się do wejścia stykowego modułu zbierania danych. Wolne styki to zwykle styki bezpotencjałowe; w osobnych artykułach opisujemy, jak japońskie specyfikacje je określają i jak grupuje się je na listwach (zaciski COM).
Uzyskuje się dokładniejsze stany niż z kolumny. Ale ponieważ praca zmienia okablowanie wewnątrz szafy, wymaga osoby, która potrafi czytać schematy elektryczne, oraz osoby z odpowiednimi uprawnieniami do takich prac. Znaczenie każdego styku potwierdźcie ze schematów albo z programu PLC. Różnice między producentami sterowników spotykanymi na japońskich maszynach omawia osobne porównanie.
Ustalanie stanu pracy przekładnikiem prądowym cęgowym
Ta metoda mierzy prąd płynący przez silnik lub grzałkę i na podstawie jego wartości określa stan pracy. Prąd jest duży podczas obróbki, mały na biegu jałowym i bliski zeru podczas postoju, więc dwa progi rozdzielają pracę, stan jałowy i postój. Metoda dobrze sprawdza się na maszynach, które nie mają ani kolumny sygnalizacyjnej, ani schematów.
Przekładnik prądowy cęgowy (CT) mierzy prąd po prostu przez założenie cęgów na przewód. Japoński producent czujników MG Co., Ltd. wymienia dwie zalety swoich czujników cęgowych: nie trzeba przecinać przewodów, więc można je montować bez odłączania zasilania, i nie trzeba ich mocować w panelu, więc nie modyfikuje się istniejącego urządzenia.
Brak przecinania przewodów nie oznacza jednak, że praca jest bezpieczna. Przewody biegną zwykle wewnątrz szafy sterowniczej lub skrzynki zaciskowej, więc praca odbywa się blisko części będących pod napięciem. Osoba z odpowiednimi uprawnieniami powinna zdecydować o montażu i wykonać go zgodnie z zakładowymi zasadami wyłączania spod napięcia i LOTO (blokowanie i oznakowanie).
Niektóre typy CT mogą też wytworzyć wysokie napięcie, jeśli przez przewód płynie prąd, a strona wtórna (wyjściowa) jest rozwarta, więc przeczytajcie ostrzeżenia w instrukcji produktu. Progi ustawiajcie dopiero po kilku dniach pomiarów rzeczywistego prądu podczas obróbki i na biegu jałowym.
Czujnik drgań
Czujnik drgań zamontowany na korpusie maszyny lub przy łożysku ocenia stan pracy po tym, czy maszyna drga i jak mocno. Często da się go zamontować bez otwierania szafy i działa na maszynach, na których trudno zmierzyć prąd.
Dane o drganiach mają drugie zastosowanie: pokazują zmiany stanu części wirujących. To czyni czujnik kandydatem na maszyny, przy których w przyszłości będziecie chcieli szukać wczesnych oznak uszkodzenia.
Zliczanie sztuk sygnałem licznika lub czujnikiem
Jeśli maszyna ma licznik sztuk, czasem można rozgałęzić jego sygnał wejściowy. Jeśli nie ma, dodajcie czujnik na elemencie poruszającym się raz na cykl, jak opisano wyżej, lub w miejscu wyrzutu.
Wynik znaczy co innego, zależnie od tego, czy przez czujnik przechodzą tylko dobre sztuki, czy także braki. Ustalcie, co liczy się jako jedna sztuka, zanim wybierzecie pozycję czujnika, a unikniecie później liczb, które się nie zgadzają.
Odczyt z istniejącego PLC przez sieć
Jeśli maszyna ma sterownik PLC z portem komunikacyjnym, można odczytać jego dane wewnętrzne przez sieć. Mitsubishi Electric ma na przykład modele PLC obsługujące SLMP, protokół komunikacyjny wspierający także starszy protokół MC. Urządzenie zewnętrzne podłączone przez Ethernet może zbierać i zmieniać dane w module CPU.
Niektóre bramki do zbierania danych obsługują sterowniki kilku marek i odczytują pamięć urządzeń PLC (stany wejść i wyjść, rejestry danych itd.). Seria M2M Gateway firmy Contec deklaruje na przykład obsługę sterowników Mitsubishi Electric, Omron, JTEKT, Panasonic i Keyence oraz urządzeń Modbus.
Ta metoda daje najwięcej informacji. Ale starsze sterowniki przynoszą przeszkody: brak modułu komunikacyjnego, model nieujęty na liście obsługiwanych przez bramkę albo program, którego nikt nie rozumie, więc nie wiadomo, które dane czytać. Zanim zdecydujecie, sprawdźcie model PLC i to, czy ma moduł komunikacyjny. W sterownikach Mitsubishi potrzebne dane leżą zwykle w urządzeniach takich jak X, Y, M i D; jak je znaleźć, opisuje osobny przewodnik po programach PLC.
Podłączenie do PLC pracującej maszyny może też wpływać na sterowanie. Może być konieczne dodanie modułu komunikacyjnego, zmiana ustawień komunikacji (parametrów), a nawet zmiana programu, a wszystko to dotyka sterowania maszyną produkcyjną. Przed podłączeniem uzgodnijcie, że urządzenie zewnętrzne będzie tylko odczytywać dane i zostanie skonfigurowane tak, by nie zapisywać, oraz że odpytywanie nie będzie zbyt częste. Potwierdźcie to z osobą zarządzającą programem PLC i z producentem maszyny.
Odczyt wyświetlaczy i manometrów kamerą
Wartości, które ludzie odczytują okiem, jak manometry, termometry i wyświetlacze maszyn, można sfotografować kamerą i zamienić na liczby analizą obrazu. Hitachi Systems oferuje na przykład usługę odczytu mierników analogowych za pomocą zwykłych kamer sieciowych i podaje, że kamery można zamontować bez przebudowy zakładu i zatrzymywania urządzeń.
Nie dotykacie maszyny, ale zmiany oświetlenia, odbicia i zabrudzona soczewka mogą destabilizować odczyty. Ta metoda lepiej nadaje się do zapisywania wartości, które operatorzy odczytywali podczas obchodów, niż do oceny stanu pracy.
Krok 4. Zaplanuj sprzęt i sieć
Gdy wiadomo już, jak odbierać sygnały, zbudujcie system, który zbiera i dostarcza dane. Niezależnie od producenta system retrofitu składa się z grubsza z pięciu warstw pokazanych poniżej.
Od czujnika do ekranu dane przechodzą przez pięć warstw.
Uwaga: niektóre produkty łączą nadajnik, odbiornik i oprogramowanie w jeden zestaw, więc warstwy trudniej dostrzec.
Wybierz moduł zbierania danych
Sercem systemu jest moduł zbierania danych, który odbiera sygnały z czujników i zamienia je w dane ze znacznikiem czasu. Należą tu bramy IoT, zdalne wejścia/wyjścia (urządzenia łączące odległe wejścia i wyjścia przez sieć) oraz nadajniki bezprzewodowe do kolumn sygnalizacyjnych.
Sprawdźcie, czy ma dość wejść stykowych i analogowych, czy potrafi komunikować się z waszym PLC i w jakich formatach może wysyłać dane wyżej. Jeśli planujecie wprowadzać sygnały analogowe z istniejących przyrządów, sprawdźcie także typ wejścia; w japońskich szafach sygnał 4–20 mA bywa zamieniany na 1–5 V na rezystorze 250 Ω. Protokoły wysyłania danych to m.in. MQTT, OPC UA i Modbus TCP, a o wyborze często decyduje to, czy wasz ekran lub system potrafi odebrać dany format.
Wybierz sieć
Dane zakładowe wędrują siecią przewodową lub bezprzewodową. Nie ma jednej dobrej odpowiedzi; wybór zależy od rozmieszczenia maszyn, ilości danych i sieci, którą już macie.
Wybieraj według ilości danych oraz odległości i łatwości poprowadzenia kabla do maszyny.
Uwaga: ogólne tendencje zestawione przez redakcję MONOSCOPE. Przed wyborem łączności bezprzewodowej zbadajcie warunki radiowe.
Prywatna sieć 5G (w Japonii zwana „local 5G”) to system 5G budowany przez firmę na własne budynki lub teren. W Polsce na takie sieci przeznaczono pasmo 3800–4200 MHz, a o zasoby częstotliwości wnioskuje się do UKE. Jeśli potrzebujecie tylko stanu maszyn, zacznijcie od przewodowej sieci LAN, istniejącej łączności bezprzewodowej lub łączności dedykowanej dostarczanej z produktem, a o prywatnym 5G pomyślcie, gdy pojawi się wideo lub inne duże ilości danych.
Zdecyduj, gdzie przechowywać i wyświetlać dane
Dane można przechowywać na komputerze lub serwerze w zakładzie albo w chmurze. Na początku wystarczy eksport CSV otwierany w arkuszu kalkulacyjnym, by zsumować czas postojów i narysować wykres Pareto.
Gdy zespół korzysta z danych na co dzień, można pomyśleć o powiązaniu ich z systemem MES (system realizacji produkcji), który obsługuje zlecenia i zapisy produkcji. Nie próbujcie od pierwszego dnia wpinać się do dużego systemu. Najpierw doprowadźcie do tego, by własny zespół widział dane.
Kontrole BHP, gwarancji i cyberbezpieczeństwa przed montażem
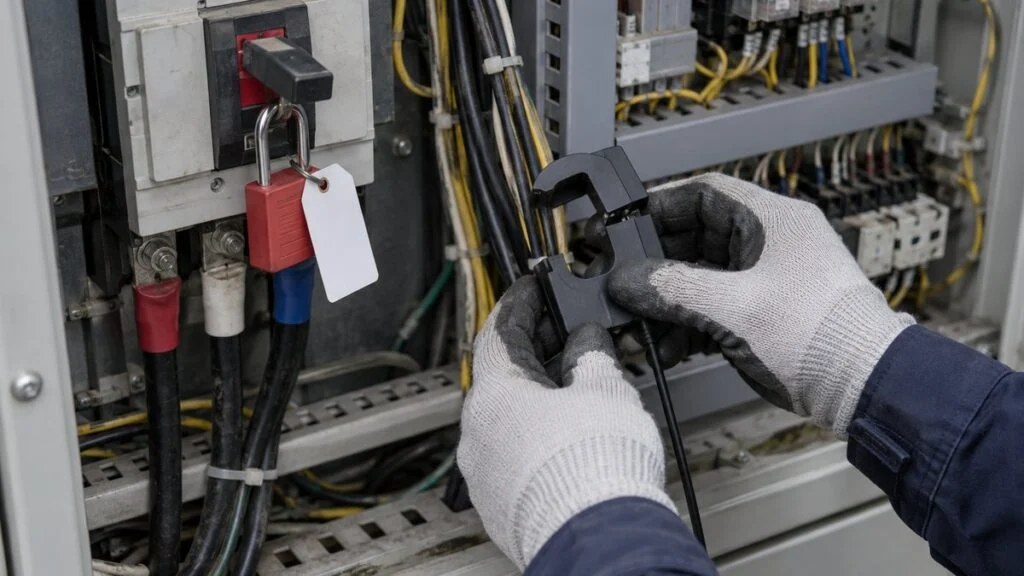
Retrofit oznacza ingerencję w maszyny, które już produkują. Łatwe w montażu produkty są dziś powszechne, ale pominięcie kontroli w zakresie bezpieczeństwa, gwarancji maszyny i sieci może skończyć się urazami, błędnym działaniem maszyn i problemami z cyberbezpieczeństwem. Zamknijcie poniższe dziewięć punktów, zanim cokolwiek zostanie zamontowane. Ta część wymienia, co sprawdzić i kto decyduje; nie jest instrukcją wykonywania prac.
Sprawdź bezpieczeństwo, gwarancję i cyberbezpieczeństwo, zanim zaczną się prace.
Uwaga: sposoby okablowania i procedury prac wykonuj według dokumentów producenta maszyny i zakładowych standardów pracy.
Prace w szafie należą do osób z uprawnieniami, według zasad zakładu
Pobranie sygnału z wolnego styku, montaż CT czy zasilenie modułu zbierania danych z szafy — wszystko to zbliża człowieka do części pod napięciem wewnątrz szafy sterowniczej. Istnieje ryzyko porażenia, a dotknięcie niewłaściwego zacisku może spowodować błędne działanie lub zatrzymanie maszyny.
Kto może wykonywać takie prace i jak, określają przepisy elektryczne kraju, w którym stoi maszyna, oraz zakładowy program bezpieczeństwa elektrycznego. W Polsce prace przy eksploatacji urządzeń, instalacji i sieci elektroenergetycznych do 1 kV zwykle wymagają świadectwa kwalifikacyjnego (potocznie uprawnień SEP, grupa 1, odpowiednio „E” – eksploatacja lub „D” – dozór), a według opisów kursów zakres grupy 1 obejmuje m.in. aparaturę kontrolno-pomiarową i automatykę. O tym, kto i w jakim zakresie może wykonać daną pracę, decyduje zakład, a nie hala. Zapytajcie głównego energetyka lub kierownika utrzymania ruchu odpowiedzialnego za elektrykę i zlećcie prace osobom z uprawnieniami, według zakładowych zasad wyłączania spod napięcia i LOTO. „Nie przecinamy żadnych przewodów” i „to potrwa kilka minut” nie są powodami, by pomijać te kroki. Praca przy retrofitcie ma być traktowana jak każda inna praca utrzymania ruchu w szafie.
Dla orientacji: w Japonii analogiczne zasady ustala ustawa o elektrykach, która zwalnia z wymogu licencji tylko niewielki katalog drobnych prac wymienionych w jej rozporządzeniu wykonawczym, m.in. podłączanie przewodów do gniazd i łączników do 600 V oraz przykręcanie przewodów do zacisków urządzeń elektrycznych. Nie pozwólcie, by ktokolwiek na hali uznał odczep sygnału lub pobranie zasilania z szafy za „drobną pracę”.
Sprawdź z producentem gwarancję i funkcje bezpieczeństwa
Dodanie okablowania lub elementów w szafie może być modyfikacją maszyny. Przy maszynach na gwarancji lub objętych umową serwisową najpierw porozmawiajcie z producentem lub dealerem; zapobiega to sporom później. Japońscy producenci często obsługują serwis za granicą przez lokalną spółkę lub agenta, więc zanim zapytacie, ustalcie, kto nim jest.
W Unii Europejskiej dochodzi jeszcze jedno: zmiana wpływająca na bezpieczeństwo maszyny może zostać uznana za istotną modyfikację w rozumieniu dyrektywy maszynowej 2006/42/WE i wymagać ponownej oceny zgodności. Czy tak jest w danym przypadku, ocenia osoba odpowiedzialna w zakładzie za zgodność maszyn.
Najwięcej uwagi wymagają funkcje bezpieczeństwa, takie jak zatrzymanie awaryjne i blokady (które nie pozwalają maszynie pracować przy otwartej osłonie). Z zasady nie pobieraj sygnałów z obwodów związanych z bezpieczeństwem. Jeśli naprawdę jest to konieczne, decyzję zostaw producentowi maszyny. Obwody te są zwykle projektowane według PN-EN ISO 13849-1, a wyposażenie elektryczne maszyny według PN-EN 60204-1. O czytaniu logiki blokad na japońskich schematach napisaliśmy osobno.
Oddziel sieć i zmień hasła domyślne
Gdy urządzenie zbierające dane trafia do sieci, maszyna może stać się punktem wejścia dla cyberataku.
Japońskie ministerstwo gospodarki METI wydało wytyczne dotyczące cyberbezpieczeństwa systemów fabrycznych (Cyber/Physical Security Guidelines for Factory Systems) jako wersję 1.0 w listopadzie 2022 r. i opublikowało wersję 1.1 w kwietniu 2025 r.; dostępna jest wersja angielska. Wytyczne grupują obszary o podobnej pracy i znaczeniu w „strefy”, np. systemy sterowania i systemy biurowe (OA), i planują zabezpieczenia strefa po strefie. Podobne podejście (strefy i kanały) znajdziecie w serii IEC 62443, o której warto zapytać dział IT/OT i klienta.
Przy retrofitcie punktem wyjścia jest zaprojektowanie sieci maszyn oddzielnie od sieci biurowej i internetu. Podczas instalacji zmieńcie domyślne identyfikatory i hasła w bramach i urządzeniach bezprzewodowych; wytyczne METI wymieniają też możliwość zmiany domyślnych identyfikatorów i haseł jako kryterium bezpieczeństwa dostarczanych urządzeń. Jeśli dane idą do chmury, drogę na zewnątrz ustalcie wspólnie z działem IT.
Krok 5. Pilotaż na jednej maszynie, potem rozszerzenie
Nawet gdy sprzęt jest już wybrany, nie montujcie go na wszystkich maszynach naraz. Przeprowadźcie pilotaż na jednej maszynie lub jednej linii, popraw błędy wykrywania i problemy eksploatacyjne, a potem rozszerzajcie. Dzięki temu cały zakład zostanie pokryty szybciej. Fikcyjny zakład poniżej pokazuje, jak to może wyglądać.
Przykład: fikcyjny zakład obróbki metali
Wyobraźmy sobie zakład obróbki metali zatrudniający około 50 osób, z ośmioma tokarkami CNC i czterema starymi prasami mechanicznymi. Czas pracy jest ewidencjonowany w papierowych raportach dziennych. Zestawienia na koniec miesiąca sugerują, że prasy są przyczyną opóźnień w dostawach, ale nikt nie wie, gdzie się zatrzymują.
Zakład zaczyna od jednej prasy, bo prasy są wąskim gardłem. Prasa nie ma kolumny sygnalizacyjnej, więc sztuki zlicza czujnik na elemencie poruszającym się raz na skok, a brakujący impuls oznacza postój. Operatorzy wybierają przyczyny postojów na tablecie obok prasy.
Ustal wykrywanie i rutyny na jednej maszynie, potem rozszerz na maszyny tego samego typu.
Uwaga: fikcyjny przykład poglądowy. Czas i kroki zależą od liczby maszyn i zespołu.
Kluczowe w tym przykładzie jest pierwszych tydzień: prowadzić dalej raporty papierowe i porównywać je z zapisem automatycznym.
W artykule IPA Tetsuya Kimura z Asahi Tekko wyjaśnia, że postoje zapisywane ręcznie wychodzą o ok. 20% krótsze, niż są naprawdę. W większości firm ludzie nie zapisują krótkich postojów, a zapisane czasy są przybliżone. Zobaczenie, gdzie zapis papierowy i automatyczny się różnią, mówi też, czy ustawienia wykrywania są poprawne.
Częste błędy
Gdy retrofit utyka, przyczyną jest niemal zawsze sposób prowadzenia projektu, a nie sprzęt. Typowe przypadki:
- Czujniki trafiają na każdą maszynę bez jasnego celu, dane są, ale nikt na nie nie patrzy
- Zbierane są tylko stany maszyn, bez przyczyn postojów, więc nic nie prowadzi do działań
- Progi prądu lub znaczenie kolumny sygnalizacyjnej nigdy nie są zweryfikowane, więc czas jałowy liczy się jako praca
- Brak spotkania, na którym ludzie przeglądają dane i ustalają działania, więc ekran jest tylko oglądany
- Urządzenia maszynowe są podłączone wprost do sieci biurowej lub internetu bez pytania działu IT
Rutyna przeglądu to najczęściej pomijany element. Asahi Tekko, firma z przewodnika IPA, prowadzi codzienne spotkanie na hali, na którym na podstawie danych z poprzedniego dnia potwierdza problemy i działania. Dane nie są użyteczne w chwili zebrania; stają się użyteczne, gdy ktoś na nie spojrzy i zdecyduje, co robić. Na początek nie potrzeba specjalnych narzędzi: arkusz kalkulacyjny wystarcza do zsumowania i narysowania danych. Zacznijcie od zapisywania przez tydzień czasu postojów i przyczyn jednej maszyny.
Lista kontrolna przed montażem
Użyjcie tej listy dla każdej maszyny, zanim zamówicie sprzęt lub otworzycie szafę.
- Uzgodniono cel (wskaźnik do poprawy) i maszynę docelową
- „Praca”, „stan jałowy”, „postój” i „alarm” są zdefiniowane na piśmie dla tej maszyny, w tym znaczenie każdego koloru kolumny sygnalizacyjnej
- Lista przyczyn postojów jest przygotowana i ktoś odpowiada za jej aktualizację
- Ustalono, co liczy się jako „jedna sztuka” (tylko dobre czy wszystkie)
- Potwierdzono dostępną dokumentację: instrukcję obsługi, schematy elektryczne, listę I/O, program PLC oraz ich język
- Dla każdej danej (stan, liczba sztuk, przyczyna) wybrano metodę odczytu
- Producent, model i porty komunikacyjne PLC są potwierdzone, jeśli planujecie odczyt z PLC
- Każde połączenie z PLC jest tylko do odczytu, z uzgodnionym interwałem odpytywania
- Obwody bezpieczeństwa (zatrzymanie awaryjne, blokady) wyłączono ze źródeł sygnału
- Prace w szafie zlecono osobom z uprawnieniami, według zasad LOTO zakładu, i zatwierdził je odpowiedzialny za elektrykę
- Producent maszyny lub jego lokalny agent potwierdził wpływ na gwarancję i umowę serwisową
- Projekt sieci jest oddzielony od sieci biurowej i zatwierdzony przez IT; hasła domyślne zostaną zmienione
- Schematy zostaną zaktualizowane o dodane okablowanie i urządzenia
- Na czas pilotażu ustalono codzienne spotkanie przeglądu danych i jego właściciela
Pytania do japońskiego producenta maszyny
Jeśli maszyna pochodzi z Japonii, wiele odpowiedzi leży po stronie producenta, jego agenta serwisowego za granicą lub zakładu macierzystego w Japonii. Pytania poniżej to punkt wyjścia; wyślijcie je na piśmie i dołączcie model oraz numer seryjny maszyny.
- Czy możecie dostarczyć schematy elektryczne, listę I/O i program PLC dla tego numeru seryjnego? Czy są wersje angielskie?
- Które przekaźniki lub wyjścia PLC pokazują pracę, alarm i koniec cyklu i czy mają wolne styki, z których możemy skorzystać?
- Co oznacza każdy kolor kolumny sygnalizacyjnej na tej maszynie, także przy miganiu?
- Jaki model PLC i jaki moduł komunikacyjny są zainstalowane i czy PLC obsługuje dostęp sieciowy tylko do odczytu (np. SLMP w PLC Mitsubishi)? W których urządzeniach leżą licznik cykli i numery alarmów?
- Czy dodanie czujnika prądu, odczepu ze styku lub modułu komunikacyjnego wpłynie na gwarancję lub umowę serwisową?
- Które obwody są związane z bezpieczeństwem i nie wolno z nich pobierać sygnałów?
- Czy oferujecie opcję monitoringu dla tego modelu lub zalecany produkt do zbierania danych?
Z producentem i centralą zwykle koresponduje się po angielsku, więc przykładowe zapytanie podajemy w tym języku:
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in Poland. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
Ograniczenia tego przewodnika
- Ten przewodnik wyjaśnia wybory i kontrole. Nie jest instrukcją prac elektrycznych. Zasady okablowania, LOTO i uprawnień zależą od kraju, zakładu i dokumentów producenta maszyny.
- Oceny na rys. 4 i 6 to ogólne tendencje. Rzeczywista łatwość i szczegółowość zależą od modelu maszyny i wybranego produktu.
- Wymienione produkty i firmy to przykłady wzięte z ich własnych opublikowanych informacji, a nie rekomendacje. Aktualne specyfikacje i listy zgodności sprawdźcie u dostawcy.
- Wzmianki o polskich uprawnieniach, normach i częstotliwościach mają charakter orientacyjny. Zakres obowiązków w konkretnym zakładzie potwierdźcie ze służbą BHP, głównym energetykiem i działem IT.
- Zakład w kroku 5 jest fikcyjny, a jego harmonogram to tylko ilustracja.
- Definicje OEE, np. co liczy się jako czas planowanego obciążenia, różnią się między firmami. Uzgodnijcie je z japońską centralą, zanim zaczniecie porównywać zakłady.
FAQ
Czy mogę zbierać dane z maszyny, która nie ma portu komunikacyjnego PLC?
Tak, w większości przypadków. Można odczytać kolumnę sygnalizacyjną, użyć wolnego styku przekaźnika, założyć przekładnik prądowy cęgowy na zasilanie silnika, dodać czujnik drgań albo zliczać sztuki czujnikiem na ruchu występującym raz na cykl. Te metody dają stan pracy i liczbę sztuk bez połączenia sieciowego z PLC.
Jaki jest najłatwiejszy sposób monitorowania starej maszyny?
Zwykle najłatwiejszy jest odczyt kolumny sygnalizacyjnej, bo maszyna już tam pokazuje swój stan. Szczegółowość jest jednak ograniczona: brak liczby sztuk i przyczyny postoju. Przed zakupem nadajnika do kolumny sprawdźcie zgodne modele i sposób zasilania.
Czy czujnik prądu cęgowy można zamontować bez wyłączania zasilania?
Niektórzy producenci twierdzą, że ich czujniki cęgowe można zamontować bez przecinania przewodów i bez odłączania zasilania. Ale przewody leżą zwykle w szafie blisko części pod napięciem, więc osoba z uprawnieniami powinna zdecydować o pracy i wykonać ją według zakładowych zasad wyłączania spod napięcia i LOTO.
Czy odczyt danych z pracującego PLC jest bezpieczny?
Może być, jeśli połączenie jest tylko do odczytu, a interwał odpytywania nie jest za krótki. Dodanie modułu lub zmiana parametrów albo programu dotyka sterowania maszyną, więc najpierw uzgodnijcie konfigurację z osobą zarządzającą programem PLC i z producentem maszyny.
Dlaczego przyczyny postojów trzeba wprowadzać ręcznie?
Ponieważ sygnały maszyny pokazują tylko, że maszyna stanęła. Oczekiwanie na materiał, przezbrojenie i awaria wyglądają na poziomie sygnału tak samo. Przyczynę wybiera operator, a maszyna dostarcza czas i liczbę sztuk.
Źródła
- Miejsca montażu czujników retrofitu, wykrywanie liczby sztuk / czasu cyklu / postoju z impulsów, codzienne spotkanie przeglądu: Information-technology Promotion Agency (IPA), przewodnik DX dla małych i średnich producentów, przykładowe kroki (kwiecień 2022, po japońsku)
- Zapisy ręczne o ok. 20% krótsze niż rzeczywiste postoje: IPA DX SQUARE, przypadek Asahi Tekko (17 sierpnia 2022, po japońsku)
- Nadajniki wbudowane w kolumny sygnalizacyjne, zgodne modele, uwaga o zmianie okablowania: Patlite, nadajniki serii AirGRID WD oraz strona produktu (po japońsku)
- Cechy czujników prądu cęgowych: MG Co., Ltd., cęgowe czujniki prądu przemiennego, seria CLS (po japońsku)
- Zbieranie danych z PLC: Mitsubishi Electric FA, seria MELSEC-L, cechy sieciowe (SLMP) (po japońsku); Contec, seria M2M Gateway
- Odczyt mierników kamerą: Hitachi Systems, usługa automatycznego odczytu mierników analogowych (po japońsku)
- Definicja „local 5G”: Ministerstwo Spraw Wewnętrznych i Komunikacji Japonii, Biała księga informacji i komunikacji 2023 (po japońsku)
- Prywatne sieci 5G w Polsce (pasmo 3800–4200 MHz): UKE, Sieci prywatne – jak to działa?
- Cyberbezpieczeństwo fabryk: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (po angielsku) (11 kwietnia 2025)
- Drobne prace elektryczne zwolnione z licencji elektryka w Japonii: Rozporządzenie wykonawcze do ustawy o elektrykach, art. 1 (po japońsku)
Oryginalny artykuł po japońskuTen poradnik powstał na podstawie artykułu MONOSCOPE napisanego dla czytelników w Japonii: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
O redakcji
 Redakcja MONOSCOPEFOUNDER & EDITOR
Około dziesięciu lat pracy u producenta urządzeń przemysłowych i w firmie inżynieryjnej realizującej instalacje: oferty, projektowanie i uruchamianie urządzeń, a następnie przejście do marketingu internetowego. Obecnie doradztwo internetowe dla producentów B2B i pomoc w przystępnym przedstawianiu ich produktów i technologii. Japońskie państwowe uprawnienia Energy Manager oraz głównego inżyniera elektryka trzeciej klasy.
Od 2017 roku prowadzenie bloga inżynierskiego (ponad 500 artykułów) i japońskojęzycznego kanału na YouTube z około 20 000 subskrybentów. Każdy poradnik powstaje z perspektywy japońskiej hali produkcyjnej i jest weryfikowany z przywołanymi normami.


