Retrofit Monitoring Mesin Lama Buatan Jepang: Panduan Lengkap
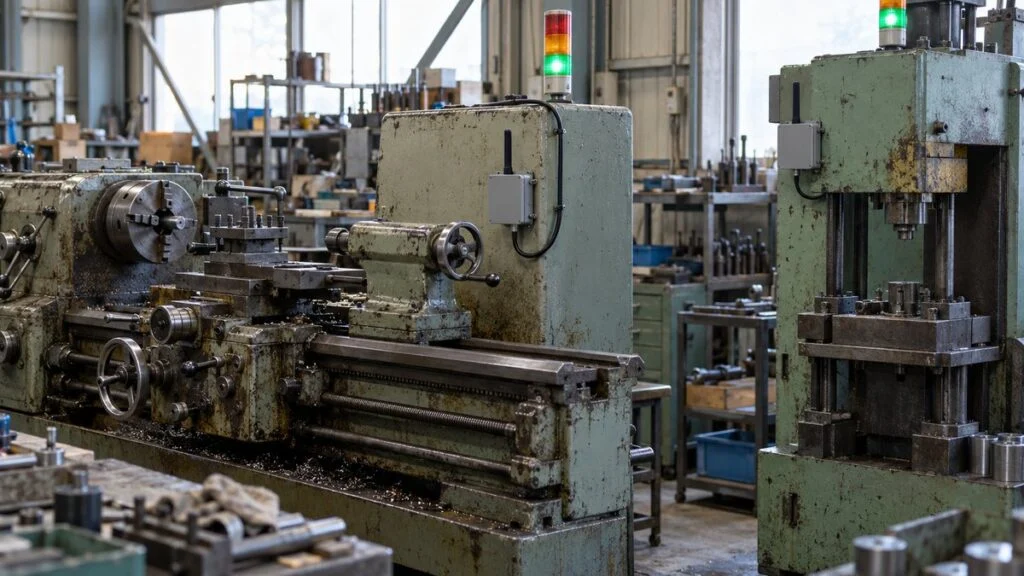
Pabrik Anda di Karawang, Bekasi, atau Cikarang menjalankan mesin bubut dan press buatan Jepang yang sudah berumur 20–30 tahun. Mesin-mesin itu masih menghasilkan produk bagus, tetapi tidak punya koneksi jaringan, sementara kantor pusat di Jepang kini meminta mieruka ("membuat segalanya terlihat"): waktu jalan, downtime, dan OEE untuk setiap mesin. Mengganti mesin bukan pilihan.
Retrofit monitoring mesin adalah pemasangan sensor dan unit pengumpul data pada mesin yang sudah ada, supaya data operasi bisa diambil tanpa mengganti mesin. Cara ini biasanya berhasil karena mesin lama tetap mengeluarkan sinyal yang menandakan mesin sedang berjalan: stack light, arus motor, relay di dalam panel kontrol, atau silinder yang bergerak satu kali per siklus. Panduan ini membahas data apa yang diambil lebih dulu, lima langkah retrofit, tujuh cara mengambil sinyal, lapisan perangkat dan jaringan, serta pemeriksaan K3, garansi, dan keamanan siber sebelum ada yang membuka panel. Di bagian akhir ada daftar periksa dan daftar pertanyaan untuk pembuat mesin di Jepang.
Daftar isi
- Mulai dari Tiga Data: Status Mesin, Alasan Berhenti, Jumlah Produksi
- Lima Langkah Retrofit Pengumpulan Data
- Langkah 3: Pilih Cara Pengambilan Sinyal (Tujuh Pilihan)
- Langkah 4: Susun Perangkat dan Jaringan
- Pemeriksaan K3, Garansi, dan Keamanan Siber Sebelum Pemasangan
- Langkah 5: Uji Coba Satu Mesin, Lalu Perluas
- Daftar Periksa Sebelum Pemasangan
- Pertanyaan untuk Pembuat Mesin di Jepang
- Batasan Panduan Ini
- FAQ
- Sumber
Mulai dari Tiga Data: Status Mesin, Alasan Berhenti, Jumlah Produksi
Untuk retrofit pertama, tiga jenis data sudah cukup: status mesin (berjalan, berhenti, atau alarm), alasan setiap kali berhenti, dan jumlah produksi (part count). Data yang lebih rinci, seperti gelombang suhu atau getaran, bisa menunggu sampai ketiga data ini menunjukkan di mana dan mengapa mesin berhenti.
Ketiganya menjadi dasar untuk dua faktor OEE: availability (jikan kadoritsu) dan performance (seino kadoritsu). Kalau salah satu hilang, gambarannya tidak lengkap. Dengan status tanpa alasan berhenti, misalnya, Anda tahu berapa lama mesin diam tetapi tidak tahu sebabnya.
Data yang bisa diambil dari sinyal mesin dikumpulkan secara otomatis. Data yang hanya diketahui manusia, seperti alasan berhenti, dikumpulkan lewat input manual.
Catatan: Quality rate (ryohinritsu) juga memerlukan jumlah cacat. Pada retrofit tahap awal, datanya biasanya diambil dari catatan inspeksi atau laporan produksi harian.
Tetapkan Tiga Status Secara Tertulis
"Berjalan", "berhenti", dan "alarm" punya arti berbeda di tiap mesin. Hijau, kuning, dan merah pada stack light tidak selalu cocok dengan ketiga status itu. Di satu mesin, kuning berarti "sedang changeover"; di mesin lain, kuning adalah peringatan awal bahwa material hampir habis.
Sebelum mengambil satu sinyal pun, tuliskan kondisi apa saja yang dihitung sebagai "berjalan". Putuskan juga sekarang apakah kondisi idle, yaitu listrik menyala tetapi mesin tidak memotong, dihitung sebagai berhenti.
Biarkan Operator Memilih Alasan Berhenti
Sinyal mesin hanya memberi tahu bahwa mesin berhenti, bukan sebabnya. Menunggu material, changeover, dan kerusakan terlihat sama sebagai "berhenti" di level sinyal.
Cara yang praktis adalah meminta operator memilih alasan di terminal atau tombol di samping mesin. Mesin menyediakan downtime dan jumlah produksi; manusia hanya menyediakan alasannya. Buat daftar alasan cukup rinci supaya sebagian besar kejadian berhenti tidak masuk ke "Lain-lain".
Hitung Produksi dari Gerakan yang Terjadi Sekali per Siklus
Untuk menghitung produksi, cari gerakan yang terjadi tepat satu kali untuk setiap produk yang dibuat.
Panduan dari Information-technology Promotion Agency (IPA) Jepang menjelaskan cara pabrikan Jepang Asahi Tekko melakukannya. Mereka memasang sensor fotolistrik atau reed switch (saklar yang bereaksi terhadap magnet) pada gerakan yang terjadi sekali per siklus, seperti pintu yang membuka dan menutup, langkah silinder, atau putaran poros.
Jumlah pulsa (tepi naik sinyal) adalah jumlah produksi, dan jarak waktu antarpulsa adalah cycle time. Selain itu, jika pulsa tidak datang pada waktu yang seharusnya, mesin dapat dianggap berhenti. Itulah kekuatan cara ini: satu sensor penghitung juga mengukur downtime. Perbedaan pulsa sesaat dan sinyal yang bertahan dibahas di .
Lima Langkah Retrofit Pengumpulan Data
Proyek retrofit yang dimulai dari memilih sensor cenderung gagal. Tentukan dulu tujuan dan mesin sasaran, lakukan survei sinyal yang sudah ada di mesin, baru pilih cara pengambilan sinyal dan perangkatnya.
Perangkat baru dipilih di langkah ketiga. Tentukan dulu mengapa data dibutuhkan dan mesin mana yang dimulai lebih dulu.
Catatan: Sebelum Langkah 4, konfirmasikan rencana kepada orang yang akan bekerja di dalam panel dan kepada pembuat mesin (lihat bagian K3 di bawah).
Langkah 1: Tentukan Tujuan dan Mesin Sasaran
Mulailah dari angka yang ingin diubah, misalnya "kurangi lembur" atau "kurangi separuh waktu berhenti di bottleneck". Tujuan itu menentukan mesin mana yang dimulai lebih dulu dan seberapa rinci datanya.
Pilih mesin yang tidak sanggup mengejar permintaan, proses bottleneck, atau mesin yang berhentinya menahan seluruh proses setelahnya. Panduan IPA juga menyebut bahwa sensor tidak perlu dipasang di semua mesin: untuk satu lini, pasang sedekat mungkin dengan proses terakhir. Kalau Anda hanya perlu output lini, satu penghitung di bagian keluar sering sudah cukup.
Langkah 2: Survei Sumber Sinyal di Mesin
Berikutnya, cek langsung di lantai produksi sinyal apa yang masih ada pada mesin sasaran. Mesin lama pun jarang sekali tidak punya sinyal jalan sama sekali. Periksa enam tempat berikut.
Apa yang tersedia menentukan cara pengambilan sinyal yang bisa dipakai.
Catatan: Periksa bagian dalam panel dari gambar tanpa membuka pintunya, atau minta petugas electrical maintenance memeriksanya.
Cari tahu juga apakah buku manual mesin, gambar listrik, dan program PLC masih ada. Tanpa gambar, mengambil sinyal dari dalam panel jauh lebih sulit. Ada tidaknya dokumen sama pentingnya dengan sinyal itu sendiri.
Pada mesin Jepang, dokumen ini sering hanya tersedia dalam bahasa Jepang. Daftar I/O menunjukkan titik input dan output apa saja yang ada (lihat ), dan program ladder menunjukkan arti tiap titik (lihat ).
Langkah 3: Pilih Cara Pengambilan Sinyal (Tujuh Pilihan)
Ada tujuh cara utama untuk mengambil data operasi dari mesin lama. Satu mesin tidak harus memakai satu cara saja. Pabrik biasanya menggabungkannya, misalnya status dari stack light dan jumlah produksi dari sensor. Tabel di bawah membandingkan ketujuhnya, lalu masing-masing dibahas setelahnya.
Makin mudah caranya, makin sedikit informasinya. Cara yang memberi informasi lebih banyak menuntut lebih banyak dari mesin.
Catatan: Peringkat ini adalah kecenderungan umum yang disusun MONOSCOPE dan berbeda menurut model mesin dan produk. Cara yang tidak memerlukan kerja panel pun bisa tetap memerlukan pekerjaan listrik, misalnya untuk catu daya.
Membaca Stack Light
Stack light di atas mesin memang dibuat untuk memberi tahu orang tentang status mesin, jadi membacanya sebagai data adalah salah satu cara paling mudah. Sebagian produk menempelkan sensor cahaya di bagian luar lampu; produk lain memasang transmitter di dalam unit stack light.
AirGRID WD series dari Patlite adalah contoh tipe built-in: transmitter di dalam stack light mengumpulkan secara nirkabel berapa lama tiap lampu menyala, berkedip, atau mati. Namun transmitter built-in hanya cocok untuk model stack light tertentu. Untuk transmitter yang cocok dengan sebagian model lamanya, Patlite mencatat bahwa sebagian kabel harus diubah agar transmitter mendapat daya. Produk yang tampak "tinggal tempel" atau "tinggal pasang" pun perlu dicek lebih dulu model yang kompatibel dan catu dayanya.
Kelemahannya ada pada kerincian. Stack light hanya menunjukkan beberapa status yang dipilih pembuat mesin. Ia tidak bisa memberi tahu jumlah produksi atau alasan berhenti, dan tidak berguna pada mesin yang tidak punya stack light.
Mengambil Sinyal dari Kontak Cadangan Relay atau PLC
Panel kontrol sering berisi relay atau output PLC yang menunjukkan "jalan", "alarm", atau "siklus selesai". Pada cara ini, kontak cadangan (aki setten) dari salah satunya dihubungkan ke input kontak pada unit pengumpul data. Kontak cadangan biasanya berupa dry contact (tanpa tegangan); lihat untuk cara spesifikasi Jepang menyebutnya, dan untuk cara pengelompokannya di terminal block.
Anda mendapat status yang lebih halus daripada dari stack light. Tetapi karena pekerjaannya mengubah kabel di dalam panel, diperlukan orang yang bisa membaca gambar listrik dan petugas yang kompeten untuk pekerjaan itu. Pastikan arti tiap kontak dari gambar atau program PLC. Untuk membandingkan merek PLC yang akan Anda temui di mesin Jepang, lihat .
Menilai Status Jalan dengan CT Jepit
Cara ini mengukur arus yang mengalir melalui motor atau heater, lalu menentukan status operasi dari besar arusnya. Arus tinggi saat pemesinan, rendah saat idle, dan hampir nol saat berhenti, sehingga dua ambang batas (threshold) bisa memisahkan berjalan, idle, dan berhenti. Cara ini cocok untuk mesin yang tidak punya stack light maupun gambar.
CT jepit (clamp-on current transformer) mengukur arus hanya dengan dijepitkan pada penghantar. MG Co., Ltd., pembuat sensor dari Jepang, menyebut dua keunggulan sensor jepitnya: kabel tidak perlu dipotong sehingga bisa dipasang tanpa mematikan listrik, dan tidak perlu dipasang di panel sehingga peralatan yang ada tidak perlu dimodifikasi.
Namun tidak memotong kabel tidak membuat pekerjaannya aman. Penghantarnya biasanya berada di dalam panel kontrol atau kotak terminal, sehingga pekerjaan dilakukan dekat bagian yang bertegangan. Petugas yang kompeten harus memutuskan dan melaksanakan pemasangan sesuai aturan pemutusan energi dan lockout/tagout (LOTO) di pabrik Anda.
Beberapa jenis CT juga bisa menimbulkan tegangan tinggi jika arus mengalir pada penghantar sementara sisi sekunder (output) terbuka, jadi baca peringatan di manual produk. Tetapkan threshold hanya setelah mengukur arus pemesinan dan arus idle yang sebenarnya selama beberapa hari.
Memakai Sensor Getaran
Sensor getaran yang dipasang di badan mesin atau dekat bearing menilai status jalan dari ada tidaknya getaran dan besarnya. Sensor ini sering bisa dipasang tanpa membuka panel, dan berguna pada mesin yang arusnya sulit diukur.
Data getaran punya kegunaan kedua: menunjukkan perubahan kondisi bagian berputar. Itu menjadikannya kandidat untuk mesin yang nantinya mungkin ingin dipantau tanda-tanda awal kerusakannya.
Menghitung Produksi dengan Sinyal Counter atau Sensor
Jika mesin punya counter produksi, kadang sinyal inputnya bisa dicabangkan. Jika tidak, pasang sensor pada bagian yang bergerak sekali per siklus seperti dijelaskan di atas, atau pada titik keluaran produk.
Arti hitungannya berbeda tergantung apakah hanya produk bagus yang melewati sensor, atau produk cacat juga. Putuskan dulu apa yang dihitung sebagai satu produk sebelum memilih posisi sensor, dan Anda terhindar dari angka yang tidak cocok di kemudian hari.
Membaca PLC yang Ada lewat Jaringan
Jika mesin punya PLC dengan port komunikasi, data internal PLC bisa dibaca lewat jaringan. Mitsubishi Electric, misalnya, punya model PLC yang mendukung SLMP, protokol komunikasi yang juga mendukung protokol MC yang lebih lama. Perangkat eksternal yang terhubung lewat Ethernet dapat mengumpulkan dan mengubah data di CPU module.
Sebagian gateway pengumpul data mendukung beberapa merek PLC dan membaca device memory PLC (status I/O, data register, dan sebagainya). M2M Gateway series dari Contec, misalnya, mencantumkan dukungan untuk PLC Mitsubishi Electric, Omron, JTEKT, Panasonic, dan Keyence, serta perangkat Modbus.
Cara ini memberi informasi paling banyak. Tetapi PLC lama membawa hambatan: tidak ada modul komunikasi, model tidak tercantum di daftar dukungan gateway, atau programnya tidak dipahami siapa pun sehingga tidak jelas data mana yang dibaca. Cek model PLC dan ada tidaknya modul komunikasi sebelum memutuskan. Pada PLC Mitsubishi, data yang Anda cari biasanya ada di device seperti X, Y, M, dan D; menjelaskan cara menemukannya.
Menyambung ke PLC mesin yang sedang produksi juga bisa memengaruhi kontrol. Anda mungkin perlu menambah modul komunikasi, mengubah pengaturan komunikasi (parameter), atau bahkan mengubah program, dan semuanya menyentuh kontrol mesin produksi. Sebelum menyambung, sepakati bahwa perangkat eksternal hanya membaca data dan diatur agar tidak menulis, serta interval polling tidak terlalu sering. Konfirmasikan hal ini kepada orang yang mengelola program PLC dan kepada pembuat mesin.
Membaca Display dan Pengukur dengan Kamera
Nilai yang biasa dibaca manusia dengan mata, seperti pressure gauge, termometer, dan display mesin, bisa difoto kamera dan diubah menjadi angka dengan analisis gambar. Hitachi Systems, misalnya, menawarkan layanan pembacaan meter analog dengan kamera jaringan yang dijual umum, dan menyatakan kamera bisa dipasang tanpa renovasi pabrik atau menghentikan peralatan.
Anda tidak perlu menyentuh mesin, tetapi perubahan pencahayaan, pantulan, dan lensa yang kotor bisa membuat pembacaan tidak stabil. Cara ini lebih cocok untuk mencatat nilai yang dulu dibaca operator saat patroli inspeksi daripada untuk menilai status jalan.
Langkah 4: Susun Perangkat dan Jaringan
Setelah cara pengambilan sinyal ditentukan, bangun sistem yang mengumpulkan dan mengirim data. Produk dari merek mana pun yang Anda pakai, sistem retrofit pada dasarnya punya lima lapisan seperti di bawah ini.
Dari sensor sampai layar, data melewati lima lapisan.
Catatan: Sebagian produk menggabungkan transmitter, receiver, dan software dalam satu paket, sehingga lapisannya lebih sulit dilihat.
Memilih Unit Pengumpul Data
Di pusat sistem ada unit pengumpul data, yang menerima sinyal sensor dan mengubahnya menjadi data ber-timestamp. IoT gateway, remote I/O (perangkat yang menghubungkan input dan output yang berjauhan lewat jaringan), dan transmitter nirkabel untuk stack light semuanya termasuk golongan ini.
Periksa apakah jumlah input kontak dan input analog cukup, apakah bisa berkomunikasi dengan PLC Anda, dan format apa yang bisa dikirim ke sistem di atasnya. Jika Anda berencana memasukkan sinyal analog dari instrumen yang ada, cek juga jenis inputnya; panel Jepang bisa mengubah sinyal 4–20 mA menjadi 1–5 V lewat resistor 250 Ω (lihat ). Protokol ke atas mencakup MQTT, OPC UA, dan Modbus TCP, dan apakah dashboard atau sistem Anda bisa menerima format itu sering menjadi penentu pilihan.
Memilih Jaringan
Data pabrik berjalan lewat jaringan kabel atau nirkabel. Tidak ada satu jawaban yang benar; pilih menurut tata letak mesin, volume data, dan jaringan yang sudah Anda punya.
Pilih menurut volume data, serta seberapa jauh dan seberapa mudah kabel ditarik ke mesin.
Catatan: Kecenderungan umum yang disusun MONOSCOPE. Untuk nirkabel, lakukan survei kondisi gelombang radio sebelum memutuskan.
5G privat (di Jepang disebut "local 5G") adalah sistem 5G yang dibangun perusahaan untuk gedung atau lokasinya sendiri; aturan perizinan frekuensinya berbeda di setiap negara, jadi di Indonesia tanyakan kepada penyedia dan pastikan ke regulator yang berwenang. Jika kebutuhan Anda hanya status mesin, mulailah dengan LAN kabel, jaringan nirkabel yang sudah ada, atau nirkabel khusus yang menyertai produk, dan pertimbangkan 5G privat ketika video atau data bervolume besar mulai masuk.
Menentukan Tempat Menyimpan dan Menampilkan Data
Simpan data di PC atau server di pabrik, atau di cloud. Pada awalnya, ekspor CSV yang bisa dibuka di spreadsheet sudah cukup untuk merekap downtime dan membuat diagram Pareto.
Setelah tim memakai data itu secara rutin, pertimbangkan menghubungkannya ke MES (manufacturing execution system), yang menangani perintah kerja dan catatan produksi. Jangan mencoba langsung masuk ke sistem besar sejak hari pertama. Capai dulu titik di mana tim Anda sendiri bisa melihat datanya.
Pemeriksaan K3, Garansi, dan Keamanan Siber Sebelum Pemasangan
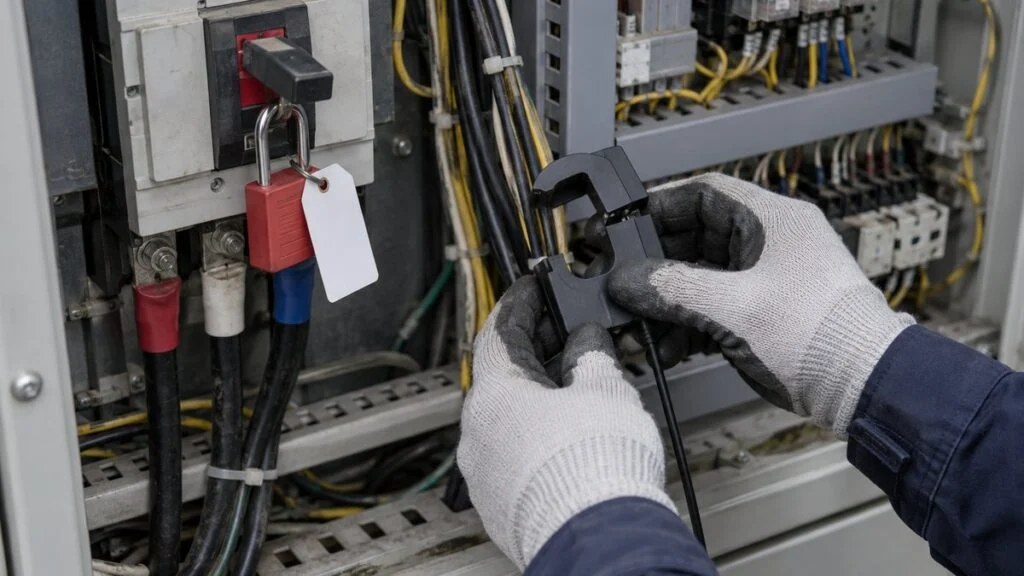
Retrofit berarti memodifikasi mesin yang sedang berproduksi. Produk yang mudah dipasang kini banyak, tetapi melewatkan pemeriksaan K3, garansi mesin, dan jaringan bisa menyebabkan cedera, mesin salah beroperasi, dan masalah keamanan siber. Selesaikan sembilan poin di bawah sebelum apa pun dipasang. Bagian ini mendaftar apa yang diperiksa dan siapa yang memutuskan; ini bukan prosedur kerja.
Periksa K3, garansi, dan keamanan siber sebelum pekerjaan dimulai.
Catatan: Untuk cara pemasangan kabel dan prosedur kerja, ikuti dokumen pembuat mesin dan standar kerja di pabrik Anda.
Pekerjaan di Panel Dikerjakan Petugas Kompeten sesuai Aturan Pabrik
Mengambil sinyal dari kontak cadangan, memasang CT, atau mengambil daya unit pengumpul data dari panel semuanya membuat seseorang dekat dengan bagian bertegangan di dalam panel kontrol. Ada risiko sengatan listrik, dan menyentuh terminal yang salah dapat membuat mesin salah beroperasi atau berhenti.
Siapa yang boleh mengerjakan dan bagaimana caranya ditentukan oleh aturan kelistrikan di negara tempat mesin berada dan oleh program keselamatan listrik di pabrik Anda. Di Indonesia, acuan umumnya adalah kerangka K3 (UU No. 1 Tahun 1970 tentang Keselamatan Kerja), peraturan K3 listrik di tempat kerja (misalnya Permenaker No. 12 Tahun 2015), dan PUIL (Persyaratan Umum Instalasi Listrik, SNI 0225) untuk instalasinya. Artikel ini tidak memeriksa isi pasal-pasalnya, jadi mintalah penanggung jawab K3 atau ahli K3 listrik di pabrik Anda untuk memastikan aturan yang berlaku, termasuk apakah petugas memerlukan sertifikat kompetensi tertentu.
Sebagai gambaran perbandingan, di Jepang Electricians Act mewajibkan lisensi untuk banyak jenis pekerjaan listrik dan hanya membebaskan pekerjaan ringan yang tercantum di Pasal 1 peraturan pelaksanaannya, seperti menyambung kabel ke steker atau saklar pada 600 V ke bawah, mengencangkan kabel ke terminal peralatan listrik, serta memasang atau melepas sekring. Itu aturan Jepang, bukan acuan untuk pabrik di Indonesia. Jangan biarkan siapa pun memutuskan di lantai produksi bahwa mencabangkan kabel sinyal atau mengambil daya dari panel itu "ringan". Tanyakan kepada penanggung jawab electrical maintenance atau ahli K3 listrik, dan pastikan petugas yang kompeten mengerjakannya sesuai aturan pemutusan energi dan LOTO di pabrik Anda. "Kami tidak memotong kabel" dan "hanya butuh beberapa menit" bukan alasan untuk melewati langkah-langkah itu. Perlakukan pekerjaan retrofit sama seperti pekerjaan maintenance lain di dalam panel.
Cek Garansi dan Fungsi Pengaman dengan Pembuat Mesin
Menambah kabel atau komponen di dalam panel bisa dianggap memodifikasi mesin. Untuk mesin yang masih bergaransi atau punya kontrak servis, bicaralah dulu dengan pembuat atau dealer; ini mencegah sengketa di kemudian hari. Pabrikan Jepang sering menangani servis di luar negeri lewat anak perusahaan atau agen lokal, jadi cari tahu siapa mereka sebelum bertanya.
Fungsi pengaman seperti emergency stop dan interlock (yang mencegah mesin berjalan saat pintu pengaman terbuka) perlu kehati-hatian paling besar. Sebagai aturan, jangan mengambil sinyal dari rangkaian yang berkaitan dengan keselamatan. Jika benar-benar perlu, serahkan keputusannya kepada pembuat mesin. Cara membaca logika interlock pada gambar Jepang dibahas di .
Pisahkan Jaringan dan Ganti Password Bawaan
Begitu perangkat pengumpul data tersambung ke jaringan, mesin bisa menjadi pintu masuk serangan siber.
Kementerian Ekonomi, Perdagangan, dan Industri Jepang (METI) menerbitkan Cyber/Physical Security Guidelines for Factory Systems sebagai Ver. 1.0 pada November 2022 dan Ver. 1.1 pada April 2025; versi bahasa Inggrisnya tersedia. Pedoman itu mengelompokkan area yang pekerjaan dan tingkat pentingnya mirip menjadi "zona", seperti sistem kontrol dan sistem kantor (OA), lalu merencanakan pengamanan per zona. Pedoman ini bisa dipakai sebagai rujukan, dan standar internasional seri IEC 62443 juga sering dipakai untuk keamanan sistem kontrol industri. Mintalah tim IT atau keamanan informasi di pabrik Anda untuk menentukan acuan yang dipakai.
Untuk retrofit, titik awalnya adalah merancang jaringan mesin terpisah dari jaringan kantor dan internet. Ganti ID dan password bawaan pada gateway dan perangkat nirkabel saat memasangnya; pedoman METI juga mencantumkan kemampuan mengganti ID dan password bawaan sebagai kriteria keamanan untuk peralatan yang dikirim. Jika data dikirim ke cloud, tentukan jalur keluarnya bersama tim IT.
Langkah 5: Uji Coba Satu Mesin, Lalu Perluas
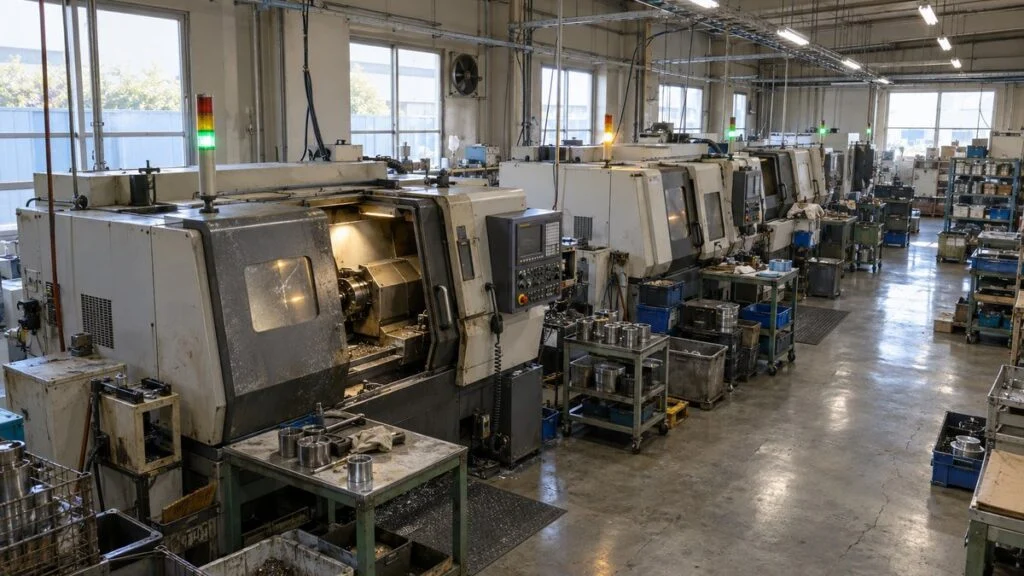
Meskipun perangkat sudah ditentukan, jangan memasang di semua mesin sekaligus. Uji coba satu mesin atau satu lini, perbaiki kesalahan deteksi dan masalah operasional, baru perluas. Dengan begitu seluruh pabrik justru tercakup lebih cepat. Pabrik fiktif di bawah ini menunjukkan seperti apa jalannya.
Contoh: Pabrik Pemesinan Logam Fiktif
Bayangkan pabrik pemesinan logam dengan sekitar 50 karyawan, delapan mesin bubut CNC, dan empat mesin press mekanis lama. Waktu jalan dicatat di laporan harian kertas. Rekap akhir bulan menunjukkan bahwa press diduga penyebab keterlambatan pengiriman, tetapi tidak ada yang tahu di mana mesin berhenti.
Pabrik ini memulai dengan satu mesin press karena press adalah bottleneck. Press tidak punya stack light, sehingga sensor di bagian yang bergerak sekali per langkah (stroke) menghitung produksi, dan pulsa yang hilang menandai berhentinya mesin. Operator memilih alasan berhenti di tablet di samping press.
Mantapkan deteksi dan rutinitas pada satu mesin, lalu perluas ke mesin sejenis.
Catatan: Contoh fiktif sebagai ilustrasi. Jangka waktu dan langkah berbeda menurut jumlah mesin dan tim.
Poin kunci pada contoh ini ada di minggu pertama: pertahankan laporan kertas dan bandingkan dengan catatan otomatis.
Dalam artikel IPA, Tetsuya Kimura dari Asahi Tekko menjelaskan bahwa waktu berhenti yang dicatat manual sekitar 20% lebih pendek daripada kenyataannya. Di sebagian besar perusahaan, orang tidak menuliskan berhenti singkat, dan waktu yang dicatat hanya perkiraan kasar. Melihat di mana catatan kertas dan catatan otomatis berbeda juga memberi tahu apakah pengaturan deteksi Anda sudah benar.
Kesalahan yang Sering Terjadi
Ketika retrofit macet, penyebabnya hampir selalu cara proyek dijalankan, bukan perangkatnya. Kasus yang khas:
- Sensor dipasang di semua mesin tanpa tujuan jelas, datanya ada tetapi tidak ada yang melihat
- Hanya status mesin yang dikumpulkan, bukan alasan berhenti, sehingga tidak ada yang berujung pada tindakan
- Threshold arus atau arti stack light tidak pernah diverifikasi, sehingga waktu idle dihitung sebagai berjalan
- Tidak ada pertemuan untuk meninjau data dan memutuskan tindakan, sehingga dashboard hanya ditonton
- Perangkat mesin disambung langsung ke jaringan kantor atau internet tanpa bertanya kepada IT
Rutinitas tinjauan adalah yang paling sering terlewat. Asahi Tekko, perusahaan dalam panduan IPA, mengadakan pertemuan harian di lantai produksi yang memakai data hari sebelumnya untuk memastikan masalah dan tindakan. Data tidak berguna saat dikumpulkan; data berguna ketika seseorang melihatnya dan memutuskan apa yang dilakukan. Anda tidak memerlukan alat khusus untuk memulai: spreadsheet sudah cukup untuk merekap dan membuat grafik. Mulailah dengan mencatat downtime dan alasan berhenti satu mesin selama satu minggu.
Daftar Periksa Sebelum Pemasangan
Gunakan daftar ini untuk setiap mesin sebelum memesan perangkat atau membuka panel.
- Tujuan (angka yang ingin diperbaiki) dan mesin sasaran sudah disepakati
- "Berjalan", "idle", "berhenti", dan "alarm" sudah didefinisikan secara tertulis untuk mesin ini, termasuk arti setiap warna stack light
- Daftar alasan berhenti sudah disusun, dan ada PIC yang memperbaruinya
- Apa yang dihitung sebagai "satu produk" sudah diputuskan (hanya produk bagus, atau semua produk)
- Dokumen yang tersedia sudah dipastikan: buku manual, gambar listrik, daftar I/O, program PLC, beserta bahasanya
- Cara pengambilan sinyal sudah dipilih untuk tiap data (status, jumlah, alasan)
- Merek, model, dan port komunikasi PLC sudah dipastikan, jika Anda berencana membaca PLC
- Setiap koneksi ke PLC bersifat baca saja (read-only), dengan interval polling yang disepakati
- Rangkaian pengaman (emergency stop, interlock) dikecualikan sebagai sumber sinyal
- Pekerjaan panel ditugaskan kepada petugas yang kompeten sesuai aturan LOTO pabrik, dan penanggung jawab kelistrikan sudah menyetujuinya
- Pembuat mesin atau agen lokalnya sudah mengonfirmasi dampak terhadap garansi dan kontrak servis
- Rancangan jaringan dipisahkan dari jaringan kantor dan disetujui IT; password bawaan akan diganti
- Gambar akan diperbarui dengan kabel dan perangkat yang ditambahkan
- Pertemuan tinjauan data harian dan penanggung jawabnya sudah ditetapkan untuk uji coba
Pertanyaan untuk Pembuat Mesin di Jepang
Jika mesin berasal dari Jepang, banyak jawabannya ada pada pembuatnya, agen servis di luar negeri, atau pabrik induk di Jepang. Pertanyaan ini hanya titik awal; kirim secara tertulis dan lampirkan model serta nomor seri mesin.
- Bisakah Anda menyediakan gambar listrik, daftar I/O, dan program PLC untuk nomor seri ini? Apakah tersedia versi bahasa Inggris?
- Output relay atau PLC mana yang menunjukkan jalan, alarm, dan siklus selesai, dan apakah ada kontak cadangan yang bisa kami pakai?
- Apa arti setiap warna stack light pada mesin ini, termasuk saat berkedip?
- Model PLC dan modul komunikasi apa yang terpasang, dan apakah PLC mendukung akses jaringan baca saja (misalnya SLMP pada PLC Mitsubishi)? Device mana yang menyimpan cycle counter dan nomor alarm?
- Apakah menambah sensor arus, cabang kontak, atau modul komunikasi memengaruhi garansi atau kontrak servis?
- Rangkaian mana yang berkaitan dengan keselamatan dan tidak boleh dipakai sebagai sumber sinyal?
- Apakah Anda menawarkan opsi monitoring retrofit atau produk pengumpul data yang direkomendasikan untuk model ini?
Contoh singkat surat pertanyaan (kirim dalam bahasa Inggris atau Jepang lewat agen lokal jika perlu):
"Kami berencana menambahkan monitoring mesin yang bersifat baca saja (status jalan, jumlah produksi, alarm) pada mesin Anda model [model], nomor seri [nomor seri], di pabrik kami di [lokasi]. Bisakah Anda memberi tahu output atau device PLC mana yang menunjukkan jalan, alarm, dan siklus selesai, apakah ada kontak cadangan, dan apakah penambahan sensor atau modul komunikasi akan memengaruhi garansi? Kami tidak akan mengambil sinyal dari rangkaian pengaman mana pun. Gambar listrik dan daftar I/O dalam bahasa Inggris akan sangat membantu, jika tersedia."
Batasan Panduan Ini
- Panduan ini menjelaskan pilihan dan pemeriksaan. Ini bukan prosedur pekerjaan listrik. Aturan kabel, lockout, dan kualifikasi bergantung pada negara, pabrik, dan dokumen pembuat mesin.
- Peringkat pada Gambar 4 dan 6 adalah kecenderungan umum. Kemudahan dan kerincian sebenarnya bergantung pada model mesin dan produk yang Anda pilih.
- Produk dan perusahaan yang disebut di sini adalah contoh yang diambil dari informasi yang mereka terbitkan sendiri, bukan rekomendasi. Periksa spesifikasi dan daftar kompatibilitas terbaru ke pemasok.
- Peraturan dan standar Indonesia yang disebut (UU No. 1 Tahun 1970, Permenaker No. 12 Tahun 2015, PUIL/SNI 0225) disebut sebagai arah pencarian dan belum diperiksa isinya satu per satu. Pastikan ke penanggung jawab K3 pabrik Anda.
- Pabrik di Langkah 5 adalah fiktif, dan jadwalnya hanya ilustrasi.
- Definisi OEE, seperti apa yang dihitung sebagai loading time, berbeda antarperusahaan. Sepakati dengan perusahaan induk di Jepang sebelum membandingkan antarpabrik.
FAQ
Apakah bisa mengumpulkan data dari mesin yang tidak punya port komunikasi PLC?
Ya, dalam kebanyakan kasus. Anda bisa membaca stack light, memakai kontak relay cadangan, menjepitkan CT pada kabel motor, menambah sensor getaran, atau menghitung produksi dengan sensor pada gerakan yang terjadi sekali per siklus. Cara-cara ini mencakup status jalan dan jumlah produksi tanpa koneksi jaringan ke PLC.
Apa cara termudah untuk memonitor mesin lama?
Membaca stack light biasanya yang termudah, karena mesin sudah menampilkan statusnya di sana. Namun kerinciannya terbatas: tidak ada jumlah produksi dan tidak ada alasan berhenti. Cek model yang kompatibel dan catu daya sebelum membeli transmitter stack light.
Bisakah sensor arus jepit dipasang tanpa mematikan listrik?
Sebagian pembuat menyatakan sensor jepit mereka bisa dipasang tanpa memotong kabel atau menghentikan daya. Tetapi penghantarnya biasanya ada di dalam panel dekat bagian bertegangan, jadi petugas yang kompeten harus memutuskan dan mengerjakannya sesuai aturan pemutusan energi dan LOTO di pabrik Anda.
Apakah aman membaca data dari PLC yang sedang berjalan?
Bisa, jika koneksinya baca saja dan interval polling tidak terlalu pendek. Menambah modul atau mengubah parameter atau program menyentuh kontrol mesin, jadi sepakati pengaturannya lebih dulu dengan orang yang mengelola program PLC dan dengan pembuat mesin.
Mengapa alasan berhenti harus dimasukkan secara manual?
Karena sinyal mesin hanya menunjukkan bahwa mesin berhenti. Menunggu material, changeover, dan kerusakan terlihat sama di level sinyal. Operator memilih alasannya; mesin menyediakan waktu dan jumlahnya.
Sumber
- Posisi pemasangan sensor retrofit, deteksi jumlah produksi / cycle time / berhenti dari pulsa, pertemuan tinjauan harian: Information-technology Promotion Agency (IPA), panduan DX untuk manufaktur kecil dan menengah, contoh langkah (April 2022, bahasa Jepang)
- Catatan manual sekitar 20% lebih pendek dari waktu berhenti sebenarnya: IPA DX SQUARE, studi kasus Asahi Tekko (17 Agustus 2022, bahasa Jepang)
- Transmitter built-in pada stack light, model kompatibel, catatan perubahan kabel: Patlite, transmitter AirGRID WD series dan situs produk (bahasa Jepang)
- Fitur sensor arus jepit: MG Co., Ltd., sensor arus AC jepit CLS series (bahasa Jepang)
- Pengumpulan data PLC: Mitsubishi Electric FA, fitur jaringan MELSEC-L series (SLMP) (bahasa Jepang); Contec, M2M Gateway series
- Pembacaan meter dengan kamera: Hitachi Systems, layanan pembacaan otomatis meter analog (bahasa Jepang)
- Definisi local 5G: Kementerian Dalam Negeri dan Komunikasi Jepang, White Paper Informasi dan Komunikasi 2023 (bahasa Jepang)
- Keamanan pabrik: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (Inggris) (11 April 2025)
- Pekerjaan listrik ringan yang dikecualikan dari lisensi elektrikal di Jepang: Peraturan Pelaksanaan Electricians Act, Pasal 1 (bahasa Jepang)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.


