Retrofit Makine İzleme: Eski Makinelerde Veri Toplama
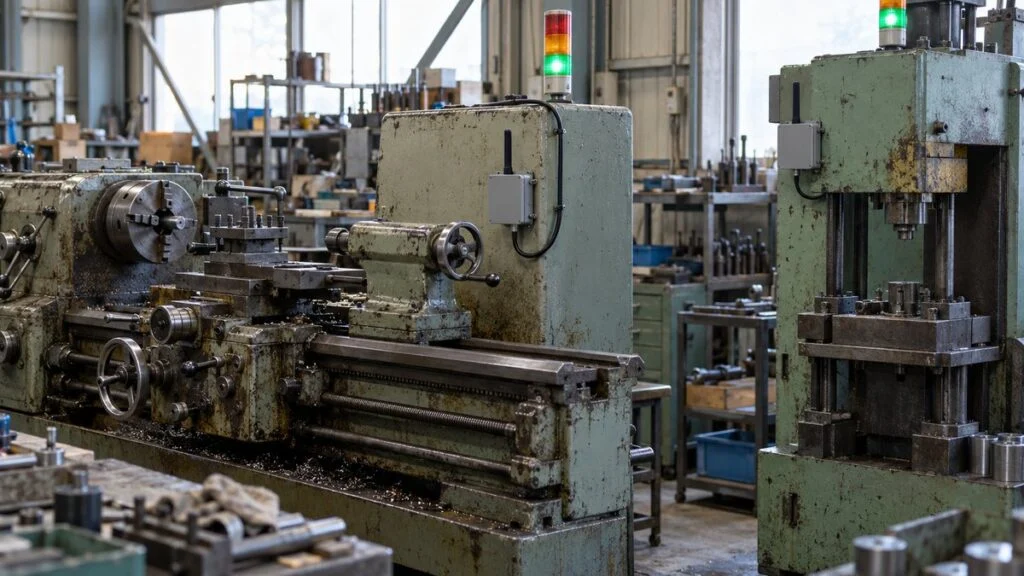
Sakarya'daki ya da Kocaeli'ndeki tesisiniz 20–30 yıllık Japon torna ve preslerle çalışıyor. Bu makineler hâlâ kaliteli parça üretiyor ama ağ bağlantıları yok. Japonya'daki ana şirket ise her makine için mieruka (görünür kılma) istiyor: çalışma süresi, duruş süresi ve OEE. Makineleri yenilemek seçenek değil.
Bu veriyi çoğu zaman sensör ve veri toplama ünitesi ekleyerek (retrofit) alabilirsiniz. Eski makineler de çalıştıklarını gösteren sinyaller verir: sinyal kulesi, motor akımı, kontrol panosundaki bir röle ya da çevrim başına bir kez hareket eden bir silindir. Bu rehber şunları anlatır: önce hangi veri toplanmalı, çalışan bir retrofit için beş adım, sinyali almanın yedi yolu, donanım ve ağ katmanları, panoyu açmadan önce netleştirilmesi gereken güvenlik, garanti ve siber güvenlik kontrolleri. Sonunda bir kontrol listesi ve Japon makine üreticisine sorulacak sorular yer alır.
İçindekiler
- Önce Üç Veriyle Başlayın: Makine Durumu, Duruş Nedeni, Üretim Adedi
- Retrofit Veri Toplamada Beş Adım
- Adım 3: Sinyal Yöntemini Seçin (Yedi Seçenek)
- Adım 4: Donanım ve Ağı Kurun
- Kurulumdan Önce Güvenlik, Garanti ve Siber Güvenlik Kontrolleri
- Adım 5: Bir Makinede Pilot, Sonra Yaygınlaştırma
- Kurulum Öncesi Kontrol Listesi
- Japon Makine Üreticisine Sorulacak Sorular
- Bu Rehberin Sınırları
- SSS
- Kaynaklar
Önce Üç Veriyle Başlayın: Makine Durumu, Duruş Nedeni, Üretim Adedi
İlk retrofit için üç tür veri yeterlidir: makine durumu (çalışıyor, duruyor, alarm), her duruşun nedeni ve üretim adedi. Sıcaklık ya da titreşim dalga formu gibi ayrıntılı veriler, makinenin nerede ve neden durduğunu bu üçü gösterene kadar bekleyebilir.
Bu üçü birlikte OEE (Toplam Ekipman Etkinliği; Japoncada setsubi sogo koritsu) içindeki iki faktörün, kullanılabilirlik ve performansın temelini oluşturur. Biri eksik kalırsa tablo yarım kalır. Örneğin durum var ama duruş nedeni yoksa, makinenin ne kadar durduğunu bilirsiniz ama nedenini bilmezsiniz.
Makine sinyallerinden alınabilen veriyi otomatik toplayın. Duruş nedeni gibi yalnızca insanın bildiği veriyi elle girişle toplayın.
Not: Kalite oranı için ayrıca uygunsuz ürün adedi gerekir. İlk retrofit aşamasında tesisler bunu genellikle kontrol kayıtlarından ya da günlük üretim raporlarından alır.
Üç Durumu Yazılı Olarak Tanımlayın
"Çalışıyor", "duruyor" ve "alarm" ifadeleri makineden makineye farklı anlama gelir. Sinyal kulesindeki yeşil, sarı ve kırmızı her zaman bu üç duruma karşılık gelmez. Bir makinede sarı "model değişimi sürüyor" demektir, bir diğerinde malzemenin azaldığına dair erken uyarıdır.
Tek bir sinyal toplamadan önce hangi koşulların "çalışıyor" sayılacağını yazın. Aynı anda şunu da kararlaştırın: güç açık ama makine kesme yapmıyorsa (boşta bekleme), bu süre duruş sayılacak mı?
Duruş Nedenini Operatör Seçsin
Makine sinyalleri makinenin durduğunu söyler, nedenini söylemez. Malzeme beklemek, model değişimi ve arıza sinyal düzeyinde aynı "duruş" gibi görünür.
Pratik yol, operatörün makinenin yanındaki bir terminalden veya butonla nedeni seçmesidir. Duruş süresini ve üretim adedini makine verir, insan yalnızca nedeni seçer. Neden listesini yeterince ayrıntılı tutun ki duruşların çoğu "Diğer" altında toplanmasın.
Üretim Adedini Çevrim Başına Bir Kez Olan Hareketten Sayın
Parça saymak için, üretilen her parça için tam olarak bir kez gerçekleşen bir hareket bulun.
Japonya'daki Bilgi Teknolojisi Teşvik Ajansı'nın (IPA) bir rehberi, Japon üretici Asahi Tekko'nun bunu nasıl yaptığını anlatır. Şirket, çevrim başına bir kez gerçekleşen hareketlere fotoelektrik sensör veya reed anahtar (mıknatısa tepki veren anahtar) ekliyor. Örnekler: kapının açılıp kapanması, silindir stroku veya mil dönüşü.
Darbe (sinyalin yükselen kenarı) sayısı üretim adedidir, darbeler arasındaki süre ise çevrim süresidir. Ayrıca beklenen anda darbe gelmezse makineyi durmuş sayabilirsiniz. Bu yöntemin gücü budur: tek bir sayma sensörü duruş süresini de ölçer. Anlık darbe sinyalleri ile sürekli tutulan sinyallerin farkı için Darbe ve Durum Sinyali yazısına bakın.
Retrofit Veri Toplamada Beş Adım
Sensör seçerek başlayan retrofit projeleri çoğu zaman yoldan çıkar. Önce amacı ve hedef makineyi belirleyin, makinede hâlihazırda bulunan sinyalleri tarayın, ancak sonra sinyal yöntemini ve donanımı seçin.
Donanım üçüncü sırada gelir. Önce veriye neden ihtiyaç duyduğunuzu ve hangi makineden başlayacağınızı belirleyin.
Not: 4. Adımdan önce planı pano içinde çalışacak kişiyle ve makine üreticisiyle teyit edin (aşağıdaki güvenlik bölümüne bakın).
Adım 1: Hedefi ve Hedef Makineyi Belirleyin
Değiştirmek istediğiniz bir rakamla başlayın: "fazla mesaiyi azaltmak" ya da "darboğazdaki duruşları yarıya indirmek" gibi. Hedef, hangi makineden başlayacağınızı ve verinin ne kadar ayrıntılı olması gerektiğini söyler.
Talebi karşılayamayan makineleri, darboğaz prosesleri veya duruşu sonraki prosesleri de bekleten makineleri seçin. IPA rehberi, her makineye sensör takmanız gerekmediğini de belirtir: bir hat için sensörleri son prosese olabildiğince yakın yerleştirin. Yalnızca hat çıktısını görmek istiyorsanız çıkışta tek bir sayım çoğu zaman yeterlidir.
Adım 2: Makinedeki Sinyal Kaynaklarını Tarayın
Sonra hedef makinede hangi sinyallerin kaldığını sahada kontrol edin. Eski makinelerde bile hiç çalışma sinyali olmaması nadirdir. Şu altı yere bakın.
Elinizde ne olduğu, hangi sinyal yöntemlerini kullanabileceğinizi belirler.
Not: Panonun içini kapağı açmadan çizimlerden kontrol edin veya elektrik bakım ekibinizden kontrol etmesini isteyin.
Makinenin kullanım kılavuzunun, elektrik çizimlerinin ve PLC programının hâlâ elinizde olup olmadığını da öğrenin. Çizim yoksa pano içinden sinyal almak çok daha zorlaşır. Dokümanların olup olmaması, sinyallerin kendisi kadar önemlidir.
Japon makinelerinde bu dokümanlar çoğu zaman yalnızca Japoncadır. G/Ç listesi hangi giriş ve çıkış noktalarının olduğunu gösterir (Japon G/Ç Listesi Nasıl Okunur yazısına bakın), ladder programı ise her noktanın ne anlama geldiğini gösterir (Japon PLC Programları Nasıl Okunur yazısına bakın).
Adım 3: Sinyal Yöntemini Seçin (Yedi Seçenek)
Eski bir makineden çalışma verisi almanın yedi ana yolu vardır. Makine başına tek yöntem seçmeniz gerekmez. Tesisler çoğunlukla bunları birleştirir; örneğin durumu sinyal kulesinden, üretim adedini bir sensörden alırlar. Aşağıdaki tablo yedisini karşılaştırır, ardından her biri ayrı ayrı anlatılır.
Yöntem ne kadar kolaysa söylediği o kadar azdır. Daha çok bilgi veren yöntemler makineden daha çok şey ister.
Not: Derecelendirmeler MONOSCOPE'un derlediği genel eğilimlerdir; makine modeline ve ürüne göre değişir. Pano işi gerektirmeyen yöntemlerde bile, örneğin besleme sağlamak için elektrik işi gerekebilir.
Sinyal Kulesini Okumak
Makinenin üstündeki sinyal kulesi (stack light) insanlara makinenin durumunu söylemek için vardır. Bunu veri olarak okumak en kolay yöntemlerden biridir. Bazı ürünler lambanın dışına ışık sensörü yapıştırır, bazıları ise sinyal kulesi ünitesinin içine bir verici gömer.
Patlite'ın AirGRID WD serisi gömme tipe bir örnektir: sinyal kulesine gömülen verici, her ışığın ne kadar yandığını, yanıp söndüğünü veya söndüğünü kablosuz toplar. Ancak gömme vericiler yalnızca belirli sinyal kulesi modellerine uyar. Patlite, bazı eski modellerine uyan vericiler için, vericiye güç sağlamak amacıyla kablolamanın bir kısmının değiştirilmesi gerektiğini belirtiyor. "Sadece yapıştır" ya da "sadece tak" denen ürünlerde bile uyumlu modelleri ve besleme şeklini önceden kontrol etmeniz gerekir.
Zayıf yanı ayrıntı düzeyidir. Sinyal kulesi yalnızca makine üreticisinin seçtiği birkaç durumu gösterir. Üretim adedini veya duruş nedenini söyleyemez; sinyal kulesi olmayan makinelerde de işe yaramaz.
Boş Röle veya PLC Kontaklarından Sinyal Almak
Kontrol panolarında çoğu zaman "çalışıyor", "alarm" veya "çevrim tamam" gösteren röleler ya da PLC çıkışları bulunur. Bu yöntemde bunlardan birindeki boş kontak (aki setten), veri toplama ünitesinin kontak girişine bağlanır. Boş kontaklar genellikle potansiyelsiz (gerilimsiz) kontaklardır; Japon dokümanlarının bunları nasıl tarif ettiği için Kuru Kontak ve Islak Kontak yazısına, klemens bloklarında nasıl gruplandıkları için COM terminalleri yazısına bakın.
Sinyal kulesinden daha ayrıntılı durumlar elde edersiniz. Ancak iş pano içindeki kablolamayı değiştirdiği için, elektrik çizimlerini okuyabilen biri ve bu işe yetkili bir kişi gerekir. Her kontağın ne anlama geldiğini çizimlerden veya PLC programından teyit edin. Japon makinelerinde karşılaşacağınız PLC üreticilerinin karşılaştırması için Mitsubishi, Keyence, Omron ve Siemens karşılaştırmasına bakın.
Kelepçe Tipi Akım Trafosu ile Çalışma Durumunu Belirlemek
Bu yöntem bir motordan veya rezistanstan geçen akımı ölçer ve çalışma durumunu akım seviyesinden belirler. İşleme sırasında akım yüksek, boştayken düşük, durunca sıfıra yakındır; bu yüzden iki eşik değer çalışıyor, boşta ve duruyor durumlarını ayırır. Sinyal kulesi de çizimi de olmayan makinelerde iyi çalışır.
Kelepçe tipi akım trafosu (CT) iletkenin etrafına kelepçelenerek akımı ölçer. Japon sensör üreticisi MG Co., Ltd., kelepçe tipi sensörleri için iki avantaj sıralıyor: kablo kesmek gerekmediği için güç kesilmeden takılabilmesi ve panoya montaj gerekmediği için mevcut ekipmanda değişiklik yapılmaması.
Ancak kablo kesmemek işi güvenli yapmaz. İletkenler genellikle bir kontrol panosunun veya klemens kutusunun içinden geçer, dolayısıyla iş enerjili parçaların yakınında yapılır. Montaja yetkili bir kişi karar vermeli ve fabrikanızın enerji kesme ile kilitleme-etiketleme (LOTO) kurallarına göre uygulamalıdır.
Bazı CT türlerinde, sekonder (çıkış) taraf açıkken iletkenden akım geçerse yüksek gerilim oluşabilir; bu yüzden ürün kılavuzundaki uyarıları okuyun. Eşik değerleri, işleme ve boşta akımını birkaç gün ölçtükten sonra belirleyin.
Titreşim Sensörü Kullanmak
Makine gövdesine veya bir yatağın yakınına takılan titreşim sensörü, makinenin titreşip titreşmediğine ve ne kadar titreştiğine bakarak çalışma durumunu belirler. Çoğu zaman panoyu açmadan takılabilir ve akımın ölçülmesi zor olan makinelerde de çalışır.
Titreşim verisinin ikinci bir kullanımı vardır: dönen parçaların durumundaki değişimleri gösterir. Bu yüzden ileride arıza belirtilerini aramak isteyeceğiniz (kestirimci bakım) makineler için bir adaydır.
Sayaç Sinyali veya Sensörle Üretim Adedini Saymak
Makinede bir parça sayacı varsa, bazen giriş sinyalini ayırabilirsiniz. Yoksa yukarıda anlatıldığı gibi çevrim başına bir kez hareket eden bir parçaya ya da çıkış noktasına sensör ekleyin.
Sensörün yanından yalnızca uygun parçaların mı, uygunsuz parçaların da mı geçtiğine göre sayının anlamı değişir. Sensörün yerini seçmeden önce neyin "bir parça" sayılacağını kararlaştırın; böylece sonradan tutmayan rakamlarla karşılaşmazsınız.
Mevcut PLC'yi Ağ Üzerinden Okumak
Makinede haberleşme portu olan bir PLC varsa, PLC'nin iç verisini ağ üzerinden okuyabilirsiniz. Örneğin Mitsubishi Electric'in bazı PLC modelleri, eski MC protokolünü de destekleyen SLMP haberleşme protokolünü destekler. Ethernet ile bağlı harici bir cihaz CPU modülündeki verileri toplayabilir ve değiştirebilir.
Bazı veri toplama ağ geçitleri birden çok PLC markasını destekler ve PLC'nin cihaz belleğini (G/Ç durumları, veri yazmaçları vb.) okur. Örneğin Contec'in M2M Gateway serisi Mitsubishi Electric, Omron, JTEKT, Panasonic ve Keyence PLC'lerini ve Modbus cihazlarını desteklediğini belirtiyor.
Bu yöntem en çok bilgiyi verir. Ama eski PLC'ler engeller çıkarır: haberleşme modülü yoktur, model ağ geçidinin destek listesinde yoktur veya programı kimse anlamadığı için hangi veriyi okuyacağınız bilinmez. Karar vermeden önce PLC modelini ve haberleşme modülünün olup olmadığını kontrol edin. Mitsubishi PLC'lerde istediğiniz veri genellikle X, Y, M ve D gibi cihazlarda bulunur; bunları nasıl bulacağınızı PLC programı rehberi anlatır.
Üretimdeki bir makinenin PLC'sine bağlanmak kontrolü de etkileyebilir. Haberleşme modülü eklemeniz, haberleşme ayarlarını (parametreleri) değiştirmeniz, hatta programı değiştirmeniz gerekebilir; bunların hepsi üretim makinesinin kontrolüne dokunur. Bağlanmadan önce şunlar üzerinde anlaşın: harici cihaz yalnızca veri okuyacak ve yazmayacak şekilde ayarlanacak, okuma aralığı çok sık olmayacak. Bunu PLC programını yöneten kişiyle ve makine üreticisiyle teyit edin.
Ekran ve Göstergeleri Kamerayla Okumak
Manometre, termometre ve makine ekranı gibi insanların gözle okuduğu değerler kamerayla görüntülenip görüntü analiziyle sayıya çevrilebilir. Örneğin Hitachi Systems, piyasada satılan ağ kameralarıyla analog göstergeleri okuyan bir hizmet sunuyor ve kameraların fabrikada tadilat yapmadan veya ekipmanı durdurmadan takılabildiğini söylüyor.
Makineye dokunmazsınız ama ışık değişimleri, yansımalar ve kirli lens okumaları kararsız yapabilir. Bu yöntem, çalışma durumunu belirlemekten çok, operatörlerin kontrol turlarında okuduğu değerleri kaydetmeye uygundur.
Adım 4: Donanım ve Ağı Kurun
Sinyalleri nasıl alacağınıza karar verdikten sonra veriyi toplayıp ileten sistemi kurun. Hangi üreticinin ürünlerini kullanırsanız kullanın, bir retrofit sistemi kabaca aşağıdaki beş katmandan oluşur.
Sensörden ekrana kadar veri beş katmandan geçer.
Not: Bazı ürünler vericiyi, alıcıyı ve yazılımı bir arada sunar; bu yüzden katmanları ayırt etmek zorlaşır.
Veri Toplama Ünitesini Seçin
Sistemin merkezinde, sensör sinyallerini alıp zaman damgalı veriye çeviren veri toplama ünitesi bulunur. IoT ağ geçitleri, uzak G/Ç (uzaktaki giriş ve çıkışları ağ üzerinden bağlayan cihazlar) ve sinyal kuleleri için kablosuz vericilerin hepsi bu gruba girer.
Yeterli sayıda kontak ve analog girişi olup olmadığını, PLC'nizle konuşup konuşamadığını ve üst sisteme hangi biçimlerde veri gönderebildiğini kontrol edin. Mevcut cihazlardan analog sinyal alacaksanız giriş tipine de bakın; Japon panoları 4–20 mA sinyalini 250 Ω direnç üzerinden 1–5 V'a çevirebilir (4-20 mA ve 1-5 V yazısına bakın). Üst sisteme gönderim protokolleri arasında MQTT, OPC UA ve Modbus TCP vardır; seçimi çoğu zaman ekranınızın veya sisteminizin o biçimi alıp alamadığı belirler.
Ağı Seçin
Fabrika verisi kablolu veya kablosuz ağlarla taşınır. Tek bir doğru cevap yoktur; makine yerleşimine, veri hacmine ve mevcut ağınıza göre seçin.
Veri hacmine ve makineye kablo çekmenin ne kadar uzak ve kolay olduğuna göre seçin.
Not: MONOSCOPE'un derlediği genel eğilimlerdir. Kablosuz çözümlerde karar vermeden önce radyo ortamını inceleyin.
Özel 5G (Japonya'da "local 5G" denir), bir şirketin kendi binaları veya sahası için kurduğu 5G sistemidir; lisans kuralları ülkeye göre değişir. Yalnızca makine durumuna ihtiyacınız varsa kablolu LAN, mevcut kablosuz ağ veya ürünle gelen özel kablosuz çözümle başlayın; video gibi yüksek hacimli veri geldiğinde özel 5G'yi düşünün.
Verinin Nerede Saklanıp Gösterileceğine Karar Verin
Veriyi fabrikadaki bir PC'de veya sunucuda ya da bulutta saklayın. Başlangıçta, elektronik tabloda açılan CSV dışa aktarımı, duruş süresini toplamak ve Pareto grafiği çizmek için yeterlidir.
Ekip veriyi düzenli kullanmaya başlayınca, iş emirlerini ve üretim kayıtlarını yöneten MES (Üretim Yürütme Sistemi) ile bağlamayı düşünün. İlk günden büyük bir sisteme bağlanmaya çalışmayın. Önce kendi ekibinizin veriyi görebildiği noktaya gelin.
Kurulumdan Önce Güvenlik, Garanti ve Siber Güvenlik Kontrolleri
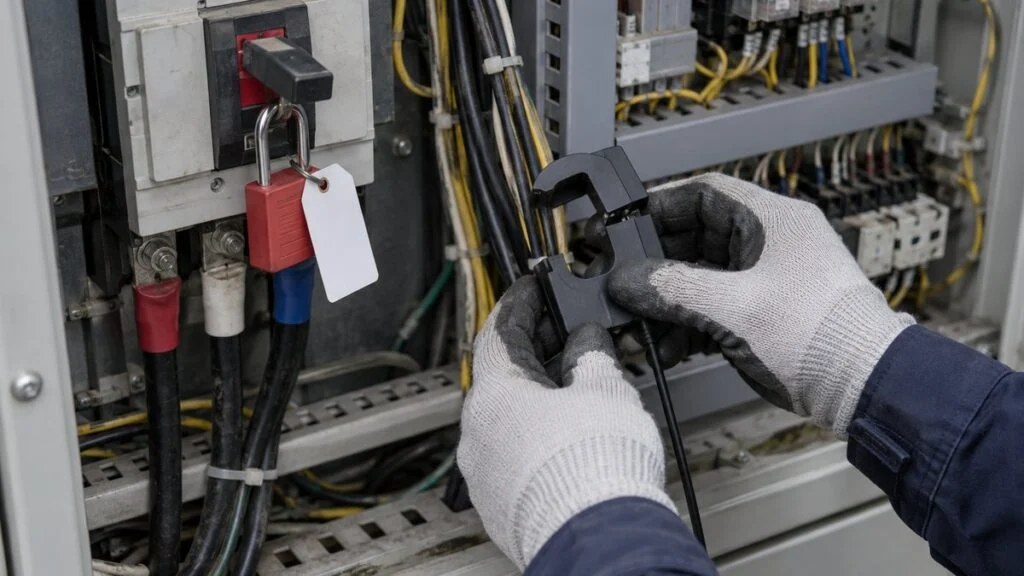
Retrofit, üretimde olan makinelerde değişiklik yapmak demektir. Kolay takılan ürünler artık yaygın, ama güvenlik, makine garantisi ve ağ konularındaki kontrolleri atlamak yaralanmalara, makine arızalarına ve siber güvenlik sorunlarına yol açabilir. Herhangi bir şey takılmadan önce aşağıdaki dokuz noktayı netleştirin. Bu bölüm neyin kontrol edileceğini ve kimin karar vereceğini sıralar; bir iş talimatı değildir.
İş başlamadan önce güvenliği, garantiyi ve siber güvenliği kontrol edin.
Not: Kablolama yöntemleri ve iş prosedürleri için makine üreticisinin dokümanlarına ve tesisinizin iş standartlarına uyun.
Pano İşi, Tesis Kurallarına Göre Yetkili Kişilere Aittir
Boş kontaktan sinyal almak, CT takmak veya veri toplama ünitesini panodan beslemek, kontrol panosunun içinde enerjili parçalara yaklaşmak anlamına gelir. Elektrik çarpması riski vardır; yanlış klemense dokunmak da makinenin hatalı çalışmasına veya durmasına neden olabilir.
Bu işi kimin yapabileceği ve nasıl yapılacağı, makinenin bulunduğu ülkenin elektrik mevzuatına ve tesisinizin elektrik güvenliği programına bağlıdır. Türkiye'de bu işi de 6331 sayılı İş Sağlığı ve Güvenliği Kanunu kapsamındaki risk değerlendirmenize ekleyin; hangi yeterlilik belgesinin gerektiğini elektrik bakım sorumlunuza ve İSG uzmanınıza sorun. Elektrik tesislerinin işletilmesi için ilgili Avrupa standardı EN 50110-1'dir ve makinelerin elektrik donanımı için IEC/EN 60204-1 temel referanstır; her ikisinin TS EN olarak yayımlanmış güncel sürümlerini TSE'den doğrulayın.
Japonya'da örneğin Elektrik Tesisatçıları Kanunu (Denki Kōji-shi Hō), birçok elektrik işi için lisanslı elektrikçi şartı koyar ve yalnızca uygulama kararnamesinin 1. maddesindeki küçük işleri muaf tutar. Bunlar arasında 600 V veya altında kullanılan fiş bağlantı elemanlarına ya da şalterlere kord bağlamak, elektrikli cihaz terminallerine vidalı kablo bağlamak, sigorta takıp çıkarmak sayılır. Sahada kimsenin bir sinyal kablosunu ayırmanın veya panodan güç almanın "küçük iş" olduğuna karar vermesine izin vermeyin. Elektrik bakım sorumlunuza veya sorumlu elektrik mühendisine danışın ve işi yetkili kişilere, enerji kesme ve kilitleme-etiketleme (LOTO) kurallarınıza uygun yaptırın. "Hiçbir kabloyu kesmiyoruz" ve "birkaç dakikalık iş" bu adımları atlamak için gerekçe değildir. Retrofit işine, panodaki diğer bakım işleriyle aynı şekilde yaklaşın.
Garantiyi ve Emniyet Fonksiyonlarını Makine Üreticisiyle Kontrol Edin
Panoya kablo veya parça eklemek makinede modifikasyon sayılabilir. Garantisi veya servis sözleşmesi olan makinelerde önce üreticiyle ya da bayiyle konuşun; bu, sonradan çıkacak anlaşmazlıkları önler. Japon üreticiler yurt dışı servisi çoğu zaman yerel bir iştirak veya temsilci üzerinden yürütür; sormadan önce bunun kim olduğunu öğrenin.
Acil durdurma ve emniyet kilitlemesi (interlock; emniyet kapısı açıkken makinenin çalışmasını engeller) gibi emniyet fonksiyonları en çok dikkat isteyen konudur. Kural olarak emniyetle ilgili devrelerden sinyal almayın. Gerçekten gerekliyse kararı makine üreticisine bırakın. Japon çizimlerinde interlock mantığını okumak için Interlock Devre Şemaları yazısına bakın.
Ağı Ayırın ve Varsayılan Şifreleri Değiştirin
Bir veri toplama cihazı ağa bağlandığında makine, siber saldırı için bir giriş noktası olabilir.
Japonya Ekonomi, Ticaret ve Sanayi Bakanlığı (METI), Fabrika Sistemleri için Siber/Fiziksel Güvenlik Kılavuzu'nu Kasım 2022'de Ver. 1.0 olarak yayımladı, Nisan 2025'te Ver. 1.1'i duyurdu; İngilizce sürümü de mevcuttur. Kılavuz, iş ve önem bakımından benzer alanları kontrol sistemleri ve ofis (OA) sistemleri gibi "bölgelere (zone)" ayırır ve güvenlik önlemlerini bölge bazında planlar. Endüstriyel otomasyon ve kontrol sistemleri için bu yaklaşım IEC/EN 62443 standart serisiyle de örtüşür; TSE'deki güncel TS EN IEC 62443 yayınlarını doğrulayın.
Retrofit için çıkış noktası, makine ağını ofis ağından ve internetten ayrı tasarlamaktır. Ağ geçitlerindeki ve kablosuz cihazlardaki varsayılan kullanıcı adı ve şifreleri kurulumda değiştirin; METI kılavuzu da teslim edilen ekipman için güvenlik ölçütü olarak varsayılan kullanıcı adı ve şifrenin değiştirilebilmesini sayar. Veri buluta gidecekse dış dünyaya giden yolu BT ekibinizle birlikte belirleyin.
Adım 5: Bir Makinede Pilot, Sonra Yaygınlaştırma
Donanıma karar verseniz bile tüm makinelere aynı anda takmayın. Bir makinede veya bir hatta pilot yapın, algılama hatalarını ve işletme sorunlarını düzeltin, sonra yayın. Bu, tüm tesisin daha çabuk kapsanmasını sağlar. Aşağıdaki kurgusal tesis bunun nasıl görünebileceğini gösterir.
Örnek: Kurgusal Bir Metal İşleme Tesisi
Yaklaşık 50 çalışanı, sekiz CNC tornası ve dört eski mekanik presi olan bir metal işleme tesisi düşünün. Çalışma süresi kâğıt günlük raporlarla takip ediliyor. Ay sonu toplamları teslimat gecikmelerinin sorumlusunun presler olduğunu düşündürüyor ama preslerin nerede durduğunu kimse bilmiyor.
Presler darboğaz olduğu için tesis bir presle başlıyor. Presin sinyal kulesi yok; bu yüzden her strokta bir kez hareket eden bir parçaya takılan sensör parçaları sayıyor ve eksik gelen darbe duruş olarak kabul ediliyor. Operatörler duruş nedenini presin yanındaki tabletten seçiyor.
Algılamayı ve rutinleri bir makinede oturtun, sonra aynı tip makinelere yayın.
Not: Açıklama amaçlı kurgusal bir örnektir. Süreler ve adımlar makine sayısına ve ekibe göre değişir.
Bu örnekte kilit nokta ilk haftadır: kâğıt raporları sürdürün ve otomatik kayıtla karşılaştırın.
IPA'nın bir yazısında Asahi Tekko'dan Tetsuya Kimura, elle kaydedilen duruşların gerçekte olandan yaklaşık %20 daha kısa çıktığını anlatıyor. Çoğu şirkette insanlar kısa duruşları yazmaz ve kaydedilen süreler yaklaşıktır. Kâğıt ve otomatik kayıtlar arasındaki farkın nerede ortaya çıktığına bakmak, algılama ayarlarınızın doğru olup olmadığını da gösterir.
Sık Yapılan Hatalar
Retrofit projeleri tıkandığında neden hemen hemen her zaman donanım değil, projenin yürütülme biçimidir. Tipik durumlar:
- Net bir hedef olmadan her makineye sensör takılır; veri vardır ama kimse bakmaz
- Yalnızca makine durumları toplanır, duruş nedenleri toplanmaz; bu yüzden hiçbir şey aksiyona dönüşmez
- Akım eşik değerleri veya sinyal kulesi anlamları hiç doğrulanmaz; boşta bekleme çalışma olarak sayılır
- Veriyi inceleyip aksiyon kararı alan bir toplantı yoktur; ekran sadece izlenir
- Makine cihazları BT'ye sorulmadan doğrudan ofis ağına veya internete bağlanır
En sık atlanan şey gözden geçirme rutinidir. IPA rehberindeki şirket Asahi Tekko, bir önceki günün verisiyle sorunları ve aksiyonları teyit etmek için sahada her gün toplantı yapıyor. Veri toplandığında değil, biri ona bakıp ne yapılacağına karar verdiğinde işe yarar. Başlamak için özel araçlara gerek yok: toplamak ve grafik çizmek için elektronik tablo yeterlidir. Bir makinenin duruş süresini ve duruş nedenlerini bir hafta kaydederek başlayın.
Kurulum Öncesi Kontrol Listesi
Donanım sipariş etmeden veya panoyu açmadan önce bu listeyi her makine için kullanın.
- Hedef (iyileştirilecek rakam) ve hedef makine üzerinde anlaşıldı
- "Çalışıyor", "boşta", "duruyor" ve "alarm" bu makine için yazılı tanımlandı; her sinyal kulesi renginin anlamı dahil
- Duruş nedeni listesi taslak hâlinde ve güncellemesinden sorumlu biri var
- Neyin "bir parça" sayılacağı belirlendi (yalnızca uygun parçalar mı, tüm parçalar mı)
- Mevcut dokümanlar teyit edildi: kullanım kılavuzu, elektrik çizimleri, G/Ç listesi, PLC programı ve dilleri
- Her veri için (durum, adet, neden) sinyal yöntemi seçildi
- PLC okunacaksa PLC üreticisi, modeli ve haberleşme portları teyit edildi
- PLC bağlantısı yalnızca okuma yönünde ve okuma aralığı kararlaştırıldı
- Emniyet devreleri (acil durdurma, interlock) sinyal kaynağı olarak dışarıda bırakıldı
- Pano işi, tesisin kilitleme-etiketleme kurallarına göre yetkili kişilere atandı ve elektrik sorumlusu onayladı
- Makine üreticisi veya yerel temsilcisi garanti ve servis sözleşmesi etkisini teyit etti
- Ağ tasarımı ofis ağından ayrıldı ve BT onayladı; varsayılan şifreler değiştirilecek
- Çizimler eklenen kablolar ve cihazlarla güncellenecek
- Pilot için günlük veri toplantısı ve sorumlusu belirlendi
Japon Makine Üreticisine Sorulacak Sorular
Makine Japonya'dan geldiyse cevapların çoğu üreticide, yurt dışı servis temsilcisinde veya Japonya'daki ana tesistedir. Bu sorular bir başlangıç noktasıdır; yazılı gönderin ve makine modeli ile seri numarasını ekleyin.
- Bu seri numarası için elektrik çizimlerini, G/Ç listesini ve PLC programını sağlayabilir misiniz? İngilizce sürümleri var mı?
- Çalışma, alarm ve çevrim tamam bilgisini hangi röle veya PLC çıkışları gösteriyor ve kullanabileceğimiz boş kontakları var mı?
- Bu makinede her sinyal kulesi renginin, yanıp sönme dahil, anlamı nedir?
- Hangi PLC modeli ve haberleşme modülü kurulu; PLC yalnızca okuma yönünde ağ erişimini (örneğin Mitsubishi PLC'lerde SLMP) destekliyor mu? Çevrim sayacı ve alarm numaraları hangi cihazlarda?
- Akım sensörü, kontak ayırma veya haberleşme modülü eklemek garantiyi ya da servis sözleşmesini etkiler mi?
- Hangi devreler emniyetle ilgilidir ve sinyal kaynağı olarak kullanılmamalıdır?
- Bu model için retrofit izleme seçeneği veya önerilen bir veri toplama ürünü sunuyor musunuz?
Japon tarafıyla yazışmalar çoğunlukla İngilizce yürütüldüğü için kısa bir örnek talep metni İngilizce olarak aşağıdadır:
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [country]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
Bu Rehberin Sınırları
- Bu rehber seçenekleri ve kontrolleri açıklar. Bir elektrik iş prosedürü değildir. Kablolama, kilitleme ve yeterlilik kuralları ülkenize, tesisinize ve makine üreticisinin dokümanlarına bağlıdır.
- Şekil 4 ve 6'daki derecelendirmeler genel eğilimlerdir. Gerçek kolaylık ve ayrıntı, makine modeline ve seçtiğiniz ürüne bağlıdır.
- Burada adı geçen ürünler ve şirketler, kendi yayımladıkları bilgilerden alınmış örneklerdir; öneri değildir. Güncel özellikleri ve uyumluluk listelerini tedarikçiyle teyit edin.
- Türk standartlarına (TS EN) yapılan atıflar yönlendirme amaçlıdır. Güncel numara ve sürümleri TSE'den doğrulayın.
- Adım 5'teki tesis kurgusaldır ve zaman çizelgesi yalnızca bir örnektir.
- OEE tanımları, örneğin neyin planlı üretim süresi sayıldığı, şirketten şirkete değişir. Tesisleri karşılaştırmadan önce Japonya'daki ana şirketinizle bunlar üzerinde anlaşın.
SSS
PLC haberleşme portu olmayan bir makineden veri toplayabilir miyim?
Çoğu durumda evet. Sinyal kulesini okuyabilir, boş bir röle kontağını kullanabilir, motor besleme hattına kelepçe tipi akım trafosu takabilir, titreşim sensörü ekleyebilir veya çevrim başına bir kez olan harekete takılan sensörle parça sayabilirsiniz. Bunlar, PLC'ye ağ bağlantısı olmadan çalışma durumunu ve üretim adedini kapsar.
Eski bir makineyi izlemenin en kolay yolu nedir?
Genellikle sinyal kulesini okumak en kolayıdır, çünkü makine durumunu zaten orada gösterir. Ancak ayrıntısı sınırlıdır: üretim adedi ve duruş nedeni yoktur. Sinyal kulesi vericisi almadan önce uyumlu modelleri ve besleme şeklini kontrol edin.
Kelepçe tipi akım sensörü gücü kesmeden takılabilir mi?
Bazı üreticiler kelepçe tipi sensörlerinin kablo kesmeden ve gücü durdurmadan takılabildiğini söylüyor. Ancak iletkenler genellikle enerjili parçaların yakınında, panonun içindedir; bu yüzden yetkili bir kişi karar vermeli ve işi tesisinizin enerji kesme ile kilitleme-etiketleme kurallarına göre yapmalıdır.
Çalışan bir PLC'den veri okumak güvenli mi?
Bağlantı yalnızca okuma yönündeyse ve okuma aralığı çok kısa değilse güvenli olabilir. Modül eklemek veya parametreleri ya da programı değiştirmek makine kontrolüne dokunur; bu yüzden düzeni önce PLC programını yöneten kişiyle ve makine üreticisiyle kararlaştırın.
Duruş nedenlerinin neden elle girilmesi gerekiyor?
Çünkü makine sinyalleri yalnızca makinenin durduğunu gösterir. Malzeme beklemek, model değişimi ve arıza sinyal düzeyinde aynı görünür. Nedeni operatör seçer; süreyi ve adedi makine sağlar.
Kaynaklar
- Retrofit sensör konumları, darbelerden üretim adedi / çevrim süresi / duruş algılama, günlük gözden geçirme toplantısı: Bilgi Teknolojisi Teşvik Ajansı (IPA), KOBİ üreticiler için DX rehberi, adım örnekleri (Nisan 2022, Japonca)
- Elle tutulan kayıtlar gerçek duruşlardan yaklaşık %20 kısa: IPA DX SQUARE, Asahi Tekko örneği (17 Ağustos 2022, Japonca)
- Sinyal kulesine gömme vericiler, uyumlu modeller, kablo değişikliği notu: Patlite, AirGRID WD serisi vericiler ve ürün sitesi (Japonca)
- Kelepçe tipi akım sensörü özellikleri: MG Co., Ltd., kelepçe tipi AC akım sensörleri CLS serisi (Japonca)
- PLC veri toplama: Mitsubishi Electric FA, MELSEC-L serisi ağ özellikleri (SLMP) (Japonca); Contec, M2M Gateway serisi
- Kamerayla gösterge okuma: Hitachi Systems, otomatik analog gösterge okuma hizmeti (Japonca)
- Local 5G tanımı: Japonya İçişleri ve İletişim Bakanlığı, 2023 Bilgi ve İletişim Beyaz Kitabı (Japonca)
- Fabrika siber güvenliği: METI, Fabrika Sistemleri için Siber/Fiziksel Güvenlik Kılavuzu Ver. 1.1 (İngilizce) (11 Nisan 2025)
- Japonya'da elektrikçi lisansından muaf küçük elektrik işleri: Elektrik Tesisatçıları Kanunu Uygulama Kararnamesi, madde 1 (Japonca)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.


