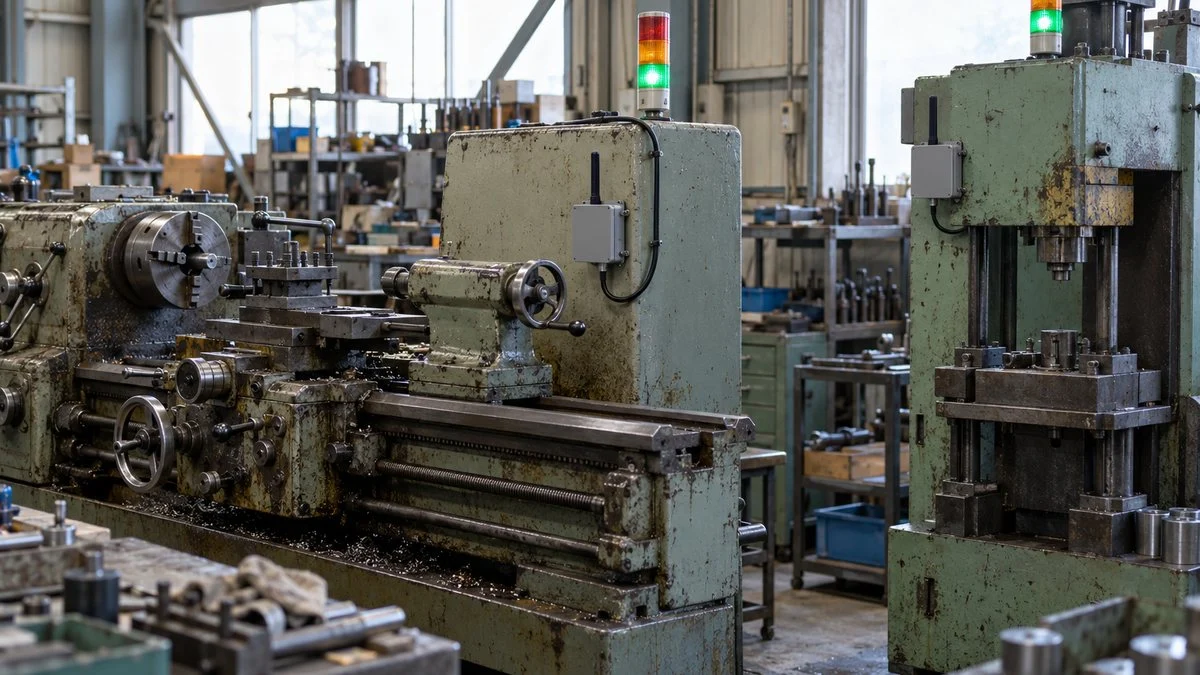
古い設備でも、センサーやデータ収集ユニットを後付けすれば、買い替えずに稼働データを集められます。手がかりは、信号灯の点灯やモーターに流れる電流など、設備が動いていることを示す信号です。
20年、30年前の機械にも、こうした信号はたいてい残っています。IoT(機械をネットワークにつないでデータを集める仕組み)で見える化するなら、最初に集めるデータは、稼働・停止・異常の3つの状態と停止理由、生産数で十分です。
この記事では、最初に取るべきデータを示したうえで、後付けIoTを進める5つのステップを説明します。
続いて、信号の取り方7つの比較、機器構成とネットワークの選び方、電気工事・安全・セキュリティの注意点、架空の工場を使った進め方の例を整理します。
最初に取るべきデータは「3つの状態・停止理由・生産数」
古い設備からデータを取るとき、最初に集めるのは稼働・停止・異常の3つの状態、停止理由、生産数の3種類で十分です。温度や振動の波形のような細かいデータは、この3つで「どこで、なぜ止まっているか」が見えてからで間に合います。
この3種類がそろうと、設備総合効率(OEE)の時間稼働率と性能稼働率を計算する土台ができます。逆に、どれか1つが欠けると、止まっている時間は分かっても理由が分からない、といった中途半端な見える化になりがちです。
機械の信号で取れるものは自動で、理由のように人にしか分からないものは入力で集めます。
※良品率には不良数が必要です。後付けIoTの初期段階では、検査記録や日報から取るのが一般的です。
3つの状態は社内で定義する
「稼働」「停止」「異常」の区別は、設備によって意味が違います。信号灯の緑・黄・赤がそのまま3状態に対応しているとは限らず、黄色が「段取り中」を示す設備もあれば「材料切れの予告」を示す設備もあります。
そのため、信号を取り始める前に、どの状態を「稼働」と数えるかを文書で決めておくことが大切です。電源は入っているが加工していない待機状態を停止に含めるかどうかも、ここで決めます。
停止理由は人が選ぶ
設備の信号から分かるのは「止まった」という事実までで、なぜ止まったかは自動では取れません。材料待ちも段取りも故障も、信号の上ではすべて同じ停止に見えるからです。
停止理由は、作業者が設備の近くの端末やボタンで選ぶ形にするのが現実的です。
停止時間や生産数は機械から取り、人には理由の選択だけを任せるという分担は、OEEが上がらない原因と7大ロスの見える化でも紹介している考え方です。
選択肢は「その他」に記録が集まらない細かさにしておきます。
生産数は「1サイクルに1回の動き」を数える
生産数を取るには、製品が1個できるたびに1回だけ起きる動きを探します。
情報処理推進機構(IPA)のガイドでは、旭鉄工の方法が紹介されています。扉の開閉、シリンダーの往復、シャフトの回転など、1サイクルに1回おこなわれる動作に、光センサーやリードスイッチ(磁石で反応するスイッチ)を後付けしています。
パルス(信号の立ち上がり)の数が生産数になり、パルスの間隔がサイクルタイムになります。さらに、来るはずのタイミングでパルスが来なければ「止まっている」と判定できるため、生産数のセンサー1つで停止時間まで測れるのがこの方法の強みです。
後付けIoTでデータを集める5つのステップ
後付けIoTは、センサーを選ぶところから始めると失敗しやすくなります。先に目的と対象を決め、設備に残っている信号を調べてから、取り方と機器を選ぶ順番が基本です。全体の流れは次の5つのステップです。
機器選びは3番目。先に「何のために、どの設備から」を決めます。
※STEP 04の前に、盤内作業の担当者と設備メーカーへの確認を済ませておきます(後述)。
ステップ1:目的と対象設備を決める
最初に「残業を減らしたい」「ネック工程の停止を半分にしたい」のように、改善したい数字を決めます。目的が決まると、どの設備から、どの細かさでデータを取るべきかが決まります。
対象は、生産量が足りていない設備やネック工程、止まると後工程まで影響する設備から選びます。
IPAのガイドでも、センサーは設備全部に付ける必要はなく、ライン単位でできるだけ最終工程に近い場所に付ける考え方が紹介されています。
ラインの出来高を見るなら、出口の1か所で数えれば足りる場合が多いからです。
用途の全体像や導入事例はスマートファクトリーの主な用途と導入事例で整理しています。この記事では、対象を決めた後の「信号をどう取るか」に絞って進めます。
ステップ2:設備に残っている信号源を調べる
次に、対象設備にどんな信号が残っているかを現場で確認します。古い設備でも、稼働を示す信号がまったくないことはまれです。見るべき場所は次の6つです。
どれが残っているかで、使える取り方が決まります。
※盤内の確認は、扉を開けずに図面で済ませるか、電気保全の担当者に依頼します。
このとき、設備の取扱説明書、電気図面、PLCのプログラムが手元にあるかも確認しておきます。図面が残っていない設備では、盤内から信号を取る方法の難易度が上がります。資料の有無は、取り方を選ぶうえで信号そのものと同じくらい重要です。
ステップ3 信号の取り方を選ぶ(7つの方法)
古い設備から稼働データを取る方法は、大きく7つに分けられます。1台の設備に1つの方法とは限らず、状態は信号灯から、生産数はセンサーから、というように組み合わせるのが一般的です。まず全体を比べてから、1つずつ見ていきます。
手軽な方法ほど取れる情報は少なく、情報が多い方法ほど設備側の条件が必要です。
※◎○△は一般的な傾向を編集部で整理したもので、設備の型式や製品によって変わります。盤内作業が「不要」の方法でも、電源の取り回しなどで電気工事が必要になる場合があります。
信号灯(シグナルタワー)の点灯を読む
設備の上に付いている積層信号灯は、稼働状態を人に知らせるためのものです。その点灯をデータとして読み取るのが、もっとも手軽な方法の1つです。灯の外側に光センサーを貼り付ける製品と、信号灯のユニットに送信機を組み込む製品があります。
たとえばパトライトのワイヤレスデータ収集システム「AirGRID WDシリーズ」は、信号灯に組み込んだ送信機から点灯・点滅・消灯の時間を無線で集める仕組みです。
ただし組込み型は対応する信号灯の機種が決まっており、同社も旧シリーズ向けの送信機では、送信機への電源供給のために一部配線変更作業が必要と案内しています。
「貼るだけ」「付けるだけ」に見える方法でも、対応機種と電源の取り方は事前に確認が要ります。
弱点は情報量です。信号灯が示すのは設備が決めた数種類の状態だけで、生産数や停止理由までは分かりません。信号灯のない設備には使えない点にも注意が必要です。
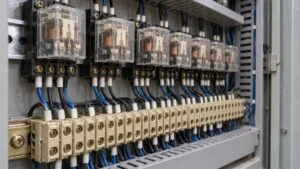
PLCの空き接点・リレー接点から取る
制御盤の中には、「運転中」「異常」「加工完了」などを示すリレーや、PLCの出力が残っていることがあります。その空いている接点から信号を分けてもらい、データ収集ユニットの接点入力につなぐ方法です。
設備に使われている主要なPLCメーカーの特徴はPLCメーカー比較で整理しています。
信号灯より細かい状態を取れる一方で、盤内の配線に手を加えるため、電気図面を読める担当者と有資格者による作業が前提になります。どの接点が何を意味するかは、図面やPLCのプログラムで確かめます。
PLCの入出力やラダー図の基本はPLCとシーケンス制御の仕組みで解説しています。
電流センサ(クランプ式CT)で稼働を判定する
モーターやヒーターに流れる電流を測り、その大きさで稼働を判定する方法です。加工中は電流が大きく、待機中は小さく、停止中はほぼゼロになるため、しきい値を2つ決めれば「稼働・待機・停止」を分けられます。信号灯も図面もない設備で使いやすいのが特徴です。
クランプ式CT(変流器)は、電線を挟み込むだけで電流を測れるセンサーです。
エムジー(エム・システム技研グループ)は、自社製品の利点として、配線を切断する必要がないため電気を止めずに設置できること、パネルに取り付ける必要がないため既設設備を改造せずに設置できることを挙げています。
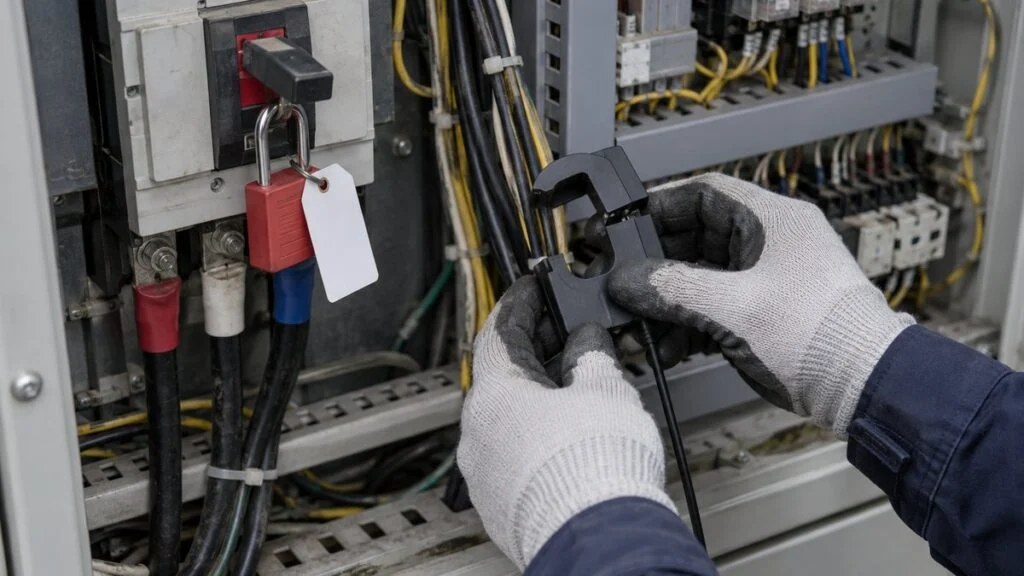
ただし、配線を切らないことと、作業が安全であることは別の話です。電線が通っているのは多くの場合制御盤や端子箱の中で、すぐ近くに充電部(電気が流れている金属部分)がある状態での作業になります。
取り付けは有資格者が、自社で定めた停電・ロックアウトなどの手順に従って判断・実施します。
また、CTの種類によっては二次側(出力側)を開放したまま通電すると高い電圧が生じるものがあるため、製品の取扱説明書の注意事項も確認します。
しきい値は、実際の加工中と待機中の電流を数日測ってから決めます。
振動センサで取る
設備の本体や軸受の近くに振動センサーを取り付け、振動の有無や大きさで稼働を判定する方法です。盤を開けずに付けられることが多く、電流が取りにくい設備でも使えます。
振動データには、稼働の判定だけでなく、回転部の状態の変化をつかめるという別の価値もあります。将来、故障の予兆を見る使い方に広げたい設備では候補になります。測定点や判定基準の考え方は設備の振動診断入門を参考にしてください。
カウンタ信号・センサで生産数を数える
設備に生産数のカウンタが付いていれば、その入力信号を分けて使えることがあります。カウンタがない場合は、前述のように1サイクルに1回動く部分や、製品の排出口にセンサーを付けて数えます。
数える場所は、良品だけが通る位置か、不良品も通る位置かで意味が変わります。「何を1個と数えるか」を決めてからセンサーの位置を選ぶと、後で数字が合わないという事態を防げます。
既存PLCの通信で読む
設備にPLCが入っていて、通信ポートがある場合は、PLCの内部データを通信で読み出せます。
たとえば三菱電機のPLCには、SLMPという通信手順(従来のMCプロトコルにも対応)を使う機種があります。Ethernetでつないだ外部の機器から、CPUユニットのデータを収集・変更できます。
データ収集用のゲートウェイには、複数メーカーのPLCに対応し、PLCのデバイスメモリ(入出力の状態やデータレジスタなど)の内容を読み出す製品もあります。
コンテックのM2M Gatewayシリーズは、三菱電機、オムロン、ジェイテクト、パナソニック、キーエンスのPLCやModbus機器への対応をうたっています。
取れる情報はもっとも多い方法です。ただ、古いPLCでは通信ユニットがない、型式が対応表にない、プログラムの中身が分からずどのデータを読めばよいか分からない、といった壁があります。
通信で読めるかどうかは、PLCの型式と通信ユニットの有無を調べてから判断します。
動いている設備のPLCにつなぐときは、制御への影響にも注意が必要です。
通信ユニットの追加や通信設定(パラメータ)の変更、場合によってはプログラムの変更が必要になることがあり、これは稼働中の設備の制御にかかわる作業です。
外部機器からの接続はデータの読み出しだけに限り、書き込みはしない設定にする、読み出しの間隔を短くしすぎない、といった点を事前に確認します。確認の相手は、PLCのプログラムを管理している担当者や設備メーカーです。
カメラで表示器やメーターを読む
圧力計や温度計、設備の表示器など、人が目で見て記録している値は、カメラで撮影して画像解析で数値にする方法があります。
日立システムズのアナログメーター自動読取サービスのように、市販のネットワークカメラで撮影して数値データにするサービスもあります。工場の改修や設備の停止をせずに取り付けられるとしています。
設備に触れずに済む一方で、照明の変化、反射、レンズの汚れで読み取りが不安定になることがあります。稼働判定よりも、巡回点検で読んでいた値の記録に向いた方法です。
ステップ4 機器構成とネットワークを組む
信号の取り方が決まったら、データを集めて届ける仕組みを組みます。後付けIoTの構成は、どのメーカーの製品を使っても、おおむね次の5つの層でできています。
センサーから画面まで、データは5つの層を通って届きます。
※製品によっては、送信機・受信機・ソフトウェアが一式になっており、層の区切りが見えにくいこともあります。
データ収集ユニットを選ぶ
構成の中心になるのが、センサーの信号を受け取って時刻付きのデータに変えるデータ収集ユニットです。IoTゲートウェイ、リモートI/O(離れた場所の入出力をネットワークでつなぐ機器)、信号灯用の無線送信機などが該当します。
選ぶときは、接点入力やアナログ入力の点数が足りるか、PLCと通信できるか、上位にどんな形式で送れるかを確認します。
上位への送り方には、MQTT、OPC UA、Modbus TCPといった方式があり、後で使う画面やシステムが受け取れる形式かどうかが選定の分かれ目になります。
ネットワークを選ぶ
工場の中でデータを運ぶ手段は、有線と無線に大きく分かれます。どれが正解というより、設備の配置、送るデータの量、既存のネットワークの状況で選びます。
送るデータの量と、設備までの距離・配線のしやすさで選びます。
※一般的な傾向を編集部で整理したものです。無線は導入前に電波環境の調査をしておくと安心です。
ローカル5Gは、総務省の説明では、企業や自治体などが自らの建物内や敷地内でスポット的に構築できる5Gシステムです。
稼働の見える化だけが目的なら、まずは有線LANや既存の無線、製品に付属する専用無線で始め、映像などデータ量が増えた段階で検討する順番が現実的です。
保存先と可視化を決める
集めたデータは、工場内のPCやサーバー、またはクラウドにためます。最初は表計算ソフトで扱えるCSV形式で出せるだけでも、停止時間の集計やパレート図は作れます。
見える化が定着したら、作業指示や実績管理を担うMES(製造実行システム)との連携を考える段階に進みます。システム全体の位置づけはMES・ERPの仕組みと違いで解説しています。
最初から大きなシステムに組み込もうとせず、まず自分たちでデータを見られる状態をつくることを優先します。
電気工事・安全・保証・セキュリティの注意点
後付けIoTは、既に動いている設備に手を加える作業です。手軽な製品が増えた一方で、安全、設備の保証、ネットワークの3つの面で確認を怠ると、事故や設備の誤動作、情報セキュリティの問題につながります。機器を取り付ける前に、次の点を確認してください。
安全・保証・セキュリティの3つの面から、着手前に確かめます。
※具体的な結線方法や作業手順は、設備メーカーの資料と自社の作業標準に従ってください。
盤内作業は有資格者が所定の手順で行う
空き接点から信号を取る、CTを取り付ける、収集ユニットの電源を盤から取るといった作業は、制御盤の中の充電部に近づく作業です。感電のおそれがあるうえ、誤って別の端子に触れれば設備の誤動作や停止を招きます。
工事の内容によっては、電気工事士法にもとづく電気工事士の資格が必要になります。
資格の要否や作業方法は、自社の電気保全担当や電気主任技術者に確認し、有資格者が停電・ロックアウトなど所定の手順で行うのが原則です。
「配線を切らないから」「数分で終わるから」という理由で、手順を省かないようにします。
なお、電気工事士法施行令第1条には、電気工事士でなくても行える「軽微な工事」が定められています。
ただし対象は、条文に列挙された作業に限られます。電圧600V以下で使う差込み接続器や開閉器へのコードの接続、電気機器の端子への電線のねじ止め、ヒューズの取り付け・取り外しなどです。
制御盤の中で信号線を分岐したり、盤から電源を取ったりする作業が「軽微な工事」に当たると現場で自己判断せず、必ず確認を取ります。資格の要否は、電気保全担当や電気主任技術者に確認してください。
盤を開ける前のエネルギー遮断の考え方は、ロックアウト・タグアウト(LOTO)の6ステップで整理しています。後付けIoTの作業も、ふだんの保全作業と同じルールで扱います。
設備メーカーの保証と安全機能への影響を確かめる
盤内に配線や部品を追加することは、設備の改造にあたる場合があります。保証期間中の設備や保守契約のある設備では、事前にメーカーや販売店に相談しておくと、後のトラブルを防げます。
特に注意したいのが、非常停止やインターロック(安全扉が開いていると動かない仕組み)などの安全機能です。安全にかかわる回路からは信号を取らないのが基本で、どうしても必要な場合は設備メーカーの判断を仰ぎます。
ネットワークを分け、初期パスワードを変える
データを集める機器をネットワークにつなぐと、設備がサイバー攻撃の入り口になるおそれが生まれます。
経済産業省は「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン」を2022年11月にVer1.0として策定しました。その後、2025年4月にVer1.1を公表しています。
このガイドラインでは、業務の内容や重要度が同じ領域を「ゾーン」として分け、制御系と事務系(OA)などのゾーンごとに対策を考える進め方が示されています。
後付けIoTでも、設備側のネットワークを社内の事務系ネットワークやインターネットと分けて設計することが出発点です。
あわせて、ゲートウェイや無線機器の初期IDとパスワードは設置時に必ず変更します。同ガイドラインでも、納入される機器のセキュリティ基準として初期設定のIDやパスワードを変更できることが挙げられています。
クラウドにデータを送る場合は、どの経路で外部とつながるかを情報システム担当と一緒に決めておきます。
ステップ5 1台で試してから広げる
機器構成が決まっても、いきなり全設備に付けるのは避けます。まず1台、または1ラインで試し、判定のずれや運用の問題を直してから広げるほうが、結果として早く全体に行き渡ります。ここでは架空の工場を例に、進め方をイメージしてみます。
架空の工場での想定例
従業員50人ほどの金属加工工場を想定します。NC旋盤が8台、古い機械式プレスが4台あり、稼働は紙の日報で管理しています。月末に集計すると、プレス工程が納期遅れの原因になっているらしいものの、どこで止まっているのかは分かりません。
この工場では、ネック工程であるプレスの1台から始めることにしました。プレスには信号灯がないため、生産数は1ストロークに1回動く部分にセンサーを付けて数え、停止はパルスの途切れで判定します。
停止理由は、プレスの横に置いたタブレットで作業者が選ぶ形にしました。
1台で判定と運用を固めてから、同じ型の設備へ広げます。
※説明のための架空の工場の想定例です。期間や手順は設備の数や体制によって変わります。
この例で大切なのは、最初の1週間は手書きの日報と並行して記録し、自動の記録と突き合わせることです。
IPAの記事では、旭鉄工の木村哲也氏が、停止は実態より2割程度短く記録されていると説明しています。多くの会社の人手による記録では、短い停止が残らず時間も大雑把になるためです。
手書きと自動の差がどこで生まれているかを見ると、判定の設定が正しいかどうかも確かめられます。
よくある失敗
後付けIoTでつまずくパターンは、機器よりも進め方に原因があることがほとんどです。代表的なものを挙げます。
- 目的を決めずに全台へ付け、データはあるが誰も見ていない
- 状態だけを取り、停止理由を集めていないため、対策につながらない
- 電流のしきい値や信号灯の意味を確かめずに運用し、待機が稼働に数えられている
- データを見て対策を決める場がなく、画面を眺めるだけで終わる
- 情報システム担当に相談せず、設備の機器を社内網やインターネットに直接つないでしまう
なかでも見落とされやすいのが、データを見る場です。IPAのガイドで紹介されている旭鉄工でも、前日の稼働データを使って毎日現場で問題点と対策を確認する場を設けています。データは集めた時点ではなく、見て対策を決めた時点で初めて役に立ちます。
集まったデータの集計やグラフ化は、特別なツールがなくても表計算ソフトから始められます。現場のエンジニアが身につけたいデータの扱い方は、次の記事で順を追って紹介しています。
まとめ
- 古い設備でも、信号灯・盤内の接点・電流・PLC通信など、稼働を示す信号はたいてい残っている
- 最初に取るのは稼働・停止・異常の3状態、停止理由、生産数。停止理由は人が選ぶ
- 目的と対象→信号源の確認→取り方の選択→機器構成→1台で試行の5ステップで進める
- 盤内作業は有資格者が停電・ロックアウトなど所定の手順で行い、保証と安全機能への影響を確かめる
- 設備側のネットワークは社内網やインターネットと分け、機器の初期パスワードは必ず変える
後付けIoTは、設備を買い替えずに稼働の実態をつかむための現実的な手段です。導入の中心になる職種は生産技術や設備保全で、センサーの原理についてはセンサー・計測の記事が参考になります。
データの活用方法や関連する技術については、スマートファクトリー・IoTの技術ページから関連記事もあわせてご覧ください。まずは1台の設備で、止まっている時間と理由を1週間記録するところから始めてみてください。
出典
出典・参考資料(9件)を開く出典・参考資料を閉じる
- 後付けセンサーの取り付け位置、パルスによる生産数・サイクルタイム・停止の判定、ラインストップミーティング:情報処理推進機構(IPA)「中小規模製造業者の製造分野におけるDX推進のためのガイド 製造分野DX推進ステップ例」(2022年4月)
- 人手による記録が実態より2割程度短い:IPA DX SQUARE「まずは『デジタルで楽をする』旭鉄工の事例から見る製造業のDX」(2022年8月17日)
- 信号灯組込み型の送信機、対応機種と配線変更の案内:パトライト「ワイヤレスデータ収集システム AirGRID WDシリーズ 送信機」、同 専用サイト
- クランプ式電流センサの特長:エムジー「クランプ式交流電流センサ CLS□シリーズ」
- PLCのデータ収集:三菱電機FA「MELSEC-Lシリーズ 特長 ネットワーク」(SLMPの説明)、コンテック「M2M Gatewayシリーズ」
- カメラによるメーター読み取り:日立システムズ「カメラ利用型アナログメーター自動読取サービス」
- ローカル5Gの定義:総務省「令和5年版 情報通信白書 ローカル5Gの推進」
- 工場のセキュリティ対策:経済産業省「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン」(Ver1.1、2025年4月11日)
- 電気工事士の資格が不要な「軽微な工事」の範囲:e-Gov法令検索「電気工事士法施行令」第1条、経済産業省「電気工事士等資格が不要な『軽微な工事』とは」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント