Rétrofit IoT des machines japonaises anciennes : suivi et TRS
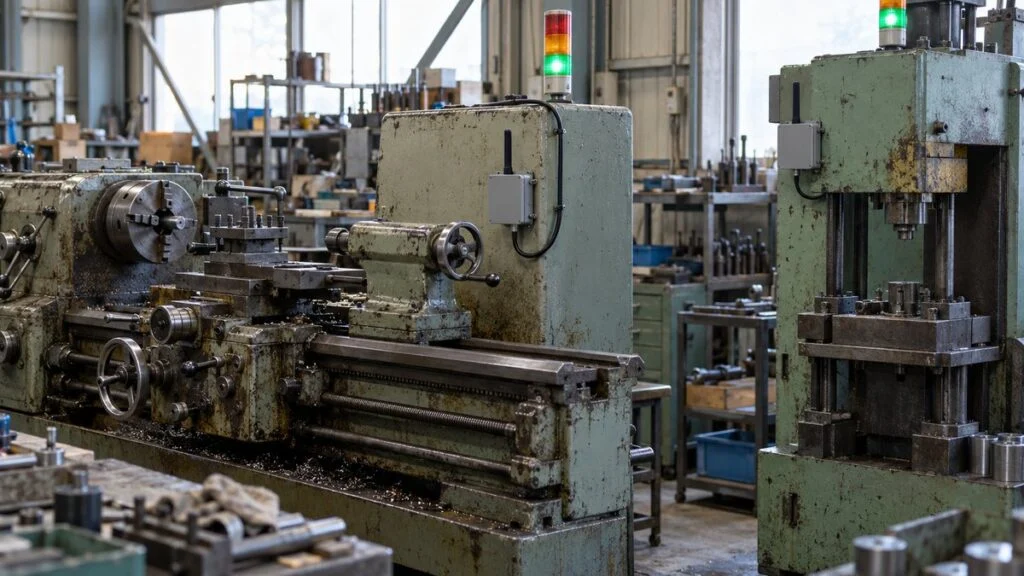
Votre usine, au Maroc, en Algérie ou en France, exploite des tours et des presses japonais de 20 ou 30 ans. Ils produisent encore de bonnes pièces, mais ils ne sont reliés à aucun réseau, et la maison mère japonaise demande maintenant la mieruka (« rendre visible ») : temps de marche, temps d'arrêt et TRS (taux de rendement synthétique, OEE en anglais) pour chaque machine. Remplacer les machines n'est pas envisageable.
Le plus souvent, vous pouvez obtenir ces données en posant des capteurs et une unité de collecte de données. Les machines anciennes émettent encore des signaux qui montrent qu'elles tournent : la colonne lumineuse, le courant du moteur, un relais dans l'armoire électrique ou un vérin qui bouge une fois par cycle. Ce guide présente les données à collecter en premier, cinq étapes pour un rétrofit qui fonctionne, sept façons de capter le signal, les couches matérielles et réseau, puis les vérifications de sécurité, de garantie et de cybersécurité à régler avant que quiconque n'ouvre une armoire. Il se termine par une liste de contrôle et une liste de questions à poser au constructeur japonais.
Sommaire
- Commencer par trois données : état de la machine, cause d'arrêt, comptage de pièces
- Cinq étapes pour rétrofiter la collecte de données
- Étape 3 : choisir une méthode de signal (sept options)
- Étape 4 : définir le matériel et le réseau
- Contrôles de sécurité, de garantie et de cybersécurité avant l'installation
- Étape 5 : piloter sur une machine, puis étendre
- Liste de contrôle avant installation
- Questions à poser au constructeur japonais de la machine
- Limites de ce guide
- FAQ
- Sources
Commencer par trois données : état de la machine, cause d'arrêt, comptage de pièces
Pour un premier rétrofit, trois types de données suffisent : l'état de la machine (en marche, à l'arrêt ou en alarme), la cause de chaque arrêt et le comptage de pièces. Les données plus fines, comme la température ou les signaux de vibration, peuvent attendre que ces trois données vous montrent où et pourquoi la machine s'arrête.
Ensemble, elles donnent la base de deux facteurs du TRS : la disponibilité et la performance. Si l'une manque, l'image reste incomplète. Avec les états mais sans les causes d'arrêt, par exemple, vous savez combien de temps la machine est restée immobile, mais pas pourquoi. Selon les entreprises, TRS, TRG ou OEE ne se calculent pas toujours sur le même temps de référence ; mettez-vous d'accord avec votre maison mère avant de comparer des sites.
Collectez automatiquement ce que les signaux de la machine fournissent. Collectez par saisie manuelle ce que seules les personnes savent, comme la cause d'un arrêt.
Remarque : le taux de qualité demande aussi un comptage des rebuts. Lors des premiers rétrofits, les usines le reprennent en général des relevés de contrôle ou des rapports de production quotidiens.
Définir les trois états par écrit
« En marche », « à l'arrêt » et « en alarme » ne veulent pas dire la même chose d'une machine à l'autre. Le vert, le jaune et le rouge d'une colonne lumineuse ne correspondent pas toujours à ces trois états. Sur une machine, le jaune signifie « changement de série en cours » ; sur une autre, c'est l'avertissement qu'une matière va manquer.
Avant de collecter le moindre signal, écrivez quelles conditions comptent comme « en marche ». Décidez en même temps si l'attente, quand la machine est sous tension mais n'usine pas, compte comme un arrêt.
Laisser l'opérateur choisir la cause d'arrêt
Les signaux de la machine indiquent qu'elle s'est arrêtée, pas pourquoi. L'attente de matière, le changement de série et la panne se ressemblent : au niveau du signal, c'est le même « arrêt ».
L'approche réaliste consiste à faire choisir une cause par l'opérateur sur un terminal ou un bouton placé près de la machine. La machine fournit le temps d'arrêt et le comptage de pièces ; les personnes fournissent seulement la cause. Rendez la liste des causes assez détaillée pour que la plupart des arrêts ne finissent pas dans « Autre ».
Compter les pièces à partir d'un mouvement qui se produit une fois par cycle
Pour compter les pièces, cherchez un mouvement qui se produit exactement une fois par pièce fabriquée.
Un guide de l'agence japonaise IPA (Information-technology Promotion Agency) décrit la méthode du fabricant japonais Asahi Tekko. Il pose des capteurs photoélectriques ou des interrupteurs à lame souple (ILS, des interrupteurs qui réagissent à un aimant) sur des mouvements qui se produisent une fois par cycle : ouverture et fermeture d'une porte, course d'un vérin ou rotation d'un arbre.
Le nombre d'impulsions (fronts montants du signal) donne le nombre de pièces, et le temps entre deux impulsions donne le temps de cycle. De plus, si une impulsion n'arrive pas quand elle le devrait, vous pouvez considérer la machine comme arrêtée. C'est la force de cette méthode : un seul capteur de comptage mesure aussi le temps d'arrêt. Sur la différence entre impulsion brève et signal maintenu, voir .
Cinq étapes pour rétrofiter la collecte de données
Les projets de rétrofit qui commencent par le choix des capteurs tournent souvent mal. Décidez d'abord l'objectif et la machine cible, relevez les signaux que la machine possède déjà, et choisissez seulement ensuite la méthode de signal et le matériel.
Le matériel vient en troisième. Décidez d'abord pourquoi vous avez besoin des données et par quelle machine commencer.
Remarque : avant l'étape 4, validez le plan avec la personne qui interviendra dans l'armoire et avec le constructeur de la machine (voir la section sur la sécurité plus bas).
Étape 1 : fixer l'objectif et la machine cible
Partez d'un chiffre que vous voulez faire évoluer, par exemple « réduire les heures supplémentaires » ou « diviser par deux les arrêts du goulot d'étranglement ». L'objectif vous dit par quelle machine commencer et avec quel niveau de détail.
Choisissez les machines qui ne suivent pas la demande, les postes goulots, ou les machines dont les arrêts bloquent tout l'aval. Le guide de l'IPA précise aussi qu'il n'est pas nécessaire d'équiper toutes les machines : pour une ligne, placez les capteurs le plus près possible du dernier poste. Si vous voulez seulement la production de la ligne, un seul comptage en sortie suffit souvent.
Étape 2 : relever les sources de signal sur la machine
Vérifiez ensuite sur le terrain quels signaux la machine cible possède encore. Même une machine ancienne n'est que rarement dépourvue de tout signal de marche. Regardez ces six endroits.
Ce qui est disponible détermine les méthodes de signal utilisables.
Remarque : contrôlez l'intérieur de l'armoire d'après les plans, sans ouvrir la porte, ou demandez à votre personnel de maintenance électrique de le faire.
Vérifiez aussi si vous avez encore la notice de la machine, les schémas électriques et le programme de l'automate. Sans plans, prélever des signaux dans l'armoire devient beaucoup plus difficile. L'existence des documents compte autant que les signaux eux-mêmes.
Sur les machines japonaises, ces documents sont souvent uniquement en japonais. La liste des E/S indique quels points d'entrée et de sortie existent (voir ), et le programme à contacts montre ce que signifie chaque point (voir ).
Étape 3 : choisir une méthode de signal (sept options)
Il existe sept grandes façons d'obtenir des données de marche sur une machine ancienne. Vous n'avez pas à en choisir une seule par machine : on les combine couramment, par exemple l'état depuis la colonne lumineuse et le comptage depuis un capteur. Le tableau ci-dessous compare les sept méthodes, que l'on détaille ensuite une à une.
Plus la méthode est simple, moins elle en dit. Les méthodes plus riches demandent davantage de la machine.
Remarque : les niveaux sont des tendances générales établies par MONOSCOPE ; ils varient selon le modèle de machine et le produit. Même les méthodes sans travail en armoire peuvent exiger une intervention électrique, par exemple pour l'alimentation.
Lire la colonne lumineuse
La colonne lumineuse (ou tour de signalisation) placée au-dessus de la machine sert à informer les personnes de son état ; la lire comme une donnée est l'une des méthodes les plus simples. Certains produits collent des capteurs de lumière à l'extérieur du voyant ; d'autres intègrent un émetteur dans le module de la colonne.
La série AirGRID WD de Patlite est un exemple de type intégré : un émetteur intégré à la colonne collecte par radio la durée pendant laquelle chaque voyant est allumé, clignotant ou éteint. Les émetteurs intégrés ne conviennent toutefois qu'à certains modèles de colonne. Pour les émetteurs compatibles avec certains de ses anciens modèles, Patlite indique qu'une partie du câblage doit être modifiée pour alimenter l'émetteur. Même un produit « à coller » ou « à fixer » demande de vérifier à l'avance les modèles compatibles et l'alimentation.
Sa faiblesse est le niveau de détail. Une colonne lumineuse ne montre que les quelques états choisis par le constructeur. Elle ne donne ni le comptage de pièces ni la cause d'arrêt, et elle ne sert à rien sur une machine qui n'en a pas.
Prélever le signal sur des contacts disponibles de relais ou d'automate
Les armoires de commande contiennent souvent des relais ou des sorties d'automate qui indiquent « en marche », « alarme » ou « fin de cycle ». Avec cette méthode, un contact disponible (aki setten) de l'un d'eux est câblé sur une entrée TOR de l'unité de collecte. Ces contacts sont généralement secs (libres de potentiel) ; voir pour la façon dont les spécifications japonaises les décrivent, et pour leur regroupement sur les borniers.
Vous obtenez des états plus fins qu'avec une colonne lumineuse. Mais comme le travail modifie le câblage à l'intérieur de l'armoire, il exige une personne capable de lire les schémas électriques et une personne habilitée pour ce type d'intervention. Confirmez le sens de chaque contact d'après les schémas ou le programme de l'automate. Pour comparer les marques d'automates que l'on rencontre sur les machines japonaises, voir .
Déterminer l'état de marche avec un transformateur de courant à pince
Cette méthode mesure le courant qui traverse un moteur ou une résistance chauffante et en déduit l'état de fonctionnement. Le courant est élevé à l'usinage, faible en attente et proche de zéro à l'arrêt : deux seuils suffisent donc à distinguer marche, attente et arrêt. Elle convient bien aux machines qui n'ont ni colonne lumineuse ni plans.
Un transformateur de courant (TC) à pince mesure le courant en se refermant simplement autour d'un conducteur. MG Co., Ltd., un fabricant japonais de capteurs, met en avant deux avantages pour ses capteurs à pince : aucun fil à couper, donc une installation possible sans couper l'alimentation, et aucune fixation sur panneau, donc pas de modification de l'équipement existant.
Ne pas couper de fil ne rend toutefois pas le travail sans danger. Les conducteurs passent généralement dans une armoire de commande ou une boîte à bornes, donc l'intervention se fait près de pièces sous tension. Une personne qualifiée doit décider de l'installation et la réaliser selon les règles de consignation et de mise hors tension de votre site.
Certains types de TC peuvent aussi produire une tension élevée si le courant circule dans le conducteur alors que le secondaire (côté sortie) est ouvert ; lisez donc les avertissements de la notice du produit. Ne fixez les seuils qu'après avoir mesuré, pendant quelques jours, le courant réel à l'usinage et en attente.
Utiliser un capteur de vibrations
Un capteur de vibrations fixé sur le bâti de la machine ou près d'un palier détermine l'état de marche selon que la machine vibre ou non, et avec quelle amplitude. On peut souvent l'installer sans ouvrir l'armoire, et il fonctionne sur des machines où le courant est difficile à mesurer.
Les données de vibration ont un deuxième usage : elles montrent l'évolution de l'état des organes tournants. C'est donc un candidat pour les machines où vous voudrez plus tard rechercher les signes précurseurs d'une défaillance.
Compter les pièces avec un signal de compteur ou un capteur
Si la machine possède un compteur de pièces, on peut parfois dériver son signal d'entrée. Sinon, ajoutez un capteur sur un élément qui bouge une fois par cycle, comme décrit plus haut, ou au point d'éjection.
Le comptage ne veut pas dire la même chose selon que seules les pièces bonnes, ou aussi les rebuts, passent devant le capteur. Décidez ce qui compte pour « une pièce » avant de choisir la position du capteur, et vous éviterez des chiffres qui ne concordent pas par la suite.
Lire l'automate existant par le réseau
Si la machine possède un automate avec un port de communication, vous pouvez lire ses données internes par le réseau. Mitsubishi Electric, par exemple, propose des modèles d'automates compatibles SLMP, un protocole de communication qui prend aussi en charge l'ancien protocole MC. Un appareil externe relié en Ethernet peut collecter et modifier les données de l'unité centrale.
Certaines passerelles de collecte prennent en charge plusieurs marques d'automates et lisent la mémoire des équipements de l'automate (états d'E/S, registres de données, etc.). La série M2M Gateway de Contec, par exemple, annonce la prise en charge des automates de Mitsubishi Electric, Omron, JTEKT, Panasonic et Keyence, ainsi que des équipements Modbus.
C'est la méthode qui donne le plus d'informations. Mais les automates anciens posent des obstacles : pas de module de communication, modèle absent de la liste de compatibilité de la passerelle, ou programme que personne ne comprend, si bien que l'on ne sait pas quelles données lire. Vérifiez le modèle d'automate et la présence d'un module de communication avant de décider. Sur les automates Mitsubishi, les données recherchées se trouvent généralement dans des mémoires comme X, Y, M et D ; le guide explique comment les repérer.
Se connecter à l'automate d'une machine en production peut aussi influer sur la commande. Il peut falloir ajouter un module de communication, modifier des paramètres de communication, voire changer le programme, et tout cela touche à la commande d'une machine de production. Avant de vous connecter, convenez que l'appareil externe lira uniquement les données et sera configuré pour ne pas écrire, et que l'intervalle d'interrogation ne sera pas trop court. Confirmez-le avec la personne qui gère le programme de l'automate et avec le constructeur de la machine.
Lire afficheurs et manomètres avec une caméra
Les valeurs que les personnes lisent à l'œil, comme les manomètres, les thermomètres ou les afficheurs de la machine, peuvent être filmées par une caméra puis converties en chiffres par analyse d'image. Hitachi Systems, par exemple, propose un service qui lit des compteurs analogiques avec des caméras réseau du commerce, et indique que les caméras s'installent sans travaux dans l'usine ni arrêt des équipements.
Vous ne touchez pas à la machine, mais les variations d'éclairage, les reflets et un objectif sale peuvent rendre les lectures instables. Cette méthode convient mieux à l'enregistrement de valeurs que les opérateurs relevaient lors des rondes d'inspection qu'à la détermination de l'état de marche.
Étape 4 : définir le matériel et le réseau
Une fois choisie la façon de capter les signaux, construisez le système qui collecte et achemine les données. Quelle que soit la marque des produits, un système de rétrofit comprend à peu près les cinq couches ci-dessous.
Du capteur à l'écran, les données traversent cinq couches.
Remarque : certains produits regroupent émetteur, récepteur et logiciel, et les couches sont alors plus difficiles à distinguer.
Choisir l'unité de collecte de données
Au centre du système se trouve l'unité de collecte de données, qui reçoit les signaux des capteurs et les transforme en données horodatées. Les passerelles IoT, les E/S déportées (appareils qui relient par le réseau des entrées et sorties éloignées) et les émetteurs radio pour colonnes lumineuses entrent tous dans cette catégorie.
Vérifiez qu'elle a assez d'entrées TOR et d'entrées analogiques, qu'elle sait dialoguer avec votre automate et quels formats elle peut envoyer vers le haut. Si vous prévoyez de récupérer des signaux analogiques d'instruments existants, vérifiez aussi le type d'entrée ; dans les armoires japonaises, un signal 4–20 mA est parfois converti en 1–5 V par une résistance de 250 Ω (voir ). Les protocoles vers l'amont comprennent MQTT, OPC UA et Modbus TCP, et la capacité de votre tableau de bord ou de votre système à recevoir ce format décide souvent du choix.
Choisir le réseau
Les données d'usine circulent sur des réseaux filaires ou sans fil. Il n'y a pas de bonne réponse unique : choisissez selon l'implantation des machines, le volume de données et le réseau dont vous disposez déjà.
Choisissez selon le volume de données, la distance et la facilité de tirer un câble jusqu'à la machine.
Remarque : tendances générales établies par MONOSCOPE. Pour le sans-fil, faites une étude de l'environnement radio avant de vous engager.
La 5G privée (appelée « local 5G » au Japon) est un système 5G qu'une entreprise construit pour ses propres bâtiments ou son propre site ; les règles d'attribution des fréquences diffèrent selon les pays. Si vous avez seulement besoin de l'état des machines, commencez par un LAN filaire, le sans-fil existant ou la radio dédiée fournie avec le produit, et envisagez la 5G privée quand la vidéo ou d'autres données volumineuses arriveront.
Décider où stocker et afficher les données
Stockez les données sur un PC ou un serveur de l'usine, ou dans le cloud. Au début, un export CSV qui s'ouvre dans un tableur suffit pour totaliser les temps d'arrêt et tracer un diagramme de Pareto.
Quand l'équipe utilise les données au quotidien, envisagez de les relier à un MES (système d'exécution de la fabrication), qui gère les ordres de fabrication et les enregistrements de production. N'essayez pas de vous brancher dès le premier jour sur un gros système. Commencez par permettre à votre propre équipe de voir les données.
Contrôles de sécurité, de garantie et de cybersécurité avant l'installation
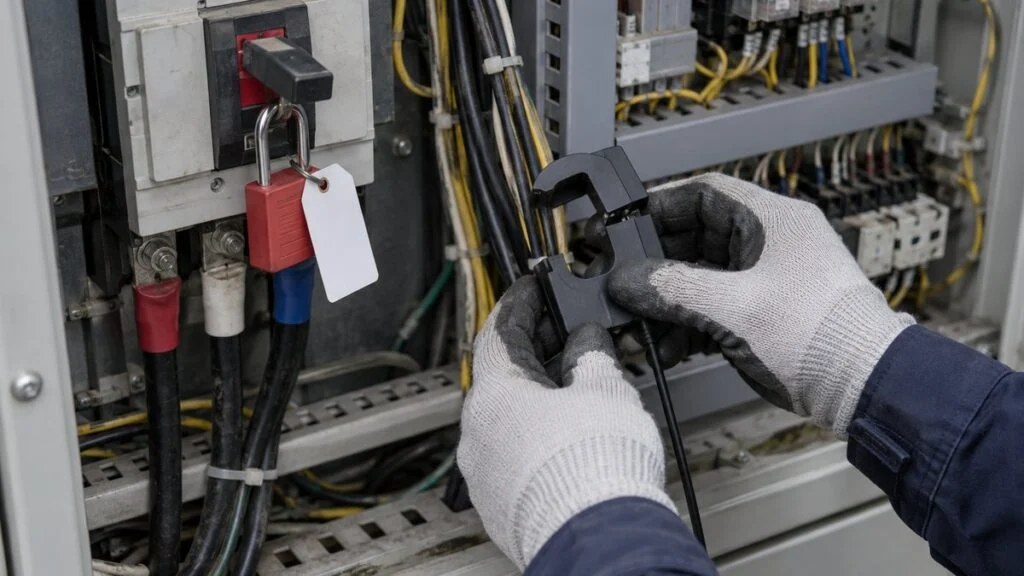
Un rétrofit consiste à modifier des machines déjà en production. Les produits faciles à installer sont désormais courants, mais négliger les contrôles de sécurité, de garantie de la machine et de réseau peut conduire à des blessures, à des dysfonctionnements de la machine et à des problèmes de cybersécurité. Réglez les neuf points ci-dessous avant toute installation. Cette section indique ce qu'il faut vérifier et qui décide ; ce n'est pas une procédure de travail.
Vérifiez la sécurité, la garantie et la cybersécurité avant le début des travaux.
Remarque : pour les méthodes de câblage et les procédures de travail, suivez les documents du constructeur de la machine et les standards de travail de votre site.
Le travail dans l'armoire revient à des personnes habilitées, selon les règles du site
Prélever un signal sur un contact disponible, installer un TC ou alimenter l'unité de collecte depuis l'armoire : toutes ces opérations approchent de pièces sous tension dans une armoire de commande. Il y a un risque d'électrisation, et toucher la mauvaise borne peut provoquer un dysfonctionnement ou un arrêt de la machine.
Qui peut faire ce travail, et comment, dépend de la réglementation électrique du pays où se trouve la machine et du programme de sécurité électrique de votre site. En France, par exemple, l'employeur délivre une habilitation électrique (référentiel NF C 18-510) ; au Maroc ou en Algérie, appliquez la réglementation locale et les règles de votre groupe. Au Japon, la loi sur les électriciens (Electricians Act) impose un électricien agréé pour de nombreux travaux et n'exempte que les « travaux mineurs » énumérés à l'article 1 de son décret d'application, comme le raccordement de cordons à des prises ou à des interrupteurs utilisés à 600 V ou moins, le serrage de fils sur les bornes d'un appareil électrique, ou la pose et le retrait de fusibles.
Ne laissez personne décider sur le terrain que dériver un fil de signal ou prendre l'alimentation dans l'armoire est « mineur ». Interrogez votre responsable de maintenance électrique ou l'ingénieur électricien responsable, et faites réaliser le travail par des personnes habilitées selon vos règles de mise hors tension et de consignation (LOTO). « Nous ne coupons aucun fil » et « cela ne prend que quelques minutes » ne sont pas des raisons de sauter ces étapes. Traitez le rétrofit comme n'importe quelle autre intervention de maintenance dans l'armoire.
Vérifier la garantie et les fonctions de sécurité avec le constructeur
Ajouter du câblage ou des pièces dans une armoire peut être considéré comme une modification de la machine. Pour une machine sous garantie ou sous contrat de maintenance, parlez d'abord au constructeur ou au distributeur ; cela évite des litiges plus tard. Les constructeurs japonais assurent souvent le service à l'étranger par une filiale ou un agent local : sachez de qui il s'agit avant de poser vos questions.
En Europe, une modification importante peut aussi poser la question de la conformité CE de la machine (directive Machines 2006/42/CE) : demandez l'avis de votre service santé-sécurité. Les fonctions de sécurité, comme l'arrêt d'urgence et les verrouillages (qui empêchent la machine de fonctionner tant qu'une porte de protection est ouverte), demandent le plus d'attention. En règle générale, ne prélevez pas de signal sur des circuits liés à la sécurité. Si vous en avez vraiment besoin, laissez la décision au constructeur. Pour lire la logique de verrouillage sur les plans japonais, voir .
Séparer le réseau et changer les mots de passe par défaut
Dès qu'un appareil de collecte est sur un réseau, la machine peut devenir une porte d'entrée pour une cyberattaque.
Le ministère japonais de l'Économie, du Commerce et de l'Industrie (METI) a publié ses lignes directrices de cybersécurité et de sécurité physique pour les systèmes d'usine en version 1.0 en novembre 2022, puis en version 1.1 en avril 2025 ; une version anglaise existe. Ces lignes directrices regroupent en « zones » les domaines de même nature et de même importance, comme les systèmes de commande et les systèmes bureautiques (OA), et planifient les mesures de sécurité zone par zone. À titre de repère, la série NF EN IEC 62443 (cybersécurité des systèmes d'automatisation et de contrôle industriels) et les guides de l'ANSSI traitent aussi du découpage en zones ; vérifiez la version applicable avec votre informatique.
Pour un rétrofit, le point de départ est de concevoir le réseau des machines séparément du réseau de bureau et d'internet. Changez les identifiants et mots de passe par défaut des passerelles et des appareils sans fil à l'installation ; les lignes directrices du METI citent aussi, parmi les critères de sécurité des équipements livrés, la possibilité de changer les identifiants et mots de passe par défaut. Si les données vont dans le cloud, décidez du chemin vers l'extérieur avec votre équipe informatique.
Étape 5 : piloter sur une machine, puis étendre
Même une fois le matériel choisi, n'équipez pas toutes les machines d'un coup. Pilotez une machine ou une ligne, corrigez les erreurs de détection et les problèmes d'exploitation, puis étendez. L'usine entière sera couverte plus vite. L'usine fictive ci-dessous montre à quoi cela peut ressembler.
Exemple : une usine de mécanique fictive
Imaginez une usine de mécanique d'environ 50 salariés, avec huit tours à commande numérique et quatre vieilles presses mécaniques. Le temps de marche est suivi sur des rapports de production quotidiens sur papier. Les totaux de fin de mois laissent penser que les presses sont à l'origine des retards de livraison, mais personne ne sait où elles s'arrêtent.
L'usine commence par une presse, car les presses sont le goulot d'étranglement. La presse n'a pas de colonne lumineuse : un capteur posé sur un élément qui bouge une fois par course compte les pièces, et une impulsion manquante signale un arrêt. Les opérateurs choisissent la cause d'arrêt sur une tablette placée à côté de la presse.
Stabiliser la détection et les routines sur une machine, puis étendre aux machines du même type.
Remarque : exemple fictif à titre d'illustration. Les durées et les étapes varient selon le nombre de machines et l'équipe.
Le point clé de cet exemple est la première semaine : continuez les rapports papier et comparez-les à l'enregistrement automatique.
Dans un article de l'IPA, Tetsuya Kimura, d'Asahi Tekko, explique que les arrêts relevés à la main sont environ 20 % plus courts que la réalité. Dans la plupart des entreprises, les gens ne notent pas les arrêts courts et les durées qu'ils consignent sont approximatives. Regarder où les enregistrements papier et automatique diffèrent vous dit aussi si vos réglages de détection sont corrects.
Erreurs courantes
Quand un rétrofit s'enlise, la cause est presque toujours la façon dont le projet a été mené plutôt que le matériel. Cas typiques :
- Des capteurs sont posés sur toutes les machines sans objectif clair : les données existent, mais personne ne les regarde
- Seuls les états des machines sont collectés, pas les causes d'arrêt : rien n'aboutit à une action
- Les seuils de courant ou le sens des couleurs de la colonne lumineuse ne sont jamais vérifiés : l'attente est comptée comme de la marche
- Il n'y a pas de réunion pour revoir les données et décider des actions : le tableau de bord est seulement regardé
- Les appareils des machines sont branchés directement sur le réseau de bureau ou sur internet sans consulter l'informatique
La routine de revue est ce qui manque le plus souvent. Asahi Tekko, l'entreprise du guide de l'IPA, tient chaque jour sur le terrain une réunion qui utilise les données de la veille pour confirmer les problèmes et les actions. Une donnée n'est pas utile quand on la collecte ; elle le devient quand quelqu'un la regarde et décide quoi faire. Il n'est pas nécessaire d'avoir des outils spéciaux pour commencer : un tableur suffit pour totaliser et tracer les données. Commencez par enregistrer pendant une semaine les temps d'arrêt et les causes d'arrêt d'une seule machine.
Liste de contrôle avant installation
Utilisez cette liste pour chaque machine avant de commander du matériel ou d'ouvrir une armoire.
- L'objectif (l'indicateur à améliorer) et la machine cible sont convenus
- « En marche », « en attente », « à l'arrêt » et « en alarme » sont définis par écrit pour cette machine, y compris le sens de chaque couleur de la colonne lumineuse
- La liste des causes d'arrêt est rédigée et quelqu'un est responsable de sa mise à jour
- Ce qui compte pour « une pièce » est décidé (pièces bonnes seulement, ou toutes les pièces)
- Les documents disponibles sont confirmés : notice, schémas électriques, liste des E/S, programme de l'automate, et leur langue
- La méthode de signal est choisie pour chaque donnée (état, comptage, cause)
- La marque, le modèle et les ports de communication de l'automate sont confirmés, si vous prévoyez de le lire
- Toute connexion à l'automate est en lecture seule, avec un intervalle d'interrogation convenu
- Les circuits de sécurité (arrêt d'urgence, verrouillages) sont exclus des sources de signal
- Le travail en armoire est confié à des personnes habilitées selon les règles de consignation du site, et le responsable électrique l'a approuvé
- Le constructeur de la machine ou son agent local a confirmé l'impact sur la garantie et le contrat de maintenance
- La conception réseau est séparée du réseau de bureau et approuvée par l'informatique ; les mots de passe par défaut seront changés
- Les plans seront mis à jour avec le câblage et les appareils ajoutés
- Une réunion quotidienne de revue des données et son responsable sont fixés pour le pilote
Questions à poser au constructeur japonais de la machine
Si la machine vient du Japon, beaucoup de réponses se trouvent chez le constructeur, son agent de service à l'étranger ou l'usine mère au Japon. Ces questions sont un point de départ ; envoyez-les par écrit, en joignant le modèle et le numéro de série de la machine.
- Pouvez-vous fournir les schémas électriques, la liste des E/S et le programme de l'automate pour ce numéro de série ? Existe-t-il des versions en anglais ou en français ?
- Quelles sorties de relais ou d'automate indiquent la marche, l'alarme et la fin de cycle, et ont-elles des contacts disponibles que nous pouvons utiliser ?
- Que signifie chaque couleur de la colonne lumineuse sur cette machine, y compris en clignotant ?
- Quels automate et module de communication sont installés, et l'automate accepte-t-il un accès réseau en lecture seule (par exemple SLMP sur les automates Mitsubishi) ? Quelles mémoires contiennent le compteur de cycles et les numéros d'alarme ?
- L'ajout d'un capteur de courant, d'une dérivation de contact ou d'un module de communication affecterait-il la garantie ou le contrat de maintenance ?
- Quels circuits sont liés à la sécurité et ne doivent pas servir de sources de signal ?
- Proposez-vous une option de suivi par rétrofit ou un produit de collecte de données recommandé pour ce modèle ?
Voici un exemple de courrier court (à envoyer de préférence en anglais, ou à l'agent local en français) :
« Nous prévoyons d'ajouter un suivi en lecture seule (état de marche, comptage de pièces, alarmes) à votre modèle [modèle], n° de série [numéro], dans notre usine à [pays]. Pourriez-vous nous indiquer quelles sorties ou quelles mémoires de l'automate indiquent la marche, l'alarme et la fin de cycle, si des contacts disponibles existent, et si l'ajout d'un capteur ou d'un module de communication affecterait la garantie ? Nous ne prélèverons aucun signal sur un circuit de sécurité. Les schémas électriques et la liste des E/S en anglais ou en français nous seraient utiles, s'ils existent. »
Limites de ce guide
- Ce guide explique des choix et des vérifications. Ce n'est pas une procédure de travaux électriques. Les règles de câblage, de consignation et d'habilitation dépendent de votre pays, de votre site et des documents du constructeur de la machine.
- Les niveaux des figures 4 et 6 sont des tendances générales. La facilité et le niveau de détail réels dépendent du modèle de machine et du produit choisi.
- Les produits et entreprises cités sont des exemples tirés de leurs propres informations publiées, pas des recommandations. Vérifiez auprès du fournisseur les spécifications actuelles et les listes de compatibilité.
- Les références normatives françaises et européennes (NF C 18-510, directive 2006/42/CE, NF EN IEC 62443) sont citées à titre de repère ; vérifiez la version en vigueur avec votre service santé-sécurité et votre informatique.
- L'usine de l'étape 5 est fictive, et son calendrier n'est qu'une illustration.
- Les définitions du TRS, par exemple ce qui compte comme temps requis, varient selon les entreprises. Mettez-vous d'accord avec votre maison mère japonaise avant de comparer des usines.
FAQ
Peut-on collecter des données sur une machine dont l'automate n'a pas de port de communication ?
Oui, dans la plupart des cas. Vous pouvez lire la colonne lumineuse, utiliser un contact disponible de relais, poser un TC à pince sur l'alimentation d'un moteur, ajouter un capteur de vibrations ou compter les pièces avec un capteur sur un mouvement qui se produit une fois par cycle. Cela couvre l'état de marche et le comptage de pièces sans connexion réseau à l'automate.
Quelle est la façon la plus simple de suivre une machine ancienne ?
Lire la colonne lumineuse est généralement le plus simple, car la machine y affiche déjà son état. Le niveau de détail reste limité : pas de comptage de pièces ni de cause d'arrêt. Vérifiez les modèles compatibles et l'alimentation avant d'acheter un émetteur pour colonne lumineuse.
Peut-on installer un capteur de courant à pince sans couper l'alimentation ?
Certains fabricants indiquent que leurs capteurs à pince s'installent sans couper de fil ni arrêter l'alimentation. Mais les conducteurs sont généralement dans une armoire, près de pièces sous tension : une personne qualifiée doit décider du travail et le réaliser selon les règles de mise hors tension et de consignation de votre site.
Lire les données d'un automate en fonctionnement est-il sans danger ?
Cela peut l'être, si la connexion est en lecture seule et si l'intervalle d'interrogation n'est pas trop court. Ajouter un module ou modifier des paramètres ou le programme touche à la commande de la machine : convenez d'abord de la configuration avec la personne qui gère le programme de l'automate et avec le constructeur.
Pourquoi les causes d'arrêt doivent-elles être saisies à la main ?
Parce que les signaux de la machine montrent seulement qu'elle s'est arrêtée. L'attente de matière, le changement de série et la panne se ressemblent au niveau du signal. L'opérateur choisit la cause ; la machine fournit le temps et le comptage.
Sources
- Emplacement des capteurs de rétrofit, détection du comptage, du temps de cycle et des arrêts à partir des impulsions, réunion quotidienne de revue : Information-technology Promotion Agency (IPA), guide de la transformation numérique pour les PME industrielles, exemples d'étapes (avril 2022, en japonais)
- Arrêts relevés à la main environ 20 % plus courts que la réalité : IPA DX SQUARE, étude de cas Asahi Tekko (17 août 2022, en japonais)
- Émetteurs intégrés aux colonnes lumineuses, modèles compatibles, note sur la modification du câblage : Patlite, émetteurs de la série AirGRID WD et site du produit (en japonais)
- Caractéristiques des capteurs de courant à pince : MG Co., Ltd., capteurs de courant alternatif à pince, série CLS (en japonais)
- Collecte de données d'automates : Mitsubishi Electric FA, caractéristiques réseau de la série MELSEC-L (SLMP) (en japonais) ; Contec, série M2M Gateway
- Lecture de compteurs par caméra : Hitachi Systems, service de lecture automatique de compteurs analogiques (en japonais)
- Définition du « local 5G » : Ministère des Affaires intérieures et des Communications du Japon, Livre blanc 2023 sur l'information et les communications (en japonais)
- Sécurité des usines : METI, Cyber/Physical Security Guidelines for Factory Systems, version 1.1 (en anglais) (11 avril 2025)
- Travaux électriques mineurs exemptés de la licence d'électricien au Japon : Décret d'application de la loi sur les électriciens, article 1 (en japonais)
- Définition du TRS (taux de disponibilité × taux de performance × taux de qualité) : Bpifrance, Taux de Rendement Synthétique (TRS) : guide complet
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.


