Retrofit monitoringu starších japonských strojů: sběr dat
Váš závod v Česku provozuje japonské soustruhy a lisy staré 20 nebo 30 let. Pořád vyrábějí dobré díly, ale nemají žádné síťové připojení, a japonská mateřská společnost teď chce mieruka („zviditelnění“): dobu provozu, prostoje a OEE u každého stroje. Výměna strojů nepřipadá v úvahu.
Potřebná data většinou získáte dodatečnou montáží čidel a jednotky pro sběr dat. I staré stroje vydávají signály, které prozradí, že běží: signální sloupek, proud motoru, relé v rozvaděči nebo válec, který se pohne jednou za cyklus. Tento článek popisuje, která data sbírat jako první, pět kroků k fungujícímu retrofitu, sedm způsobů, jak signál získat, vrstvy hardwaru a sítě a kontroly bezpečnosti, záruky a kybernetické bezpečnosti, které je třeba vyřešit dřív, než kdokoli otevře rozvaděč. Na konci najdete kontrolní seznam a otázky pro japonského výrobce stroje.
Obsah
- Začněte třemi údaji: stav stroje, důvod prostoje, počet kusů
- Pět kroků dodatečného sběru dat
- Krok 3: Zvolte způsob získání signálu (sedm možností)
- Krok 4: Navrhněte hardware a síť
- Kontroly bezpečnosti, záruky a kybernetické bezpečnosti před instalací
- Krok 5: Pilot na jednom stroji, pak rozšíření
- Kontrolní seznam před instalací
- Otázky pro japonského výrobce stroje
- Omezení tohoto průvodce
- Časté otázky
- Zdroje
Začněte třemi údaji: stav stroje, důvod prostoje, počet kusů
Pro první retrofit stačí tři druhy dat: stav stroje (běží, stojí, porucha), důvod každého prostoje a počet vyrobených kusů. Podrobnější data, například průběhy teploty nebo vibrací, počkají, dokud vám tyto tři údaje neukážou, kde a proč stroj stojí.
Dohromady tvoří základ pro dva činitele OEE (celkové efektivity zařízení): dostupnost a výkonnost. Když jeden chybí, obraz zůstane neúplný. Se stavy, ale bez důvodů prostojů, například víte, jak dlouho stroj stál, ale ne proč.
Údaje, které stroj signalizuje, sbírejte automaticky. To, co ví jen člověk, například důvod prostoje, zadávejte ručně.
Poznámka: Pro míru kvality je potřeba ještě počet zmetků. Při prvním retrofitu se obvykle přebírá z kontrolních záznamů nebo z denních výkazů výroby.
Tři stavy definujte písemně
„Běží“, „stojí“ a „porucha“ znamenají na různých strojích různé věci. Zelená, žlutá a červená na signálním sloupku (anglicky stack light) se nemusí vždy shodovat s těmito třemi stavy. Na jednom stroji znamená žlutá „probíhá přeseřízení“, na jiném včasné varování, že dochází materiál.
Než začnete sbírat jediný signál, sepište, které stavy se počítají jako „běží“. Zároveň rozhodněte, zda se stav pohotovosti, kdy je stroj zapnutý, ale neobrábí, počítá jako prostoj.
Důvod prostoje nechte vybrat obsluhu
Signály stroje říkají, že stroj stojí, ne proč. Čekání na materiál, přeseřízení i porucha vypadají na úrovni signálu stejně jako „stop“.
Praktické řešení je nechat obsluhu vybrat důvod na terminálu nebo tlačítkem u stroje. Stroj dodá dobu prostoje a počet kusů, člověk jen důvod. Seznam důvodů udělejte dost podrobný, aby většina prostojů nekončila pod položkou „Jiné“.
Kusy počítejte z pohybu, který se děje jednou za cyklus
Chcete-li počítat kusy, najděte pohyb, který proběhne právě jednou na každý vyrobený kus.
Příručka japonské agentury IPA (Information-technology Promotion Agency) popisuje, jak to dělá japonský výrobce Asahi Tekko. Na pohyby, které se opakují jednou za cyklus, například otevření a zavření dvířek, zdvih válce nebo otáčku hřídele, dodatečně instaluje fotoelektrické snímače nebo jazýčkové kontakty (spínače reagující na magnet).
Počet impulsů (náběžných hran signálu) je počet kusů a doba mezi impulsy je čas cyklu. A pokud impuls nepřijde, když má, lze stroj považovat za zastavený. To je síla této metody: jedno počítací čidlo změří i prostoje. Rozdíl mezi jednorázovým impulsem a trvalým signálem vysvětluje samostatný článek.
Pět kroků dodatečného sběru dat
Projekty, které začnou výběrem čidel, se často pokazí. Nejdřív určete účel a cílový stroj, zmapujte signály, které stroj už má, a teprve potom vyberte způsob získání signálu a hardware.
Hardware je až třetí v pořadí. Nejdřív určete, proč data potřebujete a od kterého stroje začnete.
Poznámka: Před krokem 4 potvrďte plán s tím, kdo bude pracovat v rozvaděči, a s výrobcem stroje (viz část o bezpečnosti níže).
Krok 1: Stanovte cíl a cílový stroj
Začněte číslem, které chcete změnit, například „omezit přesčasy“ nebo „snížit prostoje na úzkém místě na polovinu“. Cíl vám řekne, od kterého stroje začít a jak podrobná data potřebujete.
Vybírejte stroje, které nestíhají poptávku, úzká místa nebo stroje, jejichž prostoje zastavují následující procesy. Příručka IPA také uvádí, že čidla nemusí být na každém stroji: na lince je umístěte co nejblíže poslednímu procesu. Pokud potřebujete jen výstup linky, stačí často jedno počítání na výstupu.
Krok 2: Zmapujte zdroje signálu na stroji
Dále přímo ve výrobě ověřte, které signály cílový stroj ještě má. I staré stroje málokdy nemají žádný signál o chodu. Podívejte se na těchto šest míst.
To, co je k dispozici, určuje, které způsoby získání signálu můžete použít.
Poznámka: Vnitřek rozvaděče zkontrolujte podle schémat bez otevření dveří, nebo požádejte pracovníky elektroúdržby, aby to zkontrolovali.
Zjistěte také, zda ještě máte návod ke stroji, elektrická schémata a program PLC. Bez schémat je odběr signálů z rozvaděče mnohem obtížnější. Existence dokumentace je stejně důležitá jako samotné signály.
U japonských strojů bývá dokumentace často jen v japonštině. Seznam I/O ukazuje, jaké vstupní a výstupní body existují, a žebříčkový program prozradí, co který bod znamená.
Krok 3: Zvolte způsob získání signálu (sedm možností)
Provozní data ze starého stroje lze získat sedmi hlavními způsoby. Na jeden stroj nemusíte použít jen jeden: často se kombinují, například stav ze signálního sloupku a počet kusů z čidla. Tabulka níže srovnává všech sedm a každý z nich je popsán za ní.
Čím jednodušší metoda, tím méně informací dá. Metody s více informacemi vyžadují víc od stroje.
Poznámka: Hodnocení jsou obecné tendence, které sestavila redakce MONOSCOPE; liší se podle modelu stroje a produktu. I metody bez práce v rozvaděči mohou vyžadovat elektrikářskou práci, například kvůli napájení.
Čtení signálního sloupku
Signální sloupek nahoře na stroji slouží k tomu, aby lidem ukazoval stav stroje, takže jeho čtení jako dat je jedna z nejjednodušších metod. Některé produkty nalepují světelná čidla zvenku na svítidlo, jiné mají vysílač zabudovaný přímo v jednotce sloupku.
Příkladem vestavěného typu je řada AirGRID WD od firmy Patlite: vysílač v signálním sloupku bezdrátově sbírá, jak dlouho každé světlo svítí, bliká nebo je zhasnuté. Vestavěné vysílače ale pasují jen na určité modely sloupků. U vysílačů pro některé starší modely Patlite uvádí, že je část zapojení nutné změnit, aby vysílač dostal napájení. I u produktů typu „jen nalepit“ nebo „jen namontovat“ předem ověřte kompatibilní modely a způsob napájení.
Slabinou je podrobnost. Signální sloupek ukazuje jen těch několik stavů, které zvolil výrobce stroje. Neřekne vám počet kusů ani důvod prostoje a na strojích bez signálního sloupku je k ničemu.
Odběr z volných kontaktů relé nebo PLC
V řídicích rozvaděčích bývají relé nebo výstupy PLC, které ukazují „běží“, „porucha“ nebo „cyklus dokončen“. U této metody se volný kontakt (japonsky aki setten) takového relé zapojí na kontaktní vstup jednotky pro sběr dat. Volné kontakty bývají bezpotenciálové; jak je popisují japonské specifikace, a jak se kontakty seskupují na svorkovnicích přes společnou svorku COM, vysvětlují samostatné články.
Dostanete jemnější stavy, než dá signální sloupek. Ale protože se mění zapojení uvnitř rozvaděče, je potřeba někdo, kdo umí číst elektrická schémata, a pracovník s odpovídající kvalifikací. Význam každého kontaktu si ověřte ve schématech nebo v programu PLC. Přehled výrobců PLC, na které na japonských strojích narazíte (Mitsubishi, Keyence, Omron, Siemens), najdete v samostatném srovnání.
Vyhodnocení chodu klešťovým proudovým transformátorem
Tato metoda měří proud, který teče motorem nebo topným tělesem, a podle jeho velikosti určí provozní stav. Při obrábění je proud vysoký, v pohotovosti nízký a při zastavení blízký nule, takže dvě prahové hodnoty oddělí stavy běží, pohotovost a stojí. Hodí se na stroje, které nemají signální sloupek ani schémata.
Klešťový proudový transformátor (CT) měří proud prostě tím, že se sevře kolem vodiče. Japonský výrobce čidel MG Co., Ltd. uvádí u svých klešťových snímačů dvě výhody: nemusí se přerušovat vodiče, takže je lze nainstalovat bez vypnutí napájení, a není třeba montáž do panelu, takže se stávající zařízení nemusí upravovat.
Nepřerušování vodičů ale neznamená, že je práce bezpečná. Vodiče vedou obvykle uvnitř rozvaděče nebo svorkovnicové skříně, takže se pracuje v těsné blízkosti živých částí. O instalaci by měla rozhodnout a provést ji kvalifikovaná osoba podle pravidel vašeho závodu pro vypnutí napájení a uzamčení a označení (LOTO).
Některé typy CT mohou navíc vytvořit vysoké napětí, pokud vodičem teče proud a sekundární (výstupní) strana je rozpojená. Přečtěte si proto varování v návodu k produktu. Prahové hodnoty nastavte až po několikadenním měření skutečného proudu při obrábění a v pohotovosti.
Použití snímače vibrací
Snímač vibrací na tělese stroje nebo poblíž ložiska vyhodnotí chod podle toho, zda stroj vibruje a jak silně. Často jde nainstalovat bez otevření rozvaděče a funguje i na strojích, kde je proud těžké měřit.
Data o vibracích mají i druhé využití: ukazují změny stavu rotujících částí. Proto jsou kandidátem pro stroje, u nichž byste později mohli chtít hledat první příznaky poruchy.
Počítání kusů signálem počítadla nebo čidlem
Má-li stroj počítadlo kusů, lze někdy odbočit jeho vstupní signál. Pokud ne, doplňte čidlo na část, která se pohne jednou za cyklus, jak bylo popsáno výše, nebo na výstupní místo dílů.
Význam počtu je jiný podle toho, zda kolem čidla procházejí jen dobré kusy, nebo i zmetky. Než zvolíte polohu čidla, určete, co se počítá jako jeden kus, a později se vám nebudou rozcházet čísla.
Čtení stávajícího PLC po síti
Má-li stroj PLC s komunikačním portem, můžete vnitřní data PLC číst po síti. Mitsubishi Electric má například modely PLC, které podporují SLMP, komunikační protokol podporující i starší protokol MC. Externí zařízení připojené přes Ethernet může sbírat a měnit data v procesorové jednotce.
Některé brány pro sběr dat podporují PLC více značek a čtou paměť zařízení PLC (stavy I/O, datové registry a podobně). Řada M2M Gateway od firmy Contec například uvádí podporu PLC značek Mitsubishi Electric, Omron, JTEKT, Panasonic a Keyence a zařízení s Modbusem.
Tato metoda dává nejvíc informací. U starších PLC ale narazíte na překážky: chybí komunikační modul, model není v seznamu podporovaných zařízení brány, nebo nikdo nerozumí programu, takže nevíte, která data číst. Než se rozhodnete, zkontrolujte model PLC a zda má komunikační modul. U PLC Mitsubishi bývají hledaná data obvykle v zařízeních X, Y, M a D; jak je najít, vysvětluje návod ke čtení japonských programů PLC.
Připojení k PLC běžícího stroje může také ovlivnit řízení. Možná bude nutné doplnit komunikační modul, změnit komunikační nastavení (parametry) nebo dokonce upravit program, a to vše zasahuje do řízení výrobního stroje. Před připojením se dohodněte, že externí zařízení bude data jen číst a bude nastaveno tak, aby nezapisovalo, a že dotazování nebude příliš časté. Potvrďte to s tím, kdo spravuje program PLC, a s výrobcem stroje.
Čtení displejů a měřidel kamerou
Hodnoty, které lidé čtou okem, jako tlakoměry, teploměry a displeje strojů, může snímat kamera a analýza obrazu je převede na čísla. Hitachi Systems například nabízí službu, která čte analogová měřidla běžnými síťovými kamerami, a uvádí, že kamery lze nainstalovat bez rekonstrukce závodu a bez zastavení zařízení.
Na stroj nemusíte sahat, ale změny osvětlení, odrazy a špinavá čočka mohou čtení zhoršit. Metoda se hodí spíš pro záznam hodnot, které obsluha dříve četla při pochůzkách, než pro vyhodnocení chodu.
Krok 4: Navrhněte hardware a síť
Když máte vybráno, jak signály získat, postavte systém, který data sbírá a doručuje. Ať použijete výrobky kteréhokoli výrobce, retrofit má zhruba pět vrstev znázorněných níže.
Od čidla k obrazovce procházejí data pěti vrstvami.
Poznámka: Některé produkty sdružují vysílač, přijímač a software, takže vrstvy hůř rozeznáte.
Vyberte jednotku pro sběr dat
Středem systému je jednotka pro sběr dat, která přijímá signály z čidel a mění je na data s časovou značkou. Patří sem IoT brány, vzdálené I/O (zařízení, která propojují vzdálené vstupy a výstupy po síti) a bezdrátové vysílače pro signální sloupky.
Zkontrolujte, zda má dost kontaktních a analogových vstupů, zda umí komunikovat s vaším PLC a v jakých formátech umí posílat data výš. Plánujete-li zapojit analogové signály ze stávajících přístrojů, ověřte i typ vstupu; v japonských rozvaděčích se může signál 4–20 mA převádět na 1–5 V přes odpor 250 Ω. Nadřazené protokoly zahrnují MQTT, OPC UA a Modbus TCP a často rozhoduje, zda váš přehledový systém nebo systém vyššího řádu daný formát přijme.
Vyberte síť
Data z výroby putují po kabelových nebo bezdrátových sítích. Neexistuje jediná správná odpověď; rozhodněte podle rozmístění strojů, objemu dat a sítě, kterou už máte.
Vybírejte podle objemu dat a podle toho, jak daleko a jak snadno lze ke stroji natáhnout kabel.
Poznámka: Obecné tendence sestavené redakcí MONOSCOPE. U bezdrátových řešení si před rozhodnutím zmapujte rádiové prostředí.
Soukromá 5G síť (v Japonsku se jí říká „local 5G“) je systém 5G, který si firma vybuduje pro vlastní budovy nebo areál; pravidla pro licence se liší podle země, v Česku je proto třeba se informovat u Českého telekomunikačního úřadu. Pokud potřebujete jen stav strojů, začněte kabelovou LAN, stávající bezdrátovou sítí nebo bezdrátovou sítí dodávanou s produktem a o soukromé 5G uvažujte, až přibude video nebo jiná data s velkým objemem.
Rozhodněte, kde data ukládat a zobrazovat
Data ukládejte na PC nebo server v závodě, případně do cloudu. Na začátku stačí export do CSV, který se otevře v tabulkovém procesoru, aby šly sečíst prostoje a nakreslit Paretův diagram.
Až tým data používá pravidelně, zvažte propojení s MES (systémem řízení výroby), který zpracovává zakázky a výrobní záznamy. Nesnažte se hned od začátku napojit na velký systém. Nejdřív dosáhněte stavu, kdy si data umí prohlédnout váš vlastní tým.
Kontroly bezpečnosti, záruky a kybernetické bezpečnosti před instalací
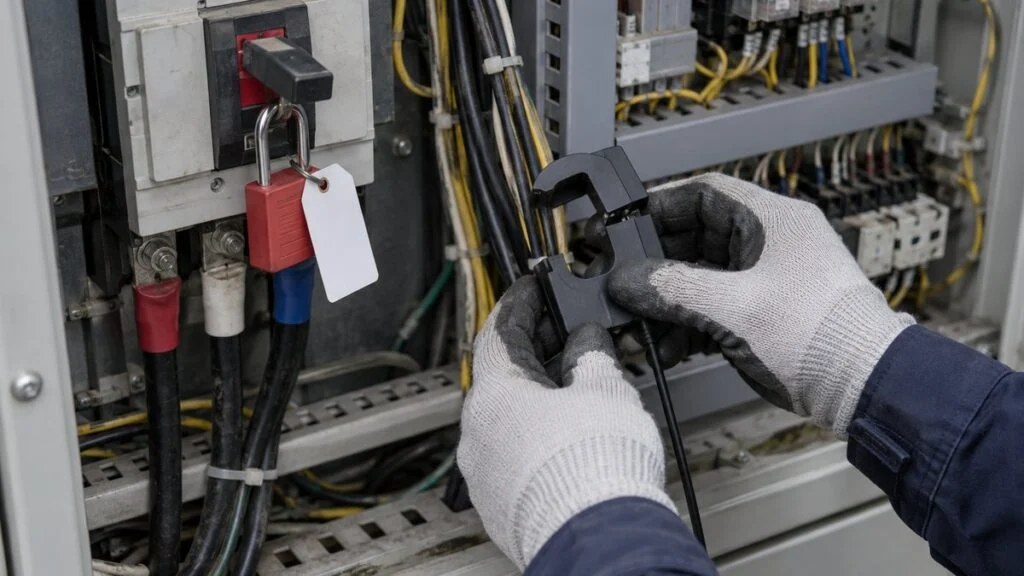
Retrofit znamená zásah do strojů, které už jsou ve výrobě. Snadno instalovatelných produktů je dnes dost, ale když vynecháte kontrolu bezpečnosti, záruky na stroj a sítě, může to vést ke zraněním, poruchám stroje a problémům s kybernetickou bezpečností. Než cokoli nainstalujete, vyřešte těchto devět bodů. Tato část uvádí, co kontrolovat a kdo rozhoduje; není to pracovní postup.
Před zahájením prací zkontrolujte bezpečnost, záruku a kybernetickou bezpečnost.
Poznámka: Způsob zapojení a pracovní postupy se řiďte dokumentací výrobce stroje a pracovními standardy vašeho závodu.
Práce v rozvaděči patří kvalifikovaným lidem podle pravidel závodu
Odběr signálu z volného kontaktu, instalace CT nebo napájení jednotky pro sběr dat z rozvaděče, to všechno znamená přiblížit se k živým částem uvnitř řídicího rozvaděče. Hrozí úraz elektrickým proudem a dotek špatné svorky může způsobit chybnou funkci nebo zastavení stroje.
Kdo smí práci provádět a jak, určují elektrotechnické předpisy země, kde stroj stojí, a bezpečnostní program vašeho závodu. V Česku odbornou způsobilost k činnosti na elektrických zařízeních upravuje zákon č. 250/2021 Sb. a nařízení vlády č. 194/2022 Sb., které od 1. 7. 2022 nahradily vyhlášku č. 50/1978 Sb.; podle nich se rozlišují například osoby znalé pro samostatnou činnost a pro řízení činnosti. Pro provoz elektrických zařízení a práci na nich se obvykle vychází z ČSN EN 50110-1 a pro elektrickou výbavu strojů z ČSN EN 60204-1; konkrétní kvalifikaci a postup ale určuje vaše odpovědná osoba (vedoucí elektroúdržby, revizní technik, technik BOZP), ne tento článek.
Pro srovnání: v Japonsku vyžaduje zákon o elektrikářích (Electricians Act) pro mnoho prací licencovaného elektrikáře a vyjímá jen drobné práce uvedené v článku 1 prováděcího nařízení, například připojení šňůr k zásuvkovým konektorům nebo vypínačům do 600 V, přišroubování vodičů ke svorkám elektrických zařízení nebo výměnu pojistek. Nenechte nikoho rozhodovat „na místě“, že odbočení signálního vodiče nebo odběr napájení z rozvaděče je „drobná práce“. Zeptejte se vedoucího elektroúdržby nebo odpovědného elektrotechnika a nechte práci provést kvalifikované osoby podle vašich pravidel pro vypnutí napájení a LOTO. „Nepřerušujeme žádné vodiče“ a „zabere to jen pár minut“ nejsou důvody, proč tyto kroky vynechat. S retrofitem zacházejte jako s jakoukoli jinou údržbářskou prací v rozvaděči.
Záruku a bezpečnostní funkce probrat s výrobcem stroje
Doplnění vodičů nebo dílů do rozvaděče se může počítat jako úprava stroje. U strojů v záruce nebo se servisní smlouvou nejdřív promluvte s výrobcem nebo dealerem; předejdete pozdějším sporům. Japonští výrobci obvykle řeší zahraniční servis přes místní pobočku nebo zástupce, takže si předem zjistěte, kdo to je.
Největší opatrnosti vyžadují bezpečnostní funkce, jako je nouzové zastavení a blokování (interlock, které brání chodu stroje při otevřených bezpečnostních dveřích). Zásadně neberte signály z obvodů souvisejících s bezpečností. Pokud to opravdu potřebujete, rozhodnutí přenechte výrobci stroje. Čtení logiky blokování na japonských schématech vysvětluje samostatný článek.
Oddělte síť a změňte výchozí hesla
Jakmile je zařízení pro sběr dat v síti, může se stroj stát vstupní branou pro kybernetický útok.
Japonské ministerstvo hospodářství, obchodu a průmyslu (METI) vydalo Směrnice pro kybernetickou a fyzickou bezpečnost továrních systémů jako verzi 1.0 v listopadu 2022 a verzi 1.1 v dubnu 2025; k dispozici je i anglická verze. Směrnice sdružují oblasti s podobnou náplní a významem do „zón“, například řídicí systémy a kancelářské (OA) systémy, a opatření plánují po zónách. Stejný princip zón a propojení mezi nimi najdete v řadě ČSN EN IEC 62443 o bezpečnosti průmyslových automatizačních a řídicích systémů.
U retrofitu je výchozím bodem navrhnout síť strojů odděleně od kancelářské sítě a od internetu. Výchozí ID a hesla na branách a bezdrátových zařízeních změňte při instalaci; směrnice METI také uvádějí možnost změny výchozího ID a hesla jako bezpečnostní kritérium dodávaných zařízení. Pokud data jdou do cloudu, určete cestu ven společně s IT.
V Česku navíc od 1. listopadu 2025 platí zákon č. 264/2025 Sb., o kybernetické bezpečnosti, který provádí směrnici NIS2. Zda se na váš podnik vztahuje, závisí na oboru a velikosti; ověřte to s IT nebo manažerem bezpečnosti a podle potřeby u Národního úřadu pro kybernetickou a informační bezpečnost (NÚKIB).
Krok 5: Pilot na jednom stroji, pak rozšíření
I když je hardware vybrán, nevybavujte všechny stroje najednou. Odpilotujte jeden stroj nebo jednu linku, opravte chyby vyhodnocení a provozní problémy a pak rozšiřte. Celý závod tak pokryjete dřív. Jak to může vypadat, ukazuje fiktivní závod níže.
Příklad: fiktivní kovoobráběcí závod
Představte si kovoobráběcí závod s asi 50 zaměstnanci, osmi CNC soustruhy a čtyřmi starými mechanickými lisy. Doba provozu se eviduje v papírových denních výkazech. Měsíční součty naznačují, že za zpožděné dodávky mohou lisy, ale nikdo neví, kde přesně stojí.
Závod začne jedním lisem, protože lisy jsou úzké místo. Lis nemá signální sloupek, a tak kusy počítá čidlo na části, která se pohne jednou za zdvih, a chybějící impuls značí prostoj. Důvody prostojů vybírá obsluha na tabletu u lisu.
Vyhodnocování a rutinu ustalte na jednom stroji, pak rozšiřte na stroje stejného typu.
Poznámka: Fiktivní příklad pro ilustraci. Časování a kroky se liší podle počtu strojů a týmu.
Klíčová je v tomto příkladu první týden: nechte běžet papírové výkazy a porovnávejte je s automatickým záznamem.
V článku IPA Tecuja Kimura z Asahi Tekko vysvětluje, že ručně zaznamenané prostoje vycházejí asi o 20 % kratší, než ve skutečnosti jsou. Ve většině firem lidé krátké prostoje nezapisují a zapsané časy jsou hrubé. Podle toho, kde se papírový a automatický záznam liší, poznáte také, zda je správně nastavené vyhodnocení.
Časté chyby
Když se retrofit zadrhne, příčinou je téměř vždy způsob vedení projektu, ne hardware. Typické případy:
- Čidla se nasadí na všechny stroje bez jasného cíle a data existují, ale nikdo se na ně nedívá
- Sbírají se jen stavy strojů, ne důvody prostojů, a tak nic nevede k opatření
- Prahové hodnoty proudu nebo význam signálního sloupku se nikdy neověří, takže se pohotovost počítá jako chod
- Chybí porada, kde se data vyhodnocují a rozhoduje o opatřeních, a dashboard se jen sleduje
- Zařízení strojů se připojí přímo do kancelářské sítě nebo do internetu bez dotazu na IT
Právě rutina vyhodnocování se přehlíží nejčastěji. Asahi Tekko z příručky IPA pořádá každý den přímo ve výrobě poradu, která na datech z předchozího dne ověřuje problémy a opatření. Data nejsou užitečná ve chvíli, kdy je nasbíráte, ale až když se na ně někdo podívá a rozhodne, co dělat. K zahájení nepotřebujete žádné zvláštní nástroje: stačí tabulkový procesor na sčítání dat a tvorbu grafů. Začněte tím, že jeden týden zaznamenáváte prostoje a jejich důvody na jednom stroji.
Kontrolní seznam před instalací
Projděte tento seznam pro každý stroj dřív, než objednáte hardware nebo otevřete rozvaděč.
- Cíl (ukazatel ke zlepšení) a cílový stroj jsou odsouhlaseny
- „Běží“, „pohotovost“, „stojí“ a „porucha“ jsou pro tento stroj definovány písemně, včetně významu každé barvy signálního sloupku
- Seznam důvodů prostojů je navržen a někdo odpovídá za jeho aktualizaci
- Je určeno, co se počítá jako „jeden kus“ (jen dobré kusy, nebo všechny)
- Dostupné dokumenty jsou potvrzeny: návod, elektrická schémata, seznam I/O, program PLC a jazyk, v němž jsou
- Pro každý údaj (stav, počet, důvod) je zvolen způsob získání signálu
- Pokud plánujete číst PLC, je potvrzen výrobce, model a komunikační porty PLC
- Každé připojení k PLC je pouze pro čtení a má dohodnutý interval dotazování
- Bezpečnostní obvody (nouzové zastavení, blokování) jsou vyloučeny jako zdroje signálu
- Práce v rozvaděči je svěřena kvalifikovaným osobám podle pravidel závodu pro LOTO a vedoucí elektroúdržby ji schválil
- Výrobce stroje nebo jeho místní zástupce potvrdil dopad na záruku a servisní smlouvu
- Návrh sítě je oddělen od kancelářské sítě a schválen IT; výchozí hesla budou změněna
- Schémata budou doplněna o přidané vodiče a zařízení
- Pro pilot je stanovena denní porada nad daty a její vlastník
Otázky pro japonského výrobce stroje
Pokud stroj pochází z Japonska, mnoho odpovědí má výrobce, jeho zahraniční servisní zástupce (u nás často česká nebo evropská pobočka) nebo mateřský závod v Japonsku. Otázky jsou výchozí bod; pošlete je písemně a přiložte model a výrobní číslo stroje.
- Můžete poskytnout elektrická schémata, seznam I/O a program PLC pro toto výrobní číslo? Jsou k dispozici anglické verze?
- Které výstupy relé nebo PLC ukazují chod, poruchu a dokončení cyklu a mají volné kontakty, které můžeme použít?
- Co znamená každá barva signálního sloupku na tomto stroji, včetně blikání?
- Jaký model PLC a komunikační modul jsou nainstalovány a podporuje PLC síťový přístup jen pro čtení (například SLMP u PLC Mitsubishi)? V kterých zařízeních (registrech) jsou počítadlo cyklů a čísla alarmů?
- Ovlivnilo by doplnění snímače proudu, odbočky z kontaktu nebo komunikačního modulu záruku nebo servisní smlouvu?
- Které obvody souvisejí s bezpečností a nesmějí se používat jako zdroj signálu?
- Nabízíte pro tento model dodatečnou možnost monitoringu nebo doporučený produkt pro sběr dat?
Krátký dotaz může vypadat například takto (v angličtině, protože ho posíláte japonskému výrobci nebo jeho zástupci):
„We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [country]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available.“
Omezení tohoto průvodce
- Průvodce vysvětluje možnosti a kontroly. Není to postup elektrikářské práce. Pravidla pro zapojení, LOTO a kvalifikaci závisejí na vaší zemi, závodě a dokumentaci výrobce stroje.
- Hodnocení na obrázcích 4 a 6 jsou obecné tendence. Skutečná snadnost a podrobnost závisejí na modelu stroje a zvoleném produktu.
- Zde uvedené produkty a firmy jsou příklady převzaté z jejich vlastních zveřejněných informací, ne doporučení. Aktuální specifikace a seznamy kompatibility ověřte u dodavatele.
- Odkazy na české předpisy a normy (zákon č. 250/2021 Sb., nařízení vlády č. 194/2022 Sb., ČSN EN 50110-1, ČSN EN 60204-1, zákon č. 264/2025 Sb., řada ČSN EN IEC 62443) jsou orientační. Platné znění a rozsah použití si ověřte u odpovědné osoby, technika BOZP nebo u autorizovaného dodavatele norem.
- Závod v kroku 5 je fiktivní a jeho časový plán je jen ilustrace.
- Definice OEE, například co se počítá jako plánovaná doba provozu, se mezi firmami liší. Před srovnáváním závodů je odsouhlaste s japonskou mateřskou společností.
Časté otázky
Lze sbírat data ze stroje, který nemá komunikační port PLC?
Ano, ve většině případů. Můžete číst signální sloupek, použít volný kontakt relé, nasadit klešťový proudový transformátor na přívod motoru, přidat snímač vibrací nebo počítat kusy čidlem na pohybu, který se děje jednou za cyklus. Tyto cesty pokryjí stav chodu a počet kusů bez síťového připojení k PLC.
Jaký je nejjednodušší způsob, jak monitorovat starý stroj?
Obvykle čtení signálního sloupku, protože stroj tam už svůj stav ukazuje. Podrobnost je ale omezená: žádný počet kusů a žádný důvod prostoje. Než koupíte vysílač pro signální sloupek, zkontrolujte kompatibilní modely a napájení.
Lze klešťový snímač proudu nainstalovat bez vypnutí napájení?
Někteří výrobci uvádějí, že jejich klešťové snímače lze nainstalovat bez přerušení vodičů a bez vypnutí napájení. Vodiče jsou ale obvykle v rozvaděči blízko živých částí, takže o práci má rozhodnout a provést ji kvalifikovaná osoba podle pravidel závodu pro vypnutí napájení a LOTO.
Je bezpečné číst data z běžícího PLC?
Může být, pokud je připojení jen pro čtení a interval dotazování není příliš krátký. Doplnění modulu nebo změna parametrů či programu zasahuje do řízení stroje, proto nejdřív dohodněte nastavení s tím, kdo spravuje program PLC, a s výrobcem stroje.
Proč se důvody prostojů musí zadávat ručně?
Protože signály stroje ukazují jen to, že stroj stojí. Čekání na materiál, přeseřízení a porucha vypadají na úrovni signálu stejně. Důvod vybírá obsluha; stroj dodá čas a počet kusů.
Zdroje
- Umístění dodatečných čidel, určení počtu kusů / času cyklu / prostojů z impulsů, denní porada: Information-technology Promotion Agency (IPA), příručka DX pro malé a střední výrobce, příklady kroků (duben 2022, japonsky)
- Ručně zapsané prostoje asi o 20 % kratší než skutečné: IPA DX SQUARE, případová studie Asahi Tekko (17. srpna 2022, japonsky)
- Vestavěné vysílače signálních sloupků, kompatibilní modely, poznámka ke změně zapojení: Patlite, vysílače řady AirGRID WD a web produktu (japonsky)
- Vlastnosti klešťových snímačů proudu: MG Co., Ltd., klešťové snímače střídavého proudu řady CLS (japonsky)
- Sběr dat z PLC: Mitsubishi Electric FA, řada MELSEC-L, vlastnosti sítě (SLMP) (japonsky); Contec, řada M2M Gateway
- Čtení měřidel kamerou: Hitachi Systems, služba automatického čtení analogových měřidel (japonsky)
- Definice local 5G: Ministerstvo vnitra a komunikací Japonska, Bílá kniha o informacích a komunikacích 2023 (japonsky)
- Bezpečnost továren: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (anglicky) (11. dubna 2025)
- Drobné elektrikářské práce vyjmuté z licence elektrikáře v Japonsku: Prováděcí nařízení k zákonu o elektrikářích, článek 1 (japonsky)
- Odborná způsobilost v elektrotechnice v Česku: Státní úřad inspekce práce, Odborná způsobilost v elektrotechnice (zákon č. 250/2021 Sb.)
- Kybernetická bezpečnost v Česku: NÚKIB, Průvodce novým zákonem o kybernetické bezpečnosti (zákon č. 264/2025 Sb., účinný od 1. 11. 2025)
Původní článek v japonštiněTento návod vychází z článku MONOSCOPE napsaného pro čtenáře v Japonsku: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
O redakci
 Redakce MONOSCOPEFOUNDER & EDITOR
Zhruba deset let praxe u výrobce průmyslových zařízení a v inženýrské firmě pro výstavbu závodů: nabídky, projektování a uvádění zařízení do provozu, poté přechod k online marketingu. Dnes webové poradenství pro výrobce B2B a pomoc s tím, aby srozumitelně představili své produkty a technologie. Japonské státní licence Energy Manager a hlavního elektroinženýra třetí třídy.
Od roku 2017 provoz technického blogu (přes 500 článků) a japonského kanálu na YouTube s přibližně 20 000 odběrateli. Každý návod vzniká z pohledu japonské výrobní haly a je ověřen podle citovaných norem.