पुरानी जापानी मशीनों पर Machine Monitoring कैसे लगाएँ (Retrofit)
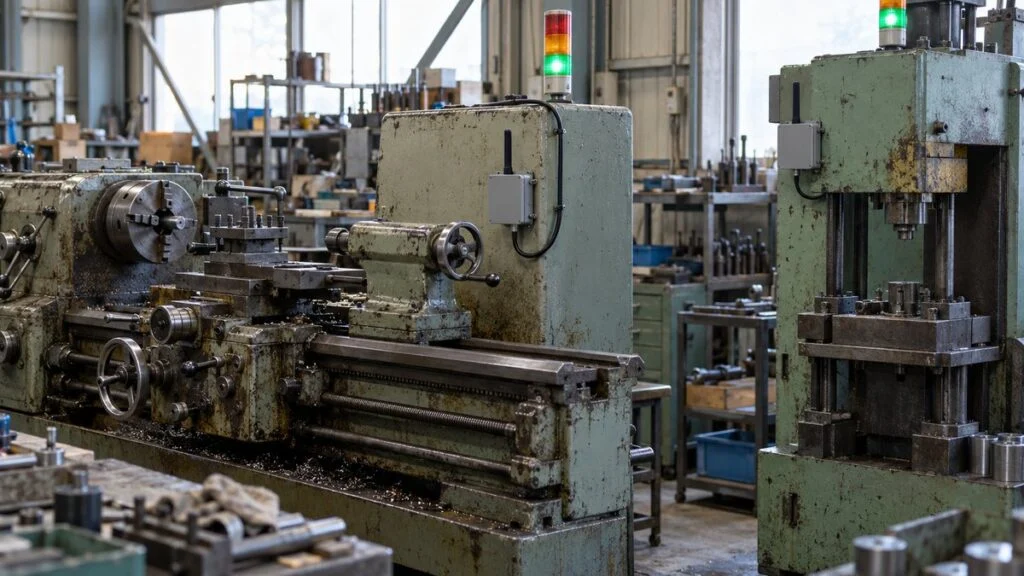
मान लीजिए आपकी फ़ैक्ट्री मानेसर, नीमराणा या ग्रेटर नोएडा में है और वहाँ 20-30 साल पुरानी जापानी lathe और press चल रही हैं। ये आज भी अच्छा पार्ट बनाती हैं, लेकिन इनमें कोई network कनेक्शन नहीं है। अब जापान की मुख्य कंपनी चाहती है mieruka ("मशीन की हालत सबको दिखे"): हर मशीन कितना चली, कितना रुकी और उसकी OEE क्या है। मशीनें बदलना विकल्प नहीं है।
ज़्यादातर मामलों में यह डेटा सेंसर और एक data collection unit पीछे से लगाकर (इसे retrofit कहते हैं) मिल जाता है। पुरानी मशीन भी बताती रहती है कि वह चल रही है: stack light, मोटर का करंट, कंट्रोल पैनल के अंदर का रिले, या कोई सिलेंडर जो हर साइकिल में एक बार हिलता है। इस गाइड में ये बातें हैं: सबसे पहले कौन-सा डेटा लें, retrofit के 5 स्टेप, signal लेने के 7 तरीके, hardware और network की परतें, और पैनल खोलने से पहले सेफ्टी, warranty और security की जाँच। आख़िर में एक चेकलिस्ट और जापानी मशीन बनाने वाले से पूछने के सवाल हैं।
विषय-सूची
- सबसे पहले 3 डेटा लें: मशीन की हालत, रुकने की वजह, पार्ट की गिनती
- डेटा लेने के लिए Retrofit के 5 स्टेप
- Step 3: signal लेने का तरीका चुनें (7 विकल्प)
- Step 4: Hardware और network लगाएँ
- लगाने से पहले सेफ्टी, Warranty और Security की जाँच
- Step 5: पहले एक मशीन पर चलाएँ, फिर फैलाएँ
- लगाने से पहले की चेकलिस्ट
- जापानी मशीन बनाने वाले से पूछने के सवाल
- इस गाइड की सीमाएँ
- FAQ
- स्रोत
सबसे पहले 3 डेटा लें: मशीन की हालत, रुकने की वजह, पार्ट की गिनती
पहली बार के लिए तीन तरह का डेटा काफ़ी है: मशीन की हालत (चल रही, रुकी, या अलार्म), हर बार रुकने की वजह, और पार्ट की गिनती। तापमान या vibration की waveform जैसा बारीक डेटा बाद में भी लिया जा सकता है, जब इन तीनों से दिख जाए कि मशीन कहाँ और क्यों रुकती है।
ये तीनों मिलकर OEE के दो हिस्सों, availability और performance, की नींव बनाते हैं। इनमें से एक भी छूट जाए तो तस्वीर अधूरी रहती है। हालत है पर वजह नहीं, तो पता चलता है कि मशीन कितनी देर खड़ी रही, पर क्यों खड़ी रही यह नहीं।
जो डेटा मशीन के signal से मिल सकता है, उसे अपने आप लें। जो सिर्फ़ इंसान जानता है, जैसे रुकने की वजह, उसे हाथ से चुनवाकर लें।
नोट: Quality rate के लिए रिजेक्ट की गिनती भी चाहिए। शुरू के retrofit में यह आम तौर पर inspection रिकॉर्ड या daily production report से ली जाती है।
तीनों हालतें लिखकर तय करें
"चल रही", "रुकी" और "अलार्म" का मतलब हर मशीन पर अलग हो सकता है। stack light की हरी, पीली और लाल बत्ती हमेशा इन तीन हालतों से नहीं मिलती। किसी मशीन पर पीली का मतलब "changeover चल रहा है" होता है, तो किसी पर "मटीरियल कम होने वाला है" की पहली चेतावनी।
इसलिए कोई भी signal लेने से पहले लिखकर तय करें कि कौन-सी हालत "चल रही" गिनी जाएगी। यह भी उसी समय तय करें कि idle समय, यानी बिजली चालू है पर मशीन कट नहीं कर रही, "रुकी" में गिना जाएगा या नहीं।
रुकने की वजह ऑपरेटर चुने
मशीन के signal सिर्फ़ इतना बताते हैं कि मशीन रुकी, यह नहीं कि क्यों रुकी। मटीरियल का इंतज़ार, changeover और breakdown, signal के स्तर पर सब एक जैसे "रुकना" दिखते हैं।
व्यावहारिक तरीका यह है कि ऑपरेटर मशीन के पास लगे टर्मिनल या बटन से वजह चुने। रुका हुआ समय और पार्ट की गिनती मशीन से आती है, इंसान सिर्फ़ वजह बताता है। वजहों की लिस्ट इतनी बारीक रखें कि ज़्यादातर रुकावटें "Other" में न चली जाएँ।
पार्ट गिनने के लिए हर साइकिल में एक बार होने वाली हलचल पकड़ें
पार्ट गिनने के लिए ऐसी हलचल ढूँढें जो हर पार्ट बनने पर ठीक एक बार होती हो।
जापान की सरकारी संस्था IPA (Information-technology Promotion Agency) की एक गाइड में बताया गया है कि जापानी निर्माता Asahi Tekko यह कैसे करती है। वह ऐसी हलचलों पर photoelectric सेंसर या reed switch (चुंबक से चलने वाला स्विच) पीछे से लगाती है, जो हर साइकिल में एक बार होती हैं: दरवाज़े का खुलना-बंद होना, सिलेंडर का एक stroke, या shaft का एक चक्कर।
पल्स (signal का ऊपर उठना, rising edge) की संख्या ही पार्ट की गिनती है, और दो पल्स के बीच का समय साइकिल टाइम। और अगर पल्स उस समय पर न आए जब उसे आना चाहिए, तो मशीन को रुका हुआ माना जा सकता है। यही इस तरीके की ताक़त है: गिनती वाला एक ही सेंसर रुका हुआ समय भी नाप देता है। एक बार दबकर लौटने वाले signal और लगातार बने रहने वाले signal का फ़र्क़ जानने के लिए यह देखें:
डेटा लेने के लिए Retrofit के 5 स्टेप
जो retrofit प्रोजेक्ट सेंसर चुनने से शुरू होते हैं, वे अक्सर बिगड़ते हैं। पहले तय करें कि डेटा किसलिए चाहिए और किस मशीन से शुरू करना है। फिर देखें कि मशीन में पहले से कौन-से signal मौजूद हैं, और उसके बाद ही signal लेने का तरीका और hardware चुनें।
Hardware तीसरे नंबर पर आता है। पहले तय करें कि डेटा क्यों चाहिए और किस मशीन से शुरू करना है।
नोट: Step 4 से पहले, पैनल के अंदर काम करने वाले व्यक्ति और मशीन बनाने वाले से योजना की पुष्टि कर लें (नीचे सेफ्टी वाला हिस्सा देखें)।
Step 1: लक्ष्य और मशीन तय करें
किसी ऐसे नंबर से शुरू करें जिसे आप बदलना चाहते हैं, जैसे "overtime घटाना" या "bottleneck पर रुकावटें आधी करना"। लक्ष्य से तय होता है कि किस मशीन से शुरू करें और डेटा कितना बारीक चाहिए।
ऐसी मशीनें चुनें जो माँग के साथ नहीं चल पा रहीं, bottleneck प्रोसेस वाली मशीनें, या वे जिनके रुकने से आगे का सारा काम रुक जाता है। IPA की गाइड यह भी कहती है कि हर मशीन पर सेंसर ज़रूरी नहीं: लाइन के लिए सेंसर आख़िरी प्रोसेस के जितना पास हो सके, वहाँ लगाएँ। अगर सिर्फ़ लाइन का आउटपुट चाहिए, तो अक्सर निकास पर एक गिनती काफ़ी होती है।
Step 2: मशीन पर मौजूद signal के स्रोत देखें
अब शॉप फ़्लोर पर देखें कि चुनी हुई मशीन में कौन-से signal अब भी मौजूद हैं। पुरानी मशीनों में भी "चल रही है" बताने वाला कोई signal शायद ही कभी बिल्कुल न मिले। इन 6 जगहों को देखें।
क्या मौजूद है, इससे तय होता है कि आप कौन-से तरीके इस्तेमाल कर सकते हैं।
नोट: पैनल के अंदर का हाल दरवाज़ा खोले बिना ड्रॉइंग से देखें, या electrical maintenance वाले से देखने को कहें।
यह भी पता करें कि मशीन का instruction manual, electrical ड्रॉइंग और PLC प्रोग्राम आपके पास अब भी हैं या नहीं। ड्रॉइंग न हो तो पैनल के अंदर से signal लेना बहुत मुश्किल हो जाता है। कागज़ात हैं या नहीं, यह उतना ही मायने रखता है जितना signal खुद।
जापानी मशीनों में ये कागज़ात अक्सर सिर्फ़ जापानी में होते हैं। I/O लिस्ट बताती है कि कौन-कौन से input और output पॉइंट मौजूद हैं, और ladder प्रोग्राम से पता चलता है कि हर पॉइंट का मतलब क्या है।
Step 3: signal लेने का तरीका चुनें (7 विकल्प)
पुरानी मशीन से चालू-बंद का डेटा लेने के 7 मुख्य तरीके हैं। हर मशीन पर एक ही तरीका चुनना ज़रूरी नहीं। फ़ैक्ट्रियाँ अक्सर इन्हें मिलाती हैं, जैसे हालत stack light से और पार्ट की गिनती सेंसर से। नीचे की टेबल में सातों की तुलना है, उसके बाद हर तरीके की जानकारी।
जो तरीका जितना आसान है, वह उतनी कम जानकारी देता है। ज़्यादा जानकारी देने वाले तरीकों के लिए मशीन से ज़्यादा चीज़ें चाहिए।
नोट: ये रेटिंग MONOSCOPE की तरफ़ से इकट्ठा किए गए आम रुझान हैं, और मशीन के मॉडल और प्रोडक्ट के हिसाब से बदलती हैं। जिन तरीकों में पैनल का काम नहीं लिखा है, उनमें भी बिजली देने के लिए electrical काम की ज़रूरत पड़ सकती है।
Stack light पढ़ें
मशीन के ऊपर लगी stack light इसीलिए है कि लोगों को मशीन की हालत बताए। उसे डेटा की तरह पढ़ना सबसे आसान तरीकों में से एक है। कुछ प्रोडक्ट बत्ती के बाहर चिपकाने वाले लाइट सेंसर होते हैं, और कुछ में transmitter stack light यूनिट के अंदर ही लगा होता है।
Patlite की AirGRID WD सीरीज़ अंदर लगने वाले प्रकार का उदाहरण है: stack light में लगा transmitter हर बत्ती कितनी देर जली, टिमटिमाई या बुझी रही, यह वायरलेस तरीके से इकट्ठा करता है। लेकिन अंदर लगने वाले transmitter सिर्फ़ तय stack light मॉडलों में ही लगते हैं। Patlite ने अपने कुछ पुराने मॉडलों के transmitter के बारे में बताया है कि transmitter को बिजली देने के लिए वायरिंग का कुछ हिस्सा बदलना पड़ता है। "बस चिपका दो" या "बस लगा दो" वाले प्रोडक्ट के लिए भी पहले यह देख लें कि कौन-से मॉडल चलते हैं और बिजली कैसे दी जाएगी।
कमज़ोरी यह है कि इसमें जानकारी बहुत कम है। stack light सिर्फ़ वही गिनी-चुनी हालतें दिखाती है जो मशीन बनाने वाले ने तय की थीं। इससे पार्ट की गिनती या रुकने की वजह नहीं मिलती, और जिन मशीनों में stack light है ही नहीं, वहाँ यह काम नहीं आता।
खाली रिले या PLC contact से signal लें
कंट्रोल पैनल में अक्सर ऐसे रिले या PLC output होते हैं जो "चल रही", "अलार्म" या "cycle complete" दिखाते हैं। इस तरीके में उनके खाली contact (aki setten) से तार निकालकर data collection unit के contact input में जोड़ा जाता है। खाली contact आम तौर पर dry (बिना वोल्टेज वाले) contact होते हैं; जापानी स्पेसिफ़िकेशन में इन्हें कैसे लिखा जाता है, यह नीचे देखें।
इससे stack light की तुलना में बारीक हालतें मिलती हैं। लेकिन यह काम पैनल के अंदर की वायरिंग बदलता है, इसलिए इसके लिए ऐसा व्यक्ति चाहिए जो electrical ड्रॉइंग पढ़ सके और काम के लिए योग्य (qualified) व्यक्ति से ही यह काम कराया जाए। हर contact का मतलब ड्रॉइंग या PLC प्रोग्राम से पक्का करें। जापानी मशीनों में जो PLC कंपनियाँ मिलती हैं, उनकी तुलना नीचे है।
Clamp-on current transformer (CT) से चालू-बंद पहचानें
यह तरीका मोटर या हीटर से बहता करंट नापता है और करंट के स्तर से मशीन की हालत तय करता है। मशीनिंग के दौरान करंट ज़्यादा होता है, idle में कम, और रुकने पर लगभग शून्य। इसलिए दो threshold तय करके चल रही, idle और रुकी हालतें अलग की जा सकती हैं। यह उन मशीनों पर अच्छा चलता है जिनमें न stack light है न ड्रॉइंग।
Clamp-on CT (current transformer) तार पर बस clamp करके करंट नाप लेता है। जापानी सेंसर कंपनी MG Co., Ltd. अपने clamp-on सेंसर के दो फ़ायदे बताती है: तार काटने नहीं पड़ते, इसलिए बिजली बंद किए बिना लगाया जा सकता है; और पैनल में माउंट नहीं करना पड़ता, इसलिए पुरानी मशीन में बदलाव नहीं करना पड़ता।
लेकिन तार न काटने का मतलब यह नहीं कि काम सुरक्षित है। ये तार आम तौर पर कंट्रोल पैनल या terminal box के अंदर होते हैं, इसलिए काम live पार्ट (जिनमें बिजली बह रही हो) के बहुत पास होता है। लगाने का फ़ैसला और काम, योग्य (qualified) व्यक्ति आपकी साइट के de-energize और LOTO (Lockout/Tagout) नियमों के हिसाब से करे।
कुछ तरह के CT में अगर तार में करंट बह रहा हो और secondary (आउटपुट) वाला सिरा खुला छूटा हो, तो ऊँचा वोल्टेज बन सकता है। इसलिए प्रोडक्ट मैनुअल की चेतावनियाँ ज़रूर पढ़ें। threshold तब तय करें जब आपने कुछ दिन मशीनिंग और idle दोनों का असली करंट नाप लिया हो।
Vibration सेंसर लगाएँ
मशीन की बॉडी पर या bearing के पास लगा vibration सेंसर इससे हालत पहचानता है कि मशीन हिल रही है या नहीं और कितनी। इसे अक्सर पैनल खोले बिना लगाया जा सकता है, और जहाँ करंट नापना मुश्किल हो वहाँ भी यह चलता है।
Vibration डेटा का एक और फ़ायदा है: उससे घूमने वाले हिस्सों की हालत में बदलाव दिखता है। इसलिए जिन मशीनों पर आगे चलकर खराबी के शुरुआती संकेत देखने हों, वहाँ यह एक अच्छा विकल्प है।
Counter signal या सेंसर से पार्ट गिनें
अगर मशीन में पार्ट counter लगा है, तो कभी-कभी उसका input signal बाँटकर लिया जा सकता है। न हो तो ऊपर बताए अनुसार, हर साइकिल में एक बार हिलने वाले हिस्से पर या discharge पॉइंट पर सेंसर जोड़ें।
गिनती का मतलब इस पर निर्भर करता है कि सेंसर के सामने से सिर्फ़ अच्छे पार्ट गुज़रते हैं या रिजेक्ट भी। सेंसर की जगह चुनने से पहले तय करें कि "एक पार्ट" किसे गिनना है। ऐसा करने से बाद में नंबर न मिलने की दिक्कत से बचा जा सकता है।
मौजूदा PLC को network से पढ़ें
अगर मशीन में communication port वाला PLC है, तो PLC के अंदर का डेटा network से पढ़ा जा सकता है। उदाहरण के लिए Mitsubishi Electric के कुछ PLC मॉडल SLMP को सपोर्ट करते हैं, यह एक communication protocol है जो पुराने MC protocol को भी सपोर्ट करता है। Ethernet से जुड़ा बाहरी डिवाइस CPU module का डेटा इकट्ठा और बदल सकता है।
कुछ data collection gateway कई PLC कंपनियों के साथ चलते हैं और PLC की device memory (I/O की हालत, data register वगैरह) पढ़ते हैं। उदाहरण के लिए Contec की M2M Gateway सीरीज़ Mitsubishi Electric, Omron, JTEKT, Panasonic और Keyence के PLC और Modbus डिवाइस को सपोर्ट करने की बात कहती है।
इस तरीके में सबसे ज़्यादा जानकारी मिलती है। लेकिन पुराने PLC में अड़चनें आती हैं: communication module नहीं होता, मॉडल gateway की सपोर्ट लिस्ट में नहीं होता, या प्रोग्राम कोई समझता नहीं, इसलिए पता नहीं चलता कि कौन-सा डेटा पढ़ना है। फ़ैसला करने से पहले PLC का मॉडल और communication module है या नहीं, यह जाँच लें। Mitsubishi PLC में चाहा हुआ डेटा अक्सर X, Y, M और D जैसे device में होता है; उन्हें कैसे ढूँढें, यह PLC प्रोग्राम वाली गाइड बताती है।
चल रही मशीन के PLC से जुड़ना कंट्रोल पर भी असर डाल सकता है। हो सकता है communication module जोड़ना पड़े, communication settings (parameter) बदलनी पड़ें, या प्रोग्राम तक बदलना पड़े, और ये सब प्रोडक्शन मशीन के कंट्रोल को छूते हैं। जुड़ने से पहले आपस में तय कर लें कि बाहरी डिवाइस सिर्फ़ डेटा पढ़ेगा और write न करने की सेटिंग रहेगी, और डेटा बहुत जल्दी-जल्दी नहीं पढ़ा जाएगा। यह उस व्यक्ति से पक्का करें जो PLC प्रोग्राम संभालता है, और मशीन बनाने वाले से।
कैमरे से डिस्प्ले और gauge पढ़ें
जो वैल्यू लोग आँख से पढ़ते हैं, जैसे pressure gauge, thermometer और मशीन के डिस्प्ले, उनकी फ़ोटो कैमरे से लेकर image analysis से नंबर बनाए जा सकते हैं। उदाहरण के लिए Hitachi Systems एक सर्विस देती है जो आम बाज़ार में मिलने वाले network कैमरों से analog मीटर पढ़ती है, और कंपनी के अनुसार इन कैमरों को फ़ैक्ट्री में बदलाव किए बिना या उपकरण रोके बिना लगाया जा सकता है।
इसमें मशीन को छूना नहीं पड़ता, लेकिन रोशनी का बदलना, चमक (reflection) और गंदा लेंस रीडिंग को अस्थिर कर सकते हैं। यह तरीका चालू-बंद की हालत पहचानने से ज़्यादा उन वैल्यू को रिकॉर्ड करने के लिए ठीक है जो ऑपरेटर राउंड पर पढ़ा करते थे।
Step 4: Hardware और network लगाएँ
जब signal लेने का तरीका तय हो जाए, तब वह सिस्टम बनाएँ जो डेटा इकट्ठा करे और पहुँचाए। किसी भी कंपनी के प्रोडक्ट इस्तेमाल करें, retrofit सिस्टम में मोटे तौर पर नीचे दिखाई गई पाँच परतें होती हैं।
सेंसर से स्क्रीन तक डेटा पाँच परतों से गुज़रता है।
नोट: कुछ प्रोडक्ट में transmitter, receiver और सॉफ़्टवेयर एक ही सेट में आते हैं, इसलिए परतें अलग-अलग दिखना मुश्किल हो सकता है।
Data collection unit चुनें
सिस्टम के बीच में data collection unit होता है, जो सेंसर के signal लेकर उन्हें समय के साथ दर्ज डेटा में बदलता है। IoT gateway, remote I/O (दूर के input-output को network से जोड़ने वाले डिवाइस) और stack light के वायरलेस transmitter, सब इसी में आते हैं।
देखें कि उसमें contact input और analog input काफ़ी हैं या नहीं, वह आपके PLC से बात कर सकता है या नहीं, और ऊपर किस फ़ॉर्मेट में डेटा भेज सकता है। मौजूदा instrument के analog signal लाने हों तो input का प्रकार भी देखें; जापानी पैनलों में 4-20 mA को 250 Ω रेज़िस्टर से 1-5 V में बदला हुआ मिल सकता है। ऊपर भेजने के तरीकों में MQTT, OPC UA और Modbus TCP आते हैं, और अक्सर यही बात चुनाव तय करती है कि आपका डैशबोर्ड या सिस्टम वह फ़ॉर्मेट ले सकता है या नहीं।
Network चुनें
फ़ैक्ट्री का डेटा वायर्ड या वायरलेस network से जाता है। कोई एक सही जवाब नहीं है; मशीनों की जगह, डेटा की मात्रा और पहले से मौजूद network देखकर चुनें।
डेटा की मात्रा देखकर चुनें, और यह भी कि मशीन तक केबल कितनी दूर और कितनी आसानी से डाली जा सकती है।
नोट: MONOSCOPE की तरफ़ से इकट्ठा किए आम रुझान। वायरलेस चुनने से पहले रेडियो माहौल की जाँच ज़रूर करें।
Private 5G (जापान में इसे "local 5G" कहते हैं) ऐसा 5G सिस्टम है जो कोई कंपनी अपनी इमारतों या साइट के लिए खुद बनाती है; इसके लाइसेंस के नियम देश-देश में अलग हैं। अगर आपको सिर्फ़ मशीन की हालत देखनी है, तो वायर्ड LAN, मौजूदा वायरलेस या प्रोडक्ट के साथ आने वाले dedicated wireless से शुरू करें। private 5G पर तब सोचें जब वीडियो या ज़्यादा मात्रा वाला डेटा आने लगे।
तय करें कि डेटा कहाँ रखना और कहाँ दिखाना है
डेटा फ़ैक्ट्री के PC या सर्वर में रखें, या क्लाउड में। शुरू में स्प्रेडशीट में खुलने वाला CSV export भी काफ़ी है; उससे रुके हुए समय का टोटल और Pareto चार्ट बन जाता है।
जब टीम डेटा को रोज़ इस्तेमाल करने लगे, तब उसे MES (manufacturing execution system) से जोड़ने के बारे में सोचें, जो work order और प्रोडक्शन रिकॉर्ड संभालता है। पहले दिन से किसी बड़े सिस्टम में जोड़ने की कोशिश न करें। पहले इस स्तर तक पहुँचें कि आपकी अपनी टीम डेटा देख सके।
लगाने से पहले सेफ्टी, Warranty और Security की जाँच
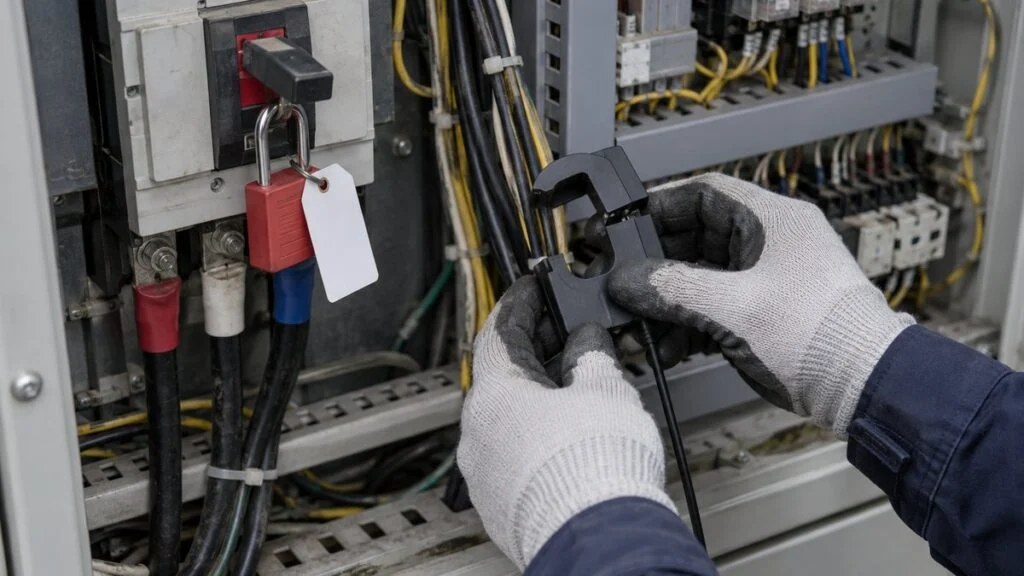
Retrofit का मतलब है ऐसी मशीनों में बदलाव करना जो पहले से प्रोडक्शन में चल रही हैं। आसानी से लगने वाले प्रोडक्ट अब आम हैं, पर सेफ्टी, मशीन की warranty और network की जाँच छोड़ देने से चोट, मशीन की गड़बड़ और security की समस्या हो सकती है। कुछ भी लगाने से पहले नीचे के 9 पॉइंट तय कर लें। इस हिस्से में बताया गया है कि क्या जाँचना है और फ़ैसला कौन करे; यह काम करने का तरीका (work procedure) नहीं है।
काम शुरू होने से पहले सेफ्टी, warranty और security जाँचें।
नोट: वायरिंग के तरीके और काम की प्रक्रिया के लिए मशीन बनाने वाले के कागज़ात और अपनी साइट के work standard का पालन करें।
पैनल का काम योग्य लोग साइट के नियमों से करें
खाली contact से signal लेना, CT लगाना, या collection unit को पैनल से बिजली देना, इन सब में कोई कंट्रोल पैनल के अंदर live पार्ट के पास पहुँचता है। करंट लगने का खतरा रहता है, और गलत terminal छू जाए तो मशीन गड़बड़ा सकती है या रुक सकती है।
यह काम कौन कर सकता है और कैसे, यह उस देश के electrical नियमों और आपकी साइट के electrical safety प्रोग्राम से तय होता है जहाँ मशीन लगी है। भारत में यह राज्य के electrical licensing नियमों और आपकी कंपनी के नियमों पर निर्भर करता है। Factories Act, 1948 में मशीनों की सुरक्षा और बिजली के खतरों से जुड़े प्रावधान हैं, और OSH Code 2020 इस क्षेत्र का नया कानून है; यह किस राज्य में कब से और किस रूप में लागू है, यह अलग हो सकता है, इसलिए अपने EHS या HR विभाग से पूछें।
जापान का उदाहरण: वहाँ Electricians Act कई तरह के electrical काम के लिए लाइसेंस वाला electrician माँगता है। छूट सिर्फ़ उन छोटे कामों को है जो इसके enforcement order की धारा 1 में गिनाए गए हैं, जैसे 600 V या उससे कम पर चलने वाले plug connector या स्विच में cord जोड़ना, electrical उपकरण के terminal पर तार को पेंच से कसना, और फ़्यूज़ लगाना या निकालना। शॉप फ़्लोर पर कोई यह तय न करे कि signal का तार निकालना या पैनल से बिजली लेना "छोटा काम" है। अपने electrical maintenance प्रमुख या ज़िम्मेदार electrical इंजीनियर से पूछें, और काम योग्य लोग आपके de-energize और LOTO (Lockout/Tagout) नियमों के हिसाब से करें। "हम कोई तार नहीं काट रहे" और "बस कुछ मिनट लगेंगे" इन स्टेप को छोड़ने की वजह नहीं हैं। Retrofit के काम को पैनल के अंदर के किसी भी दूसरे maintenance काम की तरह ही लें।
Warranty और सेफ्टी फ़ंक्शन की जाँच मशीन बनाने वाले से करें
पैनल के अंदर वायरिंग या पार्ट जोड़ना मशीन में modification गिना जा सकता है। जो मशीन warranty या service contract में है, उसके लिए पहले बनाने वाले या डीलर से बात करें; इससे आगे के विवाद टलते हैं। जापानी कंपनियाँ विदेश में सर्विस अक्सर अपनी स्थानीय सहायक कंपनी या एजेंट से कराती हैं, इसलिए पूछने से पहले पता कर लें कि वह कौन है।
सबसे ज़्यादा सावधानी emergency stop और safety interlock (ऐसी व्यवस्था जिसमें सेफ्टी दरवाज़ा खुला हो तो मशीन चल नहीं सकती) जैसे सेफ्टी फ़ंक्शन में चाहिए। नियम यह है कि सेफ्टी से जुड़े सर्किट से signal न लें। अगर लेना सचमुच ज़रूरी हो, तो फ़ैसला मशीन बनाने वाले पर छोड़ें। जापानी ड्रॉइंग में interlock का logic कैसे पढ़ें, यह नीचे की गाइड में है।
Network अलग रखें और default password बदलें
जब data collection डिवाइस network से जुड़ जाता है, तो मशीन साइबर हमले का रास्ता बन सकती है।
जापान के अर्थव्यवस्था, व्यापार और उद्योग मंत्रालय (METI) ने फ़ैक्ट्री सिस्टम के लिए Cyber/Physical Security Guidelines नवंबर 2022 में Ver. 1.0 के रूप में जारी किए, और अप्रैल 2025 में Ver. 1.1 प्रकाशित किया; इसका अंग्रेज़ी संस्करण उपलब्ध है। गाइडलाइन में मिलते-जुलते काम और अहमियत वाले क्षेत्रों को "zone" में बाँटा गया है, जैसे control system और ऑफ़िस (OA) सिस्टम, और हर zone के लिए अलग security उपाय सोचे जाते हैं।
Retrofit में शुरुआत यह है कि मशीन का network ऑफ़िस network और इंटरनेट से अलग डिज़ाइन करें। gateway और वायरलेस डिवाइस के default ID और password लगाते समय ही बदलें; METI की गाइडलाइन भी सप्लाई होने वाले उपकरण के लिए यह एक security मानदंड मानती है कि default ID और password बदले जा सकें। अगर डेटा क्लाउड में जाता है, तो बाहर जाने का रास्ता अपनी IT टीम के साथ तय करें।
Step 5: पहले एक मशीन पर चलाएँ, फिर फैलाएँ
Hardware तय हो जाने के बाद भी सभी मशीनों पर एक साथ न लगाएँ। पहले एक मशीन या एक लाइन पर चलाएँ, detection की गलतियाँ और चलाने की दिक्कतें ठीक करें, और फिर फैलाएँ। इससे पूरी फ़ैक्ट्री जल्दी कवर होती है। नीचे की काल्पनिक फ़ैक्ट्री से देखें कि यह कैसा दिख सकता है।
उदाहरण: एक काल्पनिक metalworking फ़ैक्ट्री
एक metalworking फ़ैक्ट्री सोचें जिसमें करीब 50 कर्मचारी, आठ CNC lathe और चार पुराने mechanical press हैं। चलने का समय कागज़ की daily report में लिखा जाता है। महीने के अंत के टोटल से लगता है कि press की वजह से डिलीवरी देर से हो रही है, पर कोई नहीं जानता कि वे कहाँ रुकते हैं।
फ़ैक्ट्री एक press से शुरू करती है, क्योंकि press ही bottleneck हैं। उस press में stack light नहीं है, इसलिए हर stroke में एक बार हिलने वाले हिस्से पर सेंसर पार्ट गिनता है, और पल्स न आना रुकना माना जाता है। रुकने की वजह ऑपरेटर press के पास रखे टैबलेट पर चुनते हैं।
पहले एक मशीन पर detection और रोज़ की आदतें पक्की करें, फिर उसी तरह की दूसरी मशीनों पर फैलाएँ।
नोट: समझाने के लिए एक काल्पनिक उदाहरण। समय और स्टेप मशीनों की संख्या और टीम के हिसाब से बदलते हैं।
इस उदाहरण में सबसे ज़रूरी बात पहला हफ़्ता है: कागज़ की report चलती रखें और उसे अपने आप बने रिकॉर्ड से मिलाएँ।
IPA के एक लेख में Asahi Tekko के Tetsuya Kimura बताते हैं कि हाथ से लिखे रिकॉर्ड में रुकने का समय असल से करीब 20% कम आता है। ज़्यादातर कंपनियों में लोग छोटी रुकावटें लिखते ही नहीं, और जो समय लिखते हैं वह मोटा अंदाज़ा होता है। कागज़ और ऑटोमैटिक रिकॉर्ड में फ़र्क़ कहाँ है, यह देखने से यह भी पता चलता है कि आपकी detection सेटिंग सही हैं या नहीं।
आम गलतियाँ
जब retrofit अटकता है, तो वजह लगभग हमेशा hardware नहीं, प्रोजेक्ट चलाने का तरीका होती है। आम मामले:
- बिना साफ़ लक्ष्य के हर मशीन पर सेंसर लगा दिए गए, डेटा है पर कोई उसे देखता नहीं
- सिर्फ़ मशीन की हालत ली गई, रुकने की वजह नहीं, इसलिए कोई एक्शन नहीं निकलता
- करंट के threshold या stack light के मतलब कभी जाँचे नहीं गए, इसलिए idle समय "चल रही" में गिना जा रहा है
- ऐसी कोई मीटिंग नहीं जहाँ लोग डेटा देखकर एक्शन तय करें, इसलिए डैशबोर्ड बस देखा जाता है
- मशीन के डिवाइस IT से पूछे बिना सीधे ऑफ़िस network या इंटरनेट से जोड़ दिए गए
डेटा देखने की आदत सबसे ज़्यादा छूटती है। IPA की गाइड वाली कंपनी Asahi Tekko हर दिन शॉप फ़्लोर पर मीटिंग करती है, जिसमें पिछले दिन के डेटा से समस्याएँ और एक्शन पक्के किए जाते हैं। डेटा इकट्ठा करने से काम का नहीं बनता; वह तब काम का बनता है जब कोई उसे देखकर तय करे कि क्या करना है। शुरू करने के लिए खास टूल नहीं चाहिए: टोटल और चार्ट के लिए स्प्रेडशीट काफ़ी है। एक मशीन का रुका हुआ समय और रुकने की वजहें एक हफ़्ते तक रिकॉर्ड करके शुरुआत करें।
लगाने से पहले की चेकलिस्ट
Hardware मँगवाने या पैनल खोलने से पहले हर मशीन के लिए यह लिस्ट इस्तेमाल करें।
- लक्ष्य (जो नंबर सुधारना है) और चुनी हुई मशीन पर सहमति हो चुकी है
- इस मशीन के लिए "चल रही", "idle", "रुकी" और "अलार्म" लिखकर परिभाषित हैं, जिसमें stack light के हर रंग का मतलब भी शामिल है
- रुकने की वजहों की लिस्ट का ड्राफ़्ट बन गया है और उसे अपडेट रखने वाला तय है
- तय है कि "एक पार्ट" किसे गिनना है (सिर्फ़ अच्छे पार्ट, या सभी पार्ट)
- उपलब्ध कागज़ात पक्के हैं: instruction manual, electrical ड्रॉइंग, I/O लिस्ट, PLC प्रोग्राम, और वे किस भाषा में हैं
- हर डेटा (हालत, गिनती, वजह) के लिए signal लेने का तरीका चुना जा चुका है
- अगर PLC पढ़ना है, तो PLC की कंपनी, मॉडल और communication port पक्के हैं
- PLC कनेक्शन सिर्फ़ पढ़ने वाला (read-only) है, और डेटा कितनी देर में पढ़ा जाएगा यह तय है
- सेफ्टी सर्किट (emergency stop, interlock) signal के स्रोत से बाहर रखे गए हैं
- पैनल का काम साइट के LOTO नियमों के तहत योग्य लोगों को सौंपा गया है, और electrical प्रमुख ने उसे मंज़ूर किया है
- मशीन बनाने वाले या उसके स्थानीय एजेंट ने warranty और service contract पर असर की पुष्टि की है
- network डिज़ाइन ऑफ़िस network से अलग है और IT ने मंज़ूर किया है; default password बदले जाएँगे
- जोड़ी गई वायरिंग और डिवाइस ड्रॉइंग में अपडेट किए जाएँगे
- पायलट के लिए रोज़ डेटा देखने की मीटिंग और उसका ज़िम्मेदार तय है
जापानी मशीन बनाने वाले से पूछने के सवाल
अगर मशीन जापान से आई है, तो कई जवाब बनाने वाले, उसके विदेशी सर्विस एजेंट या जापान की मुख्य फ़ैक्ट्री के पास होते हैं। ये सवाल शुरुआत के लिए हैं; इन्हें लिखकर भेजें और साथ में मशीन का मॉडल और serial नंबर लगाएँ।
- क्या आप इस serial नंबर के electrical ड्रॉइंग, I/O लिस्ट और PLC प्रोग्राम दे सकते हैं? क्या अंग्रेज़ी संस्करण उपलब्ध हैं?
- कौन-से रिले या PLC output चल रही, अलार्म और cycle complete दिखाते हैं, और क्या उनमें हमारे इस्तेमाल लायक खाली contact हैं?
- इस मशीन पर stack light के हर रंग का मतलब क्या है, टिमटिमाने के साथ?
- कौन-सा PLC मॉडल और communication module लगा है, और क्या PLC read-only network access को सपोर्ट करता है (जैसे Mitsubishi PLC में SLMP)? cycle counter और alarm नंबर किन device में हैं?
- क्या करंट सेंसर, contact से तार निकालना या communication module जोड़ना warranty या service contract पर असर डालेगा?
- कौन-से सर्किट सेफ्टी से जुड़े हैं और signal के स्रोत के रूप में इस्तेमाल नहीं होने चाहिए?
- क्या आप इस मॉडल के लिए retrofit monitoring का कोई विकल्प या सुझाया हुआ data collection प्रोडक्ट देते हैं?
जापानी बनाने वाले को आम तौर पर अंग्रेज़ी में लिखकर भेजा जाता है। एक छोटे पूछताछ-संदेश का नमूना:
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [city, India]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
इस गाइड की सीमाएँ
- यह गाइड विकल्प और जाँच के पॉइंट समझाती है। यह electrical काम की प्रक्रिया नहीं है। वायरिंग, lockout और योग्यता के नियम आपके देश, आपकी साइट और मशीन बनाने वाले के कागज़ात पर निर्भर करते हैं।
- चित्र 4 और 6 की रेटिंग आम रुझान हैं। असल में आसानी और बारीकी मशीन के मॉडल और चुने हुए प्रोडक्ट पर निर्भर करती है।
- यहाँ जिन प्रोडक्ट और कंपनियों के नाम हैं, वे उनकी अपनी प्रकाशित जानकारी से लिए गए उदाहरण हैं, सिफ़ारिश नहीं। मौजूदा स्पेसिफ़िकेशन और compatibility लिस्ट सप्लायर से जाँचें।
- Step 5 की फ़ैक्ट्री काल्पनिक है, और उसकी समय-सारणी सिर्फ़ उदाहरण है।
- OEE की परिभाषाएँ, जैसे loading time में क्या गिना जाए, कंपनियों में अलग-अलग होती हैं। फ़ैक्ट्रियों की तुलना करने से पहले इन्हें अपनी जापानी मुख्य कंपनी के साथ तय कर लें।
- भारत के BIS (IS) स्टैंडर्ड और राज्य-स्तर के नियम यहाँ विस्तार से नहीं दिए गए हैं। CT, पैनल और केबल के लिए कौन-सा IS स्टैंडर्ड लागू है, यह सप्लायर और अपने electrical विभाग से पूछें।
FAQ
जिस मशीन में PLC का communication port नहीं है, क्या उससे डेटा लिया जा सकता है?
ज़्यादातर मामलों में हाँ। आप stack light पढ़ सकते हैं, खाली रिले contact ले सकते हैं, मोटर के तार पर current transformer clamp कर सकते हैं, vibration सेंसर लगा सकते हैं, या हर साइकिल में एक बार होने वाली हलचल पर सेंसर से पार्ट गिन सकते हैं। इनसे PLC से network कनेक्शन के बिना चालू-बंद की हालत और पार्ट की गिनती मिल जाती है।
पुरानी मशीन की निगरानी का सबसे आसान तरीका क्या है?
आम तौर पर stack light पढ़ना सबसे आसान है, क्योंकि मशीन वहाँ अपनी हालत पहले से दिखा रही है। पर इसमें जानकारी सीमित है: पार्ट की गिनती नहीं और रुकने की वजह नहीं। stack light का transmitter खरीदने से पहले चलने वाले मॉडल और बिजली देने का तरीका जाँच लें।
क्या clamp-on करंट सेंसर बिजली बंद किए बिना लगाया जा सकता है?
कुछ बनाने वाले कहते हैं कि उनके clamp-on सेंसर तार काटे बिना और बिजली रोके बिना लग जाते हैं। लेकिन तार आम तौर पर पैनल के अंदर live पार्ट के पास होते हैं, इसलिए फ़ैसला और काम योग्य व्यक्ति आपकी साइट के de-energize और LOTO नियमों के हिसाब से करे।
क्या चल रहे PLC से डेटा पढ़ना सुरक्षित है?
हो सकता है, अगर कनेक्शन read-only हो और डेटा बहुत जल्दी-जल्दी न पढ़ा जाए। module जोड़ना या parameter और प्रोग्राम बदलना मशीन के कंट्रोल को छूता है, इसलिए पहले PLC प्रोग्राम संभालने वाले व्यक्ति और मशीन बनाने वाले से सेटअप तय कर लें।
रुकने की वजह हाथ से क्यों भरवानी पड़ती है?
क्योंकि मशीन के signal सिर्फ़ इतना बताते हैं कि मशीन रुकी। मटीरियल का इंतज़ार, changeover और breakdown, signal के स्तर पर एक जैसे दिखते हैं। वजह ऑपरेटर चुनता है; समय और गिनती मशीन देती है।
स्रोत
- Retrofit सेंसर की जगह, पल्स से पार्ट की गिनती / साइकिल टाइम / रुकना पहचानना, रोज़ की डेटा मीटिंग: Information-technology Promotion Agency (IPA), छोटे और मध्यम निर्माताओं के लिए DX गाइड, step उदाहरण (अप्रैल 2022, जापानी)
- हाथ के रिकॉर्ड में रुकना असल से करीब 20% कम: IPA DX SQUARE, Asahi Tekko का केस स्टडी (17 अगस्त 2022, जापानी)
- Stack light में लगे transmitter, चलने वाले मॉडल, वायरिंग बदलने की जानकारी: Patlite, AirGRID WD सीरीज़ transmitter और प्रोडक्ट साइट (जापानी)
- Clamp-on करंट सेंसर की खूबियाँ: MG Co., Ltd., clamp-on AC करंट सेंसर CLS सीरीज़ (जापानी)
- PLC से डेटा लेना: Mitsubishi Electric FA, MELSEC-L सीरीज़ network की खूबियाँ (SLMP) (जापानी); Contec, M2M Gateway सीरीज़
- कैमरे से मीटर पढ़ना: Hitachi Systems, analog मीटर की ऑटोमैटिक रीडिंग सर्विस (जापानी)
- Local 5G की परिभाषा: Ministry of Internal Affairs and Communications, 2023 White Paper on Information and Communications (जापानी)
- फ़ैक्ट्री security: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (अंग्रेज़ी) (11 अप्रैल 2025)
- जापान में electrician लाइसेंस से छूट वाला छोटा electrical काम: Order for Enforcement of the Electricians Act, धारा 1 (जापानी)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।


