일본산 구형 설비 가동 모니터링 후설치(레트로핏) 가이드
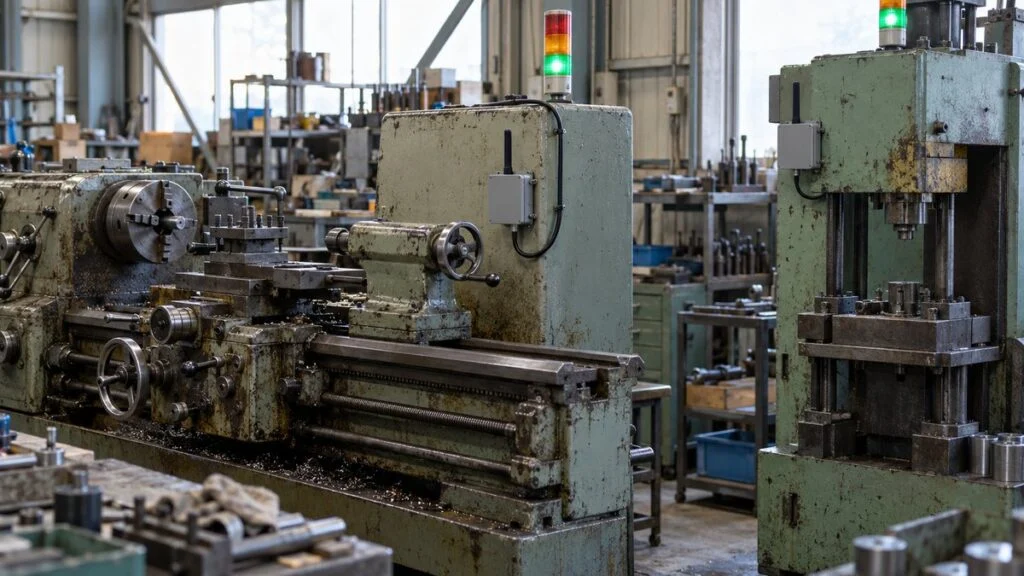
공장에는 20~30년 된 일본산 선반과 프레스가 아직 잘 돌아가고 있습니다. 제품은 여전히 잘 만들지만 네트워크에는 연결되어 있지 않습니다. 그런데 이제 모든 설비의 가동 시간, 정지 시간, OEE를 한눈에 보는 "가시화"(見える化, mieruka)가 요구되고 있습니다. 설비를 새로 바꿀 수는 없는 상황입니다.
이럴 때는 센서와 데이터 수집 유닛을 후설치(레트로핏)하면 대부분 데이터를 얻을 수 있습니다. 오래된 설비에도 가동 중임을 알려 주는 신호가 남아 있기 때문입니다. 시그널 타워(적층 표시등)의 점등, 모터 전류, 제어반 안의 릴레이, 1사이클에 한 번 움직이는 실린더가 그 예입니다. 이 글에서는 먼저 수집할 데이터, 후설치를 진행하는 5단계, 신호를 가져오는 7가지 방법, 장비 구성과 네트워크, 제어반을 열기 전에 정리해 둘 안전·보증·보안 확인 사항을 다룹니다. 마지막에는 체크리스트와 일본 설비 제조사에 보낼 질문 목록도 넣었습니다.
목차
먼저 수집할 데이터는 3가지: 설비 상태, 정지 사유, 생산 수량
첫 후설치 단계에서는 설비 상태(가동·정지·이상), 정지 사유, 생산 수량의 3가지면 충분합니다. 온도나 진동 파형 같은 세부 데이터는, 이 3가지로 "어디에서 왜 서는지"가 보인 뒤에 추가해도 늦지 않습니다.
이 3가지가 갖춰지면 OEE의 시간가동률과 성능가동률을 계산할 기초가 생깁니다. 하나라도 빠지면 가시화가 어정쩡해지기 쉽습니다. 예를 들어 상태만 있고 정지 사유가 없으면, 설비가 얼마나 멈춰 있었는지는 알아도 왜 멈췄는지는 알 수 없습니다.
설비 신호로 얻을 수 있는 것은 자동으로, 정지 사유처럼 사람만 아는 것은 입력으로 수집합니다.
※ 양품률에는 불량 수량이 필요합니다. 후설치 초기 단계에서는 검사 기록이나 일일 생산 보고서에서 가져오는 경우가 일반적입니다.
3가지 상태는 사내에서 문서로 정의한다
"가동", "정지", "이상"의 의미는 설비마다 다릅니다. 시그널 타워의 녹색·황색·적색이 그대로 3가지 상태에 대응한다고는 할 수 없습니다. 어떤 설비에서 황색은 "셋업 중"이고, 다른 설비에서는 "자재 소진 예고"입니다.
그래서 신호를 수집하기 전에 어떤 상태를 "가동"으로 셀 것인지 문서로 정해 두는 것이 중요합니다. 전원은 켜져 있지만 가공은 하지 않는 대기 상태를 정지에 포함할지도 이때 함께 정합니다.
정지 사유는 사람이 선택한다
설비 신호로 알 수 있는 것은 "멈췄다"는 사실까지이고, 왜 멈췄는지는 자동으로 얻을 수 없습니다. 자재 대기, 셋업, 고장은 신호상으로는 모두 같은 정지로 보이기 때문입니다.
현실적인 방법은 작업자가 설비 옆 단말기나 버튼으로 사유를 고르게 하는 것입니다. 정지 시간과 생산 수량은 설비에서 가져오고, 사람은 사유 선택만 맡습니다. 선택지는 대부분의 정지가 "기타"에 몰리지 않을 정도로 세분화해 둡니다.
생산 수량은 "1사이클에 한 번 일어나는 동작"으로 센다
생산 수량을 얻으려면 제품이 하나 만들어질 때마다 정확히 한 번 일어나는 동작을 찾습니다.
일본 정보처리추진기구(IPA)의 가이드에는 일본 제조업체 아사히철공(Asahi Tekko)의 방식이 소개되어 있습니다. 문의 개폐, 실린더 왕복, 축 회전처럼 1사이클에 한 번 일어나는 동작에 광센서나 리드 스위치(자석에 반응하는 스위치)를 후설치하는 방식입니다.
펄스(신호의 상승 에지) 수가 생산 수량이 되고, 펄스 간격이 사이클 타임이 됩니다. 또한 와야 할 타이밍에 펄스가 오지 않으면 "정지 중"으로 판정할 수 있어서, 수량 센서 하나로 정지 시간까지 측정할 수 있다는 점이 이 방식의 강점입니다. 1회성 펄스 신호와 유지형 신호의 차이는 를 참고하십시오.
후설치로 데이터를 수집하는 5단계
후설치는 센서를 고르는 데서 시작하면 실패하기 쉽습니다. 먼저 목적과 대상을 정하고, 설비에 남아 있는 신호를 조사한 다음, 신호 취득 방법과 장비를 고르는 순서가 기본입니다.
장비 선정은 세 번째입니다. 먼저 "무엇을 위해, 어느 설비부터"를 정합니다.
※ STEP 04 전에 제어반 내부 작업 담당자와 설비 제조사에 확인을 마쳐 둡니다(뒤에서 설명).
1단계: 목적과 대상 설비를 정한다
먼저 "잔업을 줄이고 싶다", "병목 공정의 정지를 절반으로 줄이고 싶다"처럼 바꾸고 싶은 수치를 정합니다. 목적이 정해지면 어느 설비부터, 어느 정도 세밀하게 데이터를 얻어야 하는지가 정해집니다.
대상은 생산량이 부족한 설비, 병목 공정, 멈추면 후공정까지 영향을 주는 설비 중에서 고릅니다. IPA 가이드도 센서를 모든 설비에 달 필요는 없다고 소개합니다. 라인 단위로, 가능한 한 최종 공정에 가까운 곳에 설치하라는 것입니다. 라인의 생산량만 보려면 출구 한 곳에서 세는 것으로 충분한 경우가 많습니다.
2단계: 설비에 남아 있는 신호원을 조사한다
다음으로 대상 설비에 어떤 신호가 남아 있는지 현장에서 확인합니다. 오래된 설비라도 가동을 나타내는 신호가 전혀 없는 경우는 드뭅니다. 확인할 곳은 다음 6곳입니다.
무엇이 남아 있느냐에 따라 쓸 수 있는 방법이 정해집니다.
※ 제어반 내부는 문을 열지 않고 도면으로 확인하거나, 전기 보전 담당자에게 의뢰합니다.
이때 설비 취급설명서, 전기 도면, PLC 프로그램이 남아 있는지도 확인합니다. 도면이 없는 설비는 제어반 안에서 신호를 가져오는 난이도가 크게 올라갑니다. 자료가 있는지 여부는 신호 자체만큼 방법 선택에 중요합니다.
일본산 설비의 자료는 일본어로만 되어 있는 경우가 많습니다. 입출력 목록(I/O 리스트)으로 어떤 입출력 점이 있는지 알 수 있고, 래더 프로그램으로 각 점의 의미를 알 수 있습니다.
3단계: 신호 취득 방법을 고른다(7가지)
오래된 설비에서 가동 데이터를 얻는 방법은 크게 7가지입니다. 설비 한 대에 한 가지만 쓰는 것은 아닙니다. 상태는 시그널 타워에서, 생산 수량은 센서에서 가져오는 식으로 조합하는 것이 일반적입니다. 먼저 전체를 비교한 다음, 하나씩 살펴봅니다.
간단한 방법일수록 얻는 정보가 적고, 정보가 많은 방법일수록 설비 쪽 조건이 필요합니다.
※ 등급은 MONOSCOPE 편집부가 일반적인 경향을 정리한 것이며, 설비 형식과 제품에 따라 달라집니다. 제어반 작업이 "불필요"한 방법도 전원 인입 등으로 전기 공사가 필요할 수 있습니다.
시그널 타워(적층 표시등) 점등 읽기
설비 위에 달린 시그널 타워는 원래 사람에게 가동 상태를 알리기 위한 것입니다. 그 점등을 데이터로 읽는 것이 가장 간단한 방법 중 하나입니다. 표시등 바깥쪽에 광센서를 붙이는 제품도 있고, 시그널 타워 유닛에 송신기를 내장하는 제품도 있습니다.
내장형의 예가 파트라이트(Patlite)의 AirGRID WD 시리즈입니다. 시그널 타워에 내장한 송신기가 점등·점멸·소등 시간을 무선으로 수집합니다. 다만 내장형은 대응하는 시그널 타워 기종이 정해져 있습니다. 파트라이트도 구형 시리즈용 송신기는 송신기에 전원을 공급하기 위해 일부 배선 변경이 필요하다고 안내합니다. "붙이기만 하면 된다", "달기만 하면 된다"로 보이는 제품도 대응 기종과 전원 확보 방법을 미리 확인해야 합니다.
약점은 정보량입니다. 시그널 타워가 나타내는 것은 설비 제조사가 정한 몇 가지 상태뿐이어서 생산 수량이나 정지 사유는 알 수 없습니다. 시그널 타워가 없는 설비에는 쓸 수 없다는 점도 주의해야 합니다.
PLC의 여유 접점·릴레이 접점에서 가져오기
제어반 안에는 "운전 중", "이상", "가공 완료" 등을 나타내는 릴레이나 PLC 출력이 남아 있는 경우가 있습니다. 그 비어 있는 접점(여유 접점, aki setten)에서 신호를 나눠 받아 데이터 수집 유닛의 접점 입력에 연결하는 방법입니다. 여유 접점은 보통 무전압(드라이) 접점입니다. 일본 사양서에서의 표기는 , 단자대에서의 묶음 방식은 을 참고하십시오.
시그널 타워보다 세밀한 상태를 얻을 수 있습니다. 반면 제어반 안의 배선을 건드리는 작업이므로, 전기 도면을 읽을 수 있는 담당자와 자격을 갖춘 사람의 작업이 전제입니다. 어느 접점이 무엇을 뜻하는지는 도면이나 PLC 프로그램으로 확인합니다. 일본 설비에서 만나는 PLC 제조사의 비교는 를 참고하십시오.
전류 센서(클램프식 CT)로 가동 판정하기
모터나 히터에 흐르는 전류를 측정하고 그 크기로 가동을 판정하는 방법입니다. 가공 중에는 전류가 크고, 대기 중에는 작으며, 정지 중에는 거의 0이 됩니다. 그래서 임계값을 2개 정하면 "가동·대기·정지"를 나눌 수 있습니다. 시그널 타워도 도면도 없는 설비에 쓰기 좋은 것이 특징입니다.
클램프식 CT(변류기)는 전선을 끼우기만 하면 전류를 측정할 수 있는 센서입니다. 일본의 센서 제조사 엠지(MG Co., Ltd.)는 자사 클램프식 센서의 장점으로 두 가지를 듭니다. 배선을 절단할 필요가 없어 전원을 끄지 않고 설치할 수 있다는 점, 패널에 장착할 필요가 없어 기존 설비를 개조하지 않고 설치할 수 있다는 점입니다.
다만 배선을 자르지 않는다는 것과 작업이 안전하다는 것은 별개의 문제입니다. 전선이 지나가는 곳은 대개 제어반이나 단자함 안이므로, 바로 가까이에 충전부가 있는 상태에서 하는 작업이 됩니다. 설치는 자격을 갖춘 사람이, 자사가 정한 정전·잠금(LOTO) 등의 절차에 따라 판단하고 실시해야 합니다.
또한 CT 종류에 따라서는 2차측(출력측)을 개방한 채 통전하면 높은 전압이 발생하는 것이 있으므로, 제품 취급설명서의 주의 사항도 확인합니다. 임계값은 실제 가공 중과 대기 중의 전류를 며칠간 측정한 뒤에 정합니다.
진동 센서로 취득하기
설비 본체나 베어링 근처에 진동 센서를 달아, 진동의 유무와 크기로 가동을 판정하는 방법입니다. 제어반을 열지 않고 설치할 수 있는 경우가 많고, 전류를 잡기 어려운 설비에도 쓸 수 있습니다.
진동 데이터에는 가동 판정 외에 회전부 상태의 변화를 파악할 수 있다는 또 다른 가치가 있습니다. 나중에 고장 징후를 보는 용도로 넓히고 싶은 설비에서는 후보가 됩니다.
카운터 신호·센서로 생산 수량 세기
설비에 생산 수량 카운터가 달려 있으면 그 입력 신호를 나눠 쓸 수 있는 경우가 있습니다. 카운터가 없으면 앞서 설명한 대로 1사이클에 한 번 움직이는 부분이나 제품 배출구에 센서를 달아 셉니다.
센서를 통과하는 것이 양품뿐인지 불량품도 포함하는지에 따라 수량의 의미가 달라집니다. "무엇을 1개로 셀 것인가"를 정한 다음 센서 위치를 고르면, 나중에 숫자가 맞지 않는 일을 막을 수 있습니다.
기존 PLC를 통신으로 읽기
설비에 PLC가 있고 통신 포트가 있으면 PLC 내부 데이터를 통신으로 읽을 수 있습니다. 예를 들어 미쓰비시전기의 PLC에는 SLMP라는 통신 프로토콜(기존 MC 프로토콜도 지원)을 쓰는 기종이 있습니다. 이더넷으로 연결한 외부 기기가 CPU 유닛의 데이터를 수집하거나 변경할 수 있습니다.
데이터 수집용 게이트웨이 중에는 여러 제조사의 PLC를 지원하며 PLC의 디바이스 메모리(입출력 상태나 데이터 레지스터 등)를 읽어 오는 제품도 있습니다. 콘텍(Contec)의 M2M Gateway 시리즈는 미쓰비시전기, 오므론, 제이텍트(JTEKT), 파나소닉, 키엔스의 PLC와 Modbus 기기를 지원한다고 밝히고 있습니다.
얻을 수 있는 정보가 가장 많은 방법입니다. 하지만 오래된 PLC에서는 통신 유닛이 없거나, 형식이 지원 목록에 없거나, 프로그램 내용을 몰라 어느 데이터를 읽어야 할지 알 수 없는 문제가 생깁니다. 통신으로 읽을 수 있는지는 PLC 형식과 통신 유닛 유무를 확인한 뒤에 판단합니다. 미쓰비시 PLC에서는 필요한 데이터가 대개 X, Y, M, D 같은 디바이스에 있습니다. 찾는 방법은 에서 설명합니다.
가동 중인 설비의 PLC에 연결할 때는 제어에 미치는 영향에도 주의해야 합니다. 통신 유닛 추가, 통신 설정(파라미터) 변경, 경우에 따라서는 프로그램 변경이 필요할 수 있으며, 모두 생산 설비의 제어에 관련된 작업입니다. 연결 전에 외부 기기는 데이터 읽기만 하고 쓰기는 하지 않도록 설정한다, 읽는 주기를 너무 짧게 하지 않는다는 점을 합의해 둡니다. 확인 상대는 PLC 프로그램을 관리하는 담당자와 설비 제조사입니다.
카메라로 표시기·계기 읽기
압력계, 온도계, 설비 표시기처럼 사람이 눈으로 보고 기록하던 값은 카메라로 촬영해 화상 분석으로 수치화할 수 있습니다. 예를 들어 히타치시스템즈(Hitachi Systems)는 시판 네트워크 카메라로 아날로그 계기를 촬영해 수치 데이터로 바꾸는 서비스를 제공하며, 공장 개수나 설비 정지 없이 설치할 수 있다고 설명합니다.
설비를 건드리지 않아도 되는 반면, 조명 변화, 반사, 렌즈 오염으로 판독이 불안정해질 수 있습니다. 가동 판정보다는 순회 점검에서 읽던 값을 기록하는 용도에 더 맞는 방법입니다.
4단계: 장비 구성과 네트워크를 구축한다
신호 취득 방법이 정해지면 데이터를 모아서 전달하는 시스템을 구성합니다. 어느 제조사의 제품을 쓰더라도 후설치 시스템은 대체로 다음 5개 계층으로 이루어집니다.
센서에서 화면까지 데이터는 5개 계층을 거쳐 전달됩니다.
※ 제품에 따라 송신기·수신기·소프트웨어가 한 세트로 묶여 있어 계층 구분이 잘 보이지 않을 수 있습니다.
데이터 수집 유닛을 고른다
구성의 중심은 센서 신호를 받아 시각이 붙은 데이터로 바꾸는 데이터 수집 유닛입니다. IoT 게이트웨이, 리모트 I/O(떨어진 곳의 입출력을 네트워크로 연결하는 기기), 시그널 타워용 무선 송신기 등이 여기에 해당합니다.
고를 때는 접점 입력과 아날로그 입력의 점수가 충분한지, PLC와 통신할 수 있는지, 상위로 어떤 형식으로 보낼 수 있는지를 확인합니다. 기존 계기의 아날로그 신호를 가져올 계획이라면 입력 방식도 확인하십시오. 일본의 제어반에서는 4–20 mA 신호를 250 Ω 저항으로 1–5 V로 변환하는 경우가 있습니다. 상위 전송 방식에는 MQTT, OPC UA, Modbus TCP 등이 있으며, 나중에 쓸 화면이나 시스템이 그 형식을 받을 수 있는지가 선정의 갈림길이 됩니다.
네트워크를 고른다
공장 안에서 데이터를 나르는 수단은 유선과 무선으로 크게 나뉩니다. 정답이 하나 있는 것이 아니라, 설비 배치, 보낼 데이터의 양, 기존 네트워크 상황에 따라 고릅니다.
보낼 데이터의 양과, 설비까지의 거리·배선 용이성으로 고릅니다.
※ 일반적인 경향을 편집부가 정리한 것입니다. 무선은 도입 전에 전파 환경을 조사해 두면 안심할 수 있습니다.
로컬 5G(일본에서의 호칭. 한국에서는 보통 특화망·이음5G 같은 사설 5G를 뜻함)는 기업 등이 자기 건물이나 부지 안에 스폿으로 구축하는 5G 시스템입니다. 허가 제도는 국가마다 다르므로, 한국에서 쓰려면 제도를 따로 확인해야 합니다. 설비 가동 현황만 보는 것이 목적이라면 유선 LAN, 기존 무선, 제품에 딸린 전용 무선으로 시작하고, 영상 등 데이터 양이 늘어난 단계에서 검토하는 순서가 현실적입니다.
저장 위치와 시각화 방법을 정한다
모은 데이터는 공장 내 PC나 서버, 또는 클라우드에 쌓습니다. 처음에는 스프레드시트에서 열 수 있는 CSV 형식으로 내보낼 수 있기만 해도 정지 시간 집계와 파레토도는 만들 수 있습니다.
가시화가 정착되면 작업 지시와 실적 관리를 맡는 MES(제조 실행 시스템)와의 연계를 생각하는 단계로 나아갑니다. 처음부터 큰 시스템에 넣으려 하지 말고, 먼저 우리 팀이 데이터를 볼 수 있는 상태를 만드는 것을 우선합니다.
설치 전에 확인할 안전·보증·보안
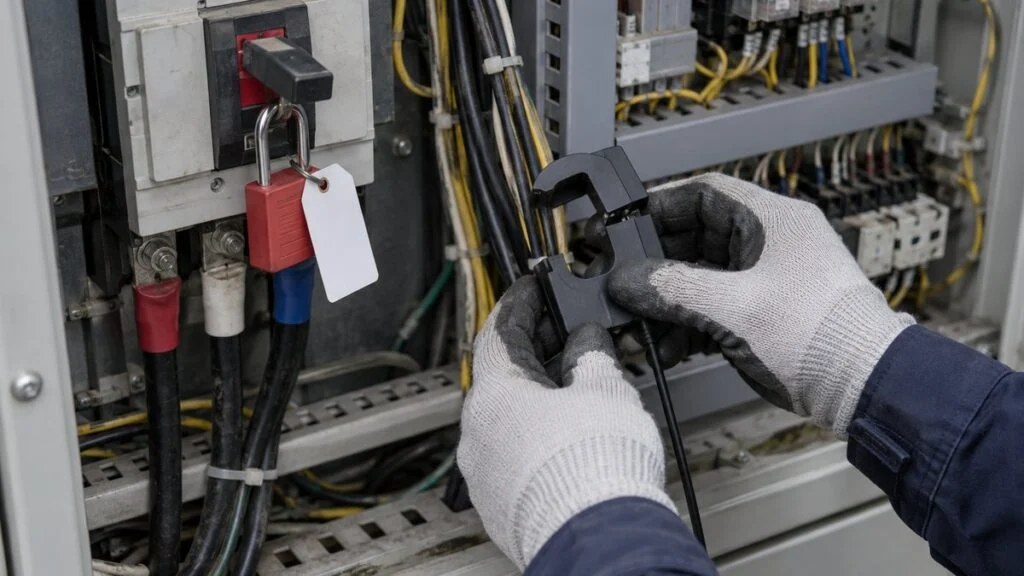
후설치는 이미 가동 중인 설비에 손을 대는 작업입니다. 간편한 제품이 늘었지만, 안전·설비 보증·네트워크 세 가지를 확인하지 않으면 사고, 설비 오동작, 정보 보안 문제로 이어질 수 있습니다. 장비를 달기 전에 아래 9가지를 정리해 두십시오. 이 절은 무엇을 확인하고 누가 판단하는지를 나열한 것이며, 작업 절차서가 아닙니다.
작업을 시작하기 전에 안전·보증·보안의 세 측면에서 확인합니다.
※ 구체적인 결선 방법과 작업 절차는 설비 제조사 자료와 자사 작업 표준에 따르십시오.
제어반 내부 작업은 자격자가 정해진 절차로 한다
여유 접점에서 신호를 가져오고, CT를 달고, 수집 유닛의 전원을 제어반에서 따는 작업은 모두 제어반 안의 충전부에 가까이 가는 작업입니다. 감전 위험이 있는 데다, 실수로 다른 단자를 건드리면 설비 오동작이나 정지를 부를 수 있습니다.
누가 어떤 방법으로 이 작업을 할 수 있는지는 설비가 있는 나라의 전기 관련 법규와 사업장의 전기 안전 프로그램으로 정해집니다. 한국에서는 산업안전보건법령의 정비·점검 작업 시 운전 정지, 잠금장치·표지 부착 관련 요구사항과, 전기 작업에 관한 전기공사업법·전기안전관리법상의 절차가 관련될 수 있습니다. 어느 작업이 어느 규정에 해당하는지는 사내 안전보건 담당과 전기안전관리자에게 확인하십시오.
참고로 일본에서는 전기공사사법(Denki Kojishi-ho)이 많은 전기 공사에 자격을 요구하고, 시행령 제1조에 열거된 경미한 작업만 예외로 둡니다. 600 V 이하에서 쓰는 접속기나 개폐기에 코드를 접속하는 일, 전기 기기 단자에 전선을 나사로 고정하는 일, 퓨즈의 장착·탈착 등입니다. 제어반 안에서 신호선을 분기하거나 제어반에서 전원을 따는 작업이 "경미한 작업"인지를 현장에서 자체 판단하지 마십시오. 전기 보전 담당자나 전기안전관리자에게 확인하고, 자격자가 정전·잠금·표지 부착 등 정해진 절차에 따라 작업하는 것이 원칙입니다. "배선을 자르지 않으니까", "몇 분이면 끝나니까"라는 이유로 절차를 생략하지 마십시오. 후설치 작업도 평소의 보전 작업과 같은 규칙으로 다룹니다.
설비 제조사의 보증과 안전 기능에 대한 영향을 확인한다
제어반에 배선이나 부품을 추가하는 일은 설비 개조에 해당할 수 있습니다. 보증 기간 중인 설비나 유지보수 계약이 있는 설비는 사전에 제조사나 대리점과 상의해 두면 나중의 분쟁을 막을 수 있습니다. 일본 제조사는 해외 서비스를 현지 법인이나 대리점이 맡는 경우가 많으므로, 문의 전에 그 창구가 어디인지 알아 두십시오.
특히 주의할 것은 비상정지나 인터록(안전문이 열려 있으면 움직이지 않는 구조) 같은 안전 기능입니다. 안전과 관련된 회로에서는 신호를 가져오지 않는 것이 기본이며, 꼭 필요하면 설비 제조사의 판단을 구합니다. 일본 도면에서 인터록 로직을 읽는 방법은 을 참고하십시오.
네트워크를 분리하고 초기 비밀번호를 바꾼다
데이터를 수집하는 기기를 네트워크에 연결하면 설비가 사이버 공격의 침입 경로가 될 위험이 생깁니다.
일본 경제산업성(METI)은 「공장 시스템에서의 사이버·피지컬 보안 대책 가이드라인」을 2022년 11월에 Ver1.0으로 정했고, 2025년 4월에 Ver1.1을 공표했습니다. 영어판도 있습니다. 이 가이드라인은 업무 내용과 중요도가 같은 영역을 "존(zone)"으로 나누고, 제어계와 사무계(OA) 등 존별로 대책을 생각하는 방식을 제시합니다.
후설치에서도 설비 쪽 네트워크를 사무용 네트워크와 인터넷에서 분리해서 설계하는 것이 출발점입니다. 한국 공장에서 말하는 OT망과 IT망의 분리와 같은 취지입니다. 아울러 게이트웨이와 무선 기기의 초기 ID와 비밀번호는 설치할 때 반드시 변경합니다. 이 가이드라인도 납품 기기의 보안 기준으로 초기 설정 ID와 비밀번호를 변경할 수 있을 것을 들고 있습니다. 클라우드로 데이터를 보낼 때는 어떤 경로로 외부와 연결되는지를 정보 시스템 담당과 함께 정해 둡니다.
5단계: 1대로 시험한 뒤 넓힌다
장비 구성이 정해졌더라도 모든 설비에 한꺼번에 설치하는 것은 피합니다. 먼저 1대 또는 1개 라인에서 시험하고, 판정 오차와 운영상의 문제를 고친 다음 넓히는 편이 결과적으로 전체에 더 빨리 퍼집니다. 가상의 공장을 예로 진행 방식을 그려 보겠습니다.
가상의 공장 예시
직원 50명 정도의 금속 가공 공장을 가정합니다. NC 선반 8대와 오래된 기계식 프레스 4대가 있고, 가동 상황은 종이 일일 보고서로 관리합니다. 월말에 집계해 보면 프레스 공정이 납기 지연의 원인인 듯하지만, 어디서 멈추는지는 알 수 없습니다.
이 공장은 병목 공정인 프레스 1대에서 시작하기로 했습니다. 프레스에는 시그널 타워가 없어서, 1스트로크에 한 번 움직이는 부분에 센서를 달아 생산 수량을 세고, 펄스가 끊기면 정지로 판정합니다. 정지 사유는 프레스 옆에 둔 태블릿에서 작업자가 고르도록 했습니다.
1대에서 판정과 운영 방식을 굳힌 뒤, 같은 형식의 설비로 넓힙니다.
※ 설명을 위한 가상 공장의 예시입니다. 기간과 순서는 설비 수와 체제에 따라 달라집니다.
이 예에서 중요한 것은 첫 1주일 동안 수기 일일 보고서와 병행해서 기록하고, 자동 기록과 대조하는 것입니다.
IPA의 기사에서 아사히철공의 기무라 데쓰야(Kimura Tetsuya) 씨는, 정지가 실제보다 2할(20%) 정도 짧게 기록된다고 설명합니다. 많은 회사의 사람 손 기록에서는 짧은 정지가 남지 않고 시간도 대략적이기 때문입니다. 수기 기록과 자동 기록의 차이가 어디서 생기는지 보면, 판정 설정이 맞는지도 확인할 수 있습니다.
흔한 실패
후설치가 막히는 패턴은 장비보다 진행 방식에 원인이 있는 경우가 대부분입니다. 대표적인 것을 들어 보겠습니다.
- 목적을 정하지 않고 전 설비에 달아서, 데이터는 있는데 아무도 보지 않는다
- 상태만 수집하고 정지 사유를 수집하지 않아서 대책으로 이어지지 않는다
- 전류 임계값이나 시그널 타워의 의미를 확인하지 않고 운용해서, 대기가 가동으로 집계된다
- 데이터를 보고 대책을 정하는 자리가 없어서, 화면을 바라보기만 하고 끝난다
- 정보 시스템 담당과 상의하지 않고 설비 기기를 사내망이나 인터넷에 직접 연결해 버린다
그중에서도 놓치기 쉬운 것이 데이터를 보는 자리입니다. IPA 가이드에 소개된 아사히철공도 전날의 가동 데이터를 써서 매일 현장에서 문제점과 대책을 확인하는 자리를 마련하고 있습니다. 데이터는 수집한 시점이 아니라, 보고 대책을 정한 시점에 비로소 쓸모가 생깁니다. 수집한 데이터의 집계와 그래프화는 특별한 도구 없이 스프레드시트로 시작할 수 있습니다. 우선 설비 1대의 정지 시간과 정지 사유를 1주일간 기록하는 것부터 시작해 보십시오.
설치 전 체크리스트
장비를 주문하거나 제어반을 열기 전에 설비마다 이 목록을 확인하십시오.
- 목적(개선할 수치)과 대상 설비가 합의되어 있다
- 이 설비의 "가동", "대기", "정지", "이상"이 문서로 정의되어 있다(시그널 타워의 각 색의 의미 포함)
- 정지 사유 목록의 초안이 있고, 갱신 담당자가 정해져 있다
- "1개"로 세는 기준이 정해져 있다(양품만인지, 전체인지)
- 취급설명서, 전기 도면, I/O 리스트, PLC 프로그램과 그 언어를 확인했다
- 데이터(상태, 수량, 사유)별로 신호 취득 방법이 정해져 있다
- PLC를 읽을 계획이라면 PLC 제조사, 형식, 통신 포트를 확인했다
- PLC 연결은 읽기 전용이며 읽는 주기가 합의되어 있다
- 안전 회로(비상정지, 인터록)는 신호원에서 제외했다
- 제어반 작업은 사업장의 잠금·표지 부착 규칙에 따라 자격자에게 배정했고, 전기 담당 책임자의 승인을 받았다
- 설비 제조사 또는 국내 대리점에 보증과 유지보수 계약에 대한 영향을 확인했다
- 네트워크 설계가 사무망과 분리되어 있고 정보 시스템 부서의 승인을 받았다. 초기 비밀번호를 변경할 예정이다
- 추가한 배선과 기기를 도면에 갱신할 예정이다
- 시험 운용 기간 동안 매일 데이터를 보는 회의와 담당자가 정해져 있다
일본 설비 제조사에 물어볼 질문
일본에서 들여온 설비라면, 답의 상당 부분은 제조사, 해외 서비스 대리점, 또는 일본 본사에 있습니다. 아래 질문은 출발점입니다. 설비 형식과 시리얼 번호를 첨부해서 서면으로 보내십시오.
- 이 시리얼 번호의 전기 도면, I/O 리스트, PLC 프로그램을 받을 수 있습니까? 영어판이 있습니까?
- 어느 릴레이나 PLC 출력이 가동, 이상, 사이클 완료를 나타내며, 쓸 수 있는 여유 접점이 있습니까?
- 이 설비에서 시그널 타워의 각 색(점멸 포함)은 무엇을 의미합니까?
- 어떤 PLC 형식과 통신 유닛이 설치되어 있고, 읽기 전용 네트워크 접속(예: 미쓰비시 PLC의 SLMP)을 지원합니까? 사이클 카운터와 알람 번호는 어느 디바이스에 있습니까?
- 전류 센서, 접점 분기, 통신 유닛을 추가하면 보증이나 유지보수 계약에 영향이 있습니까?
- 어느 회로가 안전 관련이어서 신호원으로 쓰면 안 됩니까?
- 이 기종용 후설치 모니터링 옵션이나 권장 데이터 수집 제품이 있습니까?
문의문은 다음과 같이 짧게 쓸 수 있습니다.
"저희 [국가·사업장] 공장에서 귀사의 [형식], 시리얼 번호 [번호] 설비에 읽기 전용 설비 모니터링(가동 상태, 생산 수량, 알람)을 추가할 계획입니다. 가동, 알람, 사이클 완료를 나타내는 출력 또는 PLC 디바이스가 무엇인지, 여유 접점을 쓸 수 있는지, 센서나 통신 유닛을 추가하면 보증에 영향이 있는지 알려 주시겠습니까? 안전 회로에서는 어떤 신호도 가져오지 않겠습니다. 가능하다면 영어판 전기 도면과 I/O 리스트를 주시면 큰 도움이 됩니다."
이 가이드의 한계
- 이 가이드는 선택지와 확인 사항을 설명하는 것이며, 전기 작업 절차서가 아닙니다. 배선, 잠금, 자격에 관한 규칙은 국가, 사업장, 설비 제조사 자료에 따라 다릅니다.
- 그림 4와 그림 6의 등급은 일반적인 경향입니다. 실제 용이성과 정보량은 설비 형식과 선택한 제품에 따라 달라집니다.
- 여기에 나오는 제품과 기업은 각사가 공개한 정보에서 가져온 예이며, 추천이 아닙니다. 최신 사양과 호환 목록은 공급업체에 확인하십시오.
- 5단계의 공장은 가상이며, 일정은 설명용 예시일 뿐입니다.
- OEE의 정의(예: 무엇을 부하시간으로 보는가)는 회사마다 다릅니다. 공장 간 비교 전에 일본 본사나 고객사와 합의하십시오.
- 한국의 법규(산업안전보건법령, 전기공사업법, 전기안전관리법 등)는 이 글에서 관련 가능성만 언급했습니다. 조문과 적용 여부는 사내 담당 부서에서 확인하십시오.
FAQ
PLC 통신 포트가 없는 설비에서도 데이터를 수집할 수 있습니까?
대부분의 경우 가능합니다. 시그널 타워를 읽거나, 여유 릴레이 접점을 쓰거나, 모터 급전선에 클램프식 CT를 끼우거나, 진동 센서를 달거나, 1사이클에 한 번 움직이는 부분에 센서를 달아 수량을 셀 수 있습니다. PLC와의 네트워크 연결 없이도 가동 상태와 생산 수량은 얻을 수 있습니다.
구형 설비를 모니터링하는 가장 쉬운 방법은 무엇입니까?
시그널 타워를 읽는 것이 보통 가장 쉽습니다. 설비가 이미 거기에 상태를 표시하고 있기 때문입니다. 다만 얻는 정보가 제한적이어서 생산 수량도 정지 사유도 알 수 없습니다. 시그널 타워용 송신기를 사기 전에 대응 기종과 전원 확보 방법을 확인하십시오.
클램프식 전류 센서는 전원을 끄지 않고 설치할 수 있습니까?
제조사 중에는 자사 클램프식 센서를 배선 절단이나 전원 정지 없이 설치할 수 있다고 하는 곳이 있습니다. 하지만 전선은 대개 충전부 가까운 제어반 안에 있으므로, 자격을 갖춘 사람이 사업장의 정전·잠금·표지 부착 규칙에 따라 판단하고 작업해야 합니다.
가동 중인 PLC에서 데이터를 읽어도 안전합니까?
연결이 읽기 전용이고 읽는 주기가 너무 짧지 않다면 가능할 수 있습니다. 모듈 추가나 파라미터·프로그램 변경은 설비 제어에 관련되므로, 먼저 PLC 프로그램 관리 담당자와 설비 제조사와 설정을 합의하십시오.
정지 사유는 왜 수동으로 입력해야 합니까?
설비 신호는 멈췄다는 사실만 보여 주기 때문입니다. 자재 대기, 셋업, 고장은 신호 수준에서는 똑같이 보입니다. 사유는 작업자가 고르고, 시간과 수량은 설비가 제공합니다.
출처
- 후설치 센서의 설치 위치, 펄스에 의한 생산 수량·사이클 타임·정지 판정, 라인 스톱 미팅: 일본 정보처리추진기구(IPA) 「중소규모 제조업자의 제조 분야 DX 추진을 위한 가이드 제조 분야 DX 추진 단계 예시」(2022년 4월, 일본어)
- 수기 기록이 실제보다 2할 정도 짧음: IPA DX SQUARE 아사히철공 사례(2022년 8월 17일, 일본어)
- 시그널 타워 내장형 송신기, 대응 기종과 배선 변경 안내: 파트라이트 「무선 데이터 수집 시스템 AirGRID WD 시리즈 송신기」, 동사 전용 사이트(일본어)
- 클램프식 전류 센서의 특징: 엠지(MG Co., Ltd.) 「클램프식 교류 전류 센서 CLS 시리즈」(일본어)
- PLC 데이터 수집: 미쓰비시전기 FA 「MELSEC-L 시리즈 특징 네트워크」(SLMP 설명)(일본어), 콘텍 「M2M Gateway 시리즈」
- 카메라를 이용한 계기 판독: 히타치시스템즈 「카메라 이용형 아날로그 계기 자동 판독 서비스」(일본어)
- 로컬 5G의 정의: 일본 총무성 「2023년판 정보통신백서 로컬 5G의 추진」(일본어)
- 공장 보안 대책: 일본 경제산업성(METI) 「공장 시스템에서의 사이버·피지컬 보안 대책 가이드라인」 Ver1.1 영어판(2025년 4월 11일)
- 일본에서 전기공사사 자격이 필요 없는 "경미한 작업" 범위: e-Gov 법령 검색 「전기공사사법 시행령」 제1조(일본어)
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.


