Maschinendatenerfassung nachrüsten: Ältere japanische Maschinen
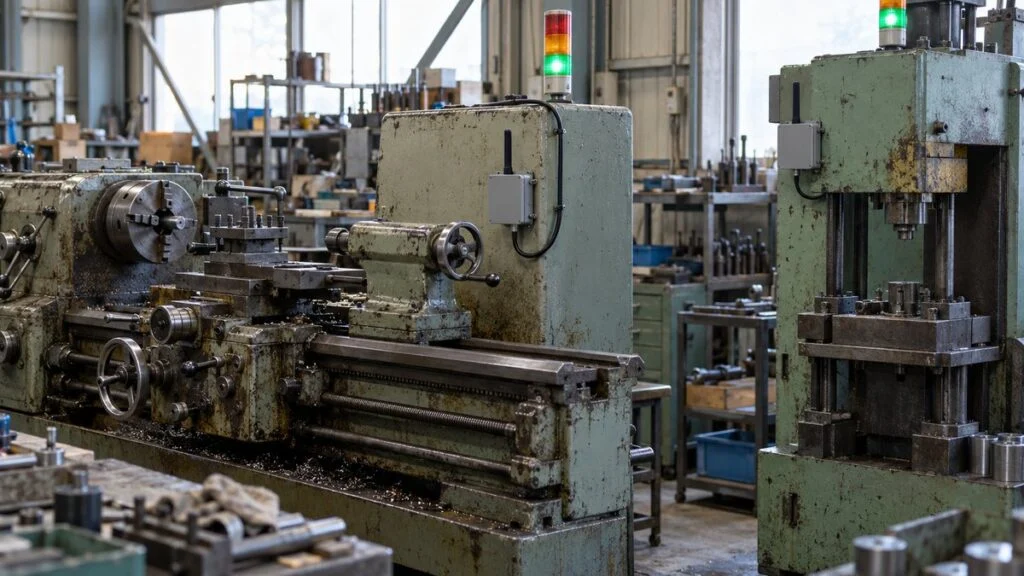
In Ihrem Werk in Süddeutschland, Oberösterreich oder der Nordwestschweiz laufen japanische Drehmaschinen und Pressen, die 20 oder 30 Jahre alt sind. Sie fertigen nach wie vor gute Teile, haben aber keine Netzwerkanbindung. Nun verlangt die japanische Konzernmutter oder ein japanischer Kunde Mieruka („sichtbar machen“): Laufzeit, Stillstand und OEE für jede Maschine. Ein Austausch der Maschinen kommt nicht infrage.
In der Regel lassen sich diese Daten mit nachgerüsteten Sensoren und einer Datenerfassungseinheit gewinnen, also im Sinne einer Maschinendatenerfassung (MDE). Auch alte Maschinen geben Signale ab, die ihren Betrieb anzeigen: die Signalsäule, den Motorstrom, ein Relais im Schaltschrank oder einen Zylinder, der einmal pro Takt fährt. Dieser Leitfaden zeigt, welche Daten Sie zuerst erfassen, fünf Schritte zum funktionierenden Retrofit, sieben Wege zum Signal, die Hardware- und Netzwerkschichten sowie die Prüfungen zu Sicherheit, Garantie und IT-Sicherheit, die vor dem Öffnen eines Schaltschranks geklärt sein sollten. Am Ende finden Sie eine Checkliste und eine Fragenliste für den japanischen Maschinenhersteller.
Inhalt
- Mit drei Datenpunkten beginnen: Maschinenzustand, Stillstandsgrund, Stückzahl
- Fünf Schritte zur nachgerüsteten Datenerfassung
- Schritt 3: Signalweg wählen (sieben Möglichkeiten)
- Schritt 4: Hardware und Netzwerk aufbauen
- Prüfungen zu Sicherheit, Garantie und IT-Sicherheit vor dem Einbau
- Schritt 5: Pilot an einer Maschine, dann ausrollen
- Checkliste vor dem Einbau
- Fragen an den japanischen Maschinenhersteller
- Grenzen dieses Leitfadens
- FAQ
- Quellen
Mit drei Datenpunkten beginnen: Maschinenzustand, Stillstandsgrund, Stückzahl
Für einen ersten Retrofit genügen drei Arten von Daten: der Maschinenzustand (läuft, steht, Störung), der Grund für jeden Stillstand und die Stückzahl. Feinere Daten wie Temperatur oder Schwingungsverläufe können warten, bis diese drei zeigen, wo und warum die Maschine steht.
Zusammen bilden die drei Größen die Grundlage für zwei OEE-Faktoren: Verfügbarkeit und Leistungsgrad. Fehlt eine davon, bleibt das Bild unvollständig. Mit Zuständen, aber ohne Stillstandsgründe wissen Sie etwa, wie lange die Maschine stand, aber nicht warum.
Was sich aus Maschinensignalen gewinnen lässt, erfassen Sie automatisch. Was nur Menschen wissen, etwa den Stillstandsgrund, erfassen Sie per Eingabe.
Hinweis: Für den Qualitätsgrad wird zusätzlich die Ausschusszahl benötigt. In frühen Retrofit-Phasen entnimmt man sie üblicherweise Prüfprotokollen oder Tagesberichten.
Die drei Zustände schriftlich festlegen
„Läuft“, „steht“ und „Störung“ bedeuten an jeder Maschine etwas anderes. Grün, Gelb und Rot an der Signalsäule entsprechen nicht immer diesen drei Zuständen. An einer Maschine heißt Gelb „Rüsten läuft“, an einer anderen ist es eine Vorwarnung, dass das Material zur Neige geht.
Bevor Sie ein einziges Signal erfassen, legen Sie schriftlich fest, welche Bedingungen als „läuft“ zählen. Entscheiden Sie zugleich, ob Bereitschaft (Spannung liegt an, die Maschine zerspant aber nicht) als Stillstand gilt.
Den Stillstandsgrund wählt der Maschinenbediener
Maschinensignale zeigen, dass die Maschine steht, aber nicht warum. Warten auf Material, Rüsten und Störung sehen auf Signalebene alle gleich aus: als „Stillstand“.
Praktikabel ist es, den Grund am Terminal oder Taster neben der Maschine wählen zu lassen. Die Maschine liefert Stillstandszeit und Stückzahl, die Menschen nur den Grund. Die Liste der Gründe sollte so fein sein, dass die meisten Stillstände nicht unter „Sonstiges“ landen.
Stückzahl über eine Bewegung zählen, die einmal pro Takt auftritt
Zum Zählen suchen Sie eine Bewegung, die genau einmal pro gefertigtem Teil auftritt.
Ein Leitfaden der japanischen Förderagentur IPA (Information-technology Promotion Agency) beschreibt, wie der japanische Hersteller Asahi Tekko dabei vorgeht. Er rüstet optische Sensoren oder Reedkontakte (magnetisch betätigte Schalter) an Bewegungen nach, die einmal pro Takt auftreten, etwa Öffnen und Schließen einer Tür, Zylinderhub oder Wellenumdrehung.
Die Zahl der Impulse (steigende Flanken des Signals) ist die Stückzahl, der Abstand zwischen den Impulsen die Zykluszeit. Und bleibt ein Impuls zum erwarteten Zeitpunkt aus, kann man die Maschine als stehend werten. Das ist die Stärke dieses Verfahrens: Ein einziger Zählsensor misst auch die Stillstandszeit.
Fünf Schritte zur nachgerüsteten Datenerfassung
Retrofit-Projekte, die mit der Sensorauswahl beginnen, laufen leicht schief. Legen Sie zuerst Ziel und Zielmaschine fest, erfassen Sie die vorhandenen Signale der Maschine und wählen Sie erst dann Signalweg und Hardware.
Die Hardware kommt erst an dritter Stelle. Zuerst klären Sie, wofür Sie die Daten brauchen und mit welcher Maschine Sie beginnen.
Hinweis: Vor Schritt 4 stimmen Sie den Plan mit den Personen ab, die im Schaltschrank arbeiten werden, und mit dem Maschinenhersteller (siehe Abschnitt zur Sicherheit weiter unten).
Schritt 1: Ziel und Zielmaschine festlegen
Beginnen Sie mit einer Kennzahl, die sich ändern soll, zum Beispiel „Überstunden senken“ oder „Stillstände am Engpass halbieren“. Das Ziel bestimmt, mit welcher Maschine Sie anfangen und wie fein die Daten sein müssen.
Wählen Sie Maschinen, die den Bedarf nicht decken, Engpassprozesse oder Maschinen, deren Stillstand alle nachgelagerten Schritte aufhält. Auch der IPA-Leitfaden weist darauf hin, dass nicht jede Maschine Sensoren braucht: Bei einer Linie platzieren Sie sie so nah wie möglich am letzten Prozessschritt. Wenn nur die Linienleistung interessiert, genügt oft eine Zählung am Ausgang.
Schritt 2: Signalquellen an der Maschine erfassen
Prüfen Sie als Nächstes vor Ort, welche Signale die Zielmaschine noch bereitstellt. Selbst alte Maschinen haben selten gar kein Betriebssignal. Sehen Sie an diesen sechs Stellen nach.
Was vorhanden ist, bestimmt, welche Signalwege Sie nutzen können.
Hinweis: Den Schaltschrankinhalt prüfen Sie anhand der Schaltpläne, ohne die Tür zu öffnen, oder Sie lassen ihn von der Elektrofachkraft der Instandhaltung prüfen.
Klären Sie außerdem, ob Betriebsanleitung, Schaltpläne und SPS-Programm der Maschine noch vorliegen. Ohne Schaltpläne wird es viel schwieriger, Signale aus dem Schaltschrank abzugreifen. Ob Unterlagen vorhanden sind, zählt ebenso viel wie die Signale selbst.
Bei japanischen Maschinen liegen diese Unterlagen oft nur auf Japanisch vor. Die E/A-Liste zeigt, welche Ein- und Ausgänge es gibt, und das Kontaktplanprogramm, was die einzelnen Punkte bedeuten.
Schritt 3: Signalweg wählen (sieben Möglichkeiten)
Es gibt sieben Hauptwege, Betriebsdaten aus einer alten Maschine zu gewinnen. Sie müssen sich nicht pro Maschine auf einen festlegen: Üblich ist die Kombination, etwa der Zustand aus der Signalsäule und die Stückzahl von einem Sensor. Die Tabelle vergleicht alle sieben, danach folgt jeder Weg im Einzelnen.
Je einfacher der Weg, desto weniger sagt er aus. Wege mit mehr Information verlangen mehr von der Maschine.
Hinweis: Die Bewertungen sind allgemeine Tendenzen, von der MONOSCOPE-Redaktion zusammengestellt, und hängen vom Maschinenmodell und Produkt ab. Auch bei Wegen ohne Arbeit im Schaltschrank kann Elektroarbeit nötig sein, zum Beispiel für die Spannungsversorgung.
Signalsäule auslesen
Eine Signalsäule auf der Maschine soll Menschen den Zustand anzeigen. Sie als Datenquelle zu lesen, ist daher einer der einfachsten Wege. Manche Produkte kleben Lichtsensoren außen an die Leuchte, andere bauen einen Sender in die Signalsäule ein.
Ein Beispiel für die eingebaute Variante ist die Serie AirGRID WD von Patlite: Ein in die Signalsäule integrierter Sender erfasst per Funk, wie lange jede Leuchte an ist, blinkt oder aus ist. Eingebaute Sender passen aber nur zu bestimmten Signalsäulen-Modellen. Für Sender, die zu einigen älteren Modellen passen, weist Patlite darauf hin, dass ein Teil der Verdrahtung geändert werden muss, um den Sender mit Strom zu versorgen. Auch bei „einfach aufkleben“ oder „einfach anbauen“ sollten Sie vorab passende Modelle und Spannungsversorgung prüfen.
Die Schwäche ist die Detailtiefe. Eine Signalsäule zeigt nur die wenigen Zustände, die der Maschinenhersteller vorgesehen hat. Stückzahl und Stillstandsgrund erfahren Sie daraus nicht, und an Maschinen ohne Signalsäule hilft der Weg gar nicht.
Signale von freien Relais- oder SPS-Kontakten abgreifen
In Schaltschränken finden sich oft Relais oder SPS-Ausgänge, die „Betrieb“, „Störung“ oder „Zyklusende“ anzeigen. Bei diesem Weg wird ein freier Kontakt (aki setten) eines solchen Relais mit einem Kontakteingang der Datenerfassungseinheit verbunden. Freie Kontakte sind meist potentialfrei; wie japanische Unterlagen sie beschreiben, behandelt ein eigener Beitrag zu potentialfreien und potentialbehafteten Kontakten.
Sie erhalten feinere Zustände als von einer Signalsäule. Weil die Arbeit aber die Verdrahtung im Schaltschrank verändert, braucht es jemanden, der die Schaltpläne lesen kann, und eine für diese Arbeit qualifizierte Person. Welche Bedeutung ein Kontakt hat, klären Sie anhand der Schaltpläne oder des SPS-Programms.
Betriebszustand mit einem Klappstromwandler bewerten
Dieser Weg misst den Strom, der durch einen Motor oder ein Heizelement fließt, und leitet aus der Stromhöhe den Betriebszustand ab. Der Strom ist bei der Bearbeitung hoch, in Bereitschaft niedrig und im Stillstand nahe null. Mit zwei Schwellwerten trennen Sie also „läuft“, „Bereitschaft“ und „steht“. Das funktioniert gut an Maschinen ohne Signalsäule und ohne Schaltpläne.
Ein Klappstromwandler (Clamp-on-Stromwandler, CT) misst den Strom, indem er einfach um einen Leiter geklappt wird. Der japanische Sensorhersteller MG Co., Ltd. nennt für seine Klappsensoren zwei Vorteile: Es müssen keine Leitungen aufgetrennt werden, daher ist der Einbau ohne Abschalten der Spannung möglich, und es ist keine Montage am Schaltfeld nötig, daher muss die vorhandene Anlage nicht umgebaut werden.
Dass keine Leitung getrennt wird, macht die Arbeit allerdings nicht sicher. Die Leiter verlaufen meist in einem Schaltschrank oder Klemmenkasten, die Arbeit findet also in unmittelbarer Nähe aktiver Teile statt. Über den Einbau entscheidet und ihn führt eine qualifizierte Person nach den Regeln Ihres Standorts zum Freischalten und Sichern aus (Lockout/Tagout).
Bei manchen Wandlertypen entsteht außerdem eine hohe Spannung, wenn auf der Primärseite Strom fließt und die Sekundärseite (Ausgang) offen ist. Lesen Sie daher die Warnhinweise in der Produktanleitung. Die Schwellwerte legen Sie erst fest, nachdem Sie einige Tage lang den tatsächlichen Strom bei Bearbeitung und in Bereitschaft gemessen haben.
Schwingungssensor einsetzen
Ein Schwingungssensor an der Maschinenstruktur oder nahe einem Lager bewertet den Betriebszustand daran, ob und wie stark die Maschine schwingt. Er lässt sich oft ohne Öffnen des Schaltschranks anbringen und funktioniert auch dort, wo sich der Strom schwer messen lässt.
Schwingungsdaten haben einen zweiten Nutzen: Sie zeigen Veränderungen am Zustand rotierender Teile. Damit kommt der Sensor für Maschinen in Betracht, bei denen Sie später Anzeichen für Ausfälle erkennen wollen.
Stückzahl mit Zählersignal oder Sensor erfassen
Hat die Maschine einen Stückzähler, lässt sich dessen Eingangssignal manchmal abzweigen. Gibt es keinen, rüsten Sie wie oben beschrieben einen Sensor an einem Teil nach, das sich einmal pro Takt bewegt, oder an der Auswurfstelle.
Die Zählung bedeutet etwas anderes, je nachdem, ob nur Gutteile oder auch Ausschuss am Sensor vorbeikommen. Legen Sie fest, was als ein Teil zählt, bevor Sie die Sensorposition wählen. So vermeiden Sie später Zahlen, die nicht zusammenpassen.
Vorhandene SPS über das Netzwerk auslesen
Hat die Maschine eine SPS mit Kommunikationsschnittstelle, können Sie deren interne Daten über ein Netzwerk lesen. Mitsubishi Electric etwa hat SPS-Modelle, die SLMP unterstützen, ein Kommunikationsprotokoll, das auch das ältere MC-Protokoll beherrscht. Ein externes Gerät, das über Ethernet angeschlossen ist, kann Daten der CPU-Baugruppe erfassen und ändern.
Manche Datenerfassungs-Gateways unterstützen mehrere SPS-Marken und lesen den Gerätespeicher der SPS (E/A-Zustände, Datenregister usw.). Die Serie M2M Gateway von Contec nennt zum Beispiel Unterstützung für SPS von Mitsubishi Electric, Omron, JTEKT, Panasonic und Keyence sowie für Modbus-Geräte.
Dieser Weg liefert die meiste Information. Bei älteren SPS gibt es aber Hürden: kein Kommunikationsmodul, ein Modell, das in der Unterstützungsliste des Gateways fehlt, oder ein Programm, das niemand versteht, sodass unklar ist, welche Daten zu lesen sind. Prüfen Sie SPS-Typ und Kommunikationsmodul, bevor Sie sich entscheiden. Bei Mitsubishi-SPS liegen die gesuchten Daten meist in Operanden wie X, Y, M und D; wie Sie sie finden, erklärt der Beitrag zu japanischen SPS-Programmen.
Der Zugriff auf die SPS einer laufenden Maschine kann außerdem die Steuerung beeinflussen. Unter Umständen müssen Sie ein Kommunikationsmodul ergänzen, Kommunikationseinstellungen (Parameter) ändern oder sogar das Programm anpassen. All das berührt die Steuerung einer Produktionsmaschine. Vereinbaren Sie vor dem Anschluss, dass das externe Gerät nur Daten liest und so konfiguriert wird, dass es nicht schreibt, und dass die Abfrage nicht zu häufig erfolgt. Klären Sie das mit der Person, die das SPS-Programm verwaltet, und mit dem Maschinenhersteller.
Anzeigen und Messgeräte mit einer Kamera lesen
Werte, die Menschen per Auge ablesen, etwa von Manometern, Thermometern und Maschinenanzeigen, kann eine Kamera aufnehmen und per Bildanalyse in Zahlen umsetzen. Hitachi Systems bietet zum Beispiel einen Dienst an, der analoge Messgeräte mit handelsüblichen Netzwerkkameras liest, und gibt an, dass die Kameras ohne Umbau der Fabrik und ohne Anlagenstillstand installiert werden können.
Sie müssen die Maschine nicht berühren, aber wechselnde Beleuchtung, Reflexionen und eine verschmutzte Linse können die Messwerte unstabil machen. Der Weg eignet sich besser, um Werte zu dokumentieren, die Bediener sonst bei Kontrollgängen abgelesen haben, als um den Betriebszustand zu bewerten.
Schritt 4: Hardware und Netzwerk aufbauen
Wenn feststeht, wie Sie die Signale abgreifen, bauen Sie das System auf, das die Daten sammelt und weiterleitet. Egal, von welchem Hersteller die Produkte stammen: Ein Retrofit-System hat grob die fünf Schichten der folgenden Abbildung.
Vom Sensor bis zum Bildschirm durchlaufen die Daten fünf Schichten.
Hinweis: Manche Produkte bündeln Sender, Empfänger und Software, sodass die Schichten schwerer zu erkennen sind.
Datenerfassungseinheit wählen
Im Zentrum steht die Datenerfassungseinheit, die Sensorsignale entgegennimmt und in Daten mit Zeitstempel umsetzt. Dazu zählen IoT-Gateways, Remote-I/O (Geräte, die entfernte Ein- und Ausgänge über ein Netzwerk anbinden) und Funksender für Signalsäulen.
Prüfen Sie, ob genug Kontakt- und Analogeingänge vorhanden sind, ob die Einheit mit Ihrer SPS kommunizieren kann und in welchen Formaten sie nach oben senden kann. Planen Sie, analoge Signale vorhandener Messgeräte einzubinden, achten Sie auch auf den Signaltyp: Japanische Schaltschränke wandeln 4–20-mA-Signale mitunter über 250 Ω in 1–5 V um. Als Protokolle nach oben kommen MQTT, OPC UA und Modbus TCP infrage, und ob Ihr Dashboard oder System dieses Format empfangen kann, entscheidet oft über die Wahl.
Netzwerk wählen
Betriebsdaten laufen über kabelgebundene oder drahtlose Netze. Eine einzige richtige Antwort gibt es nicht; entscheiden Sie nach Maschinenanordnung, Datenmenge und dem vorhandenen Netz.
Wählen Sie nach Datenmenge und danach, wie weit und wie einfach sich ein Kabel zur Maschine verlegen lässt.
Hinweis: Allgemeine Tendenzen, von der MONOSCOPE-Redaktion zusammengestellt. Bei Funk empfiehlt sich vor der Festlegung eine Messung der Funkumgebung.
Ein privates 5G-Netz (in Japan „Local 5G“ genannt, bei uns 5G-Campusnetz) ist ein 5G-System, das ein Unternehmen für die eigenen Gebäude oder das eigene Gelände aufbaut. In Deutschland vergibt die Bundesnetzagentur dafür lokale Frequenzen im Bereich 3,7 bis 3,8 GHz; in Österreich und der Schweiz gelten eigene Regeln. Wenn Sie nur den Maschinenstatus brauchen, beginnen Sie mit kabelgebundenem LAN, vorhandenem WLAN oder dem proprietären Funk, der zum Produkt gehört, und ziehen ein Campusnetz erst in Betracht, wenn Video oder andere große Datenmengen hinzukommen.
Speicherort und Darstellung festlegen
Speichern Sie die Daten auf einem PC oder Server im Werk oder in der Cloud. Anfangs genügt ein CSV-Export, der sich in einer Tabellenkalkulation öffnen lässt, um Stillstandszeiten zu summieren und ein Pareto-Diagramm zu zeichnen.
Nutzt das Team die Daten regelmäßig, erwägen Sie die Anbindung an ein MES (Manufacturing Execution System), das Fertigungsaufträge und Rückmeldungen verwaltet. Versuchen Sie nicht, vom ersten Tag an in ein großes System einzubinden. Sorgen Sie zuerst dafür, dass Ihr eigenes Team die Daten sehen kann.
Prüfungen zu Sicherheit, Garantie und IT-Sicherheit vor dem Einbau
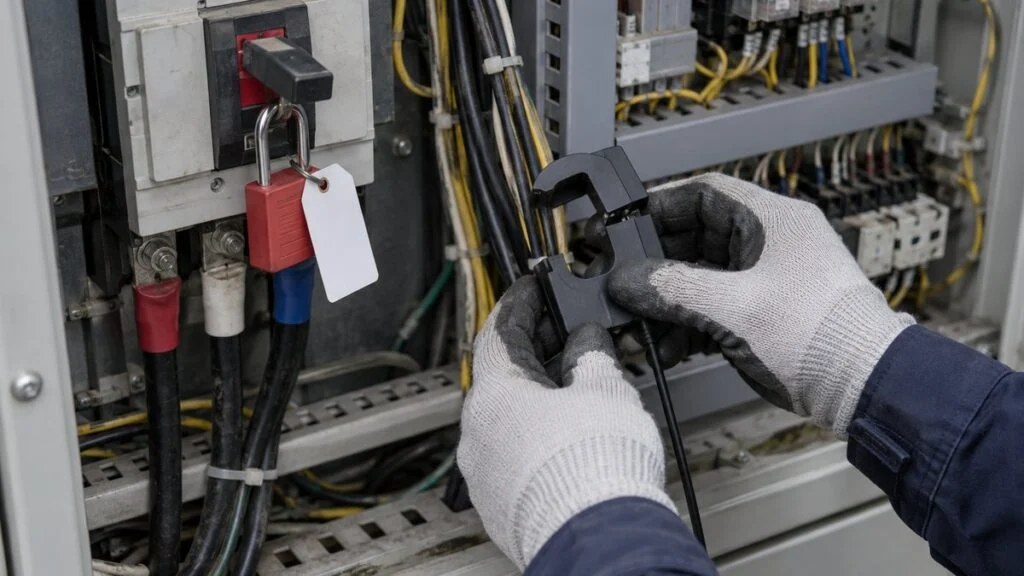
Ein Retrofit bedeutet, Maschinen zu verändern, die in Produktion sind. Einfach zu montierende Produkte sind inzwischen verbreitet, doch wer Sicherheit, Maschinengarantie und Netzwerk nicht prüft, riskiert Verletzungen, Fehlfunktionen der Maschine und Sicherheitsprobleme. Klären Sie die neun Punkte unten, bevor etwas montiert wird. Dieser Abschnitt nennt, was zu prüfen ist und wer entscheidet; er ist keine Arbeitsanweisung.
Prüfen Sie Sicherheit, Garantie und IT-Sicherheit, bevor die Arbeit beginnt.
Hinweis: Zu Anschlussarten und Arbeitsabläufen gelten die Unterlagen des Maschinenherstellers und die Arbeitsstandards Ihres Standorts.
Arbeit im Schaltschrank: Elektrofachkraft, Standardregeln
Ein Signal von einem freien Kontakt abgreifen, einen Stromwandler montieren oder die Erfassungseinheit aus dem Schaltschrank versorgen: Bei all dem kommt jemand in die Nähe aktiver Teile im Schaltschrank. Es besteht die Gefahr eines elektrischen Schlags, und wer die falsche Klemme berührt, kann die Maschine fehlschalten oder stoppen.
In Deutschland dürfen Arbeiten an elektrischen Anlagen und Betriebsmitteln nach DGUV Vorschrift 3 nur von Elektrofachkräften oder unter deren Leitung und Aufsicht ausgeführt werden. Regelfall ist das Arbeiten im spannungsfreien Zustand nach den fünf Sicherheitsregeln (Freischalten, gegen Wiedereinschalten sichern, Spannungsfreiheit feststellen usw., siehe DIN VDE 0105-100). In Österreich und der Schweiz gelten eigene, vergleichbare Vorschriften.
Zum Vergleich mit japanischen Unterlagen: In Japan dürfen nur die in Artikel 1 der Durchführungsverordnung zum Elektrikergesetz aufgeführten „geringfügigen Arbeiten“ ohne Elektrikerlizenz ausgeführt werden, etwa der Anschluss von Leitungen an Steckverbinder oder Schalter bis 600 V, das Anschrauben von Adern an Geräteklemmen oder das Einsetzen und Entfernen von Sicherungen. Für Ihren Standort ist diese Regel nicht maßgeblich. Lassen Sie vor Ort niemanden entscheiden, das Abgreifen eines Signals oder die Spannungsentnahme im Schaltschrank sei „geringfügig“. Fragen Sie Ihre verantwortliche Elektrofachkraft und lassen Sie die Arbeit von qualifizierten Personen nach Ihren Regeln zum Freischalten und Sichern ausführen. „Wir trennen ja keine Leitung“ und „das dauert nur ein paar Minuten“ sind keine Gründe, diese Schritte auszulassen. Behandeln Sie Retrofit-Arbeiten wie jede andere Instandhaltungsarbeit im Schaltschrank.
Garantie und Sicherheitsfunktionen mit dem Maschinenhersteller klären
Zusätzliche Leitungen oder Bauteile im Schaltschrank können als Umbau der Maschine gelten. Bei Maschinen unter Garantie oder mit Servicevertrag sprechen Sie vorab mit Hersteller oder Händler; das beugt späteren Streitigkeiten vor. Japanische Hersteller betreuen Europa oft über eine Vertriebs- und Servicegesellschaft oder einen Vertreter. Klären Sie also vor der Anfrage, wer das ist.
Besondere Sorgfalt verlangen Sicherheitsfunktionen wie Not-Halt und Verriegelungen (sie verhindern den Lauf, solange eine Schutztür offen ist). Greifen Sie grundsätzlich keine Signale aus sicherheitsrelevanten Kreisen ab. Ist es unvermeidlich, überlassen Sie die Entscheidung dem Maschinenhersteller.
Ob eine Nachrüstung im konkreten Fall eine „wesentliche Veränderung“ im Sinne des Maschinenrechts ist, bewerten Sie im Einzelfall. Bis zum 19. Januar 2027 gilt in der EU die Maschinenrichtlinie 2006/42/EG, danach die Maschinenverordnung (EU) 2023/1230; sicherheitsbezogene Steuerungsteile folgen EN ISO 13849-1. Beziehen Sie Ihre Fachkraft für Arbeitssicherheit und den für die CE-Kennzeichnung Verantwortlichen früh ein und aktualisieren Sie die Gefährdungsbeurteilung (BetrSichV). Der kritische Punkt ist jeder Eingriff in Sicherheitsfunktionen.
Betriebsrat und Datenschutz früh einbinden
Zu den neun Punkten kommt in Deutschland ein weiterer hinzu. Der Betriebsrat hat nach § 87 Abs. 1 Nr. 6 BetrVG mitzubestimmen bei der Einführung und Anwendung technischer Einrichtungen, die dazu bestimmt sind, Verhalten oder Leistung der Beschäftigten zu überwachen.
Reine Maschinendaten sind weniger heikel. Wenn aber Bediener den Stillstandsgrund mit persönlicher Anmeldung am Terminal eingeben oder sich Daten Personen zuordnen lassen, sollten Sie Betriebsrat und Datenschutzbeauftragten vor dem Pilot beteiligen und gegebenenfalls eine Betriebsvereinbarung abschließen. Für Österreich und die Schweiz klären Sie die jeweils geltenden Regeln gesondert.
Netzwerk trennen und Standardpasswörter ändern
Sobald ein Datenerfassungsgerät im Netzwerk hängt, kann die Maschine zum Einfallstor für Cyberangriffe werden.
Das japanische Wirtschaftsministerium METI hat seine „Cyber/Physical Security Guidelines for Factory Systems“ im November 2022 als Ver. 1.0 veröffentlicht und im April 2025 Ver. 1.1 herausgegeben; eine englische Fassung liegt vor. Die Leitlinien fassen Bereiche mit ähnlicher Aufgabe und Bedeutung zu „Zonen“ zusammen, etwa Steuerungssysteme und Büro-IT (OA), und planen die Schutzmaßnahmen zonenweise. Das Zonenkonzept ist Ihnen aus der IEC 62443 (Zonen und Conduits) vertraut.
Beim Retrofit ist der Ausgangspunkt, das Maschinennetz getrennt vom Büronetz und vom Internet auszulegen. Ändern Sie Standard-Kennungen und -Passwörter von Gateways und Funkgeräten bei der Installation; auch die METI-Leitlinien nennen die Änderbarkeit von Standardkennungen und -passwörtern als Sicherheitskriterium für gelieferte Geräte. Gehen die Daten in die Cloud, legen Sie den Weg nach außen gemeinsam mit Ihrer IT fest.
Schritt 5: Pilot an einer Maschine, dann ausrollen
Auch wenn die Hardware feststeht, rüsten Sie nicht alle Maschinen auf einmal aus. Starten Sie mit einer Maschine oder einer Linie, beheben Sie Erkennungsfehler und Probleme im Betrieb und rollen Sie dann aus. So ist das ganze Werk am Ende schneller abgedeckt. Das fiktive Werk unten zeigt, wie das aussehen kann.
Beispiel: ein fiktives Metallverarbeitungswerk
Stellen Sie sich ein Metallverarbeitungswerk mit rund 50 Beschäftigten, acht CNC-Drehmaschinen und vier alten mechanischen Pressen vor. Die Laufzeit wird auf Papier-Tagesberichten festgehalten. Die Monatsauswertung deutet darauf hin, dass die Pressen für Lieferverzug verantwortlich sind, aber niemand weiß, wo sie stehen.
Das Werk beginnt mit einer Presse, denn die Pressen sind der Engpass. Sie hat keine Signalsäule. Ein Sensor an einem Teil, das sich einmal pro Hub bewegt, zählt die Teile, und ein ausbleibender Impuls zeigt einen Stillstand an. Die Maschinenbediener wählen die Stillstandsgründe an einem Tablet neben der Presse.
Erkennung und Routinen an einer Maschine absichern, dann auf Maschinen desselben Typs ausweiten.
Hinweis: Fiktives Beispiel zur Veranschaulichung. Zeitrahmen und Schritte hängen von der Zahl der Maschinen und dem Team ab.
Der Kernpunkt dieses Beispiels ist die erste Woche: Die Papierberichte laufen weiter und werden mit der automatischen Aufzeichnung verglichen.
In einem IPA-Artikel erläutert Tetsuya Kimura von Asahi Tekko, dass manuell erfasste Stillstände etwa 20 % kürzer ausfallen als in Wirklichkeit. In den meisten Unternehmen schreibt niemand kurze Stillstände auf, und die notierten Zeiten sind grob. Wenn Sie sehen, wo sich Papier und automatische Aufzeichnung unterscheiden, erkennen Sie auch, ob Ihre Erkennungseinstellungen stimmen.
Häufige Fehler
Wenn Retrofits ins Stocken geraten, liegt es fast immer an der Projektführung, nicht an der Hardware. Typische Fälle:
- Sensoren kommen ohne klares Ziel an jede Maschine, die Daten sind da, aber niemand schaut hinein
- Es werden nur Maschinenzustände erfasst, keine Stillstandsgründe, sodass nichts zu Maßnahmen führt
- Stromschwellwerte oder die Bedeutung der Signalsäulen-Farben werden nie überprüft, sodass Bereitschaft als Lauf zählt
- Es gibt keine Runde, in der Daten ausgewertet und Maßnahmen beschlossen werden, das Dashboard wird nur angeschaut
- Maschinengeräte hängen direkt am Büronetz oder am Internet, ohne die IT zu fragen
Die Auswerteroutine wird am häufigsten übersehen. Asahi Tekko, das Unternehmen aus dem IPA-Leitfaden, hält täglich eine Runde direkt an der Linie ab, in der anhand der Daten des Vortags Probleme und Maßnahmen besprochen werden. Daten nützen nicht schon beim Erfassen, sondern erst, wenn jemand sie ansieht und über Maßnahmen entscheidet. Sie brauchen für den Start keine Spezialwerkzeuge: Eine Tabellenkalkulation genügt, um die Daten zu summieren und darzustellen. Beginnen Sie damit, eine Woche lang Stillstandszeiten und -gründe einer Maschine festzuhalten.
Checkliste vor dem Einbau
Gehen Sie diese Liste für jede Maschine durch, bevor Sie Hardware bestellen oder einen Schaltschrank öffnen.
- Ziel (die zu verbessernde Kennzahl) und Zielmaschine sind abgestimmt
- „Läuft“, „Bereitschaft“, „steht“ und „Störung“ sind für diese Maschine schriftlich definiert, einschließlich der Bedeutung jeder Farbe der Signalsäule
- Die Liste der Stillstandsgründe ist entworfen, und jemand ist für ihre Pflege zuständig
- Es ist festgelegt, was als „ein Teil“ zählt (nur Gutteile oder alle Teile)
- Vorhandene Unterlagen sind geklärt: Betriebsanleitung, Schaltpläne, E/A-Liste, SPS-Programm und deren Sprache
- Für jeden Datenpunkt (Zustand, Zählung, Grund) ist der Signalweg gewählt
- SPS-Hersteller, Typ und Kommunikationsschnittstellen sind bestätigt, falls die SPS gelesen werden soll
- Jeder SPS-Zugriff ist nur lesend, mit vereinbartem Abfrageintervall
- Sicherheitskreise (Not-Halt, Verriegelungen) sind als Signalquellen ausgeschlossen
- Die Arbeit im Schaltschrank ist qualifizierten Personen nach den Standortregeln zum Freischalten und Sichern zugewiesen, und die verantwortliche Elektrofachkraft hat zugestimmt
- Der Maschinenhersteller oder sein Vertreter hat die Auswirkung auf Garantie und Servicevertrag bestätigt
- Gefährdungsbeurteilung und CE-/Konformitätsfragen sind mit der Fachkraft für Arbeitssicherheit geklärt
- Das Netzwerkkonzept ist vom Büronetz getrennt und von der IT genehmigt; Standardpasswörter werden geändert
- Betriebsrat und Datenschutzbeauftragter sind einbezogen, wenn Daten Personen zugeordnet werden können
- Die Schaltpläne werden um die zusätzlichen Leitungen und Geräte ergänzt
- Für den Pilot sind eine tägliche Datenauswertung und ihr Verantwortlicher festgelegt
Fragen an den japanischen Maschinenhersteller
Stammt die Maschine aus Japan, liegen viele Antworten beim Hersteller, seinem Servicepartner in Europa oder dem Stammwerk in Japan. Die Fragen sind ein Ausgangspunkt; senden Sie sie schriftlich und geben Sie Maschinentyp und Seriennummer an.
- Können Sie für diese Seriennummer Schaltpläne, E/A-Liste und SPS-Programm liefern? Gibt es englische oder deutsche Fassungen?
- Welche Relais oder SPS-Ausgänge zeigen Betrieb, Störung und Zyklusende, und haben sie freie Kontakte, die wir nutzen können?
- Was bedeutet jede Farbe der Signalsäule an dieser Maschine, einschließlich Blinken?
- Welche SPS und welches Kommunikationsmodul sind verbaut, und unterstützt die SPS einen rein lesenden Netzwerkzugriff (z. B. SLMP bei Mitsubishi-SPS)? In welchen Operanden liegen Zykluszähler und Alarmnummern?
- Würde ein zusätzlicher Stromsensor, Kontaktabgriff oder ein Kommunikationsmodul die Garantie oder den Servicevertrag berühren?
- Welche Kreise sind sicherheitsrelevant und dürfen nicht als Signalquelle dienen?
- Bieten Sie für dieses Modell eine Retrofit-Überwachungsoption oder ein empfohlenes Datenerfassungsprodukt an?
Eine kurze Anfrage könnte so lauten (der Schriftverkehr mit Japan läuft meist auf Englisch; beide Fassungen stehen unten):
„Wir planen, an Ihrem Modell [Modell], Seriennummer [Seriennummer], in unserem Werk in [Ort/Land] eine rein lesende Maschinenüberwachung (Betriebszustand, Stückzahl, Störungen) nachzurüsten. Könnten Sie uns mitteilen, welche Ausgänge oder SPS-Operanden Betrieb, Störung und Zyklusende anzeigen, ob freie Kontakte verfügbar sind und ob ein zusätzlicher Sensor oder ein Kommunikationsmodul die Garantie berühren würde? Wir greifen keine Signale aus Sicherheitskreisen ab. Schaltpläne und E/A-Liste auf Englisch oder Deutsch wären hilfreich, falls vorhanden.“
“We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [country]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available.”
Grenzen dieses Leitfadens
- Dieser Leitfaden erklärt Optionen und Prüfungen. Er ist keine Arbeitsanweisung für Elektroarbeiten. Regeln zu Verdrahtung, Freischalten und Qualifikation hängen von Ihrem Land, Ihrem Standort und den Unterlagen des Maschinenherstellers ab.
- Die Bewertungen in den Abbildungen 4 und 6 sind allgemeine Tendenzen. Aufwand und Detailtiefe hängen vom Maschinenmodell und vom gewählten Produkt ab.
- Genannte Produkte und Unternehmen sind Beispiele aus deren eigenen veröffentlichten Angaben, keine Empfehlungen. Aktuelle Spezifikationen und Kompatibilitätslisten klären Sie mit dem Lieferanten.
- Die Hinweise zu Maschinenrecht, Betriebsrat und Frequenzzuteilung sind Orientierung, keine Rechtsberatung. Lassen Sie den Einzelfall von den zuständigen Stellen im Unternehmen prüfen.
- Das Werk in Schritt 5 ist fiktiv, der Zeitplan nur eine Veranschaulichung.
- OEE-Definitionen, etwa was als Belegungszeit zählt, unterscheiden sich zwischen Unternehmen. Stimmen Sie sie mit Ihrer japanischen Konzernmutter ab, bevor Sie Werke vergleichen.
FAQ
Kann ich Daten von einer Maschine ohne SPS-Kommunikationsschnittstelle erfassen?
In den meisten Fällen ja. Sie können die Signalsäule auslesen, einen freien Relaiskontakt nutzen, einen Klappstromwandler um eine Motorzuleitung legen, einen Schwingungssensor anbringen oder Teile mit einem Sensor an einer einmal pro Takt auftretenden Bewegung zählen. Damit erhalten Sie Betriebszustand und Stückzahl ohne Netzwerkverbindung zur SPS.
Wie überwache ich eine alte Maschine am einfachsten?
Am einfachsten ist meist das Auslesen der Signalsäule, weil die Maschine ihren Zustand dort ohnehin anzeigt. Die Detailtiefe ist allerdings begrenzt: keine Stückzahl und kein Stillstandsgrund. Prüfen Sie vor dem Kauf eines Signalsäulen-Senders passende Modelle und Spannungsversorgung.
Lässt sich ein Klappstromwandler ohne Abschalten der Spannung montieren?
Einige Hersteller geben an, dass sich ihre Klappsensoren ohne Auftrennen von Leitungen und ohne Abschalten montieren lassen. Die Leiter liegen aber meist im Schaltschrank nahe aktiver Teile, deshalb entscheidet und arbeitet eine qualifizierte Person nach Ihren Regeln zum Freischalten und Sichern.
Ist es sicher, Daten aus einer laufenden SPS zu lesen?
Es kann sicher sein, wenn die Verbindung nur lesend ist und das Abfrageintervall nicht zu kurz. Ein zusätzliches Modul oder geänderte Parameter und Programme berühren die Maschinensteuerung. Stimmen Sie das Vorgehen vorher mit der Person ab, die das SPS-Programm verwaltet, und mit dem Maschinenhersteller.
Warum müssen Stillstandsgründe von Hand eingegeben werden?
Weil Maschinensignale nur zeigen, dass die Maschine steht. Warten auf Material, Rüsten und Störung sehen auf Signalebene gleich aus. Der Maschinenbediener wählt den Grund, die Maschine liefert Zeit und Stückzahl.
Quellen
- Einbauorte nachgerüsteter Sensoren, Erkennung von Stückzahl / Zykluszeit / Stillstand aus Impulsen, tägliche Auswerterunde: Information-technology Promotion Agency (IPA), Leitfaden zur DX für kleine und mittlere Fertigungsunternehmen, Schrittbeispiele (April 2022, japanisch)
- Manuelle Aufzeichnungen etwa 20 % kürzer als die tatsächlichen Stillstände: IPA DX SQUARE, Fallstudie Asahi Tekko (17. August 2022, japanisch)
- In die Signalsäule eingebaute Sender, kompatible Modelle, Hinweis zur Verdrahtungsänderung: Patlite, AirGRID WD Serie, Sender und Produktseite (japanisch)
- Merkmale von Klappstromsensoren: MG Co., Ltd., Klappstromsensoren für Wechselstrom, Serie CLS (japanisch)
- SPS-Datenerfassung: Mitsubishi Electric FA, MELSEC-L Serie, Netzwerkmerkmale (SLMP) (japanisch); Contec, Serie M2M Gateway
- Kamerabasiertes Ablesen von Messgeräten: Hitachi Systems, Dienst zum automatischen Ablesen analoger Messgeräte (japanisch)
- Definition von Local 5G: Japanisches Ministerium für Inneres und Kommunikation, Weißbuch Information und Kommunikation 2023 (japanisch)
- Sicherheit von Fabriksystemen: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (englisch) (11. April 2025)
- Geringfügige Elektroarbeiten ohne Elektrikerlizenz in Japan: Durchführungsverordnung zum Elektrikergesetz, Artikel 1 (japanisch)
- Arbeiten an elektrischen Anlagen in Deutschland: DGUV Vorschrift 3 „Elektrische Anlagen und Betriebsmittel“ (mit den fünf Sicherheitsregeln und Bezug auf DIN VDE 0105-100)
- Mitbestimmung bei technischen Überwachungseinrichtungen: Betriebsverfassungsgesetz, § 87
- Maschinenrecht: Verordnung (EU) 2023/1230 über Maschinen (anwendbar ab 20. Januar 2027)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.


