Retrofit de monitoreo en máquinas japonesas antiguas
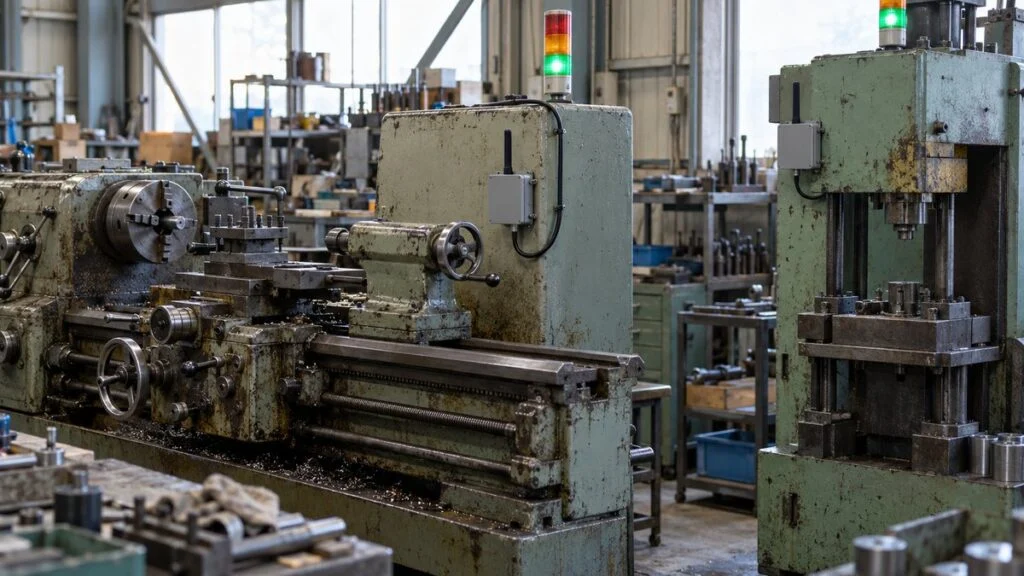
Su planta en Guanajuato, Aguascalientes o Querétaro opera tornos y prensas japoneses de 20 o 30 años. Todavía producen piezas buenas, pero no tienen conexión a red, y la matriz en Japón ahora pide mieruka ("hacer visible"): tiempo en operación, tiempo en paro y OEE de cada máquina. Reemplazar las máquinas no es una opción.
Normalmente se puede obtener esos datos con un retrofit: sensores y una unidad de recolección de datos. Las máquinas viejas siguen emitiendo señales que indican que están trabajando: la torreta de luces (stack light), la corriente del motor, un relevador dentro del tablero de control o un cilindro que se mueve una vez por ciclo. Esta guía cubre qué datos tomar primero, cinco pasos para un retrofit funcional, siete formas de captar la señal, las capas de hardware y red, y las revisiones de seguridad, garantía y ciberseguridad que deben quedar resueltas antes de abrir un tablero. Termina con un checklist y una lista de preguntas para el fabricante japonés de la máquina.
Contenido
- Empiece con tres datos: estado de la máquina, motivo de paro y conteo de piezas
- Cinco pasos para un retrofit de recolección de datos
- Paso 3: Elija un método de captación de la señal (siete opciones)
- Paso 4: Arme el hardware y la red
- Revisiones de seguridad, garantía y ciberseguridad antes de instalar
- Paso 5: Piloto en una máquina y luego ampliar
- Checklist previo a la instalación
- Preguntas para el fabricante japonés de la máquina
- Límites de esta guía
- Preguntas frecuentes
- Fuentes
Empiece con tres datos: estado de la máquina, motivo de paro y conteo de piezas
Para un primer retrofit bastan tres tipos de datos: el estado de la máquina (en operación, en paro o en alarma), el motivo de cada paro y el conteo de piezas. Los datos más finos, como formas de onda de temperatura o vibración, pueden esperar hasta que estos tres le muestren dónde y por qué se detiene la máquina.
Juntos, los tres son la base de dos factores del OEE (eficiencia general de los equipos): la disponibilidad y el desempeño. Si falta uno, el panorama queda incompleto. Con estados pero sin motivos de paro, por ejemplo, sabe cuánto tiempo estuvo detenida la máquina, pero no por qué.
Los datos que salen de las señales de la máquina se toman de forma automática. Lo que solo saben las personas, como el motivo de un paro, se captura de forma manual.
Nota: El índice de calidad también requiere el conteo de piezas defectuosas. En los primeros retrofits, normalmente se toma de los registros de inspección o de los reportes diarios de producción.
Defina por escrito los tres estados
"En operación", "en paro" y "en alarma" significan cosas distintas según la máquina. El verde, amarillo y rojo de una torreta de luces no siempre corresponden a esos tres estados. En una máquina el amarillo significa "cambio de modelo en proceso"; en otra es una advertencia de que el material se está acabando.
Antes de captar una sola señal, escriba qué condiciones cuentan como "en operación". Decida también si el tiempo en espera, con la máquina energizada pero sin cortar, cuenta como paro.
Que el operador elija el motivo de paro
Las señales de la máquina dicen que se detuvo, no por qué. Espera de material, cambio de modelo y falla se ven igual como "paro" a nivel de señal.
Lo práctico es que el operador elija el motivo en una terminal o botón junto a la máquina. La máquina aporta el tiempo en paro y el conteo de piezas; las personas aportan solo el motivo. Haga la lista de motivos lo bastante detallada para que la mayoría de los paros no terminen en "Otros".
Cuente piezas con un movimiento que ocurre una vez por ciclo
Para contar piezas, busque un movimiento que ocurra exactamente una vez por cada pieza fabricada.
Una guía de la agencia japonesa IPA (Information-technology Promotion Agency) describe cómo lo hace Asahi Tekko, un fabricante japonés. Instala sensores fotoeléctricos o interruptores reed (interruptores que reaccionan a un imán) en movimientos que ocurren una vez por ciclo, como la apertura y cierre de una puerta, la carrera de un cilindro o el giro de una flecha.
El número de pulsos (flancos de subida de la señal) es el conteo de piezas, y el tiempo entre pulsos es el tiempo de ciclo. Además, si un pulso no llega cuando debería, se puede considerar que la máquina está en paro. Ahí está la fortaleza de este método: un solo sensor de conteo también mide el tiempo en paro.
Cinco pasos para un retrofit de recolección de datos
Los proyectos de retrofit que empiezan eligiendo sensores suelen fallar. Defina primero el objetivo y la máquina, revise qué señales ya existen y solo entonces elija el método de captación y el hardware.
El hardware es el tercer paso. Primero decida para qué necesita los datos y con qué máquina empezar.
Nota: Antes del Paso 4, confirme el plan con quien trabajará dentro del tablero y con el fabricante de la máquina (vea la sección de seguridad más adelante).
Paso 1: Defina el objetivo y la máquina
Empiece con un número que quiera cambiar, como "reducir el tiempo extra" o "reducir a la mitad los paros en el cuello de botella". El objetivo le dice con qué máquina empezar y qué tan detallados deben ser los datos.
Elija máquinas que no alcanzan a cubrir la demanda, procesos de cuello de botella o máquinas cuyos paros detienen todo lo que sigue. La guía de la IPA también señala que no hacen falta sensores en todas las máquinas: en una línea, colóquelos lo más cerca posible del último proceso. Si solo necesita la producción de la línea, a menudo basta un conteo a la salida.
Paso 2: Revise las fuentes de señal de la máquina
Después, verifique en el piso de producción qué señales conserva la máquina elegida. Incluso las máquinas viejas rara vez carecen por completo de una señal de operación. Revise estos seis lugares.
Lo que exista define qué métodos de captación puede usar.
Nota: Revise el interior del tablero con los planos, sin abrir la puerta, o pida a su personal de mantenimiento eléctrico que lo revise.
Averigüe también si todavía tiene el manual de la máquina, los planos eléctricos y el programa del PLC. Sin planos, tomar señales desde dentro del tablero se complica mucho. Que existan los documentos importa tanto como las señales mismas.
En las máquinas japonesas, estos documentos suelen estar solo en japonés. La lista de E/S (I/O) indica qué puntos de entrada y salida existen, y el programa en diagrama de escalera muestra qué significa cada punto.
Paso 3: Elija un método de captación de la señal (siete opciones)
Hay siete formas principales de obtener datos de operación de una máquina vieja. No tiene que usar solo una por máquina: es común combinarlas, por ejemplo tomar el estado de la torreta de luces y el conteo de piezas de un sensor. La tabla compara las siete y después se explica cada una.
Mientras más fácil es el método, menos información da. Los métodos que dan más información exigen más de la máquina.
Nota: Las calificaciones son tendencias generales reunidas por MONOSCOPE y varían según el modelo de la máquina y el producto. Incluso los métodos sin trabajo en el tablero pueden requerir trabajo eléctrico, por ejemplo para dar alimentación.
Leer la torreta de luces
La torreta de luces (stack light) en la parte superior de la máquina existe para informar su estado a las personas, así que leerla como dato es uno de los métodos más fáciles. Algunos productos pegan sensores de luz por fuera de la lámpara; otros integran un transmisor dentro de la unidad de la torreta.
La serie AirGRID WD de Patlite es un ejemplo del tipo integrado: un transmisor dentro de la torreta recolecta por vía inalámbrica cuánto tiempo está cada luz encendida, intermitente o apagada. Sin embargo, los transmisores integrados solo encajan en modelos específicos de torreta. Para los transmisores de algunos de sus modelos anteriores, Patlite indica que hay que cambiar parte del cableado para alimentar el transmisor. Incluso los productos que "solo se pegan" o "solo se montan" requieren revisar antes los modelos compatibles y la fuente de alimentación.
Su debilidad es el detalle. Una torreta de luces muestra solo los pocos estados que eligió el fabricante de la máquina. No le dice el conteo de piezas ni el motivo de paro, y no sirve en máquinas que no tienen torreta.
Tomar señales de contactos libres de relevador o PLC
Los tableros de control suelen tener relevadores o salidas de PLC que indican "en operación", "alarma" o "ciclo completo". Con este método, un contacto libre (aki setten) de alguno de ellos se cablea a una entrada de contacto de la unidad de recolección de datos. Los contactos libres suelen ser contactos secos (sin tensión).
Obtiene estados más finos que con una torreta. Pero como el trabajo cambia el cableado dentro del tablero, exige a alguien que sepa leer los planos eléctricos y a una persona autorizada y capacitada para ese trabajo. Confirme qué significa cada contacto con los planos o con el programa del PLC.
Determinar el estado con un transformador de corriente (TC) tipo pinza
Este método mide la corriente que pasa por un motor o una resistencia y determina el estado de operación según su nivel. La corriente es alta durante el maquinado, baja en espera y casi cero en paro, de modo que dos umbrales separan operación, espera y paro. Funciona bien en máquinas que no tienen ni torreta ni planos.
Un transformador de corriente (TC) tipo pinza mide la corriente con solo abrazar un conductor. MG Co., Ltd., fabricante japonés de sensores, menciona dos ventajas de sus sensores tipo pinza: no hay que cortar cables, por lo que se pueden instalar sin cortar la energía, y no requieren montaje en panel, por lo que no hace falta modificar el equipo existente.
Sin embargo, no cortar cables no hace que el trabajo sea seguro. Los conductores normalmente están dentro de un tablero de control o caja de terminales, así que el trabajo se hace cerca de partes energizadas. Una persona autorizada debe decidir y realizar la instalación conforme a las reglas de su planta para desenergizar y para bloqueo y etiquetado (LOTO).
Además, algunos tipos de TC pueden generar una tensión alta si circula corriente por el conductor mientras el secundario (lado de salida) está abierto, así que lea las advertencias del manual del producto. Fije los umbrales solo después de medir durante unos días la corriente real en maquinado y en espera.
Usar un sensor de vibración
Un sensor de vibración montado en el cuerpo de la máquina o cerca de un rodamiento determina si está en operación según si vibra y cuánto. Con frecuencia se puede instalar sin abrir el tablero y sirve en máquinas donde es difícil medir la corriente.
Los datos de vibración tienen un segundo uso: muestran cambios en el estado de las partes giratorias. Eso lo hace candidato para máquinas donde más adelante quiera buscar señales tempranas de falla.
Contar piezas con una señal de contador o un sensor
Si la máquina tiene un contador de piezas, a veces se puede derivar su señal de entrada. Si no lo tiene, agregue un sensor en una parte que se mueva una vez por ciclo, como se describió arriba, o en el punto de descarga.
El conteo significa cosas distintas según si por el sensor pasan solo piezas buenas o también defectuosas. Decida qué cuenta como una pieza antes de elegir la posición del sensor y evitará números que después no cuadran.
Leer el PLC existente por red
Si la máquina tiene un PLC con puerto de comunicación, puede leer los datos internos del PLC por red. Mitsubishi Electric, por ejemplo, tiene modelos de PLC compatibles con SLMP, un protocolo de comunicación que también admite el protocolo MC anterior. Un dispositivo externo conectado por Ethernet puede recolectar y cambiar datos del módulo CPU.
Algunos gateways de recolección de datos son compatibles con varias marcas de PLC y leen la memoria de dispositivos del PLC (estados de E/S, registros de datos, etc.). La serie M2M Gateway de Contec, por ejemplo, indica compatibilidad con PLC de Mitsubishi Electric, Omron, JTEKT, Panasonic y Keyence, y con dispositivos Modbus.
Este método da la mayor cantidad de información. Pero los PLC antiguos traen obstáculos: no tienen módulo de comunicación, el modelo no aparece en la lista de compatibilidad del gateway, o el programa es incomprensible y no se sabe qué datos leer. Revise el modelo del PLC y si tiene módulo de comunicación antes de decidir. En los PLC Mitsubishi, los datos que busca normalmente están en dispositivos como X, Y, M y D.
Conectarse al PLC de una máquina en producción también puede afectar el control. Quizá haya que agregar un módulo de comunicación, cambiar parámetros de comunicación o incluso modificar el programa, y todo eso toca el control de una máquina productiva. Antes de conectar, acuerde que el dispositivo externo solo leerá datos y estará configurado para no escribir, y que la frecuencia de lectura no será demasiado alta. Confírmelo con la persona que administra el programa del PLC y con el fabricante de la máquina.
Leer pantallas e indicadores con una cámara
Los valores que las personas leen a simple vista, como manómetros, termómetros y pantallas de la máquina, pueden ser captados por una cámara y convertidos en números mediante análisis de imagen. Hitachi Systems, por ejemplo, ofrece un servicio que lee indicadores analógicos con cámaras de red comerciales y afirma que se pueden instalar sin remodelar la planta ni detener equipos.
No se toca la máquina, pero los cambios de iluminación, los reflejos y un lente sucio pueden volver inestables las lecturas. Este método sirve mejor para registrar valores que los operadores leían en los recorridos de inspección que para determinar el estado de operación.
Paso 4: Arme el hardware y la red
Una vez elegida la forma de captar las señales, arme el sistema que recolecta y entrega los datos. Sea cual sea la marca de los productos, un sistema de retrofit tiene aproximadamente las cinco capas que se muestran abajo.
Del sensor a la pantalla, los datos pasan por cinco capas.
Nota: Algunos productos incluyen transmisor, receptor y software en un solo paquete, por lo que las capas son más difíciles de distinguir.
Elija la unidad de recolección de datos
En el centro del sistema está la unidad de recolección de datos, que recibe las señales de los sensores y las convierte en datos con fecha y hora. Los gateways IoT, las E/S remotas (dispositivos que conectan por red entradas y salidas lejanas) y los transmisores inalámbricos para torretas de luces pertenecen a este grupo.
Verifique que tenga suficientes entradas de contacto y entradas analógicas, si puede comunicarse con su PLC y en qué formatos puede enviar datos hacia arriba. Si va a traer señales analógicas de instrumentos existentes, revise también el tipo de entrada: los tableros japoneses pueden convertir señales de 4–20 mA a 1–5 V con una resistencia de 250 Ω. Los protocolos hacia el nivel superior incluyen MQTT, OPC UA y Modbus TCP, y que su tablero de visualización o su sistema pueda recibir ese formato con frecuencia decide la elección.
Elija la red
Los datos de la planta viajan por redes cableadas o inalámbricas. No hay una única respuesta correcta; elija según la distribución de las máquinas, el volumen de datos y la red que ya tiene.
Elija según el volumen de datos y qué tan lejos y qué tan fácil es llevar cable hasta la máquina.
Nota: Tendencias generales reunidas por MONOSCOPE. Para redes inalámbricas, haga un estudio del entorno de radio antes de comprometerse.
La 5G privada (en Japón se llama "local 5G") es un sistema 5G que una empresa construye para sus propios edificios o terreno; las reglas de licencias y espectro cambian de un país a otro. Si lo único que necesita es el estado de las máquinas, empiece con LAN cableada, la red inalámbrica que ya tiene o la red inalámbrica dedicada que viene con el producto, y considere la 5G privada cuando aparezcan video u otros datos de gran volumen.
Decida dónde guardar y mostrar los datos
Guarde los datos en una PC o servidor de la planta, o en la nube. Al principio basta con exportar a CSV y abrirlo en una hoja de cálculo para sumar el tiempo en paro y dibujar un diagrama de Pareto.
Cuando el equipo ya use los datos de forma rutinaria, considere vincularlos con un MES (sistema de ejecución de manufactura), que maneja órdenes de trabajo y registros de producción. No intente conectarse a un sistema grande desde el primer día. Primero logre que su propio equipo pueda ver los datos.
Revisiones de seguridad, garantía y ciberseguridad antes de instalar
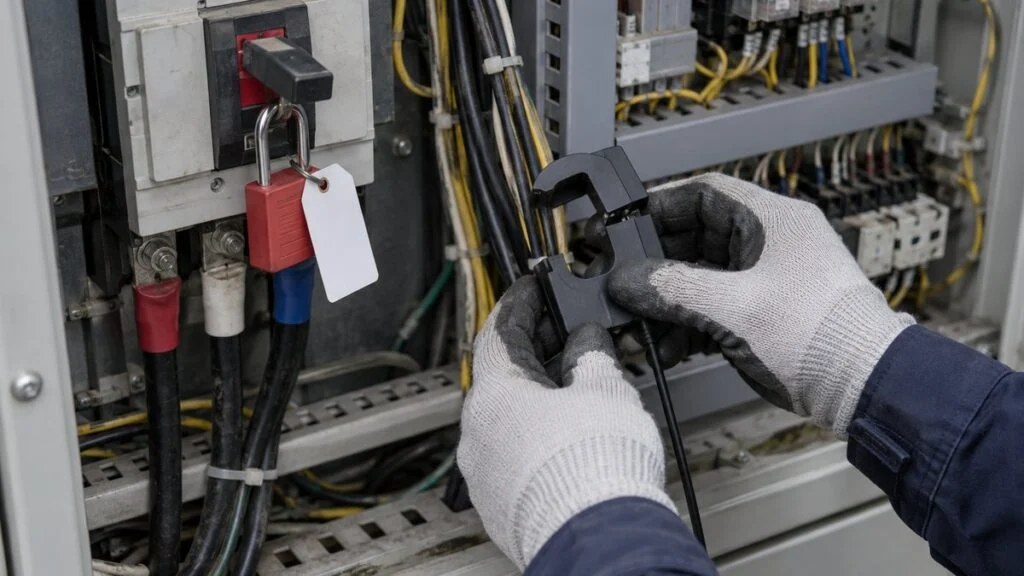
Un retrofit implica modificar máquinas que ya están en producción. Hoy abundan los productos fáciles de instalar, pero omitir revisiones de seguridad, de garantía de la máquina y de la red puede causar lesiones, fallas de funcionamiento y problemas de ciberseguridad. Resuelva los nueve puntos siguientes antes de instalar nada. Esta sección enumera qué revisar y quién decide; no es un procedimiento de trabajo.
Revise seguridad, garantía y ciberseguridad antes de empezar el trabajo.
Nota: Para métodos de cableado y procedimientos de trabajo, siga los documentos del fabricante de la máquina y los estándares de trabajo de su planta.
El trabajo en el tablero corresponde a personal autorizado, con las reglas de la planta
Tomar una señal de un contacto libre, instalar un TC o alimentar la unidad de recolección desde el tablero implica acercarse a partes energizadas dentro de un tablero de control. Hay riesgo de descarga eléctrica, y tocar la terminal equivocada puede hacer que la máquina falle o se detenga.
Quién puede hacer este trabajo y cómo lo define la normativa eléctrica del país donde está la máquina y el programa de seguridad eléctrica de su planta. En México, las referencias habituales son la NOM-029-STPS-2011 (mantenimiento de instalaciones eléctricas en centros de trabajo) y la NOM-001-SEDE-2018 (instalaciones eléctricas de utilización); para protecciones en maquinaria, la NOM-004-STPS-1999. Verifique con su área de seguridad e higiene (EHS) el texto vigente y qué le exige a su planta, porque esta guía no sustituye la norma. En Japón, para dar un contexto, la Ley de Electricistas exige un electricista con licencia para muchos trabajos eléctricos y exceptúa solo las tareas menores listadas en el Artículo 1 de su reglamento de aplicación; en México no existe una licencia equivalente en los mismos términos, así que la decisión se apoya en la autorización y capacitación que exige la NOM y en el procedimiento interno.
Que nadie decida en el piso que derivar una señal o tomar alimentación del tablero es algo "menor". Consulte a su responsable de mantenimiento eléctrico y a EHS, y que el trabajo lo haga personal autorizado bajo las reglas de la planta para desenergizar y para bloqueo y etiquetado (LOTO). "No vamos a cortar ningún cable" y "solo toma unos minutos" no son razones para saltarse esos pasos. Trate el retrofit igual que cualquier otro trabajo de mantenimiento dentro del tablero.
Revise la garantía y las funciones de seguridad con el fabricante de la máquina
Agregar cableado o piezas dentro de un tablero puede contar como una modificación de la máquina. Si la máquina está en garantía o tiene un contrato de servicio, hable primero con el fabricante o el distribuidor; así evita disputas después. Los fabricantes japoneses suelen dar servicio en el extranjero mediante una filial o un agente local, así que averigüe quién es antes de preguntar.
Las funciones de seguridad, como los paros de emergencia y los interbloqueos de seguridad (que impiden operar la máquina mientras una puerta de seguridad está abierta), requieren el mayor cuidado. Como regla, no tome señales de circuitos relacionados con la seguridad. Si realmente necesita una, deje la decisión al fabricante de la máquina.
Separe la red y cambie las contraseñas de fábrica
Cuando un dispositivo de recolección de datos entra a una red, la máquina puede convertirse en una puerta de entrada para un ciberataque.
El Ministerio de Economía, Comercio e Industria de Japón (METI) emitió sus Directrices de ciberseguridad y seguridad física para sistemas de fábrica como Ver. 1.0 en noviembre de 2022 y publicó la Ver. 1.1 en abril de 2025; hay una versión en inglés. Las directrices agrupan en "zonas" las áreas con trabajo e importancia similares, como los sistemas de control y los sistemas de oficina (OA), y planean las medidas de seguridad zona por zona. Para un marco internacional de uso común en planta puede revisar también la serie IEC 62443; confirme con TI qué referencia adopta su corporativo.
En un retrofit, el punto de partida es diseñar la red de las máquinas por separado de la red de oficinas y de internet. Cambie los usuarios y contraseñas de fábrica de gateways y dispositivos inalámbricos al instalarlos; las directrices del METI también mencionan, como criterio de seguridad para equipos suministrados, que se puedan cambiar los usuarios y contraseñas de fábrica. Si los datos van a la nube, defina la ruta hacia el exterior junto con su equipo de TI.
Paso 5: Piloto en una máquina y luego ampliar
Aunque ya tenga decidido el hardware, no equipe todas las máquinas a la vez. Haga un piloto en una máquina o en una línea, corrija los errores de detección y los problemas de operación, y después amplíe. Así toda la planta queda cubierta más pronto. La planta ficticia siguiente muestra cómo puede verse.
Ejemplo: una planta ficticia de maquinado de metal
Imagine una planta de maquinado de metal con unos 50 empleados, ocho tornos CNC y cuatro prensas mecánicas antiguas. El tiempo de operación se registra en reportes diarios en papel. Los totales de fin de mes sugieren que las prensas son la causa de las entregas tardías, pero nadie sabe dónde se detienen.
La planta empieza con una prensa, porque las prensas son el cuello de botella. La prensa no tiene torreta de luces, así que un sensor en una parte que se mueve una vez por golpe cuenta las piezas, y un pulso que falta marca un paro. Los operadores eligen los motivos de paro en una tableta junto a la prensa.
Establezca la detección y las rutinas en una máquina y después amplíe a máquinas del mismo tipo.
Nota: Ejemplo ficticio con fines ilustrativos. Los tiempos y pasos varían según el número de máquinas y el equipo.
Lo importante de este ejemplo es la primera semana: mantener los reportes en papel y compararlos con el registro automático.
En un artículo de la IPA, Tetsuya Kimura, de Asahi Tekko, explica que los paros registrados a mano salen alrededor de un 20 % más cortos de lo que realmente fueron. En la mayoría de las empresas, la gente no anota los paros cortos y los tiempos que registra son aproximados. Ver dónde difieren el registro en papel y el automático también le dice si sus ajustes de detección son correctos.
Errores comunes
Cuando los retrofits se estancan, la causa casi siempre es cómo se condujo el proyecto y no el hardware. Casos típicos:
- Se ponen sensores en todas las máquinas sin un objetivo claro, y los datos existen pero nadie los mira
- Solo se recolectan estados de la máquina y no motivos de paro, así que nada lleva a una acción
- Nunca se verifican los umbrales de corriente ni el significado de las luces de la torreta, y el tiempo en espera cuenta como operación
- No hay una junta donde se revisen los datos y se decidan acciones, y el tablero de visualización solo se observa
- Los dispositivos de las máquinas se conectan directo a la red de oficinas o a internet sin consultar a TI
La rutina de revisión es lo que más se omite. Asahi Tekko, la empresa de la guía de la IPA, hace una junta diaria en el piso que usa los datos del día anterior para confirmar problemas y acciones. Los datos no sirven cuando se recolectan; sirven cuando alguien los mira y decide qué hacer. No necesita herramientas especiales para empezar: una hoja de cálculo basta para sumar y graficar los datos. Empiece registrando durante una semana el tiempo en paro y los motivos de paro de una sola máquina.
Checklist previo a la instalación
Use esta lista con cada máquina antes de ordenar hardware o abrir un tablero.
- El objetivo (el indicador a mejorar) y la máquina elegida están acordados
- "En operación", "en espera", "en paro" y "en alarma" están definidos por escrito para esta máquina, incluyendo qué significa cada color de la torreta de luces
- La lista de motivos de paro está en borrador y alguien es responsable de actualizarla
- Está decidido qué cuenta como "una pieza" (solo piezas buenas, o todas)
- Se confirmaron los documentos disponibles: manual, planos eléctricos, lista de E/S, programa del PLC y su idioma
- Se eligió el método de captación para cada dato (estado, conteo, motivo)
- Si se va a leer el PLC, se confirmaron la marca, el modelo y los puertos de comunicación
- Toda conexión al PLC es de solo lectura, con un intervalo de lectura acordado
- Los circuitos de seguridad (paro de emergencia, interbloqueos) se excluyen como fuentes de señal
- El trabajo en el tablero está asignado a personal autorizado bajo las reglas de bloqueo y etiquetado de la planta, y el responsable eléctrico lo aprobó (revise con EHS qué NOM aplican, p. ej. NOM-029-STPS)
- El fabricante de la máquina o su agente local confirmó el efecto sobre la garantía y el contrato de servicio
- El diseño de red está separado de la red de oficinas y aprobado por TI; se cambiarán las contraseñas de fábrica
- Los planos se actualizarán con el cableado y los dispositivos agregados
- Para el piloto están definidos una junta diaria de revisión de datos y su responsable
Preguntas para el fabricante japonés de la máquina
Si la máquina vino de Japón, muchas respuestas están con el fabricante, con su agente de servicio en el extranjero o con la planta matriz en Japón. Estas preguntas son un punto de partida; envíelas por escrito y adjunte el modelo y el número de serie de la máquina.
- ¿Pueden proporcionar los planos eléctricos, la lista de E/S y el programa del PLC de este número de serie? ¿Hay versiones en inglés o en español?
- ¿Qué relevadores o salidas del PLC indican operación, alarma y ciclo completo, y tienen contactos libres que podamos usar?
- ¿Qué significa cada color de la torreta de luces en esta máquina, incluyendo cuando parpadea?
- ¿Qué modelo de PLC y qué módulo de comunicación están instalados, y el PLC admite acceso por red de solo lectura (por ejemplo SLMP en los PLC Mitsubishi)? ¿En qué dispositivos están el contador de ciclos y los números de alarma?
- ¿Agregar un sensor de corriente, una derivación de contacto o un módulo de comunicación afectaría la garantía o el contrato de servicio?
- ¿Qué circuitos están relacionados con la seguridad y no deben usarse como fuentes de señal?
- ¿Ofrecen una opción de monitoreo para retrofit o un producto de recolección de datos recomendado para este modelo?
Una consulta breve podría decir (puede enviarla en español al agente local o traducirla al inglés para Japón):
"Planeamos agregar monitoreo de solo lectura (estado de operación, conteo de piezas, alarmas) a su modelo [modelo], número de serie [serie], en nuestra planta en [ciudad, estado]. ¿Podrían indicarnos qué salidas o dispositivos del PLC muestran operación, alarma y ciclo completo, si hay contactos libres disponibles y si agregar un sensor o un módulo de comunicación afectaría la garantía? No tomaremos señales de ningún circuito de seguridad. Si es posible, nos serviría recibir los planos eléctricos y la lista de E/S en inglés o en español."
Límites de esta guía
- Esta guía explica opciones y revisiones. No es un procedimiento de trabajo eléctrico. Las reglas de cableado, bloqueo y calificación dependen de su país, su planta y los documentos del fabricante de la máquina.
- Las NOM mencionadas son referencias para que las verifique con EHS; no se afirma equivalencia con la normativa japonesa. Confirme siempre la versión vigente.
- Las calificaciones de las Figuras 4 y 6 son tendencias generales. La facilidad y el detalle reales dependen del modelo de la máquina y del producto que elija.
- Los productos y empresas mencionados son ejemplos tomados de su propia información publicada, no recomendaciones. Verifique las especificaciones y listas de compatibilidad vigentes con el proveedor.
- La planta del Paso 5 es ficticia y su cronograma es solo una ilustración.
- Las definiciones del OEE, como qué cuenta en el tiempo de carga, varían entre empresas. Acuérdelas con su matriz en Japón antes de comparar plantas.
Preguntas frecuentes
¿Puedo recolectar datos de una máquina que no tiene puerto de comunicación en el PLC?
Sí, en la mayoría de los casos. Puede leer la torreta de luces, usar un contacto libre de relevador, colocar un TC tipo pinza en la alimentación de un motor, agregar un sensor de vibración o contar piezas con un sensor en un movimiento que ocurre una vez por ciclo. Con eso se cubren el estado de operación y el conteo de piezas sin conexión de red al PLC.
¿Cuál es la forma más fácil de monitorear una máquina vieja?
Leer la torreta de luces suele ser lo más fácil, porque la máquina ya muestra ahí su estado. Pero da poco detalle: no hay conteo de piezas ni motivo de paro. Revise los modelos compatibles y la fuente de alimentación antes de comprar un transmisor para torreta.
¿Se puede instalar un sensor de corriente tipo pinza sin cortar la energía?
Algunos fabricantes dicen que sus sensores tipo pinza se instalan sin cortar cables ni detener la energía. Pero los conductores normalmente están dentro de un tablero, cerca de partes energizadas, así que una persona autorizada debe decidir y hacer el trabajo bajo las reglas de la planta para desenergizar y para bloqueo y etiquetado.
¿Es seguro leer datos de un PLC en operación?
Puede serlo, si la conexión es de solo lectura y el intervalo de lectura no es demasiado corto. Agregar un módulo o cambiar parámetros o el programa toca el control de la máquina, así que acuerde antes la configuración con quien administra el programa del PLC y con el fabricante de la máquina.
¿Por qué los motivos de paro tienen que capturarse a mano?
Porque las señales de la máquina solo muestran que se detuvo. Espera de material, cambio de modelo y falla se ven igual a nivel de señal. El operador elige el motivo; la máquina aporta el tiempo y el conteo.
Fuentes
- Ubicación de sensores de retrofit, detección de conteo de piezas, tiempo de ciclo y paros a partir de pulsos, junta diaria de revisión: Information-technology Promotion Agency (IPA), guía de DX para pequeñas y medianas manufactureras, ejemplos de pasos (abril de 2022, en japonés)
- Registros manuales alrededor de un 20 % más cortos que los paros reales: IPA DX SQUARE, caso de Asahi Tekko (17 de agosto de 2022, en japonés)
- Transmisores integrados en torretas de luces, modelos compatibles, nota sobre cambio de cableado: Patlite, transmisores de la serie AirGRID WD y sitio del producto (en japonés)
- Características de los sensores de corriente tipo pinza: MG Co., Ltd., sensores de corriente CA tipo pinza serie CLS (en japonés)
- Recolección de datos de PLC: Mitsubishi Electric FA, características de red de la serie MELSEC-L (SLMP) (en japonés); Contec, serie M2M Gateway
- Lectura de indicadores con cámara: Hitachi Systems, servicio de lectura automática de indicadores analógicos (en japonés)
- Definición de local 5G (5G privada en Japón): Ministerio de Asuntos Internos y Comunicaciones, Libro Blanco de Información y Comunicaciones 2023 (en japonés)
- Ciberseguridad de fábricas: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (inglés) (11 de abril de 2025)
- Trabajo eléctrico menor exento de la licencia de electricista en Japón: Reglamento de aplicación de la Ley de Electricistas, Artículo 1 (en japonés)
- Referencias de México para verificar su versión vigente en el Diario Oficial de la Federación y con su área de EHS: NOM-029-STPS-2011, NOM-001-SEDE-2018, NOM-004-STPS-1999
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.