Retrofit de monitoramento em máquinas japonesas antigas
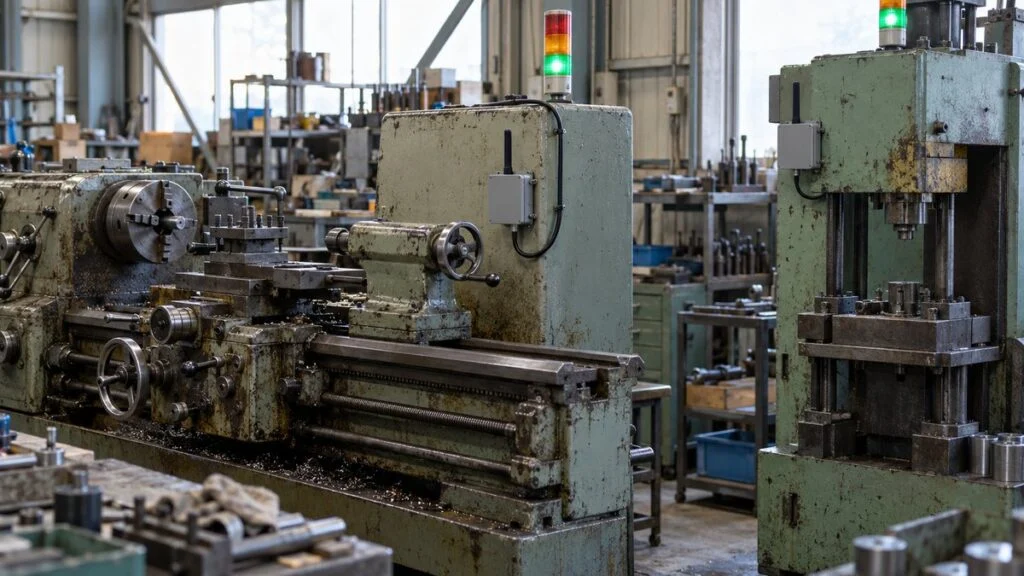
Sua fábrica em Manaus, Indaiatuba ou Sumaré tem tornos e prensas japoneses de 20 ou 30 anos. Eles ainda produzem peças boas, mas não têm conexão de rede, e a matriz no Japão agora cobra mieruka (em japonês, "tornar visível"): tempo em operação, tempo parado e OEE de cada máquina. Trocar os equipamentos não está em discussão.
Em geral, dá para obter esses dados com um retrofit de sensores e uma unidade de coleta. Máquinas antigas ainda emitem sinais que mostram que estão funcionando: a torre de sinalização, a corrente do motor, um relé dentro do painel elétrico ou um cilindro que se move uma vez por ciclo. Este guia mostra quais dados coletar primeiro, cinco passos para um retrofit funcional, sete formas de captar o sinal, as camadas de hardware e de rede e as verificações de segurança, garantia e cibersegurança que devem ser resolvidas antes de qualquer pessoa abrir um painel. No fim há um checklist e uma lista de perguntas para o fabricante japonês da máquina.
Sumário
- Comece por três dados: estado da máquina, motivo da parada e contagem de peças
- Cinco passos para o retrofit de coleta de dados
- Passo 3: Escolha o método de sinal (sete opções)
- Passo 4: Monte o hardware e a rede
- Verificações de segurança, garantia e cibersegurança antes da instalação
- Passo 5: Faça o piloto em uma máquina e depois expanda
- Checklist antes da instalação
- Perguntas para o fabricante japonês da máquina
- Limites deste guia
- Perguntas frequentes
- Fontes
Comece por três dados: estado da máquina, motivo da parada e contagem de peças
Num primeiro retrofit, três tipos de dado bastam: o estado da máquina (em operação, parada ou em alarme), o motivo de cada parada e a contagem de peças. Dados mais detalhados, como temperatura ou formas de onda de vibração, podem esperar até que esses três mostrem onde e por que a máquina para.
Juntos, os três formam a base de dois fatores da eficiência global dos equipamentos (OEE; em japonês, setsubi sogo koritsu): disponibilidade e desempenho. Se faltar um deles, o quadro fica incompleto. Com os estados mas sem os motivos de parada, por exemplo, você sabe por quanto tempo a máquina ficou parada, mas não por quê.
O que os sinais da máquina fornecem deve ser coletado automaticamente. O que só as pessoas sabem, como o motivo de uma parada, é coletado por apontamento manual.
Obs.: O índice de qualidade também exige a contagem de peças defeituosas. Nos primeiros retrofits, ela costuma vir dos registros de inspeção ou do relatório diário de produção.
Defina os três estados por escrito
"Em operação", "parada" e "alarme" significam coisas diferentes em cada máquina. Verde, amarelo e vermelho da torre de sinalização nem sempre correspondem a esses três estados. Numa máquina, o amarelo quer dizer "setup em andamento"; em outra, é um aviso de que o material está acabando.
Antes de coletar qualquer sinal, escreva quais condições contam como "em operação". Decida também se o tempo em espera, com a máquina ligada mas sem usinar, conta como parada.
Deixe o operador escolher o motivo da parada
Os sinais da máquina dizem que ela parou, não por quê. Espera de material, setup e quebra parecem a mesma "parada" no nível do sinal.
O jeito prático é pedir que o operador escolha o motivo num terminal ou botão ao lado da máquina. A máquina fornece o tempo parado e a contagem de peças; as pessoas informam só o motivo. Faça uma lista de motivos detalhada o bastante para que a maioria das paradas não caia em "Outros".
Conte peças a partir de um movimento que ocorre uma vez por ciclo
Para contar peças, encontre um movimento que aconteça exatamente uma vez para cada peça produzida.
Um guia da agência japonesa IPA (Information-technology Promotion Agency) descreve como a fabricante japonesa Asahi Tekko faz isso. Ela instala, em movimentos que ocorrem uma vez por ciclo, sensores fotoelétricos ou chaves reed (chaves que reagem a um ímã). Exemplos são a abertura e o fechamento de uma porta, o curso de um cilindro ou a rotação de um eixo.
O número de pulsos (bordas de subida do sinal) é a contagem de peças, e o intervalo entre pulsos é o tempo de ciclo. Além disso, se um pulso não chega quando deveria, dá para considerar a máquina parada. Esse é o ponto forte do método: um único sensor de contagem também mede o tempo parado. Para entender a diferença entre pulsos e sinais mantidos, veja .
Cinco passos para o retrofit de coleta de dados
Projetos de retrofit que começam pela escolha dos sensores costumam dar errado. Defina primeiro o objetivo e a máquina-alvo, levante os sinais que a máquina já tem e só depois escolha o método de sinal e o hardware.
O hardware vem em terceiro. Antes, decida por que você precisa dos dados e por qual máquina começar.
Obs.: Antes do Passo 4, confirme o plano com quem vai trabalhar dentro do painel e com o fabricante da máquina (veja a seção de segurança adiante).
Passo 1: Defina o objetivo e a máquina-alvo
Comece por um número que você quer mudar, como "reduzir hora extra" ou "cortar pela metade as paradas no gargalo". O objetivo indica por qual máquina começar e o nível de detalhe dos dados.
Escolha máquinas que não dão conta da demanda, processos gargalo ou máquinas cujas paradas seguram todo o processo seguinte. O guia da IPA também observa que não é preciso instalar sensores em todas as máquinas: numa linha, coloque-os o mais perto possível do último processo. Se você só precisa da produção da linha, uma contagem na saída muitas vezes basta.
Passo 2: Levante as fontes de sinal da máquina
Em seguida, verifique no chão de fábrica quais sinais a máquina-alvo ainda tem. Mesmo máquinas antigas raramente ficam sem nenhum sinal de operação. Olhe para estes seis pontos.
O que está disponível define quais métodos de sinal você pode usar.
Obs.: Verifique o interior do painel pelos desenhos, sem abrir a porta, ou peça ao pessoal de manutenção elétrica que faça a verificação.
Descubra também se você ainda tem o manual de instruções, os desenhos elétricos e o programa do CLP da máquina. Sem desenhos, captar sinais de dentro do painel fica bem mais difícil. A existência dos documentos importa tanto quanto os próprios sinais.
Em máquinas japonesas, esses documentos muitas vezes existem apenas em japonês. A lista de I/O mostra quais pontos de entrada e saída existem (veja ), e o programa ladder mostra o que cada ponto significa (veja ).
Passo 3: Escolha o método de sinal (sete opções)
Há sete formas principais de obter dados de operação de uma máquina antiga. Não é preciso escolher uma só por máquina: é comum combiná-las, por exemplo tirando o estado da torre de sinalização e a contagem de peças de um sensor. A tabela abaixo compara as sete, e cada uma é explicada em seguida.
Quanto mais fácil o método, menos ele informa. Os métodos que informam mais exigem mais da máquina.
Obs.: As classificações são tendências gerais reunidas pelo MONOSCOPE e variam com o modelo da máquina e do produto. Mesmo os métodos sem trabalho no painel podem exigir serviço elétrico, por exemplo para fornecer alimentação.
Ler a torre de sinalização
A torre de sinalização (stack light) no alto da máquina existe para informar o estado às pessoas, então lê-la como dado é um dos métodos mais fáceis. Alguns produtos colam sensores de luz por fora da lâmpada; outros embutem um transmissor na própria torre.
A série AirGRID WD, da Patlite, é um exemplo do tipo embutido: um transmissor dentro da torre coleta por rádio o tempo em que cada luz fica acesa, piscando ou apagada. Os transmissores embutidos, porém, só servem em modelos específicos de torre. Para os transmissores compatíveis com alguns de seus modelos mais antigos, a Patlite informa que parte da fiação precisa ser alterada para alimentar o transmissor. Mesmo produtos do tipo "é só colar" ou "é só instalar" exigem checar antes os modelos compatíveis e a alimentação.
A fraqueza é o nível de detalhe. A torre mostra apenas os poucos estados que o fabricante da máquina escolheu. Ela não informa a contagem de peças nem o motivo da parada, e não serve em máquinas sem torre.
Tirar o sinal de contatos reserva de relé ou CLP
Os painéis de comando costumam ter relés ou saídas de CLP que indicam "em operação", "alarme" ou "fim de ciclo". Neste método, um contato reserva (em japonês, aki setten) de um deles é ligado a uma entrada de contato da unidade de coleta. Esses contatos geralmente são secos (livres de potencial); veja e para entender como as especificações japonesas os descrevem e como são agrupados nas réguas de bornes.
Você obtém estados mais finos do que a torre dá. Mas como o trabalho altera a fiação dentro do painel, ele exige alguém que leia os desenhos elétricos e uma pessoa habilitada para esse tipo de serviço. Confirme o significado de cada contato pelos desenhos ou pelo programa do CLP. Para comparar os fabricantes de CLP que você vai encontrar em máquinas japonesas, veja .
Determinar o estado com um TC tipo alicate
Este método mede a corrente que passa por um motor ou resistência e deduz o estado de operação pelo nível de corrente. A corrente é alta durante a usinagem, baixa em espera e quase zero com a máquina parada, de modo que dois limiares separam operação, espera e parada. Funciona bem em máquinas que não têm torre de sinalização nem desenhos.
O transformador de corrente (TC) tipo alicate mede a corrente simplesmente abraçando o condutor. A MG Co., Ltd., fabricante japonesa de sensores, destaca duas vantagens de seus sensores tipo alicate: não é preciso cortar fios, então eles podem ser instalados sem desligar a alimentação; e não é preciso fixá-los em painel, então o equipamento existente não precisa ser modificado.
Não cortar fios, porém, não torna o trabalho seguro. Os condutores costumam passar dentro de um painel de comando ou caixa de bornes, então o trabalho acontece perto de partes vivas. Uma pessoa habilitada deve decidir sobre a instalação e executá-la dentro das regras de desenergização e bloqueio e etiquetagem (LOTO) da sua fábrica.
Alguns tipos de TC também podem gerar tensão elevada se houver corrente no condutor com o secundário (lado de saída) aberto. Por isso, leia os avisos do manual do produto. Defina os limiares só depois de medir, por alguns dias, a corrente real em usinagem e em espera.
Usar um sensor de vibração
Um sensor de vibração instalado no corpo da máquina ou perto de um rolamento deduz o estado de operação pela presença e pela intensidade da vibração. Muitas vezes pode ser instalado sem abrir o painel e funciona em máquinas em que a corrente é difícil de medir.
Os dados de vibração têm um segundo uso: mostram mudanças no estado de partes rotativas. Isso o torna um candidato para máquinas em que, mais adiante, você talvez queira procurar sinais precoces de falha.
Contar peças com sinal de contador ou sensor
Se a máquina tem contador de peças, às vezes é possível derivar o sinal de entrada dele. Se não tem, instale um sensor numa parte que se move uma vez por ciclo, como descrito acima, ou no ponto de descarga.
A contagem tem significados diferentes conforme passem pelo sensor só as peças boas ou também as defeituosas. Decida o que conta como uma peça antes de escolher a posição do sensor e você evita números que não fecham mais tarde.
Ler o CLP existente pela rede
Se a máquina tem um CLP (controlador lógico programável) com porta de comunicação, é possível ler os dados internos dele pela rede. A Mitsubishi Electric, por exemplo, tem modelos de CLP compatíveis com o SLMP, um protocolo de comunicação que também suporta o antigo protocolo MC. Um dispositivo externo conectado por Ethernet pode coletar e alterar dados da CPU.
Alguns gateways de coleta aceitam CLPs de várias marcas e leem a memória de dispositivos do CLP (estados de I/O, registradores de dados e assim por diante). A série M2M Gateway, da Contec, por exemplo, lista suporte a CLPs da Mitsubishi Electric, Omron, JTEKT, Panasonic e Keyence, além de dispositivos Modbus.
Este método dá mais informação do que qualquer outro. Mas CLPs antigos trazem obstáculos: falta de módulo de comunicação, modelo fora da lista de suporte do gateway ou programa que ninguém entende, de modo que não se sabe quais dados ler. Verifique o modelo do CLP e se ele tem módulo de comunicação antes de decidir. Em CLPs Mitsubishi, os dados que você quer costumam estar em dispositivos como X, Y, M e D; o guia sobre explica como encontrá-los.
Conectar-se ao CLP de uma máquina em produção também pode afetar o controle. Pode ser preciso incluir um módulo de comunicação, mudar parâmetros de comunicação ou até alterar o programa, e tudo isso mexe no controle de uma máquina produtiva. Antes de conectar, combine que o dispositivo externo apenas lerá dados e será configurado para não escrever, e que a frequência de leitura não será alta demais. Confirme isso com a pessoa que gerencia o programa do CLP e com o fabricante da máquina.
Ler displays e manômetros com uma câmera
Valores que as pessoas leem a olho, como manômetros, termômetros e displays da máquina, podem ser fotografados por uma câmera e convertidos em números por análise de imagem. A Hitachi Systems, por exemplo, oferece um serviço que lê medidores analógicos com câmeras de rede comuns e informa que elas podem ser instaladas sem reformar a fábrica nem parar equipamentos.
Você evita tocar na máquina, mas mudanças de iluminação, reflexos e lente suja podem deixar a leitura instável. Esse método serve melhor para registrar valores que os operadores liam nas rondas de inspeção do que para determinar o estado de operação.
Passo 4: Monte o hardware e a rede
Escolhida a forma de captar os sinais, monte o sistema que coleta e entrega os dados. Seja qual for o fabricante dos produtos, um sistema de retrofit tem, em linhas gerais, as cinco camadas abaixo.
Do sensor à tela, os dados passam por cinco camadas.
Obs.: Alguns produtos reúnem transmissor, receptor e software em um conjunto, e as camadas ficam mais difíceis de enxergar.
Escolha a unidade de coleta de dados
No centro do sistema está a unidade de coleta, que recebe os sinais dos sensores e os transforma em dados com registro de data e hora. Gateways IoT, I/O remoto (dispositivos que ligam entradas e saídas distantes por rede) e transmissores sem fio para torres de sinalização fazem parte desse grupo.
Verifique se ela tem entradas de contato e entradas analógicas em número suficiente, se consegue falar com o seu CLP e em que formatos pode enviar os dados para cima. Se você pretende trazer sinais analógicos de instrumentos existentes, confira também o tipo de entrada; painéis japoneses podem converter sinais de 4–20 mA em 1–5 V com um resistor de 250 Ω (veja ). Os protocolos para envio incluem MQTT, OPC UA e Modbus TCP, e se o seu painel de visualização ou sistema consegue receber esse formato costuma ser o que decide a escolha.
Escolha a rede
Os dados da fábrica trafegam por redes cabeadas ou sem fio. Não há resposta única: escolha conforme o layout das máquinas, o volume de dados e a rede que você já tem.
Escolha pelo volume de dados e pela distância e facilidade de passar cabo até a máquina.
Obs.: Tendências gerais reunidas pelo MONOSCOPE. Para redes sem fio, faça um levantamento do ambiente de rádio antes de se comprometer.
O 5G privado (no Japão, chamado de "local 5G") é um sistema 5G que a empresa monta para seus próprios prédios ou terreno; as regras de licenciamento variam de país para país, e no Brasil elas dependem da Anatel. Se você só precisa do status das máquinas, comece com LAN cabeada, o Wi-Fi existente ou o rádio dedicado que vem com o produto, e considere o 5G privado quando chegarem vídeo ou outros dados de grande volume.
Dispositivos sem fio vendidos no Brasil costumam precisar de homologação da Anatel. Antes de comprar um transmissor ou gateway importado do Japão, confirme com o fornecedor se o produto é homologado para uso no país.
Decida onde armazenar e exibir os dados
Guarde os dados em um PC ou servidor na fábrica, ou na nuvem. No início, uma exportação em CSV que abre numa planilha já basta para somar o tempo parado e montar um gráfico de Pareto.
Quando a equipe usar os dados com regularidade, considere ligá-los a um MES (sistema de execução da manufatura), que cuida de ordens de produção e apontamentos. Não tente se conectar a um sistema grande desde o primeiro dia. Primeiro, chegue ao ponto em que a sua própria equipe consegue ver os dados.
Verificações de segurança, garantia e cibersegurança antes da instalação
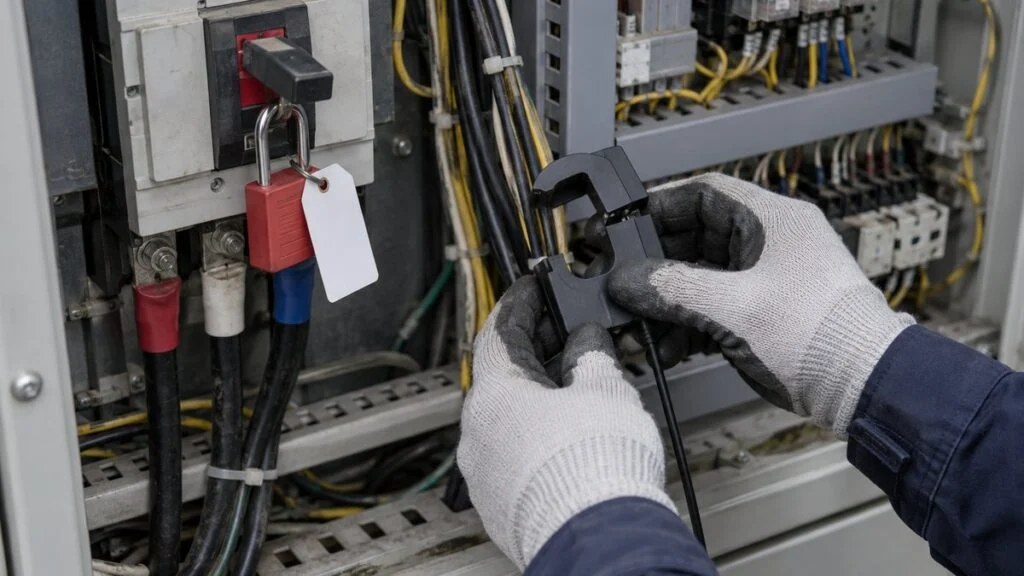
Um retrofit significa modificar máquinas que já estão em produção. Hoje há produtos fáceis de instalar, mas pular as verificações de segurança, de garantia da máquina e de rede pode causar acidentes, mau funcionamento das máquinas e problemas de segurança da informação. Resolva os nove pontos abaixo antes de instalar qualquer coisa. Esta seção lista o que verificar e quem decide; não é um procedimento de trabalho.
Verifique segurança, garantia e cibersegurança antes de começar o trabalho.
Obs.: Para métodos de ligação e procedimentos de trabalho, siga os documentos do fabricante da máquina e os padrões de trabalho da sua fábrica.
O trabalho no painel é de pessoas habilitadas, dentro das regras da fábrica
Tirar um sinal de um contato reserva, instalar um TC ou alimentar a unidade de coleta a partir do painel: tudo isso leva alguém para perto de partes vivas dentro de um painel de comando. Há risco de choque elétrico, e encostar no borne errado pode fazer a máquina funcionar mal ou parar.
Quem pode fazer esse trabalho, e como, é definido pelas regras elétricas do país onde a máquina está e pelo programa de segurança elétrica da fábrica. No Brasil, a referência é a NR-10 (segurança em instalações e serviços em eletricidade), que trata da autorização e capacitação de quem intervém em instalações elétricas e da desenergização. Para o painel de uma máquina, a norma ABNT NBR IEC 60204-1 (equipamentos elétricos de máquinas) também costuma servir de base nos projetos. Na prática, essas exigências são interpretadas pelo SESMT e pela manutenção elétrica da planta.
No Japão, por exemplo, a Lei dos Eletricistas exige eletricista licenciado para muitos serviços e isenta apenas os "serviços leves" listados no artigo 1º do decreto de aplicação, como ligar cordões a plugues ou chaves usados em até 600 V, aparafusar fios nos bornes de equipamentos elétricos e colocar ou retirar fusíveis. Não deixe que alguém decida no chão de fábrica que derivar um fio de sinal ou tirar alimentação do painel é algo "simples". Pergunte ao responsável pela manutenção elétrica ou ao engenheiro eletricista responsável, e faça com que pessoas habilitadas executem o trabalho dentro das suas regras de desenergização e LOTO. "Não vamos cortar nenhum fio" e "leva só alguns minutos" não são motivos para pular essas etapas. Trate o trabalho de retrofit como qualquer outra manutenção dentro do painel.
Verifique garantia e funções de segurança com o fabricante da máquina
Incluir fiação ou peças dentro de um painel pode contar como modificação da máquina. Para máquinas em garantia ou com contrato de manutenção, converse antes com o fabricante ou o representante; isso evita disputas depois. Os fabricantes japoneses costumam atender o exterior por meio de uma filial ou de um representante local, então descubra quem é antes de fazer a pergunta.
As funções de segurança, como parada de emergência e intertravamentos (que impedem a máquina de funcionar com uma porta de proteção aberta), exigem o maior cuidado. Como regra, não derive sinais de circuitos ligados à segurança. Se for realmente necessário, deixe a decisão com o fabricante da máquina. No Brasil, a NR-12 (segurança no trabalho em máquinas e equipamentos) trata dos sistemas de segurança e dos intertravamentos, e a burla desses dispositivos é uma das falhas mais graves. Uma alteração na máquina também pode exigir revisar a apreciação de riscos; confirme isso com o SESMT. Para entender a lógica de intertravamento em desenhos japoneses, veja .
Separe a rede e troque as senhas padrão
Quando um dispositivo de coleta de dados entra numa rede, a máquina pode virar porta de entrada para um ataque cibernético.
O Ministério da Economia, Comércio e Indústria do Japão (METI) publicou suas diretrizes de segurança ciberfísica para sistemas de fábrica (Cyber/Physical Security Guidelines for Factory Systems) como Ver. 1.0 em novembro de 2022 e a Ver. 1.1 em abril de 2025; há uma versão em inglês. As diretrizes agrupam em "zonas" as áreas de trabalho e importância semelhantes, como sistemas de controle e sistemas de escritório (OA), e planejam as medidas de segurança zona por zona. A série internacional IEC 62443, sobre segurança de sistemas de automação e controle industrial, segue uma lógica parecida e pode servir de referência complementar.
Em um retrofit, o ponto de partida é projetar a rede das máquinas separada da rede administrativa e da internet. Troque os IDs e senhas de fábrica de gateways e dispositivos sem fio na instalação; as diretrizes do METI também listam, como critério de segurança para equipamentos fornecidos, a possibilidade de trocar IDs e senhas padrão. Se os dados forem para a nuvem, defina o caminho para o exterior junto com a equipe de TI.
Passo 5: Faça o piloto em uma máquina e depois expanda
Mesmo com o hardware definido, não instale em todas as máquinas de uma vez. Faça o piloto em uma máquina ou uma linha, corrija erros de detecção e problemas de operação e só então expanda. Assim a fábrica inteira fica coberta mais cedo. A fábrica fictícia a seguir mostra como isso pode ser.
Exemplo: uma fábrica fictícia de usinagem de metais
Imagine uma fábrica de usinagem de metais com cerca de 50 funcionários, oito tornos CNC e quatro prensas mecânicas antigas. O tempo de operação é controlado em relatórios diários em papel. Os totais do fim do mês sugerem que as prensas causam os atrasos nas entregas, mas ninguém sabe onde elas param.
A fábrica começa por uma prensa, já que as prensas são o gargalo. A prensa não tem torre de sinalização, então um sensor numa parte que se move uma vez por curso conta as peças, e a falta de um pulso marca a parada. Os operadores escolhem os motivos de parada num tablet ao lado da prensa.
Acerte a detecção e as rotinas em uma máquina e depois expanda para máquinas do mesmo tipo.
Obs.: Exemplo fictício, para ilustração. Prazos e etapas variam com o número de máquinas e com a equipe.
O ponto-chave do exemplo é a primeira semana: continuar com os relatórios em papel e compará-los com o registro automático.
Num artigo da IPA, Tetsuya Kimura, da Asahi Tekko, explica que as paradas registradas à mão saem cerca de 20% mais curtas do que são na realidade. Na maioria das empresas, as pessoas não anotam as paradas curtas, e os tempos que registram são aproximados. Observar onde o papel e o registro automático diferem também mostra se as suas configurações de detecção estão corretas.
Erros comuns
Quando um retrofit emperra, a causa quase sempre está na condução do projeto, e não no hardware. Casos típicos:
- Sensores vão para todas as máquinas sem objetivo claro, e os dados existem, mas ninguém olha
- Coletam-se só os estados das máquinas, sem os motivos de parada, e nada leva a ações
- Limiares de corrente ou significados da torre de sinalização nunca são verificados, e o tempo em espera conta como operação
- Não há reunião em que as pessoas analisem os dados e decidam ações, e o painel de visualização só é observado
- Dispositivos das máquinas são ligados direto à rede administrativa ou à internet sem consultar a TI
A rotina de análise é o erro mais esquecido. A Asahi Tekko, a empresa do guia da IPA, faz uma reunião diária no chão de fábrica que usa os dados do dia anterior para confirmar problemas e ações. O dado não é útil quando é coletado; ele se torna útil quando alguém olha para ele e decide o que fazer. Você não precisa de ferramentas especiais para começar: uma planilha basta para somar e fazer gráficos. Comece registrando por uma semana o tempo parado e os motivos de parada de uma máquina.
Checklist antes da instalação
Use esta lista para cada máquina, antes de encomendar hardware ou abrir um painel.
- O objetivo (o número a melhorar) e a máquina-alvo estão acordados
- "Em operação", "em espera", "parada" e "alarme" estão definidos por escrito para esta máquina, incluindo o significado de cada cor da torre de sinalização
- A lista de motivos de parada está redigida e alguém é responsável por atualizá-la
- O que conta como "uma peça" está decidido (só peças boas ou todas)
- Os documentos disponíveis foram confirmados: manual de instruções, desenhos elétricos, lista de I/O, programa do CLP e o idioma de cada um
- O método de sinal foi escolhido para cada dado (estado, contagem, motivo)
- Fabricante, modelo e portas de comunicação do CLP foram confirmados, se você pretende ler o CLP
- Qualquer conexão com o CLP é somente leitura, com intervalo de leitura combinado
- Circuitos de segurança (parada de emergência, intertravamentos) estão excluídos como fontes de sinal
- O trabalho no painel foi atribuído a pessoas habilitadas e autorizadas (NR-10), sob as regras de LOTO da fábrica, e o responsável pela parte elétrica o aprovou
- O SESMT avaliou se a alteração exige revisar a apreciação de riscos da máquina (NR-12)
- O fabricante da máquina ou seu representante local confirmou o impacto na garantia e no contrato de manutenção
- O projeto de rede está separado da rede administrativa e aprovado pela TI; as senhas padrão serão trocadas
- Os equipamentos sem fio são homologados pela Anatel para uso no Brasil
- Os desenhos serão atualizados com a nova fiação e os dispositivos incluídos
- Uma reunião diária de análise dos dados e seu responsável estão definidos para o piloto
Perguntas para o fabricante japonês da máquina
Se a máquina veio do Japão, muitas respostas estão com o fabricante, com o representante dele no Brasil ou com a fábrica matriz no Japão. Estas perguntas são um ponto de partida; envie-as por escrito e anexe o modelo e o número de série da máquina.
- Vocês podem fornecer os desenhos elétricos, a lista de I/O e o programa do CLP para este número de série? Há versões em inglês ou português?
- Quais saídas de relé ou de CLP indicam operação, alarme e fim de ciclo, e há contatos reserva que possamos usar?
- O que significa cada cor da torre de sinalização nesta máquina, incluindo luz piscando?
- Qual modelo de CLP e qual módulo de comunicação estão instalados, e o CLP aceita acesso de rede somente leitura (por exemplo, SLMP em CLPs Mitsubishi)? Quais dispositivos guardam o contador de ciclos e os números de alarme?
- Incluir um sensor de corrente, uma derivação de contato ou um módulo de comunicação afetaria a garantia ou o contrato de manutenção?
- Quais circuitos são ligados à segurança e não podem ser usados como fonte de sinal?
- Vocês oferecem uma opção de monitoramento por retrofit ou um produto de coleta de dados recomendado para este modelo?
Uma consulta curta poderia ser assim:
"Planejamos incluir monitoramento somente leitura (estado de operação, contagem de peças, alarmes) no modelo [modelo], nº de série [série], da nossa fábrica em [cidade/estado]. Vocês poderiam informar quais saídas ou dispositivos do CLP indicam operação, alarme e fim de ciclo, se há contatos reserva disponíveis e se a inclusão de um sensor ou de um módulo de comunicação afetaria a garantia? Não derivaremos sinais de nenhum circuito de segurança. Desenhos elétricos e lista de I/O em inglês ou português ajudariam, se disponíveis."
Se a consulta for para a matriz ou o fabricante no Japão, a versão em inglês costuma ser mais prática:
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [city, Brazil]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
Limites deste guia
- Este guia explica escolhas e verificações. Não é um procedimento de trabalho elétrico. Regras de ligação, bloqueio e qualificação dependem do seu país, da sua fábrica e dos documentos do fabricante da máquina.
- As normas brasileiras citadas (NR-10, NR-12, ABNT NBR IEC 60204-1) são pontos de partida para a conversa com o SESMT e a manutenção elétrica, e não substituem a leitura do texto vigente nem a avaliação de um profissional habilitado.
- As classificações das Figuras 4 e 6 são tendências gerais. A facilidade e o nível de detalhe reais dependem do modelo da máquina e do produto escolhido.
- Produtos e empresas citados são exemplos tirados das informações que eles próprios publicam, não recomendações. Confirme especificações atuais e listas de compatibilidade com o fornecedor.
- A fábrica do Passo 5 é fictícia, e o cronograma é só uma ilustração.
- As definições de OEE, como o que conta como tempo de carga, variam de empresa para empresa. Combine-as com a matriz japonesa antes de comparar fábricas.
Perguntas frequentes
Posso coletar dados de uma máquina sem porta de comunicação no CLP?
Sim, na maioria dos casos. Você pode ler a torre de sinalização, usar um contato reserva de relé, prender um TC tipo alicate na alimentação de um motor, instalar um sensor de vibração ou contar peças com um sensor num movimento que ocorre uma vez por ciclo. Esses métodos cobrem o estado de operação e a contagem de peças sem conexão de rede com o CLP.
Qual é a forma mais fácil de monitorar uma máquina antiga?
Ler a torre de sinalização costuma ser a mais fácil, porque a máquina já mostra o estado ali. O nível de detalhe é limitado, porém: não há contagem de peças nem motivo de parada. Confira os modelos compatíveis e a alimentação antes de comprar um transmissor para torre de sinalização.
Um sensor de corrente tipo alicate pode ser instalado sem desligar a alimentação?
Alguns fabricantes dizem que seus sensores tipo alicate podem ser instalados sem cortar fios nem interromper a alimentação. Mas os condutores geralmente estão dentro de um painel, perto de partes vivas. Por isso, uma pessoa habilitada deve decidir e executar o trabalho conforme as regras de desenergização e LOTO da fábrica.
É seguro ler dados de um CLP em operação?
Pode ser, se a conexão for somente leitura e o intervalo de leitura não for curto demais. Incluir um módulo ou mudar parâmetros ou o programa mexe no controle da máquina, então combine antes a configuração com quem gerencia o programa do CLP e com o fabricante da máquina.
Por que os motivos de parada precisam ser apontados manualmente?
Porque os sinais da máquina só mostram que ela parou. Espera de material, setup e quebra parecem iguais no nível do sinal. O operador escolhe o motivo; a máquina fornece o tempo e a contagem.
Fontes
- Posições dos sensores de retrofit, detecção de contagem de peças, tempo de ciclo e parada por pulsos, reunião diária de análise: Information-technology Promotion Agency (IPA), guia de DX para pequenas e médias fabricantes, exemplos de etapas (abril de 2022, em japonês)
- Registros manuais cerca de 20% mais curtos do que as paradas reais: IPA DX SQUARE, estudo de caso da Asahi Tekko (17 de agosto de 2022, em japonês)
- Transmissores embutidos em torres de sinalização, modelos compatíveis, aviso sobre mudança de fiação: Patlite, transmissores da série AirGRID WD e site do produto (em japonês)
- Características de sensores de corrente tipo alicate: MG Co., Ltd., sensores de corrente CA tipo alicate, série CLS (em japonês)
- Coleta de dados de CLP: Mitsubishi Electric FA, recursos de rede da série MELSEC-L (SLMP) (em japonês); Contec, série M2M Gateway
- Leitura de medidores por câmera: Hitachi Systems, serviço de leitura automática de medidores analógicos (em japonês)
- Definição de local 5G: Ministério de Assuntos Internos e Comunicações, Livro Branco de Informação e Comunicações 2023 (em japonês)
- Segurança de fábricas: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (em inglês) (11 de abril de 2025)
- Serviços elétricos leves isentos da licença de eletricista no Japão: Decreto de aplicação da Lei dos Eletricistas, artigo 1º (em japonês)
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.


