老旧设备数据采集:加装传感器的7种取信号方法
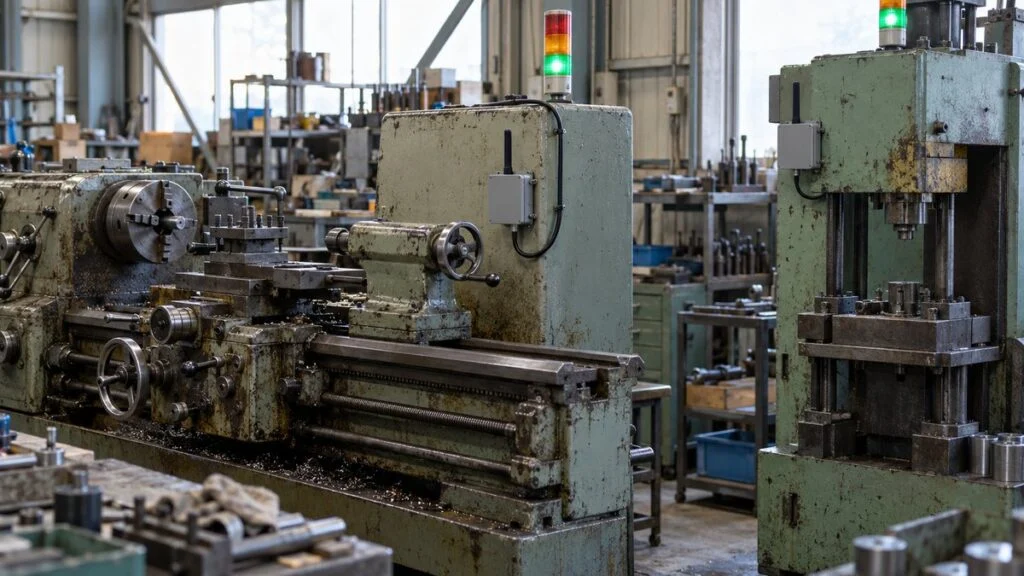
你所在的工厂,也许是日资厂,也许是为日本客户配套的国内企业。车间里有二三十年的日本车床和冲床,加工质量没问题,但没有任何联网功能。日本总部或日方客户现在要求做"可视化"(日语称 mieruka):每台设备的运转时间、停机时间和 OEE(设备综合效率)都要看得到,而设备换新并不现实。
通常的办法是加装传感器和数据采集单元。老设备身上仍有表明"正在运转"的信号:信号灯塔(三色灯)、电机电流、控制柜里的继电器,或每个周期动作一次的气缸。本文依次说明:最先采哪些数据、加装改造的五个步骤、七种取信号的方法、硬件与网络的分层,以及动控制柜之前必须确认的安全、质保和网络安全事项。文末附有检查清单、给日本设备厂家的提问清单和询问邮件范例。
目录
最先采三类数据:设备状态、停机原因、产量
第一次加装改造,采集三类数据就够了:设备状态(运转、停机、报警)、每次停机的原因、产量。温度、振动波形之类更细的数据,等这三类数据告诉你"设备在哪里、为什么停"之后再考虑也来得及。
这三类数据合在一起,就是计算 OEE 中时间开动率和性能开动率的基础。缺了哪一项,结果都不完整。比如只有状态、没有停机原因,你只知道设备停了多久,不知道为什么停。
能从设备信号中取得的数据,自动采集;像停机原因这类只有人才知道的信息,由人工输入。
注:良品率还需要不良数。加装改造的初期,不良数一般取自检验记录或生产日报。
用书面形式定义三种状态
"运转""停机""报警"在不同设备上含义不同。信号灯塔的绿、黄、红也不一定正好对应这三种状态:有的设备黄灯表示"正在换型换线",有的设备黄灯却是"物料快用完"的预警。
所以在开始采集任何信号之前,先用文件写明哪些情况算"运转"。同时要定下:通电但没有在加工的待机状态,算不算停机。
停机原因由操作工选择
设备信号只能告诉你"停了",不能告诉你为什么停。等料、换型换线、故障,在信号层面看起来都是同一种"停机"。
现实的做法是让操作工在设备旁的终端或按钮上选择原因。停机时间和产量由设备提供,人只负责选原因。原因选项要分得足够细,避免大部分记录都落进"其他"。
从"每个周期动作一次"的部位取产量
要统计产量,就找一个"每做出一个产品,就恰好动作一次"的部位。
日本信息处理推进机构(IPA)的指南介绍了日本制造企业旭铁工(Asahi Tekko)的做法:在门的开合、气缸往复、轴旋转等每个周期只发生一次的动作上,加装光电传感器或干簧管(遇磁铁动作的开关)。
脉冲(信号的上升沿)的个数就是产量,脉冲的间隔就是加工周期。而且如果该来的时刻没有脉冲,就可以判定设备已经停了。这正是这种方法的优势:一个计数传感器,同时也测出了停机时间。关于"瞬时脉冲"与"保持型信号"的区别,请参阅 。
加装改造采集数据的五个步骤
一上来就选传感器的项目,很容易出问题。正确的顺序是:先定目的和对象设备,再调查设备上现有的信号,最后才选取信号的方法和硬件。
选硬件排在第三步。先想清楚"为什么要数据、从哪台设备开始"。
注:进入第4步之前,要和负责柜内作业的人员以及设备厂家确认方案(见后文安全部分)。
第1步:确定目的和对象设备
先定一个想改变的数字,比如"减少加班"或"瓶颈工序的停机减半"。目的明确了,从哪台设备开始、数据要细到什么程度,也就清楚了。
对象设备优先选产能不足的设备、瓶颈工序,或一停就会拖累后工序的设备。IPA 的指南也指出,不必每台设备都装传感器:以生产线为单位,尽量装在靠近最后一道工序的位置。如果只想看线体产出,在出口处计一个数通常就够了。
第2步:调查设备上现有的信号来源
接下来到现场确认,对象设备上还留有哪些信号。即使是老设备,完全没有运转信号的情况也很少见。请查看下面六个地方。
现有哪些信号,决定了能用哪些取信号的方法。
注:不开柜门,先用图纸确认柜内情况,或请电气维护人员检查。
同时也要确认:设备的使用说明书、电气图纸和 PLC 程序还在不在。没有图纸的设备,从柜内取信号的难度会大幅上升。有没有资料,和有没有信号本身同样重要。
日本设备的这些资料往往只有日文版。I/O 清单告诉你有哪些输入输出点(参见 ),梯形图程序则说明每个点的含义(参见 )。
第3步:选择取信号的方法(七种)
从老设备上取运转数据,主要有七种方法。一台设备不必只选一种,现场常把几种组合起来用,例如状态从信号灯塔取,产量用传感器计数。下表先对七种方法做整体比较,后面再逐一说明。
越容易上手的方法,能得到的信息越少;信息越多的方法,对设备本身的条件要求越高。
注:各项评级是 MONOSCOPE 编辑部整理的一般倾向,会随设备型号和产品而变。即使"柜内作业"一栏写"不需要",取电等环节也可能需要电气施工。
读取信号灯塔
设备顶部的信号灯塔本来就是用来向人显示设备状态的,把它的亮灭读成数据,是最容易上手的方法之一。有的产品把光传感器粘贴在灯的外侧,有的则把发射器装进信号灯塔内部。
日本 Patlite 的 AirGRID WD 系列属于内置式:灯塔内置的发射器以无线方式采集各灯常亮、闪烁、熄灭的时间。不过内置式发射器只适配特定型号的信号灯塔。对适用于部分旧系列的发射器,Patlite 说明需要为发射器供电而改动一部分接线。即使是"贴上就行""装上就行"的产品,也要事先确认适配机型和取电方式。
它的弱点是信息量。信号灯塔只显示设备厂家预先设定的几种状态,看不出产量和停机原因;没有信号灯塔的设备也用不了。
从备用继电器或 PLC 触点取信号
控制柜里常有表示"运转""报警""加工完成"的继电器或 PLC 输出。这种方法是把其中的备用触点(日语 aki setten,国内也说"空触点")接到数据采集单元的触点输入端。备用触点多为无电压(干)触点,请参阅 和 。
这样能得到比信号灯塔更细的状态。但由于要改动柜内接线,前提是有能看懂电气图纸的人,并由具备资质的人员施工。每个触点的含义,要对照图纸或 PLC 程序确认。关于日本设备上常见的 PLC 品牌,可参阅 。
用钳形电流互感器判断运转状态
这种方法是测量电机或加热器的电流,根据电流大小判断运转状态。加工时电流大,待机时电流小,停机时接近零,所以设两个阈值就能区分"运转、待机、停机"。既没有信号灯塔、也没有图纸的设备,用这个方法比较方便。
钳形(开口式)电流互感器(CT)只要夹在电线上就能测电流。日本 MG Co., Ltd.(M-System 技研集团)把自家产品的优点归纳为两点:不用剪断电线,所以不必断电就能安装;不需要装在面板上,所以不用改造现有设备。
但是,不剪线并不等于作业安全。电线通常在控制柜或接线盒里,所以作业是在带电部位附近进行的。安装应由具备资质的人员判断并实施,并遵守本厂规定的断电、上锁挂牌(LOTO)等程序。
另外,有些类型的 CT 在一次侧有电流时若二次侧(输出侧)开路,会产生高电压,所以要仔细阅读产品说明书中的注意事项。阈值要先实测几天的加工电流和待机电流,再来确定。
用振动传感器取信号
把振动传感器装在设备本体或轴承附近,根据有无振动和振动大小判断运转状态。大多数情况下不用开柜门,电流不好取的设备也能用。
振动数据还有另一重价值:能反映旋转部件状态的变化。如果将来想对某台设备做故障预兆监测,它就是候选方案。
用计数信号或传感器统计产量
如果设备带有产量计数器,有时可以把它的输入信号分出来用。没有计数器的话,就像前面说的,在每个周期动作一次的部位或产品排出口加装传感器计数。
传感器所在位置是只通过良品,还是不良品也会通过,计数的含义就不同。先定好"什么算一个产品",再选传感器的位置,可以避免以后数字对不上。
通过网络读取现有 PLC
如果设备里有 PLC 且带通信口,就可以通过网络读取 PLC 的内部数据。例如,三菱电机有的 PLC 机型支持 SLMP 通信协议(也兼容旧的 MC 协议)。通过以太网连接的外部设备,可以采集或修改 CPU 模块里的数据。
有些数据采集网关支持多个品牌的 PLC,能读取 PLC 的软元件存储区(输入输出状态、数据寄存器等)。例如 Contec 的 M2M Gateway 系列,列出了对三菱电机、欧姆龙、JTEKT(捷太格特)、松下、基恩士的 PLC 以及 Modbus 设备的支持。国内老设备上还常见西门子等其他品牌,需要逐一核对网关的支持清单。
这是信息量最大的方法。但老 PLC 常有障碍:没有通信模块;型号不在网关的支持清单里;程序没人看得懂,不知道该读哪些数据。先确认 PLC 型号和有无通信模块,再决定能不能走这条路。三菱 PLC 里要读的数据,通常在 X、Y、M、D 等软元件里,找法请参阅 。
连接正在生产的设备的 PLC,还可能影响控制。你可能需要加装通信模块、修改通信参数,甚至修改程序,这些都会触及生产设备的控制。连接之前要先约定:外部设备只读取数据,并设置为禁止写入,同时读取周期不要太短。这些事项要和管理 PLC 程序的人员以及设备厂家确认。
用摄像头读取显示器和仪表
压力表、温度计、设备显示器这类靠人眼读数记录的数值,可以用摄像头拍下来,再通过图像分析转换成数字。例如日立系统(Hitachi Systems)提供用市售网络摄像头读取模拟仪表的服务,并称安装时不需要改造工厂,也不需要停设备。
这种方法不用碰设备,但光线变化、反光和镜头脏污都会让读数不稳定。与其用来判断运转状态,不如用来记录以前靠巡检读取的数值。
第4步:搭建硬件与网络
取信号的方法定下来之后,就要搭建收集并传送数据的系统。不管用哪家的产品,加装改造的系统大致都由下面五层构成。
从传感器到画面,数据要经过五个层次。
注:有的产品把发射器、接收器和软件做成一套,层与层之间的界限就不太容易看出来。
选择数据采集单元
系统的核心是数据采集单元,负责接收传感器信号并转换成带时间戳的数据。IoT 网关、远程 I/O(通过网络连接远处输入输出的设备)、信号灯塔用的无线发射器,都属于这一类。
选型时要确认:触点输入和模拟量输入的点数够不够,能不能和 PLC 通信,能以什么格式向上位传送。如果计划接入现有仪表的模拟信号,还要核对输入类型;日本的控制柜里,4–20 mA 信号常通过 250 Ω 电阻转换成 1–5 V(参见 )。向上位传送的方式有 MQTT、OPC UA、Modbus TCP 等,你之后要用的看板或系统能不能接收这种格式,往往是选型的关键。
选择网络
厂内的数据传输手段分有线和无线两大类,没有绝对的正确答案,要根据设备布置、数据量和现有网络情况来选。
按数据量,以及到设备的距离和布线难易程度来选择。
注:MONOSCOPE 编辑部整理的一般倾向。使用无线方式前,建议先勘测现场的无线电环境。
5G专网在日本称为"本地5G"(local 5G),是企业在自己的建筑或厂区内建设的5G系统。在中国,企业的5G专网一般由电信运营商建设,或与运营商合作提供,频率许可的做法与日本不同,具体请向运营商和当地无线电管理部门确认。如果只是看设备状态,建议先用有线局域网、现有无线网,或产品自带的专用无线;等到视频等大流量数据多起来时,再考虑5G专网。
另外要注意:日本产的无线发射器,所用频段和发射功率规定可能与国内不同,直接带到国内使用未必合规。采购无线设备时,请核对它是否满足国内的无线电管理要求(例如无线电发射设备的型号核准)。
决定数据存在哪里、怎么显示
数据可以存放在厂内的电脑或服务器,也可以存到云端。起步阶段,只要能导出用表格软件打开的 CSV,就足以汇总停机时间、画出柏拉图(Pareto 图)。
等团队养成了用数据的习惯,再考虑与 MES(制造执行系统,负责工单和生产实绩)对接。不要一开始就想接入大系统。先做到自己的团队能看到数据。
如果日本总部要求把数据传回日本,请先和本厂的信息安全部门、法务确认公司内部规定,以及国内关于数据安全和数据出境的要求,再确定传输路径。
安装前的安全、质保和网络安全确认
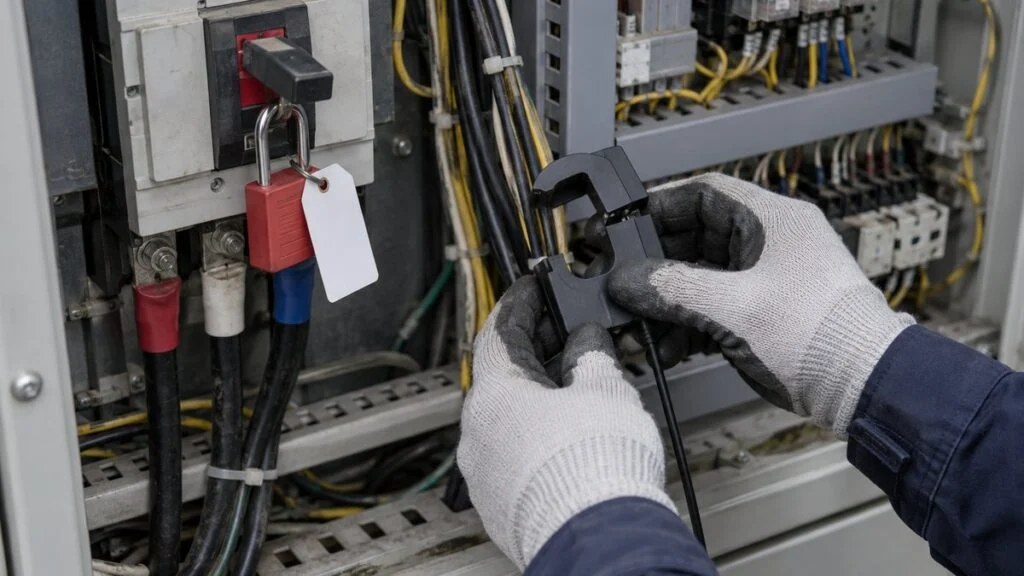
加装改造,是对正在生产的设备动手。如今容易安装的产品越来越多,但如果安全、设备质保、网络这三方面的确认有疏漏,就可能造成人身伤害、设备误动作和信息安全问题。下面九点,请在安装之前逐项确认。本节列的是"确认什么、由谁判断",并不是作业指导书。
开工之前,从安全、质保、网络安全三个方面逐项确认。
注:具体的接线方法和作业步骤,请以设备厂家的资料和本厂的作业标准为准。
柜内作业由具备资质的人员按厂内规定进行
从备用触点取信号、安装 CT、从柜内给采集单元取电,这些作业都要靠近控制柜里的带电部位。既有触电的风险,碰错端子还会造成设备误动作或停机。
谁能做这类作业、怎么做,由设备所在国的电气法规和本厂的电气安全管理制度决定。在中国,电工作业属于特种作业,作业人员须按规定取得特种作业操作证(如低压电工作业),相关要求见《安全生产法》和《特种作业人员安全技术培训考核管理规定》。具体某项作业属于哪一类、需要什么资质,请由本厂的电气维护负责人或安全管理部门判断,不要在现场自行决定。
作为日本的例子:日本《电气工事士法》规定许多电气工事必须由持证电工实施,只有该法施行令第1条列举的"轻微工事"可以例外,比如在600 V以下使用的插接器或开关上连接软线、把电线用螺钉固定到电气设备的端子上、安装或拆卸熔断器。无论哪个国家,都不要让人在现场自己判断"分出一根信号线""从柜里取电"算不算"轻微作业"。请向电气维护负责人或电气主管确认,并由具备资质的人员按本厂的断电、上锁挂牌程序实施。
"我们又不剪线""几分钟就搞定",都不是省略程序的理由。关于上锁挂牌,国内有 GB/T 33579《机械安全 危险能量控制方法 上锁/挂牌》可以参考。加装改造的作业,和平时柜内的维修作业一样处理。
和设备厂家确认质保与安全功能的影响
在柜内增加接线或部件,可能构成对设备的改造。质保期内的设备,或签有维保合同的设备,事先和厂家或经销商沟通,可以避免日后的纠纷。日本厂家的海外服务往往通过当地子公司或代理商进行,先弄清楚找谁,再去提问。
最需要小心的是急停、互锁(安全门打开时设备不能动作的机构)等安全功能。原则上,不要从与安全有关的回路取信号。确实需要时,交给设备厂家来判断。关于日本图纸上互锁逻辑的读法,请参阅 。
隔离网络,修改初始密码
数据采集设备一旦接入网络,设备本身就可能成为网络攻击的入口。
日本经济产业省(METI)于2022年11月发布了《工厂系统的网络物理安全对策指南》Ver1.0,并于2025年4月发布了 Ver1.1,另有英文版。该指南把业务内容和重要程度相近的区域划为"区域"(zone),例如控制系统和办公(OA)系统,再按区域考虑安全对策。
国内可以参照的有网络安全等级保护的相关标准(如 GB/T 22239)和工信部发布的《工业控制系统信息安全防护指南》等;适用哪些要求,请与本厂的信息安全部门确认。无论采用哪套规范,加装改造的起点都是把设备侧网络与办公网络、互联网分开设计。网关和无线设备的初始账号、密码,要在安装时就改掉;METI 指南也把"能够修改初始账号和密码"列为交付设备的安全标准之一。如果数据要送上云,通往外部的路径要和IT部门一起确定。
第5步:先试点一台,再推广
即使硬件方案已经定了,也不要一次装到所有设备上。先拿一台设备或一条线试点,纠正判定偏差,解决运行中的问题,再往外推广,反而能更快覆盖全厂。下面用一家虚构的工厂来说明大致的推进方式。
虚构工厂的示例
假设有一家约50人的金属加工厂,有8台数控车床和4台老式机械冲床,运转情况靠纸质日报记录。月底汇总后,大家怀疑冲床工序是交期延误的原因,但没人知道冲床究竟是在哪里停的。
这家工厂决定从瓶颈工序的一台冲床开始。冲床没有信号灯塔,所以在每冲一次动作一次的部位装传感器计产量,并用脉冲中断来判定停机。停机原因由操作工在冲床旁边的平板上选择。
先在一台设备上把判定和运行方式定下来,再推广到同类型设备。
注:这是为说明而设的虚构示例。时间和步骤会因设备台数和团队情况而不同。
这个例子的关键在第一周:继续写纸质日报,并与自动记录对照。
在 IPA 的一篇文章中,旭铁工的木村哲也先生说明,人工记录的停机时间,比实际短20%左右。因为在多数公司,人们不会记下短暂停机,记录的时间也比较粗略。看看手写记录与自动记录的差异出在哪里,也能检验判定设置是否正确。
常见的失败
加装改造项目走不下去,原因几乎总在推进方式,而不在设备本身。典型情况如下:
- 目的不明确,所有设备都装了传感器,数据有了却没人看
- 只采状态,不采停机原因,数据无法转化为对策
- 没有确认电流阈值或信号灯塔的含义就投入使用,待机被算成了运转
- 没有看数据、定对策的例会,看板只是被"看看而已"
- 没有和IT部门商量,就把设备上的装置直接接到办公网或互联网
其中最容易被忽视的,是看数据的机制。IPA 指南介绍的旭铁工,每天都利用前一天的数据,在现场确认问题并讨论对策。数据不是采集到了就有用,而是有人看了并定下对策,才开始有用。起步不需要特别的工具,用表格软件就能汇总、做图。不妨先从记录一台设备一周的停机时间和停机原因做起。
可以直接使用的内容
安装前检查清单
订购硬件或打开控制柜之前,请对每台设备逐项核对下面的清单。
- 已就目标(要改善的数字)和对象设备达成一致
- 针对这台设备,已用书面定义"运转""待机""停机""报警",包括信号灯塔各颜色的含义
- 已拟好停机原因清单,并有人负责更新
- 已确定"什么算一个产品"(只算良品,还是全部算)
- 已确认现有资料:使用说明书、电气图纸、I/O清单、PLC程序,以及它们的语言
- 每项数据(状态、产量、原因)都已选定取信号的方法
- 若打算读取PLC,已确认PLC的厂家、型号和通信口
- PLC的任何连接都是只读,并已约定读取周期
- 已把安全回路(急停、互锁)排除在信号来源之外
- 柜内作业已交给具备资质的人员,按厂内上锁挂牌规定进行,且电气负责人已批准
- 设备厂家或其当地代理商已确认对质保和维保合同的影响
- 网络设计已与办公网分开并经IT部门批准,默认密码将被修改
- 图纸将补充新增的接线和设备
- 试点期间的每日数据例会及其负责人已确定
给日本设备厂家的提问清单
如果设备来自日本,很多答案在设备厂家、它的海外服务代理或日本总厂那里。下面的问题可作为起点,请以书面形式发出,并附上设备型号和出厂编号。
- 能否提供这个出厂编号对应的电气图纸、I/O清单和PLC程序?有没有英文或中文版本?
- 哪些继电器或PLC输出表示运转、报警、循环完成?它们有没有可以使用的备用触点?
- 这台设备上,信号灯塔各颜色(包括闪烁)分别代表什么?
- 装的是哪种PLC和通信模块?该PLC是否支持只读的网络访问(例如三菱PLC的 SLMP)?循环计数器和报警号在哪些软元件里?
- 加装电流传感器、触点分支或通信模块,会不会影响质保或维保合同?
- 哪些回路与安全有关,不能用作信号来源?
- 这个机型有没有加装监控的选配方案,或推荐的数据采集产品?
询问邮件范例
下面是一封简短的询问邮件,可按实际情况修改。
"我们计划在位于[城市]的工厂,为贵公司的[型号]设备(出厂编号[编号])增加只读的设备监控(运转状态、产量、报警)。请问:表示运转、报警和循环完成的输出或PLC软元件分别是哪些?是否有可用的备用触点?加装传感器或通信模块是否会影响质保?我们不会从任何安全回路取信号。如有英文或中文版的电气图纸和I/O清单,将不胜感激。"
如果对方习惯用英文,可以使用下面的版本:
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [city]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
本文的局限
- 本文说明的是选择和确认事项,不是电气作业指导书。接线、上锁挂牌和资质的要求,因国家、工厂和设备厂家的资料而异。
- 图4和图6中的评级只是一般倾向。实际的难易程度和信息量,取决于设备型号和你选的产品。
- 文中提到的产品和公司,只是根据其公开资料列举的例子,并非推荐。请向供应商确认最新的规格和适配清单。
- 国内法规和标准(特种作业操作证、GB/T 33579、等级保护、工控安全防护指南、无线电管理等)只列出名称和要点,请在使用前核对现行有效的版本和适用范围。
- 第5步中的工厂是虚构的,时间安排仅作示意。
- OEE 的定义,例如什么算负荷时间,各公司并不一致。和日本总部比较各厂之前,请先就口径达成一致。
常见问题(FAQ)
没有PLC通信口的设备,也能采集数据吗?
大多数情况下可以。你可以读取信号灯塔,利用备用继电器触点,把钳形电流互感器夹在电机供电线上,加装振动传感器,或在每个周期动作一次的部位装传感器计数。这些方法不用和PLC联网,就能取得运转状态和产量。
老设备最简单的监控方法是什么?
通常是读取信号灯塔,因为设备已经在那里显示自己的状态。但它的信息有限,没有产量,也没有停机原因。购买信号灯塔发射器之前,先确认适配机型和取电方式。
钳形电流传感器可以不断电安装吗?
有的厂家称其钳形传感器可以不剪线、不断电安装。但电线通常在柜内带电部位附近,所以应由具备资质的人员判断并实施,并遵守本厂的断电、上锁挂牌规定。
读取正在运行的PLC的数据安全吗?
如果连接是只读的,读取周期也不太短,一般可以做到。但加装模块、修改参数或程序都会触及设备控制,所以要先与管理PLC程序的人员及设备厂家商定方案。
为什么停机原因必须人工输入?
因为设备信号只能显示设备停了。等料、换型换线、故障,在信号层面看起来是一样的。原因由操作工选择,时间和数量由设备提供。
出处
- 后加装传感器的位置、通过脉冲判定产量/加工周期/停机、每日数据例会:日本信息处理推进机构(IPA)中小制造企业制造领域DX推进指南 步骤示例(2022年4月,日文)
- 人工记录的停机比实际短20%左右:IPA DX SQUARE 旭铁工案例(2022年8月17日,日文)
- 信号灯塔内置发射器、适配机型、改线说明:Patlite AirGRID WD 系列发射器及产品专页(日文)
- 钳形电流传感器的特点:MG Co., Ltd. 钳形交流电流传感器 CLS 系列(日文)
- PLC数据采集:三菱电机FA MELSEC-L 系列网络特点(SLMP)(日文);Contec M2M Gateway 系列
- 用摄像头读取仪表:日立系统 模拟仪表自动读取服务(日文)
- 本地5G的定义:日本总务省《令和5年版信息通信白皮书》(日文)
- 工厂安全对策:日本经济产业省《工厂系统的网络物理安全对策指南》Ver1.1(英文版)(2025年4月11日)
- 日本无需电工资质的轻微电气工事:日本《电气工事士法施行令》第1条(日文)
- 中国相关法规和标准(请核对现行版本):《安全生产法》;《特种作业人员安全技术培训考核管理规定》;GB/T 33579《机械安全 危险能量控制方法 上锁/挂牌》;GB/T 22239《信息安全技术 网络安全等级保护基本要求》;工信部《工业控制系统信息安全防护指南》
日文原文本指南改编自 MONOSCOPE 面向日本读者撰写的文章:古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
觉得有用?欢迎分享
关于编辑
 MONOSCOPE 编辑FOUNDER & EDITOR
曾在工厂设备制造商和工程公司工作约十年,负责设备的方案、设计与试运行,之后转向网络营销。现为 B2B 制造企业的网络顾问,帮助企业讲清自己的产品与技术。持有日本国家资格“能源管理士”和“第三种电气主任技术者”。
自 2017 年起运营技术博客(500 余篇文章),日文 YouTube 频道约有 2 万订阅。每篇指南都从日本生产现场的视角撰写,并对照所引用的标准进行核实。


