Machine Monitoring เครื่องจักรเก่า: ติดตั้งเพิ่มโดยไม่ต้องเปลี่ยนเครื่อง (Retrofit)
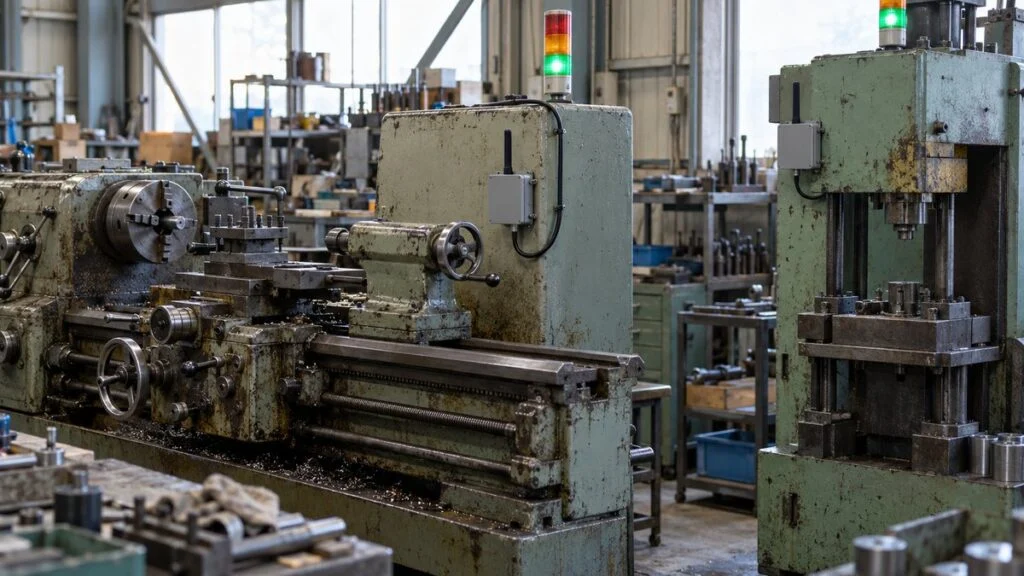
โรงงานของคุณที่ระยอง ชลบุรี หรืออมตะนคร มีเครื่องกลึงและเครื่องปั๊มญี่ปุ่นอายุ 20–30 ปี เครื่องยังผลิตงานได้ดี แต่ไม่ได้ต่อเครือข่าย ตอนนี้บริษัทแม่ที่ญี่ปุ่นอยากได้ mieruka (การทำให้มองเห็น) คือดูเวลาเดินเครื่อง เวลาหยุด และ OEE ของทุกเครื่อง ส่วนการเปลี่ยนเครื่องใหม่ไม่ใช่ทางเลือก
ส่วนใหญ่คุณเก็บข้อมูลเหล่านี้ได้ด้วยการติดเซนเซอร์และชุดเก็บข้อมูลเพิ่มเข้าไป (Retrofit) เครื่องเก่ายังมีสัญญาณที่บอกว่าเครื่องกำลังทำงานอยู่ เช่น ไฟ Stack light กระแสมอเตอร์ รีเลย์ในตู้คอนโทรล หรือกระบอกสูบที่ขยับครั้งเดียวต่อหนึ่งรอบการทำงาน
บทความนี้อธิบายว่าควรเก็บข้อมูลอะไรก่อน ขั้นตอน 5 ข้อ วิธีรับสัญญาณ 7 แบบ ชั้นของอุปกรณ์และเครือข่าย และสิ่งที่ต้องตรวจสอบเรื่องความปลอดภัย การรับประกัน และ Security ก่อนที่ใครจะเปิดตู้ ท้ายบทความมีเช็กลิสต์และรายการคำถามสำหรับผู้ผลิตเครื่องจักรญี่ปุ่น
สารบัญ
- เริ่มจากข้อมูล 3 อย่าง: สถานะเครื่อง สาเหตุที่หยุด จำนวนชิ้นงาน
- 5 ขั้นตอนการ Retrofit เพื่อเก็บข้อมูล
- ขั้นที่ 3: เลือกวิธีรับสัญญาณ (7 ทางเลือก)
- ขั้นที่ 4: ตั้งค่าอุปกรณ์และเครือข่าย
- ตรวจเรื่อง Safety การรับประกัน และ Security ก่อนติดตั้ง
- ขั้นที่ 5: ทดลองกับเครื่องเดียว แล้วขยายผล
- นำไปใช้ได้ทันที
- ข้อจำกัดของบทความนี้
- FAQ
เริ่มจากข้อมูล 3 อย่าง: สถานะเครื่อง สาเหตุที่หยุด จำนวนชิ้นงาน
การ Retrofit ครั้งแรก เก็บข้อมูลแค่ 3 อย่างก็พอ คือ สถานะเครื่อง (ทำงาน หยุด หรือ Alarm) สาเหตุของการหยุดแต่ละครั้ง และจำนวนชิ้นงาน ข้อมูลละเอียดอย่างอุณหภูมิหรือรูปคลื่นการสั่นสะเทือนไว้ทีหลังได้ หลังจากเห็นแล้วว่าเครื่องหยุดที่ไหนและเพราะอะไร
ข้อมูลทั้ง 3 อย่างนี้เป็นพื้นฐานของ OEE สองตัว คือ Availability และ Performance ถ้าขาดอย่างใดอย่างหนึ่ง ภาพจะไม่ครบ เช่น มีสถานะแต่ไม่มีสาเหตุที่หยุด คุณจะรู้ว่าเครื่องหยุดนานเท่าไร แต่ไม่รู้ว่าหยุดเพราะอะไร
ข้อมูลที่ได้จากสัญญาณของเครื่อง ให้เก็บอัตโนมัติ ส่วนข้อมูลที่มีแต่คนที่รู้ เช่น สาเหตุที่หยุด ให้เก็บโดยการกรอกหรือกดเลือก
หมายเหตุ: Quality ต้องใช้จำนวนงานเสียด้วย การ Retrofit ช่วงแรกมักดึงตัวเลขนี้จากบันทึกการตรวจสอบหรือรายงานผลิตรายวัน
กำหนดความหมายของ 3 สถานะเป็นลายลักษณ์อักษร
คำว่า "ทำงาน" "หยุด" และ "Alarm" ความหมายไม่เหมือนกันในแต่ละเครื่อง สีเขียว เหลือง แดงของ Stack light ไม่ได้ตรงกับ 3 สถานะนี้เสมอไป เครื่องหนึ่งไฟเหลืองอาจแปลว่า "กำลังเปลี่ยนรุ่น" อีกเครื่องอาจเป็นการเตือนล่วงหน้าว่าวัตถุดิบใกล้หมด
ก่อนเก็บสัญญาณใด ๆ ให้ เขียนไว้ก่อนว่าสภาพไหนนับเป็น "ทำงาน" และตกลงด้วยว่าช่วง Idle ที่เปิดเครื่องไว้แต่ไม่ได้ตัดเฉือน นับเป็นหยุดหรือไม่
ให้ผู้ปฏิบัติงานเลือกสาเหตุที่หยุด
สัญญาณของเครื่องบอกได้แค่ว่าเครื่องหยุด แต่ไม่บอกว่าหยุดเพราะอะไร รอวัตถุดิบ เปลี่ยนรุ่น และเครื่องเสีย ดูเป็น "หยุด" เหมือนกันหมดในระดับสัญญาณ
วิธีที่ใช้ได้จริงคือให้ผู้ปฏิบัติงานเลือกสาเหตุบนหน้าจอหรือปุ่มข้างเครื่อง เครื่องจักรให้เวลาหยุดและจำนวนชิ้นงาน คนให้แค่สาเหตุ และควรแบ่งรายการสาเหตุให้ละเอียดพอ เพื่อไม่ให้การหยุดส่วนใหญ่ไปกองอยู่ที่ "อื่น ๆ"
นับชิ้นงานจากการเคลื่อนที่ที่เกิดครั้งเดียวต่อรอบ
การนับชิ้นงาน ให้หาการเคลื่อนที่ที่เกิดขึ้นครั้งเดียวต่อชิ้นงานหนึ่งชิ้นพอดี
คู่มือของ IPA (Information-technology Promotion Agency หน่วยงานส่งเสริม IT ของญี่ปุ่น) แนะนำวิธีของ Asahi Tekko ผู้ผลิตชิ้นส่วนรถยนต์ในญี่ปุ่น เขาติด Photoelectric sensor หรือ Reed switch (สวิตช์ที่ทำงานเมื่อมีแม่เหล็กเข้าใกล้) ไว้กับการเคลื่อนที่ที่เกิดครั้งเดียวต่อรอบ เช่น ประตูเปิด-ปิด การเคลื่อนที่ของกระบอกสูบ หรือการหมุนของเพลา
จำนวน Pulse (ขอบขาขึ้นของสัญญาณ) คือจำนวนชิ้นงาน และช่วงเวลาระหว่าง Pulse คือ Cycle time ถ้า Pulse ไม่มาตามเวลาที่ควรมา ก็ถือว่าเครื่องหยุดอยู่ จุดแข็งของวิธีนี้คือเซนเซอร์นับชิ้นงานตัวเดียววัดเวลาหยุดได้ด้วย ความต่างระหว่างสัญญาณ Pulse กับสัญญาณที่ค้างสถานะ ดูเพิ่มได้ที่บทความเรื่อง Pulse กับ Status signal
5 ขั้นตอนการ Retrofit เพื่อเก็บข้อมูล
โครงการ Retrofit ที่เริ่มจากการเลือกเซนเซอร์มักพลาดง่าย ให้ตกลงวัตถุประสงค์และเครื่องเป้าหมายก่อน แล้วสำรวจสัญญาณที่เครื่องมีอยู่แล้ว จากนั้นจึงเลือกวิธีรับสัญญาณและอุปกรณ์
การเลือกอุปกรณ์อยู่ขั้นที่ 3 ก่อนอื่นให้ตกลงว่าต้องการข้อมูลไปทำอะไร และจะเริ่มที่เครื่องไหน
หมายเหตุ: ก่อนขั้นที่ 4 ให้คุยแผนกับผู้ที่จะทำงานในตู้คอนโทรล และกับผู้ผลิตเครื่องจักร (ดูหัวข้อความปลอดภัยด้านล่าง)
ขั้นที่ 1: กำหนดเป้าหมายและเครื่องเป้าหมาย
เริ่มจากตัวเลขที่อยากเปลี่ยน เช่น "ลด OT" หรือ "ลดการหยุดของเครื่องคอขวดลงครึ่งหนึ่ง" เป้าหมายจะบอกว่าควรเริ่มที่เครื่องไหน และต้องเก็บข้อมูลละเอียดแค่ไหน
เลือกเครื่องที่ผลิตไม่ทันความต้องการ เครื่องคอขวด หรือเครื่องที่หยุดแล้วกระทบกระบวนการถัดไป คู่มือ IPA ยังบอกว่าไม่จำเป็นต้องติดเซนเซอร์ทุกเครื่อง: ถ้าเป็นไลน์ ให้ติดใกล้กระบวนการสุดท้ายให้มากที่สุด ถ้าต้องการแค่ผลผลิตของไลน์ การนับที่ทางออกจุดเดียวก็มักพอ
ขั้นที่ 2: สำรวจแหล่งสัญญาณบนเครื่อง
ต่อไปให้ไปดูหน้างานว่าเครื่องเป้าหมายยังมีสัญญาณอะไรอยู่ เครื่องเก่าแทบไม่เคยไม่มีสัญญาณการทำงานเลย ให้ดู 6 จุดต่อไปนี้
สิ่งที่มีอยู่จะกำหนดว่าใช้วิธีรับสัญญาณแบบไหนได้
หมายเหตุ: การตรวจภายในตู้ ให้ดูจากแบบโดยไม่เปิดประตูตู้ หรือให้ช่างไฟฟ้าซ่อมบำรุงเป็นผู้ตรวจ
ตรวจด้วยว่ายังมีคู่มือเครื่อง แบบไฟฟ้า และโปรแกรม PLC อยู่หรือไม่ ถ้าไม่มีแบบ การดึงสัญญาณจากในตู้จะยากขึ้นมาก การมีเอกสารหรือไม่ สำคัญพอ ๆ กับตัวสัญญาณเอง
เอกสารของเครื่องญี่ปุ่นมักเป็นภาษาญี่ปุ่นอย่างเดียว I/O list บอกว่ามีจุด Input/Output อะไรบ้าง และโปรแกรม Ladder บอกว่าแต่ละจุดมีความหมายอะไร
ขั้นที่ 3: เลือกวิธีรับสัญญาณ (7 ทางเลือก)
วิธีดึงข้อมูลการทำงานจากเครื่องเก่ามีหลัก ๆ 7 แบบ ไม่จำเป็นต้องใช้แบบเดียวต่อเครื่อง โรงงานมักใช้ผสมกัน เช่น เอาสถานะจาก Stack light และเอาจำนวนชิ้นงานจากเซนเซอร์ ตารางด้านล่างเปรียบเทียบทั้ง 7 แบบ และแต่ละแบบอธิบายต่อจากตาราง
ยิ่งทำง่าย ข้อมูลที่ได้ยิ่งน้อย วิธีที่ให้ข้อมูลมากต้องการเงื่อนไขจากเครื่องมากกว่า
หมายเหตุ: ระดับต่าง ๆ เป็นแนวโน้มทั่วไปที่ MONOSCOPE รวบรวม และขึ้นกับรุ่นเครื่องและผลิตภัณฑ์ แม้วิธีที่ไม่ต้องทำงานในตู้ ก็อาจต้องมีงานไฟฟ้า เช่น การจ่ายไฟ
อ่านไฟ Stack light
Stack light ที่ติดบนเครื่องมีไว้บอกสถานะให้คนเห็นอยู่แล้ว การอ่านไฟนี้เป็นข้อมูลจึงเป็นวิธีที่ง่ายที่สุดวิธีหนึ่ง ผลิตภัณฑ์บางแบบใช้เซนเซอร์แสงแปะด้านนอกหลอดไฟ บางแบบฝังตัวส่งสัญญาณไว้ในชุด Stack light
ตัวอย่างแบบฝังตัวคือ AirGRID WD series ของ Patlite ตัวส่งสัญญาณที่ฝังอยู่ใน Stack light รวบรวมเวลาที่ไฟติด กะพริบ และดับ แบบไร้สาย แต่ตัวส่งแบบฝังใช้ได้กับ Stack light เฉพาะบางรุ่น และสำหรับตัวส่งที่ใช้กับรุ่นเก่าบางรุ่น Patlite แจ้งว่าต้องเปลี่ยนสายไฟบางส่วนเพื่อจ่ายไฟให้ตัวส่งสัญญาณ ต่อให้เป็นแบบ "แค่แปะ" หรือ "แค่ติด" ก็ต้องตรวจรุ่นที่ใช้ได้และวิธีจ่ายไฟล่วงหน้า
จุดอ่อนคือความละเอียดของข้อมูล Stack light แสดงได้แค่ไม่กี่สถานะที่ผู้ผลิตเครื่องกำหนดไว้ จึงไม่บอกจำนวนชิ้นงานหรือสาเหตุที่หยุด และใช้ไม่ได้กับเครื่องที่ไม่มี Stack light
ดึงสัญญาณจากหน้าสัมผัสว่างของรีเลย์หรือ PLC
ในตู้คอนโทรลมักมีรีเลย์หรือเอาต์พุตของ PLC ที่บอกว่า "กำลังเดินเครื่อง" "Alarm" หรือ "ผลิตครบรอบ" วิธีนี้ใช้หน้าสัมผัสว่าง (spare contact / aki setten) ของรีเลย์เหล่านั้น ไปต่อกับ Contact input ของชุดเก็บข้อมูล หน้าสัมผัสว่างส่วนใหญ่เป็นแบบ Dry contact (ไม่มีแรงดัน) ดูวิธีเรียกในสเปกญี่ปุ่นได้ที่บทความเรื่อง Dry contact กับ Wet contact และเรื่องการจัดกลุ่มขั้ว COM บนเทอร์มินอลบล็อก
วิธีนี้ได้สถานะที่ละเอียดกว่า Stack light แต่ เพราะต้องแก้การเดินสายในตู้ จึงต้องมีคนที่อ่านแบบไฟฟ้าได้ และผู้มีคุณสมบัติสำหรับงานนี้เป็นผู้ทำ ให้ยืนยันความหมายของหน้าสัมผัสแต่ละตัวจากแบบหรือโปรแกรม PLC ส่วนการเปรียบเทียบ PLC ยี่ห้อที่จะเจอในเครื่องญี่ปุ่น ดูได้ที่บทความเปรียบเทียบ Mitsubishi, Keyence, Omron และ Siemens
ตัดสินสถานะด้วย Clamp-on current transformer (CT)
วิธีนี้วัดกระแสที่ไหลผ่านมอเตอร์หรือฮีตเตอร์ แล้วดูสถานะการทำงานจากระดับกระแส ตอนตัดเฉือนกระแสสูง ตอน Idle กระแสต่ำ และตอนหยุดกระแสเกือบเป็นศูนย์ ตั้งค่าเกณฑ์ (Threshold) 2 ค่าก็แยก ทำงาน/Idle/หยุด ได้ วิธีนี้เหมาะกับเครื่องที่ไม่มีทั้ง Stack light และแบบไฟฟ้า
Clamp-on CT วัดกระแสโดยแค่หนีบรอบสายไฟ บริษัท MG Co., Ltd. ผู้ผลิตเซนเซอร์ญี่ปุ่น ระบุข้อดีของเซนเซอร์แบบหนีบ 2 ข้อ คือไม่ต้องตัดสาย จึงติดตั้งได้โดยไม่ต้องตัดไฟ และไม่ต้องติดตั้งบนแผง จึงไม่ต้องดัดแปลงเครื่องเดิม
แต่การไม่ตัดสายไม่ได้แปลว่างานปลอดภัย สายไฟมักอยู่ในตู้คอนโทรลหรือกล่องเทอร์มินอล ดังนั้น งานจะอยู่ใกล้ส่วนที่มีไฟ ผู้มีคุณสมบัติควรเป็นผู้ตัดสินใจและทำงานตามกฎของโรงงานเรื่องการตัดไฟและ Lockout/Tagout (LOTO)
CT บางชนิดอาจเกิดแรงดันสูงถ้ามีกระแสไหลผ่านสายหลัก ขณะที่ด้านทุติยภูมิ (ด้านเอาต์พุต) เปิดวงจรไว้ ให้อ่านคำเตือนในคู่มือผลิตภัณฑ์ ส่วนค่าเกณฑ์ ให้ตั้งหลังจากวัดกระแสจริงตอนตัดเฉือนและตอน Idle สักสองสามวัน
ใช้เซนเซอร์การสั่นสะเทือน
ติดเซนเซอร์การสั่นสะเทือนที่ตัวเครื่องหรือใกล้ตลับลูกปืน แล้วดูว่าเครื่องสั่นหรือไม่ และสั่นมากแค่ไหนเพื่อตัดสินสถานะ มักติดได้โดยไม่ต้องเปิดตู้ และใช้ได้กับเครื่องที่วัดกระแสยาก
ข้อมูลการสั่นสะเทือนยังมีประโยชน์อย่างที่สอง คือเห็นการเปลี่ยนแปลงของชิ้นส่วนหมุน จึงเป็นตัวเลือกสำหรับเครื่องที่ภายหลังอยากใช้หาสัญญาณเตือนล่วงหน้าก่อนเสีย
นับชิ้นงานด้วยสัญญาณตัวนับหรือเซนเซอร์
ถ้าเครื่องมีตัวนับชิ้นงาน บางครั้งแยกสัญญาณ Input ของตัวนับมาใช้ได้ ถ้าไม่มี ให้ติดเซนเซอร์ที่ชิ้นส่วนซึ่งขยับครั้งเดียวต่อรอบ อย่างที่อธิบายไว้ข้างต้น หรือที่จุดคายชิ้นงาน
ความหมายของตัวเลขต่างกัน ขึ้นกับว่าที่จุดเซนเซอร์มีแต่งานดี หรือมีงานเสียผ่านด้วย ให้ตกลงก่อนว่าอะไรนับเป็น 1 ชิ้น แล้วค่อยเลือกตำแหน่งเซนเซอร์ จะได้ไม่เจอปัญหาตัวเลขไม่ตรงทีหลัง
อ่าน PLC เดิมผ่านเครือข่าย
ถ้าเครื่องมี PLC ที่มีพอร์ตสื่อสาร ก็อ่านข้อมูลภายใน PLC ผ่านเครือข่ายได้ เช่น PLC ของ Mitsubishi Electric บางรุ่นรองรับ SLMP ซึ่งเป็นโปรโตคอลสื่อสารที่รองรับ MC protocol รุ่นเก่าด้วย อุปกรณ์ภายนอกที่ต่อผ่าน Ethernet สามารถเก็บและเปลี่ยนข้อมูลใน CPU module ได้
Gateway เก็บข้อมูลบางรุ่นรองรับ PLC หลายยี่ห้อ และอ่าน Device memory ของ PLC (สถานะ I/O, Data register ฯลฯ) ได้ เช่น M2M Gateway series ของ Contec ระบุว่ารองรับ PLC ของ Mitsubishi Electric, Omron, JTEKT, Panasonic และ Keyence รวมถึงอุปกรณ์ Modbus
วิธีนี้ให้ข้อมูลมากที่สุด แต่ PLC รุ่นเก่ามีอุปสรรค เช่น ไม่มีโมดูลสื่อสาร รุ่นที่ใช้ไม่อยู่ในรายการที่ Gateway รองรับ หรือไม่มีใครเข้าใจโปรแกรม จึงไม่รู้ว่าต้องอ่านข้อมูลตัวไหน ให้ตรวจรุ่นของ PLC และดูว่ามีโมดูลสื่อสารหรือไม่ก่อนตัดสินใจ ใน PLC ของ Mitsubishi ข้อมูลที่ต้องการมักอยู่ใน Device อย่าง X, Y, M และ D ส่วนวิธีหาตำแหน่ง ดูได้จากบทความคู่มืออ่านโปรแกรม PLC
การต่อกับ PLC ของเครื่องที่กำลังผลิตอยู่อาจกระทบการควบคุมได้ อาจต้องเพิ่มโมดูลสื่อสาร เปลี่ยนค่าการสื่อสาร (Parameter) หรือแม้แต่แก้โปรแกรม ซึ่งทั้งหมดนี้เกี่ยวกับการควบคุมเครื่องที่ผลิตอยู่ ก่อนต่อ ให้ตกลงกันว่า อุปกรณ์ภายนอกจะอ่านอย่างเดียวและตั้งค่าไม่ให้เขียนข้อมูลได้ และไม่อ่านถี่เกินไป ให้ยืนยันเรื่องนี้กับผู้ที่ดูแลโปรแกรม PLC และกับผู้ผลิตเครื่องจักร
ใช้กล้องอ่านจอแสดงผลและเกจ
ค่าที่คนอ่านด้วยตา เช่น เกจความดัน เทอร์โมมิเตอร์ และจอของเครื่อง ถ่ายด้วยกล้องแล้วใช้การวิเคราะห์ภาพแปลงเป็นตัวเลขได้ เช่น Hitachi Systems มีบริการอ่านมิเตอร์แบบอนาล็อกด้วยกล้องเครือข่ายทั่วไป และระบุว่าติดตั้งกล้องได้โดยไม่ต้องปรับปรุงโรงงานหรือหยุดเครื่อง
วิธีนี้ไม่ต้องแตะเครื่อง แต่แสงที่เปลี่ยน แสงสะท้อน และเลนส์สกปรกอาจทำให้อ่านค่าไม่นิ่ง จึงเหมาะกับการบันทึกค่าที่ผู้ปฏิบัติงานเคยเดินตรวจและอ่านเอง มากกว่าการตัดสินสถานะการทำงาน
ขั้นที่ 4: ตั้งค่าอุปกรณ์และเครือข่าย
เมื่อเลือกวิธีรับสัญญาณแล้ว ให้สร้างระบบที่เก็บและส่งข้อมูล ไม่ว่าจะใช้ผลิตภัณฑ์ยี่ห้อไหน ระบบ Retrofit ก็มีประมาณ 5 ชั้นตามรูปด้านล่าง
จากเซนเซอร์ถึงหน้าจอ ข้อมูลผ่าน 5 ชั้น
หมายเหตุ: ผลิตภัณฑ์บางแบบรวมตัวส่ง ตัวรับ และซอฟต์แวร์เป็นชุดเดียว จึงมองเห็นชั้นต่าง ๆ ได้ยาก
เลือกชุดเก็บข้อมูล
หัวใจของระบบคือชุดเก็บข้อมูล ซึ่งรับสัญญาณจากเซนเซอร์แล้วแปลงเป็นข้อมูลที่มีเวลากำกับ ได้แก่ IoT gateway, Remote I/O (อุปกรณ์ที่ต่อ Input/Output ที่อยู่ไกลกันผ่านเครือข่าย) และตัวส่งสัญญาณไร้สายสำหรับ Stack light
ให้ตรวจว่ามี Contact input และ Analog input พอหรือไม่ คุยกับ PLC ของคุณได้หรือไม่ และส่งข้อมูลต่อไปในรูปแบบใดได้ ถ้าจะนำสัญญาณอนาล็อกจากเครื่องมือวัดเดิมเข้ามา ให้ตรวจชนิดสัญญาณด้วย เพราะตู้ของญี่ปุ่นบางตู้แปลงสัญญาณ 4–20 mA เป็น 1–5 V ผ่านตัวต้านทาน 250 Ω ดูบทความเรื่อง 4-20 mA กับ 1-5 V
โปรโตคอลส่งข้อมูลต่อมีเช่น MQTT, OPC UA และ Modbus TCP และ แดชบอร์ดหรือระบบของคุณรับรูปแบบนั้นได้หรือไม่ มักเป็นตัวตัดสินการเลือก
เลือกเครือข่าย
ข้อมูลในโรงงานส่งผ่านเครือข่ายแบบสายหรือไร้สาย ไม่มีคำตอบที่ถูกอย่างเดียว ให้เลือกตามตำแหน่งเครื่อง ปริมาณข้อมูล และเครือข่ายที่มีอยู่
เลือกตามปริมาณข้อมูล และระยะทางหรือความง่ายในการเดินสายไปถึงเครื่อง
หมายเหตุ: เป็นแนวโน้มทั่วไปที่ MONOSCOPE รวบรวม สำหรับระบบไร้สาย ควรสำรวจสภาพคลื่นวิทยุก่อนตัดสินใจ
Private 5G (ญี่ปุ่นเรียกว่า "local 5G") คือระบบ 5G ที่บริษัทสร้างใช้เองภายในอาคารหรือพื้นที่ของตน กฎการอนุญาตต่างกันตามประเทศ ในไทยควรสอบถามเงื่อนไขการใช้คลื่นความถี่กับ กสทช. (NBTC) ถ้าต้องการแค่ดูสถานะเครื่อง ให้เริ่มจาก LAN สาย ไร้สายที่มีอยู่แล้ว หรือไร้สายเฉพาะที่มากับผลิตภัณฑ์ แล้วค่อยพิจารณา Private 5G เมื่อมีวิดีโอหรือข้อมูลปริมาณมาก
ตัดสินใจว่าจะเก็บและแสดงข้อมูลที่ไหน
เก็บข้อมูลบน PC หรือเซิร์ฟเวอร์ในโรงงาน หรือบนคลาวด์ ช่วงแรก แค่ Export เป็น CSV เปิดด้วยสเปรดชีตได้ ก็พอสำหรับรวมเวลาหยุดและทำ Pareto chart
เมื่อทีมใช้ข้อมูลเป็นกิจวัตรแล้ว ค่อยพิจารณาเชื่อมกับ MES (Manufacturing Execution System ระบบที่จัดการใบสั่งงานและบันทึกการผลิต) อย่าเพิ่งพยายามต่อเข้ากับระบบใหญ่ตั้งแต่วันแรก ขอให้ทีมของคุณดูข้อมูลได้เองก่อน
ตรวจเรื่อง Safety การรับประกัน และ Security ก่อนติดตั้ง
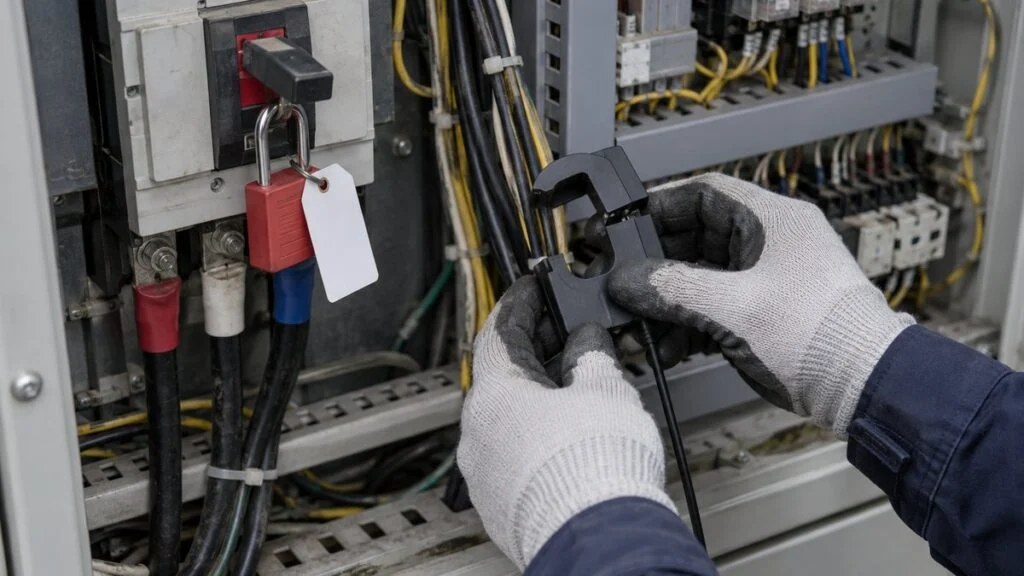
การ Retrofit คือการดัดแปลงเครื่องที่กำลังผลิตอยู่ ปัจจุบันมีผลิตภัณฑ์ที่ติดตั้งง่ายมากขึ้น แต่ถ้าข้ามการตรวจเรื่อง Safety การรับประกันเครื่อง และเครือข่าย อาจนำไปสู่การบาดเจ็บ เครื่องทำงานผิดพลาด และปัญหาด้าน Security ให้ตกลง 9 ข้อด้านล่างก่อนติดตั้งอะไรทั้งสิ้น หัวข้อนี้บอกว่าต้องตรวจอะไรและใครเป็นผู้ตัดสิน ไม่ใช่ขั้นตอนการทำงาน
ตรวจเรื่อง Safety การรับประกัน และ Security ก่อนเริ่มงาน
หมายเหตุ: วิธีเดินสายและขั้นตอนการทำงาน ให้ทำตามเอกสารของผู้ผลิตเครื่องและมาตรฐานการทำงานของโรงงาน
งานในตู้ทำโดยผู้มีคุณสมบัติ ตามกฎของโรงงาน
การดึงสัญญาณจากหน้าสัมผัสว่าง การติด CT หรือการจ่ายไฟให้ชุดเก็บข้อมูลจากตู้ ล้วนทำให้ผู้ทำงานเข้าใกล้ส่วนที่มีไฟในตู้คอนโทรล มีความเสี่ยงไฟฟ้าดูด และถ้าแตะขั้วผิดก็ทำให้เครื่องทำงานผิดพลาดหรือหยุดได้
ใครทำงานนี้ได้และทำอย่างไร ขึ้นกับกฎหมายไฟฟ้าของประเทศที่เครื่องตั้งอยู่ และโปรแกรมความปลอดภัยด้านไฟฟ้าของโรงงาน ในไทย งานที่เกี่ยวกับไฟฟ้าในสถานประกอบกิจการอยู่ภายใต้ พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 และกฎกระทรวงว่าด้วยมาตรฐานด้านความปลอดภัยเกี่ยวกับไฟฟ้า พ.ศ. 2558 ซึ่งมีข้อกำหนดเรื่องการบริหารจัดการและการอบรมผู้ปฏิบัติงานไฟฟ้า รายละเอียดว่างานลักษณะนี้ต้องใช้คุณสมบัติอะไร ให้สอบถาม จป. (เจ้าหน้าที่ความปลอดภัยในการทำงาน) และวิศวกรไฟฟ้าผู้รับผิดชอบของโรงงาน และตรวจจากตัวบทที่เป็นปัจจุบัน
ตัวอย่างจากญี่ปุ่น: Electricians Act ต้องใช้ช่างไฟฟ้าที่มีใบอนุญาตกับงานไฟฟ้าหลายประเภท และยกเว้นเฉพาะงานเล็กน้อยที่ระบุไว้ในมาตรา 1 ของคำสั่งบังคับใช้ เช่น การต่อสายไฟเข้ากับปลั๊กหรือสวิตช์ที่ใช้ที่ 600 V หรือต่ำกว่า การขันสายเข้ากับเทอร์มินอลของอุปกรณ์ไฟฟ้า และการใส่หรือถอดฟิวส์ อย่าให้ใครตัดสินเองหน้างานว่าการแยกสายสัญญาณหรือการเอาไฟจากตู้เป็น "งานเล็กน้อย" ให้ถามหัวหน้าช่างไฟฟ้าซ่อมบำรุงหรือวิศวกรไฟฟ้าผู้รับผิดชอบ และให้ผู้มีคุณสมบัติทำงานตามกฎตัดไฟและ Lockout/Tagout ของโรงงาน เหตุผลอย่าง "เราไม่ได้ตัดสาย" หรือ "ใช้เวลาแค่ไม่กี่นาที" ไม่ใช่เหตุผลที่จะข้ามขั้นตอนเหล่านี้ งาน Retrofit ให้ถือเป็นงานซ่อมบำรุงในตู้เหมือนงานอื่น
ตรวจการรับประกันและฟังก์ชัน Safety กับผู้ผลิตเครื่อง
การเพิ่มสายหรืออุปกรณ์ในตู้อาจถือเป็นการดัดแปลงเครื่อง ถ้าเครื่องยังอยู่ในประกันหรือมีสัญญาบริการ ให้คุยกับผู้ผลิตหรือตัวแทนจำหน่ายก่อน จะช่วยป้องกันข้อพิพาทภายหลัง ผู้ผลิตญี่ปุ่นมักให้บริการต่างประเทศผ่านบริษัทลูกหรือตัวแทนในไทย ควรรู้ก่อนว่าต้องติดต่อใคร
ฟังก์ชัน Safety เช่น ปุ่มหยุดฉุกเฉินและ Interlock (ระบบที่ไม่ให้เครื่องทำงานเมื่อประตูกันอันตรายเปิดอยู่) ต้องระวังที่สุด หลักการคือไม่ดึงสัญญาณจากวงจรที่เกี่ยวกับ Safety ถ้าจำเป็นจริง ๆ ให้ผู้ผลิตเครื่องเป็นผู้ตัดสิน การอ่านวงจร Interlock ในแบบญี่ปุ่น ดูได้จากบทความเรื่องแบบวงจร Interlock
แยกเครือข่ายและเปลี่ยนรหัสผ่านเริ่มต้น
เมื่อต่ออุปกรณ์เก็บข้อมูลเข้าเครือข่าย เครื่องจักรอาจกลายเป็นประตูให้การโจมตีทางไซเบอร์
กระทรวงเศรษฐกิจ การค้า และอุตสาหกรรมของญี่ปุ่น (METI) ออกแนวปฏิบัติ Cyber/Physical Security Guidelines for Factory Systems เวอร์ชัน 1.0 เมื่อเดือนพฤศจิกายน 2022 และเผยแพร่เวอร์ชัน 1.1 เมื่อเดือนเมษายน 2025 มีฉบับภาษาอังกฤษ แนวปฏิบัตินี้จัดกลุ่มพื้นที่ที่มีลักษณะงานและความสำคัญใกล้เคียงกันเป็น "โซน" เช่น ระบบควบคุมกับระบบสำนักงาน (OA) แล้ววางมาตรการ Security ทีละโซน
สำหรับ Retrofit จุดเริ่มต้นคือ ออกแบบเครือข่ายของเครื่องจักรให้แยกจากเครือข่ายสำนักงานและอินเทอร์เน็ต เปลี่ยน ID และรหัสผ่านเริ่มต้นของ Gateway และอุปกรณ์ไร้สายตอนติดตั้ง แนวปฏิบัติของ METI ก็ระบุความสามารถในการเปลี่ยน ID และรหัสผ่านเริ่มต้นเป็นเกณฑ์ Security ของอุปกรณ์ที่ส่งมอบ ถ้าส่งข้อมูลขึ้นคลาวด์ ให้กำหนดเส้นทางออกภายนอกร่วมกับทีม IT
ขั้นที่ 5: ทดลองกับเครื่องเดียว แล้วขยายผล
แม้จะเลือกอุปกรณ์ได้แล้ว ก็อย่าติดทุกเครื่องพร้อมกัน ให้ทดลองกับเครื่องเดียวหรือไลน์เดียว แก้จุดที่ตัดสินสถานะคลาดเคลื่อนและปัญหาการใช้งาน แล้วค่อยขยายผล วิธีนี้ทำให้ทั้งโรงงานครอบคลุมได้เร็วกว่า ตัวอย่างโรงงานสมมติด้านล่างแสดงให้เห็นภาพ
ตัวอย่าง: โรงงานโลหะสมมติ
สมมติโรงงานแปรรูปโลหะที่มีพนักงานประมาณ 50 คน เครื่องกลึง CNC 8 เครื่อง และเครื่องปั๊มแบบกลไกรุ่นเก่า 4 เครื่อง เวลาเดินเครื่องบันทึกในรายงานรายวันบนกระดาษ ตัวเลขสิ้นเดือนบอกว่าเครื่องปั๊มน่าจะเป็นต้นเหตุของการส่งของล่าช้า แต่ไม่มีใครรู้ว่าหยุดตรงจุดไหน
โรงงานเริ่มจากเครื่องปั๊มหนึ่งเครื่อง เพราะเครื่องปั๊มเป็นคอขวด เครื่องนี้ไม่มี Stack light จึงติดเซนเซอร์ที่ชิ้นส่วนซึ่งขยับครั้งเดียวต่อหนึ่งจังหวะปั๊มเพื่อนับชิ้นงาน และถือว่า Pulse ที่หายไปคือการหยุด ผู้ปฏิบัติงานเลือกสาเหตุที่หยุดบนแท็บเล็ตข้างเครื่อง
ทำให้การตัดสินสถานะและกิจวัตรนิ่งที่เครื่องเดียวก่อน แล้วขยายไปเครื่องประเภทเดียวกัน
หมายเหตุ: เป็นตัวอย่างสมมติเพื่อประกอบคำอธิบาย ระยะเวลาและขั้นตอนขึ้นกับจำนวนเครื่องและทีมงาน
จุดสำคัญของตัวอย่างนี้คือสัปดาห์แรก ให้เขียนรายงานบนกระดาษต่อไป แล้วเทียบกับบันทึกอัตโนมัติ
ในบทความของ IPA คุณ Tetsuya Kimura จาก Asahi Tekko อธิบายว่าเวลาหยุดที่คนบันทึกเองสั้นกว่าความเป็นจริงประมาณ 20% เพราะบริษัทส่วนใหญ่ไม่จดการหยุดสั้น ๆ และเวลาที่จดก็หยาบ การดูว่าบันทึกบนกระดาษกับบันทึกอัตโนมัติต่างกันตรงไหน ยังช่วยยืนยันด้วยว่าการตั้งค่าตัดสินสถานะถูกต้องหรือไม่
ข้อผิดพลาดที่พบบ่อย
เมื่อโครงการ Retrofit สะดุด สาเหตุเกือบทุกครั้งคือวิธีบริหารโครงการ ไม่ใช่ตัวอุปกรณ์ ตัวอย่างที่พบบ่อยมีดังนี้
- ติดเซนเซอร์ทุกเครื่องโดยไม่มีเป้าหมายชัดเจน มีข้อมูลแต่ไม่มีใครดู
- เก็บแค่สถานะเครื่อง ไม่เก็บสาเหตุที่หยุด จึงไม่นำไปสู่การแก้ไข
- ไม่ยืนยันค่าเกณฑ์ของกระแสหรือความหมายของ Stack light ทำให้ช่วง Idle ถูกนับเป็นทำงาน
- ไม่มีประชุมที่ดูข้อมูลแล้วตัดสินใจมาตรการ แดชบอร์ดจึงถูกแค่เปิดดู
- ต่ออุปกรณ์ของเครื่องจักรเข้าเครือข่ายสำนักงานหรืออินเทอร์เน็ตโดยตรง โดยไม่ถาม IT
ข้อที่ถูกมองข้ามบ่อยที่สุดคือกิจวัตรทบทวนข้อมูล Asahi Tekko ที่อยู่ในคู่มือ IPA จัดประชุมที่หน้างานทุกวัน ใช้ข้อมูลของเมื่อวานยืนยันปัญหาและมาตรการ ข้อมูลไม่ได้มีประโยชน์ตอนที่เก็บได้ แต่มีประโยชน์ตอนที่มีคนดูแล้วตัดสินใจว่าจะทำอะไร ไม่ต้องมีเครื่องมือพิเศษก็เริ่มได้ สเปรดชีตก็พอสำหรับสรุปและทำกราฟ เริ่มจากบันทึกเวลาหยุดและสาเหตุของเครื่องเดียวเป็นเวลา 1 สัปดาห์
นำไปใช้ได้ทันที
เช็กลิสต์ก่อนติดตั้ง
ใช้รายการนี้กับแต่ละเครื่อง ก่อนสั่งอุปกรณ์หรือเปิดตู้
- ตกลงเป้าหมาย (ตัวเลขที่จะปรับปรุง) และเครื่องเป้าหมายแล้ว
- เขียนนิยามของ "ทำงาน" "Idle" "หยุด" และ "Alarm" ของเครื่องนี้ไว้แล้ว รวมถึงความหมายของ Stack light แต่ละสี
- ร่างรายการสาเหตุที่หยุดแล้ว และมีผู้รับผิดชอบปรับปรุงรายการ
- ตกลงแล้วว่าอะไรนับเป็น "1 ชิ้น" (นับเฉพาะงานดี หรือนับทั้งหมด)
- ยืนยันเอกสารที่มี: คู่มือ แบบไฟฟ้า I/O list โปรแกรม PLC และภาษาของเอกสาร
- เลือกวิธีรับสัญญาณสำหรับข้อมูลแต่ละอย่าง (สถานะ จำนวน สาเหตุ)
- ถ้าจะอ่าน PLC ให้ยืนยันยี่ห้อ รุ่น และพอร์ตสื่อสารของ PLC
- การต่อ PLC เป็นแบบอ่านอย่างเดียว และตกลงช่วงเวลาอ่านข้อมูลแล้ว
- ไม่นับวงจร Safety (ปุ่มหยุดฉุกเฉิน Interlock) เป็นแหล่งสัญญาณ
- มอบหมายงานในตู้ให้ผู้มีคุณสมบัติภายใต้กฎ Lockout/Tagout ของโรงงาน และหัวหน้าช่างไฟฟ้าอนุมัติแล้ว
- ผู้ผลิตหรือตัวแทนในไทยยืนยันผลกระทบต่อการรับประกันและสัญญาบริการแล้ว
- การออกแบบเครือข่ายแยกจากเครือข่ายสำนักงาน IT อนุมัติแล้ว และจะเปลี่ยนรหัสผ่านเริ่มต้น
- จะอัปเดตแบบให้ตรงกับสายและอุปกรณ์ที่เพิ่ม
- กำหนดประชุมทบทวนข้อมูลรายวันและผู้รับผิดชอบสำหรับช่วงทดลองแล้ว
คำถามที่ควรถามผู้ผลิตเครื่องจักรญี่ปุ่น
ถ้าเครื่องมาจากญี่ปุ่น คำตอบหลายข้ออยู่กับผู้ผลิต ตัวแทนบริการในต่างประเทศ หรือโรงงานแม่ที่ญี่ปุ่น คำถามเหล่านี้เป็นจุดเริ่มต้น ควรส่งเป็นลายลักษณ์อักษร และแนบรุ่นกับเลขเครื่อง (Serial number)
- ขอแบบไฟฟ้า I/O list และโปรแกรม PLC ของเครื่องหมายเลขนี้ได้หรือไม่ มีฉบับภาษาอังกฤษหรือไม่
- รีเลย์หรือเอาต์พุต PLC ตัวไหนแสดง Run, Alarm และผลิตครบรอบ และมีหน้าสัมผัสว่างให้ใช้หรือไม่
- Stack light แต่ละสีของเครื่องนี้มีความหมายอะไร รวมถึงตอนกะพริบ
- เครื่องใช้ PLC รุ่นไหนและโมดูลสื่อสารอะไร PLC รองรับการเข้าถึงทางเครือข่ายแบบอ่านอย่างเดียวหรือไม่ (เช่น SLMP ใน PLC ของ Mitsubishi) ตัวนับรอบและเลข Alarm อยู่ใน Device ไหน
- การเพิ่มเซนเซอร์กระแส การแยกสัญญาณจากหน้าสัมผัส หรือโมดูลสื่อสาร จะกระทบการรับประกันหรือสัญญาบริการหรือไม่
- วงจรไหนเกี่ยวกับ Safety และห้ามใช้เป็นแหล่งสัญญาณ
- มีอุปกรณ์เสริมสำหรับ Retrofit monitoring หรือผลิตภัณฑ์เก็บข้อมูลที่แนะนำสำหรับรุ่นนี้หรือไม่
ตัวอย่างข้อความสอบถามสั้น ๆ (ภาษาอังกฤษ ใช้ส่งไปยังผู้ผลิตหรือสำนักงานญี่ปุ่น):
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in Thailand. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
ความหมายโดยสรุป: โรงงานของเราที่ประเทศไทยวางแผนเพิ่มระบบ monitoring แบบอ่านอย่างเดียว (สถานะเครื่อง จำนวนชิ้นงาน Alarm) กับเครื่องรุ่นและหมายเลขนี้ ขอทราบว่าเอาต์พุตหรือ Device ใดแสดง Run, Alarm และผลิตครบรอบ มีหน้าสัมผัสว่างหรือไม่ และการเพิ่มเซนเซอร์หรือโมดูลสื่อสารกระทบการรับประกันหรือไม่ เราจะไม่ดึงสัญญาณจากวงจร Safety และขอแบบไฟฟ้าและ I/O list ฉบับภาษาอังกฤษถ้ามี
ข้อจำกัดของบทความนี้
- บทความนี้อธิบายตัวเลือกและสิ่งที่ต้องตรวจ ไม่ใช่ขั้นตอนการทำงานไฟฟ้า กฎเรื่องการเดินสาย Lockout และคุณสมบัติผู้ทำงาน ขึ้นกับประเทศ โรงงาน และเอกสารของผู้ผลิตเครื่อง
- ระดับในรูปที่ 4 และ 6 เป็นแนวโน้มทั่วไป ความง่ายและความละเอียดจริงขึ้นกับรุ่นเครื่องและผลิตภัณฑ์ที่เลือก
- ผลิตภัณฑ์และบริษัทที่กล่าวถึงเป็นตัวอย่างจากข้อมูลที่บริษัทเหล่านั้นเผยแพร่เอง ไม่ใช่คำแนะนำ ควรตรวจสเปกและรายการรุ่นที่รองรับล่าสุดกับผู้จำหน่าย
- โรงงานในขั้นที่ 5 เป็นโรงงานสมมติ และไทม์ไลน์เป็นเพียงภาพประกอบ
- กฎหมายไทยที่กล่าวถึง (พ.ร.บ.ความปลอดภัยฯ พ.ศ. 2554 และกฎกระทรวงไฟฟ้า พ.ศ. 2558) ยกมาเพียงเพื่อบอกว่ามีอยู่ ไม่ได้อธิบายรายละเอียดข้อบังคับ ให้ตรวจตัวบทปัจจุบันและปรึกษา จป. ก่อน
- นิยามของ OEE เช่น อะไรนับเป็น Loading time ต่างกันตามบริษัท ควรตกลงกับบริษัทแม่ที่ญี่ปุ่นก่อนเปรียบเทียบระหว่างโรงงาน
FAQ
เครื่องที่ไม่มีพอร์ตสื่อสาร PLC เก็บข้อมูลได้หรือไม่
ได้ในกรณีส่วนใหญ่ คุณอ่าน Stack light ใช้หน้าสัมผัสว่างของรีเลย์ หนีบ CT รอบสายมอเตอร์ ติดเซนเซอร์การสั่นสะเทือน หรือนับชิ้นงานด้วยเซนเซอร์ที่ชิ้นส่วนซึ่งขยับครั้งเดียวต่อรอบ วิธีเหล่านี้ให้สถานะการทำงานและจำนวนชิ้นงานได้โดยไม่ต้องต่อเครือข่ายกับ PLC
วิธีไหนง่ายที่สุดสำหรับ monitoring เครื่องเก่า
การอ่าน Stack light มักง่ายที่สุด เพราะเครื่องแสดงสถานะไว้ตรงนั้นแล้ว แต่ข้อมูลมีจำกัด คือไม่มีจำนวนชิ้นงานและไม่มีสาเหตุที่หยุด ก่อนซื้อตัวส่งสัญญาณ Stack light ให้ตรวจรุ่นที่ใช้ได้และวิธีจ่ายไฟ
ติด Clamp-on CT โดยไม่ตัดไฟได้หรือไม่
ผู้ผลิตบางรายระบุว่าเซนเซอร์แบบหนีบติดตั้งได้โดยไม่ต้องตัดสายหรือหยุดจ่ายไฟ แต่สายไฟมักอยู่ในตู้ใกล้ส่วนที่มีไฟ ผู้มีคุณสมบัติควรเป็นผู้ตัดสินใจและทำงาน ตามกฎตัดไฟและ Lockout/Tagout ของโรงงาน
อ่านข้อมูลจาก PLC ของเครื่องที่กำลังผลิตอยู่ปลอดภัยหรือไม่
ปลอดภัยได้ ถ้าการต่อเป็นแบบอ่านอย่างเดียวและไม่อ่านถี่เกินไป การเพิ่มโมดูลหรือเปลี่ยน Parameter หรือโปรแกรมแตะการควบคุมเครื่อง จึงควรตกลงรูปแบบกับผู้ที่ดูแลโปรแกรม PLC และกับผู้ผลิตเครื่องก่อน
ทำไมต้องให้คนกรอกสาเหตุที่หยุดเอง
เพราะสัญญาณของเครื่องบอกได้แค่ว่าเครื่องหยุด รอวัตถุดิบ เปลี่ยนรุ่น และเครื่องเสีย ดูเหมือนกันหมดในระดับสัญญาณ ผู้ปฏิบัติงานเลือกสาเหตุ ส่วนเครื่องให้เวลาและจำนวน
แหล่งอ้างอิง
- ตำแหน่งติดเซนเซอร์ Retrofit การตัดสินจำนวนชิ้นงาน/Cycle time/การหยุดจาก Pulse และการประชุมทบทวนรายวัน: Information-technology Promotion Agency (IPA) คู่มือ DX สำหรับผู้ผลิตขนาดกลางและเล็ก ตัวอย่างขั้นตอน (เมษายน 2022, ภาษาญี่ปุ่น)
- บันทึกด้วยมือสั้นกว่าเวลาหยุดจริงประมาณ 20%: IPA DX SQUARE กรณีศึกษา Asahi Tekko (17 สิงหาคม 2022, ภาษาญี่ปุ่น)
- ตัวส่งสัญญาณแบบฝังใน Stack light รุ่นที่รองรับ และข้อแจ้งเรื่องเปลี่ยนสายไฟ: Patlite AirGRID WD series ตัวส่งสัญญาณ และ เว็บไซต์ผลิตภัณฑ์ (ภาษาญี่ปุ่น)
- คุณสมบัติเซนเซอร์กระแสแบบหนีบ: MG Co., Ltd. Clamp-on AC current sensor CLS series (ภาษาญี่ปุ่น)
- การเก็บข้อมูล PLC: Mitsubishi Electric FA, MELSEC-L series คุณสมบัติด้านเครือข่าย (SLMP) (ภาษาญี่ปุ่น) และ Contec M2M Gateway series
- การอ่านมิเตอร์ด้วยกล้อง: Hitachi Systems บริการอ่านมิเตอร์อนาล็อกอัตโนมัติ (ภาษาญี่ปุ่น)
- นิยาม Local 5G: กระทรวงกิจการภายในและการสื่อสารของญี่ปุ่น White Paper on Information and Communications ปี 2023 (ภาษาญี่ปุ่น)
- Security ของโรงงาน: METI Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (ภาษาอังกฤษ) (11 เมษายน 2025)
- งานไฟฟ้าเล็กน้อยที่ยกเว้นจากใบอนุญาตช่างไฟฟ้าในญี่ปุ่น: คำสั่งบังคับใช้ Electricians Act มาตรา 1 (ภาษาญี่ปุ่น)
- กฎหมายความปลอดภัยด้านไฟฟ้าของไทย: กฎกระทรวงกำหนดมาตรฐานในการบริหาร จัดการ และดำเนินการด้านความปลอดภัย อาชีวอนามัยและสภาพแวดล้อมในการทำงานเกี่ยวกับไฟฟ้า พ.ศ. 2558 (ราชกิจจานุเบกษา 6 กุมภาพันธ์ 2558) และ กรมสวัสดิการและคุ้มครองแรงงาน หน้ารวมกฎกระทรวงและประกาศด้านไฟฟ้า
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


