SMED krok po kroku: czynności wewnętrzne i zewnętrzne
Jeśli pracujesz w japońskim zakładzie w Polsce albo dostarczasz do niego części, prędzej czy później usłyszysz słowo dandori (przygotowanie, ustawienie, ogólnie: organizacja prac przed produkcją). Japoński przełożony może poprosić o skrócenie dandori gae (przezbrojenia) albo o podział listy czynności na uchi-dandori i soto-dandori. To japońskie nazwy tego, co w europejskich zakładach znamy jako SMED: czynności wewnętrzne wykonuje się przy zatrzymanej maszynie, a zewnętrzne – gdy maszyna pracuje.
Metoda wyrosła z japońskich hal produkcyjnych. Shigeo Shingo opisał, jak przezbrojenie prasy w Toyota Motor Co. (Toyota Jidosha Kogyo) skróciło się z czterech godzin do około 90 minut w nieco ponad pół roku. Gdy poproszono go o zejście do trzech minut, rozwiązaniem okazał się prosty pomysł: wszystko, co się da, zrobić, póki maszyna jeszcze pracuje.
W artykule znajdziesz japońskie terminy, zasadę pomiaru czasu przezbrojenia, sześć kroków opartych na japońskich opracowaniach, cztery sposoby skracania czynności wewnętrznych, kontrole bezpieczeństwa, których się nie skraca, oraz sposoby wykorzystania zyskanego czasu. Przez cały tekst przewija się jeden fikcyjny przykład: wymiana tłocznika w prasie.
Spis treści
- Terminy dandori, które usłyszysz w japońskim zakładzie
- Co wlicza się do czasu przezbrojenia
- Sześć kroków skracania czasu przezbrojenia
- Kroki 1–3: pomiar, podział i przeniesienie czynności na zewnątrz
- Krok 4: cztery sposoby skracania czynności wewnętrznych
- Kroki 5–6: usprawnienie czynności zewnętrznych i standaryzacja
- Kontrole bezpieczeństwa, których się nie skraca
- Co zrobić z zyskanym czasem
- Najczęstsze błędy przy skracaniu przezbrojeń
- Lista kontrolna: o czym uzgodnić ze stroną japońską
- Gdzie ten poradnik nie ma zastosowania
- FAQ
- Źródła
Terminy dandori, które usłyszysz w japońskim zakładzie
Poniższa tabela zbiera słowa, które najczęściej padają na spotkaniach i w dokumentach od strony japońskiej. Przy pierwszym użyciu w tekście podaję je w zapisie łacińskim, a dalej głównie polskie odpowiedniki.
| Termin japoński (romaji) | Odpowiednik polski | Znaczenie w hali |
|---|---|---|
| dandori gae | przezbrojenie | Przejście maszyny lub linii z jednego wyrobu na następny, razem z przygotowaniem i próbnymi wytwarzaniem |
| uchi-dandori | czynności wewnętrzne (przezbrojenie wewnętrzne) | Prace wykonywane przy zatrzymanej maszynie lub linii |
| soto-dandori | czynności zewnętrzne (przezbrojenie zewnętrzne) | Prace wykonywane, gdy maszyna lub linia nadal pracuje |
| single dandori | SMED (Single-Minute Exchange of Die) | Czynności wewnętrzne zamknięte w czasie poniżej 10 minut |
| tameshi-uchi | próbne wytłoczenia | Próbne skoki prasy po zamocowaniu tłocznika, potem pomiar i ponowna regulacja |
| shohin kakunin | kontrola pierwszej sztuki | Sprawdzenie i zapis wyniku dla pierwszej dobrej sztuki nowego wyrobu |
| muda | marnotrawstwo | Czynność niedodająca wartości, np. szukanie narzędzi |
Co wlicza się do czasu przezbrojenia
Japońska norma terminologiczna dla zarządzania produkcją, JIS Z 8141, definiuje przezbrojenie jako przygotowanie materiałów, maszyn, oprzyrządowania, rysunków itp. oraz obróbkę próbną przy zmianie wyrobu lub treści procesu. Przezbrojenie to więc nie tylko wymiana tłocznika czy narzędzia skrawającego. Przygotowanie i próby też do niego należą.
Z tego wynika okno pomiarowe: od ostatniej dobrej sztuki poprzedniego wyrobu do pierwszej dobrej sztuki następnego. Japońska firma doradcza JMAC (Japan Management Association Consultants) opisuje straty na przezbrojeniu i regulacji tak samo: jako czas stracony do chwili, aż z maszyny zejdzie w pełni dobra sztuka.
Jeśli zatrzymasz stoper w chwili dokręcenia tłocznika, regulacja i próby wypadną z zapisu. To właśnie ta późniejsza część często kryje największe oszczędności, dlatego okno pomiarowe trzeba uzgodnić, zanim ktokolwiek zacznie mierzyć.
We wskaźniku OEE (całkowita efektywność wyposażenia) postój maszyny na przezbrojenie jest stratą przestojową, która obniża dostępność.
Czynności wewnętrzne i zewnętrzne
Uwaga do normy JIS Z 8141 dzieli czynności przezbrojenia na dwa rodzaje. Czynności wewnętrzne (uchi-dandori) wykonuje się przy zatrzymanej maszynie lub linii, a zewnętrzne (soto-dandori) – bez jej zatrzymywania.
Ta sama czynność może wpaść do obu grup. Przyniesienie następnego tłocznika po zatrzymaniu prasy to czynność wewnętrzna, a dowiezienie go do prasy, gdy poprzednie zlecenie jeszcze trwa – zewnętrzna. O podziale decyduje więc to, czy maszyna stoi, a nie rodzaj czynności.
O podziale decyduje to, czy maszyna stoi, czy pracuje.
Definicje wg JIS Z 8141:2022 (termin 5107, uwaga).
Co znaczy „single-minute” w SMED
Ta sama uwaga w JIS nazywa czynności wewnętrzne trwające poniżej 10 minut single dandori. Po angielsku to SMED, czyli Single-Minute Exchange of Die, gdzie „die” oznacza tłocznik.
„Single-minute” nie oznacza jednej minuty. Chodzi o jednocyfrową liczbę minut, czyli czas poniżej 10 minut. Przezbrojenie trwające cztery minuty nadal jest SMED.
Metodę uporządkował w system Shigeo Shingo, konsultant Japan Management Association. Opublikował ją po japońsku w 1983 roku, a angielskie wydanie, A Revolution in Manufacturing: The SMED System, ukazało się w 1985 roku nakładem Productivity Press.
Artykuł Hideo Ishidy z JMAC w kwietniowym numerze 2023 japońskiego miesięcznika branżowego Kojo Kanri (Zarządzanie fabryką), oparty na innej książce Shingo, opisuje drogę do tego pomysłu w trzech etapach:
- 1950, Toyo Kogyo: podczas analizy czasu pracy prasy 800-tonowej Shingo zauważył długi postój spowodowany brakującą śrubą tłocznika i zrozumiał, że czynności przezbrojenia mają dwojaki charakter: wewnętrzny i zewnętrzny.
- 1957, stocznia w Hiroszimie, Mitsubishi Heavy Industries: dodatkowy stół pozwolił przygotować następne zlecenie poza dużą strugarką, która w tym czasie dalej skrawała.
- Toyota, prasa 1000-tonowa: czterogodzinne przezbrojenie skrócono do około 90 minut w nieco ponad pół roku. Gdy zażądano trzech minut, Shingo doszedł do przeniesienia czynności wewnętrznych na zewnątrz.
Te liczby pochodzą z własnych wspomnień Shingo, a nie z dokumentów opublikowanych przez Toyotę. Źródła datują epizod z Toyotą na rok 1969 albo 1970.
Krótsze przezbrojenia zmniejszają potrzebę produkowania dużych partii jednego wyrobu. Dlatego skracanie przezbrojeń jest warunkiem wstępnym Systemu Produkcyjnego Toyoty, którego celem jest wytwarzanie tylko tego, co potrzebne, wtedy, kiedy potrzebne, i w potrzebnej ilości.
Dziesięć minut traktuj jako punkt odniesienia, a nie granicę zaliczenia. To, co da się osiągnąć, zależy od wielkości urządzenia i wyrobu, więc zacznij od pytania, ile z obecnego czasu można skrócić.
Sześć kroków skracania czasu przezbrojenia
Kolejność ma znaczenie. Japońskie Stowarzyszenie Inżynierii Przemysłowej (JIIE) podaje ją tak: przenieść na zewnątrz jak najwięcej czynności wewnętrznych, skrócić te, które zostały, i skrócić również czynności zewnętrzne.
Opracowania J-Net21 (prowadzonego przez japońską agencję wsparcia MŚP) oraz Osaka Sangyo Sozokan (Sansokan), publicznego centrum wsparcia biznesu w Osace, też zaczynają od stanu obecnego i trzymają się tej samej kolejności. Poniższe sześć kroków to nasze podsumowanie tych źródeł.
Zmierz i podziel, wynieś czynności na zewnątrz, skróć to, co zostało, a potem ustandaryzuj.
Na podstawie opracowań Japońskiego Stowarzyszenia Inżynierii Przemysłowej, J-Net21 i Osaka Sansokan (wszystkie po japońsku).
Ta kolejność ma uzasadnienie. Przeniesienie czynności na zewnątrz zwykle oznacza zmianę miejsca składowania i momentu przygotowania, więc kosztuje niewiele i szybko daje efekt. Skracanie czynności wewnętrznych może wymagać przeróbek oprzyrządowania lub zmiany uchwytów. Gdy najpierw wyniesiesz na zewnątrz wszystko, co się da, pieniądze wydasz tylko na te czynności, które naprawdę muszą się odbyć przy zatrzymanej maszynie.
Kroki 1–3: pomiar, podział i przeniesienie czynności na zewnątrz
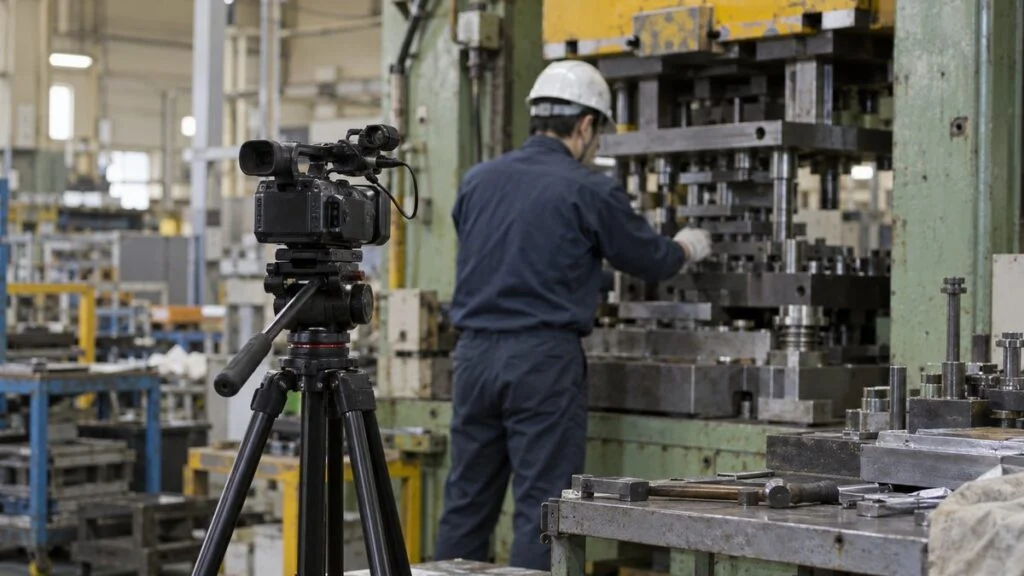
Pierwsze trzy kroki sprawiają, że przezbrojenie staje się widoczne, i wynoszą na zewnątrz wszystko, co nie wymaga zatrzymanej maszyny. Jeśli pominiesz pomiar, skończysz na poprawianiu czynności, które nigdy nie zajmowały dużo czasu.
Nagraj przezbrojenie i rozłóż je na elementy
Wybierz urządzenie, dla którego iloczyn czasu przezbrojenia i liczby przezbrojeń jest duży. Jeśli to wąskie gardło, które zatrzymuje procesy następne, zysk rozejdzie się na cały zakład.
Nagraj jedno przezbrojenie bez przerw: od ostatniej sztuki starego wyrobu do pierwszej dobrej sztuki nowego. W kadrze ma być operator także wtedy, gdy odchodzi od maszyny, a nie tylko jego ręce. Czas szukania, donoszenia czy pytania kogoś o pomoc nie pojawi się na nagraniu samych rąk.
Przed nagrywaniem powiedz zespołowi, że celem jest obserwacja pracy, a nie ocena osoby. Obejrzyjcie nagranie razem i podzielcie je na elementy, takie jak przyniesienie, demontaż, ustawienie, zamocowanie, regulacja i pomiar, zapisując czas każdego z nich.
Nie opieraj się na jednym nagraniu. Czas przezbrojenia zależy od pary wyrobów i od operatora, więc nagraj kilka przezbrojeń w różnych warunkach i porównaj je. Dzięki temu zobaczysz też, skąd bierze się rozrzut.
Podziel każdy element: wewnętrzny, zewnętrzny albo marnotrawstwo
Każdy element przypisz do jednej z trzech grup: czynności wewnętrzne, zewnętrzne lub marnotrawstwo (muda). Taki sam podział na trzy grupy stosuje J-Net21.
Podział załatwia jedno pytanie: „Czy można to zrobić, gdy maszyna pracuje?” Liczy się to, czy dałoby się to zrobić przy pracującej maszynie, a nie to, jak jest robione dziś.
Poniższa tabela rozkłada fikcyjną wymianę tłocznika w prasie. Obecnie wszystkie 60 minut przypada na stojącą prasę, ale pytanie pokazuje, że 18 z nich można przenieść na czas pracy.
Obecne 60 minut rozłożone na elementy pracy i podzielone na te, które można wynieść na zewnątrz, i te, które zostają.
Liczby fikcyjne, tylko do celów ilustracyjnych. Wysokość zamknięcia (shut height) to odległość między górną powierzchnią stołu prasy a dolną powierzchnią suwaka w dolnym martwym położeniu suwaka; dobiera się ją do tłocznika.
Na tym etapie ustal też, czego nie będziesz skracać. Czynności bezpieczeństwa, takie jak ustawienie klocków zabezpieczających suwak i zablokowanie sterowania uruchamianiem, oraz kontrola pierwszej sztuki zostają poza listą skracania, choćby trwały długo. Zapisz to od początku.
Przenieś na czas pracy to, co nie wymaga postoju
Po podziale faktycznie przenieś czynności zewnętrzne na czas pracy maszyny. Mają dwa możliwe okna: przed zatrzymaniem maszyny albo po jej ponownym uruchomieniu.
Przed zatrzymaniem przygotuj wszystko, czego wymaga następny wyrób. Dostarcz do maszyny tłocznik, oprzyrządowanie, materiał, narzędzia, rysunki i sprawdziany, a tłocznik obejrzyj pod kątem wiórów lub zabrudzeń. J-Net21 podaje też przykład podgrzania tłocznika przed jego założeniem na maszynę.
Po ponownym uruchomieniu wyczyść zdjęty tłocznik, odłóż go na regał i uporządkuj narzędzia. Jeśli czynność może poczekać, aż następny wyrób pójdzie na maszynie, nie powinna się odbywać podczas postoju.
Aby robić tak za każdym razem, potrzebny jest system niezależny od zdolności organizacyjnych jednej osoby. Typowe rozwiązania:
- Skompletuj oprzyrządowanie, narzędzia i śruby dla każdego numeru wyrobu w jednym pojemniku lub na jednym wózku
- Stosuj listę kontrolną przed przezbrojeniem i potwierdź, że wszystko jest na miejscu, zanim maszyna stanie
- Odczytuj termin następnego przezbrojenia z harmonogramu produkcji i wyznacz, kto zaczyna przygotowanie i kiedy
Trzeci punkt łatwo pominąć. Jeśli nikt nie ma przypisanego przygotowania na ustaloną godzinę, po zatrzymaniu maszyny po wszystko idzie ten, kto ją zatrzymał, i praca wraca do czynności wewnętrznych.
Wyniesienie czynności na zewnątrz obniża postój z 60 do 42 minut; skrócenie pozostałych czynności wewnętrznych – do 15.
Liczby fikcyjne, oparte na rys. 3. Ciemne odcinki pokazują czas, gdy prasa stoi.
W przykładzie wyniesienie na zewnątrz 8 minut donoszenia, 4 minut szukania i 6 minut sprzątania obniża postój z 60 do 42 minut. Tych 18 minut nie ma jednak zniknąć: staje się pracą wykonywaną, gdy prasa pracuje, a zmniejszenie tego nakładu to zadanie kroku 5.
Krok 4: cztery sposoby skracania czynności wewnętrznych
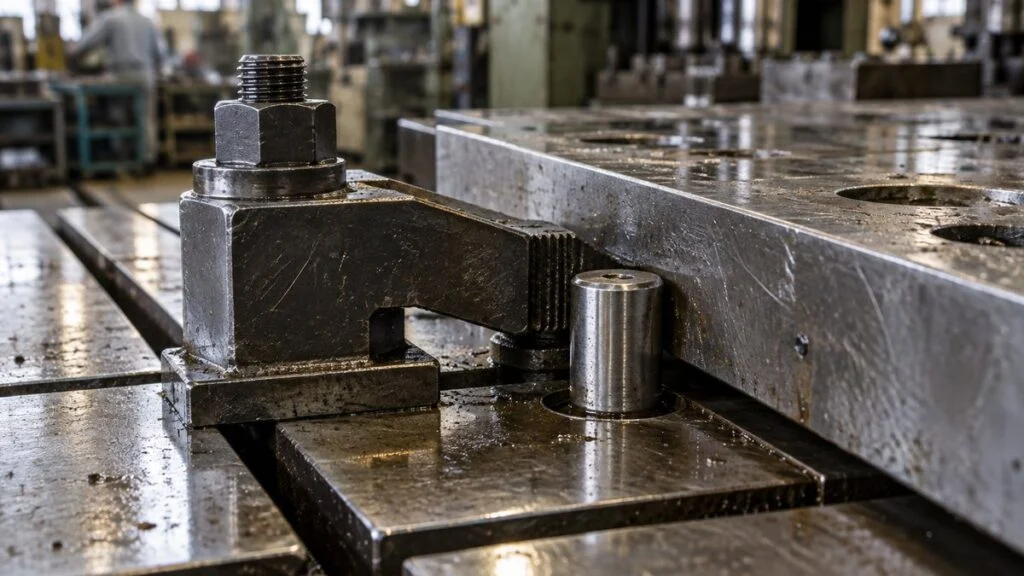
Gdy wszystko, co możliwe, trafi na zewnątrz, zostają tylko czynności wymagające zatrzymanej maszyny. Teraz skracasz samą pracę, patrząc na nią z czterech stron: mocowanie, ustalanie położenia, praca równoległa i regulacja.
W każdym jest część, którą można skrócić, i kontrola, której nie wolno zmieniać.
Uprość mocowanie
W większości przypadków czas mocowania tłocznika lub oprzyrządowania pochłania nie końcowe dokręcenie, lecz wielokrotne obracanie śrub. Zachowaj tę samą siłę mocowania, a zmniejsz liczbę obrotów i zmian narzędzi.
Łatwy początek to ujednolicenie średnic śrub i kształtu łbów, tak by wystarczył jeden klucz. Znanym kolejnym krokiem jest podkładka z wycięciem (otwarta, w kształcie U) albo otwór kluczowy, dzięki którym tłocznik zwalnia się po poluzowaniu śruby, bez jej wykręcania. Osaka Sansokan proponuje też zastąpienie połączeń gwintowych krzywkami lub innymi sposobami mocowania.
Mocowanie to jednak wprost kwestia bezpieczeństwa. Japońskie Ministerstwo Zdrowia, Pracy i Opieki Społecznej (MHLW) opisuje wypadek śmiertelny, w którym po wymianie tłocznika spadła jego górna część, a wśród przyczyn wymieniono nierównomierne dokręcenie śrub mocujących. Zanim zmienisz sposób mocowania, sprawdź specyfikacje producentów prasy i tłocznika i zachowaj czynność potwierdzającą, że tłocznik jest zamocowany.
Ustandaryzuj ustalanie położenia
Przesuwanie tłocznika tam i z powrotem w poszukiwaniu pozycji znika, gdy masz bazę. Podstawą są kołki ustalające lub zderzaki, tak aby dosunięcie tłocznika do zderzaka ustawiało go na miejscu.
Ujednolić trzeba też wymiary, które różnią się między wyrobami. Jeśli wysokości tłoczników i grubości krawędzi dociskanych uchwytami będą jednakowe, w razie potrzeby dzięki przekładkom, nie trzeba zmieniać nastaw maszyny przy każdym tłoczniku. Chodzi o ujednolicenie tylko tych cech, które dotyczą mocowania, a nie o to, by wszystkie tłoczniki były identyczne.
Przy obrabiarkach i urządzeniach montażowych często stosuje się wcześniejsze zmontowanie przyrządów na wspólnej płycie bazowej i wymianę całej płyty. Podejście kasetowe, które opisuje Osaka Sansokan, opiera się na tej samej idei: zmieniane elementy łączy się z góry w jeden zespół.
Pracuj równolegle
Przy dużych urządzeniach jedna osoba mocuje przód, obchodzi maszynę, mocuje tył i wraca, a chodzenie się sumuje. Gdy dwie osoby pracują jednocześnie z przodu i z tyłu, marsze znikają, a postój wyraźnie się skraca. Jeśli nie możesz obsadzić stale dwóch osób, pomóc może osoba od czynności zewnętrznych, na te kilka minut, gdy maszyna stoi.
W Japonii, jeśli to wymiana tłocznika w prasie mechanicznej, pomocnik musi mieć też szkolenie wymagane prawem (opisane niżej). W Polsce o wymaganych kwalifikacjach i szkoleniach decydują własne przepisy BHP i wewnętrzne wymagania zakładu, więc przy pracy równoległej ustal to z działem BHP. J-Net21 zalicza wspólne przezbrojenie zespołem do usprawnień, które nic nie kosztują.
Praca równoległa działa tylko przy uzgodnionych rolach i kolejności. Zapisz, kto co robi, w jakiej kolejności i jak zespół sygnalizuje sobie gotowość przed uruchomieniem maszyny. Japońskie rozporządzenie o BHP (art. 104) wymaga od pracodawców ustalenia sygnałów i wyznaczenia osoby sygnalizującej, gdy uruchomienie maszyny może zagrozić pracownikom.
Wyeliminuj regulację
Regulacja i próby po zamocowaniu zwykle zajmują duży udział czasu przezbrojenia. W przykładzie regulacja i próbne wytłoczenia razem zajmują 16 minut, czyli prawie 40% z 42 minut, które zostają jako postój.
Regulacja się wydłuża, bo za każdym razem ustawia się wszystko na wyczucie. Zamiast stopniowo przesuwać nastawę z oczami na skali, ustawiaj ją względem wzorca o stałej grubości, a nastawy dla każdego numeru wyrobu zapisuj, by następne przezbrojenie mogło je przywołać. Celem jest zamiana „reguluj, aż będzie dobrze” na „ustaw na znaną wartość”.
Nie chodzi o rezygnację z prób, ale o to, by pierwsza próba kończyła się dobrą sztuką. Sama kontrola pierwszej sztuki zostaje, bo chroni jakość.
W przykładzie połączenie wszystkich czterech sposobów skraca demontaż, ustawienie, mocowanie, regulację i próbne wytłoczenia z 38 do 11 minut. Po dodaniu 4 minut na czynności bezpieczeństwa i kontrolę pierwszej sztuki postój wynosi 15 minut. To blisko jednocyfrowego przezbrojenia, ale dalsze skracanie zwykle wymaga przeróbek urządzenia, więc trzeba je zestawić z kosztem.
Kroki 5–6: usprawnienie czynności zewnętrznych i standaryzacja
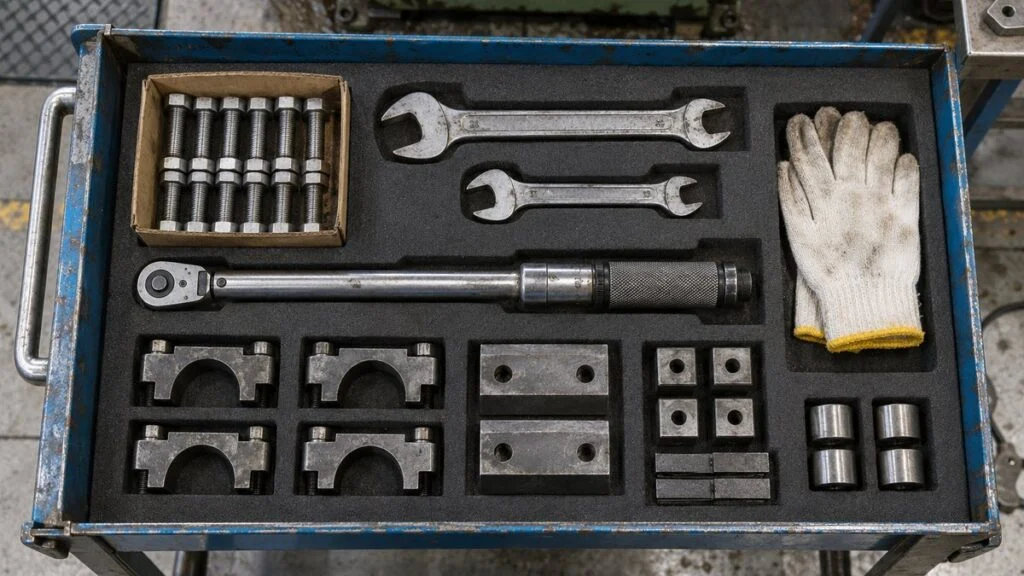
Po skróceniu postoju zostają dwa zadania: zmniejszenie nakładu pracy na czynności zewnętrzne i dopilnowanie, by krótszy czas nie wracał do poprzedniego poziomu.
Skróć same czynności zewnętrzne
Czynności zewnętrzne nie zatrzymują maszyny, ale jeśli przygotowanie trwa zbyt długo, nie będzie gotowe na następne przezbrojenie. Przechowuj tłoczniki i oprzyrządowanie blisko maszyny w kolejności częstotliwości użycia i ustal stałe trasy transportu oraz wózki.
Oznaczenia miejsc i zasady odkładania opierają się na tym samym myśleniu co 5S. Osaka Sansokan wymienia dokładne wdrożenie 5S, procedury pisemne i szkolenia jako sposoby skracania czynności zewnętrznych.
Równie ważne jest utrzymanie tłoczników i oprzyrządowania. Jeśli usterkę odkryjesz dopiero po zamocowaniu tłocznika, trzeba go zdjąć i zaczynać od nowa, a zyskany czas znika od razu. Sprawdzaj każdy tłocznik zaraz po użyciu i odkładaj go na regał w stanie gotowym do następnej serii, wliczając to do czynności zewnętrznych.
Ustandaryzuj procedurę i czas docelowy
Jeśli ulepszona procedura nie jest zapisana, po zmianie operatora wróci do poprzedniej postaci. Zmieść na jednej stronie kolejność elementów, narzędzia, punkty kontroli bezpieczeństwa i czas docelowy, w formie instrukcji stanowiskowej.
Potem szkolenia i zapisy. Jeśli przezbrojenie potrafi wykonać tylko kilka osób, użyj macierzy kompetencji (skill map), by pokazać, kto potrafi przezbroić którą maszynę, i planowo szkol kolejne osoby.
Na jednym arkuszu zapisz czas, przyczynę opóźnienia i następne działanie.
Gdy zapisów przybywa, widać nie tylko średnią, ale i rozrzut. Jeśli celem jest 15 minut, a jedna para wyrobów ciągle zajmuje 30, to kolejny cel poprawy. Gdy jedna maszyna działa, rozszerz procedurę na maszyny tego samego typu (yokoten).
Kontrole bezpieczeństwa, których się nie skraca
Podczas przezbrojenia ręce i ciało trafiają tam, gdzie w normalnej pracy ich nie ma, na przykład między połówki tłocznika lub pod suwak. Dlatego japońskie prawo reguluje samą pracę przy przezbrajaniu. Dla pras mechanicznych japońskie rozporządzenie o BHP (Rōdō anzen eisei kisoku) zawiera między innymi takie wymagania:
- Art. 131-2: gdy podczas montażu, demontażu lub regulacji tłocznika w prasie mechanicznej część ciała wchodzi w strefę niebezpieczną, pracodawca musi zapewnić stosowanie klocków zabezpieczających (safety blocks) lub podobnych środków przeciw niespodziewanemu opadnięciu suwaka
- Art. 131-3: przy poruszaniu suwakiem w celu regulacji tłocznika używa się ruchu impulsowego (inching), jeśli prasa go ma, a w przeciwnym razie – obracania ręcznego
- Art. 107: gdy prace regulacyjne przy maszynie stwarzają zagrożenie, maszynę zatrzymuje się i blokuje urządzenie uruchamiające albo umieszcza tabliczkę ostrzegawczą, aby nikt inny jej nie uruchomił
- Art. 36 pkt 2: montaż, demontaż i regulacja tłoczników pras mechanicznych wymaga szkolenia specjalnego (tokubetsu kyōiku)
- Art. 134: osoba odpowiedzialna za prace przy prasach (sagyō shunin-sha) bezpośrednio nadzoruje montaż, demontaż i regulację tłoczników
Osoba odpowiedzialna jest wymagana w zakładach, w których pracuje pięć lub więcej pras mechanicznych (dekret wykonawczy do ustawy o BHP, art. 6 pkt 7; rozporządzenie, art. 133). Przepisy skupiają się na prasach, ale zasady są wspólne dla innych urządzeń: zatrzymać, zabezpieczyć przed ruchem i powierzyć pracę przeszkolonym osobom.
W Polsce obowiązują własne regulacje, a nie japońskie. Punktem wyjścia jest rozporządzenie Ministra Gospodarki z 30 października 2002 r. w sprawie minimalnych wymagań BHP w zakresie użytkowania maszyn przez pracowników podczas pracy (Dz.U. 2002 nr 191 poz. 1596, ze zm.), a dla prasy – wymagania z normy PN-EN 692 (prasy mechaniczne), w tym do prac przy wymianie narzędzi. Zagadnienie niespodziewanego uruchomienia omawia norma PN-EN ISO 14118; przy hydraulicznych prasach sprawdź także PN-EN 693. Co dokładnie dotyczy Twojej maszyny, rozstrzyga dział BHP, korzystając z dokumentacji producenta i oceny ryzyka.
Skracanie dotyczy sposobu wykonania pracy, nigdy poniższych kontroli.
Typowe przykłady łączące wymagania prawa japońskiego z praktycznymi środkami ostrożności. Rzeczywistą procedurę ustal na podstawie instrukcji maszyny i własnej oceny ryzyka.
Baza przypadków MHLW opisuje także pracownika, którego zabiła forma wtryskowa przewrócona podczas przenoszenia bez suwnicy. Wśród przyczyn było brak pisemnej procedury pracy, a zalecanym środkiem – procedura obejmująca obsługę ciężkich ładunków.
Czas docelowy ustalaj razem z tymi kontrolami. Nie dopuść do sytuacji, w której jedynym sposobem na osiągnięcie celu jest pominięcie kroku bezpieczeństwa. Ta odpowiedzialność leży po stronie osób prowadzących usprawnienie.
Co zrobić z zyskanym czasem
Gdy przezbrojenia są krótsze, masz dwie możliwości wykorzystania czasu. Dalej ciągnie się ten sam fikcyjny przykład.
Załóżmy, że jedna maszyna wytwarza cztery wyroby, z których każdego potrzeba 2000 sztuk miesięcznie. Dziś każdy wyrób idzie dwa razy w miesiącu w partiach po 1000 sztuk, czyli jest osiem przezbrojeń miesięcznie i 480 minut postoju. Teraz przezbrojenie skraca się z 60 do 15 minut.
Przy przezbrojeniu skróconym z 60 do 15 minut zachowanie liczby przezbrojeń albo łącznego postoju daje inny wynik.
Liczby fikcyjne, tylko do celów ilustracyjnych. Zapas bezpieczeństwa nie jest uwzględniony.
Który wariant pasuje, zależy od maszyny. Jeśli brakuje jej mocy produkcyjnych względem zamówień i wstrzymuje procesy następne, właściwy jest wariant 1: przeznaczenie zwolnionego czasu na produkcję.
Jeśli moce wystarczają, a problemem są zapasy i produkcja w toku (WIP), wybierz wariant 2. Więcej przezbrojeń i mniejsze partie skracają czas oczekiwania między wytworzeniem a użyciem części. Łatwiej też wpleść pilne zlecenie, co pomaga ograniczać nadgodziny.
Unikaj wypełniania zwolnionego czasu większą liczbą części, niż ktokolwiek potrzebuje. Wykorzystanie maszyny wygląda wtedy lepiej, ale zakład zyskuje tylko zapas bez potwierdzonej daty sprzedaży i nic się nie poprawia.
Najczęstsze błędy przy skracaniu przezbrojeń
Nawet znając kroki, projekty potrafią utknąć albo się cofnąć. Pięć błędów powtarza się najczęściej:
- Samo poganianie operatorów. Szybsze ruchy rąk oszczędzają niewiele, a zwiększają ryzyko pominiętych kontroli i urazów. Celuj w zawartość pracy: szukanie, noszenie, kręcenie śrub, regulację.
- Zbyt wąskie okno pomiaru. Jeśli mierzysz tylko do końca wymiany tłocznika, regulacja i próby wypadają. Wróć do definicji: mierz do pierwszej dobrej sztuki.
- Zaczynanie od inwestycji. Automatyczne uchwyty i urządzenia do wymiany tłoczników działają, ale kupione przed przeniesieniem czynności na zewnątrz zostawiają szukanie i czekanie bez zmian.
- Brak właściciela czynności zewnętrznych. Jeśli nie wiadomo, kto co i kiedy przygotowuje, w gorsze dni przygotowanie się opóźnia i zespół wraca do donoszenia po zatrzymaniu maszyny.
- Zaprzestanie pomiarów, gdy czasy spadły. Bez zapisów nie zauważysz stopniowego rozjeżdżania się procedury. Porównywanie czasu rzeczywistego z docelowym traktuj jako część usprawnienia.
Lista kontrolna: o czym uzgodnić ze stroną japońską
Jeśli japońska centrala, klient lub konsultant prowadzi w Twoim zakładzie projekt dandori, uzgodnienie tych punktów na początku oszczędza sporów o liczby. Skracanie przezbrojeń to praca wspólna: seisan gijutsu (inżynieria produkcji) projektuje proces i oprzyrządowanie, produkcja wykonuje codzienne przezbrojenia, a planowanie produkcji ustala wielkości partii i kolejność, więc zaangażuj wszystkie trzy.
- Okno pomiarowe: Czy czas liczy się od ostatniej dobrej sztuki do pierwszej dobrej sztuki, jak w JIS Z 8141? A może Wasza strona zatrzymuje pomiar przy „tłocznik zamocowany”?
- Co jest wyłączone ze skracania: Które czynności bezpieczeństwa i kontroli jakości (blokada, klocki zabezpieczające, kontrola pierwszej sztuki) są stałe i wliczone w czas docelowy?
- Cel: Czy celem jest „single dandori” (poniżej 10 minut), czy procentowe skrócenie względem obecnego stanu? Jakich maszyn i par wyrobów dotyczy?
- Właściciel czynności zewnętrznych: Kto przygotowuje następny tłocznik, materiał i narzędzia i z jakim wyprzedzeniem przed planowanym przezbrojeniem?
- Zmiany mocowania lub ustalania położenia: Kto zatwierdza zmiany tłoczników, oprzyrządowania i uchwytów i czy producent prasy i tłocznika musi je zaakceptować?
- Szkolenia i kwalifikacje: Jakie wymagania prawne i firmowe dotyczą ustawiaczy tłoczników? Czy pomocnicy przy pracy równoległej potrzebują tego samego szkolenia?
- Zapisy: W jakim formacie chcą zapisów przezbrojeń (czas, warunki, spostrzeżenia) i kto je przegląda?
- Wykorzystanie zyskanego czasu: Czy zwolniony czas idzie na większą produkcję (wariant 1), czy na mniejsze partie (wariant 2)? Kto decyduje w planowaniu produkcji?
Krótka wiadomość do dostosowania (w razie potrzeby wyślij ją po angielsku, wersja poniżej):
Przed rozpoczęciem projektu skrócenia przezbrojenia (dandori) na prasie nr 3 prosimy o potwierdzenie trzech kwestii. (1) Planujemy mierzyć czas od ostatniej dobrej sztuki poprzedniego wyrobu do pierwszej dobrej sztuki następnego. (2) Klocki zabezpieczające, blokada i kontrola pierwszej sztuki zostają w procedurze i są wliczone w czas docelowy. (3) Każda zmiana mocowania tłocznika zostanie sprawdzona ze specyfikacjami producentów prasy i tłocznika, zanim ją wypróbujemy. Prosimy o informację, jeśli Państwa standard jest inny.
Before we start the changeover (dandori) reduction on Press 3, could you confirm three points? (1) We plan to measure from the last good part of the previous product to the first good part of the next. (2) Safety blocks, lockout, and the first-piece check will stay in the procedure and are included in the target time. (3) Any change to die clamping will be checked against the press and die makers' specifications before we try it. Please let us know if your standard differs.
Gdzie ten poradnik nie ma zastosowania
- Rozbicie 60 minut i wynik 15 minut to przykład fikcyjny. Rzeczywiste oszczędności zależą od urządzenia, asortymentu i obsady.
- Wymienione wymagania prawne to japońskie przepisy dla pras mechanicznych. Zakład w Polsce stosuje polskie i unijne przepisy BHP, normy oraz wewnętrzne standardy firmy.
- Definicje i czasy docelowe różnią się między firmami i branżami, więc potwierdź je z zespołem, z którym współpracujesz.
FAQ
Co znaczy „single-minute” w SMED?
Oznacza jednocyfrową liczbę minut, czyli przezbrojenie krótsze niż 10 minut. JIS Z 8141 nazywa czynności wewnętrzne poniżej 10 minut single dandori. Nie chodzi o jedną minutę.
Czym różnią się czynności wewnętrzne od zewnętrznych?
Czynności wewnętrzne (uchi-dandori) wykonuje się przy zatrzymanej maszynie lub linii, a zewnętrzne (soto-dandori) – gdy nadal pracuje. Ta sama czynność, na przykład przyniesienie następnego tłocznika, może być jednym albo drugim, zależnie od tego, kiedy ją wykonasz.
Co znaczy „dandori” w japońskiej produkcji?
Dandori oznacza przygotowanie lub ustawienie. Dandori gae to przezbrojenie między wyrobami, a JIS obejmuje nim przygotowanie materiałów, narzędzi i rysunków oraz obróbkę próbną, a nie tylko wymianę tłocznika.
Czy czas przezbrojenia powinien obejmować próby i kontrolę?
Tak. Mierz od ostatniej dobrej sztuki poprzedniego wyrobu do pierwszej dobrej sztuki następnego. Zatrzymanie stopera przy zamocowaniu tłocznika pomija regulację i próby, a to często tam kryją się największe oszczędności.
Źródła
- Definicje przezbrojenia, czynności wewnętrznych i zewnętrznych oraz single dandori: Japońskie Stowarzyszenie Norm, JIS Z 8141:2022, słownik terminów zarządzania produkcją (termin 5107; tekst sprawdzony na stronie podglądu JIS) (po japońsku)
- Czynności wewnętrzne i zewnętrzne oraz kolejność usprawnień: Japońskie Stowarzyszenie Inżynierii Przemysłowej, terminy IE: przezbrojenie (po japońsku)
- Straty na przezbrojeniu i regulacji: JMAC TPM Online, „16 wielkich strat” (po japońsku)
- Książki Shingo: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (sprawdzone w National Diet Library Search)
- Historia SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 maja 2023 (z Kojo Kanri, kwiecień 2023), na podstawie: Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Przykład źródła z datą 1969: Aperza News (po japońsku)
- Kariera Shingo: JMAC, biuletyn Instytutu Zarządzania Jakością, nr 10 (po japońsku)
- Podstawowe kroki usprawniania przezbrojeń: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (po japońsku)
- Sześć kroków i środki praktyczne: Osaka Sansokan, „Skracanie czasu przezbrojenia przy produkcji wielu wyrobów w małych seriach” (po japońsku)
- Japońskie rozporządzenie o BHP, art. 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (po japońsku)
- Wymóg osoby odpowiedzialnej (art. 6 pkt 7): e-Gov Laws, dekret wykonawczy do ustawy o BHP (po japońsku)
- Przypadki wypadków: Strona MHLW o bezpieczeństwie pracy: spadek górnej części tłocznika z prasy hydraulicznej; pracownik przygnieciony formą wtryskową podczas konserwacji (po japońsku)
- Polskie wymagania maszynowe: CIOP-PIB, przepisy dotyczące obsługi maszyn (rozporządzenie Ministra Gospodarki z 30.10.2002, Dz.U. 2002 nr 191 poz. 1596 ze zm.); PKN, PN-EN 692, prasy mechaniczne – bezpieczeństwo
Oryginalny artykuł po japońskuTen poradnik powstał na podstawie artykułu MONOSCOPE napisanego dla czytelników w Japonii: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
O redakcji
 Redakcja MONOSCOPEFOUNDER & EDITOR
Około dziesięciu lat pracy u producenta urządzeń przemysłowych i w firmie inżynieryjnej realizującej instalacje: oferty, projektowanie i uruchamianie urządzeń, a następnie przejście do marketingu internetowego. Obecnie doradztwo internetowe dla producentów B2B i pomoc w przystępnym przedstawianiu ich produktów i technologii. Japońskie państwowe uprawnienia Energy Manager oraz głównego inżyniera elektryka trzeciej klasy.
Od 2017 roku prowadzenie bloga inżynierskiego (ponad 500 artykułów) i japońskojęzycznego kanału na YouTube z około 20 000 subskrybentów. Każdy poradnik powstaje z perspektywy japońskiej hali produkcyjnej i jest weryfikowany z przywołanymi normami.


