SMED คืออะไร: Internal/External Setup และ 6 ขั้นตอนลดเวลา
ถ้าคุณทำงานในโรงงานญี่ปุ่นในประเทศไทย หรือเป็นซัพพลายเออร์ให้โรงงานเหล่านั้น คุณจะได้ยินคำว่า dandori (การเตรียมงานและตั้งเครื่อง หรือ setup) ไม่ช้าก็เร็ว หัวหน้าชาวญี่ปุ่นอาจขอให้ลดเวลา dandori gae (เปลี่ยนรุ่น หรือ changeover) หรือให้แยกรายการงานเป็น uchi-dandori กับ soto-dandori
สองคำหลังคือชื่อภาษาญี่ปุ่นของสิ่งที่โรงงานทั่วไปเรียกว่า SMED ได้แก่ Internal Setup คืองานที่ทำตอนเครื่องหยุด และ External Setup คืองานที่ทำตอนเครื่องยังเดินอยู่
วิธีนี้เกิดจากหน้างานในญี่ปุ่น Shigeo Shingo เล่าว่าการเปลี่ยนรุ่นเครื่องปั๊มที่ Toyota Motor Co. (Toyota Jidosha Kogyo) ลดจาก 4 ชั่วโมงเหลือประมาณ 90 นาที ในเวลาเกินครึ่งปีเล็กน้อย จากนั้นมีคนขอให้ลดเหลือ 3 นาที ความคิดที่ทำให้เป็นไปได้ง่ายนิดเดียว คือ ทำทุกอย่างที่ทำได้ ระหว่างที่เครื่องยังเดินอยู่
บทความนี้พาไปดูศัพท์ญี่ปุ่น ช่วงเวลาที่ต้องจับเวลา 6 ขั้นตอนตามแนวทางของญี่ปุ่น 4 วิธีลด Internal Setup งานความปลอดภัยที่ไม่ตัดออก และการใช้เวลาที่ประหยัดได้ มีตัวอย่างสมมติเป็นการเปลี่ยนแม่พิมพ์เครื่องปั๊มหนึ่งงาน ใช้อ้างอิงตลอดทั้งบทความ
สารบัญ
- ศัพท์ dandori ที่จะได้ยินในโรงงานญี่ปุ่น
- เวลาเปลี่ยนรุ่นต้องวัดตั้งแต่ตรงไหนถึงตรงไหน
- 6 ขั้นตอนลดเวลาเปลี่ยนรุ่น
- ขั้นตอนที่ 1-3: วัด แยกประเภท และย้ายงานออกนอกเวลาหยุด
- ขั้นตอนที่ 4: 4 วิธีลด Internal Setup
- ขั้นตอนที่ 5-6: จัด External Setup ให้คล่องและทำเป็นมาตรฐาน
- งานความปลอดภัยที่ไม่ตัดออก
- จะใช้เวลาที่ประหยัดได้อย่างไร
- ข้อผิดพลาดที่พบบ่อยในการลดเวลา setup
- นำไปใช้ได้ทันที: เช็กลิสต์สิ่งที่ต้องตกลงกับฝั่งญี่ปุ่น
- ขอบเขตที่บทความนี้ใช้ไม่ได้
- คำถามที่พบบ่อย (FAQ)
- แหล่งอ้างอิง
ศัพท์ dandori ที่จะได้ยินในโรงงานญี่ปุ่น
ตารางนี้สรุปคำที่ใช้บ่อย ในโรงงานบางแห่งคนไทยพูดเป็น Setup, Change Over หรือ Die Change ได้เหมือนกัน แต่เวลาคุยกับฝั่งญี่ปุ่นควรรู้คำเดิมไว้
| คำญี่ปุ่น (โรมาจิ) | คำไทย / อังกฤษ | ความหมายที่หน้างาน |
|---|---|---|
| dandori gae | เปลี่ยนรุ่น (changeover / setup change) | การเปลี่ยนเครื่องหรือไลน์จากสินค้าหนึ่งไปอีกสินค้าหนึ่ง รวมการเตรียมงานและการลองผลิต |
| uchi-dandori | Internal Setup | งานที่ทำตอนเครื่องหรือไลน์หยุด |
| soto-dandori | External Setup | งานที่ทำตอนเครื่องหรือไลน์ยังเดินอยู่ |
| single dandori | SMED (Single-Minute Exchange of Die) | Internal Setup ที่ทำเสร็จภายใน 10 นาทีหรือน้อยกว่า |
| tameshi-uchi | ลองปั๊ม (trial stroke / tryout) | การปั๊มทดสอบหลังติดตั้งแม่พิมพ์ แล้ววัดและปรับตั้งใหม่ |
| shohin kakunin | ตรวจชิ้นงานแรก (first-piece check) | การตรวจและบันทึกชิ้นงานดีชิ้นแรกของรุ่นใหม่ |
| muda | ความสูญเปล่า (มูดะ) | งานที่ไม่ก่อให้เกิดคุณค่า เช่น การเดินหาเครื่องมือ |
เวลาเปลี่ยนรุ่นต้องวัดตั้งแต่ตรงไหนถึงตรงไหน
มาตรฐานศัพท์การบริหารการผลิตของญี่ปุ่น JIS Z 8141 นิยามการเปลี่ยนรุ่นว่า คือการเตรียมวัสดุ เครื่องจักร jig และเครื่องมือ แบบ ฯลฯ รวมถึงการลองผลิต ที่เกิดขึ้นเมื่อเปลี่ยนสินค้าหรือเปลี่ยนเนื้อหากระบวนการ ดังนั้นการเปลี่ยนรุ่นไม่ใช่แค่การเปลี่ยนแม่พิมพ์หรือเครื่องมือตัด การเตรียมงานและการลองผลิตก็นับรวมด้วย
ช่วงเวลาที่ต้องวัดจึงเริ่มจากชิ้นงานดีชิ้นสุดท้ายของรุ่นเดิม ไปจนถึงชิ้นงานดีชิ้นแรกของรุ่นใหม่ JMAC (Japan Management Association Consultants) อธิบายความสูญเสียจากการตั้งเครื่องและปรับตั้งไว้แบบเดียวกัน คือเวลาที่เสียไปจนกว่าจะได้ชิ้นงานดีสมบูรณ์
ถ้าหยุดจับเวลาตอนขันแม่พิมพ์เสร็จ งานปรับตั้งและการลองผลิตที่ตามมาจะหลุดจากบันทึก ช่วงท้ายนี้มักเป็นส่วนที่ลดเวลาได้มากที่สุด จึงควรตกลงช่วงเวลาที่วัดให้ตรงกันก่อนเริ่มจับเวลา
ใน OEE (Overall Equipment Effectiveness) เวลาที่เครื่องหยุดเพื่อเปลี่ยนรุ่นนับเป็นความสูญเสียจากการหยุด ซึ่งทำให้ Availability ลดลง
Internal Setup กับ External Setup ต่างกันอย่างไร
หมายเหตุใน JIS Z 8141 แบ่งงาน setup เป็นสองชนิด Internal Setup (uchi-dandori) คืองานที่ทำตอนเครื่องหรือไลน์หยุด ส่วน External Setup (soto-dandori) คืองานที่ทำโดยไม่ต้องหยุด
งานเดียวกันอยู่ได้ทั้งสองฝั่ง ถ้าเครื่องปั๊มหยุดแล้วค่อยไปเอาแม่พิมพ์ตัวถัดไป ถือเป็น Internal Setup แต่ถ้าขนไปวางข้างเครื่องไว้ก่อนระหว่างที่งานเดิมยังวิ่งอยู่ ก็เป็น External Setup ตัวแบ่งคือเครื่องหยุดอยู่หรือไม่ ไม่ใช่ตัวงาน
แบ่งตามว่าเครื่องหยุดอยู่หรือเดินอยู่
นิยามตาม JIS Z 8141:2022 (หมายเลขข้อกำหนด 5107 ส่วนหมายเหตุ)
"Single-Minute" ใน SMED หมายถึงอะไร
หมายเหตุเดียวกันใน JIS เรียก Internal Setup ที่ใช้เวลาไม่ถึง 10 นาทีว่า single dandori ภาษาอังกฤษคือ SMED (Single-Minute Exchange of Die) โดย "die" คือแม่พิมพ์ของเครื่องปั๊ม
"Single-minute" ไม่ได้แปลว่า 1 นาที แต่หมายถึง จำนวนนาทีหลักเดียว คือน้อยกว่า 10 นาที การเปลี่ยนรุ่นที่ใช้ 4 นาทีก็ยังนับเป็น SMED
Shigeo Shingo ที่ปรึกษาของ Japan Management Association เป็นผู้จัดวิธีนี้ให้เป็นระบบ เขาตีพิมพ์เป็นภาษาญี่ปุ่นในปี 1983 และ Productivity Press ออกฉบับภาษาอังกฤษ A Revolution in Manufacturing: The SMED System ในปี 1985
บทความของ Hideo Ishida แห่ง JMAC ในนิตยสารการผลิตญี่ปุ่น Kojo Kanri (Factory Management) ฉบับเดือนเมษายน 2023 อ้างอิงหนังสืออีกเล่มของ Shingo และไล่ที่มาของแนวคิดไว้เป็น 3 ช่วง
- ปี 1950 Toyo Kogyo: ระหว่างวิเคราะห์เวลาเดินเครื่องปั๊ม 800 ตัน Shingo เห็นเครื่องหยุดนานเพราะ bolt ของแม่พิมพ์หาย จึงเข้าใจว่างาน setup มีสองลักษณะต่างกัน คือ Internal และ External
- ปี 1957 อู่ต่อเรือ Hiroshima ของ Mitsubishi Heavy Industries: ใช้โต๊ะสำรอง ทำให้เตรียมงานถัดไปนอกเครื่องไสขนาดใหญ่ได้ ระหว่างที่เครื่องยังตัดงานอยู่
- Toyota เครื่องปั๊ม 1,000 ตัน: การเปลี่ยนรุ่น 4 ชั่วโมงลดเหลือประมาณ 90 นาที ในเวลาเกินครึ่งปีเล็กน้อย เมื่อถูกขอให้ลดเหลือ 3 นาที Shingo ได้แนวคิด ย้าย Internal Setup ไปเป็น External Setup
ตัวเลขเหล่านี้มาจากความทรงจำของ Shingo เอง ไม่ใช่บันทึกที่ Toyota เผยแพร่ และแหล่งข้อมูลระบุปีของเหตุการณ์ที่ Toyota เป็นทั้งปี 1969 และ 1970
เมื่อเปลี่ยนรุ่นได้สั้นลง ก็ไม่จำเป็นต้องผลิตสินค้าเดียวกันเป็นล็อตใหญ่มากนัก ดังนั้นการลดเวลา setup จึงเป็นเงื่อนไขพื้นฐานของ Toyota Production System ซึ่งมุ่งผลิตเฉพาะสิ่งที่ต้องการ ในเวลาที่ต้องการ ในปริมาณที่ต้องการ ส่วนวิธีที่บริษัทญี่ปุ่นทำไคเซ็นในชีวิตประจำวันอ่านได้ในบทความอื่น
ตัวเลข 10 นาทีเป็นเกณฑ์อ้างอิง ไม่ใช่เส้นตัดสินผ่าน-ตก เวลาที่ทำได้ขึ้นกับขนาดเครื่องและชนิดสินค้า ให้เริ่มจากถามว่าเวลาปัจจุบันของคุณลดได้กี่เปอร์เซ็นต์
6 ขั้นตอนลดเวลาเปลี่ยนรุ่น
ลำดับมีความสำคัญ สมาคม Japan Industrial Engineering Association (JIIE) ระบุลำดับไว้ว่า ย้าย Internal Setup ไปเป็น External Setup ให้มากที่สุด ทำ Internal Setup ที่เหลือให้สั้นลง และทำ External Setup ให้สั้นลงด้วย
คู่มือของ J-Net21 (ของหน่วยงานส่งเสริม SME ของญี่ปุ่น) และ Osaka Sangyo Sozokan (Sansokan) ศูนย์สนับสนุนธุรกิจของรัฐในโอซาก้า ก็เริ่มจากการดูสภาพปัจจุบันและเดินตามลำดับเดียวกัน 6 ขั้นตอนด้านล่างเป็นการสรุปของเราจากแหล่งเหล่านี้
วัดและแยกประเภท ย้ายงานออกนอกเวลาหยุด ทำส่วนที่เหลือให้สั้นลง แล้วทำให้เป็นมาตรฐาน
อ้างอิงจากแนวทางของ Japan Industrial Engineering Association, J-Net21 และ Osaka Sansokan (ทั้งหมดเป็นภาษาญี่ปุ่น)
ลำดับนี้มีเหตุผล การย้ายงานไปเป็น External Setup มักแค่เปลี่ยนที่เก็บของและเวลาเตรียมงาน ค่าใช้จ่ายจึงน้อยและเห็นผลเร็ว ส่วนการลด Internal Setup อาจต้องดัดแปลง jig หรือเปลี่ยนแคลมป์ ย้ายทุกอย่างที่ย้ายได้ออกไปก่อน แล้วค่อยลงเงินกับงานที่ต้องทำตอนเครื่องหยุดจริง ๆ เท่านั้น
ขั้นตอนที่ 1-3: วัด แยกประเภท และย้ายงานออกนอกเวลาหยุด
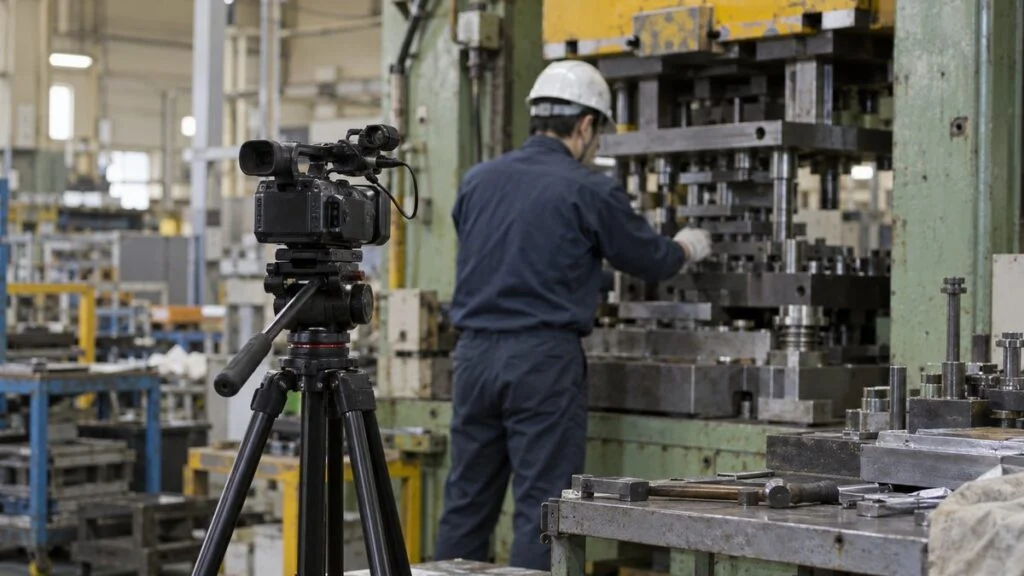
สามขั้นตอนแรกทำให้เห็นขั้นตอนการเปลี่ยนรุ่นทั้งหมด และย้ายงานที่ไม่ต้องหยุดเครื่องออกไป ถ้าข้ามการวัด คุณจะไปแก้งานที่ไม่ได้กินเวลาจริง
ถ่ายวิดีโอและแยกเป็นงานย่อย
เลือกเครื่องที่ผลคูณของเวลาเปลี่ยนรุ่นกับจำนวนครั้งมาก ถ้าเป็นคอขวดที่ทำให้กระบวนการถัดไปต้องรอ ผลที่ได้จะกระจายไปทั้งโรงงาน
ถ่ายการเปลี่ยนรุ่นหนึ่งครั้งให้ต่อเนื่อง ตั้งแต่ชิ้นงานสุดท้ายของรุ่นเดิมจนถึงชิ้นงานดีชิ้นแรกของรุ่นใหม่ ให้พนักงานอยู่ในภาพตอนเดินออกไปด้วย ไม่ใช่ถ่ายแค่มือ เวลาที่ใช้หา เดินไปเอา หรือไปถามคน จะไม่ปรากฏในวิดีโอที่ถ่ายแต่มือ
ก่อนถ่าย บอกทีมว่าจุดประสงค์คือศึกษางาน ไม่ใช่ประเมินตัวบุคคล จากนั้นดูวิดีโอร่วมกัน แบ่งเป็นงานย่อย เช่น ไปเอา ถอด กำหนดตำแหน่ง ขันยึด ปรับตั้ง และวัด แล้วจดเวลาของแต่ละงาน
อย่าตัดสินจากการบันทึกครั้งเดียว เวลาเปลี่ยนรุ่นเปลี่ยนตามคู่รุ่นสินค้าและผู้ปฏิบัติงาน ให้ถ่ายหลายครั้งในเงื่อนไขต่างกันแล้วเปรียบเทียบ จะเห็นด้วยว่าความแปรปรวนมาจากไหน
แยกทุกงานย่อยเป็น Internal, External หรือความสูญเปล่า
จัดแต่ละงานย่อยเข้า 3 กลุ่ม คือ Internal Setup, External Setup หรือความสูญเปล่า (มูดะ) J-Net21 ก็ใช้การแบ่ง 3 แบบนี้เช่นกัน
คำถามเดียวใช้แยกได้ทั้งหมด "งานนี้ทำตอนเครื่องเดินอยู่ได้ไหม" ให้ดูว่า ทำตอนเครื่องเดินได้หรือไม่ ไม่ใช่ว่าตอนนี้ทำแบบนั้นอยู่หรือเปล่า
ตารางด้านล่างแยกงานการเปลี่ยนแม่พิมพ์เครื่องปั๊มในตัวอย่างสมมติ ปัจจุบันทั้ง 60 นาทีทำตอนเครื่องหยุด แต่เมื่อใช้คำถามนี้ จะเห็นว่า 18 นาทีย้ายไปทำตอนเครื่องเดินได้
เวลาปัจจุบัน 60 นาที แยกเป็นงานย่อย แล้วจัดว่างานไหนย้ายออกได้ งานไหนต้องอยู่เหมือนเดิม
ตัวเลขสมมติเพื่ออธิบาย Die Height (shut height) คือระยะจากผิวบนของโบลสเตอร์ถึงผิวล่างของสไลด์ ตอนสไลด์อยู่ที่จุดตายล่าง และปรับให้พอดีกับแม่พิมพ์
ขั้นนี้ให้ตัดสินใจด้วยว่า อะไรที่จะไม่ตัด งานด้านความปลอดภัย เช่น การใส่ Safety Block และล็อกอุปกรณ์สตาร์ท รวมถึงการตรวจชิ้นงานแรก อยู่นอกรายการที่จะลดเวลา ไม่ว่าจะใช้เวลานานแค่ไหน เขียนไว้ให้ชัดตั้งแต่ต้น
ย้ายงานที่ไม่ต้องหยุดเครื่องไปทำตอนเครื่องเดิน
เมื่อแยกประเภทเสร็จ ให้ย้ายงาน External ไปทำตอนเครื่องเดินจริง งานจะไปอยู่ได้ 2 ช่วง คือก่อนเครื่องหยุด หรือหลังเครื่องเริ่มเดินใหม่
ก่อนเครื่องหยุด ให้เตรียมทุกอย่างที่รุ่นถัดไปต้องใช้ ขนแม่พิมพ์ jig วัสดุ เครื่องมือ แบบ และเกจวัดมาไว้ที่เครื่อง และตรวจว่าแม่พิมพ์ไม่มีรอยบิ่นหรือสิ่งสกปรกในตอนนี้ J-Net21 ยังยกตัวอย่างการอุ่นแม่พิมพ์ก่อนนำเข้าเครื่องด้วย
หลังเครื่องเดินใหม่ ค่อยล้างแม่พิมพ์ที่ถอดออก คืนที่ชั้น และเก็บเครื่องมือ งานที่รอให้รุ่นถัดไปเดินแล้วค่อยทำได้ ไม่ควรทำตอนเครื่องหยุด
เพื่อให้ทำได้ทุกครั้ง ต้องมีระบบที่ไม่พึ่งว่าใครเป็นคนเป็นระเบียบ วิธีที่ใช้กันทั่วไปมีดังนี้
- จัด jig เครื่องมือ และ bolt ของแต่ละหมายเลขชิ้นส่วนไว้ในกล่องหรือรถเข็นเดียว
- ใช้เช็กลิสต์ก่อนเปลี่ยนรุ่น และตรวจว่าของครบก่อนเครื่องหยุด
- อ่านเวลาเปลี่ยนรุ่นครั้งถัดไปจากแผนการผลิต และกำหนดว่าใครเริ่มเตรียมเมื่อไร
ข้อที่สามมักถูกมองข้าม ถ้าไม่ได้กำหนดคนและเวลาเตรียมงาน คนที่หยุดเครื่องก็ต้องไปเอาของเอง และงานกลับไปเป็น Internal Setup เหมือนเดิม
ย้ายงานออกนอกเวลาหยุด จาก 60 นาทีเหลือ 42 นาที พอลด Internal Setup ที่เหลือ จะเหลือ 15 นาที
ตัวเลขสมมติจากรูปที่ 3 ส่วนสีเข้มคือเวลาที่เครื่องปั๊มหยุด
ในตัวอย่าง การย้ายงานไปเอา 8 นาที งานหา 4 นาที และงานเก็บ 6 นาที ออกไป ทำให้เวลาหยุดลดจาก 60 เหลือ 42 นาที 18 นาทีนี้ไม่ได้หายไป แต่กลายเป็นงานที่ทำตอนเครื่องเดิน การลดแรงงานส่วนนี้เป็นหน้าที่ของขั้นตอนที่ 5
ขั้นตอนที่ 4: 4 วิธีลด Internal Setup
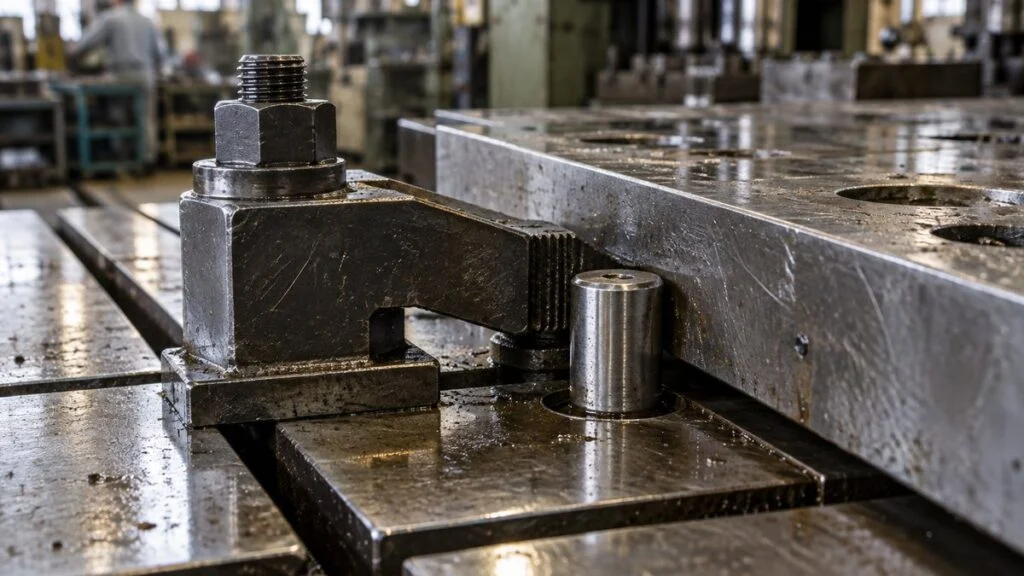
เมื่อย้ายทุกอย่างที่ย้ายได้ออกไปแล้ว จะเหลือแต่งานที่ต้องหยุดเครื่องจริง ๆ ตอนนี้คือการทำให้ตัวงานสั้นลง ให้มอง 4 มุม คือ การยึดรัด (clamping) การกำหนดตำแหน่ง (locating) การทำงานคู่ขนาน และการปรับตั้ง
แต่ละวิธีมีส่วนที่ลดได้ และจุดตรวจที่ห้ามเปลี่ยน
ทำการยึดรัด (clamping) ให้ง่ายขึ้น
เวลาส่วนใหญ่ในการยึดแม่พิมพ์หรือ jig หมดไปกับการหมุน bolt หลายรอบ ไม่ใช่ตอนขันแน่นครั้งสุดท้าย คงแรงยึดรัดไว้เท่าเดิม แล้วลดจำนวนรอบการหมุนและการเปลี่ยนเครื่องมือ
จุดเริ่มที่ทำง่ายคือทำขนาด bolt และรูปหัวให้เหมือนกัน เพื่อใช้เครื่องมือชนิดเดียว ขั้นถัดไปที่รู้จักกันดีคือใช้แหวนรองแบบมีร่อง (U-washer) หรือรูแบบ keyhole ซึ่งคลาย bolt เล็กน้อยก็ปลดแม่พิมพ์ได้โดยไม่ต้องถอด bolt ออก Osaka Sansokan ยังแนะนำให้เปลี่ยนจากการยึดด้วยเกลียวเป็นแคมหรือวิธียึดแบบอื่น
แต่การยึดรัดเกี่ยวกับความปลอดภัยโดยตรง กระทรวงสาธารณสุข แรงงานและสวัสดิการของญี่ปุ่น (MHLW) มีกรณีอุบัติเหตุถึงชีวิตที่แม่พิมพ์บนตกลงมาหลังเปลี่ยนแม่พิมพ์ สาเหตุหนึ่งคือแรงขัน bolt ยึดไม่สม่ำเสมอ ก่อนเปลี่ยนวิธียึด ให้ตรวจข้อกำหนดของผู้ผลิตเครื่องปั๊มและแม่พิมพ์ และคงขั้นตอนตรวจว่ายึดแม่พิมพ์แน่นแล้วไว้
ทำการกำหนดตำแหน่ง (locating) ให้เป็นมาตรฐาน
การขยับแม่พิมพ์ไปมาเพื่อหาตำแหน่งจะหมดไปเมื่อมีตัวอ้างอิง วิธีพื้นฐานคือใช้หมุดกำหนดตำแหน่งหรือบล็อกหยุด เพื่อให้ ดันแม่พิมพ์ชนตัวหยุดแล้วเข้าตำแหน่งทันที
ทำขนาดที่ต่างกันในแต่ละรุ่นให้เท่ากันด้วย ถ้าความสูงแม่พิมพ์และความหนาของขอบที่แคลมป์จับเท่ากัน (ใช้ spacer ช่วยได้) ก็ไม่ต้องเปลี่ยนค่าตั้งของเครื่องทุกครั้งที่เปลี่ยนแม่พิมพ์ แนวคิดคือทำให้เหมือนกันเฉพาะส่วนที่เกี่ยวกับการติดตั้ง ไม่ใช่ทำแม่พิมพ์ให้เหมือนกันทั้งชุด
กับเครื่องกลึงกัดหรือเครื่องประกอบ มักใช้วิธีประกอบ jig บนแผ่นฐานกลางไว้ล่วงหน้า แล้วเปลี่ยนทั้งฐาน แบบ cassette ที่ Osaka Sansokan กล่าวถึงก็เป็นแนวคิดเดียวกัน คือรวมชิ้นส่วนที่ต้องเปลี่ยนเป็นหน่วยเดียวไว้ก่อน
ทำงานคู่ขนาน
กับเครื่องขนาดใหญ่ คนหนึ่งขันด้านหน้า เดินอ้อมไปขันด้านหลัง แล้วเดินกลับมาอีก เวลาเดินสะสมไปเรื่อย ๆ ถ้าสองคนทำด้านหน้าและด้านหลังพร้อมกัน เวลาเดินหายไปและเวลาหยุดลดลงมาก ถ้าจัดคนสองคนตลอดไม่ได้ คนที่ทำ External Setup อาจเข้ามาช่วยเฉพาะไม่กี่นาทีที่เครื่องหยุด
ในญี่ปุ่น ถ้าเป็นการเปลี่ยนแม่พิมพ์ของ power press คนที่เข้ามาช่วยก็ต้องผ่านการอบรมพิเศษตามกฎหมายที่กล่าวถึงด้านล่างด้วย J-Net21 ยังจัดการทำงานเป็นทีมไว้ในกลุ่มการปรับปรุงที่ไม่เสียค่าใช้จ่าย
การทำงานคู่ขนานจะใช้ได้เมื่อตกลงบทบาทและลำดับไว้ เขียนไว้ว่าใครทำอะไรตามลำดับไหน และให้สัญญาณกันอย่างไรก่อนเริ่มเดินเครื่อง กฎระเบียบความปลอดภัยและอนามัยในการทำงานของญี่ปุ่น (Ordinance on Industrial Safety and Health) ข้อ 104 ก็กำหนดให้นายจ้างกำหนดสัญญาณและแต่งตั้งผู้ให้สัญญาณ เมื่อการเริ่มเดินเครื่องอาจเป็นอันตรายต่อคนทำงาน
ลดการปรับตั้งให้เหลือน้อยที่สุด
การปรับตั้งและการลองผลิตหลังติดตั้งมักกินสัดส่วนเวลาเปลี่ยนรุ่นมาก ในตัวอย่าง การปรับตั้งกับการลองปั๊มรวมกัน 16 นาที เกือบ 40% ของเวลาหยุด 42 นาทีที่ยังเหลือ
การปรับยืดเยื้อเพราะทุกครั้งใช้ความรู้สึกของคนปรับ เปลี่ยนจากการขยับค่าทีละนิดโดยดูสเกล เป็นการวางชนกับบล็อกที่มีความหนาแน่นอน และบันทึกค่าตั้งของแต่ละหมายเลขชิ้นส่วนไว้ให้เรียกใช้ในครั้งหน้า เป้าหมายคือเปลี่ยนจาก "ปรับจนกว่าจะพอดี" เป็น "ตั้งตามค่าที่รู้แล้ว"
จุดมุ่งหมายไม่ใช่เลิกลองผลิต แต่ทำให้ผ่านตั้งแต่ครั้งแรก ส่วนการตรวจชิ้นงานแรกยังต้องคงไว้ เพราะเป็นการป้องกันคุณภาพ
ในตัวอย่าง เมื่อรวมทั้ง 4 วิธี งานถอด กำหนดตำแหน่ง ขันยึด ปรับตั้ง และลองปั๊ม ลดจาก 38 นาทีเหลือ 11 นาที บวกงานความปลอดภัยและการตรวจชิ้นงานแรกอีก 4 นาที เวลาหยุดจึงเป็น 15 นาที ใกล้ถึง single-minute setup แล้ว แต่ถ้าจะลดอีก มักต้องดัดแปลงเครื่อง จึงควรชั่งกับค่าใช้จ่ายก่อน
ขั้นตอนที่ 5-6: จัด External Setup ให้คล่องและทำเป็นมาตรฐาน
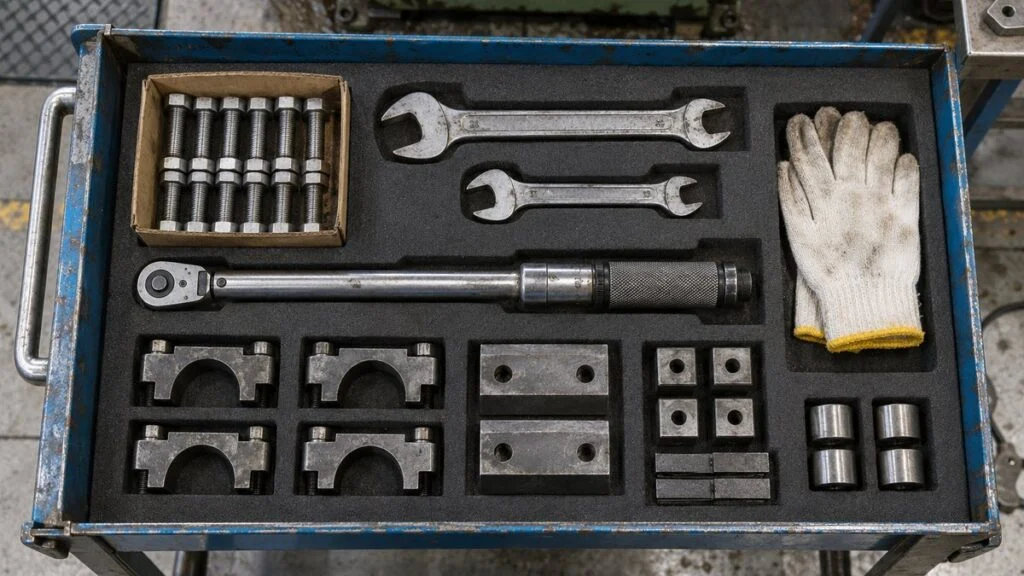
เมื่อเวลาหยุดสั้นลงแล้ว เหลืองานสองอย่าง คือลดแรงงานที่ใช้กับ External Setup และกันไม่ให้เวลาที่สั้นลงแล้วกลับไปเป็นเหมือนเดิม
ทำ External Setup ให้สั้นลง
External Setup ไม่ทำให้เครื่องหยุด แต่ถ้าเตรียมนานเกินไปก็จะไม่ทันการเปลี่ยนรุ่นรอบถัดไป เก็บแม่พิมพ์และ jig ไว้ใกล้เครื่องตามความถี่ที่ใช้ และกำหนดเส้นทางขนย้ายและรถเข็นให้ชัดเจน
ป้ายบอกที่เก็บและกฎการคืนของ ใช้แนวคิดเดียวกับ 5ส (สะสาง สะดวก สะอาด สุขลักษณะ สร้างนิสัย) Osaka Sansokan ระบุการทำ 5ส ให้จริงจัง การเขียนขั้นตอนเป็นเอกสาร และการฝึกอบรม เป็นวิธีลด External Setup
การบำรุงรักษาแม่พิมพ์และ jig สำคัญไม่แพ้กัน ถ้าเพิ่งพบปัญหาหลังติดตั้งแม่พิมพ์แล้ว ต้องถอดและเริ่มใหม่ เวลาที่ลดไปหายหมดในครั้งเดียว ตรวจแม่พิมพ์ทันทีหลังใช้งาน และคืนที่ชั้นในสภาพพร้อมใช้ครั้งหน้า และนับเป็นส่วนหนึ่งของ External Setup
ทำขั้นตอนและเวลาเป็นมาตรฐาน
ถ้าไม่เขียนขั้นตอนที่ปรับปรุงแล้วไว้ เมื่อเปลี่ยนคนทำงาน ก็จะกลับไปเหมือนเดิม ใส่ลำดับงานย่อย เครื่องมือที่ใช้ จุดตรวจความปลอดภัย และเวลาเป้าหมาย ไว้ในกระดาษแผ่นเดียว วิธีที่โรงงานญี่ปุ่นฝึกคนด้วยขั้นตอนที่เขียนไว้ อ่านได้ในบทความเรื่องมาตรฐานการทำงาน
จากนั้นฝึกอบรมและบันทึก ถ้ามีคนที่เปลี่ยนรุ่นได้เพียงไม่กี่คน ให้ใช้ Skill Map แสดงว่าใครเปลี่ยนรุ่นเครื่องไหนได้ แล้วฝึกคนเพิ่มตามแผน
จดเวลา สาเหตุที่ล่าช้า และสิ่งที่จะทำต่อ ไว้ในแบบฟอร์มเดียวกัน
เมื่อบันทึกสะสมมากขึ้น จะเห็นความแปรปรวน ไม่ใช่แค่ค่าเฉลี่ย ถ้าเป้าหมายคือ 15 นาที แต่คู่รุ่นหนึ่งใช้ 30 นาทีทุกครั้ง นั่นคือเป้าหมายถัดไป เมื่อเครื่องหนึ่งทำได้แล้ว ให้ขยายผลขั้นตอนเดียวกันไปยังเครื่องชนิดเดียวกัน (โยโกะเท็น)
งานความปลอดภัยที่ไม่ตัดออก
ระหว่างเปลี่ยนรุ่น มือและร่างกายต้องเข้าไปในที่ที่ปกติไม่เข้า เช่น ระหว่างแม่พิมพ์สองชิ้น หรือใต้สไลด์ กฎหมายญี่ปุ่นจึงกำหนดข้อบังคับกับงาน setup โดยตรง สำหรับ power press กฎระเบียบความปลอดภัยและอนามัยในการทำงานของญี่ปุ่นมีข้อกำหนดเหล่านี้
- ข้อ 131-2: เมื่อส่วนของร่างกายเข้าไปในเขตอันตรายระหว่างติดตั้ง ถอด หรือปรับแม่พิมพ์ของ power press นายจ้างต้องให้ใช้ Safety Block หรือมาตรการที่คล้ายกัน เพื่อป้องกันสไลด์ตกลงมาโดยไม่คาดคิด
- ข้อ 131-3: เมื่อขยับสไลด์เพื่อปรับแม่พิมพ์ ให้ใช้ Inching (ขยับทีละน้อย) ถ้าเครื่องมีฟังก์ชันนี้ และหมุนด้วยมือถ้าไม่มี
- ข้อ 107: เมื่องานปรับตั้งเครื่องอาจเป็นอันตราย ให้หยุดเครื่อง ล็อกอุปกรณ์สตาร์ท หรือติดป้าย เพื่อไม่ให้คนอื่นเปิดเครื่องได้
- ข้อ 36 วรรค 2: งานติดตั้ง ถอด และปรับแม่พิมพ์ของ power press ต้องผ่านการอบรมพิเศษ (tokubetsu kyoiku)
- ข้อ 134: ผู้ควบคุมงานเครื่องปั๊ม (sagyo shunin-sha) ต้องควบคุมการติดตั้ง ถอด และปรับแม่พิมพ์โดยตรง
สถานที่ทำงานที่มี power press ตั้งแต่ 5 เครื่องขึ้นไปต้องแต่งตั้งผู้ควบคุมงานนี้ (คำสั่งบังคับใช้กฎหมายความปลอดภัยและอนามัยอุตสาหกรรมของญี่ปุ่น ข้อ 6 วรรค 7 และกฎระเบียบฯ ข้อ 133) ข้อกำหนดเน้นที่เครื่องปั๊ม แต่หลักการใช้กับเครื่องอื่นได้ คือหยุดเครื่อง ยึดไม่ให้เคลื่อนที่ และให้คนที่ผ่านการอบรมเป็นผู้ทำ
ทั้งหมดข้างต้นเป็นกฎหมายของญี่ปุ่น ในประเทศไทย กฎกระทรวงกำหนดมาตรฐานในการบริหาร จัดการ และดำเนินการด้านความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงานเกี่ยวกับเครื่องจักร ปั้นจั่น และหม้อน้ำ พ.ศ. 2564 (ยกเลิกฉบับ พ.ศ. 2552) ซึ่งออกตาม พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 มีนิยามของ "เครื่องปั๊มโลหะ" และมีข้อกำหนดเรื่องป้ายหรือสัญลักษณ์ห้ามเปิดสวิตช์ในบริเวณที่ซ่อมแซมหรือตรวจสอบเครื่องจักร
ข้อความที่ใช้กับเครื่องของคุณ ให้ยืนยันกับ จป. (เจ้าหน้าที่ความปลอดภัยในการทำงาน) และดูฉบับล่าสุดในราชกิจจานุเบกษา บริษัทแม่ญี่ปุ่นอาจมีมาตรฐานของตัวเองเพิ่มด้วย
การลดเวลาทำที่วิธีทำงาน ไม่แตะจุดตรวจด้านล่าง
เป็นตัวอย่างทั่วไป รวมข้อกำหนดทางกฎหมายของญี่ปุ่นกับข้อควรระวังในทางปฏิบัติ ขั้นตอนจริงให้กำหนดจากคู่มือเครื่องและ Risk Assessment ของโรงงานคุณเอง
ฐานข้อมูลอุบัติเหตุของ MHLW ยังมีกรณีคนงานเสียชีวิตเมื่อแม่พิมพ์เครื่องฉีดพลาสติกล้มทับ ขณะที่จัดการโดยไม่ใช้เครน สาเหตุรวมถึงการไม่มีขั้นตอนการทำงานที่เป็นลายลักษณ์อักษร และข้อเสนอแนะคือให้จัดทำขั้นตอนที่ครอบคลุมการจัดการของหนัก
กำหนดเวลาเป้าหมายโดยรวมจุดตรวจเหล่านี้เข้าไปด้วย อย่าสร้างสถานการณ์ที่ต้องข้ามขั้นตอนความปลอดภัยจึงจะทำเป้าได้ นี่เป็นความรับผิดชอบของคนที่ผลักดันการปรับปรุง
จะใช้เวลาที่ประหยัดได้อย่างไร
เมื่อเปลี่ยนรุ่นสั้นลง เวลาที่ได้มามีสองทางเลือก ตัวอย่างสมมติเดิมมีต่อดังนี้
สมมติเครื่องหนึ่งผลิต 4 รุ่น แต่ละรุ่นต้องการ 2,000 ชิ้นต่อเดือน ปัจจุบันแต่ละรุ่นเดินเดือนละ 2 ครั้ง ครั้งละ 1,000 ชิ้น รวมเปลี่ยนรุ่น 8 ครั้งต่อเดือน เครื่องหยุดรวม 480 นาที ตอนนี้เวลาเปลี่ยนรุ่นลดจาก 60 นาทีเหลือ 15 นาที
เมื่อเวลาเปลี่ยนรุ่นลดจาก 60 เหลือ 15 นาที ถ้าคงจำนวนครั้งการเปลี่ยนรุ่น หรือคงเวลาหยุดรวม จะได้ผลต่างกัน
ตัวเลขสมมติเพื่ออธิบาย ไม่รวม Safety Stock
ทางเลือกไหนเหมาะ ขึ้นกับสถานะของเครื่อง ถ้าเครื่องมีกำลังผลิตไม่พอกับออร์เดอร์และทำให้กระบวนการถัดไปต้องรอ ทางเลือกที่ 1 คือนำเวลาที่ว่างไปผลิต
ถ้ากำลังผลิตมีเหลือ แต่สต็อกและงานระหว่างผลิต (WIP) กองอยู่มาก ให้เลือกทางเลือกที่ 2 เปลี่ยนรุ่นบ่อยขึ้นและทำล็อตให้เล็กลง จะทำให้เวลาที่ชิ้นงานรอระหว่างผลิตจนถึงถูกใช้สั้นลง งานด่วนก็แทรกได้ง่ายขึ้น ซึ่งช่วยลดโอทีด้วย
สิ่งที่ควรเลี่ยงคือเอาเวลาที่ว่างไปผลิตมากกว่าที่ใครต้องการ อัตราการเดินเครื่องจะดูดีขึ้น แต่โรงงานได้แค่สต็อกที่ไม่มีวันขายแน่นอน และโดยรวมไม่ได้ดีขึ้นเลย
ข้อผิดพลาดที่พบบ่อยในการลดเวลา setup
แม้รู้ขั้นตอนแล้ว โครงการก็ยังสะดุดหรือถอยกลับได้ ข้อผิดพลาด 5 ข้อที่พบบ่อยมีดังนี้
- แค่บอกให้พนักงานรีบ การขยับมือเร็วขึ้นประหยัดได้น้อย แต่เสี่ยงข้ามการตรวจและบาดเจ็บมากขึ้น ให้ไปลดที่เนื้อของงาน คือ การหา การขนย้าย การหมุน bolt และการปรับตั้ง
- วัดช่วงเวลาแคบเกินไป ถ้าจับเวลาแค่ถึงตอนเปลี่ยนแม่พิมพ์เสร็จ งานปรับตั้งและลองผลิตจะหลุดออก ให้กลับไปที่นิยาม คือวัดจนถึงชิ้นงานดีชิ้นแรก
- เริ่มด้วยการลงทุนซื้ออุปกรณ์ แคลมป์อัตโนมัติและอุปกรณ์เปลี่ยนแม่พิมพ์ได้ผลจริง แต่ถ้าซื้อก่อนย้ายงานไปเป็น External Setup เวลาหาของและเวลารอก็ยังอยู่เหมือนเดิม
- ไม่มีผู้รับผิดชอบ External Setup ถ้าไม่ชัดว่าใครเตรียมอะไรเมื่อไร วันที่งานยุ่ง การเตรียมจะไม่ทัน และทีมจะกลับไปเดินไปเอาของหลังเครื่องหยุด
- เลิกวัดเมื่อเวลาลดลงแล้ว ถ้าไม่มีบันทึก จะไม่รู้ว่าขั้นตอนค่อย ๆ หลุดไป เปรียบเทียบเวลาจริงกับเป้าหมายต่อไป โดยถือเป็นส่วนหนึ่งของการปรับปรุง
นำไปใช้ได้ทันที: เช็กลิสต์สิ่งที่ต้องตกลงกับฝั่งญี่ปุ่น
ถ้าบริษัทแม่ ลูกค้า หรือที่ปรึกษาญี่ปุ่นกำลังผลักดันโครงการ dandori ที่โรงงานของคุณ ตกลงประเด็นเหล่านี้ล่วงหน้าจะช่วยเลี่ยงการเถียงเรื่องตัวเลขภายหลัง การลดเวลา setup ต้องทำร่วมกัน คือฝ่าย Production Engineering (PE) ออกแบบกระบวนการและ jig ฝ่ายผลิตทำการเปลี่ยนรุ่นทุกวัน และฝ่าย Production Control (PC) กำหนดขนาดล็อตและลำดับการผลิต ควรให้ทั้งสามฝ่ายมีส่วนร่วม
- ช่วงเวลาที่วัด: นับจากชิ้นงานดีชิ้นสุดท้ายถึงชิ้นงานดีชิ้นแรกตาม JIS Z 8141 หรือฝั่งคุณหยุดนับที่ "ติดแม่พิมพ์เสร็จ"
- สิ่งที่ไม่นำมาลดเวลา: ขั้นตอนความปลอดภัยและการตรวจคุณภาพข้อไหนที่ตายตัว (LOTO, Safety Block, ตรวจชิ้นงานแรก) และรวมอยู่ในเวลาเป้าหมายหรือไม่
- เป้าหมาย: เป้าคือ "single dandori" (ไม่ถึง 10 นาที) หรือลดเป็นเปอร์เซ็นต์จากค่าปัจจุบัน ครอบคลุมเครื่องและคู่รุ่นไหนบ้าง
- เจ้าของ External Setup: ใครเตรียมแม่พิมพ์ วัสดุ และเครื่องมือของรุ่นถัดไป และเตรียมล่วงหน้าก่อนเวลาเปลี่ยนรุ่นที่กำหนดนานแค่ไหน
- การเปลี่ยนวิธียึดรัดหรือกำหนดตำแหน่ง: ใครอนุมัติการเปลี่ยนแม่พิมพ์ jig หรือแคลมป์ และต้องให้ผู้ผลิตเครื่องปั๊มและแม่พิมพ์รับรองหรือไม่
- การอบรมและคุณสมบัติ: ข้อกำหนดทางกฎหมายของไทยและคุณสมบัติภายในบริษัทข้อไหนใช้กับคนติดตั้งแม่พิมพ์ และคนที่เข้ามาช่วยทำงานคู่ขนานต้องผ่านการอบรมเดียวกันหรือไม่ (ถาม จป.)
- การบันทึก: ฝั่งญี่ปุ่นต้องการแบบฟอร์มบันทึกการเปลี่ยนรุ่นแบบไหน (เวลา เงื่อนไข ข้อสังเกต) และใครเป็นคนทบทวน
- การใช้เวลาที่ประหยัดได้: เวลาที่ว่างจะไปเพิ่มผลผลิต (ทางเลือกที่ 1) หรือทำล็อตให้เล็กลง (ทางเลือกที่ 2) และใครใน PC เป็นผู้ตัดสินใจ
ตัวอย่างข้อความที่ปรับใช้ได้ (ส่งเป็นภาษาไทยหรือแปลเป็นอังกฤษ/ญี่ปุ่นก็ได้)
ก่อนเริ่มโครงการลดเวลาเปลี่ยนรุ่น (dandori) ของเครื่องปั๊มเครื่องที่ 3 ขอยืนยัน 3 ข้อครับ/ค่ะ (1) เราจะวัดเวลาตั้งแต่ชิ้นงานดีชิ้นสุดท้ายของรุ่นก่อนหน้า ถึงชิ้นงานดีชิ้นแรกของรุ่นถัดไป (2) Safety Block, LOTO และการตรวจชิ้นงานแรก จะคงอยู่ในขั้นตอนและรวมอยู่ในเวลาเป้าหมาย (3) หากจะเปลี่ยนวิธียึดแม่พิมพ์ เราจะตรวจกับข้อกำหนดของผู้ผลิตเครื่องปั๊มและแม่พิมพ์ก่อนทดลอง ถ้ามาตรฐานของฝั่งญี่ปุ่นต่างจากนี้ กรุณาแจ้งด้วยครับ/ค่ะ
ขอบเขตที่บทความนี้ใช้ไม่ได้
- การแยก 60 นาทีและผลลัพธ์ 15 นาที เป็นตัวอย่างสมมติ ผลที่ได้จริงขึ้นกับเครื่อง ส่วนผสมของรุ่นสินค้า และกำลังคน
- ข้อกำหนดทางกฎหมายที่ยกมาคือกฎของญี่ปุ่นสำหรับ power press ส่วนโรงงานในประเทศไทยต้องปฏิบัติตามกฎหมายไทยและมาตรฐานของบริษัท ส่วนที่กล่าวถึงกฎหมายไทยเป็นเพียงภาพรวม ไม่ใช่คำแนะนำทางกฎหมาย
- นิยามและเวลาเป้าหมายต่างกันตามบริษัทและอุตสาหกรรม ให้ยืนยันกับทีมที่ทำงานด้วย
คำถามที่พบบ่อย (FAQ)
"Single-Minute" ใน SMED หมายถึงอะไร
หมายถึงจำนวนนาทีหลักเดียว คือการเปลี่ยนรุ่นที่ใช้ไม่ถึง 10 นาที JIS Z 8141 เรียก Internal Setup ที่ใช้เวลาไม่ถึง 10 นาทีว่า single dandori ไม่ได้หมายถึง 1 นาที
Internal Setup กับ External Setup ต่างกันอย่างไร
Internal Setup (uchi-dandori) คืองานที่ทำตอนเครื่องหรือไลน์หยุด ส่วน External Setup (soto-dandori) คืองานที่ทำตอนเครื่องยังเดินอยู่ งานเดียวกัน เช่น การนำแม่พิมพ์ตัวถัดไปมา เป็นได้ทั้งสองแบบ ขึ้นกับว่าทำตอนไหน
"dandori" ในโรงงานญี่ปุ่นหมายถึงอะไร
Dandori หมายถึงการตั้งเครื่องหรือการเตรียมงาน ส่วน dandori gae คือการเปลี่ยนรุ่นระหว่างสินค้า JIS รวมการเตรียมวัสดุ เครื่องมือ แบบ และการลองผลิตไว้ในคำนี้ด้วย ไม่ใช่แค่การเปลี่ยนแม่พิมพ์
เวลาเปลี่ยนรุ่นควรรวมการลองผลิตและการตรวจสอบหรือไม่
ควรรวม ให้วัดตั้งแต่ชิ้นงานดีชิ้นสุดท้ายของรุ่นก่อน ถึงชิ้นงานดีชิ้นแรกของรุ่นถัดไป ถ้าหยุดจับเวลาตอนติดแม่พิมพ์เสร็จ งานปรับตั้งและลองผลิตจะหลุดไป ซึ่งมักเป็นส่วนที่ลดเวลาได้มากที่สุด
แหล่งอ้างอิง
- นิยามของการเปลี่ยนรุ่น Internal/External Setup และ single-minute setup: Japanese Standards Association, JIS Z 8141:2022 Glossary of terms used in production management (ข้อกำหนด 5107 ตรวจข้อความที่ หน้าอ่านมาตรฐาน JIS) (ภาษาญี่ปุ่น)
- Internal/External Setup และลำดับการปรับปรุง: Japan Industrial Engineering Association, IE terms: Setup (ภาษาญี่ปุ่น)
- ความสูญเสียจากการตั้งเครื่องและปรับตั้ง: JMAC TPM Online, "The 16 major losses" (ภาษาญี่ปุ่น)
- หนังสือของ Shingo: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (ตรวจที่ National Diet Library Search)
- ประวัติของ SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 พฤษภาคม 2023 (จาก Kojo Kanri ฉบับเมษายน 2023) อ้างอิง Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980) ตัวอย่างแหล่งที่ระบุปี 1969: Aperza News (ภาษาญี่ปุ่น)
- ประวัติของ Shingo: JMAC, Quality Management Institute newsletter Vol. 10 (ภาษาญี่ปุ่น)
- ขั้นตอนพื้นฐานของการปรับปรุง setup: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (ภาษาญี่ปุ่น)
- 6 ขั้นตอนและมาตรการปฏิบัติ: Osaka Sansokan, "Reducing changeover time for high-mix, low-volume production" (ภาษาญี่ปุ่น)
- Ordinance on Industrial Safety and Health ของญี่ปุ่น ข้อ 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (ภาษาญี่ปุ่น)
- ข้อกำหนดผู้ควบคุมงาน (ข้อ 6 วรรค 7): e-Gov Laws, Order for Enforcement of the Industrial Safety and Health Act (ภาษาญี่ปุ่น)
- กรณีอุบัติเหตุ: MHLW Workplace Safety Site แม่พิมพ์บนตกจากเครื่องอัดไฮดรอลิก; คนงานถูกแม่พิมพ์เครื่องฉีดพลาสติกทับระหว่างบำรุงรักษา (ภาษาญี่ปุ่น)
- กฎหมายไทย: ราชกิจจานุเบกษา กฎกระทรวงกำหนดมาตรฐานในการบริหาร จัดการ และดำเนินการด้านความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงานเกี่ยวกับเครื่องจักร ปั้นจั่น และหม้อน้ำ พ.ศ. 2564 (ภาษาไทย)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


