SMED快速换模:内外部作业与六步缩短换模时间
在日系工厂工作,或者给日系工厂供货,迟早会听到 段取(dandori) 这个词。日方经理可能会要求你缩短“段取替(dandori gae,换型、换模)”时间,或者让你把作业清单分成“内段取(uchi-dandori)”和“外段取(soto-dandori)”。这几个词对应的就是国内常说的 SMED(快速换模):设备停机时做的叫内部作业,设备运转时做的叫外部作业。
这套方法出自日本的生产现场。新乡重夫(Shigeo Shingo)记录过丰田汽车工业(Toyota Jidosha Kogyo)的一次冲压换模:4个小时的换模,用了半年多缩短到约1.5小时。之后被要求压到3分钟,他想到的办法很简单:能在设备运转时做的作业,全部放到运转时做。
本文依次讲日语术语、换模时间从哪里算到哪里、参考日本资料整理的六个步骤、压缩内部作业的四种方法、不能压缩的安全确认,以及省下来的时间怎么用。全文用同一个虚构的冲压模具更换案例作演算示例。
目录
日系工厂现场会听到的段取术语
下表把常见的日语说法和国内现场的叫法对应起来。日方文件里的“段取”不只是装拆模具,还包括准备和试加工,这一点要先对齐。
| 日语 | 读音(romaji) | 国内常用说法 | 现场含义 |
|---|---|---|---|
| 段取替 | dandori gae | 换型/换模/换产 | 设备或产线从一种产品切换到下一种产品,包括准备和试加工 |
| 内段取 | uchi-dandori | 内部作业(内准备) | 设备或产线停机状态下做的作业 |
| 外段取 | soto-dandori | 外部作业(外准备) | 设备或产线继续运转时做的作业 |
| 单分钟换模 | single dandori | SMED(单分钟换模) | 内部作业在10分钟以内完成 |
| 试打(冲压试冲) | tameshi-uchi | 试冲/试模 | 压机装好模具后的试冲,之后还要测量和再调整 |
| 初品确认 | shohin kakunin | 首件确认 | 确认并记录新产品的第一个合格品 |
| 浪费 | muda | 浪费 | 不产生价值的动作,比如找工具 |
换模时间到底算哪一段
日本的生产管理术语标准 JIS Z 8141 把段取替定义为:切换产品或工序内容时,对材料、设备、工装夹具、图纸等所做的准备,以及试加工。也就是说,换模不只是换模具或刀具,准备和试加工也算在内。
所以计时范围是:从上一种产品的最后一个合格品,到下一种产品的第一个合格品。日本能率协会咨询公司(JMAC)对“段取与调整损失”的说法也一致,指的是直到做出完全合格的产品为止损失的时间。
如果模具一装完就停表,后面的调整和试加工就不会进入记录。可压缩的空间往往正好在这段容易漏记的后半部分,所以开始计时之前,先把范围统一。
另外,在设备综合效率(OEE)里,因换模停机的时间属于停机损失,会拉低时间开动率。
内部作业与外部作业的区别
JIS 的注释把段取分成两类。设备或产线停机后做的是内部作业(内段取),不停机做的是外部作业(外段取)。
同样是“搬模具”,停机以后才去取,就是内部作业;上一批还在加工时就搬到压机旁边,就是外部作业。区分的依据不是作业内容,而是做的时候设备有没有停。
区别在于做的时候设备是停着还是在运转。
※定义依据 JIS Z 8141:2022(术语编号5107的注释)。
SMED 里的“单分钟”是什么意思
同一条 JIS 注释把10分钟以内的内部作业称为“单分钟换模”(single dandori)。英文叫 SMED(Single-Minute Exchange of Die),Die 就是冲压模具。
“单分钟”不是“1分钟”,而是分钟数只有一位数,也就是不到10分钟。换一次模用4分钟,同样算 SMED;并不是必须在1分钟内完成。
把这套方法系统化的是曾在日本能率协会(JMA)任顾问的新乡重夫。他1983年用日文出版了相关著作,1985年由 Productivity Press 出版英文版《A Revolution in Manufacturing: The SMED System》。
日本能率协会咨询公司(JMAC)的石田秀夫在日本月刊《工厂管理》(Kojo Kanri)2023年4月号上发表文章,参考新乡的另一本著作,把这个想法的形成分成三个阶段:
- 1950年,东洋工业(Toyo Kogyo):新乡分析一台800吨压机的运转情况时,看到一次因丢了模具螺栓造成的长时间停机,意识到段取作业有内部和外部两种不同性质。
- 1957年,三菱重工广岛造船所:用一张备用工作台,让大型龙门刨床在继续切削的同时,在机外准备下一个工件。
- 丰田,1000吨压机:4小时的换模用了半年多缩短到约90分钟。被要求做到3分钟时,新乡想到的是把内部作业转为外部作业。
这些数字来自新乡本人的回忆,不是丰田公开的记录;丰田这一段的年份,资料里有1969年和1970年两种说法。
换模变短以后,就没有必要为了省换模而把同一产品集中做成大批量。丰田生产方式的目标是“只在需要的时候,生产需要的数量”,缩短换模是实现它的前提技术。
另外,10分钟只是参考值,不是合格线。能做到多少取决于设备大小和产品,所以先看自己现在的换模时间能压缩几成。
缩短换模时间的六个步骤
顺序是固定的。日本产业工程协会(JIIE)给出的顺序是:尽量把内部作业转为外部作业,再压缩剩下的内部作业,同时也压缩外部作业。
日本中小企业基盘整备机构的 J-Net21,以及大阪产业创造馆(Sansokan,大阪的公共企业支援机构)的说明,也都从掌握现状开始,顺序一致。下面的六步是我们对这些资料的整理。
先测量、分类,再把作业移到外部,压缩剩下的部分,最后固化为标准。
※依据日本产业工程协会、J-Net21、大阪产业创造馆的说明重新整理(均为日文资料)。
这个顺序是有道理的:转为外部作业,多半只是改变存放位置和准备时机,花钱少、见效快。压缩内部作业则可能要改造工装、更换夹紧装置。先把能移到外面的都移出去,钱就只花在真正必须停机才能做的作业上。
步骤1~3:测量、分类、转为外部作业
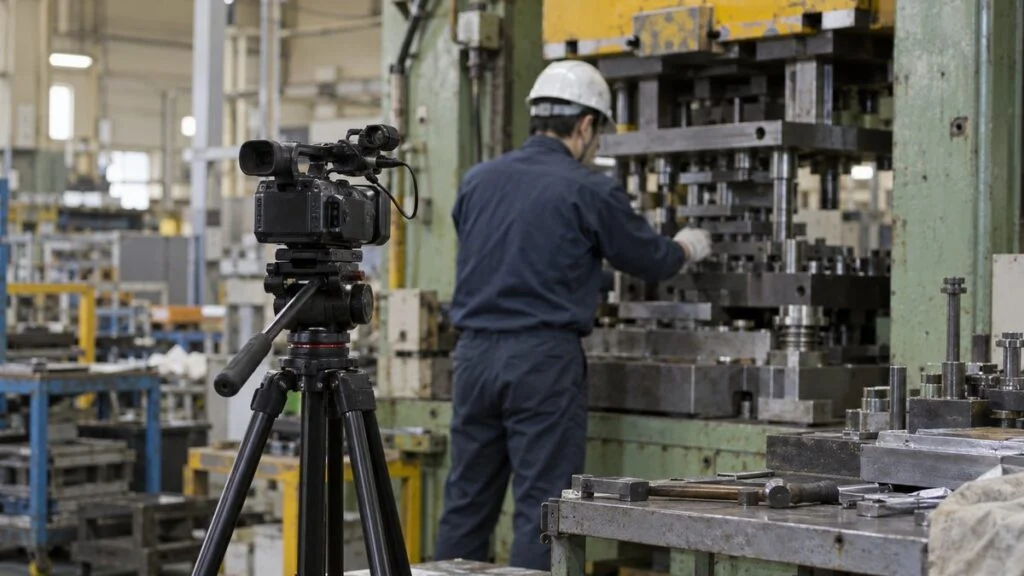
前三步是把换模过程变得“看得见”,并把不需要停机的作业挪出去。没有测量就直接上对策,往往会在并不耗时的作业上白费力气。
用视频拍摄,拆成要素作业
优先选“单次换模时间×换模次数”大的设备。如果它同时是让后工序等料的瓶颈工序,效果会传导到整个工厂。
拍摄要连续进行,从上一种产品的最后一个件开始,到下一种产品出第一个合格品为止,中间不中断。不要只拍手上的动作,作业者走开的画面也要拍进去。找东西、去取东西、问人的时间,只拍手部是拍不到的。
拍之前先跟现场说明:目的是观察作业,不是评价个人。然后和作业者一起看视频,把它切成“取、拆、定位、紧固、调整、测量”等要素作业,逐项写下时间。
不要只凭一次记录下结论。换模时间会随产品组合和作业者而变,在不同条件下拍几次再比较,也能看出波动的原因。
把每项要素作业分为内部作业、外部作业、浪费
把写下来的要素作业分成三类:内部作业、外部作业、浪费(muda)。J-Net21 的说明也采用这三分法。
分类只问一个问题:“这项作业能不能在设备运转时做?”判断依据是“能不能”,而不是现在是不是这么做的。
下表是一个虚构的冲压换模拆解。现状是60分钟全部在压机停机时做,但用这个问题一筛,其中18分钟可以转到运转时间里。
把现状的60分钟拆成要素作业,分出能移到外部的和必须保留的。
※为说明而设的虚构数值。装模高度(日语称 ダイハイト,die height)是滑块位于下死点时,从工作台上表面到滑块下表面的高度,要按模具高度来调整。
这一阶段还要先定好哪些作业不能削减。设置安全块、锁定启动装置这类安全作业,以及首件确认,不管多费时间,都不列入压缩对象,要在一开始就写明。
把不需要停机的作业移到运转时间
分类完成后,把判定为可转外部的作业真正挪到运转时间里。可以挪到两个时间点:停机之前,或重新开机之后。
停机之前,完成下一种产品要用的全部准备:把模具、工装、材料、工具、图纸、检具搬到设备旁,并在这时检查模具有没有崩缺和脏污。J-Net21 还举了在装机前先给模具预热的例子。
重新开机之后,再做拆下模具的清洁、放回模架和工具归位。下一种产品开始生产以后再做也没问题的作业,就不要占用停机时间。
要让这件事每次都能做到,不能靠某个人“会安排”,而要有机制。常见做法如下:
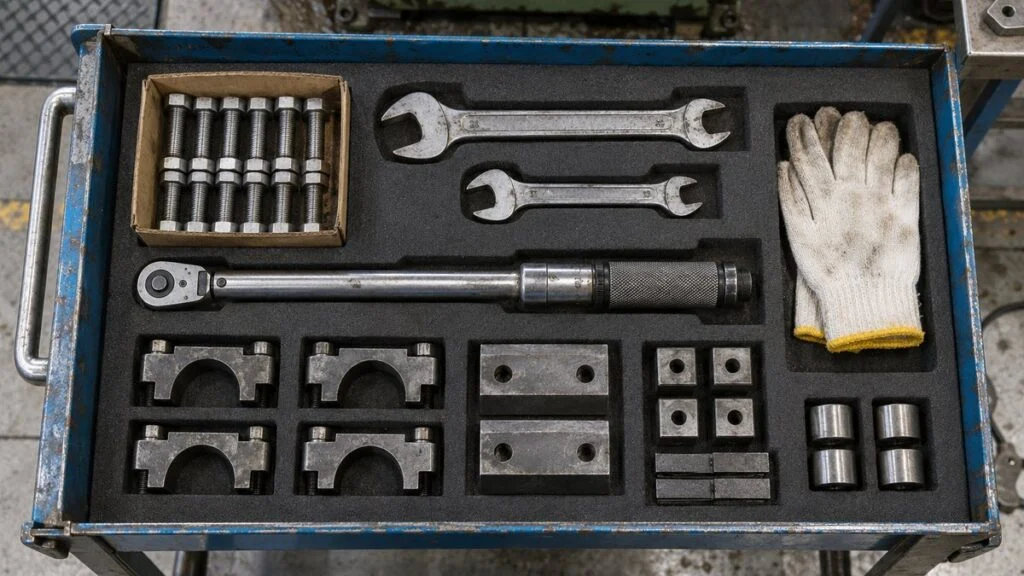
- 按料号把要用的工装、工具和螺栓放进一个箱子或一辆推车
- 做一份换模前的准备检查表,停机前确认物品是否备齐
- 从生产计划读出下一次换模的时刻,并明确由谁、什么时候开始准备
第三条最容易被忽略。如果没有指定准备的人和时间,最后还是停机的那个人自己去取,作业就又退回了内部作业。
仅仅把作业移到外部,60分钟就变成42分钟;再压缩剩下的内部作业,变成15分钟。
※依据图3的虚构数值。深色部分表示设备停机的时间。
在示例中,把去取料8分钟、找东西4分钟、收尾6分钟移到外部,停机时间从60分钟降到42分钟。移出去的18分钟并没有消失,而是变成运转时由人完成的工作,减少这部分工时是步骤5的任务。
步骤4:压缩剩余内部作业的四种方法
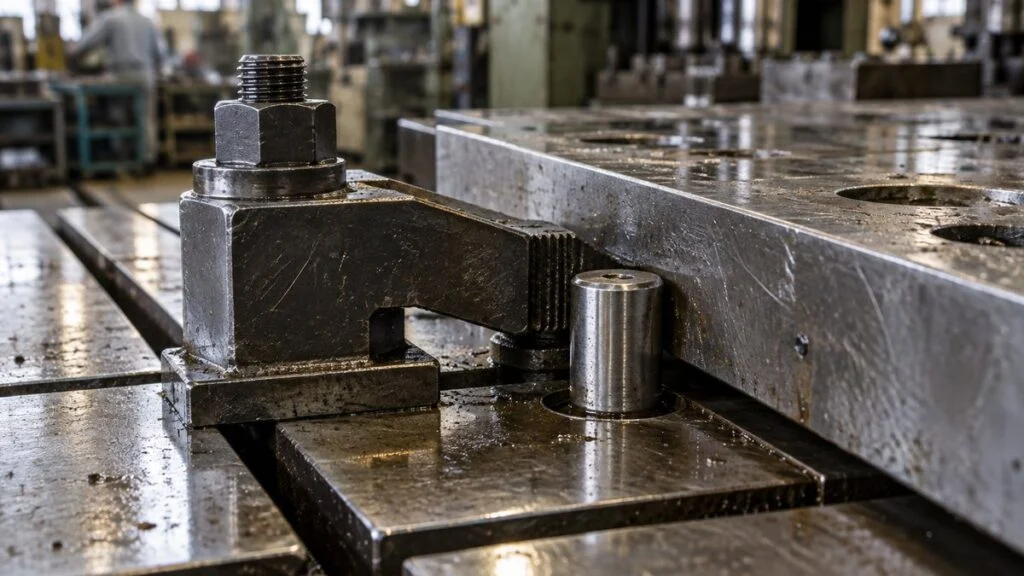
能移到外部的都移完之后,剩下的就是必须停机才能做的作业,这时要缩短的是作业本身。可以从四个角度入手:紧固、定位、并行作业、调整。
每种方法都有可以缩短的部分,也有不能改动的确认点。
简化紧固
固定模具或工装时,耗时多的往往不是最后拧紧的那一下,而是把螺栓转很多圈的时间。夹紧力不变,减少转的圈数和换工具的次数,这是思路。
最容易上手的是统一螺栓的直径和头部形状,让一把工具通用。其次是常见的做法:用开口垫圈(U形垫圈)或葫芦孔(钥匙孔槽),螺栓只要松开而不必拔出,模具就能取下。大阪产业创造馆的说明还提到,可以不用螺纹紧固,改用凸轮等其他夹紧方式。
不过,紧固直接关系到安全。日本厚生劳动省的“职场安全网站”登载过一起死亡事故:换模后上模坠落,原因之一是固定螺栓的拧紧程度不一致。改变固定方式前,要先核对设备和模具制造商的规格,并保留“确认已夹紧”的步骤。
定位标准化
把模具放上去之后前后左右一点点挪着找位置,这样的作业只要有基准就能消除。基本做法是设置定位销或挡块,让模具推到挡块上就到位。
同时,把随产品而异的尺寸统一起来。如果模具高度和夹紧边的厚度用垫块等方式统一,每次换模就不用再改设备侧的设定。思路是只统一与安装有关的部位,而不是把模具整体做成一样。
切削和装配设备上,常见的做法是先把工装组装在通用底板上,换产时整块底板一起换。大阪产业创造馆介绍的“盒式”(cassette)方式也是同一个方向:把要更换的部分预先组成一个整体。
并行作业
大型设备上,一个人先紧前面,再绕到后面紧,又走回前面,走动的时间越积越多。两个人同时负责前后两侧,走动的时间就没有了,停机时间能大幅缩短。如果无法长期安排两个人,让负责外部作业的人在设备停机的那几分钟过来帮忙,也行得通。
但在日本,如果是动力压机的换模,来帮忙的人也必须接受下文所说的法定特别教育。J-Net21 也把多人协作列为不花钱的改善。
并行作业离不开对分工和顺序的约定。谁在什么顺序做什么,开机前怎么发信号,都要写进作业指导书。日本《劳动安全卫生规则》第104条也要求:开机可能危及作业者时,雇主要规定信号并指定信号人。
消除调整
安装后的调整和试加工,往往占换模时间的很大比例。示例中调整和试冲合计16分钟,接近停机中保留的42分钟的四成。
调整之所以拖长,是因为每次都凭人的感觉来对。把“看着刻度一点点挪”改成“对准固定厚度的垫块”,再把每个料号的加工参数记录下来,下次直接调用。这样就把“调到合适为止”变成“设到已知的值”。
目标不是取消试加工,而是做到第一次试加工就合格。首件确认本身要保留,因为它保护质量。
示例中,综合使用这四种方法,拆模、定位、紧固、调整、试冲合计的38分钟变成11分钟。再加上安全步骤和首件确认的4分钟,停机时间为15分钟。离单分钟换模只差一步,但再往下通常需要改造设备,要权衡成本。
步骤5~6:整理外部作业,固化为标准
停机时间缩短之后,还剩两件事:减少外部作业占用的人工工时,以及防止缩短的时间又回弹。
缩短外部作业本身
外部作业虽然不停机,但准备时间过长,就赶不上下一次换模。把模具和工装按使用频率的顺序放到设备附近,并固定搬运路线和推车。
存放位置的标识和归位规则,与 5S 的思路相同。大阪产业创造馆也把彻底做好 5S、作业手册化和培训,列为缩短外部作业的办法。
模具和工装的维护同样重要。装上模具之后才发现问题,就得拆下来重来,省下的时间一下子就没了。用完立即检查,并以随时可用的状态放回模架,把这些都算作外部作业的一部分。
把作业步骤和时间标准化
改善后的步骤如果不写下来,换了人就会退回原样。把要素作业的顺序、使用的工具、安全确认点和目标时间,整理在一张纸上,也就是作业标准书(作业指导书)。
写好之后就是培训和记录。如果会换模的人很少,可以用技能矩阵(技能图)看清谁能负责哪台设备的换模,有计划地增加人手。
时间、延误的原因和下一步措施,写在同一张表上。
记录积累起来,看到的就不只是平均值,还有波动。如果目标是15分钟,而某个料号组合总要30分钟,下一个改善对象就在那里。一台设备做成功之后,再把整套步骤横向推广到同类设备。
不能削减的安全步骤
换模时,手和身体会进入平时运转中不会进入的地方,比如上下模之间、滑块下面。所以法规对段取作业本身就有要求。下面以动力压机为例,看日本《劳动安全卫生规则》的主要条文。
- 第131条之2:在动力压机上安装、拆卸、调整模具,身体的一部分进入危险界限时,为防止滑块意外下降,雇主必须让作业者使用安全块(safety block)或采取类似措施
- 第131条之3:为调整模具而移动滑块时,有点动机构的用点动,没有的用手动盘车
- 第107条:调整等作业可能有危险时,要先停机,并对启动装置上锁或挂警示牌,防止作业者以外的人开机
- 第36条第2项:动力压机模具的安装、拆卸、调整,属于必须接受特别教育(tokubetsu kyoiku,日本法定的专项安全教育)的业务
- 第134条:压机作业主任者(sagyo shunin-sha,日本法规规定的现场作业负责人)的职责包括直接指挥模具的安装、拆卸和调整
拥有5台以上动力压机的作业场所,必须选任作业主任者(日本《劳动安全卫生法施行令》第6条第7项,《劳动安全卫生规则》第133条)。条文以压机为主,但“停机、固定住不让它动、由受过训练的人来做”这些原则,同样适用于其他设备。
在中国境内的工厂,适用的是中国的法规和标准,日本条文只是日方客户或总部可能参照的要求。比如《安全生产法》对岗前安全教育培训和特种作业人员持证有规定,压力机的安全要求可对照 GB 27607《机械压力机 安全技术要求》,上锁挂牌可对照 GB/T 33579《机械安全 危险能量控制 锁定、挂牌》。具体适用哪些条款、是否有地方或企业的更严要求,请由本厂安全部门对照现行有效版本判断。
缩短的对象是作业方法,绝不是下面这些确认。
※典型示例,把日本法规的要求和实务上的注意事项合在一起。实际的作业步骤,请依据设备使用说明书和本厂的风险评估来制定。
“职场安全网站”还登载过一起事故:注塑机的模具没有使用吊车搬运,倾倒后把作业者压在下面致死。原因中包括没有作业指导书,对策是制定包含重物搬运在内的作业指导书。
设定换模目标时,要把这些确认所需的时间算进去。绝不能出现“省掉安全步骤才能达标”的局面,这是推动改善的人的责任。
省下来的时间怎么用
换模变短以后,这段时间有两种用法。我们接着前面的虚构示例往下算。
假设一台设备生产4种产品,每种每月需要2,000件。现在每种产品每月做2次、每次1,000件,每月换模8次,停机时间合计480分钟。现在换模从60分钟降到15分钟。
换模从60分钟降到15分钟后,保持换模次数还是保持停机总时间,结果不同。
※为说明而设的虚构数值,未包含安全库存。
选哪一种,取决于这台设备的情况。如果产能跟不上订单、让后工序在等料,用法1(把空出的时间用于生产)更合适。
如果产能有余量,却被库存和在制品过多所困扰,就选用法2。增加换模次数、缩小批量,能缩短从做出来到被用掉之间的等待时间。插入急单也变得更容易,对减少加班也有帮助。
要避免的是,用空出来的时间多做了没人需要的数量。设备开动率看起来上去了,但只是增加了没有确定销售时间的库存,对整个工厂来说什么也没改善。
缩短换模常见的失误
即使知道步骤,项目也可能停滞或回弹。下面是常见的五种失误:
- 只是催作业者快一点。手动得再快,省下的也很有限,还会增加漏确认和受伤的风险。要减的是作业里的内容:找、搬、拧螺栓、调整。
- 测量范围太窄。只计到换完模具为止,调整和试加工就被漏掉了。回到定义:要测到出第一个合格品。
- 一上来就投资设备。自动夹紧装置、换模装置是有效的,但在转外部作业之前就买,找东西和等待的时间依然原封不动。
- 外部作业没有负责人。谁在什么时候准备什么若不明确,忙的时候准备就来不及,又退回到停机后再去取。
- 时间缩短后就不再测量。没有记录,作业步骤慢慢走样也发现不了。把对比实际时间和目标时间的习惯,作为改善的一部分保留下来。
可以直接使用:与日方确认的清单
如果日方的总部、客户或顾问要在你厂推动段取改善,事先把下面这些问题谈清楚,可以避免日后在数字上扯皮。缩短换模是多部门的共同工作:生产技术(生技)设计工序和工装,制造部门负责日常换模,生产管理决定批量和顺序,三方都要参与。
- 测量范围:是否按 JIS Z 8141 的口径,从上一件合格品算到下一件合格品?还是你们这边算到“模具装好”为止?
- 不压缩的内容:哪些安全步骤和质量确认(上锁、安全块、首件确认)是固定的,并且包含在目标时间内?
- 目标:目标是“单分钟换模”(10分钟以内),还是在现状基准上降低多少百分比?覆盖哪些设备和产品组合?
- 外部作业的负责人:谁来准备下一副模具、材料和工具?在计划换模前多久开始?
- 紧固、定位的变更:模具、工装、夹紧件的改动由谁批准?需要压机和模具制造商确认吗?
- 培训与资格:对换模人员,当地法规和公司内部有哪些资格要求?并行作业的帮手需要同样的培训吗?
- 记录:对方希望换模记录(时间、条件、发现)用什么格式?由谁审阅?
- 省下时间的用法:是用于增加产量(用法1),还是缩小批量(用法2)?生产管理由谁来决定?
下面是一段可以改着用的确认邮件:
关于3号压机的段取(换模)缩短项目,开始之前想与贵方确认三点:(1)我们计划从上一产品的最后一个合格品算起,到下一产品的第一个合格品为止来测量;(2)安全块、上锁挂牌和首件确认保留在作业步骤中,并计入目标时间;(3)模具夹紧方式的任何变更,都先对照压机和模具制造商的规格确认后再试行。如贵方的标准与此不同,请告知。
本文不适用的范围
- 60分钟的拆解和15分钟的结果是虚构示例。实际能缩短多少,取决于设备、产品组合和人员配置。
- 文中列出的法规条文是日本对动力压机的规定。在中国境内的工厂,要遵守中国的法规、标准和公司规定。
- 定义和目标时间因企业和行业而异,请与合作的团队确认。
FAQ
SMED 里的“单分钟”是什么意思?
指分钟数是一位数,也就是换模时间不到10分钟。JIS Z 8141 把10分钟以内的内部作业称为单分钟换模(single dandori)。它不是指1分钟。
内部作业和外部作业有什么区别?
内部作业(uchi-dandori)是设备或产线停机时做的作业,外部作业(soto-dandori)是在设备继续运转时做的作业。同样是“把下一副模具搬来”,什么时候做,就决定了它属于哪一类。
日本制造业说的“段取”是什么意思?
段取(dandori)指准备、安排。段取替(dandori gae)是产品之间的换型,JIS 的口径里除了换模,还包括材料、工具、图纸的准备和试加工。
换模时间要不要包含试加工和检验?
要。从上一种产品的最后一个合格品,计到下一种产品的第一个合格品。模具一装好就停表,会漏掉调整和试加工,而这部分往往正是压缩空间最大的地方。
出处
- 段取替、内段取、外段取、单分钟换模的定义:日本规格协会 JIS Z 8141:2022《生产管理用语》(术语编号5107;正文在某标准阅览页核对)(日文)
- 内外部作业与改善顺序:日本产业工程协会 IE 用语“段取”(日文)
- 段取与调整损失:JMAC TPM Online“损失改善的思路② 16大损失”(日文)
- 新乡的著作:新乡重夫《Shinguru Dandori e no Gententeki Shiko》,日本能率协会,1983年;Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985(在日本国立国会图书馆检索核对)
- SMED 的由来(东洋工业、三菱重工、丰田):日刊工业新闻社 Newswitch,2023年5月4日(出自《工厂管理》2023年4月号),引用新乡重夫《Toyota Seisan Hoshiki no IE-teki Kosatsu》(1980年)。将时间定为1969年的资料示例:Aperza News(日文)
- 新乡的经历:JMAC 质量经营研究所通讯 Vol.10(日文)
- 段取改善的基本步骤:J-Net21(日本中小企业基盘整备机构)(日文)
- 六步法与具体措施:大阪产业创造馆“应对多品种小批量的换模时间缩短”(日文)
- 日本《劳动安全卫生规则》第36、104、107、131条之2、131条之3、133、134条:e-Gov 法令检索(日文)
- 作业主任者的选任(第6条第7项):e-Gov 法令检索《劳动安全卫生法施行令》(日文)
- 事故案例:职场安全网站“液压机折弯钢板时上模坠落,作业者被压致死”;“注塑机模具维护中被模具压住致死”(日文)
- 中国相关标准(参考,使用前请核对现行版本):GB 27607《机械压力机 安全技术要求》;GB/T 33579《机械安全 危险能量控制 锁定、挂牌》;《中华人民共和国安全生产法》
日文原文本指南改编自 MONOSCOPE 面向日本读者撰写的文章:段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
觉得有用?欢迎分享
关于编辑
 MONOSCOPE 编辑FOUNDER & EDITOR
曾在工厂设备制造商和工程公司工作约十年,负责设备的方案、设计与试运行,之后转向网络营销。现为 B2B 制造企业的网络顾问,帮助企业讲清自己的产品与技术。持有日本国家资格“能源管理士”和“第三种电气主任技术者”。
自 2017 年起运营技术博客(500 余篇文章),日文 YouTube 频道约有 2 万订阅。每篇指南都从日本生产现场的视角撰写,并对照所引用的标准进行核实。


