SMED Nedir? İç ve Dış Hazırlık (Dandori) ile Set-up Kısaltma
Japon sermayeli bir fabrikada çalışıyorsanız ya da böyle bir fabrikaya parça veriyorsanız, er ya da geç dandori (set-up, hazırlık) kelimesini duyarsınız. Japon yönetici sizden dandori gae (ürün değişimi) süresini kısaltmanızı isteyebilir veya bir iş listesini uchi-dandori ve soto-dandori diye ayırmanızı söyleyebilir. Bunlar, bizde SMED olarak bilinen yöntemin Japonca karşılıklarıdır: makine durmuşken yapılan iç hazırlık ve makine çalışırken yapılan dış hazırlık.
Yöntem Japon atölyelerinde doğdu. Shigeo Shingo, Toyota Jidosha Kogyo'daki bir pres ürün değişiminin altı aydan biraz uzun bir sürede dört saatten yaklaşık 90 dakikaya indiğini anlatır. Ardından süreyi üç dakikaya indirmesi istendiğinde işe yarayan fikir basitti: makine çalışırken yapılabilecek her şeyi o sırada yapmak.
Bu rehber sırasıyla şunları ele alır: Japonca terimler, sürenin nereden nereye ölçüldüğü, Japon kaynaklarına dayanan altı adım, iç hazırlığı kısaltmanın dört yolu, asla kısaltılmayan güvenlik kontrolleri ve kazanılan sürenin kullanımı. Yazı boyunca kurgusal bir pres kalıp değişimi örnek olarak izlenir.
İçindekiler
- Japon fabrikasında duyacağınız dandori terimleri
- Ürün değişimi süresi nereden nereye ölçülür?
- Ürün değişimi süresini kısaltmanın 6 adımı
- Adım 1–3: Ölçün, ayırın ve işleri dışarı taşıyın
- Adım 4: İç hazırlığı kısaltmanın 4 yolu
- Adım 5–6: Dış hazırlığı düzenleyin ve standart hâline getirin
- Asla kısaltılmayan güvenlik adımları
- Kazanılan süreyle ne yapılır?
- Set-up kısaltmada sık yapılan hatalar
- Kontrol listesi: Japon tarafla netleştirilecek sorular
- Bu rehberin geçerli olmadığı durumlar
- Sık sorulan sorular
- Kaynaklar
Japon fabrikasında duyacağınız dandori terimleri
Aşağıdaki tablo, Japon müşterinizle yazışırken ya da toplantıda en sık karşınıza çıkacak yedi terimi ve Türkiye'deki karşılıklarını verir.
| Japonca (romaji) | Türkçe | Sahadaki anlamı |
|---|---|---|
| dandori gae | ürün değişimi (set-up değişimi) | Bir makinenin veya hattın bir üründen diğerine geçirilmesi; hazırlık ve deneme üretimi dahil |
| uchi-dandori | iç hazırlık | Makine veya hat durmuşken yapılan işler |
| soto-dandori | dış hazırlık | Makine veya hat çalışmaya devam ederken yapılan işler |
| single dandori | SMED (tek haneli dakikada kalıp değişimi) | 10 dakikanın altında biten iç hazırlık |
| tameshi-uchi | deneme vuruşu | Kalıp bağlandıktan sonra preste yapılan deneme vuruşları, ardından ölçüm ve yeniden ayar |
| shohin kakunin | ilk parça kontrolü | Yeni ürünün ilk iyi parçasının kontrol edilip kaydedilmesi |
| muda | israf | Değer katmayan iş, örneğin takım aramak |
Ürün değişimi süresi nereden nereye ölçülür?
Japonya'nın üretim yönetimi terimleri standardı JIS Z 8141, ürün değişimini şöyle tanımlar: ürün veya proses içeriği değiştirilirken ortaya çıkan malzeme, makine, kalıp ve takım, resim vb. hazırlıkları ile deneme üretimi. Yani ürün değişimi yalnızca kalıp ya da kesici takım değiştirmek değildir. Hazırlık ve deneme üretimi de işin içindedir.
Bu tanım ölçüm aralığını belirler: önceki ürünün son iyi parçasından, sonraki ürünün ilk iyi parçasına kadar. JMAC (Japan Management Association Consultants) da set-up ve ayar kaybını aynı şekilde, makineden tam anlamıyla iyi bir parça çıkana kadar kaybedilen süre olarak anlatır.
Kalıp bağlanır bağlanmaz kronometreyi durdurursanız, ardından gelen ayar ve deneme üretimi kayıt dışı kalır. En büyük kazanç çoğu zaman bu sonraki kısımdadır; bu yüzden ölçüme başlamadan önce aralığı herkesle aynı şekilde kararlaştırın.
OEE'de (Toplam Ekipman Etkinliği; Japoncada setsubi sogo koritsu) makinenin ürün değişimi nedeniyle durduğu süre, kullanılabilirliği düşüren bir duruş kaybı sayılır.
İç hazırlık ve dış hazırlık
JIS Z 8141'in bir notu set-up işlerini ikiye ayırır. İç hazırlık (uchi-dandori) makine veya hat durmuşken, dış hazırlık (soto-dandori) ise durdurmadan yapılır.
Aynı iş iki tarafa da düşebilir. Pres durduktan sonra bir sonraki kalıbı getirmeye gitmek iç hazırlıktır. Önceki iş hâlâ çalışırken kalıbı presin yanına taşımak ise dış hazırlıktır. Sınıflandırmayı işin kendisi değil, makinenin durmuş olup olmaması belirler.
Ayrımı, makinenin durmuş mu çalışıyor mu olduğu belirler.
Tanımlar JIS Z 8141:2022'ye (terim no. 5107, not) dayanır.
SMED'deki "single-minute" ne demek?
Aynı JIS notu, 10 dakikanın altındaki iç hazırlığa single dandori der. İngilizcesi SMED'dir (Single-Minute Exchange of Die); buradaki "die" pres kalıbı anlamına gelir.
"Single-minute" bir dakika demek değildir. Tek haneli dakika, yani 10'un altındaki süre demektir. Dört dakikada biten bir ürün değişimi de SMED sayılır.
Yöntemi bir sisteme dönüştüren kişi, Japan Management Association'da danışmanlık yapan Shigeo Shingo'dur. Yöntemi 1983'te Japonca yayımladı; İngilizce baskı A Revolution in Manufacturing: The SMED System 1985'te Productivity Press'ten çıktı.
Japon sektör dergisi Kojo Kanri'nin (Fabrika Yönetimi) Nisan 2023 sayısında JMAC'tan Hideo Ishida'nın yazdığı bir makale, Shingo'nun başka bir kitabına dayanarak fikrin gelişimini üç aşamada anlatır:
- 1950, Toyo Kogyo: Shingo, 800 tonluk bir presin çalışma süresini analiz ederken eksik bir kalıp cıvatasının yol açtığı uzun bir duruşu gördü. Set-up işinin iç ve dış olmak üzere iki farklı yapısı olduğunu fark etti.
- 1957, Mitsubishi Heavy Industries Hiroshima tersanesi: yedek bir tabla, büyük bir planya tezgâhı kesmeye devam ederken sonraki işin tezgâhın dışında hazırlanmasını sağladı.
- Toyota, 1.000 tonluk pres: dört saatlik ürün değişimi, altı aydan biraz uzun bir sürede yaklaşık 90 dakikaya indi. Süreyi üç dakikaya indirmesi istendiğinde Shingo iç hazırlığı dış hazırlığa taşımak fikrine vardı.
Bu rakamlar Shingo'nun kendi anılarına dayanır; Toyota'nın yayımladığı kayıtlardan gelmez. Kaynaklar Toyota olayını 1969 ya da 1970 olarak tarihler.
Ürün değişimi kısaldıkça aynı üründen büyük partiler üretme ihtiyacı azalır. Bu yüzden set-up kısaltma, gerekeni, gerektiği zaman, gerektiği kadar üretmeyi hedefleyen Toyota Üretim Sistemi'nin (TPS) ön koşuludur. Japon şirketlerinde bu tür iyileştirme çalışmalarının gündelik işleyişi için kaizen yazısına bakabilirsiniz.
10 dakikayı geçer/kalır çizgisi değil, bir ölçüt olarak görün. Ulaşabileceğiniz süre ekipmanın ve ürünün büyüklüğüne bağlıdır; bu yüzden önce mevcut sürenizin ne kadarını kısaltabileceğinize bakın.
Ürün değişimi süresini kısaltmanın 6 adımı
Sıra önemlidir. Japonya Endüstri Mühendisliği Derneği (JIIE) sırayı şöyle verir: mümkün olduğunca çok iç hazırlığı dış hazırlığa taşıyın, kalan iç hazırlığı kısaltın, dış hazırlığı da kısaltın.
Japonya'nın KOBİ destek kurumunun işlettiği J-Net21'in ve Osaka'daki kamu iş destek merkezi Osaka Sangyo Sozokan'ın (Sansokan) rehberleri de mevcut durumla başlar ve aynı sırayı izler. Aşağıdaki altı adım, bu kaynakların bizim yaptığımız özetidir.
Ölçün ve ayırın, işleri dışarı taşıyın, kalanı kısaltın, sonra standart hâline getirin.
Japonya Endüstri Mühendisliği Derneği, J-Net21 ve Osaka Sansokan rehberlerine dayanır (hepsi Japonca).
Bu sıranın bir nedeni var. İşleri dış hazırlığa taşımak çoğu zaman malzemelerin nerede durduğunu ve ne zaman hazırlandığını değiştirmek demektir; maliyeti düşüktür ve sonuç hızlı gelir. İç hazırlığı kısaltmak ise fikstür değişikliği veya kelepçe değişimi gerektirebilir. Önce dışarı taşıyabildiğiniz her şeyi taşırsanız, yalnızca makine durmuşken yapılması şart olan işe para harcarsınız.
Adım 1–3: Ölçün, ayırın ve işleri dışarı taşıyın
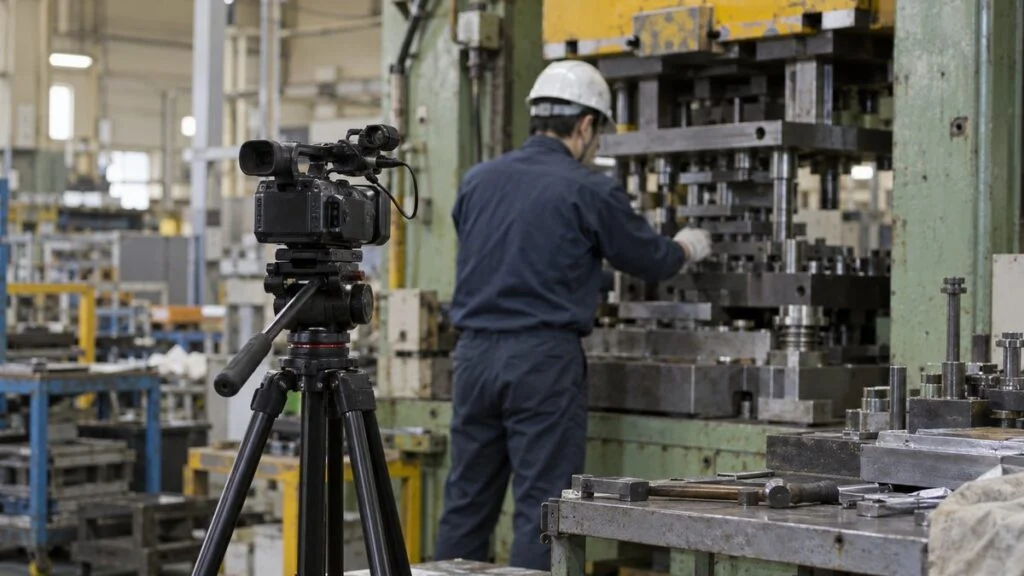
İlk üç adım ürün değişimini görünür kılar ve makinenin durmasını gerektirmeyen işleri dışarı alır. Ölçmeden başlarsanız, zamanı aslında yemeyen işleri düzeltmeye çalışırsınız.
Ürün değişimini videoya alın ve iş elemanlarına bölün
Ürün değişim süresi ile değişim sayısının çarpımı büyük olan ekipmanı seçin. Aşağı akıştaki prosesleri bekleten bir darboğazsa, kazanç tüm fabrikaya yayılır.
Bir ürün değişimini kesintisiz kaydedin: eski ürünün son parçasından yeni ürünün ilk iyi parçasına kadar. Operatör uzaklaştığında da onu kadrajda tutun, yalnızca ellerini değil. Arama, getirme ya da birine sorma süreleri, sadece ellerin çekildiği görüntüde hiç görünmez.
Çekime başlamadan önce ekibe amacın kişiyi değerlendirmek değil, işi incelemek olduğunu söyleyin. Videoyu birlikte izleyin; getirme, sökme, konumlandırma, sıkma, ayar ve ölçme gibi elemanlara bölün ve her birinin süresini yazın.
Tek bir kayda bakarak karar vermeyin. Ürün değişim süresi ürün çiftine ve operatöre göre değişir; farklı koşullarda birkaç değişimi çekip karşılaştırın. Böylece değişkenliğin nereden geldiği de ortaya çıkar.
Her elemanı ayırın: iç hazırlık, dış hazırlık veya israf
Her elemanı üç gruptan birine koyun: iç hazırlık, dış hazırlık veya israf (muda). J-Net21 de aynı üçlü ayrımı kullanır.
Ayrımı tek bir soru yapar: "Bu iş makine çalışırken yapılabilir mi?" Önemli olan işin bugün nasıl yapıldığı değil, makine çalışırken yapılıp yapılamayacağıdır.
Aşağıdaki tablo, kurgusal bir pres kalıp değişimini parçalara ayırır. Bugün 60 dakikanın tamamı pres durmuşken geçiyor, ama soru uygulandığında bunun 18 dakikasının çalışma süresine taşınabileceği görülüyor.
Mevcut 60 dakika iş elemanlarına bölünür; dışarı taşınabilenler ve kalanlar ayrılır.
Rakamlar açıklama amaçlı kurgusaldır. Kapalı yükseklik (die height, shut height), kızak alt ölü noktadayken tabla üst yüzeyi ile kızak alt yüzeyi arasındaki mesafedir; kalıba göre ayarlanır.
Bu aşamada neleri kısaltmayacağınızı da kararlaştırın. Emniyet bloklarının konulması ve çalıştırma kumandalarının kilitlenmesi gibi güvenlik işleri ile ilk parça kontrolü, ne kadar sürerse sürsün kısaltma listesinin dışında kalır. Bunu en başta yazılı hâle getirin.
Duruş gerektirmeyen işleri çalışma süresine taşıyın
Ayırma bittikten sonra dış hazırlık olarak belirlenen işleri gerçekten çalışma süresine taşıyın. Bu işler iki zaman aralığına gider: makine durmadan önce veya yeniden çalıştıktan sonra.
Duruştan önce, sonraki ürünün ihtiyacı olan her şeyi hazırlayın. Kalıbı, fikstürleri, malzemeyi, takımları, resimleri ve mastarları makinenin yanına getirin; kalıpta çapak ya da kir olup olmadığını o anda kontrol edin. J-Net21 ayrıca kalıbı makineye girmeden önce ön ısıtma örneğini verir.
Yeniden çalıştırmadan sonra, çıkarılan kalıbı temizleyin, rafa geri koyun ve takımları toplayın. Sonraki ürün akmaya başladıktan sonra da yapılabilecek bir iş, makine durmuşken yapılmamalıdır.
Bunun her seferinde olması için, tek bir kişinin düzenli olmasına bağlı olmayan bir sistem gerekir. Sık kullanılan yöntemler:
- Her parça numarası için fikstür, takım ve cıvataları tek bir kutuda veya arabada toplayın
- Ürün değişimi öncesi bir kontrol listesi kullanın ve duruştan önce her şeyin hazır olduğunu teyit edin
- Bir sonraki ürün değişimi saatini üretim planından okuyun; hazırlığa kimin ne zaman başlayacağını atayın
Üçüncü madde kolay gözden kaçar. Belirli bir saatte hazırlık yapacak kimse atanmamışsa, makineyi durduran kişi malzemeyi getirmeye gider ve iş yeniden iç hazırlığa kayar.
İşleri dışarı taşımak 60 dakikayı 42'ye indirir; kalan iç hazırlığı kısaltmak 15'e indirir.
Rakamlar Şekil 3'e dayanan kurgusal değerlerdir. Koyu bölümler presin durduğu süreyi gösterir.
Örnekte 8 dakikalık getirme, 4 dakikalık arama ve 6 dakikalık toplama işini dışarı taşımak, duruşu 60 dakikadan 42 dakikaya indirir. Bu 18 dakika ortadan kalkmaz; pres çalışırken yapılan iş gücüne dönüşür ve bu saatleri azaltmak 5. adımın işidir.
Adım 4: İç hazırlığı kısaltmanın 4 yolu
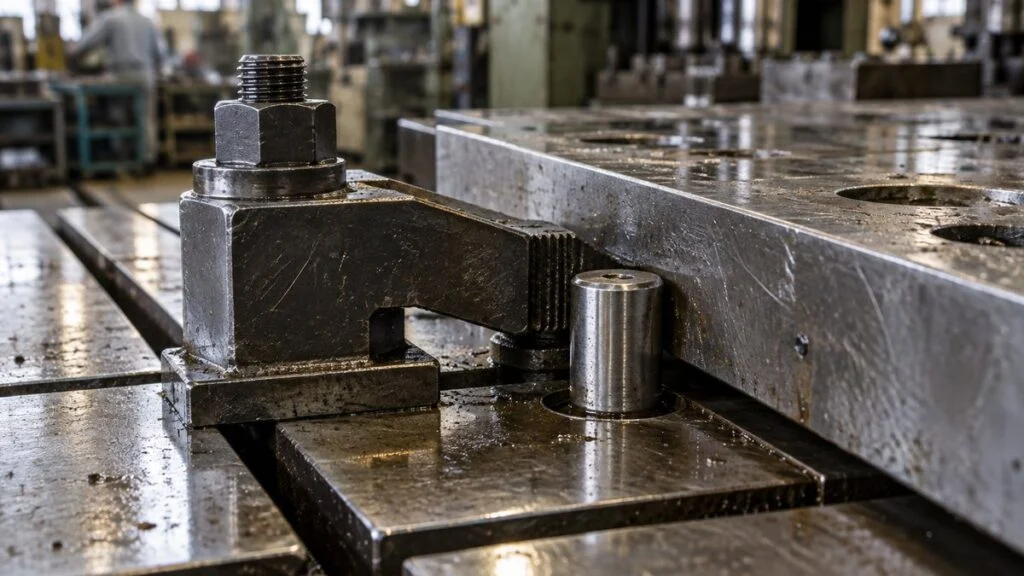
Dışarı taşınabilecek her şey taşındığında geriye yalnızca makine durmuşken yapılabilen işler kalır; şimdi işin kendisini kısaltırsınız. Dört açıdan bakın: sıkma, konumlandırma, paralel çalışma ve ayar.
Her birinde kısaltabileceğiniz bir kısım ve değiştirmemeniz gereken bir kontrol vardır.
Sıkmayı basitleştirin
Kalıp ya da fikstür bağlarken zamanın çoğu, son sıkma anına değil, cıvataları birçok tur çevirmeye gider. Sıkma kuvvetini aynı tutup tur sayısını ve takım değiştirmeyi azaltın.
Kolay bir başlangıç, cıvata ölçülerini ve başlık tiplerini standartlaştırıp tek bir takımla çalışmaktır. Bilinen bir sonraki adım, yarıklı (U) pul veya anahtar deliği (keyhole) kullanmaktır; böylece kalıp, cıvata sökülmeden gevşetilerek serbest kalır. Osaka Sansokan ayrıca vidalı bağlantıların kam veya başka bağlama yöntemleriyle değiştirilmesini önerir.
Ancak sıkma doğrudan güvenlikle ilgilidir. Japonya Sağlık, Çalışma ve Refah Bakanlığı (MHLW) kaza veri tabanında, kalıp değişiminden sonra üst kalıbın düştüğü ölümlü bir kazayı yayımlamıştır; nedenler arasında bağlama cıvatalarının tutarsız sıkılması da vardır. Sıkma yöntemini değiştirmeden önce pres ve kalıp üreticisinin şartnamelerini kontrol edin ve kalıbın bağlandığını teyit eden adımı koruyun.
Konumlandırmayı standartlaştırın
Kalıbı öne arkaya iterek yerini aramak, bir referans oluşturulduğunda ortadan kalkar. Temel çözüm konumlandırma pimleri veya dayama bloklarıdır; böylece kalıbı dayamaya doğru itmek onu doğru konuma getirir.
Ürüne göre değişen ölçüleri de standartlaştırın. Gerekirse ara plakalarla kalıp yükseklikleri ve kelepçe kenarlarının kalınlığı aynı yapılırsa, her kalıpta makine ayarını değiştirmeniz gerekmez. Fikir yalnızca bağlamayı ilgilendiren özellikleri standartlaştırmaktır; her kalıbı aynı yapmak değil.
Talaşlı imalat ve montaj ekipmanlarında yaygın bir yaklaşım, fikstürleri önceden ortak bir taban plakaya kurup tabanı bütün olarak değiştirmektir. Osaka Sansokan'ın anlattığı kaset yöntemi de aynı fikri izler: değişen parçaları önceden tek bir ünite hâlinde birleştirmek.
Paralel çalışın
Büyük ekipmanda bir kişi önü sıkar, arkaya dolaşıp arkayı sıkar, sonra tekrar öne döner; yürüme süresi birikir. İki kişi ön ve arkayı aynı anda yaparsa yürüme ortadan kalkar ve duruş süresi belirgin şekilde düşer. Sürekli iki kişi veremiyorsanız, dış hazırlığı yapan kişi makinenin durduğu birkaç dakika boyunca yardıma girebilir.
Japonya'da bir güç presinde kalıp değişimi söz konusuysa, yardıma giren kişinin de aşağıda anlatılan yasal özel eğitimi almış olması gerekir. J-Net21, ekip hâlinde ürün değişimini maliyeti olmayan iyileştirmeler arasında sayar.
Paralel çalışma yalnızca rollerin ve sıranın kararlaştırılmasıyla işler. Kimin neyi hangi sırayla yapacağını ve makine çalıştırılmadan önce ekibin nasıl işaret vereceğini yazın. Japonya'nın İş Sağlığı ve Güvenliği Yönetmeliği'nin (Rodo Anzen Eisei Kisoku) 104. maddesi, bir makinenin çalıştırılması çalışanları tehlikeye sokabiliyorsa işverenin işaretler belirlemesini ve bir işaretçi atamasını şart koşar.
Ayarı ortadan kaldırın
Bağlamadan sonraki ayar ve deneme üretimi, ürün değişim süresinde büyük pay almaya meyillidir. Örnekte ayar ve deneme vuruşları birlikte 16 dakika tutar; bu, duruş olarak kalan 42 dakikanın yaklaşık yüzde 40'ına denk gelir.
Ayar uzar, çünkü insanlar her seferinde ayarı hisle yapar. Skalaya bakarak az az oynatmak yerine ayarı sabit kalınlıkta bir bloğa dayayarak yapın; her parça numarası için ayarları kaydedin ki bir sonraki değişimde o değerler çağrılsın. Amaç, "doğru olana kadar ayarla" işini "bilinen bir değere getir" işine çevirmektir.
Hedef deneme üretimini bırakmak değil, ilk denemede geçmektir. İlk parça kontrolü kaliteyi korur, bu yüzden kalır.
Örnekte dört yöntemin birleşimi, sökme, konumlandırma, sıkma, ayar ve deneme vuruşlarını 38 dakikadan 11 dakikaya düşürür. Güvenlik adımları ile ilk parça kontrolünün 4 dakikası eklenince duruş 15 dakika olur. Bu, tek haneli dakikaya yakındır, ama daha ileri gitmek genellikle ekipmanda değişiklik gerektirir; bunu maliyetle birlikte değerlendirin.
Adım 5–6: Dış hazırlığı düzenleyin ve standart hâline getirin
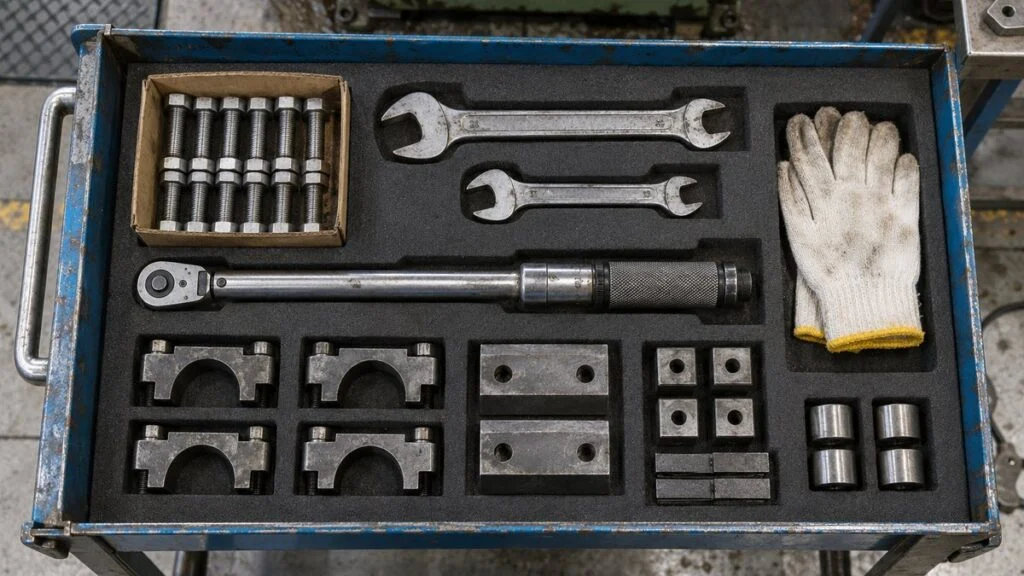
Duruş kısaldıktan sonra iki iş kalır: dış hazırlığa harcanan iş gücünü azaltmak ve kısalan sürenin eski hâline dönmesini önlemek.
Dış hazırlığın kendisini kısaltın
Dış hazırlık makineyi durdurmaz, ama hazırlık çok uzarsa bir sonraki ürün değişimine yetişmez. Kalıpları ve fikstürleri kullanım sıklığına göre makineye yakın yerlerde saklayın; sabit taşıma güzergâhları ve arabalar belirleyin. Yer etiketleri ve geri koyma kuralları 5S ile aynı mantığı izler. Osaka Sansokan, dış hazırlığı kısaltma yolları arasında tam anlamıyla uygulanan 5S'i, yazılı prosedürleri ve eğitimi sayar.
Kalıp ve fikstür bakımı da aynı derecede önemlidir. Kalıbı bağladıktan sonra bir sorun fark ederseniz onu söküp baştan başlamanız gerekir ve kazandığınız süre bir anda gider. Her kalıbı kullanımdan hemen sonra kontrol edin ve bir sonraki üretime hazır şekilde rafa koyun; bunu dış hazırlığın parçası sayın.
Prosedürü ve hedef süreyi standartlaştırın
İyileştirilmiş prosedür yazılmazsa, operatör değiştiğinde eski hâline döner. Eleman sırasını, kullanılacak takımları, güvenlik kontrol noktalarını ve hedef süreyi tek sayfaya koyun. Yazılı bir prosedürle insan yetiştirme için iş standardı ve iş başı eğitim konularına bakın.
Sonra eğitim ve kayıt gelir. Ürün değişimini yalnızca birkaç kişi yapabiliyorsa, hangi makinede kimin ürün değişimi yapabildiğini yetkinlik matrisiyle (skill map) görünür kılın ve planlı biçimde eğitilen kişi sayısını artırın.
Süreyi, gecikmenin nedenini ve bir sonraki adımı aynı forma yazın.
Kayıtlar biriktikçe yalnızca ortalamayı değil, dağılımı da görürsünüz. Hedef 15 dakikaysa ve belirli bir ürün çifti hep 30 dakika sürüyorsa, bir sonraki hedefiniz odur. Bir makinede işe yarayınca prosedürü aynı tip makinelere yayın (yokoten).
Asla kısaltılmayan güvenlik adımları
Ürün değişimi sırasında eller ve vücut, normal çalışmada hiç girilmeyen yerlere girer; örneğin kalıp yarılarının arasına veya kızağın altına. Japon yasası bu yüzden set-up işinin kendisi için kurallar koyar. Güç presleri için Japonya'nın İş Sağlığı ve Güvenliği Yönetmeliği şunları içerir (bu liste Japonya'daki kurallardır, Türkiye için doğrudan geçerli değildir):
- Madde 131-2: bir güç presinde kalıp bağlanırken, sökülürken veya ayarlanırken vücudun bir kısmı tehlikeli bölgeye giriyorsa, işveren kızağın beklenmedik biçimde düşmesine karşı çalışanlara emniyet bloğu kullandırmalı veya benzer önlem almalıdır
- Madde 131-3: kalıp ayarı için kızağı hareket ettirirken, preste inching (kademeli hareket) işlevi varsa onu kullanın, yoksa elle çevirin
- Madde 107: makinede ayar işi tehlike doğuruyorsa makineyi durdurun ve başkasının çalıştırmasını önlemek için çalıştırma düzenini kilitleyin veya uyarı levhası asın
- Madde 36, 2. bent: güç presi kalıplarının bağlanması, sökülmesi ve ayarlanması özel eğitim (tokubetsu kyoiku) gerektirir
- Madde 134: pres iş sorumlusu (sagyo shunin-sha) kalıp bağlama, sökme ve ayar işlerini doğrudan yönetir
Beş veya daha fazla güç presi bulunan işyerlerinde iş sorumlusu atanması gerekir (İş Sağlığı ve Güvenliği Kanunu Uygulama Kararnamesi, madde 6, 7. bent; Yönetmelik, madde 133). Kurallar presleri hedefler, ama ilkeler diğer ekipmanlara da taşınır: durdurun, hareket edemeyecek şekilde sabitleyin ve işi eğitimli kişilere yaptırın.
Türkiye'de çerçeveyi 6331 sayılı İş Sağlığı ve Güvenliği Kanunu çizer. Kanun, işverene risk değerlendirmesi yapma (madde 10) ve çalışanlara İSG eğitimi verme (madde 17) yükümlülüğü getirir. Presler için ayrıca iş ekipmanlarının kullanımına ilişkin yönetmelik ve makine standartları (örneğin mekanik presler için TS EN 692, hidrolik presler için TS EN 693, beklenmedik çalıştırmanın önlenmesi için TS EN ISO 14118) gündeme gelebilir. Hangi madde ve standardın ekipmanınız için geçerli olduğuna İSG uzmanınız ve makine ile kalıp üreticisi birlikte karar vermelidir.
Kısaltma işin yapılış biçimini hedefler; aşağıdaki kontrolleri asla.
Japonya'daki yasal gereklilikleri ve pratik önlemleri birleştiren tipik örneklerdir. Gerçek prosedürünüzü ekipman kılavuzundan ve kendi risk değerlendirmenizden belirleyin.
MHLW'nin vaka veri tabanı, vinç kullanılmadan taşınan bir enjeksiyon kalıbının devrilip çalışanın üzerine düştüğü ölümlü bir kazayı da anlatır. Nedenler arasında yazılı bir iş prosedürünün bulunmaması vardır; önerilen önlem ise ağır yüklerin taşınmasını da kapsayan bir prosedürdür.
Hedef süreyi bu kontrolleri içerecek şekilde belirleyin. Hedefe ulaşmanın tek yolunun bir güvenlik adımını atlamak olduğu bir durum asla yaratmayın. Bu sorumluluk, iyileştirmeyi yürüten kişilere aittir.
Kazanılan süreyle ne yapılır?
Ürün değişimleri kısaldığında süreyi kullanmak için iki seçeneğiniz vardır. Kurgusal örnek burada devam eder.
Bir makinenin dört ürün ürettiğini ve her birinin ayda 2.000 adet gerektiğini varsayalım. Bugün her ürün ayda iki kez 1.000'er adetlik partilerle çalışıyor; yani ayda sekiz ürün değişimi ve 480 dakika duruş var. Şimdi ürün değişimi 60 dakikadan 15 dakikaya düşüyor.
Ürün değişimi 60 dakikadan 15 dakikaya düşünce, değişim sayısını ya da toplam duruşu sabit tutmak farklı sonuç verir.
Rakamlar açıklama amaçlı kurgusaldır. Emniyet stoku dahil değildir.
Hangisinin uygun olduğu makineye bağlıdır. Makine siparişleri karşılayacak kapasiteye sahip değilse ve aşağı akıştaki prosesleri bekletiyorsa, boşalan süreyi üretime veren Seçenek 1 doğru tercihtir.
Kapasite yeterli ama stok ve ara stok birikiyorsa Seçenek 2'yi seçin. Daha fazla ürün değişimi ve daha küçük partiler, bir parçanın üretilmesi ile kullanılması arasındaki beklemeyi kısaltır. Acil siparişleri araya sokmak da kolaylaşır; bu da fazla mesaiyi azaltmaya yardımcı olur.
Kaçınmanız gereken şey, boşalan süreyi kimsenin ihtiyaç duymadığı fazladan parça üretmekle doldurmaktır. Makine kullanım oranı daha iyi görünür, ama fabrika yalnızca satış tarihi belli olmayan stok biriktirir ve genel olarak hiçbir şey iyileşmez.
Set-up kısaltmada sık yapılan hatalar
Adımları bilseniz de projeler tıkanır veya eski hâline döner. Beş hata sık görülür:
- Operatörlere sadece acele etmelerini söylemek. Elleri hızlı hareket ettirmek az kazandırır, atlanan kontrol ve yaralanma riskini artırır. İşin içeriğini hedefleyin: arama, taşıma, cıvata çevirme, ayar.
- Ölçüm aralığını dar tutmak. Yalnızca kalıp değişiminin sonuna kadar ölçerseniz ayar ve deneme üretimi kapsam dışı kalır. Tanıma dönün: ilk iyi parçaya kadar ölçün.
- Yatırımla başlamak. Otomatik kelepçeler ve kalıp değiştirme ekipmanları işe yarar, ama işleri dış hazırlığa taşımadan satın alınırsa arama ve bekleme aynen kalır.
- Dış hazırlığın sahibinin olmaması. Kimin neyi ne zaman hazırlayacağı belli değilse, yoğun günlerde hazırlık geride kalır ve ekip durduktan sonra malzeme getirmeye geri döner.
- Süreler düşünce ölçümü bırakmak. Kayıt olmazsa prosedürün yavaş yavaş bozulduğunu fark etmezsiniz. Gerçek süreleri hedefle karşılaştırmayı iyileştirmenin parçası olarak sürdürün.
Kontrol listesi: Japon tarafla netleştirilecek sorular
Japon ana şirket, müşteri veya danışman fabrikanızda bir dandori projesi yürütüyorsa, bu noktaları baştan netleştirmek sonradan rakamlar üzerinde tartışmayı önler. Set-up kısaltma ortak bir iştir: üretim mühendisliği (seisan gijutsu) prosesi ve fikstürleri tasarlar, üretim günlük ürün değişimlerini yapar, üretim planlama ve kontrol parti büyüklüğünü ve sırayı belirler; üçünü de sürece dahil edin.
- Ölçüm aralığı: Süre, JIS Z 8141'deki gibi son iyi parçadan ilk iyi parçaya mı işliyor, yoksa sizin tarafınız "kalıp bağlandı" noktasında mı duruyor?
- Kısaltmanın dışında tutulanlar: Hangi güvenlik adımları ve kalite kontrolleri (kilitleme, emniyet blokları, ilk parça kontrolü) sabittir ve hedef süreye dahildir?
- Hedef: Hedef "single dandori" (10 dakikanın altı) mı, yoksa mevcut referanstan yüzde kaç düşüş mü? Hangi makineleri ve ürün çiftlerini kapsıyor?
- Dış hazırlığın sahibi: Sonraki kalıbı, malzemeyi ve takımları kim hazırlıyor ve planlı ürün değişiminden ne kadar önce?
- Sıkma veya konumlandırma değişiklikleri: Kalıp, fikstür veya kelepçe değişikliklerini kim onaylıyor; pres ve kalıp üreticilerinin onayı gerekiyor mu?
- Eğitim ve yetkinlik: Kalıp bağlayıcılar için hangi yerel yasal şartlar ve şirket yetkinlikleri geçerli? Paralel çalışmaya yardıma girenler de aynı eğitimi almak zorunda mı?
- Kayıtlar: Ürün değişimi kayıtları (süre, koşullar, bulgular) için hangi formatı istiyorlar ve kim inceliyor?
- Kazanılan sürenin kullanımı: Boşalan süre daha fazla üretime (Seçenek 1) mi, daha küçük partilere (Seçenek 2) mi gidecek? Üretim planlamada kim karar veriyor?
Uyarlayabileceğiniz kısa bir mesaj örneği:
3 numaralı preste ürün değişimi (dandori) kısaltma çalışmasına başlamadan önce üç noktayı teyit eder misiniz? (1) Ölçümü, önceki ürünün son iyi parçasından sonraki ürünün ilk iyi parçasına kadar yapmayı planlıyoruz. (2) Emniyet blokları, kilitleme ve ilk parça kontrolü prosedürde kalacak ve hedef süreye dahil olacak. (3) Kalıp sıkma yönteminde yapılacak her değişiklik, denemeden önce pres ve kalıp üreticisinin şartnameleriyle karşılaştırılacak. Standardınız farklıysa lütfen bildirin.
Bu rehberin geçerli olmadığı durumlar
- 60 dakikalık döküm ve 15 dakikalık sonuç kurgusal bir örnektir. Gerçek kazanç ekipmana, ürün karmasına ve personele bağlıdır.
- Listelenen yasal gereklilikler Japonya'nın güç presleri kurallarıdır. Türkiye'deki bir fabrika kendi ulusal mevzuatına ve şirket standartlarına uymalıdır; yukarıdaki TS ve 6331 atıfları yalnızca kontrol edilecek başlıkları gösterir.
- Tanımlar ve hedef süreler şirkete ve sektöre göre değişir; birlikte çalıştığınız ekiple teyit edin.
Sık sorulan sorular
SMED'deki "single-minute" ne demek?
Tek haneli dakika, yani 10 dakikanın altındaki bir ürün değişimi demektir. JIS Z 8141, 10 dakikanın altındaki iç hazırlığa single dandori der. Bir dakika demek değildir.
İç hazırlık ile dış hazırlık arasındaki fark nedir?
İç hazırlık (uchi-dandori), makine veya hat durmuşken yapılan iştir. Dış hazırlık (soto-dandori) ise makine çalışmaya devam ederken yapılan iştir. Bir sonraki kalıbı getirmek gibi aynı iş, ne zaman yapıldığına bağlı olarak ikisinden biri olabilir.
Japon üretiminde "dandori" ne anlama gelir?
Dandori hazırlık veya set-up demektir. Dandori gae ürünler arasındaki değişimdir; JIS bunun içine yalnızca kalıp değişimini değil, malzeme, takım ve resim hazırlığını ve deneme üretimini de katar.
Ürün değişimi süresine deneme üretimi ve kontrol dahil edilmeli mi?
Evet. Önceki ürünün son iyi parçasından sonraki ürünün ilk iyi parçasına kadar ölçün. Kalıp bağlandığında kronometreyi durdurmak ayarı ve deneme üretimini dışarıda bırakır; en büyük kazanç çoğu zaman oradadır.
Türkiye'de pres kalıp değişiminde hangi yasal çerçeve geçerli?
Genel çerçeveyi 6331 sayılı Kanun çizer: risk değerlendirmesi ve çalışan eğitimi. Pres türüne göre iş ekipmanı yönetmeliği ve TS EN 692 / TS EN 693 gibi standartlar da devreye girebilir. Kesin gereklilikleri İSG uzmanınızla ve makine üreticisinin kılavuzuyla belirleyin; bu yazı hukuki görüş değildir.
Kaynaklar
- Ürün değişimi, iç/dış hazırlık ve tek haneli dakika tanımları: Japonya Standartlar Birliği, JIS Z 8141:2022 Üretim yönetimi terimleri sözlüğü (terim 5107; metin bir JIS görüntüleme sayfasında kontrol edildi) (Japonca)
- İç/dış hazırlık ve iyileştirme sırası: Japonya Endüstri Mühendisliği Derneği, IE terimleri: Set-up (Japonca)
- Set-up ve ayar kaybı: JMAC TPM Online, "16 büyük kayıp" (Japonca)
- Shingo'nun kitapları: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (Japonya Ulusal Meclis Kütüphanesi aramasında kontrol edildi)
- SMED'in tarihi (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 Mayıs 2023 (Kojo Kanri, Nisan 2023'ten); kaynak gösterilen eser: Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Tarihi 1969 olarak veren bir kaynak örneği: Aperza News (Japonca)
- Shingo'nun kariyeri: JMAC Kalite Yönetimi Enstitüsü bülteni, Sayı 10 (Japonca)
- Set-up iyileştirmesinin temel adımları: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (Japonca)
- Altı adım ve pratik önlemler: Osaka Sansokan, "Yüksek çeşit, düşük hacimli üretimde ürün değişimi süresinin kısaltılması" (Japonca)
- Japonya İş Sağlığı ve Güvenliği Yönetmeliği, madde 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (Japonca)
- İş sorumlusu şartı (madde 6, 7. bent): e-Gov Laws, İş Sağlığı ve Güvenliği Kanunu Uygulama Kararnamesi (Japonca)
- Kaza vakaları: MHLW İşyeri Güvenliği Sitesi, hidrolik presten üst kalıbın düşmesi; bakım sırasında enjeksiyon kalıbının altında kalan çalışan (Japonca)
- Türkiye: 6331 sayılı İş Sağlığı ve Güvenliği Kanunu; TS EN 692, TS EN 693, TS EN ISO 14118 (TSE; güncel durumu ve kapsamı TSE'den teyit edin)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.


