SMED 단계별 가이드: 내부·외부 셋업(단도리) 시간 단축
일본계 고객사나 일본 본사와 일하다 보면 단도리(dandori, 셋업)라는 말을 곧 듣게 됩니다. 품종 교체(dandori gae) 시간을 줄이라는 요청을 받기도 하고, 작업 목록을 내부 셋업(uchi-dandori)과 외부 셋업(soto-dandori)으로 나눠 달라는 요청을 받기도 합니다. 이 말들이 가리키는 것이 영어권에서 SMED라고 부르는 방법입니다. 설비를 세운 상태에서 하는 작업이 내부 셋업, 설비가 돌아가는 동안 하는 작업이 외부 셋업입니다.
이 방법은 일본의 생산 현장에서 나왔습니다. 시게오 신고(Shigeo Shingo)는 도요타자동차공업(Toyota Jidosha Kogyo)의 프레스 품종 교체가 4시간에서 약 90분으로, 반년 남짓 만에 줄어든 과정을 기록했습니다. 이후 3분까지 줄이라는 요구를 받았을 때 나온 발상은 단순했습니다. 설비가 돌아가는 동안 할 수 있는 일은 전부 그때 해 두는 것입니다.
이 글은 일본어 용어, 시간을 재는 범위, 일본의 해설을 바탕으로 한 6단계, 내부 셋업을 줄이는 4가지 방법, 줄이면 안 되는 안전 확인, 줄인 시간의 사용법 순으로 설명합니다. 전체 흐름은 가상의 프레스 금형 교환 1건을 예로 들어 이어갑니다.
목차
일본 현장에서 듣게 되는 단도리 용어
한국 현장에서도 ‘단도리’는 구어로 널리 쓰이고, 공식 문서에서는 ‘셋업’이나 ‘체인지오버’로 적는 경우가 많습니다. 일본 측과 이야기할 때는 아래 대응을 알아 두면 오해가 줄어듭니다.
| 로마자(일본어) | 한국어 | 현장에서의 의미 |
|---|---|---|
| dandori gae | 품종 교체(체인지오버) | 설비나 라인을 한 제품에서 다음 제품으로 바꾸는 일. 준비와 시험 가공까지 포함 |
| uchi-dandori | 내부 셋업(내단취) | 설비나 라인을 세운 상태에서 하는 작업 |
| soto-dandori | 외부 셋업(외단취) | 설비나 라인을 돌리면서 하는 작업 |
| single dandori | 싱글 단도리 / SMED(Single-Minute Exchange of Die) | 내부 셋업을 10분 미만으로 끝내는 것 |
| tameshi-uchi | 시험 타발(시타) | 금형을 설치한 뒤 프레스에서 시험 삼아 치는 작업. 이어서 측정과 재조정을 함 |
| shohin kakunin | 초도품 확인 | 새 제품의 첫 양품을 확인하고 기록하는 일 |
| muda | 낭비 | 공구를 찾는 일처럼 가치를 더하지 않는 작업 |
품종 교체 시간은 어디서부터 어디까지인가
일본의 생산관리 용어 규격인 JIS Z 8141은 품종 교체를 품종이나 공정 내용을 바꿀 때 생기는 재료·기계·치공구·도면 등의 준비와 시험 가공으로 정의합니다. 금형이나 공구를 바꾸는 일만이 아니라 준비와 시험 가공까지 포함한다는 점이 핵심입니다.
그래서 시간을 재는 범위는 앞 품종의 마지막 양품이 나온 시점부터 다음 품종의 첫 양품이 나올 때까지입니다. 일본능률협회컨설팅(JMAC)도 셋업·조정 로스를, 완전한 양품이 나올 때까지의 시간 손실이라고 설명합니다.
금형을 다 붙인 시점에 시계를 멈추면 그 뒤의 조정과 시험 가공이 기록에서 빠집니다. 줄일 여지가 큰 곳은 이렇게 빠지기 쉬운 후반부인 경우가 많으므로, 측정을 시작하기 전에 범위부터 맞춰 두십시오.
설비종합효율(OEE)에서는 품종 교체로 설비가 서 있는 시간이 정지 로스로 집계되어 시간 가동률을 낮춥니다.
내부 셋업과 외부 셋업의 차이
JIS Z 8141의 주석은 셋업 작업을 두 가지로 나눕니다. 설비나 라인을 세우고 하는 것이 내부 셋업(uchi-dandori), 세우지 않고 하는 것이 외부 셋업(soto-dandori)입니다.
같은 작업도 어느 쪽이 될 수 있습니다. 프레스를 세운 뒤에 다음 금형을 가지러 가면 내부 셋업이고, 앞 작업을 하는 동안 미리 프레스 옆에 옮겨 두면 외부 셋업입니다. 작업의 내용이 아니라 설비가 서 있느냐로 갈린다고 생각하면 이해하기 쉽습니다.
설비가 서 있는지 돌아가는지로 구분합니다.
※ 정의는 JIS Z 8141:2022(용어 번호 5107의 주석)를 따릅니다.
SMED에서 ‘싱글 분’이란
같은 JIS 주석은 10분 미만의 내부 셋업을 싱글 단도리(single dandori)라고 부릅니다. 영어로는 SMED(Single-Minute Exchange of Die)이며, Die는 프레스 금형을 가리킵니다.
여기서 Single-Minute는 ‘1분’이 아니라 분 단위가 한 자리 수, 즉 10분 미만이라는 뜻입니다. 4분 걸리는 품종 교체도 SMED에 속합니다.
이 방법을 체계화한 사람은 일본능률협회(Japan Management Association)에서 컨설턴트로 일한 시게오 신고입니다. 1983년에 일본어로 출간했고, 1985년에는 Productivity Press에서 영어판 A Revolution in Manufacturing: The SMED System이 나왔습니다.
일본 월간지 고조칸리(공장관리) 2023년 4월호에서 JMAC의 이시다 히데오(Hideo Ishida)는 신고의 다른 저서를 인용하며 발상까지의 과정을 세 단계로 소개합니다.
- 1950년, 도요공업(Toyo Kogyo, 현 마쓰다): 800톤 프레스의 가동을 분석하던 신고는 금형 볼트가 없어 장시간 멈춘 것을 보고, 셋업 작업에 내부와 외부라는 서로 다른 성격이 있음을 깨달았습니다.
- 1957년, 미쓰비시중공업 히로시마조선소: 예비 테이블을 두어, 대형 평삭반이 절삭하는 동안 다음 작업을 바깥에서 세팅할 수 있게 했습니다.
- 도요타, 1,000톤 프레스: 4시간 걸리던 품종 교체를 반년 남짓 만에 약 90분으로 줄였습니다. 이어서 3분을 요구받은 신고는 내부 셋업을 외부 셋업으로 옮긴다는 발상에 이르렀습니다.
이 수치는 신고 본인의 회고에 근거한 것이며 도요타가 공표한 기록은 아닙니다. 도요타 사례의 시기도 자료에 따라 1969년과 1970년으로 나뉩니다.
품종 교체가 짧아지면 같은 제품을 큰 로트로 몰아서 만들어야 할 필요가 줄어듭니다. 필요한 것을 필요한 때에 필요한 만큼만 만드는 도요타 생산방식에서 셋업 단축은 전제가 되는 기술입니다.
다만 10분은 기준일 뿐이며, 도달할 수 있는 시간은 설비의 크기와 품종에 따라 다릅니다. 먼저 자사 설비의 현재 시간에서 몇 퍼센트를 줄일 수 있는지부터 살펴보십시오.
품종 교체 시간을 줄이는 6단계
순서가 중요합니다. 일본산업공학협회(JIIE)는 내부 셋업을 가능한 한 외부 셋업으로 옮기고, 남은 내부 셋업을 줄이고, 외부 셋업도 함께 줄인다는 순서를 제시합니다.
중소기업기반정비기구의 J-Net21과 공공 경영지원 시설인 오사카산업창조관(산소칸)의 해설도 현황 파악에서 시작해 같은 순서로 진행합니다. 아래 6단계는 이 자료들을 바탕으로 정리한 것입니다.
측정하고 나누고, 바깥으로 옮기고, 남은 것을 줄인 뒤 표준으로 만듭니다.
※ 일본산업공학협회, J-Net21, 오사카산업창조관의 해설(모두 일본어)을 바탕으로 재구성했습니다.
이 순서에는 이유가 있습니다. 외부 셋업으로 옮기는 개선은 보관 위치와 준비 시점을 바꾸는 것만으로 되는 경우가 많아 비용이 적고 효과도 빨리 나옵니다. 반면 내부 셋업 단축에는 지그 개조나 클램프 교체가 따를 수 있습니다. 먼저 바깥으로 옮길 수 있는 것을 다 옮기면, 비용을 쓸 대상을 정말 남은 작업으로만 좁힐 수 있습니다.
1~3단계: 측정하고 나눈 뒤 외부 셋업으로 옮기기
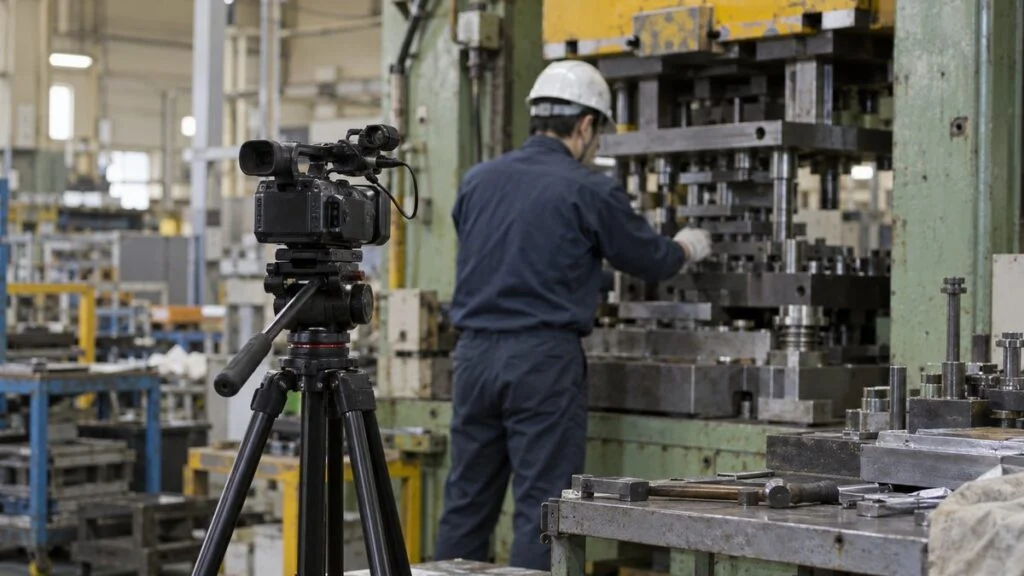
처음 세 단계는 품종 교체의 내용을 눈에 보이게 하고, 설비를 세우지 않아도 되는 작업을 바깥으로 옮기는 데까지입니다. 측정 없이 대책부터 들어가면 시간을 먹지 않던 작업에 공을 들이게 됩니다.
동영상으로 촬영해 요소 작업으로 분해하기
대상은 1회 교체 시간과 교체 횟수를 곱한 값이 큰 설비에서 고릅니다. 후공정을 기다리게 하는 병목 공정이라면 효과가 공장 전체에 미치기 쉽습니다.
촬영은 앞 품종의 마지막 1개부터 다음 품종의 첫 양품이 나올 때까지, 끊지 않고 한 번에 합니다. 작업자의 손동작만이 아니라 걸어서 자리를 뜨는 장면도 화면에 담는 것이 요령입니다. 찾고, 가지러 가고, 사람에게 묻는 시간은 손만 찍으면 기록에 남지 않습니다.
촬영 전에 담당자에게 목적이 사람의 평가가 아니라 작업의 관찰임을 알려 둡니다. 촬영한 영상은 담당자와 함께 보면서 ‘가지러 간다’, ‘뗀다’, ‘위치를 맞춘다’, ‘조인다’, ‘조정한다’, ‘측정한다’ 같은 요소 작업으로 나누고, 각각의 시간을 적습니다.
1회 기록만으로 판단하지 않는 것도 중요합니다. 교체 시간은 품종 조합과 담당자에 따라 달라지므로, 조건이 다른 회차를 여러 번 촬영해 비교하면 편차의 원인도 보입니다.
내부 셋업·외부 셋업·낭비의 세 가지로 나누기
적어 낸 요소 작업을 내부 셋업, 외부 셋업, 낭비(muda)의 세 가지로 나눕니다. J-Net21의 해설도 이 3분류로 정리하는 방법을 소개합니다.
나눌 때의 질문은 하나입니다. “이 작업은 설비가 돌아가는 동안 할 수 없는가?” 지금 정지한 상태에서 하고 있는지가 아니라, 가동 중에도 할 수 있는지로 판정합니다.
아래 표는 프레스 금형 교환을 가정해 분해한 예입니다. 현재는 60분 전부를 설비를 세우고 하지만, 이 질문을 적용하면 18분은 가동 중으로 옮길 수 있음을 알 수 있습니다.
현재 60분의 내역을 요소 작업으로 나누고, 바깥으로 옮길 수 있는 것과 남는 것을 가릅니다.
※ 설명을 위한 가상의 수치입니다. 다이 하이트(셧 하이트)는 슬라이드가 하사점에 있을 때 볼스터 윗면에서 슬라이드 아랫면까지의 높이이며, 금형 높이에 맞춰 조정합니다.
이 단계에서 정해 둬야 할 것이 줄이지 않을 작업입니다. 안전블록 설치와 기동 방지 같은 안전 작업과 초도품 확인은 시간이 걸리더라도 단축 대상에서 제외한다고 처음에 명시해 두십시오.
정지가 필요 없는 작업을 가동 중으로 옮기기
분류가 끝나면 바깥으로 옮길 수 있다고 판정한 작업을 실제로 가동 중으로 옮깁니다. 옮길 곳은 설비를 세우기 전과 다시 돌린 뒤, 두 곳입니다.
세우기 전에 끝낼 일은 다음 품종에 쓸 것의 준비입니다. 금형, 지그, 재료, 공구, 도면, 검사구를 설비 옆으로 옮기고, 금형에 이 빠짐이나 오염이 없는지도 이때 확인합니다. J-Net21에는 금형 예열을 설비에 장착하기 전에 끝내 두는 사례도 나옵니다.
재가동 뒤로 돌릴 일은 분리한 금형의 청소, 선반 반납, 공구 정리입니다. 다음 품종이 흐르기 시작한 뒤에 해도 문제없는 작업은 설비를 세워 둔 동안 하지 않는다고 정해 둡니다.
이를 매번 확실히 하려면 개인의 센스에 기대지 않는 방식이 필요합니다. 흔히 쓰는 방법은 다음과 같습니다.
- 품번별로 쓸 치공구와 볼트를 상자 하나 또는 대차 하나에 모아 둔다
- 사전 준비 체크리스트를 만들어, 세우기 전에 다 갖춰졌는지 확인한다
- 생산 계획에서 다음 교체 시각을 읽어, 누가 언제 준비를 시작할지 정해 둔다
세 번째는 놓치기 쉽습니다. 준비 담당자와 시각이 정해져 있지 않으면 결국 설비를 세운 사람이 가지러 가게 되고, 작업은 다시 내부 셋업으로 돌아갑니다.
바깥으로 옮기면 60분이 42분이 되고, 남은 내부 셋업을 줄이면 15분이 됩니다.
※ 그림 3의 가상 예에 따른 수치입니다. 진한 부분이 프레스가 서 있는 시간입니다.
이 예에서는 가지러 가는 8분, 찾는 4분, 정리 6분을 바깥으로 옮겨 정지 시간이 60분에서 42분이 됐습니다. 외부로 옮긴 18분이 사라진 것은 아니고 가동 중인 사람의 일로 남기 때문에, 그 공수를 줄이는 것이 5단계의 몫입니다.
4단계: 남은 내부 셋업을 줄이는 4가지 방법
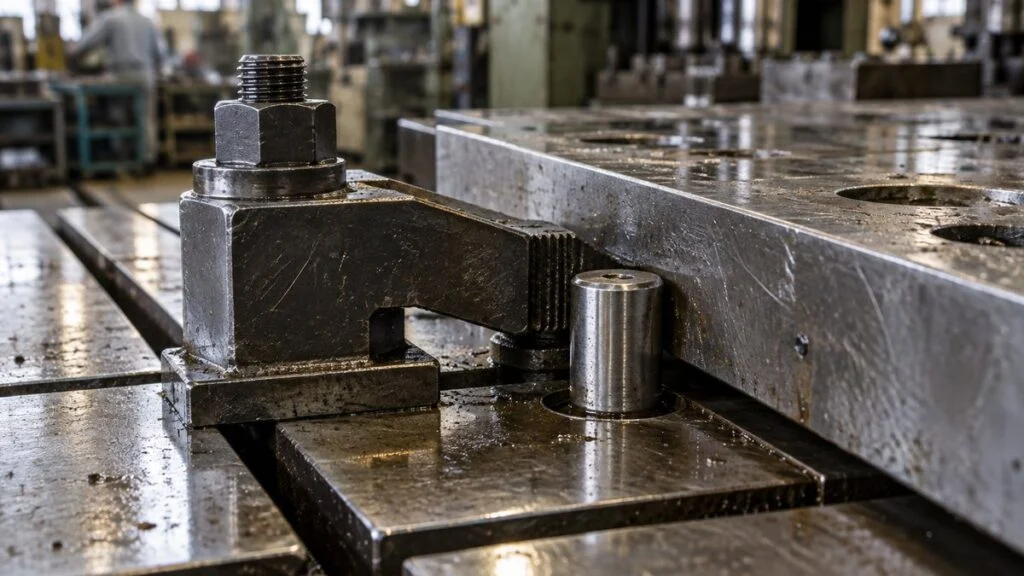
바깥으로 옮길 수 있는 것을 다 옮기면 설비를 세워야만 할 수 있는 작업만 남습니다. 여기서부터는 작업 자체를 짧게 하는 단계이며, 살펴볼 관점은 체결, 위치 결정, 병행 작업, 조정의 네 가지입니다.
방법마다 줄여도 되는 부분과, 바꾸면 안 되는 확인 사항이 있습니다.
체결을 간소화한다
금형이나 지그를 고정하는 데 드는 시간은 대개 조이는 순간이 아니라 볼트를 여러 바퀴 돌리는 시간입니다. 고정하는 힘은 그대로 두고, 돌리는 양과 공구를 바꿔 쥐는 횟수를 줄이는 것을 생각하십시오.
손대기 쉬운 것은 볼트의 지름과 머리 모양을 맞춰 공구를 한 종류로 줄이는 일입니다. 다음으로 잘 알려진 방법이 홈이 있는 와셔(U자 와셔)나 열쇠 구멍 모양 홈을 써서, 볼트를 빼지 않고 풀기만 해도 떨어지게 하는 것입니다. 오사카산업창조관의 해설은 나사를 버리고 캠 같은 다른 고정 방식으로 바꾸는 방법도 듭니다.
다만 체결은 안전과 직결됩니다. 일본 후생노동성의 ‘직장의 안전 사이트’에는 금형 교환 뒤 상금형이 떨어져 사망한 재해 사례가 실려 있으며, 원인으로 고정 볼트 체결 편차 등이 꼽혀 있습니다. 고정 방식을 바꿀 때는 설비와 금형 제조사의 사양을 확인하고, 체결됐는지 확인하는 절차는 반드시 남기십시오.
위치 결정을 표준화한다
금형을 올린 뒤 앞뒤좌우로 조금씩 움직여 위치를 찾는 작업은 기준을 만들면 없앨 수 있습니다. 기준 핀이나 스톱 블록을 설치해 밀어 붙이면 위치가 정해지는 상태로 만드는 것이 기본입니다.
아울러 품종마다 다른 치수도 맞춥니다. 금형 높이나 클램프로 누르는 부분의 두께를 스페이서 등으로 통일해 두면, 금형을 바꿀 때마다 설비 쪽 설정을 바꿀 필요가 줄어듭니다. 금형 전체를 같은 모양으로 만드는 것이 아니라, 장착과 관련된 부분만 맞춘다는 생각입니다.
절삭이나 조립 설비에서는 지그를 미리 공통 베이스에 조립해 두고 베이스째 바꿔 얹는 방법도 흔히 씁니다. 오사카산업창조관의 해설이 드는 카세트 방식도 바뀌는 부분을 미리 한 덩어리로 만들어 둔다는 점에서 같은 방향의 궁리입니다.
병행 작업으로 바꾼다
대형 설비에서는 한 사람이 앞쪽을 조이고, 뒤로 돌아가 조이고, 다시 앞으로 돌아오는 동작 때문에 걷는 시간이 쌓입니다. 두 사람이 앞뒤를 동시에 맡으면 걷는 시간이 없어져 설비를 세워 두는 시간을 크게 줄일 수 있습니다. 상시 두 명을 붙이기 어렵다면, 외부 셋업 담당자가 설비가 서 있는 몇 분 동안만 거드는 형태로도 성립합니다.
다만 일본에서 동력 프레스의 금형 교환이라면, 거드는 사람도 뒤에서 설명하는 특별교육을 받은 것이 전제입니다. J-Net21도 비용이 들지 않는 개선으로 여러 명의 공동 작업을 듭니다.
병행 작업에서 빠뜨릴 수 없는 것이 역할과 순서의 약속입니다. 누가 어떤 순서로 무엇을 하는지, 설비를 움직이기 전에 어떻게 신호하는지를 절차서에 적어 둡니다. 일본 노동안전위생규칙 제104조도 기계를 움직이면 위험이 미칠 우려가 있을 때 신호를 정하고 신호자를 지명하도록 사업주에게 요구합니다.
조정을 없앤다
장착 후의 조정과 시험 가공은 셋업 시간에서 큰 비중을 차지하기 쉬운 부분입니다. 가상의 예에서도 조정과 시험 타발을 합치면 16분으로, 정지 상태로 남는 42분의 40%에 가깝습니다.
조정이 길어지는 것은 그때그때 사람의 감각으로 맞추기 때문입니다. 눈금을 보며 조금씩 움직이던 작업을 정해진 두께의 블록에 맞추는 작업으로 바꾸고, 품번별 가공 조건을 기록해 다음번에 그 값을 불러옵니다. 이렇게 하면 ‘맞추는’ 작업이 ‘정하는’ 작업으로 바뀝니다.
목표는 시험 가공을 없애는 것이 아니라 첫 시험 가공에서 합격하는 상태를 만드는 것입니다. 초도품 확인 자체는 품질을 지키기 위해 남깁니다.
가상의 예에서는 이 네 가지를 조합해 분리, 위치 맞춤, 체결, 조정, 시험 타발의 합계 38분을 11분으로 줄였습니다. 안전 절차와 초도품 확인의 4분을 더하면 정지 시간은 15분입니다. 싱글 단도리까지 한 걸음 남았지만, 그 이상은 설비 쪽 개조가 필요한 경우가 많아 비용과 견주어 판단합니다.
5~6단계: 외부 셋업을 정비하고 표준으로 유지하기
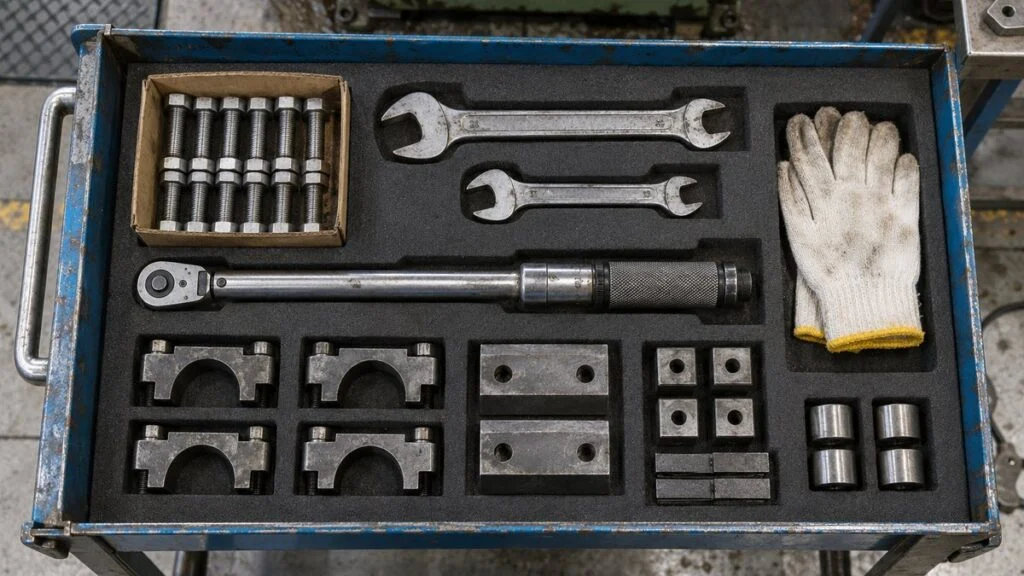
정지 시간이 줄어든 뒤에 남는 일은 두 가지입니다. 외부 셋업에 드는 사람의 공수를 줄이는 것과, 짧아진 상태를 유지하는 것입니다.
외부 셋업 자체를 줄인다
외부 셋업은 설비를 세우지 않지만, 준비에 시간이 너무 걸리면 다음 교체 시점까지 준비가 끝나지 않습니다. 금형과 지그의 보관 위치를 사용 빈도순으로 설비 가까이에 두고, 운반 경로와 대차를 정해 둡니다.
보관 위치 표시와 반납 규칙은 5S를 정착시키는 방식과 같은 생각으로 정비할 수 있습니다. 오사카산업창조관의 해설도 외부 셋업 단축책으로 5S의 철저, 작업의 매뉴얼화, 훈련을 듭니다.
금형과 지그의 보전도 못지않게 중요합니다. 불량이 있는 금형을 장착한 뒤에야 알게 되면 다시 떼고 처음부터 해야 해서, 줄인 시간이 한 번에 사라집니다. 사용 직후에 점검하고, 다음에 쓸 수 있는 상태로 선반에 돌려놓는 데까지를 외부 셋업에 포함하십시오.
절차와 시간을 표준으로 만든다
개선한 절차는 글로 남기지 않으면 담당자가 바뀔 때 원래대로 돌아갑니다. 요소 작업의 순서, 쓰는 공구, 안전 확인 포인트, 목표 시간을 한 장에 정리합니다.
절차서가 완성되면 교육과 기록입니다. 셋업을 할 수 있는 사람이 한정돼 있다면 스킬맵으로 누가 어느 설비의 셋업을 맡을 수 있는지 보이게 하고, 계획적으로 늘려 갑니다.
시간만이 아니라 지연된 이유와 다음 조치를 같은 양식에 적습니다.
기록이 쌓이면 평균뿐 아니라 편차가 보입니다. 목표가 15분인데 특정 품번 조합만 30분이 걸린다면 그곳이 다음 개선 대상입니다. 한 대에서 형태가 갖춰지면 같은 종류의 설비로 절차째 넓혀 갑니다.
줄이기 전에 정해 두어야 할 안전 절차
품종 교체 중에는 금형 사이나 슬라이드 아래처럼 평상시 운전에서는 들어가지 않는 곳에 손과 몸이 들어갑니다. 그래서 일본 법령은 셋업 작업 자체에 조치를 요구합니다. 일본 노동안전위생규칙 중 프레스에 관한 주요 조문은 다음과 같습니다.
- 제131조의2: 동력 프레스의 금형을 부착·분리·조정할 때 신체 일부가 위험 한계에 들어가는 경우, 슬라이드가 갑자기 내려올 위험을 막기 위해 안전블록을 사용하게 하는 등의 조치를 한다
- 제131조의3: 금형 조정을 위해 슬라이드를 움직일 때는, 인칭(inching) 기구가 있으면 인칭으로, 없으면 수동으로 돌려서 한다
- 제107조: 기계의 조정 등 작업에서 위험이 우려될 때는 운전을 정지하고, 기동 장치에 잠금을 걸거나 표시판을 다는 등 작업자 이외의 사람이 운전하지 못하게 하는 조치를 한다
- 제36조 제2호: 동력 프레스 금형의 부착·분리·조정 업무는 특별교육이 필요한 업무에 해당한다
- 제134조: 프레스기계 작업주임자(sagyo shunin-sha)의 직무에는 금형의 부착·분리·조정 작업을 직접 지휘하는 일이 포함된다
작업주임자를 선임해야 하는 곳은 동력 프레스를 5대 이상 보유한 사업장입니다(노동안전위생법 시행령 제6조 제7호, 노동안전위생규칙 제133조). 조문은 프레스가 중심이지만, 세우고, 움직이지 않게 고정하고, 교육받은 사람이 한다는 생각은 다른 설비에도 통합니다.
한국 사업장은 한국의 법령이 우선입니다. 예를 들어 산업안전보건기준에 관한 규칙 제104조(금형조정작업의 위험 방지)는, 프레스 등의 금형을 부착·해체 또는 조정하는 작업에서 근로자의 신체가 위험한계 안에 있을 때 안전블록을 사용하는 등 필요한 조치를 하도록 정합니다. 교육 요건이나 정비 작업 시 운전 정지·잠금 등 어느 규정이 자사 설비에 해당하는지는 안전 담당 부서가 판단합니다.
단축 대상은 작업 방식이며, 아래의 확인 사항이 아닙니다.
※ 대표적인 예입니다. 일본 법령이 요구하는 조치와 실무상의 주의를 함께 실었습니다. 실제 절차는 설비 취급설명서와 자사 위험성 평가에 따라 정하십시오.
‘직장의 안전 사이트’에는 사출성형기의 금형을 크레인 없이 다루다 넘어진 금형에 깔린 사례도 실려 있습니다. 원인으로 작업 절차서가 없었던 점이 꼽혀 있고, 대책으로 중량물 취급을 포함한 절차서 작성이 제시되어 있습니다.
셋업 단축의 목표 시간은 이런 확인에 드는 시간을 포함해 설정합니다. 안전 절차를 빼야만 목표에 닿는 상황을 만들지 않는 것이 개선을 추진하는 쪽의 책임입니다.
줄인 시간의 사용법: 가동을 늘릴까, 소로트로 갈까
품종 교체가 짧아지면 그 시간을 쓰는 방법이 두 가지 있습니다. 가상의 예를 이어서 생각해 보겠습니다.
설비 한 대가 네 품종을 만들고, 각 품종이 월 2,000개 필요하다고 가정합니다. 현재는 각 품종을 월 2회, 1,000개씩 묶어 생산하므로 교체는 월 8회, 정지 시간은 합계 480분입니다. 이 교체가 60분에서 15분이 되었다고 합시다.
교체가 60분에서 15분이 됐을 때, 교체 횟수를 유지하느냐 정지 시간을 유지하느냐에 따라 결과가 달라집니다.
※ 설명을 위한 가상의 수치입니다. 안전재고는 포함하지 않았습니다.
어느 쪽을 택할지는 그 설비의 상황에 달려 있습니다. 수주에 비해 능력이 부족하고 후공정을 기다리게 하는 설비라면, 빈 시간을 생산에 돌리는 사용법 1이 맞습니다.
능력에 여유가 있고 재고나 재공품이 많아 고민이라면 사용법 2입니다. 교체 횟수를 늘려 로트를 작게 하면, 만들고 나서 쓰일 때까지의 대기 시간이 짧아집니다. 급한 품종을 끼워 넣기도 쉬워져 잔업을 줄이는 데도 도움이 됩니다.
피해야 할 것은 빈 시간에 필요 이상의 수량을 만드는 일입니다. 설비 가동률은 올라가 보이지만 팔릴 시기가 정해지지 않은 재고만 늘어날 뿐, 공장 전체로는 아무것도 나아지지 않습니다. 로트 크기와 대기 시간의 관계는 다음 글에서 전체 그림으로 정리합니다.
셋업 단축에서 자주 하는 실수
절차를 알고 있어도 진행 방식을 잘못하면 성과가 나지 않거나 원래대로 돌아갑니다. 현장에서 자주 나오는 실수 다섯 가지입니다.
- 작업자를 재촉하는 것으로 끝낸다. 손을 빨리 움직여 봐야 줄어드는 것은 조금이고, 확인 누락과 부상 위험만 커집니다. 줄일 대상은 찾기, 나르기, 돌리기, 맞추기 같은 작업의 내용입니다.
- 측정 범위가 좁다. 금형 교환이 끝난 시점까지만 재면 조정과 시험 가공이 대상에서 빠집니다. 양품이 나올 때까지를 잰다는 정의로 돌아가십시오.
- 설비 투자부터 시작한다. 자동 클램프나 금형 교환 장치는 효과가 있지만, 외부 셋업으로 옮기는 개선을 마치기 전에 도입하면 찾는 시간과 기다리는 시간이 그대로 남습니다.
- 외부 셋업의 담당이 정해져 있지 않다. 누가 언제 준비하는지가 모호하면, 바쁜 날에는 준비가 늦어져 세운 뒤에 가지러 가는 형태로 돌아갑니다.
- 짧아진 뒤에는 측정을 그만둔다. 기록을 멈추면 절차가 조금씩 무너져도 알아채지 못합니다. 목표 시간과 실적을 견주는 습관을 개선의 일부로 남겨 두십시오.
체크리스트: 일본 측과 정해 둘 질문
일본의 모회사·고객사·컨설턴트가 귀사의 공장에서 단도리 개선 프로젝트를 이끈다면, 아래를 미리 정해 두면 나중에 수치를 두고 벌이는 논쟁을 피할 수 있습니다. 셋업 단축은 공동 작업입니다. 생산기술(세이산 기주쓰, seisan gijutsu)이 공정과 지그를 설계하고, 제조가 매일의 교체를 맡고, 생산관리가 로트 크기와 순서를 정하므로 세 부서가 함께 참여해야 합니다.
- 측정 범위: 시계는 JIS Z 8141처럼 마지막 양품부터 첫 양품까지 가는가, 아니면 귀사 쪽은 ‘금형 장착 완료’에서 멈추는가?
- 단축에서 제외할 것: 어떤 안전 절차와 품질 확인(잠금, 안전블록, 초도품 확인)을 고정하고 목표 시간에 포함하는가?
- 목표: 목표는 ‘싱글 단도리’(10분 미만)인가, 현재 기준선에서의 비율 단축인가? 대상 설비와 품종 조합은 어디까지인가?
- 외부 셋업 담당: 다음 금형·재료·공구는 누가, 예정된 교체의 얼마 전에 준비하는가?
- 체결·위치 결정 변경: 금형·지그·클램프의 변경은 누가 승인하며, 프레스와 금형 제조사의 확인이 필요한가?
- 교육과 자격: 금형 교환 담당자에게는 어떤 국내 법정 요건과 사내 자격이 적용되는가? 병행 작업의 보조자도 같은 교육이 필요한가?
- 기록: 품종 교체 기록(시간·조건·발견)의 양식은 무엇이고, 누가 검토하는가?
- 줄인 시간의 사용: 빈 시간은 생산량 증대(사용법 1)에 쓰는가, 소로트화(사용법 2)에 쓰는가? 생산관리의 누가 결정하는가?
그대로 가져다 쓸 수 있는 짧은 문의 문안입니다.
3호 프레스의 품종 교체(단도리) 단축 활동을 시작하기 전에 세 가지를 확인 부탁드립니다. (1) 시간은 앞 품종의 마지막 양품부터 다음 품종의 첫 양품까지로 측정할 예정입니다. (2) 안전블록, 잠금, 초도품 확인은 절차에 남기며 목표 시간에 포함합니다. (3) 금형 체결 방식을 바꿀 때는 시도 전에 프레스와 금형 제조사의 사양과 대조합니다. 귀사의 기준이 다르면 알려 주십시오.
이 글이 해당하지 않는 범위
- 60분의 분해와 15분이라는 결과는 가상의 예입니다. 실제 단축 효과는 설비, 품종 구성, 인원에 따라 달라집니다.
- 소개한 법령 요건은 일본의 동력 프레스에 관한 규칙입니다. 한국 사업장은 한국의 법령과 사내 기준을 따라야 하며, 제104조 외의 조항은 해당 여부를 안전 담당 부서가 확인하십시오.
- 용어의 정의와 목표 시간은 회사와 업종에 따라 다릅니다. 한국의 KS 규격이나 사내 표준의 용어 정의가 JIS Z 8141과 같은지는 이 글에서 확인하지 못했으므로, 협력하는 팀과 맞춰 보십시오.
자주 묻는 질문(FAQ)
SMED의 ‘싱글 분(Single-Minute)’은 무슨 뜻인가요?
분 단위가 한 자리 수라는 뜻으로, 10분 미만의 교체를 가리킵니다. JIS Z 8141은 10분 미만의 내부 셋업을 싱글 단도리(single dandori)라고 부릅니다. 1분이라는 뜻이 아닙니다.
내부 셋업과 외부 셋업은 어떻게 다른가요?
내부 셋업(uchi-dandori)은 설비나 라인을 세우고 하는 작업이고, 외부 셋업(soto-dandori)은 설비가 돌아가는 동안 하는 작업입니다. 다음 금형을 가져오는 일처럼 같은 작업도 언제 하느냐에 따라 어느 쪽도 될 수 있습니다.
일본 제조업에서 ‘단도리(dandori)’는 무슨 뜻인가요?
dandori는 셋업, 즉 준비를 뜻합니다. dandori gae는 품종 간 교체이며, JIS는 금형 교환만이 아니라 재료·공구·도면의 준비와 시험 가공까지 여기에 포함합니다.
품종 교체 시간에 시험 가공과 검사도 넣어야 하나요?
넣어야 합니다. 앞 품종의 마지막 양품부터 다음 품종의 첫 양품까지를 잽니다. 금형을 장착한 시점에 시계를 멈추면 조정과 시험 가공이 빠지는데, 이 부분이 줄일 여지가 가장 큰 경우가 많습니다.
출처
- 품종 교체·내부 셋업·외부 셋업·싱글 단도리의 정의: 일본규격협회, JIS Z 8141:2022 생산관리 용어(용어 번호 5107. 본문은 규격 열람 페이지에서 확인)(일본어)
- 내부·외부 셋업과 개선의 순서: 일본산업공학협회, IE 용어 ‘셋업’(일본어)
- 셋업·조정 로스의 정의: JMAC TPM Online, ‘로스 개선의 사고방식 ② 16대 로스’(일본어)
- 신고 시게오의 저서: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, 일본능률협회, 1983년 / Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985년(국립국회도서관 서치에서 확인)
- SMED의 의미와 발상의 경위: 닛칸공업신문사 뉴스위치, 2023년 5월 4일(월간 고조칸리 2023년 4월호 기사). 이 기사의 인용 원전은 시게오 신고, Toyota Seisan Hoshiki no IE-teki Kosatsu(닛칸공업신문사, 1980년). 시기를 1969년으로 적은 자료의 예: 아페르자 뉴스(일본어)
- 신고 시게오의 경력: JMAC 품질경영연구소 소식 Vol.10(일본어)
- 셋업 개선의 기본 단계: J-Net21(중소기업기반정비기구)(일본어)
- 6단계와 구체적 방안: 오사카산업창조관, ‘다품종 소로트에 대응하는 품종 교체 시간 단축’(일본어)
- 일본 노동안전위생규칙 제36조·제104조·제107조·제131조의2·제131조의3·제133조·제134조: e-Gov 법령 검색(일본어)
- 작업주임자를 선임해야 하는 작업(제6조 제7호): e-Gov 법령 검색, 노동안전위생법 시행령(일본어)
- 재해 사례: 직장의 안전 사이트, 유압 프레스에서 상금형이 떨어진 사고, 사출성형기 금형 정비 중 금형에 깔린 사고(일본어)
- 한국의 금형 조정 작업 안전 조치: 국가법령정보센터, 산업안전보건기준에 관한 규칙 제104조(금형조정작업의 위험 방지)
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.


