SMED paso a paso: preparación interna y externa (dandori)
Si trabajas en una planta japonesa en el Bajío, o le surtes a una, tarde o temprano escucharás la palabra dandori (preparación, set up). Un gerente japonés puede pedirte que reduzcas el tiempo de dandori gae (cambio de modelo o de herramental, changeover), o que separes una lista de tareas en uchi-dandori y soto-dandori. Son los términos japoneses detrás de lo que en planta se conoce como SMED o cambio rápido de herramental: la preparación interna se hace con la máquina parada y la externa, con la máquina trabajando.
El método nació en el piso de producción japonés. Shigeo Shingo describió cómo un cambio de troquel en una prensa de Toyota Motor Co. (Toyota Jidosha Kogyo) bajó de cuatro horas a unos 90 minutos en poco más de seis meses. Cuando después le pidieron llegar a tres minutos, la idea que lo hizo posible fue sencilla: hacer con la máquina en marcha todo lo que se pueda.
Esta guía recorre los términos japoneses, desde dónde y hasta dónde se mide el tiempo, seis pasos basados en guías japonesas, cuatro formas de acortar la preparación interna, las verificaciones de seguridad que nunca se recortan y qué hacer con el tiempo ganado. Un cambio de troquel ficticio en una prensa sirve de ejemplo a lo largo de todo el artículo.
Contenido
- Términos de dandori que escucharás en una planta japonesa
- Qué cuenta como tiempo de cambio de modelo
- Seis pasos para reducir el tiempo de cambio
- Pasos 1–3: medir, clasificar y pasar trabajo a externa
- Paso 4: cuatro formas de acortar la preparación interna
- Pasos 5–6: optimizar la preparación externa y estandarizar
- Verificaciones de seguridad que nunca se recortan
- Qué hacer con el tiempo que se ahorra
- Errores comunes al reducir el cambio
- Lista de verificación: preguntas para acordar con el lado japonés
- Dónde no aplica esta guía
- Preguntas frecuentes
- Fuentes
Términos de dandori que escucharás en una planta japonesa
La tabla reúne los términos que más se usan en las juntas con el lado japonés. En muchas plantas se dicen en inglés o en español, pero los equipos japoneses suelen usar el término original.
| Romaji | Español | Qué significa en el piso |
|---|---|---|
| dandori gae | cambio de modelo o de herramental (changeover) | Pasar una máquina o línea de un producto al siguiente, incluyendo la preparación y las piezas de prueba |
| uchi-dandori | preparación interna | Trabajo que se hace con la máquina o la línea parada |
| soto-dandori | preparación externa | Trabajo que se hace mientras la máquina o la línea sigue produciendo |
| single dandori | SMED (cambio de troquel en menos de 10 minutos) | Preparación interna que se termina en menos de 10 minutos |
| tameshi-uchi | golpes de prueba | Golpes de prueba en la prensa después de montar el troquel, seguidos de medición y reajuste |
| shohin kakunin | verificación de primera pieza | Revisar y registrar la primera pieza buena del producto nuevo |
| muda | desperdicio | Trabajo que no agrega valor, como buscar herramientas |
Qué cuenta como tiempo de cambio de modelo
La norma japonesa de vocabulario de gestión de la producción, JIS Z 8141, define el cambio de modelo como la preparación de materiales, máquinas, fixtures y herramientas, planos, etc., más el procesamiento de prueba, que ocurre al cambiar de producto o de contenido del proceso. No se trata solo de cambiar un troquel o una herramienta de corte: la preparación y las piezas de prueba también forman parte del cambio.
De ahí sale la ventana de medición: desde la última pieza buena del producto anterior hasta la primera pieza buena del siguiente. JMAC (Japan Management Association Consultants) describe la pérdida por cambio y ajuste de la misma manera, como el tiempo perdido hasta que sale una pieza completamente buena.
Si detienes el cronómetro cuando el troquel ya está atornillado, el ajuste y las piezas de prueba que siguen quedan fuera del registro. Ese tramo final suele ser donde está el mayor ahorro, así que acuerden la ventana de medición antes de empezar a cronometrar.
En la eficiencia general de los equipos (OEE), el tiempo que la máquina está parada por cambio de modelo cuenta como pérdida por paro y baja la disponibilidad.
Preparación interna y externa
Una nota de la JIS Z 8141 divide el trabajo de preparación en dos tipos. La preparación interna (uchi-dandori) se hace con la máquina o la línea parada; la preparación externa (soto-dandori) se hace sin pararla.
La misma tarea puede caer de cualquiera de los dos lados. Ir por el siguiente troquel después de parar la prensa es preparación interna; llevarlo junto a la prensa mientras todavía corre el trabajo anterior es preparación externa. La categoría depende de si la máquina está parada, no de cuál sea la tarea.
La división depende de si la máquina está parada o en marcha.
Las definiciones siguen la JIS Z 8141:2022 (término 5107, nota).
Qué significa «single-minute» en SMED
La misma nota de la JIS llama single dandori a una preparación interna de menos de 10 minutos. En inglés es SMED, single-minute exchange of die (cambio de troquel en minutos de un solo dígito), donde «die» es el troquel de la prensa.
«Single-minute» no significa un minuto. Significa un número de minutos de un solo dígito, es decir, menos de 10. Un cambio que toma cuatro minutos también cuenta como SMED.
Shigeo Shingo, consultor de la Japan Management Association, convirtió el método en un sistema. Lo publicó en japonés en 1983, y la editorial Productivity Press lanzó la edición en inglés, A Revolution in Manufacturing: The SMED System, en 1985.
Un artículo de Hideo Ishida, de JMAC, en el número de abril de 2023 de la revista japonesa Kojo Kanri (Gestión de Fábrica), basado en otro libro de Shingo, sigue la idea en tres etapas:
- 1950, Toyo Kogyo: al analizar el tiempo de operación de una prensa de 800 toneladas, Shingo vio un paro largo causado por un perno de troquel que faltaba y comprendió que el trabajo de preparación tiene dos naturalezas distintas, interna y externa.
- 1957, astillero de Hiroshima de Mitsubishi Heavy Industries: una mesa de repuesto permitió preparar el siguiente trabajo fuera de una gran cepilladora mientras ésta seguía cortando.
- Toyota, prensa de 1,000 toneladas: un cambio de cuatro horas bajó a unos 90 minutos en poco más de seis meses. Cuando le pidieron llegar a tres minutos, Shingo llegó a la idea de pasar la preparación interna a preparación externa.
Estas cifras provienen de los recuerdos del propio Shingo, no de registros publicados por Toyota, y las fuentes fechan el episodio de Toyota en 1969 o en 1970.
Los cambios más cortos reducen la necesidad de fabricar lotes grandes del mismo producto. Por eso reducir el cambio es un requisito del Sistema de Producción Toyota, que busca producir solo lo necesario, cuando se necesita y en la cantidad necesaria.
Toma los 10 minutos como referencia, no como línea de aprobado o reprobado. Lo que puedas lograr depende del tamaño del equipo y del producto, así que empieza preguntándote qué parte de tu tiempo actual puedes recortar.
Seis pasos para reducir el tiempo de cambio
El orden importa. La Japan Industrial Engineering Association (JIIE) lo plantea así: pasar a preparación externa tanta preparación interna como sea posible, acortar la preparación interna que queda y acortar también la preparación externa.
Las guías de J-Net21 (de la agencia japonesa de apoyo a las pymes) y de Osaka Sangyo Sozokan (Sansokan), un centro público de apoyo empresarial en Osaka, también parten del estado actual y siguen el mismo orden. Los seis pasos siguientes son nuestro resumen de esas fuentes.
Medir y clasificar, pasar trabajo a externa, acortar lo que queda y estandarizar.
Basado en guías de la Japan Industrial Engineering Association, J-Net21 y Osaka Sansokan (todas en japonés).
Hay una razón para este orden. Pasar trabajo a preparación externa suele significar cambiar dónde se guardan las cosas y cuándo se preparan, así que cuesta poco y da resultados rápido. Acortar la preparación interna puede implicar modificar fixtures o cambiar clamps. Si primero pasas afuera todo lo que se pueda, solo inviertes dinero en el trabajo que de verdad tiene que hacerse con la máquina parada.
Pasos 1–3: medir, clasificar y pasar trabajo a externa
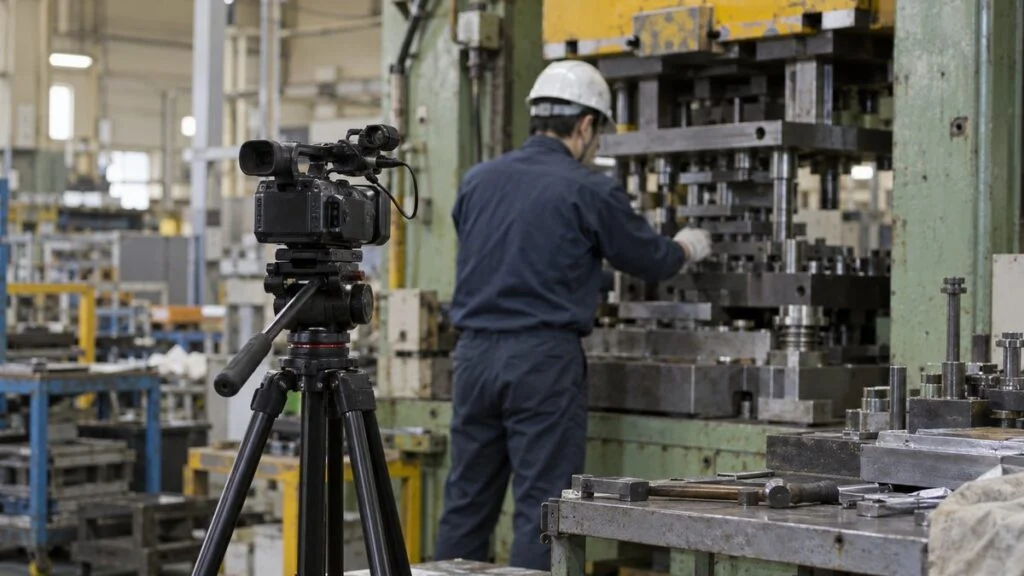
Los primeros tres pasos hacen visible el cambio y sacan todo lo que no necesita la máquina parada. Si te saltas la medición, terminas mejorando tareas que nunca se llevaban el tiempo.
Grabar el cambio y dividirlo en elementos
Elige un equipo donde el tiempo de cambio multiplicado por el número de cambios sea grande. Si es un cuello de botella que tiene esperando a los procesos siguientes, la mejora se siente en toda la planta.
Graba un cambio completo, sin cortes, desde la última pieza del producto anterior hasta la primera pieza buena del nuevo. Mantén al operador en el cuadro cuando se aleja, no solo sus manos. El tiempo de buscar, ir por algo o preguntarle a alguien nunca aparece en un video que solo muestra las manos.
Antes de grabar, explica al equipo que el objetivo es estudiar el trabajo, no evaluar a la persona. Vean el video juntos y divídanlo en elementos como ir por, retirar, posicionar, sujetar, ajustar y medir, anotando el tiempo de cada uno.
No juzgues con una sola grabación. El tiempo de cambio varía según la pareja de productos y el operador, así que graba varios cambios en condiciones distintas y compáralos. Eso también muestra de dónde viene la variación.
Clasificar cada elemento: interno, externo o desperdicio
Pon cada elemento en uno de tres grupos: preparación interna, preparación externa o desperdicio (muda). J-Net21 usa la misma división en tres.
Una sola pregunta hace la clasificación: «¿Esto se podría hacer con la máquina en marcha?» Lo que importa es si se podría hacer con la máquina corriendo, no si hoy se hace así.
La tabla siguiente desglosa un cambio de troquel ficticio en una prensa. Hoy los 60 minutos se hacen con la prensa parada, pero la pregunta muestra que 18 de ellos podrían pasar al tiempo de producción.
Los 60 minutos actuales divididos en elementos de trabajo, clasificados entre lo que puede pasar a externa y lo que se queda.
Cifras ficticias para ilustrar. La altura del troquel (altura de cierre, shut height) es la distancia entre la parte superior de la mesa de la prensa (bolster) y la parte inferior de la corredera (slide) cuando ésta está en el punto muerto inferior; se ajusta según el troquel.
En esta etapa conviene decidir también qué no se va a recortar. Las tareas de seguridad, como colocar los bloques de seguridad y bloquear los controles de arranque, y la verificación de la primera pieza quedan fuera de la lista de reducción, por mucho tiempo que tomen. Déjalo por escrito desde el principio.
Pasar al tiempo de producción lo que no necesita paro
Terminada la clasificación, pasa de verdad las tareas externas al tiempo de producción. Pueden ir a una de dos ventanas: antes de parar la máquina o después de reanudar.
Antes del paro, prepara todo lo que necesita el siguiente producto. Lleva a la máquina el troquel, los fixtures (dispositivos de sujeción y posicionamiento), el material, las herramientas, los planos y los calibres, y revisa en ese momento que el troquel no tenga viruta ni suciedad. J-Net21 también da el ejemplo de precalentar un troquel antes de montarlo en la máquina.
Después de reanudar, limpia el troquel retirado, regrésalo al rack y guarda las herramientas. Si una tarea puede esperar a que el siguiente producto ya esté corriendo, no debe hacerse mientras la máquina está parada.
Para que esto ocurra siempre se necesita un sistema que no dependa de que una persona sea muy ordenada. Algunos métodos comunes:
- Armar en una caja o carrito el kit de fixtures, herramientas y pernos de cada número de parte
- Usar una lista de verificación previa al cambio y confirmar que todo está listo antes del paro
- Leer en el programa de producción la hora del siguiente cambio y asignar quién empieza a preparar, y cuándo
El tercer punto es fácil de pasar por alto. Si nadie tiene asignada la preparación a una hora fija, quien paró la máquina termina yendo por las cosas y el trabajo regresa a preparación interna.
Pasar trabajo a externa baja el paro de 60 a 42 minutos; acortar la preparación interna que queda lo baja a 15.
Cifras ficticias basadas en la Figura 3. Los segmentos oscuros muestran el tiempo con la prensa parada.
En el ejemplo, pasar afuera los 8 minutos de ir por las cosas, los 4 de buscar y los 6 de limpieza baja el paro de 60 a 42 minutos. Esos 18 minutos no desaparecen: se vuelven trabajo hecho mientras la prensa corre, y reducir esas horas es tarea del paso 5.
Paso 4: cuatro formas de acortar la preparación interna
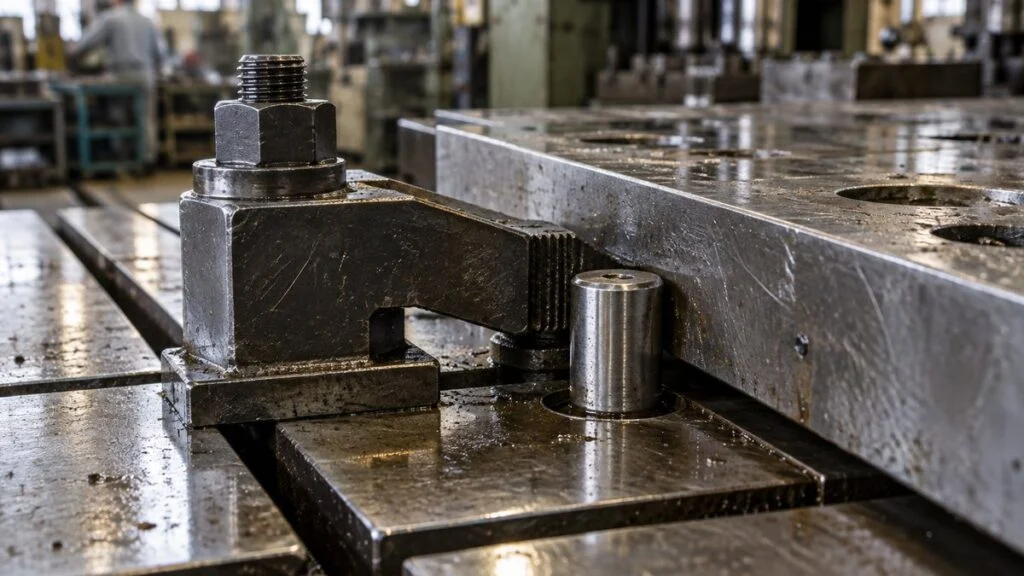
Cuando ya se pasó afuera todo lo posible, solo queda el trabajo que de verdad requiere la máquina parada, y ahora se acorta el trabajo en sí. Míralo desde cuatro ángulos: sujeción, posicionamiento, trabajo en paralelo y ajuste.
Cada una tiene una parte que se puede acortar y una verificación que no se debe cambiar.
Simplificar la sujeción
La mayor parte del tiempo que se pasa sujetando un troquel o un fixture se va en girar pernos muchas vueltas, no en el apriete final. Mantén la misma fuerza de sujeción y reduce el número de vueltas y de cambios de herramienta.
Un buen comienzo es estandarizar el diámetro y el tipo de cabeza de los pernos para que una sola herramienta sirva. Un siguiente paso conocido es usar una rondana ranurada (en U) o un barreno tipo ojo de cerradura, que permite soltar el troquel aflojando el perno sin sacarlo. Osaka Sansokan también sugiere reemplazar las sujeciones roscadas por levas u otros métodos.
Aun así, la sujeción es un tema directo de seguridad. El Ministerio de Salud, Trabajo y Bienestar de Japón (MHLW) tiene registrado un accidente mortal en que cayó un troquel superior después de un cambio, y entre las causas figura un apriete desigual de los pernos de sujeción. Antes de cambiar un método de sujeción, revisa las especificaciones de los fabricantes de la prensa y del troquel, y conserva el paso que confirma que el troquel quedó sujeto.
Estandarizar el posicionamiento
Mover el troquel de un lado a otro para encontrar su posición desaparece cuando existe una referencia. La solución básica son pasadores de posicionamiento o bloques tope, de modo que al empujar el troquel contra el tope quede en su posición.
Estandariza también las dimensiones que cambian de un producto a otro. Si las alturas de los troqueles y el espesor de los bordes de sujeción se uniforman, con espaciadores si hace falta, no tendrás que cambiar los parámetros de la máquina con cada troquel. La idea es estandarizar solo las partes que intervienen en el montaje, no volver idénticos todos los troqueles.
En equipos de maquinado y ensamble es común armar de antemano los fixtures sobre una base compartida y cambiar la base completa. El enfoque de cartucho (cassette) que describe Osaka Sansokan sigue la misma idea: preensamblar en una sola unidad las piezas que cambian.
Trabajar en paralelo
En equipos grandes, una persona sujeta el frente, camina para sujetar la parte de atrás y vuelve a caminar, y esas caminatas se acumulan. Con dos personas trabajando al mismo tiempo al frente y atrás, desaparece la caminata y el paro baja de forma notable. Si no puedes asignar dos personas de tiempo completo, quien hace la preparación externa puede apoyar durante los pocos minutos en que la máquina está parada.
En Japón, si el trabajo es un cambio de troquel en una prensa mecánica, quien ayuda también necesita la capacitación especial que exige la ley, descrita más abajo. J-Net21 incluye los cambios en equipo entre las mejoras que no cuestan nada.
El trabajo en paralelo solo funciona si hay roles y secuencia acordados. Anota quién hace qué, en qué orden y cómo se dan la señal antes de arrancar la máquina. La ordenanza japonesa de seguridad y salud industrial (artículo 104) exige al empleador fijar señales y nombrar a una persona que las dé cuando arrancar una máquina pueda poner en peligro a los trabajadores.
Eliminar el ajuste
El ajuste y las piezas de prueba después del montaje suelen llevarse una parte grande del tiempo de cambio. En el ejemplo, el ajuste y los golpes de prueba suman 16 minutos, casi 40% de los 42 minutos que siguen como paro.
El ajuste se alarga porque cada vez se fijan los valores a ojo. Cambia el mover un valor poco a poco mirando una escala por ajustar contra un bloque de espesor fijo, y registra los parámetros de cada número de parte para que el siguiente cambio los recupere. La meta es convertir «ajustar hasta que salga bien» en «fijar a un valor conocido».
El objetivo no es eliminar las piezas de prueba, sino aprobar la primera. La verificación de la primera pieza se queda, porque protege la calidad.
En el ejemplo, al combinar los cuatro métodos, retirar, posicionar, sujetar, ajustar y los golpes de prueba pasan de 38 a 11 minutos. Con los 4 minutos de pasos de seguridad y de verificación de primera pieza, el paro es de 15 minutos. Eso queda cerca del SMED, pero avanzar más suele implicar modificar el equipo, así que hay que compararlo con el costo.
Pasos 5–6: optimizar la preparación externa y estandarizar
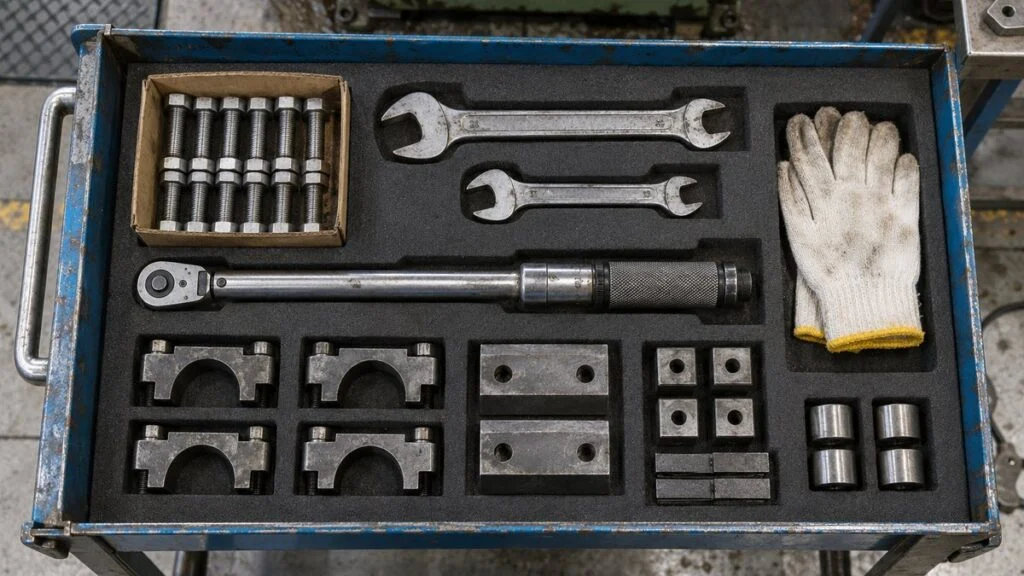
Cuando el paro ya se redujo, quedan dos tareas: bajar las horas de mano de obra de la preparación externa y evitar que el tiempo corto vuelva a crecer.
Acortar la preparación externa
La preparación externa no detiene la máquina, pero si la preparación tarda demasiado, no estará lista para el siguiente cambio. Guarda los troqueles y fixtures cerca de la máquina según qué tan seguido se usan, y fija rutas de transporte y carritos.
Las etiquetas de ubicación y las reglas para regresar las cosas siguen la misma lógica de las 5S. Osaka Sansokan menciona las 5S bien aplicadas, los procedimientos escritos y la capacitación como formas de acortar la preparación externa.
El mantenimiento de troqueles y fixtures importa igual. Si encuentras un problema hasta después de montar un troquel, tienes que retirarlo y empezar de nuevo, y el tiempo ganado se pierde de un golpe. Inspecciona cada troquel justo después de usarlo y regrésalo al rack listo para la siguiente corrida, y cuenta eso como parte de la preparación externa.
Estandarizar el procedimiento y el tiempo meta
Si el procedimiento mejorado no está escrito, se regresa a lo anterior cuando cambia el operador. Pon en una sola hoja la secuencia de elementos, las herramientas, los puntos de verificación de seguridad y el tiempo meta.
Después vienen la capacitación y los registros. Si solo unas pocas personas saben hacer el cambio, usa una matriz de habilidades para ver quién puede hacer cambios en cada máquina, y capacita a más personas con un plan.
Anota el tiempo, la razón de cualquier retraso y la siguiente acción en la misma hoja.
Conforme se acumulan los registros, se ve la dispersión y no solo el promedio. Si la meta es de 15 minutos y una pareja de productos sigue tomando 30, ese es tu siguiente objetivo. Cuando funcione en una máquina, despliega el procedimiento a las máquinas del mismo tipo (yokoten).
Verificaciones de seguridad que nunca se recortan
Durante el cambio, las manos y el cuerpo llegan a lugares donde nunca van en operación normal, como entre las mitades del troquel o debajo de la corredera. Por eso la ley japonesa fija reglas para el trabajo de preparación mismo. Para prensas mecánicas, la ordenanza japonesa de seguridad y salud industrial incluye estos requisitos:
- Artículo 131-2: cuando una parte del cuerpo entra a la zona de peligro al montar, retirar o ajustar un troquel en una prensa mecánica, el empleador debe hacer que los trabajadores usen bloques de seguridad u otras medidas contra la caída inesperada de la corredera
- Artículo 131-3: al mover la corredera para ajustar un troquel, usar el avance por pulsos (inching) si la prensa lo tiene, y girarla a mano si no
- Artículo 107: cuando el trabajo de ajuste de una máquina implica peligro, parar la máquina y bloquear el dispositivo de arranque o colocar un letrero, para que nadie más la arranque
- Artículo 36, numeral 2: montar, retirar y ajustar troqueles de prensas mecánicas requiere capacitación especial (tokubetsu kyoiku)
- Artículo 134: el jefe de operaciones de prensas (sagyo shunin-sha) supervisa directamente el montaje, retiro y ajuste de troqueles
Se requiere un jefe de operaciones en los centros de trabajo con cinco o más prensas mecánicas (Orden de aplicación de la ley de seguridad y salud industrial, artículo 6, numeral 7; Ordenanza, artículo 133). Las reglas se centran en prensas, pero los principios aplican a otros equipos: pararlos, asegurarlos para que no se muevan y que el trabajo lo hagan personas capacitadas.
En México, las plantas se rigen por las normas de la STPS, no por las japonesas. La NOM-004-STPS-1999, sobre sistemas de protección y dispositivos de seguridad en la maquinaria y el equipo, es la norma de referencia general para maquinaria; confirma con tu área de seguridad (EHS) qué texto vigente y qué otras NOM aplican a tus prensas y a los trabajos de bloqueo de energía. Como referencia, en Estados Unidos la norma de prensas mecánicas de OSHA (29 CFR 1910.217) exige que el empleador proporcione bloques de seguridad y vigile su uso cuando se ajustan o reparan troqueles en la prensa, y el bloqueo y etiquetado (LOTO) se rige por 29 CFR 1910.147. Qué aplica a cada equipo lo decide tu área de seguridad.
La reducción apunta a cómo se hace el trabajo, nunca a las verificaciones de abajo.
Ejemplos típicos que combinan requisitos legales de Japón con precauciones prácticas. Define tu procedimiento real a partir del manual del equipo y de tu propia evaluación de riesgos.
La base de casos del MHLW también describe a un trabajador que murió cuando un molde de una máquina de inyección, manejado sin grúa, se volcó sobre él. Entre las causas estaba la falta de un procedimiento de trabajo escrito, y la medida recomendada fue un procedimiento que cubra el manejo de cargas pesadas.
Fija el tiempo meta incluyendo estas verificaciones. Nunca permitas que la única manera de llegar a la meta sea saltarse un paso de seguridad. Esa responsabilidad es de quienes impulsan la mejora.
Qué hacer con el tiempo que se ahorra
Cuando los cambios ya son más cortos, hay dos opciones para usar ese tiempo. Aquí continúa el ejemplo ficticio.
Supón que una máquina fabrica cuatro productos y de cada uno se necesitan 2,000 piezas al mes. Hoy cada producto corre dos veces al mes en lotes de 1,000, así que hay ocho cambios al mes y 480 minutos de paro. Ahora el cambio baja de 60 a 15 minutos.
Con el cambio reducido de 60 a 15 minutos, conservar el número de cambios o conservar el paro total da resultados distintos.
Cifras ficticias para ilustrar. No incluye inventario de seguridad.
Cuál conviene depende de la máquina. Si no tiene capacidad para los pedidos y detiene a los procesos siguientes, la Opción 1, dedicar el tiempo liberado a producir, es la indicada.
Si la capacidad alcanza pero se acumulan el inventario y el material en proceso (WIP), elige la Opción 2. Más cambios y lotes más chicos acortan la espera entre fabricar una pieza y usarla. También es más fácil meter pedidos urgentes, lo que ayuda a reducir el tiempo extra.
Lo que hay que evitar es llenar el tiempo liberado con más piezas de las que alguien necesita. La utilización de la máquina se ve mejor, pero la planta solo gana inventario sin fecha de venta confirmada, y en conjunto nada mejora.
Errores comunes al reducir el cambio
Aun con los pasos en la mano, los proyectos se estancan o retroceden. Cinco errores aparecen con frecuencia:
- Solo pedirle a los operadores que se apuren. Mover las manos más rápido ahorra poco y aumenta el riesgo de verificaciones omitidas y lesiones. Apunta a lo que contiene el trabajo: buscar, acarrear, girar pernos, ajustar.
- Medir una ventana demasiado estrecha. Si solo cronometras hasta que termina el cambio del troquel, el ajuste y las piezas de prueba quedan fuera. Regresa a la definición: mide hasta la primera pieza buena.
- Empezar con inversión de capital. Los clamps automáticos y el equipo de cambio de troquel funcionan, pero si se compran antes de pasar trabajo a preparación externa, la búsqueda y la espera siguen intactas.
- Nadie es dueño de la preparación externa. Si no está claro quién prepara qué y cuándo, la preparación se atrasa en los días ocupados y el equipo vuelve a ir por las cosas después del paro.
- Dejar de medir cuando los tiempos bajan. Sin registros, no te darás cuenta de que el procedimiento se va deteriorando poco a poco. Sigue comparando los tiempos reales contra la meta como parte de la mejora.
Lista de verificación: preguntas para acordar con el lado japonés
Si una matriz japonesa, un cliente o un consultor impulsa un proyecto de dandori en tu planta, acordar estos puntos desde el inicio evita discusiones posteriores sobre los números. Reducir el cambio es un trabajo conjunto: la ingeniería de manufactura (seisan gijutsu) diseña el proceso y los fixtures, producción hace los cambios diarios y control de la producción define el tamaño de lote y la secuencia, así que involucra a los tres.
- Ventana de medición: ¿El cronómetro corre de la última pieza buena a la primera pieza buena, como en la JIS Z 8141? ¿O el lado local se detiene en «troquel montado»?
- Qué se excluye de la reducción: ¿Qué pasos de seguridad y verificaciones de calidad (bloqueo, bloques de seguridad, verificación de primera pieza) son fijos y están incluidos en el tiempo meta?
- Meta: ¿La meta es «single dandori» (menos de 10 minutos) o un porcentaje de reducción sobre la línea base actual? ¿Qué máquinas y parejas de productos abarca?
- Responsable de la preparación externa: ¿Quién prepara el siguiente troquel, material y herramientas, y con cuánta anticipación respecto al cambio programado?
- Cambios en la sujeción o el posicionamiento: ¿Quién aprueba los cambios en troqueles, fixtures o clamps, y deben avalarlos los fabricantes de la prensa y del troquel?
- Capacitación y calificación: ¿Qué requisitos legales locales y calificaciones internas aplican a quienes montan troqueles? ¿Quienes ayudan en el trabajo en paralelo necesitan la misma capacitación?
- Registros: ¿Qué formato quieren para los registros de cambio (tiempo, condiciones, hallazgos) y quién los revisa?
- Uso del tiempo ahorrado: ¿El tiempo liberado irá a producir más (Opción 1) o a lotes más chicos (Opción 2)? ¿Quién lo decide en control de la producción?
Un mensaje corto que puedes adaptar:
Antes de iniciar la reducción del cambio de modelo (dandori) en la Prensa 3, ¿podrían confirmarnos tres puntos? (1) Planeamos medir desde la última pieza buena del producto anterior hasta la primera pieza buena del siguiente. (2) Los bloques de seguridad, el bloqueo de energía y la verificación de primera pieza se quedan en el procedimiento y están incluidos en el tiempo meta. (3) Cualquier cambio en la sujeción del troquel se revisará contra las especificaciones de los fabricantes de la prensa y del troquel antes de probarlo. Avísennos si su estándar es distinto.
Dónde no aplica esta guía
- El desglose de 60 minutos y el resultado de 15 minutos son un ejemplo ficticio. El ahorro real depende del equipo, la mezcla de productos y el personal.
- Los requisitos legales citados son las reglas japonesas para prensas mecánicas. Las plantas en México, Estados Unidos u otros países deben seguir su propia normativa nacional y los estándares de la empresa.
- Las definiciones y los tiempos meta varían según la empresa y el sector, así que confírmalos con el equipo con el que trabajas.
Preguntas frecuentes
¿Qué significa «single-minute» en SMED?
Significa un número de minutos de un solo dígito, es decir, un cambio de menos de 10 minutos. La JIS Z 8141 llama single dandori a la preparación interna de menos de 10 minutos. No significa un minuto.
¿Cuál es la diferencia entre preparación interna y externa?
La preparación interna (uchi-dandori) es el trabajo que se hace con la máquina o la línea parada. La preparación externa (soto-dandori) es el trabajo que se hace mientras sigue produciendo. La misma tarea, como llevar el siguiente troquel, puede ser de cualquiera de los dos tipos según cuándo se haga.
¿Qué significa «dandori» en la manufactura japonesa?
Dandori significa preparación o set up. Dandori gae es el cambio entre productos, y la JIS incluye en él la preparación de materiales, herramientas y planos más el procesamiento de prueba, no solo el cambio del troquel.
¿El tiempo de cambio debe incluir las piezas de prueba y la inspección?
Sí. Mide desde la última pieza buena del producto anterior hasta la primera pieza buena del siguiente. Si detienes el cronómetro cuando el troquel está montado, dejas fuera el ajuste y las piezas de prueba, que suelen ser donde está el mayor ahorro.
Fuentes
- Definiciones de cambio de modelo, preparación interna/externa y single dandori: Japanese Standards Association, JIS Z 8141:2022, Vocabulario de gestión de la producción (término 5107; texto consultado en una página de consulta de la JIS) (en japonés)
- Preparación interna/externa y orden de la mejora: Japan Industrial Engineering Association, términos de IE: preparación (dandori) (en japonés)
- Pérdida por cambio y ajuste: JMAC TPM Online, «Las 16 grandes pérdidas» (en japonés)
- Libros de Shingo: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (consultado en National Diet Library Search)
- Historia del SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 de mayo de 2023 (de Kojo Kanri, abril de 2023), que cita a Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Ejemplo de una fuente que lo fecha en 1969: Aperza News (en japonés)
- Trayectoria de Shingo: JMAC, boletín del Instituto de Gestión de la Calidad, vol. 10 (en japonés)
- Pasos básicos de la mejora de la preparación: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (en japonés)
- Seis pasos y medidas prácticas: Osaka Sansokan, «Reducir el tiempo de cambio en producción de alta mezcla y bajo volumen» (en japonés)
- Ordenanza japonesa de seguridad y salud industrial, artículos 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (en japonés)
- Requisito de jefe de operaciones (artículo 6, numeral 7): e-Gov Laws, Orden de aplicación de la ley de seguridad y salud industrial (en japonés)
- Casos de accidentes: MHLW, sitio de seguridad en el trabajo: caída del troquel superior de una prensa hidráulica; trabajador aplastado por un molde de inyección durante el mantenimiento (en japonés)
- Bloques de seguridad en EE. UU.: OSHA 29 CFR 1910.217, Prensas mecánicas
- México: NOM-004-STPS-1999, Sistemas de protección y dispositivos de seguridad en la maquinaria y equipo que se utilice en los centros de trabajo (STPS); consultar el texto vigente en el sitio de la STPS
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.