SMED adalah: Panduan Setup Internal vs Eksternal (Dandori)
Kalau Anda bekerja di pabrik Jepang, atau memasok ke pabrik Jepang, cepat atau lambat Anda akan mendengar kata dandori (setup, persiapan). Atasan atau customer dari Jepang bisa meminta Anda memperpendek waktu dandori gae (changeover), atau membagi daftar pekerjaan menjadi uchi-dandori dan soto-dandori. Itulah istilah Jepang di balik apa yang di banyak pabrik disebut SMED: setup internal, yang dikerjakan saat mesin berhenti, dan setup eksternal, yang dikerjakan saat mesin masih berjalan.
Metode ini lahir di lantai produksi Jepang. Shigeo Shingo menceritakan bagaimana changeover mesin press di Toyota Motor Co. (Toyota Jidosha Kogyo) turun dari empat jam menjadi sekitar 90 menit dalam waktu lebih dari enam bulan. Ketika ia kemudian diminta menurunkannya sampai tiga menit, ide yang membuatnya mungkin sederhana: kerjakan sebanyak mungkin pekerjaan selagi mesin masih berjalan.
Panduan ini membahas istilah Jepang yang akan Anda dengar, batas pengukuran waktu changeover, enam langkah berdasarkan panduan di Jepang, empat cara memperpendek setup internal, pengecekan keselamatan yang tidak boleh dipangkas, dan cara memakai waktu yang berhasil dihemat. Satu contoh fiktif penggantian die pada mesin press dipakai sebagai contoh hitungan di sepanjang artikel.
Daftar isi
- Istilah Dandori yang Akan Anda Dengar di Pabrik Jepang
- Apa yang Dihitung sebagai Waktu Changeover
- Enam Langkah Memperpendek Waktu Changeover
- Langkah 1–3: Ukur, Golongkan, dan Pindahkan Pekerjaan ke Luar
- Langkah 4: Empat Cara Memperpendek Setup Internal
- Langkah 5–6: Rapikan Setup Eksternal dan Bakukan
- Langkah Keselamatan yang Tidak Pernah Dipangkas
- Memakai Waktu yang Berhasil Dihemat
- Kesalahan Umum dalam Pengurangan Setup
- Checklist: Hal yang Perlu Disepakati dengan Pihak Jepang
- Batas Panduan Ini
- FAQ
- Sumber
Istilah Dandori yang Akan Anda Dengar di Pabrik Jepang
Tabel berikut merangkum istilah yang paling sering muncul. Istilah Jepangnya ditulis dalam romaji, sebab itulah yang biasa dipakai di rapat dan dokumen dengan pihak Jepang.
| Istilah Jepang (romaji) | Padanan di Indonesia / Inggris | Arti di lapangan |
|---|---|---|
| dandori gae | changeover / pergantian setup | Mengalihkan mesin atau lini dari satu produk ke produk berikutnya, termasuk persiapan dan trial |
| uchi-dandori | setup internal | Pekerjaan yang dilakukan saat mesin atau lini berhenti |
| soto-dandori | setup eksternal | Pekerjaan yang dilakukan saat mesin atau lini tetap berjalan |
| single dandori | SMED (single-minute exchange of die) | Setup internal selesai dalam waktu kurang dari 10 menit |
| tameshi-uchi | trial stroke / tryout | Pukulan percobaan pada mesin press setelah die terpasang, lalu pengukuran dan penyetelan ulang |
| shohin kakunin | pengecekan first piece | Memeriksa dan mencatat produk bagus pertama dari produk yang baru |
| muda | pemborosan (waste) | Pekerjaan yang tidak menambah nilai, misalnya mencari alat |
Apa yang Dihitung sebagai Waktu Changeover
Standar istilah manajemen produksi Jepang, JIS Z 8141, mendefinisikan changeover (dandori gae) sebagai persiapan material, mesin, jig dan alat, gambar, dan sebagainya, ditambah proses percobaan (trial), yang terjadi saat berpindah produk atau isi proses. Jadi changeover bukan hanya mengganti die atau alat potong. Persiapan dan trial termasuk di dalamnya.
Dari definisi itu, batas pengukurannya jelas: dari produk bagus terakhir dari produk sebelumnya sampai produk bagus pertama dari produk berikutnya. JMAC (Japan Management Association Consultants) menggambarkan loss setup dan penyetelan dengan cara yang sama, yaitu waktu yang hilang sampai keluar produk yang benar-benar bagus.
Kalau stopwatch dihentikan saat die selesai dibaut, penyetelan dan trial sesudahnya tidak masuk catatan. Bagian belakang inilah yang sering menyimpan penghematan terbesar, jadi sepakati dulu batas pengukurannya sebelum ada yang mulai mencatat waktu.
Dalam OEE (Overall Equipment Effectiveness), waktu mesin berhenti untuk changeover dihitung sebagai loss waktu henti yang menurunkan availability.
Setup Internal vs. Setup Eksternal
Catatan pada JIS Z 8141 membagi pekerjaan setup menjadi dua jenis. Setup internal (uchi-dandori) dikerjakan saat mesin atau lini berhenti; setup eksternal (soto-dandori) dikerjakan tanpa menghentikannya.
Satu pekerjaan yang sama bisa masuk ke salah satu sisi. Mengambil die berikutnya setelah press berhenti adalah setup internal. Memindahkannya ke dekat press selagi pekerjaan sebelumnya masih berjalan adalah setup eksternal. Penggolongannya bergantung pada apakah mesin sedang berhenti, bukan pada jenis pekerjaannya.
Pembagiannya bergantung pada apakah mesin sedang berhenti atau berjalan.
Definisi mengikuti JIS Z 8141:2022 (nomor istilah 5107, catatan).
Arti "Single-Minute" dalam SMED
Catatan JIS yang sama menyebut setup internal di bawah 10 menit sebagai single dandori. Dalam bahasa Inggris inilah SMED, single-minute exchange of die, dengan "die" sebagai cetakan pada mesin press.
"Single-minute" tidak berarti satu menit. Maksudnya jumlah menit satu digit, jadi di bawah 10 menit. Changeover yang memakan empat menit tetap termasuk SMED.
Shigeo Shingo, konsultan di Japan Management Association, menyusun metode ini menjadi sebuah sistem. Ia menerbitkannya dalam bahasa Jepang pada 1983, dan Productivity Press menerbitkan edisi Inggrisnya, A Revolution in Manufacturing: The SMED System, pada 1985.
Artikel Hideo Ishida dari JMAC di majalah industri Jepang Kojo Kanri (Factory Management) edisi April 2023, yang merujuk buku Shingo lainnya, menelusuri lahirnya ide ini dalam tiga tahap:
- 1950, Toyo Kogyo: saat menganalisis waktu operasi mesin press 800 ton, Shingo melihat henti panjang karena baut die hilang, dan menyadari bahwa pekerjaan setup punya dua sifat berbeda, internal dan eksternal.
- 1957, galangan kapal Hiroshima milik Mitsubishi Heavy Industries: meja cadangan memungkinkan pekerjaan berikutnya disiapkan di luar mesin planer besar selagi mesin itu tetap memotong.
- Toyota, mesin press 1.000 ton: changeover empat jam dipangkas menjadi sekitar 90 menit dalam waktu lebih dari enam bulan. Ketika diminta mencapai tiga menit, Shingo sampai pada ide memindahkan setup internal ke setup eksternal.
Angka-angka ini berasal dari ingatan Shingo sendiri, bukan catatan yang dipublikasikan Toyota, dan sumber-sumber menempatkan peristiwa di Toyota pada 1969 atau 1970.
Changeover yang lebih singkat mengurangi kebutuhan memproduksi satu jenis produk dalam batch besar. Karena itu pemendekan setup menjadi prasyarat Toyota Production System, yang bertujuan membuat hanya yang dibutuhkan, saat dibutuhkan, dan sebanyak yang dibutuhkan. Cara kerja kaizen seperti ini sehari-hari di perusahaan Jepang dibahas di artikel kami tentang kaizen.
Anggaplah 10 menit sebagai tolok ukur, bukan garis lulus atau gagal. Waktu yang bisa dicapai bergantung pada ukuran mesin dan produknya, jadi mulailah dengan bertanya berapa persen dari waktu Anda saat ini yang bisa dipangkas.
Enam Langkah Memperpendek Waktu Changeover
Urutannya penting. Japan Industrial Engineering Association (JIIE) menyebutnya begini: pindahkan sebanyak mungkin setup internal ke setup eksternal, perpendek setup internal yang tersisa, lalu perpendek juga setup eksternalnya.
Panduan J-Net21 (dikelola lembaga pendukung UKM Jepang) dan Osaka Sangyo Sozokan (Sansokan), pusat dukungan bisnis publik di Osaka, juga mulai dari kondisi saat ini dan mengikuti urutan yang sama. Enam langkah di bawah ini adalah ringkasan kami dari sumber-sumber tersebut.
Ukur dan golongkan, pindahkan ke luar, perpendek sisanya, lalu bakukan.
Berdasarkan panduan Japan Industrial Engineering Association, J-Net21, dan Osaka Sansokan (semuanya berbahasa Jepang).
Urutan ini ada alasannya. Memindahkan pekerjaan ke setup eksternal biasanya hanya mengubah tempat penyimpanan dan waktu persiapan, jadi biayanya kecil dan hasilnya cepat terlihat. Memperpendek setup internal bisa berarti memodifikasi jig atau mengganti clamp. Pindahkan dulu semua yang bisa dipindah ke luar, maka Anda hanya mengeluarkan biaya untuk pekerjaan yang benar-benar harus dilakukan saat mesin berhenti.
Langkah 1–3: Ukur, Golongkan, dan Pindahkan Pekerjaan ke Luar
Tiga langkah pertama membuat changeover terlihat jelas dan memindahkan semua yang tidak butuh mesin berhenti. Kalau pengukuran dilewati, Anda akan memperbaiki pekerjaan yang sebenarnya tidak memakan waktu.
Rekam Changeover dengan Video dan Pecah Menjadi Elemen Kerja
Pilih mesin yang hasil kali waktu changeover dengan jumlah changeover-nya besar. Kalau mesin itu bottleneck yang membuat proses berikutnya menunggu, hasilnya akan terasa di seluruh pabrik.
Rekam satu changeover tanpa putus, dari produk terakhir dari produk lama sampai produk bagus pertama dari produk baru. Jangan hanya merekam tangan operator; tetap rekam saat ia berjalan menjauh. Waktu untuk mencari, mengambil, atau bertanya pada orang lain tidak akan terlihat di rekaman yang hanya menyorot tangan.
Sebelum merekam, sampaikan kepada tim bahwa tujuannya mempelajari pekerjaan, bukan menilai orangnya. Tonton videonya bersama-sama, pecah menjadi elemen seperti mengambil, melepas, menentukan posisi, mengencangkan, menyetel, dan mengukur, lalu tulis waktu masing-masing.
Jangan menyimpulkan dari satu rekaman. Waktu changeover berbeda menurut pasangan produk dan operatornya, jadi rekam beberapa changeover dengan kondisi berbeda lalu bandingkan. Dari situ terlihat juga dari mana variasinya berasal.
Golongkan Setiap Elemen: Internal, Eksternal, atau Pemborosan
Masukkan setiap elemen ke salah satu dari tiga kelompok: setup internal, setup eksternal, atau pemborosan (muda). J-Net21 memakai pembagian tiga yang sama.
Satu pertanyaan cukup untuk menggolongkan: "Apakah ini bisa dikerjakan saat mesin berjalan?" Yang dinilai adalah apakah pekerjaan itu mungkin dilakukan saat mesin berjalan, bukan apakah sekarang dikerjakan seperti itu.
Tabel berikut menguraikan penggantian die pada mesin press secara fiktif. Saat ini seluruh 60 menit terjadi saat press berhenti, tetapi pertanyaan di atas menunjukkan bahwa 18 menit di antaranya bisa dipindah ke waktu mesin berjalan.
Waktu 60 menit saat ini dipecah menjadi elemen kerja, lalu dipilah mana yang bisa pindah ke luar dan mana yang tetap.
Angka fiktif untuk ilustrasi. Die height (shut height) adalah jarak dari permukaan atas bolster ke permukaan bawah slide saat slide berada di titik mati bawah; nilainya disetel sesuai die.
Pada tahap ini, putuskan juga apa yang tidak akan dipangkas. Pekerjaan keselamatan seperti memasang safety block dan mengunci kontrol start, ditambah pengecekan first piece, tidak masuk daftar pengurangan, selama apa pun waktunya. Tuliskan hal itu sejak awal.
Pindahkan Pekerjaan yang Tidak Butuh Mesin Berhenti ke Waktu Mesin Berjalan
Setelah penggolongan selesai, pindahkan benar-benar pekerjaan eksternal ke waktu mesin berjalan. Ada dua jendela waktunya: sebelum mesin berhenti, atau setelah mesin berjalan lagi.
Sebelum berhenti, siapkan semua kebutuhan produk berikutnya. Bawa die, jig, material, alat, gambar, dan alat ukur ke mesin, dan periksa die dari geram atau kotoran pada saat itu. J-Net21 juga memberi contoh memanaskan awal die sebelum dipasang ke mesin.
Setelah mesin jalan lagi, bersihkan die yang sudah dilepas, kembalikan ke rak, dan rapikan alat. Pekerjaan yang bisa menunggu sampai produk berikutnya berjalan tidak boleh dikerjakan saat mesin berhenti.
Agar ini terjadi setiap kali, Anda butuh sistem yang tidak bergantung pada kerapian satu orang. Cara yang umum dipakai:
- Kumpulkan jig, alat, dan baut untuk tiap part number dalam satu kotak atau troli (kitting)
- Pakai checklist persiapan sebelum changeover dan pastikan semuanya lengkap sebelum mesin berhenti
- Baca jadwal changeover berikutnya dari jadwal produksi, lalu tetapkan siapa (PIC) yang mulai menyiapkan dan kapan
Poin ketiga mudah terlewat. Kalau tidak ada orang dan jam yang ditetapkan untuk menyiapkan, orang yang menghentikan mesin akhirnya yang berjalan mengambil barang, dan pekerjaannya kembali menjadi setup internal.
Memindahkan pekerjaan ke luar menurunkan waktu dari 60 menit ke 42; memperpendek setup internal yang tersisa menurunkannya ke 15.
Angka fiktif berdasarkan Gambar 3. Bagian gelap menunjukkan waktu press berhenti.
Pada contoh ini, memindahkan 8 menit mengambil, 4 menit mencari, dan 6 menit pembersihan ke luar menurunkan waktu henti dari 60 menjadi 42 menit. Ke-18 menit itu tidak hilang. Ia menjadi pekerjaan orang saat press berjalan, dan mengurangi jam kerja itu adalah tugas Langkah 5.
Langkah 4: Empat Cara Memperpendek Setup Internal
Setelah semua yang bisa pindah sudah pindah ke luar, yang tersisa hanya pekerjaan yang benar-benar butuh mesin berhenti, dan sekarang pekerjaan itu sendiri yang diperpendek. Tinjau dari empat sudut: pengencangan (clamping), penentuan posisi, kerja paralel, dan penyetelan.
Masing-masing punya bagian yang boleh diperpendek dan pengecekan yang tidak boleh diubah.
Sederhanakan Pengencangan
Sebagian besar waktu untuk mengencangkan die atau jig habis untuk memutar baut berkali-kali, bukan untuk pengencangan akhirnya. Pertahankan gaya pengencangan yang sama, dan kurangi jumlah putaran serta pergantian alat.
Awal yang mudah adalah menyeragamkan ukuran baut dan bentuk kepalanya agar satu alat cukup. Langkah berikutnya yang terkenal adalah memakai ring bercelah (washer berbentuk U) atau lubang kunci (keyhole), sehingga die bisa dilepas dengan mengendurkan baut tanpa mencabutnya. Osaka Sansokan juga menyarankan mengganti pengikat berulir dengan cam atau metode penjepitan lain.
Namun pengencangan berkaitan langsung dengan keselamatan. Kementerian Kesehatan, Tenaga Kerja, dan Kesejahteraan Jepang (MHLW) mencatat kecelakaan fatal ketika die atas jatuh setelah penggantian die, dengan pengencangan baut yang tidak konsisten di antara penyebabnya. Sebelum mengubah cara pengencangan, periksa spesifikasi pembuat mesin press dan pembuat die, dan pertahankan langkah yang memastikan die sudah terklem.
Bakukan Penentuan Posisi
Menggeser die maju-mundur untuk mencari posisinya akan hilang setelah ada acuan. Perbaikan dasarnya adalah locating pin atau blok stop, sehingga mendorong die sampai menempel pada stop sudah menempatkannya di posisi yang benar.
Seragamkan juga dimensi yang berbeda antarproduk. Kalau tinggi die dan tebal tepi tempat clamp menjepit dibuat seragam, dengan spacer bila perlu, setelan mesin tidak perlu diubah setiap ganti die. Idenya: bakukan hanya bagian yang menyangkut pemasangan, bukan membuat semua die identik.
Pada mesin pemesinan dan perakitan, cara yang umum adalah merakit fixture lebih dulu pada base plate bersama, lalu mengganti seluruh base-nya. Metode kaset yang dijelaskan Osaka Sansokan memakai gagasan yang sama: bagian yang berganti dirakit lebih dulu menjadi satu unit.
Kerja Paralel
Pada mesin besar, satu orang mengencangkan bagian depan, berjalan ke belakang untuk mengencangkan bagian belakang, lalu kembali lagi, dan waktu berjalan itu menumpuk. Dengan dua orang yang mengerjakan depan dan belakang bersamaan, waktu berjalan hilang dan waktu henti turun tajam. Kalau dua orang tidak bisa disiapkan penuh waktu, orang yang mengerjakan setup eksternal bisa membantu selama beberapa menit mesin berhenti.
Di Jepang, kalau pekerjaannya penggantian die pada mesin press tenaga (power press), orang yang membantu pun wajib memiliki pelatihan khusus yang dijelaskan di bawah. J-Net21 mencantumkan changeover oleh tim di antara perbaikan yang tidak butuh biaya.
Kerja paralel hanya berhasil dengan peran dan urutan yang disepakati. Tuliskan siapa mengerjakan apa, dalam urutan apa, dan bagaimana tim memberi isyarat sebelum mesin dinyalakan. Peraturan Keselamatan dan Kesehatan Industri Jepang (Pasal 104) mewajibkan pemberi kerja menetapkan isyarat dan menunjuk petugas isyarat bila menyalakan mesin dapat membahayakan pekerja.
Hilangkan Penyetelan
Penyetelan dan trial setelah pemasangan cenderung memakan porsi besar dari waktu changeover. Pada contoh ini, penyetelan dan trial stroke bersama-sama memakan 16 menit, hampir 40% dari 42 menit yang tersisa sebagai waktu henti.
Penyetelan berlarut-larut karena orang mengatur dengan perasaan setiap kali. Ganti kebiasaan menggeser setelan sedikit demi sedikit sambil melihat skala dengan menyetel terhadap blok bertebal tetap, dan catat setelan tiap part number agar changeover berikutnya tinggal memanggilnya. Tujuannya mengubah "setel sampai pas" menjadi "setel ke nilai yang sudah diketahui".
Sasarannya bukan meniadakan trial, tetapi lulus pada percobaan pertama. Pengecekan first piece tetap dipertahankan karena melindungi kualitas.
Pada contoh ini, gabungan keempat cara memangkas pelepasan, penentuan posisi, pengencangan, penyetelan, dan trial stroke dari 38 menit menjadi 11 menit. Setelah ditambah 4 menit untuk langkah keselamatan dan pengecekan first piece, waktu henti menjadi 15 menit. Itu sudah dekat dengan single dandori, tetapi melangkah lebih jauh biasanya berarti memodifikasi mesin, jadi timbang dengan biayanya.
Langkah 5–6: Rapikan Setup Eksternal dan Bakukan
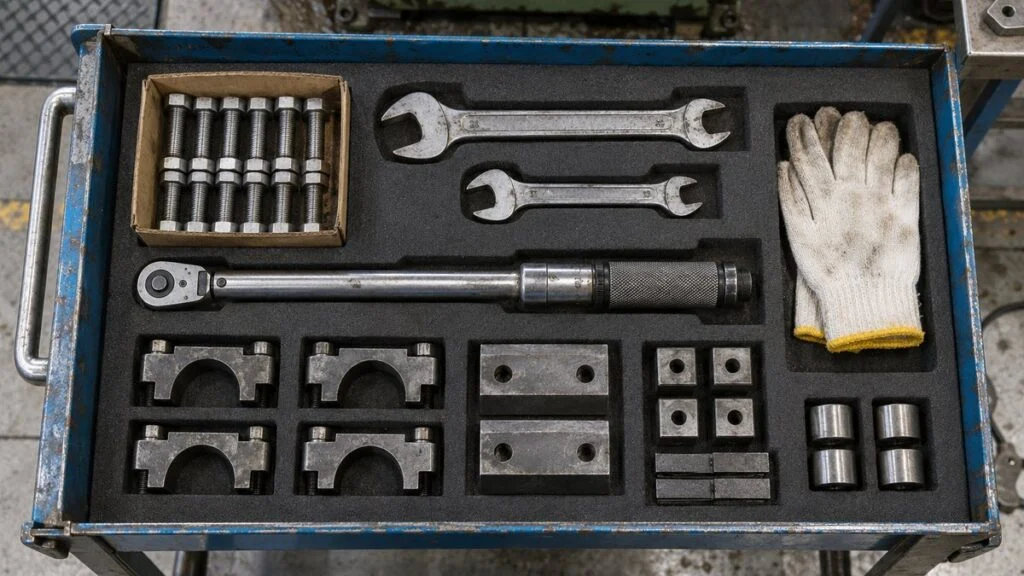
Setelah waktu henti menyusut, dua pekerjaan tersisa: mengurangi jam kerja untuk setup eksternal, dan menjaga agar waktu yang lebih singkat tidak kembali naik.
Perpendek Setup Eksternal Itu Sendiri
Setup eksternal tidak menghentikan mesin, tetapi kalau persiapannya terlalu lama, ia tidak akan siap saat changeover berikutnya. Simpan die dan jig dekat mesin menurut seberapa sering dipakai, dan tetapkan jalur pengangkutan dan troli yang tetap.
Label lokasi dan aturan pengembalian mengikuti pola pikir yang sama dengan 5S (5R: Ringkas, Rapi, Resik, Rawat, Rajin). Osaka Sansokan mencantumkan 5S yang konsisten, prosedur tertulis, dan pelatihan sebagai cara memperpendek setup eksternal.
Perawatan die dan jig sama pentingnya. Kalau masalah baru ketahuan setelah die dipasang, die harus dilepas dan semuanya diulang, dan waktu yang sudah dihemat hilang sekaligus. Periksa setiap die tepat setelah dipakai dan kembalikan ke rak dalam kondisi siap untuk produksi berikutnya, dan hitung itu sebagai bagian dari setup eksternal.
Bakukan Prosedur dan Waktu Target
Kalau prosedur hasil perbaikan tidak ditulis, ia akan kembali seperti semula ketika operatornya berganti. Muat urutan elemen kerja, alat, titik pengecekan keselamatan, dan waktu target dalam satu halaman. Cara pabrik Jepang melatih orang dengan prosedur tertulis dibahas di artikel kami tentang TWI dan OJT.
Setelah itu, latih dan catat. Kalau hanya sedikit orang yang bisa melakukan changeover, pakai skill map untuk menunjukkan siapa yang bisa melakukan changeover di tiap mesin, dan latih lebih banyak orang sesuai jadwal.
Tulis waktu, alasan keterlambatan, dan tindakan berikutnya pada lembar yang sama.
Seiring catatan menumpuk, Anda melihat sebaran, bukan hanya rata-rata. Kalau targetnya 15 menit dan satu pasangan produk terus-menerus memakan 30 menit, di situlah target perbaikan berikutnya. Setelah satu mesin berhasil, sebarkan prosedurnya ke mesin sejenis (yokoten).
Langkah Keselamatan yang Tidak Pernah Dipangkas
Saat changeover, tangan dan tubuh masuk ke tempat yang tidak pernah dimasuki pada operasi normal, seperti di antara dua bagian die atau di bawah slide. Karena itulah hukum di Jepang mengatur pekerjaan setup itu sendiri. Untuk mesin press tenaga, Peraturan Keselamatan dan Kesehatan Industri Jepang memuat antara lain persyaratan berikut:
- Pasal 131-2: bila bagian tubuh masuk ke zona bahaya saat memasang, melepas, atau menyetel die pada mesin press tenaga, pemberi kerja harus mewajibkan pemakaian safety block atau tindakan serupa agar slide tidak turun tiba-tiba
- Pasal 131-3: saat menggerakkan slide untuk menyetel die, pakai fungsi inching bila mesin punya, dan putar dengan tangan bila tidak
- Pasal 107: bila pekerjaan penyetelan mesin berbahaya, hentikan mesin dan kunci perangkat start atau pasang papan tanda, agar tidak ada orang lain yang menyalakannya
- Pasal 36, butir 2: memasang, melepas, dan menyetel die mesin press tenaga memerlukan pelatihan khusus (tokubetsu kyoiku)
- Pasal 134: penanggung jawab pekerjaan press (sagyo shunin-sha) memimpin langsung pemasangan, pelepasan, dan penyetelan die
Penanggung jawab pekerjaan wajib ada di tempat kerja yang memiliki lima mesin press tenaga atau lebih (Peraturan Pelaksanaan Undang-Undang Keselamatan dan Kesehatan Industri Jepang, Pasal 6 butir 7; Peraturan, Pasal 133). Aturan ini berfokus pada mesin press, tetapi prinsipnya berlaku untuk mesin lain: hentikan, kunci agar tidak bisa bergerak, dan serahkan pada orang yang terlatih.
Daftar di atas adalah aturan Jepang, bukan aturan Indonesia. Di Indonesia, acuan dasarnya adalah Undang-Undang No. 1 Tahun 1970 tentang Keselamatan Kerja. Untuk mesin produksi seperti press, periksa juga Permenaker No. 8 Tahun 2020 tentang K3 Pesawat Tenaga dan Produksi, serta sistem manajemen K3 perusahaan Anda (misalnya SNI ISO 45001:2018). Pasal dan persyaratan yang berlaku untuk mesin Anda, seperti pelatihan operator, pengaman, dan pemeriksaan, diputuskan oleh Ahli K3 dan tim K3 pabrik Anda; kami tidak membahasnya pasal demi pasal di sini.
Sebagai pembanding, standar OSHA Amerika Serikat untuk mesin press tenaga mekanis (29 CFR 1910.217) mewajibkan pemberi kerja menyediakan dan menegakkan pemakaian safety block setiap kali die disetel atau diperbaiki di dalam press, dan lockout/tagout diatur dalam 29 CFR 1910.147. Banyak perusahaan induk Jepang juga memiliki standar keselamatan internal yang lebih ketat daripada minimum aturan setempat, jadi tanyakan standar mana yang berlaku di pabrik Anda.
Pengurangan ditujukan pada cara kerja, tidak pernah pada pengecekan di bawah ini.
Contoh umum yang menggabungkan persyaratan hukum di Jepang dengan kewaspadaan praktis. Tetapkan prosedur sebenarnya dari manual mesin dan penilaian risiko (risk assessment) Anda sendiri.
Basis data kasus MHLW juga memuat pekerja yang tewas ketika die mesin injeksi plastik, yang ditangani tanpa crane, terguling menimpanya. Di antara penyebabnya adalah tidak adanya prosedur kerja tertulis, dan perbaikan yang dianjurkan adalah prosedur yang mencakup penanganan beban berat.
Tetapkan waktu target dengan semua pengecekan ini sudah termasuk. Jangan sampai muncul keadaan di mana satu-satunya cara mencapai target adalah melewati langkah keselamatan. Tanggung jawab itu ada pada orang yang menggerakkan perbaikan.
Memakai Waktu yang Berhasil Dihemat
Setelah changeover lebih pendek, ada dua pilihan untuk waktunya. Contoh fiktif kita berlanjut di sini.
Misalkan satu mesin membuat empat produk, dan masing-masing butuh 2.000 pcs per bulan. Saat ini tiap produk dijalankan dua kali sebulan dalam batch 1.000 pcs, sehingga ada delapan changeover per bulan dan 480 menit waktu henti. Kini changeover turun dari 60 menit menjadi 15 menit.
Dengan changeover turun dari 60 ke 15 menit, mempertahankan jumlah changeover atau mempertahankan total waktu henti memberi hasil yang berbeda.
Angka fiktif untuk ilustrasi. Safety stock tidak dihitung.
Pilihan mana yang cocok bergantung pada mesinnya. Kalau kapasitasnya kurang untuk pesanan dan menahan proses berikutnya, Pilihan 1, yaitu memakai waktu yang dibebaskan untuk produksi, adalah keputusan yang tepat.
Kalau kapasitas cukup tetapi inventori dan WIP menumpuk, pilih Pilihan 2. Lebih banyak changeover dan batch lebih kecil memperpendek jeda antara membuat dan memakai komponen. Pesanan mendesak juga lebih mudah diselipkan, yang membantu mengurangi lembur.
Yang perlu dihindari adalah mengisi waktu luang dengan komponen lebih banyak dari yang dibutuhkan. Utilisasi mesin tampak membaik, tetapi pabrik hanya menambah stok tanpa tanggal penjualan yang pasti, dan secara keseluruhan tidak ada yang membaik.
Kesalahan Umum dalam Pengurangan Setup
Meski sudah tahu langkahnya, proyek bisa macet atau kembali ke semula. Lima kesalahan ini sering muncul:
- Hanya menyuruh operator bergegas. Menggerakkan tangan lebih cepat hanya menghemat sedikit dan menambah risiko pengecekan terlewat dan cedera. Sasarlah isi pekerjaannya: mencari, mengangkut, memutar baut, menyetel.
- Mengukur dengan batas yang terlalu sempit. Kalau hanya mengukur sampai penggantian die selesai, penyetelan dan trial ikut terlewat. Kembali ke definisinya: ukur sampai produk bagus pertama.
- Mulai dari investasi. Clamp otomatis dan peralatan ganti die memang efektif, tetapi bila dibeli sebelum pekerjaan dipindah ke setup eksternal, waktu mencari dan menunggu tetap tidak tersentuh.
- Setup eksternal tidak punya penanggung jawab. Kalau tidak jelas siapa menyiapkan apa dan kapan, persiapan terlambat di hari sibuk dan tim kembali mengambil barang setelah mesin berhenti.
- Berhenti mengukur setelah waktu turun. Tanpa catatan, Anda tidak akan sadar prosedur perlahan melenceng. Teruslah membandingkan waktu aktual dengan target sebagai bagian dari perbaikan.
Checklist: Hal yang Perlu Disepakati dengan Pihak Jepang
Kalau perusahaan induk, customer, atau konsultan Jepang menggerakkan proyek dandori di pabrik Anda, menyepakati hal-hal ini di awal mencegah perdebatan soal angka di kemudian hari. Pengurangan setup adalah kerja bersama: production engineering (seisan gijutsu) merancang proses dan fixture, bagian produksi menjalankan changeover sehari-hari, dan PPIC menentukan ukuran batch dan urutan, jadi libatkan ketiganya.
- Batas pengukuran: Apakah waktu dihitung dari produk bagus terakhir sampai produk bagus pertama, seperti di JIS Z 8141? Atau pihak kita berhenti di "die terpasang"?
- Yang dikecualikan dari pengurangan: Langkah keselamatan dan pengecekan kualitas mana (lockout, safety block, pengecekan first piece) yang tetap dan sudah termasuk dalam waktu target?
- Target: Apakah targetnya "single dandori" (di bawah 10 menit) atau pemangkasan sekian persen dari baseline saat ini? Mesin dan pasangan produk mana yang tercakup?
- PIC setup eksternal: Siapa yang menyiapkan die, material, dan alat berikutnya, dan berapa lama sebelum jadwal changeover?
- Perubahan pengencangan atau penentuan posisi: Siapa yang menyetujui perubahan pada die, jig, atau clamp, dan apakah pembuat mesin press dan pembuat die perlu menyetujui?
- Pelatihan dan kualifikasi: Persyaratan K3 setempat dan kualifikasi internal apa yang berlaku untuk pemasang die? Apakah orang yang membantu pada kerja paralel membutuhkan pelatihan yang sama?
- Pencatatan: Format apa yang diinginkan untuk catatan changeover (waktu, kondisi, temuan), dan siapa yang meninjaunya?
- Pemakaian waktu yang dihemat: Apakah waktu yang bebas dipakai untuk output lebih banyak (Pilihan 1) atau batch lebih kecil (Pilihan 2)? Siapa di PPIC yang memutuskan?
Berikut contoh pesan singkat yang bisa Anda sesuaikan:
Sebelum kami memulai pengurangan changeover (dandori) di Press 3, mohon konfirmasi tiga hal berikut. (1) Kami berencana mengukur dari produk bagus terakhir dari produk sebelumnya sampai produk bagus pertama dari produk berikutnya. (2) Safety block, lockout, dan pengecekan first piece tetap ada dalam prosedur dan sudah termasuk dalam waktu target. (3) Setiap perubahan cara pengencangan die akan kami cocokkan dulu dengan spesifikasi pembuat mesin press dan pembuat die sebelum dicoba. Mohon kabari kami bila standar Bapak/Ibu berbeda.
Batas Panduan Ini
- Uraian 60 menit dan hasil 15 menit adalah contoh fiktif. Penghematan nyata bergantung pada mesin, ragam produk, dan jumlah orang.
- Persyaratan hukum yang dicantumkan adalah aturan Jepang untuk mesin press tenaga. Pabrik di Indonesia harus mengikuti peraturan K3 nasional dan standar perusahaannya sendiri; kami belum memeriksa pasal-pasal peraturan Indonesia satu per satu.
- Definisi dan waktu target berbeda menurut perusahaan dan industri, jadi konfirmasikan dengan tim yang Anda ajak bekerja.
FAQ
SMED adalah apa, dan apa arti "single-minute"?
SMED (single-minute exchange of die) adalah metode memperpendek changeover dengan memindahkan pekerjaan ke saat mesin berjalan. "Single-minute" berarti jumlah menit satu digit, jadi di bawah 10 menit, bukan satu menit. JIS Z 8141 menyebut setup internal di bawah 10 menit sebagai single dandori.
Apa beda setup internal dan setup eksternal?
Setup internal (uchi-dandori) adalah pekerjaan yang dilakukan saat mesin atau lini berhenti. Setup eksternal (soto-dandori) adalah pekerjaan yang dilakukan saat mesin tetap berjalan. Satu pekerjaan yang sama, misalnya membawa die berikutnya, bisa menjadi salah satunya tergantung kapan dikerjakan.
Apa arti "dandori" di manufaktur Jepang?
Dandori berarti setup atau persiapan. Dandori gae adalah changeover antarproduk, dan menurut JIS di dalamnya termasuk persiapan material, alat, dan gambar serta proses percobaan, bukan hanya mengganti die.
Apakah waktu changeover harus mencakup trial dan inspeksi?
Ya. Ukur dari produk bagus terakhir dari produk sebelumnya sampai produk bagus pertama dari produk berikutnya. Kalau jam dihentikan saat die terpasang, penyetelan dan trial tidak terhitung, padahal di situlah sering ada penghematan terbesar.
Sumber
- Definisi changeover, setup internal/eksternal, dan single-minute setup: Japanese Standards Association, JIS Z 8141:2022 Glossary of terms used in production management (istilah 5107; teks diperiksa di halaman penampil JIS) (bahasa Jepang)
- Setup internal/eksternal dan urutan perbaikan: Japan Industrial Engineering Association, istilah IE: Setup (bahasa Jepang)
- Loss setup dan penyetelan: JMAC TPM Online, "16 loss utama" (bahasa Jepang)
- Buku Shingo: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (diperiksa di National Diet Library Search)
- Sejarah SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 Mei 2023 (dari Kojo Kanri, April 2023), mengutip Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Contoh sumber yang menempatkannya pada 1969: Aperza News (bahasa Jepang)
- Riwayat Shingo: JMAC, buletin Quality Management Institute Vol. 10 (bahasa Jepang)
- Langkah dasar perbaikan setup: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (bahasa Jepang)
- Enam langkah dan tindakan praktis: Osaka Sansokan, "Memperpendek waktu changeover untuk produksi high-mix, low-volume" (bahasa Jepang)
- Peraturan Keselamatan dan Kesehatan Industri Jepang, Pasal 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (bahasa Jepang)
- Kewajiban penanggung jawab pekerjaan (Pasal 6 butir 7): e-Gov Laws, Peraturan Pelaksanaan Undang-Undang Keselamatan dan Kesehatan Industri (bahasa Jepang)
- Kasus kecelakaan: Situs Keselamatan Kerja MHLW, die atas jatuh dari press hidrolik; pekerja tertimpa die mesin injeksi saat perawatan (bahasa Jepang)
- Safety block pada press di AS: OSHA 29 CFR 1910.217, Mechanical power presses
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.


