4時間かかっていたプレスの段取り替え(生産する品種を切り替えるための準備や試し加工)を、半年余りで1時間半まで縮める。トヨタ自動車工業で実際にあった改善で、その後さらに短くする中で、機械を止めずにできる作業を先に済ませる発想が生まれました。
機械を止めて行う作業を内段取り、動かしたまま行う作業を外段取りと呼びます。停止時間を大きく左右するのは、機械を止めている間に何をしているかです。
止めてから金型を探すような作業を機械が動いている間に済ませるだけで、停止時間が目に見えて縮むことは珍しくありません。
この記事では、段取り替え時間の測り方、内段取りと外段取りの分け方、内段取りを短くする4つの方法、標準化、安全の手順、短くなった時間の使い道の順に整理します。途中の数字は、プレスの金型交換を題材にした1つの想定例で通しました。
段取り替え時間とは|どこからどこまでを測るか
JIS Z 8141(生産管理用語)は、段取替えを「品種又は工程内容を切り替える際に生じる材料、機械、治工具、図面などの準備及び試し加工」と定義しています。金型や刃具の交換だけでなく、準備と試し加工までが段取りに含まれる点が要点です。
したがって時間を測る範囲は、前の品種の最後の良品ができた時点から、次の品種の良品が出るまでになります。日本能率協会コンサルティングの解説でも、段取り・調整ロスは「完全な良品ができるまでの時間的なロス」と説明されています。
金型を付け終えた時点で時計を止めてしまうと、その後の調整や試し加工が記録から漏れます。短縮の余地が大きいのは、この漏れやすい後半部分であることが多いため、最初に測る範囲をそろえておきます。
なお、段取りで止まっている時間は、設備総合効率(OEE)では停止ロスとして時間稼働率を下げる要因に数えられます。指標としての見方は、次の記事で扱っています。
内段取りと外段取りの違い
JISの注釈は、段取りを2つに大別しています。機械またはラインを停止して行うのが内段取り、停止しないで行うのが外段取りです。
同じ「金型を運ぶ」という作業でも、機械を止めてから取りに行けば内段取り、前の品種を加工している間に運んでおけば外段取りになります。作業の中身ではなく、機械が止まっているかどうかで決まる区分だと考えると分かりやすくなります。
機械を止めて行うか、動かしたまま行うかで分かれます。
※定義は JIS Z 8141:2022(用語番号5107の注釈)によります。
SMEDとシングル段取りの意味
JISの同じ注釈には、10分未満の内段取りをシングル段取りと呼ぶ、という説明があります。英語ではSMED(Single-Minute Exchange of Die)と呼ばれ、Dieは金型のことです。
ここでのSingle-Minuteは「1分」という意味ではありません。分の桁が1桁、つまり10分未満で切り替えるという意味です。1分以内に終えなければSMEDとは呼べない、というわけではない点に注意してください。
この考え方を体系化したのは、日本能率協会でコンサルタントを務めた新郷重夫氏です。著書『シングル段取への原点的志向』(日本能率協会、1983年)にまとめられ、1985年には英語版も出版されました。
月刊『工場管理』2023年4月号の記事(日本能率協会コンサルティングの石田秀夫氏による寄稿)は、新郷氏の別の著書『トヨタ生産方式のIE的考察』を引きながら、発案までの経緯を3つの段階で紹介しています。
1950年の東洋工業での800トンプレスの稼働分析、1957年の三菱重工業広島造船所での改善、そしてトヨタ自動車工業の1000トンプレスです。
同記事が引用する新郷氏の記述によると、トヨタ自工では4時間かかっていた段取り替えを半年余りで1時間半まで縮めました。その後さらに3分にするよう求められ、内段取りを外段取りへ移すという発想に至ったとされています。
これらは新郷氏本人の回想にもとづく数字で、トヨタ自動車が公表した記録ではありません。時期についても、1970年とする資料と1969年とする資料があります。
段取りが短くなると、同じ品種をまとめてつくる必要が薄れます。必要なものを必要なときに必要なだけつくるというトヨタ生産方式の考え方にとって、段取り短縮は前提になる技術です。
もっとも、10分という数字は目安にすぎません。設備の大きさや品種によって到達できる時間は違うため、まずは自分の設備の現状から何割縮められるかを見ていきます。
段取り替え時間を短縮する6ステップ
段取り短縮の進め方は、順序が決まっています。日本インダストリアル・エンジニアリング協会の解説では、内段取りをできるだけ外段取りに移し、残った内段取りを短くし、あわせて外段取りも短くするという順番が示されています。
中小機構のJ-Net21や大阪産業創造館の解説も、現状把握から始めてこの順序で進める点は共通です。これらを踏まえ、本記事では次の6ステップに整理しました。
測って分け、外へ出し、残りを短くして、標準にします。
※日本IE協会、J-Net21、大阪産業創造館の解説をもとに再構成しました。
この順番には理由があります。外段取りへ移す改善は、置き場や準備のタイミングを変えるだけで済むものが多く、費用がかからず効果も早く出ます。
一方、内段取りの短縮は治具の改造やクランプの変更を伴うことがあります。先に外へ出せるものを出しておけば、お金をかける対象を本当に残った作業だけに絞れます。
ステップ1〜3|測って分け、外段取りへ移す
最初の3つのステップは、段取りの中身を見える形にし、止めなくてよい作業を外へ出すところまでです。測らずに対策へ入ると、時間を食っていない作業に手をかけてしまいます。
ビデオで撮り、要素作業に分解する
対象は、1回の段取り時間と回数の積が大きい設備から選びます。後工程を待たせているネック工程であれば、短縮の効果が工場全体に届きやすくなります。
撮影は、前の品種の最後の1個から次の品種の良品が出るまでを、止めずに通しで行います。作業者の手元だけでなく、歩いて離れる場面も画面に入れるのがポイントです。探す、取りに行く、人に聞くといった時間は、手元だけを撮っていると記録に残りません。
撮る前に、目的は人の評価ではなく作業の観察であることを担当者に伝えておきます。撮影した映像は担当者と一緒に見て、「取りに行く」「外す」「位置を合わせる」「締める」「調整する」「測る」といった要素作業に区切り、それぞれの時間を書き出します。
1回の記録だけで判断しないことも大切です。段取り時間は品種の組み合わせや担当者によって変わるため、条件の違う回を数回撮って比べると、ばらつきの原因も見えてきます。
内段取り・外段取り・ムダの3つに分ける
書き出した要素作業を、内段取り、外段取り、ムダの3つに分けます。J-Net21の解説でも、この3区分で整理する方法が紹介されています。
分けるときの問いは1つです。「この作業は、機械が動いている間にできないか」。いま止めてやっているかどうかではなく、動かしたままできるかどうかで判定します。
下の表は、プレスの金型交換を想定した分解の例です。現状は60分すべてを機械を止めて行っていますが、問いを当てはめると18分は稼働中に移せることが分かります。
現状60分の内訳を要素作業に分け、外へ出せるものと残るものを仕分けます。
※説明のための架空の数値です。ダイハイトは、スライドが下死点にあるときの、ボルスタ上面からスライド下面までの高さを指し、金型の高さに合わせて調整します。
この段階で決めておきたいのが、削らない作業です。安全ブロックの設置や起動防止といった安全のための作業と、初品の確認は、時間がかかっていても短縮の対象から外すと最初に明記しておきます。
止めなくてもできる作業を稼働中に移す
分類ができたら、外へ出せると判定した作業を実際に稼働中へ移します。移す先は、機械を止める前と、再び動かした後の2つです。
止める前に済ませるのは、次の品種で使うものの準備です。金型、治具、材料、工具、図面、検査具を機械のそばまで運び、金型に欠けや汚れがないかもこの時点で確認します。
J-Net21では、金型の昇温を機械に取り付ける前に済ませておく例も挙げられています。
再稼働の後に回すのは、外した金型の清掃、棚への返却、工具の片付けです。次の品種が流れ始めてからやっても困らない作業は、止めている間にやらないと決めます。
これを毎回確実に行うには、個人の段取りのよさに頼らない仕組みが必要です。よく使われるのは次のような方法です。
- 品番ごとに、使う治工具とボルトを1つの箱や台車にまとめておく
- 事前準備のチェックリストを作り、止める前にそろっているかを確認する
- 生産計画から次の段取りの時刻を読み取り、誰がいつ準備を始めるかを決めておく
3つめは見落とされがちです。準備を担当する人と時刻が決まっていなければ、結局は機械を止めた本人が取りに行くことになり、元の内段取りに戻ってしまいます。
外へ出すだけで60分が42分に、残った内段取りを短くすると15分になります。
※図3の想定例にもとづく架空の数値です。色の濃い部分が、機械が止まっている時間を表します。
想定例では、取りに行く8分、探す4分、片付けの6分を外へ出し、停止時間は60分から42分になりました。外段取りに移した18分は消えたわけではなく、稼働中の人の仕事として残ります。その工数を減らすのはステップ5の役割です。
ステップ4|残った内段取りを短くする4つの方法
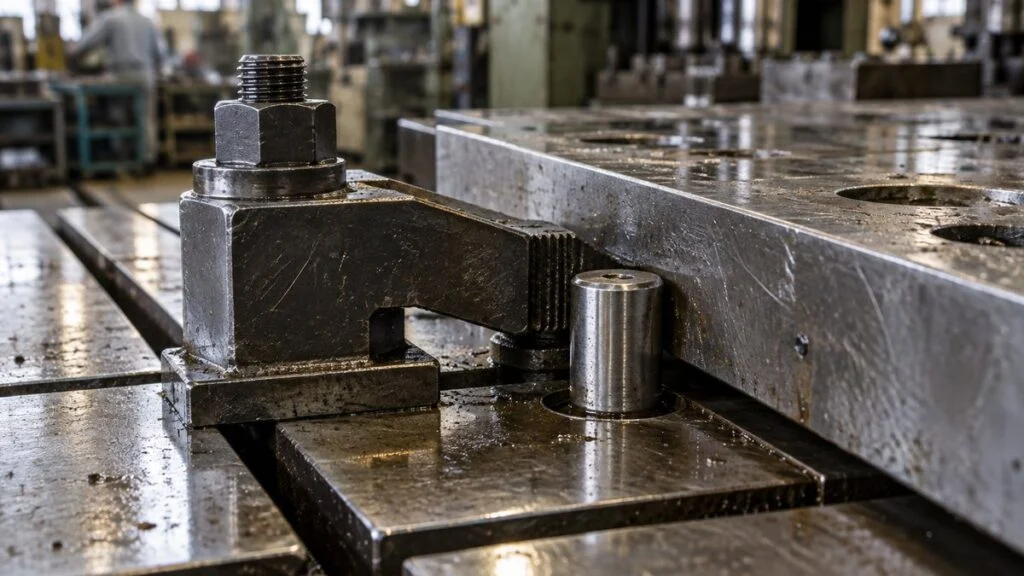
外へ出せるものを出し切ると、機械を止めなければできない作業だけが残ります。ここからは、作業そのものを短くする段階です。見直す観点は、締結、位置決め、並行作業、調整の4つに整理できます。
それぞれに、短くしてよい部分と、変えてはいけない確認点があります。
締結を簡素化する
金型や治具の固定で時間を使っているのは、多くの場合、締める瞬間ではなくボルトを何回転も回している時間です。固定する力を変えずに、回す量と工具の持ち替えを減らすことを考えます。
手をつけやすいのは、ボルトの径と頭の形をそろえて工具を1種類にすることです。
次に、よく知られた工夫として、切欠きのある座金やだるま穴を使い、ボルトを抜き取らずに緩めるだけで外せる形にする方法があります。
大阪産業創造館の解説では、ネジをやめてカムなど別の固定法に変える方法も挙げられています。
ただし、締結は安全に直結します。厚生労働省の「職場のあんぜんサイト」には、金型交換の後に上金型が落下した死亡災害が掲載されており、固定ボルトの締付けのばらつきなどが原因に挙げられています。
固定方式を変えるときは設備や金型のメーカーの仕様を確認し、締まったことを確かめる手順は必ず残してください。
位置決めを標準化する
金型を載せてから、前後左右に少しずつ動かして位置を探す作業は、基準をつくればなくせます。基準ピンや当てブロックを設け、押し当てれば位置が決まる状態にするのが基本です。
あわせて、品種ごとに違っている寸法をそろえます。金型の高さや、クランプで押さえる部分の厚みをスペーサーなどで統一しておけば、金型を替えるたびに機械側の設定を変える必要がなくなります。
金型全体を同じ形にするのではなく、取り付けに関わる部分だけをそろえる、という考え方です。
切削や組立の設備では、治具をあらかじめ共通のベースに組んでおき、ベースごと載せ替える方法もよく使われます。大阪産業創造館の解説が挙げるカセット方式も、交換する部分をあらかじめひとまとまりにしておくという点で、同じ方向の工夫です。
並行作業にする
大型の設備では、1人で前側を締め、後ろへ回って締め、また前へ戻るという動きになり、歩く時間が積み重なります。2人で前後を同時に受け持てば、歩く時間がなくなり、機械を止めている時間を大きく縮められます。
人を常時2人つけるのが難しければ、外段取りを担当する人が、機械を止めている数分間だけ応援に入る形でも成り立ちます。
ただし動力プレスの金型交換であれば、応援に入る人も後述の特別教育を受けていることが前提です。J-Net21でも、費用のかからない改善として複数名の共同作業が挙げられています。
並行作業で欠かせないのが、役割と順序の取り決めです。誰がどの順に何をするか、機械を動かす前にどう合図するかを手順書に書いておきます。
労働安全衛生規則の第104条も、運転開始で危険が及ぶおそれのあるときは、合図を定めて合図者を指名するよう事業者に求めています。
調整をなくす
取り付けた後の調整と試し加工は、段取り時間の中で大きな割合を占めやすい部分です。想定例でも、調整と試し打ちの合計は16分で、停止中に残る42分の4割近くにあたります。
調整が長引くのは、その都度、人の感覚で合わせているからです。目盛りを見ながら少しずつ動かす作業を、決まった厚みのブロックに当てる作業に変える。
品番ごとの加工条件を記録しておき、次回はその値を呼び出す。こうした工夫で、「合わせる」作業を「決める」作業に置き換えます。
目指すのは、試し加工をやめることではありません。1回目の試し加工で合格する状態をつくることです。初品の確認そのものは、品質を守るために残します。
想定例では、この4つを組み合わせて、取外し、位置合わせ、締付け、調整、試し打ちの合計38分を11分にしました。安全の手順と初品確認の4分を加え、停止時間は15分です。
シングル段取りまではあと一歩ですが、ここから先は設備側の改造が必要になる場合が多く、費用との見合いで判断します。
ステップ5〜6|外段取りを整え、標準にして維持する
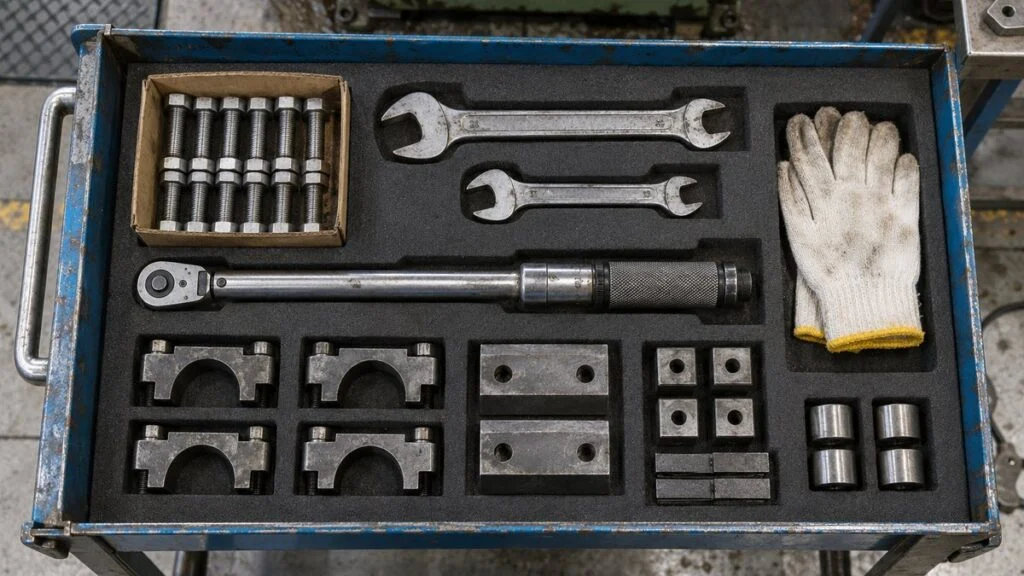
停止時間が縮んだあとに残る仕事は2つです。外段取りにかかる人の工数を減らすことと、短くなった状態を保つことです。
外段取りそのものを短くする
外段取りは機械を止めませんが、準備に時間がかかりすぎると、次の段取りまでに間に合わなくなります。金型や治具の置き場を使用頻度の順に機械の近くへ寄せ、運搬の経路と台車を決めておきます。
置き場の表示や戻し方のルールは、5Sを定着させる仕組みと同じ考え方で整えられます。大阪産業創造館の解説でも、外段取りの短縮策として5Sの徹底と作業のマニュアル化、訓練が挙げられています。
もう一つ重要なのが金型や治具の保全です。不具合のある金型を取り付けてから気づくと、外してやり直すことになり、短縮した分が一度で消えます。使い終えた直後に点検し、次に使える状態で棚へ戻すところまでを外段取りに含めてください。
手順と時間を標準にする
改善した手順は、書いて残さなければ担当者が替わったときに元へ戻ります。要素作業の順序、使う工具、安全の確認点、目標時間を1枚にまとめます。書き方の考え方は、現場で使われる作業標準書の作り方が参考になります。
手順書ができたら、訓練と記録です。段取りができる人が限られている場合は、スキルマップで誰がどの設備の段取りを担当できるかを見えるようにし、計画的に増やしていきます。
時間だけでなく、遅れた理由と次の手を同じ用紙に書きます。
記録がたまると、平均だけでなくばらつきが見えてきます。目標15分に対して、ある品番の組み合わせだけ30分かかっているなら、そこに次の改善の対象があります。1台で形ができたら、同じ型の設備へ手順ごと広げていきます。
時間短縮より先に決めておく安全の手順
段取り中は、金型の間やスライドの下など、通常の運転では入らない場所に手や体が入ります。そのため、法令は段取り作業そのものに対して措置を求めています。プレス機械を例に、労働安全衛生規則の主な条文を確認しておきます。
- 第131条の2:動力プレスの金型の取付け、取外し、調整で身体の一部が危険限界に入るときは、スライドが不意に下降する危険を防ぐため、安全ブロックを使用させるなどの措置を講じる
- 第131条の3:金型の調整のためにスライドを動かすときは、寸動機構があるものは寸動で、ないものは手回しで行う
- 第107条:機械の調整などの作業で危険のおそれがあるときは運転を停止し、起動装置に錠を掛ける、表示板を取り付けるなど、作業者以外が運転することを防ぐ措置を講じる
- 第36条第2号:動力プレスの金型などの取付け、取外し、調整の業務は、特別教育が必要な業務にあたる
- 第134条:プレス機械作業主任者の職務には、金型の取付け、取りはずし、調整の作業を直接指揮することが含まれる
作業主任者の選任が必要になるのは、動力プレスを5台以上持つ事業場です(労働安全衛生法施行令 第6条第7号、労働安全衛生規則 第133条)。
条文はプレス機械を対象にしたものが中心ですが、止める、動かないように固定する、教育を受けた人が行う、という考え方は他の設備にも共通します。
短縮の対象にするのは作業の進め方であり、下の確認ではありません。
※代表的な例です。法令で求められる措置と、実務上の注意をあわせて示しています。実際の手順は、設備の取扱説明書と自社のリスクアセスメントにもとづいて決めてください。
「職場のあんぜんサイト」には、射出成形機の金型をクレーンを使わずに扱い、倒れた金型の下敷きになった事例も掲載されています。原因には作業手順書がなかったことが挙げられており、対策として重量物の扱いを含めた手順書の作成が示されています。
段取り短縮の目標時間は、こうした確認にかかる時間を含めて設定します。安全の手順を抜けば目標に届く、という状態をつくらないことが、改善を進める側の責任です。
電源や空気圧の遮断と施錠の進め方は、ロックアウト・タグアウトの手順で詳しく扱っています。
短くなった時間の使い道|稼働を増やすか、小ロットにするか
段取りが短くなったとき、その時間をどう使うかには2つの選択肢があります。想定例の続きで考えてみます。
1台の設備で4つの品種をつくり、それぞれ月に2,000個が必要だとします。現状は各品種を月2回、1,000個ずつまとめて生産しており、段取りは月8回、停止時間は合計480分です。この段取りが60分から15分になったとします。
段取り60分が15分になったとき、回数を保つか、停止時間を保つかで結果が変わります。
※説明のための架空の数値です。安全在庫は含めていません。
どちらを選ぶかは、その設備の状況で決まります。受注に対して能力が足りず、後工程を待たせている設備なら、空いた時間を生産に回す使い道1が合っています。
能力には余裕があり、在庫や仕掛りの多さに困っているなら、使い道2です。段取りの回数を増やしてロットを小さくすれば、つくってから使われるまでの待ち時間が短くなります。
急ぎの品種を割り込ませやすくなるため、工場の残業を減らす面でも効果があります。
避けたいのは、空いた時間で必要以上の数をつくることです。設備の稼働率は上がって見えますが、売れる時期の決まっていない在庫が増えるだけで、工場全体としては何も良くなりません。ロットの大きさと待ち時間の関係は、次の記事で全体像を整理しています。
段取り短縮でよくある失敗
手順を知っていても、進め方を誤ると成果が出なかったり、元に戻ったりします。現場で起きやすい失敗を5つ挙げます。
1つめは、作業者を急がせるだけで終わることです。手を速く動かしても縮むのはわずかで、確認の抜けやけがの危険が増えます。時間を減らす対象は、探す、運ぶ、回す、合わせるといった作業の中身です。
2つめは、測る範囲が狭いことです。金型の交換が終わった時点までしか測っていないと、調整と試し加工が対象から外れます。良品が出るまでを測るという定義に立ち返ってください。
3つめは、設備投資から入ることです。自動クランプや金型交換装置は効果がありますが、外段取りへ移す改善を済ませる前に導入すると、探す時間や待つ時間はそのまま残ります。
4つめは、外段取りの担当が決まっていないことです。準備を誰がいつ行うかが曖昧だと、忙しい日には準備が間に合わず、止めてから取りに行く形に戻ります。
5つめは、短くなった後に測らなくなることです。記録をやめると、手順が少しずつ崩れても気づけません。目標時間と実績を見比べる習慣を、改善の一部として残しておきます。
まとめ
- 段取り替え時間は、前の品種の最後の良品から次の品種の良品が出るまでを測る
- SMEDのSingle-Minuteは1分ではなく、10分未満(分の桁が1桁)を意味する
- 進め方は、測る、分ける、外へ出す、内を短くする、外を整える、標準にするの順
- 内段取りは、締結・位置決め・並行作業・調整の4つの観点で短くする
- 安全の手順と初品確認は短縮の対象にせず、目標時間に含めて設定する
段取り短縮は、工程と治具を設計する生産技術、日々の切り替えを担う製造・オペレーション、ロットと順序を決める生産管理の3つの職種が一緒に進めるテーマです。
最初の一歩は、段取りを1回、最初から最後まで撮ってみることです。止めている間に何をしているかが分かれば、外へ出せる作業はその場でいくつも見つかります。
出典
出典・参考資料(11件)を開く出典・参考資料を閉じる
- 段取替え・内段取り・外段取り・シングル段取りの定義:日本規格協会「JIS Z 8141:2022 生産管理用語」(用語番号5107。本文は規格の閲覧ページで確認)
- 内段取り・外段取りと改善の順序:日本インダストリアル・エンジニアリング協会「IE用語 段取り」
- 段取り・調整ロスの定義:日本能率協会コンサルティング TPMオンライン「ロス改善の考え方② 16大ロス」
- シングル段取りの書誌:新郷重夫『シングル段取への原点的志向:段取時間の革命』日本能率協会、1983年/Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985(国立国会図書館サーチで確認)
- SMEDの意味と発案の経緯:日刊工業新聞社 ニュースイッチ「4時間かかっていた段取りを3分にまで短縮したひらめきとは?」(2023年5月4日。月刊『工場管理』2023年4月号より)。同記事の引用元は新郷重夫『トヨタ生産方式のIE的考察』(日刊工業新聞社、1980年)。時期を1969年とする資料の例:アペルザニュース「シングル段取りはトヨタが実現させた」
- 新郷重夫氏の経歴:日本能率協会コンサルティング「JMAC品質経営研究所だより Vol.10」
- 段取り改善の基本ステップ:中小機構 J-Net21「ムダのない段取り改善の方法について教えてください。」
- 段取り替え時間短縮の6ステップと具体策:大阪産業創造館「多品種小ロットに対応する段取り替え時間の短縮」
- 労働安全衛生規則 第36条・第104条・第107条・第131条の2・第131条の3・第133条・第134条:e-Gov法令検索「労働安全衛生規則」
- 作業主任者を選任すべき作業(第6条第7号):e-Gov法令検索「労働安全衛生法施行令」
- 災害事例:職場のあんぜんサイト「油圧プレスで鋼板を曲げ加工中、上金型が落下し作業者が下敷きとなり死亡」、「射出成形機の金型のメンテナンス中に金型の下敷きとなって死亡」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント