SMED क्या है: Internal और External Setup (Dandori) कैसे घटाएँ
अगर आप किसी जापानी कंपनी की फ़ैक्ट्री में काम करते हैं, या उसे पार्ट सप्लाई करते हैं, तो dandori (डैंडोरी, यानी setup या तैयारी) शब्द आपको देर-सबेर सुनना ही पड़ेगा। कोई जापानी मैनेजर कह सकता है कि dandori gae (सेटअप बदलना, changeover) का समय घटाइए, या काम की लिस्ट को uchi-dandori और soto-dandori में बाँटिए। अंग्रेज़ी में इसी तरीक़े को SMED कहते हैं: internal setup वह है जो मशीन बंद करके किया जाता है, और external setup वह जो मशीन चलते हुए किया जाता है।
यह तरीक़ा जापान की शॉप फ़्लोर से निकला है। Shigeo Shingo (शिगेओ शिंगो) ने बताया कि Toyota Motor Co. (Toyota Jidosha Kogyo) में एक प्रेस का changeover छह महीने से कुछ ज़्यादा में 4 घंटे से घटकर क़रीब 90 मिनट रह गया। फिर उनसे इसे 3 मिनट तक लाने को कहा गया, और तब जो सोच निकली वह सीधी थी: जो भी काम हो सके, मशीन चलते-चलते कर लो।
इस गाइड में जापानी शब्द, समय कहाँ से कहाँ तक नापना है, जापानी तरीक़े पर आधारित 6 स्टेप, internal setup घटाने के 4 तरीक़े, वे safety जाँचें जो कभी नहीं हटतीं, और बचे हुए समय का इस्तेमाल है। पूरे लेख में प्रेस के एक काल्पनिक die change का उदाहरण चलता है।
विषय-सूची
- जापानी फ़ैक्ट्री में सुनाई देने वाले Dandori के शब्द
- Changeover का समय कहाँ से कहाँ तक गिनें
- Changeover का समय घटाने के 6 स्टेप
- स्टेप 1–3: नापो, बाँटो और काम बाहर ले जाओ
- स्टेप 4: बचे हुए Internal Setup को छोटा करने के 4 तरीक़े
- स्टेप 5–6: External setup सुधारो और उसे Standard बनाओ
- Safety के वे स्टेप जो कभी नहीं हटते
- बचे हुए समय का क्या करें
- सेटअप घटाने में आम ग़लतियाँ
- चेकलिस्ट: जापानी पक्ष के साथ तय करने वाले सवाल
- यह गाइड कहाँ लागू नहीं होती
- अक्सर पूछे जाने वाले सवाल (FAQ)
- स्रोत
जापानी फ़ैक्ट्री में सुनाई देने वाले Dandori के शब्द
नीचे की टेबल में वे शब्द हैं जो जापानी मैनेजर और कस्टमर की बातचीत में सबसे ज़्यादा आते हैं। हर शब्द के आगे उसका मतलब फ़ैक्ट्री की भाषा में लिखा है।
| जापानी शब्द (romaji) | हिंदी / English | फ़ैक्ट्री में मतलब |
|---|---|---|
| dandori gae | सेटअप बदलना (changeover) | मशीन या लाइन को एक प्रोडक्ट से दूसरे प्रोडक्ट पर बदलना, इसमें तैयारी और trial भी शामिल हैं |
| uchi-dandori | internal setup | वह काम जो मशीन या लाइन बंद करके किया जाता है |
| soto-dandori | external setup | वह काम जो मशीन या लाइन चलते हुए किया जाता है |
| single dandori (shinguru dandori) | SMED (single-minute exchange of die) | internal setup जो 10 मिनट से कम में पूरा हो जाए |
| tameshi-uchi | trial stroke / tryout | die लगाने के बाद प्रेस पर test स्ट्रोक, फिर नाप और दोबारा adjustment |
| shohin kakunin | first-piece check | नए प्रोडक्ट का पहला अच्छा पीस जाँचना और रिकॉर्ड करना |
| muda | वेस्ट (muda) | ऐसा काम जिससे कुछ नहीं जुड़ता, जैसे औज़ार ढूँढना |
Changeover का समय कहाँ से कहाँ तक गिनें
जापान के production management शब्दों के मानक JIS Z 8141 में changeover की परिभाषा यह है: प्रोडक्ट या प्रोसेस बदलते समय material, मशीन, jig और tool, ड्रॉइंग वग़ैरह की तैयारी और trial processing। यानी changeover का मतलब सिर्फ़ die या कटिंग टूल बदलना नहीं है। तैयारी और trial भी इसी का हिस्सा हैं।
इसलिए समय नापने की सीमा तय होती है: पिछले प्रोडक्ट के आख़िरी अच्छे पीस से लेकर नए प्रोडक्ट के पहले अच्छे पीस तक। JMAC (Japan Management Association Consultants) भी setup और adjustment के नुक़सान को ऐसे ही बताता है: पूरी तरह अच्छा पीस निकलने तक गया समय।
अगर नया die कसते ही घड़ी रोक दी जाए, तो उसके बाद का adjustment और trial रिकॉर्ड से बाहर हो जाता है। सबसे बड़ी बचत अक्सर इसी बाद वाले हिस्से में होती है, इसलिए समय नापना शुरू करने से पहले सब मिलकर सीमा तय कर लें।
OEE (overall equipment effectiveness) में भी changeover के लिए मशीन का रुका रहना downtime का नुक़सान गिना जाता है, जिससे availability घटती है।
Internal setup और external setup में फ़र्क़
JIS Z 8141 के एक नोट में setup के काम दो तरह के बताए गए हैं। Internal setup (uchi-dandori) मशीन या लाइन बंद करके किया जाता है; external setup (soto-dandori) बिना बंद किए।
एक ही काम दोनों में आ सकता है। प्रेस बंद होने के बाद अगला die लेने जाएँ तो वह internal setup है। पिछला जॉब चलते-चलते उसे प्रेस के पास रख दें तो वही काम external setup है। फ़र्क़ इससे पड़ता है कि मशीन बंद है या नहीं, इससे नहीं कि काम क्या है।
बँटवारा इससे होता है कि मशीन बंद है या चल रही है।
परिभाषाएँ JIS Z 8141:2022 (term 5107, नोट) के अनुसार हैं।
SMED में "Single-Minute" का मतलब
उसी JIS नोट में 10 मिनट से कम के internal setup को single dandori कहा गया है। अंग्रेज़ी में यही SMED है, यानी single-minute exchange of die, जहाँ "die" प्रेस का टूल है।
"Single-minute" का मतलब 1 मिनट नहीं है। इसका मतलब है मिनटों की एक अंक वाली संख्या, यानी 10 से कम। 4 मिनट में होने वाला changeover भी SMED में गिना जाता है।
Shigeo Shingo, जो Japan Management Association में कंसल्टेंट थे, ने इस तरीक़े को एक पूरा सिस्टम बनाया। यह 1983 में जापानी में छपा, और Productivity Press ने 1985 में अंग्रेज़ी संस्करण A Revolution in Manufacturing: The SMED System छापा।
जापानी पत्रिका Kojo Kanri (Factory Management) के अप्रैल 2023 अंक में JMAC के Hideo Ishida का लेख है। वह Shingo की एक और किताब के आधार पर इस विचार के बनने को तीन पड़ावों में बताता है:
- 1950, Toyo Kogyo: 800 टन के प्रेस के चलने का समय देखते हुए Shingo ने एक die bolt गुम होने से लंबा stoppage देखा। तब उन्हें समझ आया कि setup के काम दो अलग क़िस्म के होते हैं, internal और external।
- 1957, Mitsubishi Heavy Industries का Hiroshima shipyard: एक अतिरिक्त टेबल के सहारे बड़े planer के चलते-चलते अगला जॉब बाहर सेट हो जाता था।
- Toyota, 1,000 टन का प्रेस: छह महीने से कुछ ज़्यादा में 4 घंटे का changeover घटकर क़रीब 90 मिनट रह गया। 3 मिनट तक पहुँचने को कहा गया तो Shingo इस नतीजे पर पहुँचे: internal setup के काम को external setup में ले जाओ।
ये आँकड़े Shingo की अपनी यादों पर आधारित हैं, Toyota के छापे हुए रिकॉर्ड पर नहीं। Toyota वाले क़िस्से का साल कुछ स्रोत 1969 और कुछ 1970 बताते हैं।
changeover छोटा होने पर एक ही प्रोडक्ट के बड़े-बड़े batch बनाने की ज़रूरत घटती है। इसीलिए Toyota Production System (TPS), जिसका मक़सद वही बनाना है जो चाहिए, जब चाहिए, जितना चाहिए, के लिए setup घटाना पहली शर्त है। जापानी कंपनियों में ऐसा सुधार रोज़ कैसे चलता है, यह काइज़ेन (kaizen) वाले लेख में है।
10 मिनट को एक पैमाना मानें, पास-फ़ेल की रेखा नहीं। कितना घट सकता है यह मशीन के साइज़ और प्रोडक्ट पर निर्भर है, इसलिए पहले यह देखें कि आज के समय में से कितना कम हो सकता है।
Changeover का समय घटाने के 6 स्टेप
क्रम मायने रखता है। Japan Industrial Engineering Association (JIIE) के अनुसार क्रम यह है: जितना हो सके internal setup को external में ले जाओ, जो internal बचे उसे छोटा करो, और external setup भी छोटा करो।
J-Net21 (जापान की छोटे उद्योगों की सहायता एजेंसी) और Osaka Sangyo Sozokan (Sansokan, ओसाका का सरकारी business support center) की गाइड भी मौजूदा हालत से शुरू करके यही क्रम अपनाती हैं। नीचे के 6 स्टेप इन्हीं स्रोतों का हमारा सार हैं।
पहले नापो और बाँटो, फिर काम बाहर ले जाओ, जो बचे उसे छोटा करो, और फिर उसे standard बनाओ।
Japan Industrial Engineering Association, J-Net21 और Osaka Sansokan की (जापानी भाषा की) गाइड पर आधारित।
इस क्रम की वजह है। काम को external में ले जाने का मतलब ज़्यादातर चीज़ों की रखने की जगह और तैयारी का समय बदलना होता है, इसलिए ख़र्च कम आता है और नतीजा जल्दी दिखता है। Internal setup छोटा करने में jig बदलना या clamp बदलना पड़ सकता है। पहले जो कुछ बाहर जा सकता है उसे बाहर ले जाओ; फिर पैसा सिर्फ़ उसी काम पर लगेगा जो सच में मशीन बंद करके ही हो सकता है।
स्टेप 1–3: नापो, बाँटो और काम बाहर ले जाओ
शुरू के तीन स्टेप changeover को आँखों के सामने लाते हैं और वह सब बाहर निकालते हैं जिसके लिए मशीन बंद होना ज़रूरी नहीं। बिना नापे शुरू करेंगे तो ऐसे काम सुधारने लगेंगे जो समय खा ही नहीं रहे थे।
Changeover की वीडियो बनाओ और छोटे कामों में तोड़ो
ऐसी मशीन चुनें जहाँ एक changeover का समय गुणा changeover की गिनती बड़ी हो। अगर वह bottleneck है और आगे के प्रोसेस उसका इंतज़ार करते हैं, तो फ़ायदा पूरे प्लांट में फैलता है।
एक changeover को बिना रुके रिकॉर्ड करें, पुराने प्रोडक्ट के आख़िरी पीस से लेकर नए प्रोडक्ट के पहले अच्छे पीस तक। ऑपरेटर जब चलकर दूर जाए तो उसे भी फ़्रेम में रखें, सिर्फ़ हाथ नहीं। ढूँढने, लाने या किसी से पूछने में लगा समय सिर्फ़ हाथों की वीडियो में कभी नहीं दिखता।
वीडियो बनाने से पहले टीम को बता दें कि मक़सद काम को समझना है, किसी आदमी को नंबर देना नहीं। फिर वीडियो साथ बैठकर देखें और उसे छोटे कामों में बाँटें, जैसे लाना, निकालना, position सेट करना, clamp कसना, adjust करना, नापना, और हर एक का समय लिखें।
सिर्फ़ एक रिकॉर्डिंग से फ़ैसला न लें। Changeover का समय प्रोडक्ट की जोड़ी और ऑपरेटर के हिसाब से बदलता है, इसलिए अलग-अलग हालात में कई changeover रिकॉर्ड करके मिलाएँ। इससे यह भी दिखता है कि फ़र्क़ कहाँ से आ रहा है।
हर काम को बाँटो: Internal, External या वेस्ट
हर काम को तीन में से एक खाने में रखें: internal setup, external setup या वेस्ट (muda)। J-Net21 भी यही तीन हिस्से इस्तेमाल करता है।
बाँटने के लिए एक ही सवाल काफ़ी है: "क्या यह काम मशीन चलते हुए हो सकता है?" मायने इसका है कि हो सकता है या नहीं, इसका नहीं कि आज वैसे होता है या नहीं।
नीचे की टेबल प्रेस के एक काल्पनिक die change को तोड़कर दिखाती है। आज पूरे 60 मिनट प्रेस बंद रहकर होते हैं, पर सवाल लगाने पर दिखता है कि इनमें से 18 मिनट चलते समय में जा सकते हैं।
आज के 60 मिनट छोटे कामों में बँटे हैं, और अलग किया गया है कि क्या बाहर जा सकता है और क्या रहेगा।
समझाने के लिए काल्पनिक आँकड़े। Die height (shut height) वह दूरी है जो slide के bottom dead center पर bolster की ऊपरी सतह से slide की निचली सतह तक होती है; इसे die के हिसाब से adjust किया जाता है।
इसी वक़्त यह भी तय कर लें कि किसे नहीं घटाना है। Safety block लगाना और start controls पर lockout जैसे safety के काम, और first-piece check, कितना भी समय लें, घटाने की लिस्ट से बाहर रहते हैं। यह बात शुरू में ही लिख दें।
जिस काम के लिए मशीन रोकना ज़रूरी नहीं, उसे चलते समय में ले जाओ
बँटवारा हो जाए तो external वाले कामों को सच में चलते समय में ले जाएँ। वे दो जगह जा सकते हैं: मशीन रुकने से पहले, या दोबारा चालू होने के बाद।
रुकने से पहले अगले प्रोडक्ट की सारी तैयारी कर लें। Die, jig, material, tool, ड्रॉइंग और gauge मशीन के पास ले आएँ, और उसी वक़्त die में चिप या गंदगी भी देख लें। J-Net21 में die को मशीन में लगाने से पहले गरम (preheat) कर लेने का उदाहरण भी है।
चालू होने के बाद निकाले हुए die की सफ़ाई, उसे रैक में लौटाना और औज़ार समेटना करें। जो काम अगला प्रोडक्ट चल जाने के बाद भी हो सकता है, उसे मशीन बंद रहते हुए न करें।
यह हर बार हो, इसके लिए ऐसा सिस्टम चाहिए जो किसी एक आदमी के सलीक़े पर न टिका हो। आम तरीक़े ये हैं:
- हर पार्ट नंबर के jig, औज़ार और bolt एक डिब्बे या ट्रॉली में kit बनाकर रखें
- Changeover से पहले की चेकलिस्ट बनाएँ और मशीन रुकने से पहले जाँचें कि सब तैयार है
- प्रोडक्शन शेड्यूल से अगले changeover का समय पढ़ें और तय करें कि तैयारी कौन, कब शुरू करेगा
तीसरी बात आसानी से छूट जाती है। अगर तैयारी का आदमी और समय तय नहीं है, तो मशीन रोकने वाला ही सामान लेने जाता है, और काम फिर internal setup में लौट आता है।
काम बाहर ले जाने से 60 मिनट घटकर 42 होते हैं; बचा हुआ internal setup छोटा करने पर 15।
चित्र 3 पर आधारित काल्पनिक आँकड़े। गहरे हिस्से वह समय दिखाते हैं जब प्रेस बंद रहता है।
उदाहरण में लाने के 8 मिनट, ढूँढने के 4 मिनट और सफ़ाई के 6 मिनट बाहर ले जाने से रुकने का समय 60 से 42 मिनट हो गया। वे 18 मिनट ग़ायब नहीं हुए। वे अब प्रेस चलते हुए किसी आदमी का काम हैं, और उन आदमी-घंटों को घटाना स्टेप 5 का काम है।
स्टेप 4: बचे हुए Internal Setup को छोटा करने के 4 तरीक़े
जो कुछ बाहर जा सकता था वह चला गया, तो अब सिर्फ़ वही काम बचे हैं जिनके लिए मशीन बंद होनी ही चाहिए। अब काम को ही छोटा करना है। इसे चार नज़रों से देखें: clamping, locating, साथ-साथ काम और adjustment।
हर तरीक़े में कुछ हिस्सा छोटा हो सकता है और कुछ जाँच ऐसी है जिसे बदलना नहीं है।
Clamping आसान बनाओ
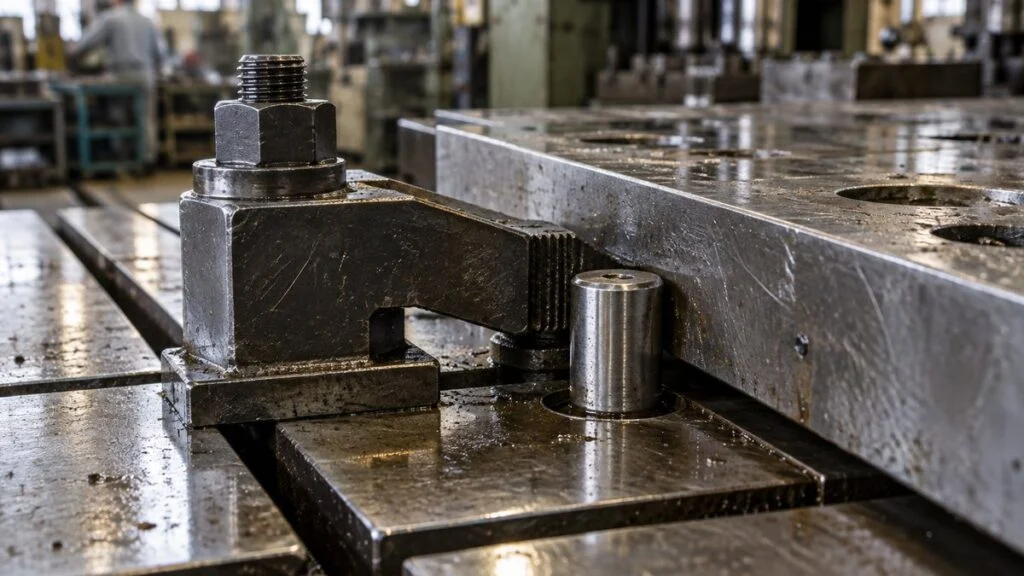
Die या jig को कसने में ज़्यादातर समय आख़िरी कसाव में नहीं, bolt को कई चक्कर घुमाने में जाता है। कसाव उतना ही रखो, पर चक्कर और औज़ार बदलना कम करो।
आसान शुरुआत है bolt का साइज़ और सिर का आकार एक जैसा करना, ताकि एक ही औज़ार से काम चले। इसके बाद का जाना-माना तरीक़ा slotted (U-) washer या keyhole slot है, जिससे bolt निकाले बिना सिर्फ़ ढीला करके die छूट जाता है। Osaka Sansokan cam या दूसरे clamp तरीक़े से screw बदलने का सुझाव भी देता है।
पर clamping सीधे safety से जुड़ा है। जापान के Ministry of Health, Labour and Welfare (MHLW) ने एक जानलेवा हादसा दर्ज किया है जिसमें die change के बाद ऊपरी die गिर गया, और कारणों में clamping bolt के कसाव का एक जैसा न होना भी था। Clamping का तरीक़ा बदलने से पहले प्रेस और die बनाने वाली कंपनी की specification देखें, और यह जाँच वाला स्टेप बनाए रखें कि die सच में कसा है।
Locating का standard बनाओ
Die को आगे-पीछे सरकाकर उसकी जगह ढूँढने का काम reference बन जाने पर ख़त्म हो जाता है। बुनियादी उपाय है locating pin या stop block, ताकि die को stop पर धकेलते ही वह सही position में आ जाए।
जो नाप हर प्रोडक्ट में अलग होते हैं उन्हें भी एक जैसा करें। अगर die की height और clamp जिस किनारे को पकड़ता है उसकी मोटाई spacer वग़ैरह लगाकर एक जैसी कर दें, तो हर die के साथ मशीन की setting नहीं बदलनी पड़ती। सोच यह है कि सिर्फ़ वे हिस्से एक जैसे हों जो लगाने से जुड़े हैं, हर die को हूबहू एक जैसा बनाना नहीं।
मशीनिंग और असेंबली की मशीनों में आम तरीक़ा यह है कि fixture पहले से एक common base plate पर बना लें और पूरा base बदल दें। Osaka Sansokan का बताया cassette तरीक़ा भी यही सोच है: जो हिस्से बदलते हैं उन्हें पहले से एक यूनिट में जोड़ लो।
साथ-साथ काम करो
बड़ी मशीन पर एक आदमी आगे का हिस्सा कसता है, पीछे जाकर कसता है, फिर आगे लौटता है, और चलना जुड़ता जाता है। दो लोग आगे और पीछे एक साथ काम करें तो चलना ख़त्म हो जाता है और मशीन का रुकना काफ़ी घटता है। अगर हमेशा दो आदमी नहीं लगा सकते, तो external setup वाला आदमी मशीन रुकने के उन कुछ मिनटों के लिए मदद में आ सकता है।
जापान में अगर काम power press का die change है, तो मदद करने वाले को भी नीचे बताई गई क़ानूनन ज़रूरी विशेष ट्रेनिंग (tokubetsu kyoiku) चाहिए। J-Net21 बिना ख़र्च वाले सुधारों में टीम बनाकर changeover करना भी गिनता है।
साथ-साथ काम तभी चलता है जब भूमिका और क्रम तय हों। लिख लें कि कौन, किस क्रम में, क्या करेगा, और मशीन चलाने से पहले टीम कैसे signal देगी। जापान के Ordinance on Industrial Safety and Health (Article 104) के अनुसार जब मशीन चालू करने से लोगों को ख़तरा हो सकता हो, तो नियोक्ता को signal तय करना और signal देने वाले का नाम तय करना होता है।
Adjustment ख़त्म करो
Die लगाने के बाद का adjustment और trial changeover के समय का बड़ा हिस्सा खा जाता है। उदाहरण में adjustment और trial stroke मिलाकर 16 मिनट हैं, जो बचे हुए 42 मिनट के लगभग 40% के क़रीब है।
Adjustment इसलिए खिंचता है कि हर बार लोग अंदाज़े से सेट करते हैं। Scale देखकर थोड़ा-थोड़ा सरकाने की जगह तय मोटाई के block पर लगाकर सेट करें, और हर पार्ट नंबर की settings लिख लें ताकि अगली बार वही बुला लें। लक्ष्य है "ठीक होने तक adjust करो" को "तय value पर सेट करो" में बदलना।
मक़सद trial बंद करना नहीं है, पहली ही बार में पास होना है। First-piece check रहता है, क्योंकि वह क्वालिटी की रक्षा करता है।
उदाहरण में चारों तरीक़े मिलाकर निकालना, locating, clamping, adjustment और trial stroke का 38 मिनट का समय 11 मिनट हो गया। Safety स्टेप और first-piece check के 4 मिनट जोड़ें तो रुकने का समय 15 मिनट है। यह single-minute setup के क़रीब है, पर इससे आगे जाने के लिए ज़्यादातर मशीन में बदलाव करने पड़ते हैं, इसलिए ख़र्च से तौलकर फ़ैसला करें।
स्टेप 5–6: External setup सुधारो और उसे Standard बनाओ
मशीन का रुकना घटने के बाद दो काम बचते हैं: external setup में लगने वाले आदमी-घंटे घटाना, और घटे हुए समय को वापस बढ़ने से रोकना।
External setup को भी छोटा करो
External setup में मशीन नहीं रुकती, पर तैयारी बहुत लंबी हो तो अगले changeover तक पूरी नहीं होगी। Die और jig को इस्तेमाल के क्रम में मशीन के पास रखें, और ढुलाई का रास्ता और ट्रॉली तय करें।
जगह के लेबल और सामान लौटाने के नियम वही सोच हैं जो 5S में है। Osaka Sansokan external setup छोटा करने के लिए पक्का 5S, लिखित तरीक़ा और ट्रेनिंग गिनाता है।
Die और jig की देखभाल भी उतनी ही ज़रूरी है। अगर die लगाने के बाद गड़बड़ी पता चले तो उसे निकालकर फिर शुरू करना पड़ता है, और बचाया हुआ समय एक झटके में चला जाता है। हर die को इस्तेमाल के तुरंत बाद जाँचें और अगले रन के लिए तैयार करके रैक में लौटाएँ, और इसे external setup का हिस्सा मानें।
तरीक़ा और target समय Standard बनाओ
सुधरा हुआ तरीक़ा अगर लिखा न हो, तो ऑपरेटर बदलते ही पुराना ढर्रा लौट आता है। कामों का क्रम, औज़ार, safety के जाँच-बिंदु और target समय एक पन्ने पर रखें। लिखे हुए तरीक़े पर जापानी प्लांट लोगों को कैसे ट्रेन करते हैं, इसके लिए TWI और OJT वाला लेख देखें।
फिर ट्रेनिंग और रिकॉर्ड। अगर सिर्फ़ गिने-चुने लोग changeover कर पाते हैं, तो skill map से दिखाएँ कि किस मशीन का changeover कौन कर सकता है, और योजना बनाकर और लोगों को तैयार करें।
समय, देरी की वजह और अगला क़दम, तीनों एक ही शीट पर लिखें।
रिकॉर्ड जमा होने पर औसत ही नहीं, फैलाव भी दिखता है। अगर target 15 मिनट है और पार्ट नंबर की कोई एक जोड़ी हर बार 30 मिनट लेती है, तो अगला सुधार वहीं है। एक मशीन पर तरीक़ा चल जाए तो उसी तरह की बाक़ी मशीनों पर पूरे तरीक़े के साथ फैलाएँ (yokoten)।
Safety के वे स्टेप जो कभी नहीं हटते
Changeover के दौरान हाथ और शरीर उन जगहों पर जाते हैं जहाँ आम चलते समय कभी नहीं जाते, जैसे die के दो हिस्सों के बीच या slide के नीचे। इसीलिए जापान का क़ानून setup के काम के लिए भी नियम तय करता है। Power press के लिए Ordinance on Industrial Safety and Health में ये बातें हैं:
- Article 131-2: power press पर die लगाते, निकालते या adjust करते समय अगर शरीर का कोई हिस्सा ख़तरे वाले दायरे में जाता है, तो slide अचानक गिरने से बचाने के लिए नियोक्ता को safety block वग़ैरह के इस्तेमाल का इंतज़ाम करना होता है
- Article 131-3: die adjust करने के लिए slide चलाते समय, अगर प्रेस में inching function है तो inching से, नहीं है तो हाथ से घुमाकर चलाएँ
- Article 107: मशीन पर adjustment के काम में ख़तरा हो तो मशीन बंद करें और start device पर ताला या चेतावनी का टैग लगाएँ, ताकि कोई और उसे चालू न कर सके
- Article 36, item 2: power press के die लगाने, निकालने और adjust करने के लिए विशेष ट्रेनिंग (tokubetsu kyoiku) ज़रूरी है
- Article 134: press operations chief (sagyo shunin-sha) die लगाने, निकालने और adjust करने के काम की सीधी निगरानी करता है
जिस जगह पाँच या ज़्यादा power press हों, वहाँ operations chief ज़रूरी है (Order for Enforcement of the Industrial Safety and Health Act, Article 6, item 7; Ordinance, Article 133)। ये नियम ख़ासतौर पर प्रेस के लिए हैं, पर सोच बाक़ी मशीनों पर भी लागू होती है: मशीन रोको, उसे ऐसे बाँधो कि हिल न सके, और काम ट्रेन किए हुए लोग करें।
जापान के बाहर अपने देश और राज्य के नियम चलते हैं। भारत में मशीन की safety और lockout जैसे उपायों का संबंध Factories Act 1948 और 2020 के OSH Code से है, पर कौन-सा प्रावधान आपकी फ़ैक्ट्री पर और किस तरह लागू है, यह राज्य और समय के हिसाब से अलग हो सकता है। इसलिए अपनी safety team और मशीन के सप्लायर से पूछकर तय करें, और लेख की जापानी धाराओं को अपने नियमों का विकल्प न समझें।
घटाना काम के तरीक़े को है, नीचे की जाँचों को कभी नहीं।
ये जापान के क़ानूनी नियमों और व्यावहारिक सावधानियों को मिलाकर दिए आम उदाहरण हैं। असली तरीक़ा मशीन के मैनुअल और अपनी risk assessment से तय करें।
MHLW के केस डेटाबेस में एक और हादसा दर्ज है, जिसमें injection molding मशीन का die बिना crane के संभालते हुए पलटकर एक मज़दूर पर गिर गया और उसकी जान गई। कारणों में लिखित work procedure का न होना भी था, और सुझाया गया सुधार भारी सामान संभालने को शामिल करने वाला लिखित तरीक़ा था।
Target समय इन जाँचों को शामिल करके तय करें। ऐसी हालत कभी न बनने दें जिसमें target तभी पूरा हो जब safety का कोई स्टेप छोड़ा जाए। यह ज़िम्मेदारी सुधार चलाने वालों की है।
बचे हुए समय का क्या करें
Changeover छोटा हो जाए तो उस समय के दो इस्तेमाल हैं। काल्पनिक उदाहरण यहीं से आगे चलता है।
मान लें एक मशीन चार प्रोडक्ट बनाती है और हर एक के महीने में 2,000 पीस चाहिए। आज हर प्रोडक्ट महीने में दो बार 1,000 पीस के batch में चलता है, यानी महीने में 8 changeover और 480 मिनट का रुकना। अब changeover 60 मिनट से घटकर 15 मिनट हो गया है।
Changeover 60 से 15 मिनट होने पर changeover की गिनती वही रखें या कुल रुकना वही रखें, नतीजा अलग आता है।
समझाने के लिए काल्पनिक आँकड़े। Safety stock शामिल नहीं है।
कौन-सा विकल्प ठीक है, यह मशीन पर निर्भर है। अगर ऑर्डर के हिसाब से क्षमता कम है और आगे के प्रोसेस इंतज़ार करते हैं, तो विकल्प 1 सही है, यानी खाली हुआ समय प्रोडक्शन में लगाओ।
अगर क्षमता ठीक है पर स्टॉक और WIP (अधूरा माल) जमा हो रहा है, तो विकल्प 2 चुनें। Changeover ज़्यादा और batch छोटे हों तो पीस बनने से लेकर इस्तेमाल होने तक का इंतज़ार घटता है। जल्दी वाले ऑर्डर बीच में डालना भी आसान हो जाता है, जिससे overtime घटाने में मदद मिलती है।
बचना इससे है कि खाली हुए समय में उन पीस को भी बना लें जिनकी किसी को ज़रूरत नहीं। मशीन की utilization अच्छी दिखेगी, पर प्लांट में बस ऐसा स्टॉक बढ़ेगा जिसके बिकने की तारीख़ तय नहीं, और कुल मिलाकर कुछ नहीं सुधरेगा।
सेटअप घटाने में आम ग़लतियाँ
स्टेप पता होने पर भी प्रोजेक्ट अटक जाते हैं या पीछे लौट आते हैं। पाँच ग़लतियाँ अक्सर दिखती हैं:
- ऑपरेटर को सिर्फ़ जल्दी करने को कहना। हाथ तेज़ चलाने से बचत बहुत कम होती है, और जाँच छूटने और चोट लगने का ख़तरा बढ़ता है। काम के अंदर की चीज़ों को निशाना बनाएँ: ढूँढना, ढोना, bolt घुमाना, adjust करना।
- समय नापने की सीमा बहुत छोटी रखना। अगर सिर्फ़ die बदलने तक नापा, तो adjustment और trial छूट जाते हैं। परिभाषा पर लौटें: पहला अच्छा पीस निकलने तक नापें।
- ख़र्चे से शुरू करना। Automatic clamp और die-change equipment काम करते हैं, पर external setup में काम ले जाने से पहले ख़रीदे जाएँ तो ढूँढना और इंतज़ार वैसा ही बना रहता है।
- External setup का कोई ज़िम्मेदार नहीं। अगर साफ़ नहीं कि तैयारी कौन, कब करेगा, तो व्यस्त दिनों में तैयारी पीछे रह जाती है और टीम फिर मशीन रुकने के बाद सामान लाने पर लौट आती है।
- समय घटने के बाद नापना बंद कर देना। रिकॉर्ड के बिना पता ही नहीं चलता कि तरीक़ा धीरे-धीरे बिगड़ रहा है। असली समय की target से तुलना को सुधार का हिस्सा बनाए रखें।
चेकलिस्ट: जापानी पक्ष के साथ तय करने वाले सवाल
अगर जापानी parent कंपनी, कस्टमर या कंसल्टेंट आपके प्लांट में dandori प्रोजेक्ट चला रहा है, तो ये बातें पहले तय कर लेने से बाद में आँकड़ों पर बहस नहीं होती। Setup घटाना मिलकर करने का काम है: production engineering (seisan gijutsu) प्रोसेस और fixture डिज़ाइन करता है, manufacturing रोज़ के changeover चलाता है, और production control batch साइज़ और क्रम तय करता है, इसलिए तीनों को शामिल रखें।
- नापने की सीमा: क्या घड़ी आख़िरी अच्छे पीस से पहले अच्छे पीस तक चलेगी, जैसा JIS Z 8141 में है? या आपकी तरफ़ "die लग गया" पर रुक जाती है?
- घटाने से बाहर क्या है: कौन-से safety स्टेप और क्वालिटी जाँचें (lockout, safety block, first-piece check) तय हैं और target समय में गिनी गई हैं?
- Target: target "single dandori" (10 मिनट से कम) है या आज की baseline से कुछ प्रतिशत कमी? किन मशीनों और किन पार्ट जोड़ियों पर लागू है?
- External setup का ज़िम्मेदार: अगला die, material और औज़ार कौन तैयार करेगा, और तय changeover से कितना पहले?
- Clamping या locating में बदलाव: die, jig या clamp में बदलाव कौन मंज़ूर करेगा, और क्या प्रेस और die बनाने वाली कंपनी की मंज़ूरी चाहिए?
- ट्रेनिंग और योग्यता: die लगाने वालों पर कौन-से स्थानीय क़ानूनी नियम और कंपनी की योग्यताएँ लागू होती हैं? क्या साथ-साथ काम में मदद करने वालों को भी वही ट्रेनिंग चाहिए?
- रिकॉर्ड: changeover रिकॉर्ड (समय, हालात, नतीजे) किस फ़ॉर्मेट में चाहिए, और उन्हें कौन देखेगा?
- बचे समय का इस्तेमाल: खाली समय ज़्यादा उत्पादन में जाएगा (विकल्प 1) या छोटे batch में (विकल्प 2)? production control में फ़ैसला किसका है?
नीचे एक छोटा संदेश है जिसे अपने हिसाब से बदलकर भेज सकते हैं:
प्रेस 3 पर changeover (dandori) घटाने का काम शुरू करने से पहले कृपया तीन बातें पक्की कर दें। (1) हम पिछले प्रोडक्ट के आख़िरी अच्छे पीस से अगले प्रोडक्ट के पहले अच्छे पीस तक का समय नापने की योजना बना रहे हैं। (2) Safety block, lockout और first-piece check तरीक़े में रहेंगे और target समय में गिने जाएँगे। (3) Die की clamping में कोई भी बदलाव आज़माने से पहले प्रेस और die बनाने वालों की specification से जाँचा जाएगा। अगर आपका standard अलग है तो बताइए।
यह गाइड कहाँ लागू नहीं होती
- 60 मिनट का बँटवारा और 15 मिनट का नतीजा काल्पनिक उदाहरण है। असली बचत मशीन, प्रोडक्ट की जोड़ियों और स्टाफ़ पर निर्भर है।
- ऊपर लिखे क़ानूनी नियम जापान के power press के नियम हैं। भारत समेत दूसरे देशों के प्लांटों को अपने देश और राज्य के नियम और कंपनी के standard मानने होते हैं।
- परिभाषाएँ और target समय कंपनी और उद्योग के हिसाब से बदलते हैं, इसलिए जिस टीम के साथ काम कर रहे हैं उससे पक्का कर लें।
अक्सर पूछे जाने वाले सवाल (FAQ)
SMED में "single-minute" का क्या मतलब है?
इसका मतलब है मिनटों की एक अंक वाली संख्या, यानी 10 मिनट से कम का changeover। JIS Z 8141 10 मिनट से कम के internal setup को single dandori कहता है। इसका मतलब 1 मिनट नहीं है।
Internal setup और external setup में क्या फ़र्क़ है?
Internal setup (uchi-dandori) वह काम है जो मशीन या लाइन बंद करके होता है। External setup (soto-dandori) वह काम है जो मशीन चलते हुए होता है। एक ही काम, जैसे अगला die लाना, कब किया गया इस पर निर्भर करता है कि वह कौन-सा कहलाएगा।
जापानी मैन्युफ़ैक्चरिंग में "dandori" का क्या मतलब है?
Dandori का मतलब है setup या तैयारी। Dandori gae एक प्रोडक्ट से दूसरे पर बदलना (changeover) है, और JIS में इसमें सिर्फ़ die बदलना नहीं, material, औज़ार और ड्रॉइंग की तैयारी और trial processing भी शामिल हैं।
क्या changeover के समय में trial और जाँच भी गिनें?
हाँ। पिछले प्रोडक्ट के आख़िरी अच्छे पीस से लेकर नए प्रोडक्ट के पहले अच्छे पीस तक नापें। Die लगते ही घड़ी रोक दें तो adjustment और trial छूट जाते हैं, जहाँ अक्सर सबसे बड़ी बचत होती है।
स्रोत
- Changeover, internal/external setup और single-minute setup की परिभाषाएँ: Japanese Standards Association, JIS Z 8141:2022 Glossary of terms used in production management (term 5107; पाठ JIS देखने के एक पेज पर जाँचा गया) (जापानी)
- Internal/external setup और सुधार का क्रम: Japan Industrial Engineering Association, IE terms: Setup (जापानी)
- Setup और adjustment का नुक़सान: JMAC TPM Online, "The 16 major losses" (जापानी)
- Shingo की किताबें: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (National Diet Library Search पर जाँचा गया)
- SMED का इतिहास (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 मई 2023 (Kojo Kanri, अप्रैल 2023 से), जो Shigeo Shingo की Toyota Seisan Hoshiki no IE-teki Kosatsu (1980) का हवाला देता है। 1969 बताने वाले स्रोत का उदाहरण: Aperza News (जापानी)
- Shingo का करियर: JMAC, Quality Management Institute newsletter Vol. 10 (जापानी)
- Setup सुधार के बुनियादी स्टेप: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (जापानी)
- 6 स्टेप और व्यावहारिक उपाय: Osaka Sansokan, "Reducing changeover time for high-mix, low-volume production" (जापानी)
- Ordinance on Industrial Safety and Health, Articles 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (जापानी)
- Operations chief की ज़रूरत (Article 6, item 7): e-Gov Laws, Order for Enforcement of the Industrial Safety and Health Act (जापानी)
- हादसों के केस: MHLW Workplace Safety Site, hydraulic press से ऊपरी die गिरा; maintenance के दौरान injection molding die के नीचे दबा मज़दूर (जापानी)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।


