SMED krok za krokem: vnitřní a vnější přeseřízení (dandori)
Pracujete-li v závodě v japonském vlastnictví nebo do takového závodu dodáváte, dříve či později uslyšíte slovo dandori (příprava a seřízení výroby). Japonský manažer může chtít zkrátit čas dandori gae (přeseřízení mezi výrobky) nebo rozdělit seznam úkolů na uchi-dandori a soto-dandori. Za těmito japonskými pojmy stojí to, čemu se v evropských podnicích říká SMED: vnitřní přeseřízení se provádí při zastaveném stroji, vnější za jeho chodu.
Metoda vznikla v japonských provozech. Šigeo Šingo popsal, jak se přeseřízení lisu ve firmě Toyota Motor Co. (Toyota Jidosha Kogyo) zkrátilo ze čtyř hodin na zhruba 90 minut o něco málo více než za půl roku. Když pak dostal za úkol dostat se na tři minuty, vedl k cíli jednoduchý nápad: udělat za chodu stroje všechno, co jde.
Tento průvodce prochází japonské pojmy, určuje, odkud kam se čas měří, přináší šest kroků podle japonských příruček a čtyři způsoby, jak zkrátit vnitřní přeseřízení. Dále uvádí bezpečnostní kontroly, které se nikdy nekrátí, a ukazuje, jak naložit s ušetřeným časem. Celým textem prochází jeden smyšlený příklad: výměna lisovacího nástroje na lisu.
Obsah
- Pojmy dandori, které uslyšíte v japonské továrně
- Co se počítá do času přeseřízení
- Šest kroků ke zkrácení přeseřízení
- Kroky 1–3: změřit, roztřídit a přesunout práci ven
- Krok 4: čtyři způsoby, jak zkrátit vnitřní přeseřízení
- Kroky 5–6: zlepšit vnější přeseřízení a ustálit standard
- Bezpečnostní kroky, které se nikdy nekrátí
- Co s ušetřeným časem
- Časté chyby při zkracování přeseřízení
- Kontrolní seznam: co si ujasnit s japonskou stranou
- Kde tento průvodce neplatí
- Často kladené otázky
- Zdroje
Pojmy dandori, které uslyšíte v japonské továrně
Následující tabulka shrnuje pojmy, které se v japonských podnicích používají denně. České ekvivalenty jsou orientační; v dokumentech zákazníka se vždy držte jeho vlastního výkladu.
| Japonsky (romaji) | Česky / anglicky | Význam na dílně |
|---|---|---|
| dandori | příprava a seřízení výroby (setup) | Příprava materiálu, stroje, přípravků a nástrojů, výkresů a zkušební výroba |
| dandori gae | přeseřízení (changeover) | Přechod stroje nebo linky z jednoho výrobku na další včetně přípravy a zkušební výroby |
| uchi-dandori | vnitřní přeseřízení (internal setup) | Práce prováděné při zastaveném stroji nebo lince |
| soto-dandori | vnější přeseřízení (external setup) | Práce prováděné za chodu stroje nebo linky |
| single dandori | SMED (single-minute exchange of die) | Vnitřní přeseřízení hotové za méně než 10 minut |
| tameshi-uchi | zkušební zdvihy (trial stroke) | Zkušební zdvihy lisu po upnutí nástroje, následuje měření a dolaďování |
| shohin kakunin | kontrola prvního kusu (first-piece check) | Kontrola a záznam prvního dobrého kusu nového výrobku |
| muda | plýtvání (waste) | Činnost, která nic nepřidává, například hledání nářadí |
Co se počítá do času přeseřízení
Japonská norma pro výrobní řízení JIS Z 8141 definuje přeseřízení jako přípravu materiálu, strojů, přípravků a nářadí, výkresů a podobně spolu se zkušební výrobou, k níž dochází při přechodu na jiný výrobek nebo obsah procesu. Přeseřízení tedy není jen výměna nástroje; patří do něj i příprava a zkušební výroba.
Z toho plyne měřené okno: od posledního dobrého kusu předchozího výrobku po první dobrý kus dalšího. Stejně popisuje ztrátu seřizováním a dolaďováním i japonská poradenská firma JMAC (Japan Management Association Consultants), a to jako čas ztracený, dokud ze stroje nevyjde plně dobrý kus.
Zastavíte-li stopky ve chvíli, kdy je nový nástroj přišroubován, vypadne ze záznamu následné dolaďování a zkušební výroba. Právě v této pozdější části bývají největší úspory, proto se dohodněte na okně dříve, než kdokoli začne měřit.
V ukazateli celkové efektivity zařízení (OEE) se doba, kdy stroj při přeseřízení stojí, počítá jako ztráta prostoje a snižuje dostupnost.
Vnitřní a vnější přeseřízení
Poznámka k normě JIS Z 8141 dělí práce při přeseřízení na dva druhy. Vnitřní přeseřízení (uchi-dandori) se provádí při zastaveném stroji nebo lince, vnější (soto-dandori) bez zastavení.
Táž činnost může spadat do obou skupin. Donést další nástroj k lisu až po jeho zastavení je vnitřní přeseřízení; připravit ho k lisu, zatímco předchozí zakázka ještě běží, je vnější přeseřízení. O zařazení rozhoduje, zda stroj stojí, nikoli o jakou činnost jde.
Rozdělení závisí na tom, zda stroj stojí, nebo běží.
Definice vycházejí z JIS Z 8141:2022 (pojem 5107, poznámka).
Co znamená „single-minute“ ve zkratce SMED
Táž poznámka v normě JIS označuje vnitřní přeseřízení kratší než 10 minut jako single dandori. Anglicky je to SMED, single-minute exchange of die, tedy výměna nástroje v jednociferném počtu minut; „die“ je lisovací nástroj.
„Single-minute“ neznamená jednu minutu. Znamená jednociferný počet minut, tedy cokoli pod 10. Přeseřízení, které trvá čtyři minuty, se do SMED stále počítá.
Metodu uspořádal do systému Šigeo Šingo, konzultant japonské Japan Management Association. V japonštině ji vydal v roce 1983, anglické vydání A Revolution in Manufacturing: The SMED System vyšlo v roce 1985 u nakladatelství Productivity Press.
Článek Hidea Išidy z JMAC v dubnovém čísle japonského odborného časopisu Kojo Kanri (Řízení továrny) z roku 2023 vychází z další Šingovy knihy a sleduje vznik myšlenky ve třech etapách:
- 1950, Toyo Kogyo: při rozboru chodu lisu o síle 800 t si Šingo všiml dlouhého prostoje způsobeného chybějícím šroubem nástroje. Uvědomil si, že seřizovací práce mají dvě odlišné povahy, vnitřní a vnější.
- 1957, hirošimská loděnice Mitsubishi Heavy Industries: náhradní stůl umožnil připravit další zakázku mimo velkou hoblovku, zatímco ta dál řezala.
- Toyota, lis o síle 1 000 t: čtyřhodinové přeseřízení se za něco málo přes půl roku zkrátilo na zhruba 90 minut. Když dostal Šingo za úkol dosáhnout tří minut, došel k přesunu vnitřního přeseřízení do vnějšího.
Tyto údaje pocházejí ze Šingových vlastních vzpomínek, nikoli ze záznamů, které by Toyota zveřejnila. Zdroje datují epizodu z Toyoty do roku 1969, nebo do roku 1970.
Kratší přeseřízení snižuje potřebu vyrábět velké dávky téhož výrobku. Zkracování přeseřízení je proto předpokladem Toyota Production System, jehož cílem je vyrábět jen to, co je potřeba, kdy je to potřeba a v potřebném množství.
Hranici 10 minut berte jako orientační, ne jako zkoušku, kterou lze splnit, nebo nesplnit. Čeho lze dosáhnout, závisí na velikosti zařízení a na výrobku, proto začněte otázkou, kolik z dnešního času se dá ubrat.
Šest kroků ke zkrácení přeseřízení
Na pořadí záleží. Japonská asociace průmyslového inženýrství (JIIE) ho uvádí takto: přesunout co nejvíce vnitřního přeseřízení do vnějšího, zkrátit vnitřní přeseřízení, které zbyde, a zkrátit i vnější přeseřízení.
Příručky J-Net21 (provozuje ji japonská agentura na podporu malých a středních podniků) a Osaka Sangyo Sozokan (Sansokan), veřejného centra podpory podnikání v Ósace, rovněž začínají současným stavem a drží stejné pořadí. Šest kroků níže je naše shrnutí těchto zdrojů.
Změřit a roztřídit, přesunout práci ven, zkrátit zbytek a poté ustálit jako standard.
Podle příruček Japonské asociace průmyslového inženýrství, J-Net21 a Osaka Sansokan (všechny japonsky).
Pro toto pořadí existuje důvod. Přesun práce do vnějšího přeseřízení většinou znamená jen změnit, kde se věci odkládají a kdy se připravují, takže stojí málo a přináší rychlý výsledek. Zkrácení vnitřního přeseřízení může vyžadovat úpravu přípravků nebo výměnu upínek. Přesuňte nejprve ven všechno, co jde, a peníze pak utratíte jen za práci, která se opravdu musí dělat při zastaveném stroji.
Kroky 1–3: změřit, roztřídit a přesunout práci ven
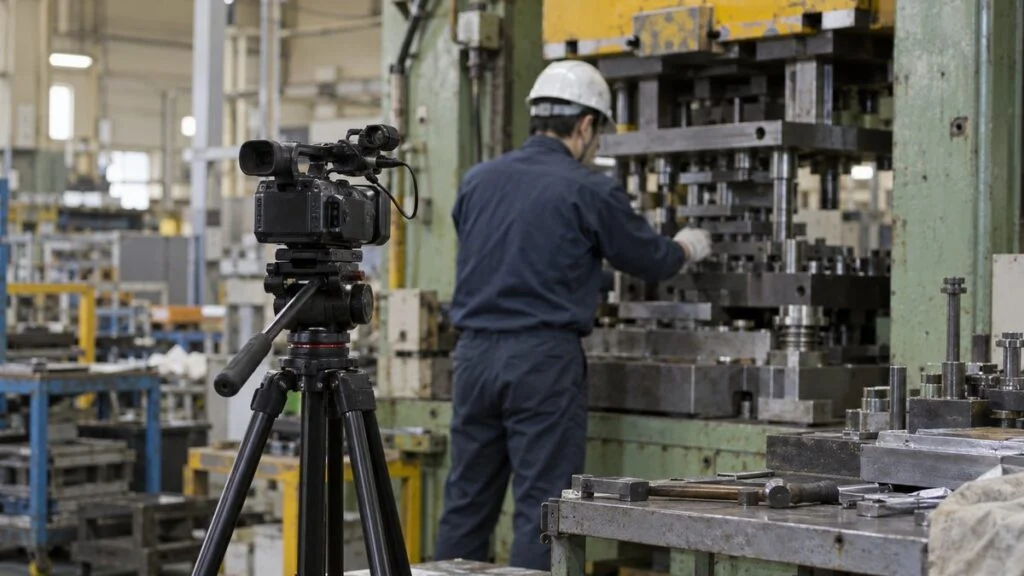
První tři kroky dělají přeseřízení viditelné a vyčlení z něj vše, co zastavený stroj nepotřebuje. Když měření vynecháte, budete opravovat činnosti, které čas nikdy nespotřebovávaly.
Natočit přeseřízení na video a rozložit na prvky
Vyberte zařízení, kde je součin doby přeseřízení a jejich počtu velký. Pokud jde o úzké místo, které nechává čekat následující procesy, projeví se přínos v celém závodě.
Natočte jedno přeseřízení bez přerušení, od posledního kusu starého výrobku po první dobrý kus nového. Mějte v záběru obsluhu i tehdy, když odchází, ne jen její ruce. Čas strávený hledáním, donášením nebo ptaním se někoho na záběrech samotných rukou nikdy nevznikne.
Před natáčením řekněte týmu, že cílem je pozorovat práci, ne hodnotit člověka. Podívejte se na video společně a rozdělte je na prvky, jako je donést, sejmout, polohovat, upnout, seřídit a změřit; ke každému zapište čas.
Nesuďte podle jediného záznamu. Doba přeseřízení se mění podle dvojice výrobků a podle obsluhy, proto natočte několik přeseřízení za různých podmínek a porovnejte je. Zároveň uvidíte, odkud rozptyl pochází.
Roztřídit každý prvek: vnitřní, vnější, nebo plýtvání
Každý prvek zařaďte do jedné ze tří skupin: vnitřní přeseřízení, vnější přeseřízení, nebo plýtvání (muda). Stejné trojí dělení používá J-Net21.
Třídění zvládne jediná otázka: „Dalo by se to udělat za chodu stroje?“ Rozhoduje, zda by to šlo za chodu, ne to, jak se to dělá dnes.
Tabulka níže rozebírá smyšlenou výměnu nástroje na lisu. Dnes všech 60 minut probíhá při zastaveném lisu, ale otázka ukáže, že 18 z nich lze přesunout do doby chodu.
Dnešních 60 minut rozdělených na pracovní prvky a roztříděných na to, co lze přesunout ven, a to, co zůstává.
Smyšlená čísla pro ilustraci. Zavírací výška je vzdálenost od horní plochy upínací desky stolu ke spodní ploše berana, je-li beran v dolní úvrati; nastavuje se podle nástroje.
V této fázi také rozhodněte, co krátit nebudete. Bezpečnostní činnosti, například nasazení bezpečnostních podpěr a zajištění ovládání spuštění zámkem, a kontrola prvního kusu zůstávají mimo seznam zkracování, jakkoli dlouho trvají. Zapište si to hned na začátku.
Přesunout práci, která nepotřebuje zastavení, do doby chodu
Po roztřídění přesuňte vnější činnosti skutečně do doby chodu. Přicházejí v úvahu dvě okna: před zastavením stroje, nebo po jeho opětovném spuštění.
Před zastavením připravte vše, co další výrobek potřebuje. Přistavte k stroji nástroj, přípravky, materiál, nářadí, výkresy a měřidla a už v tuto chvíli zkontrolujte, zda nástroj nemá třísky nebo nečistoty. J-Net21 uvádí také příklad předehřevu nástroje před jeho vložením do stroje.
Po opětovném spuštění vyčistěte sejmutý nástroj, vraťte ho do regálu a uklidťe nářadí. Činnost, která počká, až poběží další výrobek, se nemá dělat, dokud je stroj zastavený.
Aby se to dělo pokaždé, potřebujete systém, který nestojí na jednom dobře zorganizovaném člověku. Běžné postupy:
- Sestavit přípravky, nářadí a šrouby pro každé číslo dílu do jedné bedny nebo na jeden vozík.
- Používat kontrolní seznam před přeseřízením a před zastavením ověřit, že je vše na místě.
- Z výrobního plánu vyčíst čas dalšího přeseřízení a určit, kdo s přípravou začne a kdy.
Třetí bod se snadno přehlédne. Pokud nikdo nemá přidělenou přípravu v určený čas, jde pro věci ten, kdo stroj zastavil, a práce sklouzne zpět do vnitřního přeseřízení.
Přesun práce ven sníží prostoj z 60 minut na 42; zkrácení zbylého vnitřního přeseřízení ho sníží na 15.
Smyšlená čísla podle obrázku 3. Tmavé úseky znázorňují dobu, kdy lis stojí.
V příkladu přesun 8 minut donášení, 4 minut hledání a 6 minut úklidu ven sníží prostoj z 60 na 42 minut. Těch 18 minut nezmizí, stane se z nich práce vykonávaná za chodu lisu, a o jejich snížení se stará krok 5.
Krok 4: čtyři způsoby, jak zkrátit vnitřní přeseřízení
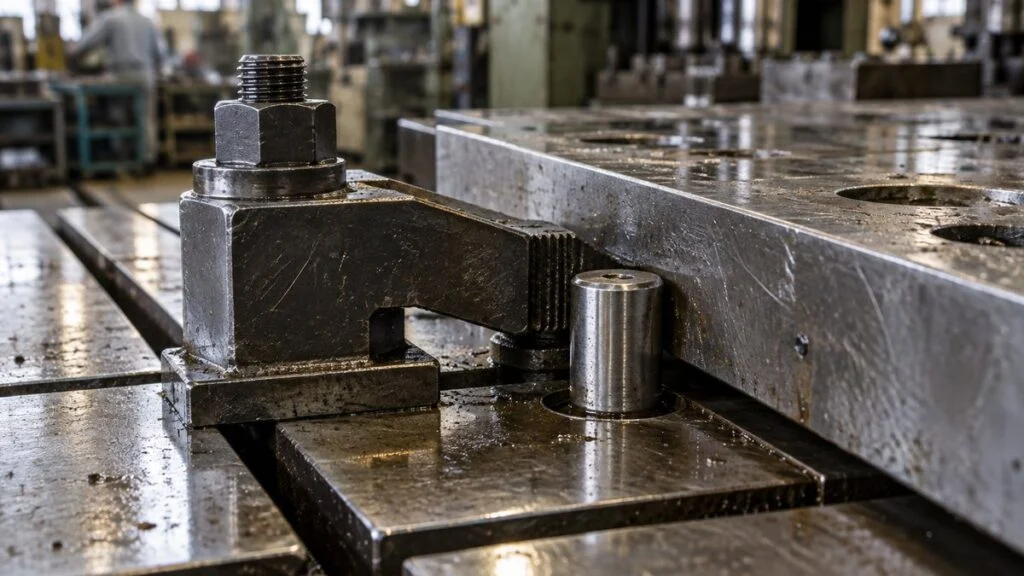
Když se přesune ven vše, co lze, zůstane jen práce, která zastavený stroj opravdu potřebuje, a teď se zkracuje práce samotná. Dívejte se na ni ze čtyř stran: upínání, polohování, souběžná práce a seřizování.
U každého je něco, co zkrátit lze, a kontrola, kterou měnit nesmíte.
Zjednodušit upínání
Většina času při upínání nástroje nebo přípravku se spotřebuje na protáčení šroubů mnoha otáčkami, ne na závěrečné dotažení. Nechte upínací sílu stejnou a snižte počet otáček a výměn nářadí.
Snadný začátek je sjednotit velikosti šroubů a tvary hlav tak, aby stačil jeden nástroj. Známým dalším krokem je podložka s otevřeným výřezem (tvar U) nebo klíčová dírka, díky nimž lze nástroj uvolnit povolením šroubu, aniž by se vyndával. Osaka Sansokan také doporučuje nahradit závitové spoje vačkami nebo jinými způsoby upnutí.
Upínání je však přímo otázkou bezpečnosti. Japonské ministerstvo zdravotnictví, práce a sociálních věcí (MHLW) uvádí smrtelný úraz, při němž po výměně nástroje spadl horní nástroj, a mezi příčinami je nestejné dotažení upínacích šroubů. Než upínání změníte, ověřte specifikace výrobce lisu a nástroje a ponechte krok, který potvrzuje, že je nástroj upnutý.
Standardizovat polohování
Posouvání nástroje sem a tam při hledání polohy zmizí, jakmile existuje reference. Základem jsou polohovací kolíky nebo dorazové bloky, takže přitlačení nástroje k dorazu ho dostane do polohy.
Sjednoťte také rozměry, které se u výrobků liší. Jsou-li zavírací výšky nástrojů a tloušťky upínaných okrajů sjednoceny, případně pomocí distančních podložek, nemusíte při každém nástroji měnit nastavení stroje. Myšlenka spočívá ve sjednocení jen těch prvků, které se týkají upnutí, ne v tom, aby byl každý nástroj stejný.
U obráběcích a montážních zařízení se často používá postup, kdy se přípravky předem sestaví na společné základové desce a vymění se celá deska. Kazetový způsob, který popisuje Osaka Sansokan, má stejnou myšlenku: díly, které se mění, se předem sestaví do jednoho celku.
Pracovat souběžně
U velkých zařízení jeden člověk upne přední stranu, obejde stroj a upne zadní, pak se vrátí, a chůze se sčítá. Když dva lidé pracují vpředu a vzadu současně, chůze odpadne a prostoj klesne výrazně. Nelze-li zajistit dva lidi na plný úvazek, může na těch několik minut, kdy stroj stojí, vypomoci pracovník, který dělá vnější přeseřízení.
V Japonsku musí mít pomocník při výměně nástroje na lisu s pohonem také zákonem předepsané zvláštní školení, o němž píšeme níže. J-Net21 řadí týmové přeseřízení mezi zlepšení, která nestojí nic.
Souběžná práce funguje jen s dohodnutými rolemi a pořadím. Zapište, kdo co dělá, v jakém pořadí a jak si tým před spuštěním stroje dá signál. Japonská vyhláška o bezpečnosti a ochraně zdraví při práci (článek 104) ukládá zaměstnavateli určit signály a signalistu, pokud by spuštění stroje mohlo ohrozit pracovníky.
Odstranit seřizování
Seřizování a zkušební výroba po upnutí zabírají velkou část doby přeseřízení. V příkladu zabírají seřízení a zkušební zdvihy dohromady 16 minut, tedy blížící se 40 % ze zbývajících 42 minut prostoje.
Seřizování se vleče, protože lidé nastavují věci pokaždé od oka. Nahraďte postupné dotahování při pohledu na stupnici nastavením proti bloku pevné tloušťky a zaznamenávejte nastavení pro každé číslo dílu, aby je mohlo další přeseřízení vyvolat. Cílem je proměnit „seřizuj, dokud to nesedí“ v „nastav na známou hodnotu“.
Smyslem není zrušit zkušební výrobu, ale uspět už napoprvé. Kontrola prvního kusu zůstává, protože chrání kvalitu.
V příkladu spojení všech čtyř způsobů zkrátí sejmutí, polohování, upnutí, seřízení a zkušební zdvihy z 38 minut na 11. Přičtěte 4 minuty na bezpečnostní kroky a kontrolu prvního kusu a prostoj je 15 minut. To je blízko jednociferného přeseřízení, ale jít dál obvykle znamená upravovat zařízení, takže posuzujte i náklady.
Kroky 5–6: zlepšit vnější přeseřízení a ustálit standard
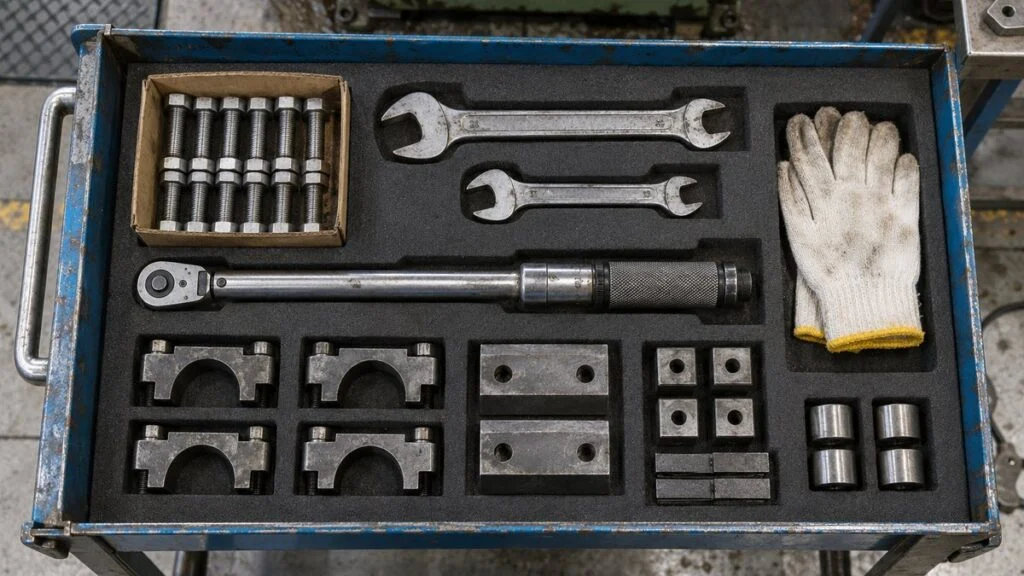
Když se prostoj zkrátí, zbývají dva úkoly: snížit pracovní kapacitu spotřebovanou vnějším přeseřízením a zabránit tomu, aby se kratší čas vrátil zpět.
Zkrátit i samotné vnější přeseřízení
Vnější přeseřízení stroj nezastavuje, ale trvá-li příprava příliš dlouho, nebude hotová do dalšího přeseřízení. Odkládejte nástroje a přípravky blízko stroje podle četnosti použití a určete pevné trasy dopravy a vozíky.
Označení míst a pravidla vracení vycházejí ze stejné myšlenky jako 5S. Osaka Sansokan uvádí důsledné 5S, písemné postupy a školení jako způsoby, jak vnější přeseřízení zkrátit.
Stejně důležitá je údržba nástrojů a přípravků. Objevíte-li závadu až po upnutí nástroje, musíte ho sejmout a začít znovu a ušetřený čas je pryč najednou. Zkontrolujte každý nástroj hned po použití a vraťte ho do regálu připravený na další zakázku, a počítejte to jako součást vnějšího přeseřízení.
Standardizovat postup a cílový čas
Pokud zlepšený postup není zapsaný, vrátí se k původnímu stavu, jakmile se změní obsluha. Uveďte na jedné stránce pořadí prvků, nářadí, bezpečnostní kontrolní body a cílový čas. O tom, jak se v japonských závodech učí podle písemného postupu, píšeme jinde.
Pak následuje školení a záznamy. Pokud přeseřízení zvládne jen několik lidí, ukažte pomocí matice kvalifikací, kdo ho umí na kterém stroji, a plánovaně školte další.
Čas, důvod zpoždění a další krok zapisujte na jeden list.
S přibývajícími záznamy uvidíte nejen průměr, ale i rozptyl. Je-li cíl 15 minut a jedna dvojice výrobků trvá soustavně 30, je to váš další cíl. Jakmile to na jednom stroji funguje, rozšiřte postup na stroje stejného typu.
Bezpečnostní kroky, které se nikdy nekrátí
Při přeseřízení se ruce i tělo dostávají tam, kam se při běžném provozu nedostanou, například mezi poloviny nástroje nebo pod beran. Proto japonské právo upravuje i samotné seřizovací práce. Pro lisy s pohonem obsahuje japonská vyhláška o bezpečnosti a ochraně zdraví při práci (Ordinance on Industrial Safety and Health) mimo jiné tyto požadavky:
- Článek 131-2: vstupuje-li při montáži, demontáži nebo seřizování nástroje na lisu s pohonem část těla do nebezpečného prostoru, musí zaměstnavatel zajistit použití bezpečnostních podpěr (safety blocks) nebo podobných opatření proti neočekávanému pádu berana.
- Článek 131-3: při pohybu beranem za účelem seřízení nástroje se použije tipování (inching), má-li je lis, jinak ruční protočení.
- Článek 107: představuje-li seřizování stroje nebezpečí, stroj se zastaví a spouštěcí zařízení se uzamkne nebo opatří výstražnou tabulkou, aby ho nespustil nikdo jiný.
- Článek 36, bod 2: montáž, demontáž a seřizování nástrojů lisů s pohonem vyžadují zvláštní školení (tokubetsu kyoiku).
- Článek 134: vedoucí práce na lisech (sagyo shunin-sha) přímo řídí montáž, demontáž a seřizování nástrojů.
Vedoucí práce je vyžadován v provozovnách s pěti nebo více lisy s pohonem (nařízení k provedení japonského zákona o bezpečnosti a ochraně zdraví při práci, článek 6 bod 7; vyhláška, článek 133). Pravidla se zaměřují na lisy, ale zásady platí i pro jiná zařízení: zastavit je, zajistit proti pohybu a svěřit práci vyškoleným lidem.
Toto jsou japonská pravidla, nikoli návod pro váš závod. V Česku a v EU se uplatňují evropské harmonizované normy a české předpisy. Konstrukční bezpečnost lisů řeší například ČSN EN 692 (mechanické lisy) a ČSN EN 693 (hydraulické lisy), zajištění proti neočekávanému spuštění ČSN EN ISO 14118 a zásady posuzování rizik ČSN EN ISO 12100. Provozní požadavky stanoví především zákoník práce (zákon č. 262/2006 Sb.) a nařízení vlády č. 378/2001 Sb.; co přesně platí pro váš lis a nástroj, určí technik BOZP a návod výrobce.
Zkracuje se způsob práce, nikdy kontroly uvedené níže.
Typické příklady, které spojují požadavky japonského práva s praktickými opatřeními. Skutečný postup stanovte z návodu k zařízení a z vlastního posouzení rizik.
Databáze případů MHLW popisuje také pracovníka, který zahynul, když se na něj převrhl vstřikovací nástroj (forma) manipulovaný bez jeřábu. Mezi příčinami byl chybějící písemný pracovní postup a jako opatření se doporučuje postup zahrnující manipulaci s těžkými břemeny.
Cílový čas stanovte tak, aby tyto kontroly obsahoval. Nedopusťte, aby cíle šlo dosáhnout jen vynecháním bezpečnostního kroku. Tato odpovědnost leží na lidech, kteří zlepšování vedou.
Co s ušetřeným časem
Jakmile jsou přeseřízení kratší, máte s časem dvě možnosti. Smyšlený příklad pokračuje.
Řekněme, že jeden stroj vyrábí čtyři výrobky a každý je potřeba v počtu 2 000 kusů měsíčně. Dnes se každý výrobek vyrábí dvakrát měsíčně v dávkách po 1 000 kusech, takže je osm přeseřízení měsíčně a 480 minut prostoje. Nyní se přeseřízení zkrátí z 60 minut na 15.
Při zkrácení přeseřízení z 60 na 15 minut vede k různým výsledkům zachování počtu přeseřízení, nebo zachování celkového prostoje.
Smyšlená čísla pro ilustraci. Pojistná zásoba není zahrnuta.
Která možnost se hodí, závisí na stroji. Pokud stroji chybí kapacita na zakázky a drží následující procesy, je správná možnost 1: uvolněný čas jde do výroby.
Pokud kapacita stačí, ale hromadí se zásoby a rozpracovaná výroba, zvolte možnost 2. Více přeseřízení a menší dávky zkracují čekání mezi výrobou dílu a jeho použitím. Také se snáze vkládají spěšné zakázky, což pomáhá snižovat přesčasy.
Vyhněte se tomu, abyste uvolněný čas zaplnili více díly, než kdo potřebuje. Využití stroje vypadá lépe, ale závod získá jen zásoby bez potvrzeného termínu prodeje a celkově se nezlepší nic.
Časté chyby při zkracování přeseřízení
Ani se znalostí kroků projekty neváznou nebo se nevracejí zpět jen výjimečně. Pět chyb se objevuje často:
- Jen pobízet obsluhu, aby spěchala. Rychlejší pohyby rukou ušetří málo a zvyšují riziko vynechaných kontrol a zranění. Zaměřte se na obsah práce: hledání, přenášení, protáčení šroubů, seřizování.
- Příliš úzké měřené okno. Pokud měříte jen do konce výměny nástroje, vypadne seřizování a zkušební výroba. Vraťte se k definici: měřit až do prvního dobrého kusu.
- Začít investicemi. Automatické upínky a zařízení pro výměnu nástrojů fungují, ale pořízené dříve, než přesunete práci do vnějšího přeseřízení, nechají hledání a čekání nedotčené.
- Vnější přeseřízení bez gestora. Pokud není jasné, kdo co a kdy připravuje, příprava se v hektických dnech nestihne a tým se vrátí k donášení po zastavení.
- Přestat měřit, jakmile časy klesnou. Bez záznamů si nevšimnete, že se postup pomalu uvolňuje. Porovnávání skutečných časů s cílem ponechte jako součást zlepšování.
Kontrolní seznam: co si ujasnit s japonskou stranou
Pokud projekt dandori ve vašem závodě vede japonská mateřská firma, zákazník nebo konzultant, ušetří vám pozdější spory o čísla, když tyto body vyjasníte předem. Zkracování přeseřízení je společná práce: seisan gijutsu (výrobní inženýrství, česky často „technologie“) navrhuje proces a přípravky, výroba provádí každodenní přeseřízení a řízení výroby určuje velikost dávek a pořadí, proto zapojte všechny tři.
- Měřené okno: Běží čas od posledního dobrého kusu po první dobrý kus, jako v JIS Z 8141? Nebo se u vás končí u „nástroj upnut“?
- Co se nekrátí: Které bezpečnostní kroky a kontroly kvality (zajištění zámkem, bezpečnostní podpěry, kontrola prvního kusu) jsou pevné a zahrnuté do cílového času?
- Cíl: Je cílem „single dandori“ (pod 10 minut), nebo procentuální zkrácení oproti dnešnímu základu? Kterých strojů a dvojic výrobků se týká?
- Gestor vnějšího přeseřízení: Kdo připravuje další nástroj, materiál a nářadí a jak dlouho před plánovaným přeseřízením?
- Změny upínání nebo polohování: Kdo schvaluje změny nástrojů, přípravků nebo upínek a musí je odsouhlasit výrobce lisu a nástroje?
- Školení a kvalifikace: Jaké zákonné požadavky v ČR a jaké firemní kvalifikace platí pro seřizovače? Potřebují pomocníci při souběžné práci stejné školení?
- Záznamy: Jaký formát chtějí pro záznamy přeseřízení (čas, podmínky, zjištění) a kdo je vyhodnocuje?
- Využití ušetřeného času: Půjde uvolněný čas do vyššího výstupu (možnost 1), nebo do menších dávek (možnost 2)? Kdo za řízení výroby rozhoduje?
Krátká zpráva, kterou si můžete upravit:
Než zahájíme projekt zkracování přeseřízení (dandori) na lisu č. 3, mohli byste potvrdit tři body? (1) Plánujeme měřit od posledního dobrého kusu předchozího výrobku po první dobrý kus dalšího. (2) Bezpečnostní podpěry, zajištění zámkem a kontrola prvního kusu zůstanou v postupu a jsou zahrnuty do cílového času. (3) Každá změna upínání nástroje bude před zkouškou ověřena podle specifikací výrobce lisu a nástroje. Dejte nám prosím vědět, pokud se váš standard liší.
Kde tento průvodce neplatí
- Rozpis 60 minut a výsledek 15 minut jsou smyšlený příklad. Skutečné úspory závisejí na zařízení, sortimentu výrobků a obsazení.
- Uvedené zákonné požadavky jsou japonská pravidla pro lisy s pohonem. Závody v Česku musí dodržovat české a evropské předpisy a interní normy; uvedené české a evropské normy berte jako rozcestník, ne jako úplný výčet.
- Definice a cílové časy se liší podle firmy a odvětví, proto je potvrďte s týmem, se kterým spolupracujete.
Často kladené otázky
Co znamená „single-minute“ ve zkratce SMED?
Znamená jednociferný počet minut, tedy přeseřízení kratší než 10 minut. JIS Z 8141 označuje vnitřní přeseřízení pod 10 minut jako single dandori. Neznamená to jednu minutu.
Jaký je rozdíl mezi vnitřním a vnějším přeseřízením?
Vnitřní přeseřízení (uchi-dandori) se provádí při zastaveném stroji nebo lince. Vnější přeseřízení (soto-dandori) se provádí za jejich chodu. Táž činnost, například donesení dalšího nástroje, může být jedním nebo druhým podle toho, kdy se dělá.
Co znamená „dandori“ v japonské výrobě?
Dandori znamená přípravu a seřízení výroby. Dandori gae je přeseřízení mezi výrobky a JIS do něj počítá i přípravu materiálu, nářadí a výkresů a zkušební zpracování, nejen výměnu nástroje.
Má se do času přeseřízení počítat zkušební výroba a kontrola?
Ano. Měří se od posledního dobrého kusu předchozího výrobku po první dobrý kus dalšího. Zastavení stopek při upnutí nástroje vynechá seřizování a zkušební výrobu, kde bývají největší úspory.
Zdroje
- Definice přeseřízení, vnitřního a vnějšího přeseřízení a jednociferného přeseřízení: Japonská asociace norem, JIS Z 8141:2022, Slovník pojmů pro výrobní řízení (pojem 5107; text ověřen na stránce s náhledem normy) (japonsky)
- Vnitřní a vnější přeseřízení a pořadí zlepšování: Japonská asociace průmyslového inženýrství, pojmy IE: Dandori (japonsky)
- Ztráta seřizováním a dolaďováním: JMAC TPM Online, „16 velkých ztrát“ (japonsky)
- Šingovy knihy: Šigeo Šingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Šigeo Šingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (ověřeno v katalogu Národní parlamentní knihovny Japonska)
- Historie SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4. května 2023 (z časopisu Kojo Kanri, duben 2023), s odkazem na Šigeo Šingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Příklad zdroje, který událost datuje do roku 1969: Aperza News (japonsky)
- Šingova kariéra: JMAC, zpravodaj Institutu řízení kvality, č. 10 (japonsky)
- Základní kroky zlepšování přeseřízení: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (japonsky)
- Šest kroků a praktická opatření: Osaka Sansokan, „Zkrácení doby přeseřízení při velkém sortimentu a malých dávkách“ (japonsky)
- Japonská vyhláška o bezpečnosti a ochraně zdraví při práci, články 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (japonsky)
- Požadavek na vedoucího práce (článek 6 bod 7): e-Gov Laws, nařízení k provedení zákona o bezpečnosti a ochraně zdraví při práci (japonsky)
- Případy úrazů: MHLW, Workplace Safety Site, pád horního nástroje hydraulického lisu; pracovník usmrcený vstřikovacím nástrojem při údržbě (japonsky)
- Evropské a české předpisy (orientačně, k ověření u technika BOZP): ČSN EN 692, ČSN EN 693, ČSN EN ISO 14118, ČSN EN ISO 12100 (Úřad pro technickou normalizaci, metrologii a státní zkušebnictví / Česká agentura pro standardizaci); zákon č. 262/2006 Sb., zákoník práce; nařízení vlády č. 378/2001 Sb.
Původní článek v japonštiněTento návod vychází z článku MONOSCOPE napsaného pro čtenáře v Japonsku: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
O redakci
 Redakce MONOSCOPEFOUNDER & EDITOR
Zhruba deset let praxe u výrobce průmyslových zařízení a v inženýrské firmě pro výstavbu závodů: nabídky, projektování a uvádění zařízení do provozu, poté přechod k online marketingu. Dnes webové poradenství pro výrobce B2B a pomoc s tím, aby srozumitelně představili své produkty a technologie. Japonské státní licence Energy Manager a hlavního elektroinženýra třetí třídy.
Od roku 2017 provoz technického blogu (přes 500 článků) a japonského kanálu na YouTube s přibližně 20 000 odběrateli. Každý návod vzniká z pohledu japonské výrobní haly a je ověřen podle citovaných norem.