SMED: Rüstzeit senken, intern vs. extern (Dandori)
Wenn Sie in einem japanischen Werk arbeiten oder ein solches beliefern, begegnet Ihnen früher oder später das Wort Dandori (Rüsten, Vorbereitung). Ein japanischer Manager bittet Sie dann, die Dandori-gae (Umrüstzeit) zu verkürzen, oder eine Aufgabenliste in Uchi-Dandori und Soto-Dandori zu sortieren. Dahinter steckt das, was Sie als SMED kennen: internes Rüsten bei stehender Maschine und externes Rüsten bei laufender Maschine.
Die Methode stammt aus japanischen Werkhallen. Shigeo Shingo beschreibt, wie ein Werkzeugwechsel an einer Presse bei Toyota Motor Co. (Toyota Jidosha Kogyo) in gut einem halben Jahr von vier Stunden auf rund 90 Minuten sank. Als er danach gefragt wurde, ob drei Minuten möglich seien, entstand die entscheidende Idee: alles erledigen, was sich bei laufender Maschine erledigen lässt.
Sie kennen Lean, Kaizen und vermutlich auch die Rüstzeitoptimierung nach eigener Schule. Dieser Beitrag zeigt deshalb vor allem, was an der japanischen Darstellung anders oder genauer ist: die Begriffe, die Messgrenzen nach JIS Z 8141, sechs Schritte nach japanischen Leitfäden, vier Hebel gegen die interne Rüstzeit, Sicherheitsprüfungen, die nie gekürzt werden, und die Frage, was Sie mit der gewonnenen Zeit tun. Als Rechenbeispiel dient durchgehend ein fiktiver Werkzeugwechsel an einer Presse.
Inhalt
- Dandori-Begriffe, die Sie in einem japanischen Werk hören
- Was zur Rüstzeit zählt
- Sechs Schritte zur kürzeren Rüstzeit
- Schritte 1–3: Messen, sortieren, nach extern verlagern
- Schritt 4: Vier Hebel gegen die interne Rüstzeit
- Schritte 5–6: Externes Rüsten straffen und standardisieren
- Sicherheitsschritte, die nie gekürzt werden
- Was Sie mit der gewonnenen Zeit tun
- Häufige Fehler bei der Rüstzeitverkürzung
- Checkliste: Fragen, die Sie mit der japanischen Seite klären sollten
- Wo dieser Leitfaden nicht gilt
- FAQ
- Quellen
Dandori-Begriffe, die Sie in einem japanischen Werk hören
Die folgende Tabelle ordnet die wichtigsten japanischen Begriffe den deutschen und englischen Entsprechungen zu. Die deutschen Begriffe sind unsere Übersetzungen; im Gespräch mit Ihrem japanischen Partner lohnt es sich, kurz zu klären, ob beide Seiten dasselbe meinen.
| Japanisch (Romaji) | Deutsch | Englisch | Bedeutung in der Halle |
|---|---|---|---|
| Dandori | Rüsten, Vorbereiten | setup | Oberbegriff für die Vorbereitung auf ein anderes Produkt oder einen anderen Auftrag |
| Dandori-gae | Umrüsten, Rüstwechsel | changeover | Umstellung einer Maschine oder Linie auf das nächste Produkt, einschließlich Vorbereitung und Probebearbeitung |
| Uchi-Dandori | internes Rüsten (bei Stillstand) | internal setup | Arbeiten, die bei stehender Maschine oder Linie erfolgen |
| Soto-Dandori | externes Rüsten (bei laufender Maschine) | external setup | Arbeiten, die bei weiterlaufender Maschine oder Linie erfolgen |
| Single-Dandori | Rüsten im einstelligen Minutenbereich | SMED (single-minute exchange of die) | Internes Rüsten in weniger als 10 Minuten |
| Tameshi-uchi | Probehübe (Einarbeitung) | trial stroke / tryout | Probehübe an der Presse nach dem Werkzeugwechsel, danach Messen und Nachstellen |
| Shohin-kakunin | Erststückprüfung | first-piece check | Prüfen und Dokumentieren des ersten Gutteils des neuen Produkts |
| Muda | Verschwendung | waste | Tätigkeit ohne Wertschöpfung, zum Beispiel Werkzeug suchen |
Was zur Rüstzeit zählt
Die japanische Norm für Begriffe der Produktionsplanung und -steuerung, JIS Z 8141, definiert das Umrüsten als Vorbereitung von Material, Maschinen, Vorrichtungen und Werkzeugen, Zeichnungen usw. sowie Probebearbeitung beim Wechsel von Produkt oder Prozessinhalt. Umrüsten ist also nicht nur der Wechsel eines Werkzeugs oder Schneidwerkzeugs. Vorbereitung und Probebearbeitung gehören dazu.
Daraus ergibt sich das Messfenster: vom letzten Gutteil des alten Produkts bis zum ersten Gutteil des neuen. Die Unternehmensberatung JMAC (Japan Management Association Consultants) beschreibt Rüst- und Einstellverluste genauso, nämlich als die Zeit, die verloren geht, bis ein vollständig gutes Teil entsteht.
Wer die Uhr stoppt, sobald das neue Werkzeug verschraubt ist, verliert Einstellen und Probehübe aus der Aufzeichnung. Gerade dieser spätere Abschnitt birgt oft das größte Einsparpotenzial. Legen Sie das Messfenster deshalb fest, bevor jemand mit der Zeitnahme beginnt.
In der OEE zählt die Stillstandszeit durch Umrüsten als Verfügbarkeitsverlust (Stillstandsverlust). Eine Maschine, die für den Wechsel steht, senkt also direkt die Verfügbarkeit.
Internes und externes Rüsten
Eine Anmerkung zu JIS Z 8141 teilt die Rüstarbeit in zwei Arten. Internes Rüsten (Uchi-Dandori) erfolgt bei stehender Maschine oder Linie, externes Rüsten (Soto-Dandori) ohne Stillstand.
Dieselbe Tätigkeit kann auf beiden Seiten liegen. Das nächste Werkzeug zu holen, nachdem die Presse stillsteht, ist internes Rüsten. Wird es an die Presse gebracht, während der vorige Auftrag noch läuft, ist es externes Rüsten. Entscheidend ist also, ob die Maschine steht, nicht, was getan wird.
Die Einteilung hängt davon ab, ob die Maschine steht oder läuft.
Die Definitionen folgen JIS Z 8141:2022 (Begriffsnummer 5107, Anmerkung).
Was „Single Minute“ bei SMED bedeutet
Dieselbe JIS-Anmerkung nennt internes Rüsten von weniger als 10 Minuten Single-Dandori. Im Englischen ist das SMED, single-minute exchange of die; „Die“ ist dabei das Pressenwerkzeug.
„Single Minute“ heißt nicht eine Minute. Gemeint ist eine einstellige Minutenzahl, also unter 10 Minuten. Ein Wechsel, der vier Minuten dauert, zählt noch als SMED.
Shigeo Shingo, Berater bei der Japan Management Association, hat die Methode zu einem System ausgebaut. Er veröffentlichte sie 1983 auf Japanisch; die englische Ausgabe A Revolution in Manufacturing: The SMED System erschien 1985 bei Productivity Press.
Ein Beitrag von Hideo Ishida (JMAC) in der Ausgabe April 2023 der japanischen Fachzeitschrift Kojo Kanri (Fabrikmanagement) zeichnet die Entstehung in drei Stufen nach und stützt sich dabei auf ein weiteres Buch Shingos:
- 1950, Toyo Kogyo (heute Mazda): Bei der Analyse der Laufzeit einer 800-t-Presse fiel Shingo ein langer Stillstand wegen einer fehlenden Werkzeugschraube auf. Er erkannte, dass Rüstarbeit zwei verschiedene Naturen hat, intern und extern.
- 1957, Werft Hiroshima von Mitsubishi Heavy Industries: Ein zusätzlicher Tisch erlaubte es, den nächsten Auftrag außerhalb einer großen Hobelmaschine aufzuspannen, während sie weiterschnitt.
- Toyota, 1.000-t-Presse: Ein vierstündiger Wechsel sank in gut einem halben Jahr auf etwa 90 Minuten. Auf die Forderung, drei Minuten zu erreichen, kam Shingo auf die Idee, internes Rüsten ins externe zu verlagern.
Diese Angaben beruhen auf Shingos eigenen Erinnerungen, nicht auf von Toyota veröffentlichten Aufzeichnungen. Die Quellen datieren die Toyota-Episode entweder auf 1969 oder auf 1970.
Kürzere Rüstzeiten verringern den Zwang, große Lose desselben Produkts zu fahren. Damit ist Rüstzeitverkürzung eine Voraussetzung für das Toyota-Produktionssystem, das nur das Nötige, zur rechten Zeit, in der nötigen Menge herstellen will.
Verstehen Sie die 10 Minuten als Orientierung, nicht als Bestanden/Nicht-bestanden-Grenze. Was erreichbar ist, hängt von Größe der Anlage und des Produkts ab. Fragen Sie deshalb zuerst, wie viel Ihrer heutigen Zeit sich einsparen lässt.
Sechs Schritte zur kürzeren Rüstzeit
Die Reihenfolge ist wichtig. Der japanische IE-Verband (Japan Industrial Engineering Association, JIIE) nennt sie so: möglichst viel internes Rüsten ins externe verlagern, das verbleibende interne Rüsten verkürzen und auch das externe Rüsten verkürzen.
Auch die Leitfäden von J-Net21 (Portal der japanischen KMU-Förderagentur) und von Osaka Sangyo Sozokan (Sansokan), einem öffentlichen Gründungs- und Unternehmenszentrum in Osaka, beginnen mit dem Ist-Zustand und folgen derselben Reihenfolge. Die sechs Schritte unten sind unsere Zusammenfassung dieser Quellen.
Messen und sortieren, nach extern verlagern, den Rest verkürzen, dann standardisieren.
Nach Leitfäden des japanischen IE-Verbands, von J-Net21 und von Osaka Sansokan (alle auf Japanisch).
Die Reihenfolge hat einen Grund. Tätigkeiten nach extern zu verlagern bedeutet meist, Lagerorte und Zeitpunkte der Vorbereitung zu ändern; das kostet wenig und wirkt schnell. Das interne Rüsten zu verkürzen kann dagegen Umbauten an Vorrichtungen oder andere Spannmittel bedeuten. Wenn Sie zuerst alles Mögliche nach extern verlagern, investieren Sie nur noch in die Arbeit, die wirklich bei stehender Maschine passieren muss.
Schritte 1–3: Messen, sortieren, nach extern verlagern
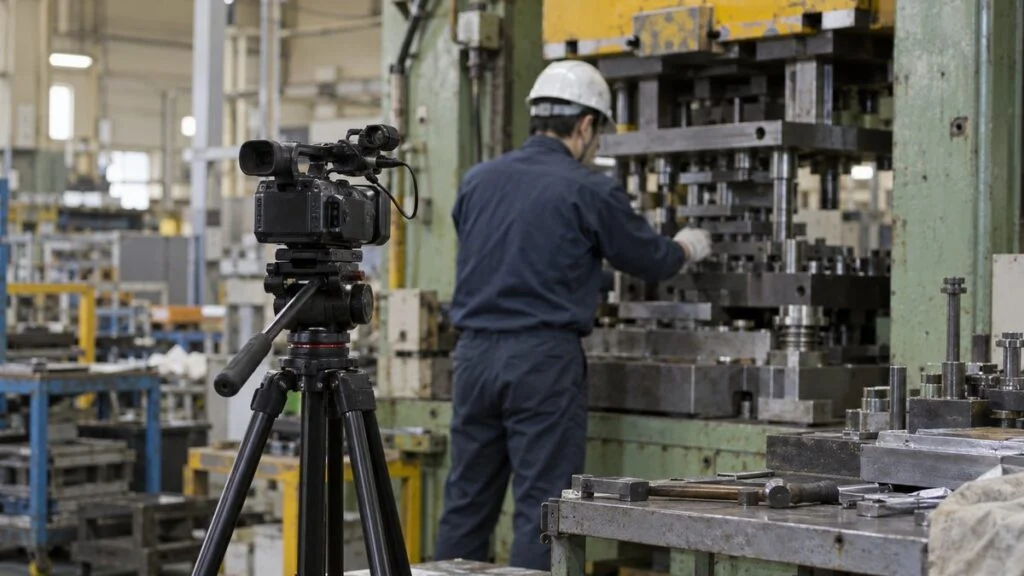
Die ersten drei Schritte machen den Rüstvorgang sichtbar und verlagern alles, was keine stehende Maschine braucht. Wer das Messen überspringt, optimiert am Ende Tätigkeiten, die gar nicht die Zeit verbraucht haben.
Rüstvorgang filmen und in Arbeitselemente zerlegen
Wählen Sie eine Anlage, bei der Rüstzeit mal Anzahl der Wechsel groß ist. Ist es ein Engpass, der nachgelagerte Prozesse warten lässt, wirkt der Gewinn auf das ganze Werk.
Zeichnen Sie einen Wechsel ohne Unterbrechung auf, vom letzten Teil des alten Produkts bis zum ersten Gutteil des neuen. Behalten Sie den Werker auch dann im Bild, wenn er weggeht, nicht nur seine Hände. Zeiten für Suchen, Holen oder Nachfragen tauchen in reinen Handaufnahmen nicht auf.
Sagen Sie dem Team vor dem Filmen, dass die Arbeit untersucht wird und nicht die Person. Sehen Sie sich das Video gemeinsam an, gliedern Sie es in Elemente wie holen, ausbauen, positionieren, spannen, einstellen und messen und notieren Sie für jedes die Zeit.
Beurteilen Sie nicht anhand einer einzigen Aufnahme. Die Rüstzeit schwankt mit der Produktpaarung und dem Werker; filmen Sie deshalb mehrere Wechsel unter verschiedenen Bedingungen und vergleichen Sie sie. So erkennen Sie auch die Ursachen der Streuung.
Jedes Element einordnen: intern, extern oder Verschwendung
Ordnen Sie jedes Element einer von drei Gruppen zu: internes Rüsten, externes Rüsten oder Verschwendung (Muda). J-Net21 verwendet dieselbe Dreiteilung.
Eine einzige Frage entscheidet: „Könnte man das bei laufender Maschine erledigen?“ Es zählt, ob es bei laufender Maschine möglich wäre, nicht, ob es heute so geschieht.
Die Tabelle unten zerlegt einen fiktiven Werkzeugwechsel an einer Presse. Heute fallen alle 60 Minuten bei stehender Presse an, doch die Frage zeigt, dass sich 18 Minuten in die Laufzeit verschieben lassen.
Die heutigen 60 Minuten, nach Arbeitselementen gegliedert und danach sortiert, was nach extern wandern kann und was bleibt.
Fiktive Zahlen zur Veranschaulichung. Die Schließhöhe ist vereinfacht der Abstand zwischen Tischoberseite und Stößelunterseite bei Stößel im unteren Totpunkt; sie wird an das Werkzeug angepasst.
Legen Sie in dieser Phase auch fest, was Sie nicht kürzen. Sicherheitsarbeiten wie das Setzen der Sicherheitsblöcke (Stößelabstützung) und das Sichern der Startsteuerung sowie die Erststückprüfung stehen nicht auf der Kürzungsliste, egal wie lange sie dauern. Schreiben Sie das von Anfang an auf.
Tätigkeiten ohne Stillstandsbedarf in die Laufzeit verlagern
Nach der Sortierung verschieben Sie die externen Tätigkeiten tatsächlich in die Laufzeit. Dafür gibt es zwei Zeitfenster: vor dem Stopp der Maschine oder nach dem Wiederanlauf.
Vor dem Stopp bereiten Sie alles vor, was das nächste Produkt braucht. Bringen Sie Werkzeug, Vorrichtungen, Material, Werkzeuge, Zeichnungen und Prüfmittel an die Maschine und prüfen Sie das Werkzeug dabei auf Ausbrüche oder Verschmutzung. J-Net21 nennt außerdem das Vorwärmen eines Werkzeugs vor dem Einbau als Beispiel.
Nach dem Wiederanlauf reinigen Sie das ausgebaute Werkzeug, bringen es ins Regal zurück und räumen die Werkzeuge weg. Was warten kann, bis das nächste Produkt läuft, gehört nicht in die Stillstandszeit.
Damit das jedes Mal gelingt, brauchen Sie ein System, das nicht von der Ordnung einer einzelnen Person abhängt. Verbreitet sind diese Methoden:
- Vorrichtungen, Werkzeuge und Schrauben je Teilenummer in einer Kiste oder auf einem Wagen zusammenstellen (Kitting)
- Eine Checkliste vor dem Wechsel nutzen und vor dem Stopp bestätigen, dass alles bereitliegt
- Den Zeitpunkt des nächsten Wechsels aus dem Produktionsplan ablesen und festlegen, wer wann mit der Vorbereitung beginnt
Der dritte Punkt wird leicht übersehen. Ist niemand für einen festen Zeitpunkt zuständig, holt am Ende doch derjenige alles, der die Maschine gestoppt hat, und die Arbeit rutscht zurück ins interne Rüsten.
Nach extern zu verlagern senkt 60 Minuten auf 42; das Verkürzen des verbleibenden internen Rüstens bringt 15.
Fiktive Zahlen auf Basis von Abbildung 3. Dunkle Abschnitte zeigen die Zeit, in der die Presse steht.
Im Beispiel sinkt der Stillstand von 60 auf 42 Minuten, weil 8 Minuten Holen, 4 Minuten Suchen und 6 Minuten Aufräumen nach extern wandern. Diese 18 Minuten verschwinden nicht, sondern werden zu Arbeit bei laufender Presse; diesen Aufwand zu senken ist Aufgabe von Schritt 5.
Schritt 4: Vier Hebel gegen die interne Rüstzeit
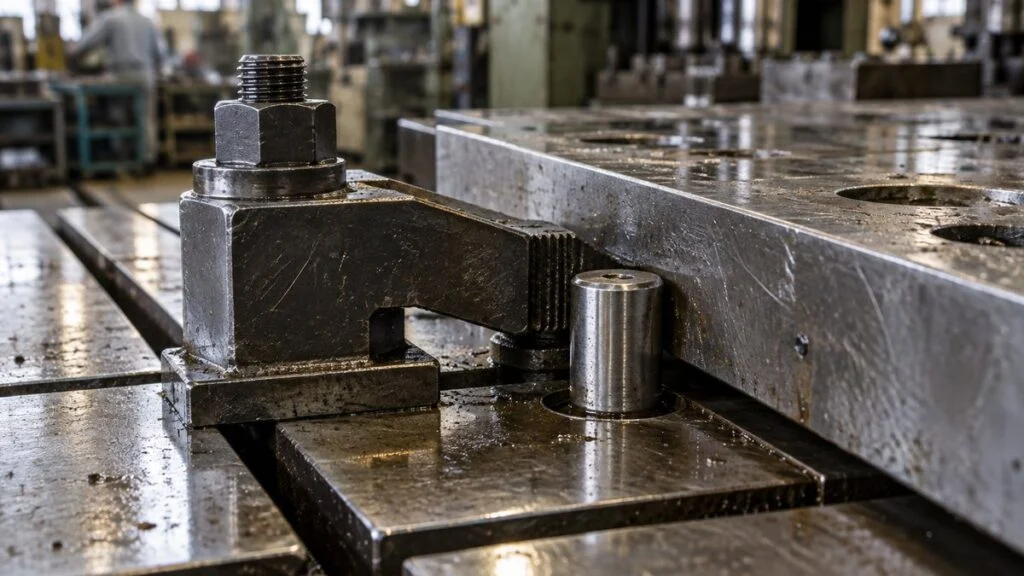
Ist alles Verlagerbare verlagert, bleibt nur Arbeit, die wirklich bei stehender Maschine passieren muss. Jetzt verkürzen Sie die Arbeit selbst und betrachten sie aus vier Blickwinkeln: Spannen, Positionieren, parallele Arbeit und Einstellen.
Jeder Hebel hat einen Teil, den Sie verkürzen können, und eine Prüfung, die Sie nicht ändern dürfen.
Spannen vereinfachen
Beim Spannen von Werkzeugen und Vorrichtungen geht die Zeit meist nicht ins Festziehen, sondern ins vielfache Drehen der Schrauben. Lassen Sie die Spannkraft unverändert und reduzieren Sie Umdrehungen und Werkzeugwechsel.
Ein einfacher Einstieg ist, Schraubendurchmesser und Kopfformen zu vereinheitlichen, sodass ein Werkzeug genügt. Bekannte nächste Schritte sind U-förmige Scheiben (Gabelscheiben) oder Schlüssellochbohrungen, mit denen sich ein Werkzeug lösen lässt, ohne die Schraube herauszudrehen. Osaka Sansokan schlägt außerdem vor, Gewindespannung durch Exzenter oder andere Spannprinzipien zu ersetzen.
Spannen ist jedoch unmittelbar sicherheitsrelevant. Das japanische Gesundheitsministerium (MHLW) führt einen tödlichen Unfall, bei dem ein Oberwerkzeug nach einem Werkzeugwechsel herabfiel; als Ursachen werden unter anderem ungleichmäßig angezogene Spannschrauben genannt. Prüfen Sie vor jeder Änderung der Spannart die Vorgaben der Hersteller von Presse und Werkzeug und behalten Sie den Schritt bei, der bestätigt, dass das Werkzeug gespannt ist.
Positionieren standardisieren
Das Werkzeug hin und her zu schieben, bis die Position stimmt, entfällt, sobald es eine Referenz gibt. Grundlage sind Positionierstifte oder Anschlagblöcke, sodass das Anlegen des Werkzeugs an den Anschlag die Position festlegt.
Vereinheitlichen Sie außerdem die Maße, die je Produkt variieren. Sind Werkzeughöhen und Dicke der Spannränder einheitlich, notfalls mit Distanzstücken, müssen Sie bei jedem Werkzeug nicht die Maschine neu einstellen. Es geht darum, nur die Merkmale zu vereinheitlichen, die den Einbau betreffen, nicht alle Werkzeuge identisch zu machen.
Bei Bearbeitungs- und Montageanlagen baut man häufig Vorrichtungen vorab auf eine gemeinsame Grundplatte und tauscht die ganze Platte. Das von Osaka Sansokan beschriebene Kassettenprinzip folgt demselben Gedanken: Die wechselnden Teile werden vorab zu einer Einheit zusammengefasst.
Parallel arbeiten
An großen Anlagen spannt eine Person vorn, geht nach hinten, spannt dort und läuft wieder nach vorn; die Wege summieren sich. Arbeiten zwei Personen gleichzeitig vorn und hinten, entfallen die Wege und der Stillstand sinkt deutlich. Lassen sich nicht dauerhaft zwei Personen einsetzen, kann die Person vom externen Rüsten für die wenigen Minuten des Stillstands aushelfen.
In Japan braucht der Helfer bei einem Werkzeugwechsel an einer Kraftpresse ebenfalls die gesetzlich vorgeschriebene Sonderschulung (tokubetsu kyoiku, siehe unten). J-Net21 nennt Teamarbeit beim Wechsel unter den Verbesserungen, die nichts kosten.
Parallele Arbeit funktioniert nur mit vereinbarten Rollen und Reihenfolge. Halten Sie schriftlich fest, wer was in welcher Reihenfolge tut und wie das Team vor dem Start der Maschine Signale gibt. Die japanische Verordnung über Arbeitssicherheit und Arbeitsschutz (Art. 104) verpflichtet den Arbeitgeber, Signale festzulegen und einen Signalgeber zu benennen, wenn der Start der Maschine Beschäftigte gefährden kann.
Einstellen vermeiden
Einstellen und Probehübe nach dem Einbau beanspruchen oft einen großen Anteil der Rüstzeit. Im Beispiel dauern Einstellen und Probehübe zusammen 16 Minuten, knapp 40 % der 42 Minuten, die als Stillstand bleiben.
Das Einstellen zieht sich, weil jedes Mal nach Gefühl eingestellt wird. Ersetzen Sie das schrittweise Nachstellen an einer Skala durch das Anlegen an einen Block fester Dicke und speichern Sie die Einstellwerte je Teilenummer, damit der nächste Wechsel sie abrufen kann. Ziel ist, aus „einstellen, bis es passt“ ein „auf einen bekannten Wert setzen“ zu machen.
Es geht nicht darum, Probehübe abzuschaffen, sondern darum, schon im ersten Anlauf gut zu sein. Die Erststückprüfung selbst bleibt, weil sie die Qualität schützt.
Im Beispiel sinken durch die Kombination aller vier Hebel Ausbau, Positionieren, Spannen, Einstellen und Probehübe von 38 auf 11 Minuten. Zusammen mit den 4 Minuten für Sicherheitsschritte und Erststückprüfung ergibt das 15 Minuten Stillstand. Das liegt nahe an Single-Minute-Rüsten; weiter kommt man meist nur mit Umbauten an der Anlage, die Sie gegen die Kosten abwägen sollten.
Schritte 5–6: Externes Rüsten straffen und standardisieren
Wenn der Stillstand gesunken ist, bleiben zwei Aufgaben: den Arbeitsaufwand für das externe Rüsten zu senken und zu verhindern, dass die kürzere Zeit wieder zurückkriecht.
Das externe Rüsten selbst verkürzen
Externes Rüsten hält die Maschine nicht an. Dauert die Vorbereitung aber zu lange, ist sie zum nächsten Wechsel nicht fertig. Lagern Sie Werkzeuge und Vorrichtungen nach Verwendungshäufigkeit nah an der Maschine und legen Sie feste Transportwege und Wagen fest.
Beschriftung der Lagerorte und Rückgaberegeln folgen demselben Gedanken wie 5S. Osaka Sansokan nennt konsequentes 5S, schriftliche Abläufe und Schulung als Mittel, das externe Rüsten zu verkürzen.
Ebenso wichtig ist die Instandhaltung von Werkzeugen und Vorrichtungen. Merken Sie erst nach dem Einbau, dass etwas nicht stimmt, müssen Sie wieder ausbauen, und die eingesparte Zeit ist auf einen Schlag weg. Prüfen Sie jedes Werkzeug unmittelbar nach dem Einsatz und legen Sie es einsatzbereit ins Regal zurück, und rechnen Sie das zum externen Rüsten.
Ablauf und Zielzeit standardisieren
Ist der verbesserte Ablauf nicht aufgeschrieben, driftet er beim Wechsel der Person zurück. Fassen Sie Reihenfolge der Elemente, Werkzeuge, Sicherheitsprüfpunkte und Zielzeit auf einer Seite zusammen.
Danach folgen Schulung und Aufzeichnung. Können nur wenige Personen rüsten, machen Sie in einer Qualifikationsmatrix (Skill-Map) sichtbar, wer an welcher Maschine rüsten kann, und bauen Sie den Kreis planmäßig aus.
Zeit, Grund einer Verzögerung und nächste Maßnahme gehören auf dasselbe Blatt.
Mit wachsender Datenbasis sehen Sie nicht nur den Mittelwert, sondern die Streuung. Liegt die Zielzeit bei 15 Minuten und eine Produktpaarung braucht immer 30, ist das Ihr nächstes Ziel. Funktioniert es an einer Anlage, übertragen Sie den Ablauf auf gleichartige Anlagen.
Sicherheitsschritte, die nie gekürzt werden
Beim Rüsten greifen Hände und Körper dorthin, wo sie im Normalbetrieb nie sind, etwa zwischen die Werkzeughälften oder unter den Stößel. Deshalb stellt das japanische Recht Anforderungen an die Rüstarbeit selbst. Für Kraftpressen enthält die japanische Verordnung über Arbeitssicherheit und Arbeitsschutz (Rodo Anzen Eisei Kisoku) unter anderem diese Vorgaben:
- Art. 131-2: Gelangt beim Einbauen, Ausbauen oder Einstellen eines Werkzeugs an einer Kraftpresse ein Körperteil in den Gefahrenbereich, muss der Arbeitgeber Sicherheitsblöcke verwenden lassen oder gleichwertige Maßnahmen gegen unerwartetes Absinken des Stößels treffen
- Art. 131-3: Wird der Stößel zum Einstellen eines Werkzeugs bewegt, ist der Tippbetrieb (Inching) zu nutzen, sofern die Presse ihn hat, sonst von Hand zu drehen
- Art. 107: Bringt Einstellarbeit an einer Maschine eine Gefahr mit sich, ist die Maschine zu stoppen und die Startvorrichtung zu verriegeln oder zu kennzeichnen, damit niemand anderes sie starten kann
- Art. 36, Nr. 2: Einbau, Ausbau und Einstellen von Kraftpressenwerkzeugen erfordern eine Sonderschulung (tokubetsu kyoiku)
- Art. 134: Der Pressen-Arbeitsleiter (sagyo shunin-sha) leitet Einbau, Ausbau und Einstellen von Werkzeugen unmittelbar an
Ein Arbeitsleiter ist in Betrieben mit fünf oder mehr Kraftpressen vorgeschrieben (Durchführungsverordnung zum Arbeitssicherheits- und Gesundheitsgesetz, Art. 6 Nr. 7; Verordnung, Art. 133). Die Vorschriften zielen auf Pressen, die Grundsätze gelten aber auch für andere Anlagen: stillsetzen, gegen Bewegung sichern, nur geschultes Personal einsetzen.
Für Standorte in Deutschland, Österreich und der Schweiz gelten diese japanischen Artikel nicht. Hier maßgeblich sind die Gefährdungsbeurteilung und die Unterweisung nach der Betriebssicherheitsverordnung (Deutschland), die Maschinen- und Produktnormen für Pressen (zum Beispiel EN 692 für mechanische und EN 693 für hydraulische Pressen) sowie DIN EN ISO 14118 zur Vermeidung von unerwartetem Anlauf. Welche Anforderungen im Einzelnen für Ihre Presse und Ihr Rüstverfahren gelten und wie Energien getrennt und gesichert werden, legen Ihre Fachkraft für Arbeitssicherheit und der Maschinenhersteller fest.
Beachten Sie bei Spann- und Positionierumbauten auch, dass ein Eingriff in die Presse oder die Werkzeugaufnahme im Einzelfall als wesentliche Veränderung der Maschine zu bewerten sein kann. Das ist eine Frage für Hersteller, Sicherheitsfachkraft und Ihre Konformitätsverantwortlichen, nicht für das Rüstteam.
Verkürzt wird die Art der Arbeit, nie die Prüfungen unten.
Typische Beispiele, die gesetzliche Anforderungen in Japan mit praktischen Vorsichtsmaßnahmen verbinden. Legen Sie Ihren tatsächlichen Ablauf anhand der Betriebsanleitung und Ihrer eigenen Gefährdungsbeurteilung fest.
Die Unfalldatenbank des MHLW beschreibt außerdem einen Arbeiter, der getötet wurde, als ein ohne Kran bewegtes Spritzgießwerkzeug auf ihn kippte. Zu den Ursachen zählte eine fehlende schriftliche Arbeitsanweisung; als Gegenmaßnahme wird ein Ablauf genannt, der den Umgang mit schweren Lasten abdeckt.
Setzen Sie die Zielzeit einschließlich dieser Prüfungen an. Es darf nie eine Lage entstehen, in der das Weglassen eines Sicherheitsschritts der einzige Weg zur Zielzeit ist. Diese Verantwortung liegt bei denen, die die Verbesserung vorantreiben.
Was Sie mit der gewonnenen Zeit tun
Sind die Rüstzeiten kürzer, haben Sie zwei Möglichkeiten, die Zeit zu nutzen. Das fiktive Beispiel geht hier weiter.
Angenommen, eine Maschine fertigt vier Produkte mit je 2.000 Stück im Monat. Heute läuft jedes Produkt zweimal im Monat in Losen zu 1.000 Stück; das sind acht Umrüstungen im Monat und 480 Minuten Stillstand. Nun sinkt die Rüstzeit von 60 auf 15 Minuten.
Sinkt die Rüstzeit von 60 auf 15 Minuten, führt es zu unterschiedlichen Ergebnissen, ob Sie die Zahl der Wechsel oder die Gesamtstillstandszeit beibehalten.
Fiktive Zahlen zur Veranschaulichung. Sicherheitsbestand ist nicht enthalten.
Welcher Weg passt, hängt von der Maschine ab. Fehlt ihr Kapazität für die Aufträge und hält sie nachgelagerte Prozesse auf, ist Weg 1 richtig: Die freie Zeit geht in die Produktion.
Reicht die Kapazität, aber Bestände und Work in Process (WIP) häufen sich, wählen Sie Weg 2. Mehr Wechsel und kleinere Lose verkürzen die Wartezeit zwischen Herstellung und Verbrauch eines Teils. Eilaufträge lassen sich außerdem leichter einschieben, was auch Überstunden senkt.
Vermeiden sollten Sie, die gewonnene Zeit mit mehr Teilen zu füllen, als jemand braucht. Die Maschinenauslastung sieht dann besser aus, doch das Werk gewinnt nur Bestände ohne feststehenden Verkaufstermin, und insgesamt verbessert sich nichts.
Häufige Fehler bei der Rüstzeitverkürzung
Auch mit den Schritten in der Hand stocken Projekte oder fallen zurück. Fünf Fehler treten häufig auf:
- Werker nur zur Eile antreiben. Schnelleres Arbeiten spart wenig und erhöht das Risiko vergessener Prüfungen und Verletzungen. Setzen Sie beim Inhalt der Arbeit an: Suchen, Tragen, Schrauben drehen, Einstellen.
- Ein zu enges Messfenster. Wird nur bis zum Ende des Werkzeugtauschs gemessen, fallen Einstellen und Probehübe heraus. Kehren Sie zur Definition zurück: bis zum ersten Gutteil messen.
- Mit Investitionen beginnen. Automatische Spanner und Werkzeugwechselsysteme wirken, doch vor der Verlagerung nach extern angeschafft lassen sie Suchen und Warten unberührt.
- Kein Verantwortlicher für das externe Rüsten. Ist unklar, wer was wann vorbereitet, hinkt die Vorbereitung an hektischen Tagen hinterher, und das Team holt wieder nach dem Stopp.
- Das Messen einstellen, sobald die Zeiten sinken. Ohne Aufzeichnungen bemerken Sie nicht, wenn der Ablauf langsam abdriftet. Der Vergleich von Ist- und Zielzeit gehört als Teil der Verbesserung dazu.
Checkliste: Fragen, die Sie mit der japanischen Seite klären sollten
Treibt eine japanische Muttergesellschaft, ein Kunde oder ein Berater ein Dandori-Projekt in Ihrem Werk voran, vermeidet die vorherige Klärung dieser Punkte spätere Streitigkeiten über die Zahlen. Rüstzeitverkürzung ist Gemeinschaftsarbeit: Die Fertigungsplanung (seisan gijutsu) gestaltet Prozess und Vorrichtungen, die Fertigung führt die täglichen Wechsel durch, und die Produktionssteuerung legt Losgrößen und Reihenfolge fest. Beziehen Sie alle drei ein.
- Messfenster: Läuft die Uhr vom letzten Gutteil bis zum ersten Gutteil, wie in JIS Z 8141? Oder endet sie bei Ihnen mit „Werkzeug eingebaut“?
- Von der Kürzung ausgenommen: Welche Sicherheitsschritte und Qualitätsprüfungen (Verriegelung, Sicherheitsblöcke, Erststückprüfung) sind festgelegt und in der Zielzeit enthalten?
- Ziel: Ist das Ziel „Single-Dandori“ (unter 10 Minuten) oder eine prozentuale Senkung gegenüber der heutigen Basis? Für welche Maschinen und Produktpaarungen gilt es?
- Verantwortlicher für externes Rüsten: Wer bereitet das nächste Werkzeug, Material und die Werkzeuge vor, und wie lange vor dem geplanten Wechsel?
- Änderungen an Spannen oder Positionieren: Wer genehmigt Änderungen an Werkzeugen, Vorrichtungen oder Spannmitteln, und müssen Presse- und Werkzeughersteller zustimmen? Ist eine Bewertung als wesentliche Veränderung nötig?
- Sicherheit und Qualifikation: Welche Vorgaben nach Ihrer Gefährdungsbeurteilung und welche Unterweisungen gelten für Einrichter? Brauchen Helfer bei paralleler Arbeit dieselbe Unterweisung?
- Aufzeichnungen: In welchem Format wünscht die japanische Seite die Rüstaufzeichnungen (Zeit, Bedingungen, Erkenntnisse), und wer wertet sie aus?
- Nutzung der gewonnenen Zeit: Geht die freie Zeit in mehr Ausbringung (Weg 1) oder in kleinere Lose (Weg 2)? Wer in der Produktionssteuerung entscheidet?
Eine kurze Nachricht, die Sie anpassen können:
Sehr geehrte Damen und Herren, bevor wir die Verkürzung der Rüstzeit (Dandori) an Presse 3 starten, möchten wir drei Punkte mit Ihnen bestätigen. (1) Wir messen vom letzten Gutteil des vorherigen Produkts bis zum ersten Gutteil des nächsten. (2) Sicherheitsblöcke, Verriegelung und Erststückprüfung bleiben im Ablauf und sind in der Zielzeit enthalten. (3) Jede Änderung an der Werkzeugspannung prüfen wir vorab anhand der Vorgaben von Presse- und Werkzeughersteller und stimmen sie mit unserer Fachkraft für Arbeitssicherheit ab. Bitte teilen Sie uns mit, falls Ihr Standard abweicht.
Wo dieser Leitfaden nicht gilt
- Die Aufschlüsselung von 60 Minuten und das Ergebnis von 15 Minuten sind ein fiktives Beispiel. Die tatsächliche Einsparung hängt von Anlage, Produktmix und Personalbesetzung ab.
- Die genannten gesetzlichen Anforderungen sind die japanischen Regeln für Kraftpressen. Für Standorte in der EU gelten die dortigen Vorschriften und Normen, die unter „Sicherheitsschritte“ nur als Orientierung genannt sind; maßgeblich sind der aktuelle Normenstand und Ihre Sicherheitsfachkraft.
- Definitionen und Zielzeiten unterscheiden sich je nach Unternehmen und Branche; klären Sie sie mit dem Team, mit dem Sie zusammenarbeiten.
FAQ
Was bedeutet „Single Minute“ bei SMED?
Es bedeutet eine einstellige Minutenzahl, also einen Wechsel von unter 10 Minuten. JIS Z 8141 nennt internes Rüsten von unter 10 Minuten Single-Dandori. Es bedeutet nicht eine Minute.
Was ist der Unterschied zwischen internem und externem Rüsten?
Internes Rüsten (Uchi-Dandori) ist Arbeit bei stehender Maschine oder Linie. Externes Rüsten (Soto-Dandori) ist Arbeit bei weiterlaufender Maschine. Dieselbe Tätigkeit, etwa das Bereitstellen des nächsten Werkzeugs, kann je nach Zeitpunkt beides sein.
Was bedeutet „Dandori“ in der japanischen Fertigung?
Dandori bedeutet Rüsten oder Vorbereitung. Dandori-gae ist der Wechsel zwischen Produkten; nach JIS gehören dazu auch Vorbereitung von Material, Werkzeugen und Zeichnungen sowie die Probebearbeitung, nicht nur der Werkzeugwechsel.
Gehören Probehübe und Prüfung zur Rüstzeit?
Ja. Messen Sie vom letzten Gutteil des vorherigen Produkts bis zum ersten Gutteil des nächsten. Stoppt die Uhr beim Einbau des Werkzeugs, fehlen Einstellen und Probehübe, in denen oft das größte Einsparpotenzial liegt.
Quellen
- Definitionen von Umrüsten, internem/externem Rüsten und Single-Minute-Rüsten: Japanese Standards Association, JIS Z 8141:2022 Begriffe der Produktionsplanung und -steuerung (Begriffsnummer 5107; Text geprüft auf einer JIS-Ansichtsseite) (japanisch)
- Internes/externes Rüsten und Reihenfolge der Verbesserung: Japan Industrial Engineering Association, IE-Begriffe: Rüsten (japanisch)
- Rüst- und Einstellverluste: JMAC TPM Online, „Die 16 großen Verluste“ (japanisch)
- Shingos Bücher: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (geprüft über National Diet Library Search)
- Geschichte von SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4. Mai 2023 (aus Kojo Kanri, April 2023) unter Bezug auf Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Beispiel für eine Quelle, die es auf 1969 datiert: Aperza News (japanisch)
- Shingos Werdegang: JMAC, Newsletter des Quality Management Institute, Bd. 10 (japanisch)
- Grundschritte der Rüstverbesserung: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (japanisch)
- Sechs Schritte und praktische Maßnahmen: Osaka Sansokan, „Verkürzung der Rüstzeit bei hoher Variantenvielfalt und kleinen Losen“ (japanisch)
- Japanische Verordnung über Arbeitssicherheit und Arbeitsschutz, Art. 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (japanisch)
- Pflicht zum Arbeitsleiter (Art. 6 Nr. 7): e-Gov Laws, Durchführungsverordnung zum Arbeitssicherheits- und Gesundheitsgesetz (japanisch)
- Unfallbeispiele: MHLW Workplace Safety Site, Oberwerkzeug fällt von einer hydraulischen Presse; Arbeiter bei der Wartung von einem Spritzgießwerkzeug erdrückt (japanisch)
- Europäische Normen als Orientierung (Titel und aktuelle Ausgabe bitte beim Normenanbieter prüfen): EN 692 (mechanische Pressen), EN 693 (hydraulische Pressen), DIN EN ISO 14118 (Vermeidung von unerwartetem Anlauf)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.


