SMED là gì? 6 bước giảm thời gian chuyển đổi (dandori)
Nếu bạn làm ở nhà máy Nhật, hoặc cung cấp hàng cho nhà máy Nhật, sớm muộn gì cũng nghe đến từ dandori (段取り, chuẩn bị – setup). Cấp trên người Nhật có thể yêu cầu rút ngắn thời gian dandori gae (段取り替え, đổi mã hàng – changeover), hoặc bảo bạn chia danh sách công việc thành uchi-dandori và soto-dandori. Đó là các thuật ngữ tiếng Nhật đứng sau khái niệm SMED mà nhiều nhà máy gọi bằng tiếng Anh: setup trong (làm khi máy dừng) và setup ngoài (làm khi máy vẫn chạy).
Phương pháp này sinh ra từ hiện trường sản xuất Nhật. Shigeo Shingo kể lại việc đổi khuôn máy dập tại Toyota Jidosha Kogyo (Toyota Motor Co. thời đó) giảm từ bốn giờ xuống khoảng 90 phút chỉ trong hơn nửa năm. Khi được yêu cầu xuống còn ba phút, ý tưởng giúp làm được rất đơn giản: việc gì làm được khi máy đang chạy thì làm hết lúc máy đang chạy.
Bài này giải thích các thuật ngữ tiếng Nhật, cách xác định khoảng thời gian cần đo, sáu bước dựa trên tài liệu hướng dẫn của Nhật, bốn cách rút ngắn setup trong, các bước an toàn không bao giờ được cắt, và cách dùng thời gian tiết kiệm được. Xuyên suốt bài là một ví dụ giả định về đổi khuôn máy dập.
Mục lục
- Thuật ngữ dandori bạn sẽ nghe ở nhà máy Nhật
- Thời gian đổi mã hàng tính từ đâu đến đâu
- Sáu bước giảm thời gian đổi mã hàng
- Bước 1–3: Đo, phân loại và chuyển việc ra setup ngoài
- Bước 4: Bốn cách rút ngắn setup trong
- Bước 5–6: Gọn hóa setup ngoài, tiêu chuẩn hóa và duy trì
- Các bước an toàn không bao giờ được cắt
- Dùng thời gian tiết kiệm được vào việc gì
- Các sai lầm thường gặp khi rút ngắn setup
- Checklist: những điều cần thống nhất với phía Nhật
- Phạm vi bài viết này không áp dụng
- FAQ
- Nguồn tham khảo
Thuật ngữ dandori bạn sẽ nghe ở nhà máy Nhật
Bảng dưới đây gom các từ hay gặp nhất. Cột cuối cho biết từ đó chỉ việc gì ở hiện trường.
| Tiếng Nhật | Romaji | Tiếng Việt / Anh | Ý nghĩa ở hiện trường |
|---|---|---|---|
| 段取り替え | dandori gae | đổi mã hàng, thay khuôn (changeover) | Chuyển máy hoặc chuyền từ sản phẩm này sang sản phẩm khác, bao gồm cả chuẩn bị và chạy thử |
| 内段取り | uchi-dandori | setup trong (internal setup) | Việc làm khi máy hoặc chuyền đang dừng |
| 外段取り | soto-dandori | setup ngoài (external setup) | Việc làm khi máy hoặc chuyền vẫn đang chạy |
| single 段取り | single dandori | SMED (single-minute exchange of die) | Setup trong hoàn thành dưới 10 phút |
| 試し打ち | tameshi-uchi | dập thử (trial stroke) | Dập thử trên máy dập sau khi gá khuôn, rồi đo và chỉnh lại |
| 初品確認 | shohin kakunin | kiểm tra sản phẩm đầu tiên (first-piece check) | Kiểm tra và ghi lại chi tiết đạt đầu tiên của mã hàng mới |
| 無駄 | muda | lãng phí | Việc không tạo giá trị, ví dụ đi tìm dụng cụ |
Thời gian đổi mã hàng tính từ đâu đến đâu
Tiêu chuẩn thuật ngữ quản lý sản xuất của Nhật, JIS Z 8141, định nghĩa dandori gae là việc chuẩn bị vật liệu, máy, đồ gá và dụng cụ, bản vẽ… cùng với gia công thử, phát sinh khi chuyển sang sản phẩm hoặc nội dung công đoạn khác. Nghĩa là đổi mã hàng không chỉ là thay khuôn hay dao cụ. Chuẩn bị và chạy thử cũng thuộc về nó.
Từ đó suy ra khoảng thời gian cần đo: từ chi tiết đạt cuối cùng của sản phẩm trước đến chi tiết đạt đầu tiên của sản phẩm sau. JMAC (Japan Management Association Consultants) mô tả tổn thất chuyển đổi và điều chỉnh theo cách tương tự, tức là thời gian mất đi cho đến khi máy ra chi tiết hoàn toàn đạt.
Nếu bấm dừng đồng hồ ngay khi khuôn mới được siết xong, phần điều chỉnh và chạy thử phía sau sẽ biến mất khỏi số liệu. Phần phía sau này thường là nơi tiết kiệm được nhiều nhất, nên hãy thống nhất khoảng đo trước khi bắt đầu bấm giờ.
Trong hiệu suất thiết bị tổng thể (OEE), thời gian máy dừng để đổi mã hàng được tính là tổn thất dừng máy, làm giảm độ sẵn sàng (Availability).
Setup trong và setup ngoài
Một chú thích của JIS Z 8141 chia công việc setup thành hai loại. Setup trong (uchi-dandori) làm khi máy hoặc chuyền đang dừng; setup ngoài (soto-dandori) làm mà không cần dừng.
Cùng một việc có thể thuộc loại nào cũng được. Máy dập dừng rồi mới đi lấy khuôn tiếp theo là setup trong, còn mang khuôn đến cạnh máy trong lúc mã hàng trước vẫn đang chạy là setup ngoài. Cách phân loại phụ thuộc vào máy có dừng hay không, không phụ thuộc vào bản thân công việc.
Cách chia phụ thuộc vào việc máy đang dừng hay đang chạy.
Định nghĩa theo JIS Z 8141:2022 (số mục 5107, phần chú thích).
"Single-minute" trong SMED nghĩa là gì
Cũng trong chú thích của JIS này, setup trong dưới 10 phút được gọi là single dandori. Trong tiếng Anh đó là SMED, single-minute exchange of die, trong đó "die" là khuôn của máy dập.
"Single-minute" không có nghĩa là một phút. Nó có nghĩa là số phút chỉ có một chữ số, tức là dưới 10 phút. Một lần đổi khuôn mất bốn phút vẫn là SMED.
Shigeo Shingo, từng là tư vấn viên của Hiệp hội Quản lý Nhật Bản (Japan Management Association), là người hệ thống hóa phương pháp này. Ông xuất bản bằng tiếng Nhật năm 1983, và Productivity Press phát hành bản tiếng Anh A Revolution in Manufacturing: The SMED System năm 1985.
Một bài của Hideo Ishida (JMAC) trên tạp chí Kojo Kanri (Quản lý nhà máy) số tháng 4/2023 dựa vào một cuốn sách khác của Shingo, và trình bày quá trình hình thành ý tưởng qua ba giai đoạn:
- 1950, Toyo Kogyo: khi phân tích thời gian vận hành máy dập 800 tấn, Shingo thấy một lần dừng máy dài do thiếu bu lông khuôn, và nhận ra công việc setup có hai bản chất khác nhau: trong và ngoài.
- 1957, xưởng đóng tàu Hiroshima của Mitsubishi Heavy Industries: nhờ một bàn dự phòng, mã hàng tiếp theo được gá bên ngoài máy bào lớn trong khi máy vẫn đang cắt.
- Toyota, máy dập 1.000 tấn: lần đổi khuôn bốn giờ được rút xuống khoảng 90 phút trong hơn nửa năm. Khi được yêu cầu xuống ba phút, Shingo đi đến ý tưởng chuyển setup trong thành setup ngoài.
Các con số này dựa trên hồi tưởng của chính Shingo, không phải hồ sơ Toyota đã công bố, và các tài liệu ghi thời điểm là 1969 hoặc 1970.
Đổi mã hàng càng ngắn thì càng ít phải sản xuất lô lớn cùng một sản phẩm. Vì vậy rút ngắn setup là điều kiện nền cho Hệ thống sản xuất Toyota (TPS), vốn nhắm tới việc chỉ làm cái cần, đúng lúc cần, với số lượng cần.
Hãy coi mốc 10 phút là tham chiếu, không phải ranh giới đạt hay không đạt. Mức có thể đạt được phụ thuộc vào kích thước thiết bị và sản phẩm, nên trước hết hãy xem có thể cắt được bao nhiêu phần trăm so với hiện trạng.
Sáu bước giảm thời gian đổi mã hàng
Thứ tự rất quan trọng. Hiệp hội Kỹ thuật Công nghiệp Nhật Bản (JIIE) nêu thứ tự như sau: chuyển tối đa setup trong sang setup ngoài, rút ngắn phần setup trong còn lại, và rút ngắn cả setup ngoài.
Tài liệu của J-Net21 (do cơ quan hỗ trợ doanh nghiệp vừa và nhỏ của Nhật vận hành) và của Osaka Sangyo Sozokan (Sansokan, một trung tâm hỗ trợ doanh nghiệp công tại Osaka) cũng bắt đầu từ hiện trạng và đi theo thứ tự này. Sáu bước dưới đây là bản tóm tắt của chúng tôi dựa trên các nguồn đó.
Đo và phân loại, chuyển việc ra ngoài, rút ngắn phần còn lại, rồi tiêu chuẩn hóa.
Dựa trên hướng dẫn của Hiệp hội Kỹ thuật Công nghiệp Nhật Bản, J-Net21 và Osaka Sansokan (đều bằng tiếng Nhật).
Thứ tự này có lý do. Chuyển việc sang setup ngoài thường chỉ là đổi chỗ cất và thời điểm chuẩn bị, nên tốn ít chi phí và có hiệu quả nhanh. Rút ngắn setup trong có thể phải sửa đồ gá hoặc đổi cơ cấu kẹp. Chuyển được gì ra ngoài thì chuyển trước, rồi chỉ chi tiền cho những việc thật sự phải làm khi máy dừng.
Bước 1–3: Đo, phân loại và chuyển việc ra setup ngoài
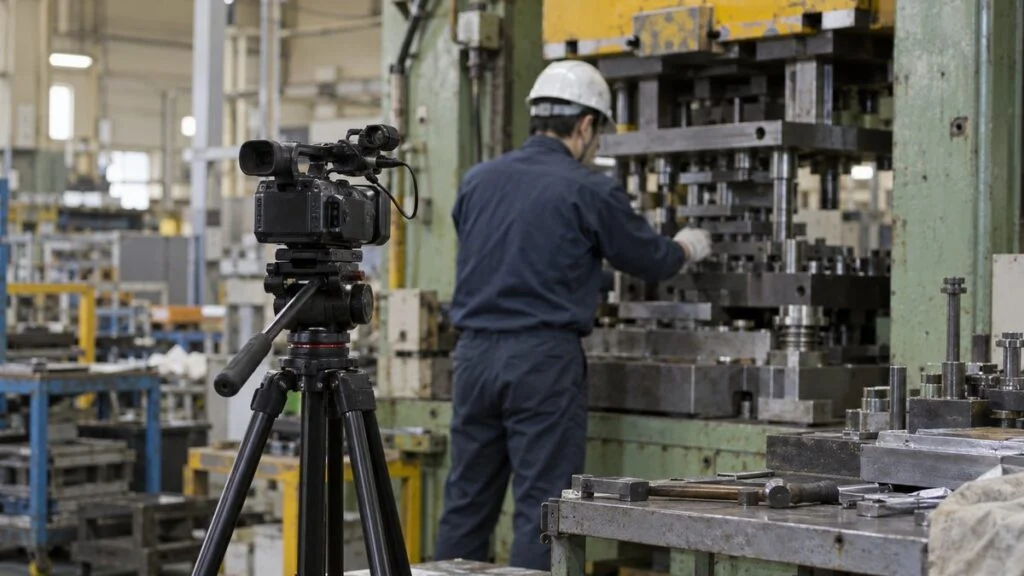
Ba bước đầu làm cho lần đổi mã hàng hiện ra rõ ràng, và chuyển ra ngoài mọi việc không cần máy dừng. Nếu bỏ qua việc đo, bạn sẽ cải tiến những việc vốn không ngốn thời gian.
Quay video và tách thành các thao tác thành phần
Hãy chọn thiết bị có tích số "thời gian một lần đổi × số lần đổi" lớn. Nếu đó là công đoạn nút cổ chai làm các công đoạn sau phải chờ, lợi ích sẽ lan ra toàn nhà máy.
Quay liền một lần đổi mã hàng, từ chi tiết cuối cùng của mã cũ đến chi tiết đạt đầu tiên của mã mới. Phải quay cả lúc người thao tác đi ra xa, không chỉ quay đôi tay. Thời gian tìm, đi lấy hay hỏi người khác sẽ không xuất hiện trong video chỉ quay tay.
Trước khi quay, hãy nói với nhóm rằng mục đích là quan sát công việc, không phải đánh giá con người. Cùng xem video, chia thành các thao tác như đi lấy, tháo, định vị, siết, điều chỉnh, đo, và ghi thời gian từng thao tác.
Đừng kết luận chỉ từ một lần quay. Thời gian đổi mã hàng thay đổi theo cặp mã hàng và người thao tác, nên hãy quay vài lần trong điều kiện khác nhau rồi so sánh. Làm vậy cũng cho thấy nguyên nhân gây dao động.
Phân loại từng thao tác: setup trong, setup ngoài hay lãng phí
Đưa mỗi thao tác vào một trong ba nhóm: setup trong, setup ngoài hoặc lãng phí (muda). J-Net21 cũng dùng cách chia ba này.
Chỉ cần một câu hỏi để phân loại: "Việc này có làm được khi máy đang chạy không?" Điều quan trọng là có làm được khi máy chạy hay không, chứ không phải hiện nay có đang làm như vậy hay không.
Bảng dưới đây phân tích một lần đổi khuôn máy dập giả định. Hiện nay cả 60 phút đều diễn ra khi máy dừng, nhưng câu hỏi trên cho thấy 18 phút trong đó có thể chuyển sang lúc máy chạy.
60 phút hiện tại được tách thành các thao tác, rồi chia thành phần chuyển ra ngoài được và phần giữ lại.
Số liệu giả định để minh họa. Chiều cao khuôn (shut height) là khoảng cách từ mặt trên bàn máy (bolster) đến mặt dưới đầu trượt (slide) khi đầu trượt ở điểm chết dưới; được chỉnh cho phù hợp với khuôn.
Ở giai đoạn này, cũng cần quyết định những việc sẽ không cắt. Các việc an toàn như đặt khối chèn an toàn và khóa bộ khởi động, cùng với kiểm tra sản phẩm đầu tiên, nằm ngoài danh sách rút ngắn dù tốn bao nhiêu thời gian. Hãy ghi rõ điều này ngay từ đầu.
Chuyển việc không cần dừng máy sang lúc máy đang chạy
Sau khi phân loại xong, hãy thực sự chuyển các việc setup ngoài sang lúc máy chạy. Có hai khung thời gian: trước khi máy dừng và sau khi máy chạy lại.
Trước khi dừng, chuẩn bị mọi thứ mã hàng sau cần. Mang khuôn, đồ gá, vật liệu, dụng cụ, bản vẽ và dụng cụ đo đến cạnh máy, và kiểm tra khuôn xem có mẻ hay bẩn không ngay lúc này. J-Net21 cũng nêu ví dụ gia nhiệt khuôn trước khi lắp vào máy.
Sau khi chạy lại, vệ sinh khuôn đã tháo, trả lên giá và cất dụng cụ. Việc nào để đến lúc mã hàng mới đã chạy cũng không sao thì không được làm trong lúc máy đang dừng.
Để làm được điều này lần nào cũng vậy, cần có hệ thống không phụ thuộc vào việc một người có ngăn nắp hay không. Các cách thường dùng:
- Gom đồ gá, dụng cụ và bu lông của từng mã hàng vào một hộp hoặc một xe đẩy
- Dùng checklist chuẩn bị trước khi đổi mã và xác nhận đủ đồ trước khi dừng máy
- Đọc giờ đổi mã tiếp theo từ kế hoạch sản xuất và phân công ai bắt đầu chuẩn bị, vào lúc nào
Điểm thứ ba rất dễ bị bỏ sót. Nếu không giao người và giờ chuẩn bị cụ thể, cuối cùng người vừa dừng máy sẽ phải đi lấy đồ, và công việc lại trượt về setup trong.
Chuyển việc ra ngoài đưa 60 phút xuống 42; rút ngắn phần setup trong còn lại đưa xuống 15.
Số liệu giả định dựa trên Hình 3. Phần màu đậm là thời gian máy dập đang dừng.
Trong ví dụ, chuyển 8 phút đi lấy đồ, 4 phút tìm dụng cụ và 6 phút dọn dẹp ra ngoài giúp thời gian dừng giảm từ 60 xuống 42 phút. 18 phút đó không biến mất: nó trở thành giờ công làm trong lúc máy dập chạy, và giảm số giờ công này là việc của bước 5.
Bước 4: Bốn cách rút ngắn setup trong
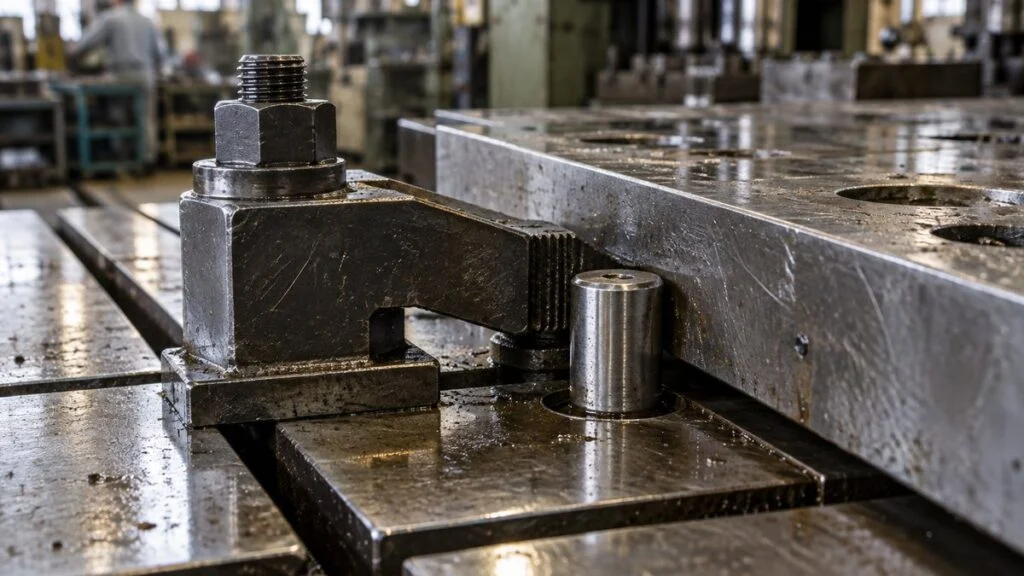
Khi những gì chuyển được ra ngoài đã chuyển hết, chỉ còn lại việc thật sự cần máy dừng, và lúc này ta rút ngắn chính công việc đó. Hãy nhìn từ bốn góc độ: kẹp chặt, định vị, làm song song và điều chỉnh.
Mỗi cách đều có phần có thể rút ngắn và phần kiểm tra không được thay đổi.
Đơn giản hóa kẹp chặt
Phần lớn thời gian kẹp khuôn hoặc đồ gá nằm ở việc xoay bu lông nhiều vòng, không phải ở lần siết cuối. Giữ nguyên lực kẹp, giảm số vòng xoay và số lần đổi dụng cụ.
Cách dễ làm đầu tiên là thống nhất đường kính và kiểu đầu bu lông để chỉ cần một loại dụng cụ. Bước tiếp theo khá phổ biến là dùng long đen có rãnh hở (hình chữ U) hoặc lỗ hình lỗ khóa, để chỉ cần nới lỏng chứ không phải rút hẳn bu lông ra. Osaka Sansokan còn gợi ý thay kẹp ren bằng cam hoặc cách kẹp khác.
Tuy nhiên kẹp chặt liên quan trực tiếp đến an toàn. Bộ Y tế, Lao động và Phúc lợi Nhật Bản (MHLW) có đăng một vụ tai nạn chết người do khuôn trên rơi sau khi đổi khuôn, trong đó nguyên nhân gồm việc siết bu lông kẹp không đồng đều. Trước khi đổi cách kẹp, hãy kiểm tra thông số của nhà sản xuất máy dập và khuôn, và giữ nguyên bước xác nhận khuôn đã được kẹp chặt.
Tiêu chuẩn hóa định vị
Việc xê dịch khuôn qua lại để tìm vị trí sẽ không còn khi đã có mốc chuẩn. Cách cơ bản là dùng chốt định vị hoặc khối chặn, để đẩy khuôn sát vào chặn là khuôn vào đúng vị trí.
Đồng thời thống nhất những kích thước đang khác nhau giữa các mã hàng. Nếu chiều cao khuôn và độ dày mép kẹp được làm đồng nhất, có thể dùng thêm tấm đệm, thì mỗi lần đổi khuôn không phải đổi thông số máy. Ý tưởng là chỉ chuẩn hóa những phần liên quan đến việc gá, chứ không làm mọi khuôn giống hệt nhau.
Với thiết bị gia công cắt gọt và lắp ráp, cách thường dùng là gá sẵn đồ gá lên một đế chung rồi thay cả đế. Kiểu cassette mà Osaka Sansokan mô tả cũng cùng hướng: ghép sẵn phần phải thay thành một khối.
Làm song song
Ở thiết bị lớn, một người siết phía trước, đi vòng ra sau siết, rồi lại đi về phía trước, và thời gian đi lại cứ cộng dồn. Nếu hai người cùng làm phía trước và phía sau, thời gian đi lại mất đi và thời gian dừng máy giảm rõ rệt. Nếu không thể bố trí hai người cố định, người làm setup ngoài có thể vào hỗ trợ trong vài phút máy dừng.
Ở Nhật, nếu việc là đổi khuôn máy dập (power press), người hỗ trợ cũng phải được đào tạo đặc biệt theo quy định (xem phần dưới). J-Net21 xếp làm việc theo nhóm vào các cải tiến không tốn chi phí.
Làm song song chỉ hiệu quả khi đã thống nhất vai trò và trình tự. Ghi vào tài liệu ai làm gì, theo thứ tự nào, và ra tín hiệu thế nào trước khi chạy máy. Điều 104 của Quy tắc An toàn và Vệ sinh Lao động Nhật Bản yêu cầu người sử dụng lao động quy định tín hiệu và chỉ định người ra tín hiệu khi việc khởi động máy có thể gây nguy hiểm.
Loại bỏ điều chỉnh
Điều chỉnh và chạy thử sau khi gá thường chiếm tỷ lệ lớn trong thời gian đổi mã hàng. Trong ví dụ, điều chỉnh và dập thử cộng lại mất 16 phút, gần 40% của 42 phút máy còn dừng.
Điều chỉnh kéo dài vì lần nào cũng chỉnh theo cảm giác. Hãy thay việc nhích từng chút nhìn thước đo bằng việc đặt sát một khối có độ dày cố định, và ghi lại thông số của từng mã hàng để lần sau gọi lại. Mục tiêu là biến "chỉnh cho đến khi đúng" thành "đặt theo giá trị đã biết".
Mục đích không phải bỏ chạy thử mà là đạt ngay từ lần chạy thử đầu. Bản thân việc kiểm tra sản phẩm đầu tiên vẫn giữ lại để bảo vệ chất lượng.
Trong ví dụ, kết hợp cả bốn cách giúp phần tháo, định vị, siết, điều chỉnh và dập thử giảm từ 38 phút xuống 11 phút. Cộng thêm 4 phút cho các bước an toàn và kiểm tra sản phẩm đầu tiên, thời gian dừng là 15 phút. Con số này gần mức single dandori, nhưng đi xa hơn thường phải cải tạo thiết bị, nên cần cân nhắc với chi phí.
Bước 5–6: Gọn hóa setup ngoài, tiêu chuẩn hóa và duy trì
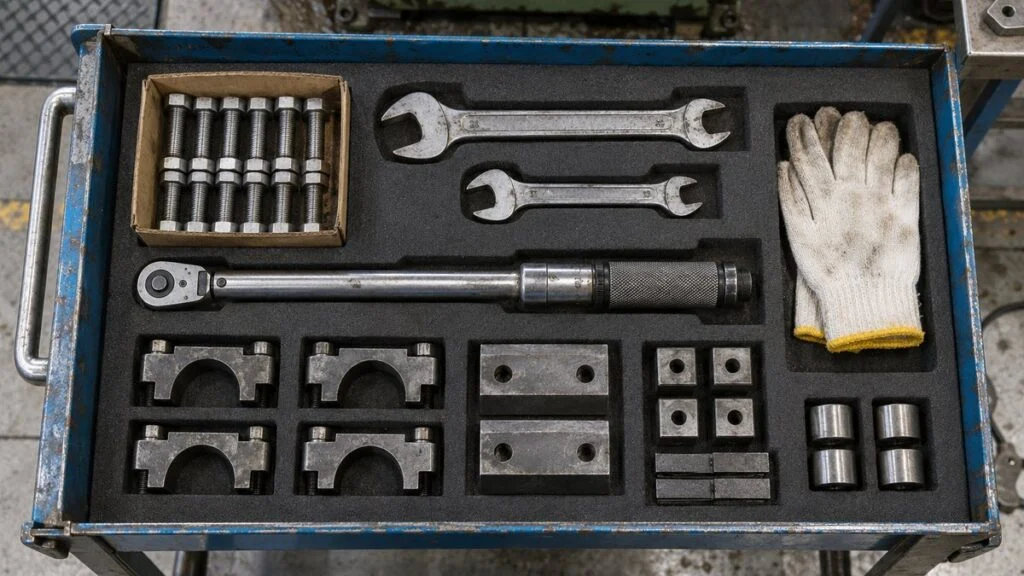
Sau khi thời gian dừng đã ngắn lại, còn hai việc: giảm giờ công dành cho setup ngoài, và giữ cho thời gian ngắn không tăng trở lại.
Rút ngắn chính setup ngoài
Setup ngoài không làm máy dừng, nhưng nếu chuẩn bị quá lâu thì sẽ không kịp cho lần đổi mã tiếp theo. Hãy xếp khuôn và đồ gá gần máy theo tần suất sử dụng, và quy định sẵn đường vận chuyển và xe đẩy.
Nhãn vị trí và quy tắc trả đồ cùng tư duy với 5S. Osaka Sansokan nêu 5S triệt để, quy trình bằng văn bản và đào tạo là các cách rút ngắn setup ngoài.
Bảo trì khuôn và đồ gá cũng quan trọng không kém. Nếu chỉ phát hiện lỗi sau khi đã lắp khuôn, phải tháo ra làm lại và phần thời gian đã tiết kiệm mất hết trong một lần. Hãy kiểm tra từng khuôn ngay sau khi dùng và trả lên giá trong tình trạng sẵn sàng cho lần chạy sau, và tính việc này vào setup ngoài.
Tiêu chuẩn hóa quy trình và thời gian mục tiêu
Nếu quy trình đã cải tiến không được viết ra, nó sẽ trượt về như cũ khi người thao tác thay đổi. Hãy gom trình tự thao tác, dụng cụ, điểm kiểm tra an toàn và thời gian mục tiêu vào một trang.
Sau đó là đào tạo và ghi chép. Nếu chỉ vài người làm được đổi mã hàng, hãy dùng bảng kỹ năng (skill map) để thấy ai làm được trên máy nào, và tăng số người theo kế hoạch.
Ghi thời gian, lý do chậm và việc cần làm tiếp theo trên cùng một phiếu.
Khi ghi chép tích lũy, bạn sẽ thấy cả độ dao động chứ không chỉ giá trị trung bình. Nếu mục tiêu là 15 phút mà một cặp mã hàng nào đó luôn mất 30 phút, đó là mục tiêu cải tiến tiếp theo. Khi một máy đã chạy tốt, hãy triển khai ngang (Yokoten) quy trình sang các máy cùng loại.
Các bước an toàn không bao giờ được cắt
Khi đổi mã hàng, tay và người phải vào những chỗ không bao giờ vào trong vận hành bình thường, như giữa hai nửa khuôn hoặc dưới đầu trượt. Vì vậy luật pháp Nhật đặt quy định cho chính công việc setup. Với máy dập, Quy tắc An toàn và Vệ sinh Lao động của Nhật có các yêu cầu sau:
- Điều 131-2: khi một phần cơ thể vào vùng nguy hiểm lúc gá, tháo hoặc điều chỉnh khuôn trên máy dập, người sử dụng lao động phải cho dùng khối chèn an toàn (safety block) hoặc biện pháp tương đương để phòng đầu trượt đột ngột hạ xuống
- Điều 131-3: khi di chuyển đầu trượt để chỉnh khuôn, dùng chế độ chạy nhích (inching) nếu máy có, nếu không thì quay tay
- Điều 107: khi công việc điều chỉnh máy có nguy cơ gây nguy hiểm, phải dừng máy và khóa bộ khởi động hoặc gắn biển báo để người khác không thể khởi động
- Điều 36, khoản 2: việc gá, tháo và điều chỉnh khuôn máy dập thuộc nhóm công việc phải qua đào tạo đặc biệt (tokubetsu kyoiku)
- Điều 134: người chủ trì công việc máy dập (sagyo shunin-sha) trực tiếp chỉ huy việc gá, tháo và điều chỉnh khuôn
Nơi có từ năm máy dập trở lên phải chọn người chủ trì công việc (Nghị định thi hành Luật An toàn và Vệ sinh Lao động Nhật Bản, Điều 6 khoản 7; Quy tắc, Điều 133). Các quy định tập trung vào máy dập, nhưng nguyên tắc dùng được cho thiết bị khác: dừng máy, cố định để không chuyển động được, và để người đã được huấn luyện làm.
Những điều trên là quy định của Nhật, không phải quy định bạn phải áp dụng ở Việt Nam. Tại Việt Nam, hãy căn cứ vào Luật An toàn, vệ sinh lao động 2015 (Luật số 84/2015/QH13), các quy chuẩn kỹ thuật và quy định nội bộ của công ty, đặc biệt về huấn luyện an toàn và đánh giá rủi ro. Bộ phận an toàn của nhà máy sẽ xác định điều khoản nào áp dụng cho thiết bị của bạn.
Để tham khảo, tiêu chuẩn máy dập cơ khí của Mỹ (OSHA 29 CFR 1910.217) yêu cầu người sử dụng lao động cung cấp và buộc dùng khối chèn an toàn mỗi khi điều chỉnh hoặc sửa khuôn trong máy, còn khóa – treo thẻ (LOTO) thuộc 29 CFR 1910.147. Đây chỉ là ví dụ về cách các nước đặt yêu cầu; không thay cho quy định ở nhà máy của bạn.
Rút ngắn nhắm vào cách làm việc, không bao giờ nhắm vào các kiểm tra dưới đây.
Các ví dụ tiêu biểu, kết hợp yêu cầu pháp lý của Nhật và lưu ý thực tế. Quy trình thực tế cần xác lập dựa trên sổ tay thiết bị và đánh giá rủi ro của chính công ty.
Cơ sở dữ liệu tai nạn của MHLW còn mô tả một công nhân tử vong khi khuôn máy ép phun, được xử lý không dùng cẩu, đổ đè lên người. Nguyên nhân gồm việc không có quy trình làm việc bằng văn bản, và biện pháp khuyến nghị là quy trình có cả phần xử lý vật nặng.
Hãy đặt thời gian mục tiêu đã bao gồm các kiểm tra này. Đừng để xảy ra tình huống chỉ có bỏ bước an toàn mới đạt được mục tiêu. Trách nhiệm đó thuộc về những người đang dẫn dắt cải tiến.
Dùng thời gian tiết kiệm được vào việc gì
Khi đổi mã hàng đã ngắn lại, bạn có hai lựa chọn cho phần thời gian đó. Ví dụ giả định tiếp tục ở đây.
Giả sử một máy làm bốn mã hàng, mỗi mã cần 2.000 chiếc mỗi tháng. Hiện nay mỗi mã chạy hai lần một tháng, lô 1.000 chiếc, nên có tám lần đổi mã mỗi tháng và 480 phút dừng máy. Giờ mỗi lần đổi giảm từ 60 xuống 15 phút.
Khi đổi mã từ 60 xuống 15 phút, giữ nguyên số lần đổi hay giữ nguyên tổng thời gian dừng sẽ cho kết quả khác nhau.
Số liệu giả định để minh họa. Chưa tính tồn kho an toàn.
Chọn cách nào tùy vào tình trạng của máy. Nếu máy không đủ năng lực cho đơn hàng và đang làm các công đoạn sau phải chờ, Cách 1, dành thời gian trống cho sản xuất, là lựa chọn phù hợp.
Nếu năng lực đã đủ nhưng tồn kho và hàng dở dang (shikakari-hin) đang chất đống, hãy chọn Cách 2. Đổi mã nhiều lần hơn với lô nhỏ hơn sẽ rút ngắn thời gian chờ giữa lúc làm ra và lúc được dùng. Đơn hàng gấp cũng dễ chèn vào hơn, giúp giảm làm thêm giờ.
Điều cần tránh là dùng thời gian trống để làm nhiều chi tiết hơn mức ai đó cần. Tỷ lệ vận hành máy có vẻ tăng, nhưng nhà máy chỉ có thêm tồn kho chưa có ngày bán, và tổng thể không cải thiện gì.
Các sai lầm thường gặp khi rút ngắn setup
Dù đã nắm các bước, dự án vẫn có thể chững lại hoặc trượt về như cũ. Năm sai lầm hay gặp:
- Chỉ giục công nhân làm nhanh lên. Tay nhanh hơn tiết kiệm được rất ít và làm tăng nguy cơ bỏ sót kiểm tra, gây chấn thương. Hãy nhắm vào nội dung công việc: tìm, mang vác, xoay bu lông, điều chỉnh.
- Đo khoảng thời gian quá hẹp. Nếu chỉ tính đến lúc thay xong khuôn, phần điều chỉnh và chạy thử bị bỏ ra ngoài. Hãy quay về định nghĩa: đo đến chi tiết đạt đầu tiên.
- Bắt đầu bằng đầu tư thiết bị. Cơ cấu kẹp tự động hay thiết bị đổi khuôn có hiệu quả, nhưng mua trước khi chuyển việc ra setup ngoài thì thời gian tìm và chờ vẫn còn nguyên.
- Setup ngoài không có người phụ trách. Nếu không rõ ai chuẩn bị gì, lúc nào, ngày bận chuẩn bị sẽ không kịp và nhóm lại quay về cách đi lấy đồ sau khi dừng máy.
- Ngừng đo khi thời gian đã giảm. Không có ghi chép thì không nhận ra quy trình đang dần lệch. Hãy giữ thói quen so thời gian thực tế với mục tiêu như một phần của cải tiến.
Checklist: những điều cần thống nhất với phía Nhật
Nếu công ty mẹ, khách hàng hay tư vấn viên người Nhật đang dẫn dắt dự án dandori tại nhà máy bạn, thống nhất các điểm sau từ đầu sẽ tránh tranh cãi về số liệu về sau. Rút ngắn setup là việc chung: kỹ thuật sản xuất (seisan gijutsu) thiết kế công đoạn và đồ gá, bộ phận sản xuất thực hiện đổi mã hằng ngày, còn quản lý sản xuất quyết định cỡ lô và trình tự, nên cần cả ba bên.
- Khoảng đo: Đồng hồ chạy từ chi tiết đạt cuối cùng đến chi tiết đạt đầu tiên như JIS Z 8141, hay phía bạn dừng ở lúc "đã gá khuôn xong"?
- Việc không đưa vào rút ngắn: Những bước an toàn và kiểm tra chất lượng nào (khóa, khối chèn an toàn, kiểm tra sản phẩm đầu tiên) được cố định và nằm trong thời gian mục tiêu?
- Mục tiêu: Mục tiêu là "single dandori" (dưới 10 phút) hay giảm theo phần trăm so với mức cơ sở hiện tại? Áp dụng cho máy và cặp mã hàng nào?
- Người phụ trách setup ngoài: Ai chuẩn bị khuôn, vật liệu, dụng cụ tiếp theo, và trước giờ đổi mã theo kế hoạch bao lâu?
- Thay đổi cách kẹp hoặc định vị: Ai phê duyệt thay đổi khuôn, đồ gá, cơ cấu kẹp, và có cần nhà sản xuất máy dập, khuôn xác nhận không?
- Đào tạo và chứng nhận: Yêu cầu pháp lý tại địa phương và chứng nhận nội bộ nào áp dụng cho người gá khuôn? Người hỗ trợ khi làm song song có cần được huấn luyện như vậy không?
- Ghi chép: Họ muốn biểu mẫu nào cho bản ghi đổi mã hàng (thời gian, điều kiện, phát hiện), và ai xem xét?
- Cách dùng thời gian tiết kiệm: Thời gian trống dành cho tăng sản lượng (Cách 1) hay lô nhỏ hơn (Cách 2)? Ai bên quản lý sản xuất quyết định?
Dưới đây là mẫu tin nhắn ngắn bạn có thể chỉnh lại:
Trước khi bắt đầu dự án giảm thời gian đổi mã hàng (dandori) ở máy dập số 3, anh/chị vui lòng xác nhận giúp ba điểm: (1) Chúng tôi dự định đo từ chi tiết đạt cuối cùng của mã hàng trước đến chi tiết đạt đầu tiên của mã hàng sau. (2) Khối chèn an toàn, khóa bộ khởi động và kiểm tra sản phẩm đầu tiên vẫn giữ trong quy trình và nằm trong thời gian mục tiêu. (3) Mọi thay đổi về cách kẹp khuôn sẽ được đối chiếu với thông số của nhà sản xuất máy dập và khuôn trước khi thử. Nếu tiêu chuẩn của phía anh/chị khác, xin cho chúng tôi biết.
Phạm vi bài viết này không áp dụng
- Bảng phân tích 60 phút và kết quả 15 phút là ví dụ giả định. Mức tiết kiệm thật phụ thuộc vào thiết bị, cơ cấu mã hàng và nhân lực.
- Các yêu cầu pháp lý nêu trên là quy định của Nhật cho máy dập. Nhà máy ở Việt Nam phải theo quy định của Việt Nam và tiêu chuẩn của công ty. Bài này không đối chiếu với bộ TCVN nào.
- Định nghĩa và thời gian mục tiêu khác nhau giữa các công ty và ngành, nên hãy xác nhận với nhóm bạn làm việc cùng.
FAQ
"Single-minute" trong SMED nghĩa là gì?
Nghĩa là số phút chỉ có một chữ số, tức là một lần đổi mã dưới 10 phút. JIS Z 8141 gọi setup trong dưới 10 phút là single dandori. Không có nghĩa là một phút.
Setup trong và setup ngoài khác nhau thế nào?
Setup trong (uchi-dandori) là việc làm khi máy hoặc chuyền đang dừng. Setup ngoài (soto-dandori) là việc làm khi máy vẫn chạy. Cùng một việc, ví dụ mang khuôn tiếp theo đến, có thể là loại nào tùy thời điểm làm.
"Dandori" nghĩa là gì trong sản xuất của Nhật?
Dandori nghĩa là chuẩn bị, setup. Dandori gae là đổi mã hàng giữa các sản phẩm, và JIS tính cả việc chuẩn bị vật liệu, dụng cụ, bản vẽ và gia công thử vào đó, không chỉ thay khuôn.
Thời gian đổi mã hàng có tính cả chạy thử và kiểm tra không?
Có. Hãy đo từ chi tiết đạt cuối cùng của mã hàng trước đến chi tiết đạt đầu tiên của mã hàng sau. Dừng đồng hồ khi đã gá khuôn sẽ bỏ sót điều chỉnh và chạy thử, thường là nơi tiết kiệm được nhiều nhất.
Nguồn tham khảo
- Định nghĩa đổi mã hàng, setup trong/ngoài và single-minute setup: Hiệp hội Tiêu chuẩn Nhật Bản, JIS Z 8141:2022 Thuật ngữ quản lý sản xuất (mục 5107; nội dung kiểm tra trên một trang xem JIS) (tiếng Nhật)
- Setup trong/ngoài và thứ tự cải tiến: Hiệp hội Kỹ thuật Công nghiệp Nhật Bản, Thuật ngữ IE: Setup (tiếng Nhật)
- Tổn thất chuyển đổi và điều chỉnh: JMAC TPM Online, "16 tổn thất lớn" (tiếng Nhật)
- Sách của Shingo: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (kiểm tra trên National Diet Library Search)
- Lịch sử SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4/5/2023 (từ Kojo Kanri, tháng 4/2023), trích Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Ví dụ nguồn ghi mốc 1969: Aperza News (tiếng Nhật)
- Sự nghiệp của Shingo: JMAC, bản tin Viện Quản lý Chất lượng Vol. 10 (tiếng Nhật)
- Các bước cơ bản cải tiến setup: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (tiếng Nhật)
- Sáu bước và biện pháp cụ thể: Osaka Sansokan, "Rút ngắn thời gian đổi mã hàng cho sản xuất nhiều chủng loại, lô nhỏ" (tiếng Nhật)
- Quy tắc An toàn và Vệ sinh Lao động (Nhật), Điều 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (tiếng Nhật)
- Yêu cầu về người chủ trì công việc (Điều 6 khoản 7): e-Gov Laws, Nghị định thi hành Luật An toàn và Vệ sinh Lao động (tiếng Nhật)
- Các vụ tai nạn: Trang An toàn nơi làm việc của MHLW, khuôn trên rơi khỏi máy ép thủy lực; công nhân bị khuôn máy ép phun đè khi bảo trì (tiếng Nhật)
- Khối chèn an toàn của Mỹ: OSHA 29 CFR 1910.217, Máy dập cơ khí (tiếng Anh)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.