FAT और SAT क्या है? जापानी मशीन की जाँच: 6 स्टेप और चेकलिस्ट
मान लीजिए आपकी फ़ैक्टरी ने जापानी सप्लायर से नई मशीन मँगवाई है। मशीन भेजने से पहले सप्लायर आपको अपनी फ़ैक्टरी में tachiai kensa (立会検査, यानी ख़रीदार के सामने की जाने वाली जाँच) के लिए बुलाता है, और साथ में kensa yoryo-sho (検査要領書, यानी जाँच की प्रक्रिया का दस्तावेज़) ईमेल से भेजता है। जाँच वाले दिन आप क्या परख पाएँगे, यह ज़्यादातर पहले से तय हो चुका होता है, यानी ऑर्डर से पहले स्पेसिफ़िकेशन और स्वीकार करने की शर्तें कैसे लिखी गईं।
अगर स्पेसिफ़िकेशन धुँधला है, तो जाँच वाले दिन कोई साफ़ नहीं कह पाता कि मशीन पास हुई या नहीं। फिर यही झगड़ा मशीन के साथ-साथ इंस्टॉलेशन, kenshu (検収, यानी आई हुई मशीन को जाँचकर औपचारिक रूप से स्वीकार करना) और आख़िर में पेमेंट तक पहुँच जाता है। इस लेख में FAT (factory acceptance test) और SAT (site acceptance test) का फ़र्क़ समझाया गया है, फिर स्पेसिफ़िकेशन से लेकर kenshu तक की प्रक्रिया 6 स्टेप में बताई गई है, और आख़िर में इस्तेमाल के लिए चेकलिस्ट और सप्लायर से पूछने वाले सवाल दिए गए हैं।
- FAT मशीन भेजने से पहले सप्लायर की फ़ैक्टरी में होता है। SAT मशीन आपकी फ़ैक्टरी में लग जाने के बाद वहीं होता है।
- FAT का सवाल है: "क्या मशीन स्पेसिफ़िकेशन के हिसाब से बनी है?" SAT का सवाल है: "क्या लगने के बाद, अपनी जगह पर, यह स्पेसिफ़िकेशन के हिसाब से चलती है?" रास्ते में हुआ नुक़सान, बिजली-हवा-पानी जैसी utilities और आगे-पीछे की मशीनों से सिग्नल का लेन-देन, ये सब सिर्फ़ फ़ैक्टरी में ही परखे जा सकते हैं।
- ऑर्डर से पहले दो दस्तावेज़ तय करते हैं कि आप क्या परख पाएँगे: आपका user requirements specification (URS) और जाँच की प्रक्रिया (inspection procedure)। हर माँग में एक संख्या, नापने का तरीक़ा और शर्तें लिखें, ताकि नतीजा साफ़ "पास" या "फ़ेल" निकले।
- FAT में सिर्फ़ सामान्य चलना नहीं, गड़बड़ी में मशीन का रुकना, safety functions, residual risk की जानकारी (वे ख़तरे जो सप्लायर डिज़ाइन से हटा नहीं पाया) और दस्तावेज़ भी देखें। हर कमी priority के साथ लिखें और punch list तक ले जाएँ।
- स्वीकार करने की शर्तें और पेमेंट के चरण ऑर्डर के समय लिखित में तय करें, और यह भी पक्का करें कि कॉन्ट्रैक्ट पर किस देश का कानून लागू होगा।
विषय-सूची
- FAT और SAT में फ़र्क़: दोनों क्या साबित करते हैं
- जापानी सप्लायर tachiai और kenshu कैसे करते हैं
- FAT और SAT की प्रक्रिया: स्पेसिफ़िकेशन से kenshu तक 6 स्टेप
- स्टेप 1-2: ऑर्डर देने से पहले
- स्टेप 3: सप्लायर की फ़ैक्टरी में FAT
- स्टेप 4-5: इंस्टॉलेशन और आपकी फ़ैक्टरी में SAT
- स्टेप 6: Kenshu (स्वीकार करना) और बाक़ी काम
- FAT और SAT की आम ग़लतियाँ
- जापानी सप्लायर से तय करने वाले सवाल
- इस्तेमाल के लिए FAT और SAT चेकलिस्ट
- इस लेख की सीमाएँ
- अक्सर पूछे जाने वाले सवाल (FAQ)
FAT और SAT में फ़र्क़: दोनों क्या साबित करते हैं
FAT (Factory Acceptance Test) वह जाँच है जो मशीन भेजने से पहले उपकरण सप्लायर की फ़ैक्टरी में होती है। जापानी में इसे kojo tachiai kensa (工場立会検査) कहते हैं। SAT (Site Acceptance Test) वह जाँच है जो मशीन आपकी फ़ैक्टरी में पहुँचने और लग जाने के बाद होती है; जापानी में इसे genchi ukeire kensa (現地受入検査) कहते हैं।
IEC 62381 प्रोसेस इंडस्ट्री के automation systems के FAT और SAT का अंतरराष्ट्रीय मानक है। इसके हिसाब से FAT वह जाँच और टेस्टिंग है जो दिखाती है कि सिस्टम या कंपोनेंट अपने स्पेसिफ़िकेशन पर खरा है, और यह आम तौर पर वेंडर की फ़ैक्टरी में होती है। SAT वह जाँच और टेस्टिंग है जो इंस्टॉलेशन की जगह पर दिखाती है कि इंस्टॉलेशन लागू मानकों, कोड, स्पेसिफ़िकेशन और इंस्टॉलेशन निर्देशों के अनुसार है।
सीधे शब्दों में, FAT देखता है कि मशीन स्पेसिफ़िकेशन के हिसाब से बनी है या नहीं, और SAT देखता है कि लगने के बाद वह स्पेसिफ़िकेशन के हिसाब से चलती है या नहीं।
दोनों ख़रीदार की मौजूदगी में होने वाली जाँचें हैं, लेकिन जगह और समय अलग हैं, इसलिए परखी जाने वाली चीज़ें भी अलग हैं।
नोट: IEC 62381 प्रोसेस इंडस्ट्री के automation systems के लिए है। असेंबली मशीन और मशीन टूल के लिए भी FAT और SAT शब्द इसी मतलब में आम तौर पर इस्तेमाल होते हैं।
नीचे की टेबल में यह भी जोड़ा गया है कि समय कहाँ लगाना है और हर जाँच के बाद क्या होता है। इन्हीं बातों को आप inspection procedure में लिखवाएँगे।
| बात | FAT (सप्लायर की फ़ैक्टरी में) | SAT (आपकी फ़ैक्टरी में) |
|---|---|---|
| जगह और समय | सप्लायर की फ़ैक्टरी, भेजने से पहले | आपकी फ़ैक्टरी, मशीन लगने और जुड़ने के बाद |
| किस सवाल का जवाब | क्या मशीन स्पेसिफ़िकेशन के हिसाब से बनी है? | क्या लगने के बाद वह स्पेसिफ़िकेशन के हिसाब से चलती है? |
| समय कहाँ लगाएँ | गड़बड़ी में रुकना, safety functions, दस्तावेज़ | रास्ते के बाद की हालत, utilities, दूसरी मशीनों से जुड़ाव |
| आम तौर पर क्या मिलता है | डिज़ाइन या बनावट की कमी, स्पेसिफ़िकेशन का ग़लत मतलब | रास्ते में हुआ नुक़सान, utilities की कमी |
| सुधार | डिज़ाइनर और असेंबली वाले वहीं मौजूद | पार्ट और लोग बुलाने में समय लगता है |
| इसके बाद क्या | कमियाँ priority, ज़िम्मेदार और तारीख़ के साथ लिखी जाती हैं | punch list बंद की जाती है, फिर kenshu |
दो बार जाँच क्यों?
कई लोग सोचते हैं कि जब मशीन FAT में पास हो गई, तो SAT में बस पावर ऑन करके देख लेना काफ़ी है। लेकिन दोनों जाँचों के बीच मशीन खोली जाती है, पैक होती है, जहाज़ और ट्रक से आती है, दोबारा जोड़ी जाती है और बिलकुल अलग बिल्डिंग में लगती है। फ़र्श का लेवल, बिजली का वोल्टेज, कंप्रेस्ड एयर का प्रेशर, कमरे का तापमान और नमी, और पास की मशीनों से सिग्नल का लेन-देन, इनमें से कुछ भी सप्लायर की फ़ैक्टरी में पूरी तरह दोहराया नहीं जा सकता। जापान से भारत तक मशीन आने में अंतरराष्ट्रीय शिपिंग भी जुड़ जाती है।
दवा बनाने की मशीनों के लिए EU GMP (अच्छी मैन्युफ़ैक्चरिंग प्रैक्टिस) के Annex 15 में भी यही बात है: मशीन के साइट पर पहुँचने के बाद FAT को SAT से पूरा किया जा सकता है। उसी में यह भी लिखा है कि FAT के कुछ टेस्ट साइट पर दोहराने ज़रूरी नहीं, अगर आप दिखा सकें कि ट्रांसपोर्ट और इंस्टॉलेशन से उनके फ़ंक्शन पर असर नहीं पड़ता।
आम नियम यह है कि कमी जितनी देर से पकड़ी जाए, ठीक करने में उतना ज़्यादा समय और मेहनत लगती है। इसलिए बँटवारा सीधा है: जो चीज़ FAT में पकड़ी जा सकती है, उसे वहीं निपटाएँ, और SAT में सिर्फ़ वही देखें जो फ़ैक्टरी में लगकर ही दिखती है।
जापानी सप्लायर tachiai और kenshu कैसे करते हैं
दो जापानी शब्द बार-बार आएँगे। Tachiai (立会) का मतलब है "गवाह की तरह मौजूद रहना"। Tachiai kensa वह जाँच है जिसमें ख़रीदार ख़ुद मौजूद रहता है, और आम तौर पर सप्लायर की तैयार की हुई लिखित प्रक्रिया के हिसाब से चलती है। Kenshu, जैसा ऊपर बताया, आई हुई चीज़ को कॉन्ट्रैक्ट से मिलाकर जाँचने और औपचारिक रूप से स्वीकार करने का काम है। kenshu का पेमेंट और वारंटी की शुरुआत से क्या रिश्ता है, यह कॉन्ट्रैक्ट तय करता है। इसलिए यह बात इंजीनियरिंग जितनी ही आपकी फ़ाइनेंस और परचेज़ टीम के लिए भी मायने रखती है।
दस्तावेज़ों का एक ढेर आएगा। नाम और अंदर की बातें कंपनी और इंडस्ट्री के हिसाब से बदलती हैं, पर विदेशी ख़रीदार को ये दिख सकते हैं:
| जापानी नाम | यह क्या है | क्या देखें |
|---|---|---|
| 仕様書 (shiyosho) | स्पेसिफ़िकेशन। आपकी माँगें (URS) या सप्लायर का उपकरण स्पेसिफ़िकेशन | हर माँग में संख्या, नापने का तरीक़ा और शर्तें हों |
| 検査要領書 (kensa yoryo-sho) | जाँच की प्रक्रिया: टेस्ट की चीज़ें, तरीक़े, पास होने की शर्तें | हर चीज़ स्पेसिफ़िकेशन की किसी लाइन से जुड़ी हो; FAT में या SAT में, यह लिखा हो |
| 試運転要領書 (shiunten yoryo-sho) | मशीन के ट्रायल रन (commissioning) की प्रक्रिया | कितनी देर चलाना है, कौन-से पार्ट इस्तेमाल होंगे, रुकावटें कैसे गिनी जाएँगी |
| 検査成績書 (kensa seiseki-sho) | जाँच की रिपोर्ट: नापे गए नतीजे, अक्सर दोनों पक्ष साइन करते हैं | सिर्फ़ "OK" नहीं, असली नापे हुए मान; इस्तेमाल हुए इंस्ट्रूमेंट |
| 図面・回路図・部品表 (zumen, kairo-zu, buhin-hyo) | ड्रॉइंग, इलेक्ट्रिकल सर्किट डायग्राम, बिल ऑफ़ मटीरियल (BOM) | रिवीज़न वही हो जो मशीन में असल में लगा है |
| 取扱説明書 (toriatsukai setsumei-sho) | इंस्ट्रक्शन मैनुअल, जिसमें residual risk की जानकारी भी होती है | आपके ऑपरेटरों के लिए ज़रूरी भाषा और फ़ॉर्मेट |
| 残件リスト (zanken list; 残件 = बाक़ी काम) | बाक़ी कामों की सूची, यानी punch list | ज़िम्मेदार कौन, आख़िरी तारीख़, और काम बंद हुआ यह कैसे पक्का होगा |
FAT और SAT की प्रक्रिया: स्पेसिफ़िकेशन से kenshu तक 6 स्टेप
FAT और SAT सिर्फ़ दो दिन की टेस्टिंग नहीं हैं। स्पेसिफ़िकेशन लिखने से लेकर आख़िरी बाक़ी काम बंद होने तक पूरी चीज़ को एक लगातार प्रक्रिया मानें, तो साफ़ दिखता है कि किस मोड़ पर क्या तय करना है।
स्टेप 1 और 2, यानी सप्लायर के पास जाने से पहले, नतीजा तय कर देते हैं।
नोट: छोटे उपकरण में कभी-कभी FAT छोड़कर सिर्फ़ SAT किया जाता है। तब भी स्टेप 1 और 2 ज़रूरी रहते हैं।
सप्लायर से रिश्ते अक्सर स्टेप 3 के बाद तनाव में आते हैं, जब "यह स्पेसिफ़िकेशन में नहीं है" या "इसका अलग चार्ज लगेगा" जैसी बातें सुनाई देने लगती हैं। इसकी जड़ अक्सर स्टेप 1 और 2 में छोड़ा गया धुँधला स्पेसिफ़िकेशन या प्रक्रिया होती है। आगे के हिस्से इन्हीं स्टेप को क्रम से लेते हैं।
स्टेप 1-2: ऑर्डर देने से पहले
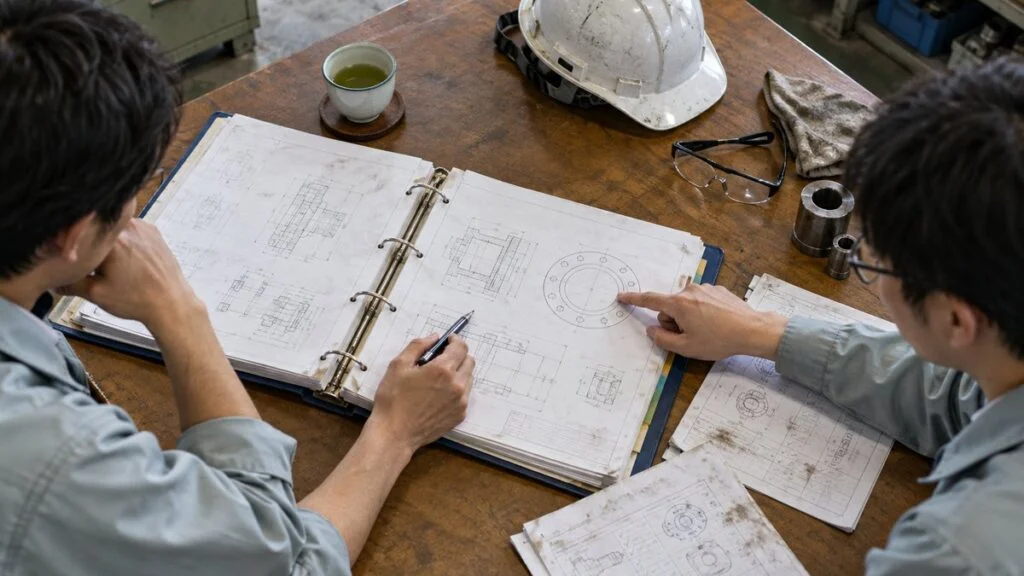
FAT और SAT में क्या जाँचा जाएगा, यह दो दस्तावेज़ तय करते हैं: आपका लिखा user requirements specification (URS) और सप्लायर के साथ तय की गई जाँच की प्रक्रिया। पहला बताता है कि आपको क्या चाहिए; दूसरा बताता है कि आप कैसे साबित करेंगे कि वह मिल गया।
EU GMP Annex 15 कहता है कि URS पूरी validation life cycle में एक संदर्भ बिंदु होना चाहिए। यह बात सिर्फ़ दवा उद्योग की नहीं, हर उद्योग की है: मशीन को जिस पैमाने से परखेंगे, वह ऑर्डर से पहले के दस्तावेज़ों में ही लिखा होता है।
ऐसी माँगें लिखें जो पास या फ़ेल हो सकें
स्पेसिफ़िकेशन में अक्सर ऐसी बातें मिलती हैं: "हाई स्पीड", "काफ़ी accuracy", "स्थिर चलना"। FAT में इन पर कोई पास या फ़ेल तय नहीं कर सकता, इसलिए सप्लायर और ख़रीदार दोनों अपनी सुविधा से मतलब निकाल लेते हैं।
माँग को जाँचने लायक़ बनाने के लिए उसमें तीन चीज़ें दें: संख्या, नापने का तरीक़ा और शर्तें। मान लीजिए एक पीस बनाने का समय (cycle time) लिखना है। सिर्फ़ "X सेकंड से कम" काफ़ी नहीं है। यह भी लिखें कि कौन-सा पार्ट, लगातार कितने पीस पर औसत लिया जाएगा, और changeover शामिल है या नहीं। एक काल्पनिक उदाहरण: "पार्ट A, लगातार 200 पीस, औसत cycle time 12.0 सेकंड या कम, changeover को छोड़कर।" इतनी बारीकी हो तो जाँच वाले दिन बहस की गुंजाइश नहीं बचती।
संख्या, तरीक़ा और शर्तें हों तो पास या फ़ेल वहीं तय हो जाता है।
नोट: "__" के मान उपकरण और प्रोडक्ट के हिसाब से बदलते हैं। इन्हें अपने क्वालिटी स्टैंडर्ड और प्रोडक्शन प्लान के आधार पर तय करें।
भारत की फ़ैक्टरी का माहौल जापान से अलग हो सकता है: गर्मी, धूल, नमी, और बिजली के वोल्टेज में उतार-चढ़ाव। इन्हें "माहौल" वाली लाइन में साफ़ लिखवाएँ, ताकि सप्लायर इसी रेंज को मानकर मशीन बनाए और FAT में टेस्ट करे।
स्थिरता को संख्या में लिखते समय यह भी तय करें कि "रुकावट" किसे गिनेंगे और रुकने का समय कैसे नापेंगे। इसके लिए OEE (overall equipment effectiveness) का तरीक़ा काम आता है, जिसमें नुक़सान को availability, performance और quality में बाँटा जाता है।
Inspection procedure में ये बातें ज़रूर देखें
अक्सर सप्लायर inspection procedure का ड्राफ़्ट बनाकर आपको जाँच और मंज़ूरी के लिए भेजता है। मिलने पर कम से कम ये छह बातें ज़रूर देखें:
- जाँच की हर चीज़, जो स्पेसिफ़िकेशन की किसी लाइन से जुड़ी हो
- जाँच का तरीक़ा और इस्तेमाल होने वाले नापने के औज़ार
- पास होने की शर्तें (मान और टॉलरेंस)
- टेस्ट पार्ट: असली प्रोडक्शन पार्ट या उनकी जगह दूसरे पार्ट, और कितने
- हर चीज़ FAT में जाँची जाएगी या SAT में
- कौन-कौन मौजूद रहेगा, और रिकॉर्ड का फ़ॉर्मेट (साइन की जगह, फ़ोटो, नापे हुए डेटा का रखरखाव)
सबसे ज़्यादा जो बात छूटती है, वह है टेस्ट पार्ट की गिनती और क़िस्म। अगर आपका असली प्रोडक्शन मटीरियल और कंपोनेंट सप्लायर की फ़ैक्टरी तक नहीं पहुँचे, तो मशीन सिर्फ़ दूसरे पार्ट पर चल पाएगी, और असली हालात में उसका बर्ताव नहीं दिखेगा। भारत से जापान पार्ट भेजने में अंतरराष्ट्रीय शिपिंग लगती है, इसलिए पार्ट कब और कैसे भेजे जाएँगे, यह ऑर्डर के समय ही तय कर लें।
स्वीकार करने की शर्तें कॉन्ट्रैक्ट में लिखें
उपकरण के मामले में पर्चेज़ ऑर्डर या कॉन्ट्रैक्ट में यह लिखा होना चाहिए कि स्वीकार किसे माना जाएगा: FAT पास होना, SAT पास होना, या असली प्रोडक्शन पार्ट के साथ बाद की जाँच।
इसी समय पेमेंट का शेड्यूल, बाक़ी कामों का स्वीकार पर असर और वारंटी कब से शुरू होगी, यह भी तय करें। उपकरण महँगे होते हैं और स्वीकार तक का रास्ता लंबा होता है, इसलिए इंजीनियरिंग और परचेज़ टीम इन शर्तों पर शुरू में ही सहमत हो जाएँ।
स्टेप 3: सप्लायर की फ़ैक्टरी में FAT
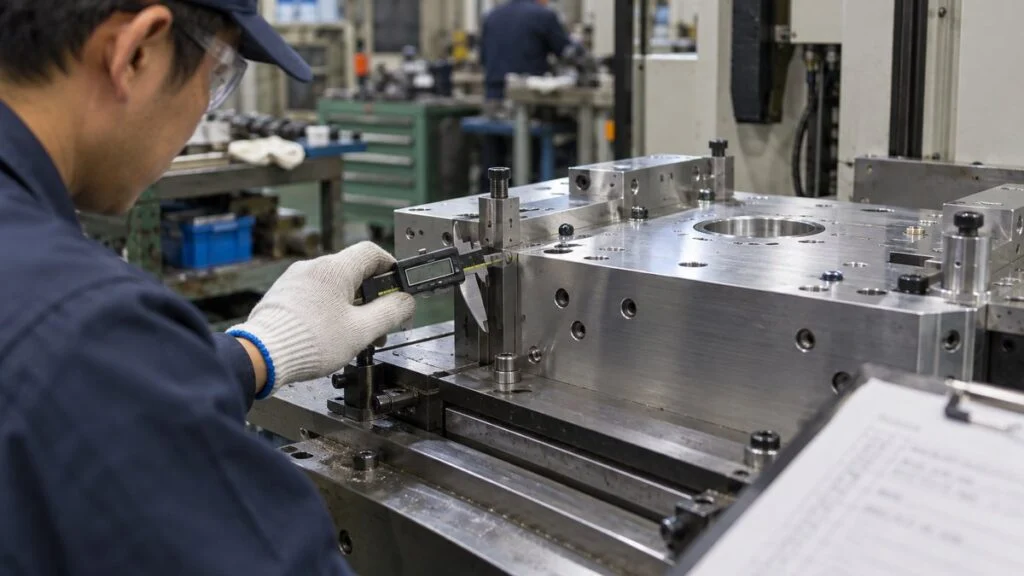
FAT वाले दिन आप inspection procedure की एक-एक चीज़ क्रम से जाँचते हैं। सप्लायर के डिज़ाइनर और असेंबली वाले वहीं होते हैं, और यही FAT का बड़ा फ़ायदा है: आप कारण वहीं पूछ सकते हैं और लौटने से पहले सुधार का तरीक़ा तय कर सकते हैं।
FAT में सिर्फ़ यह नहीं देखते कि मशीन चलती है या नहीं, यह भी देखते हैं कि वह कैसे रुकती है और कौन-से दस्तावेज़ साथ आते हैं।
नोट: यह भी तय करें कि FAT के बाद कंट्रोल प्रोग्राम में बदलाव हुआ तो उसे कैसे संभाला जाएगा (बदलाव का रिकॉर्ड और क्या दोबारा टेस्ट होगा)।
सिर्फ़ सामान्य चलना नहीं, गड़बड़ी भी जाँचें
सप्लायर के डेमो में मशीन एकदम बढ़िया चलती है। प्रोडक्शन में परेशानी असामान्य हालात से आती है: पार्ट अपनी जगह से खिसक गया, मटीरियल ख़त्म हो गया, सेंसर गंदा हो गया। ये गड़बड़ियाँ जान-बूझकर पैदा करके देखें कि स्क्रीन पर कारण दिखता है या नहीं और ऑपरेटर सुरक्षित तरीक़े से मशीन को दोबारा चला पाता है या नहीं।
इसलिए उन प्रोडक्शन और मेंटेनेंस वालों को साथ ले जाएँ जो मशीन को असल में चलाएँगे। अकेला मैन्युफ़ैक्चरिंग इंजीनियर जो बातें अक्सर चूक जाता है, वे ये लोग पकड़ लेते हैं: असुविधाजनक कंट्रोल, ग़लत जगह बना इंस्पेक्शन दरवाज़ा, और ऐसे कंज़्यूमेबल जिन्हें बदलना मुश्किल है।
Residual risk की जानकारी लें
जापान के स्वास्थ्य, श्रम और कल्याण मंत्रालय (MHLW) की मशीनों की सुरक्षा पर गाइडलाइन (Guidelines for the Comprehensive Safety Standards of Machinery) में जो तरीक़ा बताया गया है, वह ISO 12100 को आधार मानकर बना है। मशीन बनाने वाला डिज़ाइन के समय risk assessment करता है, और जो ख़तरे वह हटा नहीं पाता (residual risk), उन्हें "इस्तेमाल के लिए जानकारी" के रूप में यूज़र तक पहुँचाता है।
अप्रैल 2012 से जापान के Ordinance on Industrial Safety and Health की धारा 24-13 के तहत मशीन देने या किराए पर देने वाले को सामने वाले को उसके ख़तरों की जानकारी देने की कोशिश करनी होती है। यह "कोशिश करने की ज़िम्मेदारी" (effort obligation) है, सख़्त बाध्यता नहीं, फिर भी जापानी सप्लायर को यह जानकारी देने के लिए तैयार रहना चाहिए।
FAT में सिर्फ़ यह मत देखिए कि safety functions काम कर रहे हैं। residual risk की सूची माँगें, और यह भी कि किस काम में कौन-सा ख़तरा बचा रहता है। यही जानकारी आपकी फ़ैक्टरी में होने वाले risk assessment की शुरुआत बनती है। अगर उपकरण में रोबोट हैं, तो रोबोट की safety शर्तें भी जाँचें।
भारत में मशीनरी की सुरक्षा की बातें Factories Act 1948 में हैं, और 2020 का Occupational Safety, Health and Working Conditions Code (OSH Code) भी है; राज्यों में इसके लागू होने की स्थिति अलग-अलग हो सकती है। BIS के IS मानकों में इस विषय का कौन-सा मानक आपकी मशीन पर लागू होता है, यह इस लेख में नहीं जाँचा गया है। आपकी फ़ैक्टरी को इस जानकारी का क्या करना है, यह आपकी सेफ्टी टीम और लागू नियम तय करेंगे, यह लेख नहीं।
कमियाँ priority के साथ दर्ज करें
FAT में छोटी-बड़ी हर तरह की कमी निकलती है। अगर हर कमी भेजने से पहले ठीक करवाने पर अड़ें, तो डिलीवरी की तारीख़ निकल जाएगी; और अगर सब कुछ बाद के लिए टाल दें, तो फ़ैक्टरी में वही दिक़्क़तें आपके सिर आएँगी। हर कमी को तीन में से एक वर्ग में रखें, और हर एक के लिए ज़िम्मेदार और आख़िरी तारीख़ दर्ज करें:
- भेजने से पहले ठीक हो: जो भी सेफ्टी, क्वालिटी या कानूनी पालन से जुड़ा हो
- SAT तक ठीक हो: जो फ़ैक्टरी में एडजस्टमेंट से ठीक हो सकता है
- बाद में ठीक हो: जो प्रोडक्शन शुरू होने के बाद भी चल सकता है
यही रिकॉर्ड स्टेप 6 में बताई गई punch list का आधार बनता है। जब कोई कहे "हम इसे ठीक कर देंगे", तो उसे लिख लें और दोनों पक्षों से पक्का करवाएँ।
स्टेप 4-5: इंस्टॉलेशन और आपकी फ़ैक्टरी में SAT
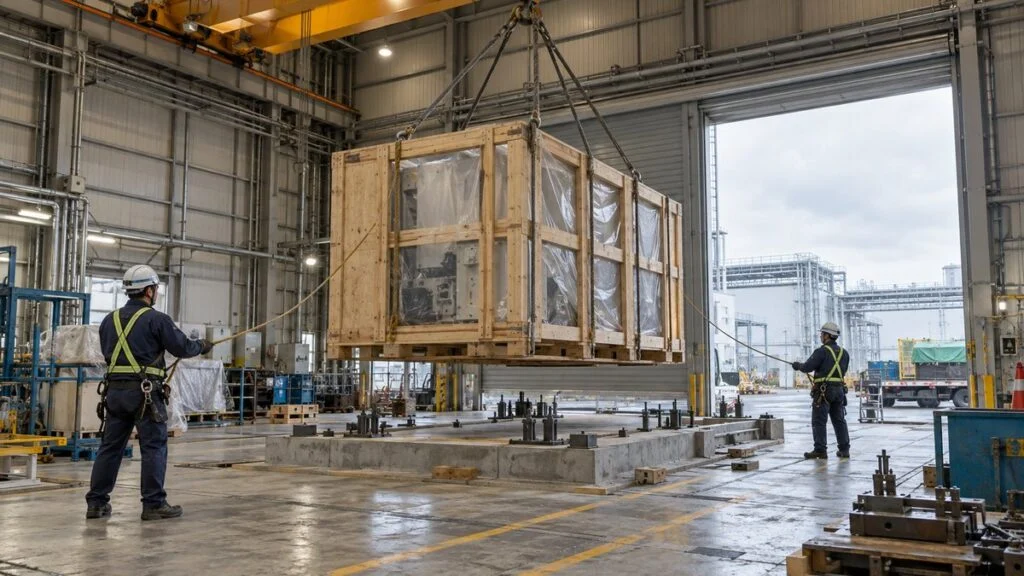
जब पक्का हो जाए कि FAT की भेजने से पहले वाली कमियाँ ठीक हो गई हैं, तब मशीन भेजी जाती है और आपकी फ़ैक्टरी में लगती है। इंस्टॉलेशन में फ़ाउंडेशन और एंकर की जगह, लेवलिंग, utilities (बिजली, कंप्रेस्ड एयर, कूलिंग वॉटर वग़ैरह) का कनेक्शन और पास की मशीनों से सिग्नल वायरिंग आती है।
SAT के लिए चीज़ों को दो हिस्सों में बाँटें: जो FAT में जाँची जा चुकी हैं, और जो सिर्फ़ फ़ैक्टरी में ही जाँची जा सकती हैं। पहले हिस्से की बस जल्दी दोबारा जाँच करें और समय दूसरे हिस्से पर लगाएँ; इसी से SAT छोटा रहता है।
फ़ैक्टरी में सिर्फ़ वही दोबारा जाँचें जो शिपिंग और इंस्टॉलेशन से बदल सकता है।
शिपिंग के नुक़सान की जाँच और utilities का टेस्ट
रास्ते के झटकों और वाइब्रेशन से बोल्ट ढीले हो सकते हैं, लोकेटिंग पार्ट खिसक सकते हैं और तार टूट सकते हैं। क्रेट खोलते समय मशीन के फ़ोटो लें, और FAT में नापी गई accuracy की कम से कम कुछ मुख्य चीज़ें दोबारा नापें। इससे बाद में यह झगड़ा नहीं होता कि चीज़ रास्ते में टूटी या शुरू से ही ग़लत थी।
Utilities आपकी फ़ैक्टरी की ज़िम्मेदारी हैं। दूसरी मशीनें चलने पर कंप्रेस्ड एयर का प्रेशर गिरना, या बिजली की सप्लाई की क्षमता कम पड़ना, अक्सर मशीन की नहीं, फ़ैक्टरी की समस्या होती है। इसलिए ऑर्डर से पहले स्पेसिफ़िकेशन में ज़िम्मेदारी की सीमा (जापानी में toriai) लिख दें, यानी कौन-सा हिस्सा सप्लायर का है और कौन-सा आपका।
असली पार्ट और अपने ऑपरेटरों के साथ चलाएँ
SAT का अंत इस तरह होता है कि मशीन प्रोडक्शन वाले मटीरियल, ऑपरेटर और changeover के साथ चलाई जाती है। यह आम बात है कि जब सप्लायर का इंजीनियर कंट्रोल पर हो तो मशीन आराम से चलती है, पर जब आपके ऑपरेटर पहली बार चलाते हैं तो changeover में काफ़ी ज़्यादा समय लग जाता है।
इस समय का फ़ायदा उठाएँ: ऑपरेटर की ट्रेनिंग लें, और सप्लायर से अपनी मेंटेनेंस टीम को inspection और पार्ट बदलने का तरीक़ा समझवाएँ। जो सीखें, उससे अपना मेंटेनेंस प्लान बनाएँ।
स्टेप 6: Kenshu (स्वीकार करना) और बाक़ी काम
SAT पास होने के बाद स्वीकार का चरण आता है। पर असल में उपकरण शायद ही कभी इस हाल में स्वीकार होता है कि कुछ भी बाक़ी न हो। छोटे बाक़ी कामों के साथ स्वीकार करना है या नहीं, यहीं से कई झगड़े शुरू होते हैं।
स्वीकार को पेमेंट से जोड़ने के कई तरीक़े हैं, और उपकरण जितना महँगा हो, पेमेंट उतने ही चरणों में बँटता है। जो भी तरीक़ा चुनें, ऑर्डर के समय लिखित में तय करें कि कौन-सी जाँच पास होने पर कौन-सा पेमेंट होगा।
उपकरण के आकार और सप्लायर से रिश्ते को देखकर बँटवारा चुनें।
नोट: पेमेंट का प्रतिशत और किस्तों की संख्या हर कॉन्ट्रैक्ट में तय होती है।
Punch list बंद करें
अगर आप छोटे बाक़ी कामों के साथ स्वीकार करते हैं, तो हर काम का विवरण, ज़िम्मेदार, आख़िरी तारीख़ और बंद होने की पुष्टि का तरीक़ा लिखें, और दोनों पक्ष साइन करें। प्लांट और कंस्ट्रक्शन में इसे punch list कहते हैं; जापानी सप्लायर इसे zanken list कह सकते हैं।
जो भी सेफ्टी या क्वालिटी से जुड़ा हो, उसे स्वीकार से पहले ठीक करवाना ज़रूरी है। बाक़ी कामों को तारीख़ के हिसाब से फ़ॉलो करें, और यह भी तय करें कि वारंटी स्वीकार की तारीख़ से शुरू होगी या आख़िरी काम बंद होने की तारीख़ से। इसे पहले ही तय कर लें तो बाद में ग़लतफ़हमी नहीं होती।
देखें कि कॉन्ट्रैक्ट पर कौन-सा कानून लागू है
स्वीकार की ज़्यादातर शर्तें कॉन्ट्रैक्ट में अपनी मर्ज़ी से तय हो सकती हैं, पर जो कानून लागू होता है, वह अपनी समय-सीमाएँ जोड़ सकता है। जापानी सप्लायर के कॉन्ट्रैक्ट में जापानी कानून का नाम हो सकता है, इसलिए governing-law वाली धारा अपनी लीगल या परचेज़ टीम से जँचवाएँ। अगर कॉन्ट्रैक्ट भारतीय कानून के तहत है, तो वहाँ की सामान बिक्री से जुड़ी व्यवस्था (जैसे Sale of Goods Act 1930) लागू हो सकती है; इस लेख में उसकी धाराएँ जाँची नहीं गईं, इसलिए वकील या लीगल टीम से पूछें।
अगर कारोबारियों (merchants) के बीच बिक्री पर जापानी कानून लागू हो, तो Commercial Code की धारा 526 कहती है कि ख़रीदार सामान मिलने के बाद बिना देरी जाँच करे और कोई कमी मिले तो तुरंत विक्रेता को बताए। जो कमी तुरंत नहीं दिखती, उस पर भी यही नियम लागू होता है अगर ख़रीदार उसे सामान मिलने के छह महीने के भीतर पकड़ ले। कॉन्ट्रैक्ट से यह धारा बदली जा सकती है, और उपकरण के कॉन्ट्रैक्ट में अक्सर जाँच की अपनी अवधि लिखी होती है। जाँच में देरी की तो शिकायत करने का हक़ जा सकता है। जापान के Civil Code की धारा 566 भी प्रकार या क्वालिटी की कमी की जानकारी मिलने से एक साल की सूचना-अवधि तय करती है; अगर विक्रेता को कमी पता थी या उसने गंभीर लापरवाही की, तो कोई समय-सीमा नहीं रहती। इन नियमों को वारंटी की धारा के साथ मिलाकर पढ़ें।
FAT और SAT की आम ग़लतियाँ
नीचे की हर ग़लती ऊपर के किसी स्टेप को छोड़ देने से आती है।
इनमें से ज़्यादातर से बचाव जाँच वाले दिन नहीं, तैयारी के दौरान हो जाता है।
सप्लायर भी यही दिक़्क़तें दूसरी तरफ़ से देखता है। कोटेशन के समय धुँधली बातें साफ़ करवाना और inspection procedure पर जल्दी सहमति बना लेना, दोबारा काम और अतिरिक्त चार्ज की बहस से बचने का सबसे पक्का तरीक़ा है। FAT और SAT इसलिए हैं कि ख़रीदार और सप्लायर मशीन को एक ही पैमाने से परखें। इन्हें सामने वाले की परीक्षा नहीं, प्रोडक्शन ठीक से शुरू करने की साझा कोशिश मानें, तो जाँच वाले दिन की बातचीत भी सकारात्मक रहती है।
जापानी सप्लायर से तय करने वाले सवाल
पर्चेज़ ऑर्डर फ़ाइनल करने से पहले इन सवालों के जवाब लिखित में लें:
- Kenshu (स्वीकार) में असल में क्या गिना जाएगा: FAT, SAT, या असली प्रोडक्शन पार्ट के साथ रन?
- किस चरण पर कौन-सा पेमेंट देना है, और वारंटी कब से शुरू होगी?
- Inspection procedure कौन बनाएगा, और मंज़ूरी के लिए हमें कब मिलेगी?
- कौन-सी चीज़ें FAT में जाँची जाएँगी और कौन-सी SAT में?
- टेस्ट पार्ट कौन-से होंगे, कितने होंगे, और हमें उन्हें जापान कब तक भेजना है?
- हमें कौन-से दस्तावेज़ मिलेंगे (inspection report, trial-run procedure, ड्रॉइंग, मैनुअल, स्पेयर पार्ट की सूची), और किस भाषा में?
- Utilities और सिग्नल इंटरफ़ेस में ज़िम्मेदारी की सीमा (toriai) कहाँ है?
- FAT के बाद कंट्रोल प्रोग्राम में बदलाव कैसे दर्ज और दोबारा टेस्ट होंगे?
- बाक़ी काम कैसे दर्ज होंगे, कैसे साइन होंगे और कैसे बंद होंगे?
- कॉन्ट्रैक्ट पर कौन-सा कानून लागू है, और वह जाँच की कौन-सी अवधि तय करता है?
इस्तेमाल के लिए FAT और SAT चेकलिस्ट
नीचे छह हिस्सों की छोटी चेकलिस्ट है, जिसे आप अगले प्रोजेक्ट में सीधे काम में ले सकते हैं। अपने उपकरण और कॉन्ट्रैक्ट के हिसाब से चीज़ें बदल लें; यह एक शुरुआत है, सप्लायर के साथ तय की गई inspection procedure का विकल्प नहीं।
- FAT से पहले: जाँच हो सकने वाली माँगें लिखी हैं; स्वीकार की शर्तें कॉन्ट्रैक्ट में हैं; inspection procedure पर सहमति हो गई; टेस्ट पार्ट सप्लायर को भेज दिए; दस्तावेज़ों की सूची तय है; कौन-कौन जाएगा यह तय है (प्रोडक्शन, मेंटेनेंस, क्वालिटी भी)
- FAT के दौरान: बनावट स्पेसिफ़िकेशन से मिलाई; क्षमता और accuracy नापी; लगातार रन देखा; गड़बड़ी पैदा करके रिकवरी देखी; safety functions जाँचे; residual risk की सूची और समझाइश ली
- FAT ख़त्म होने पर: कमियाँ priority, ज़िम्मेदार और तारीख़ के साथ दर्ज हुईं; inspection report पर साइन हुए; प्रोग्राम का वर्ज़न दर्ज है; भेजने की मंज़ूरी दी गई
- SAT से पहले: क्रेट खोलते समय के फ़ोटो लिए; फ़ाउंडेशन और लेवलिंग हो गई; utilities जुड़ गईं; इंटरफ़ेस जुड़े; असली प्रोडक्शन पार्ट तैयार हैं
- SAT के दौरान: शिपिंग के बाद मुख्य चीज़ें दोबारा नापीं; utilities जाँचीं; interlock जाँचे; प्रोडक्शन पार्ट के साथ रन किया; ऑपरेटर और मेंटेनेंस की ट्रेनिंग हुई
- अंतिम स्वीकार: punch list साइन हुई; स्वीकार का रिकॉर्ड साइन हुआ; पेमेंट का चरण तय है; वारंटी की शुरुआत की तारीख़ लिखी है
इस लेख की सीमाएँ
- तरीक़े अलग-अलग होते हैं। दस्तावेज़ों के नाम, inspection procedure कितनी बारीक है, और स्वीकार का पेमेंट से रिश्ता, ये जापानी सप्लायर, उद्योग और प्रोजेक्ट के हिसाब से बदलते हैं। ब्योरे सप्लायर से पक्के करें।
- नियमों वाले उद्योगों के अपने क़ायदे हैं। EU GMP Annex 15 के तहत दवा बनाने के उपकरण औपचारिक qualification (installation, operational और performance qualification, यानी IQ, OQ और PQ) से गुज़रते हैं, जिसका हिस्सा FAT और SAT हैं।
- सेफ्टी और कानूनी फ़ैसले यहाँ शामिल नहीं हैं। यह लेख बताता है कि क्या जाँचना है। मशीन की सुरक्षा के लिए आपकी फ़ैक्टरी को क्या करना है और आपके कॉन्ट्रैक्ट का मतलब क्या निकलेगा, यह आपकी सेफ्टी टीम, लीगल टीम और लागू कानून तय करते हैं।
- छोटे उपकरण में FAT छोड़ा जा सकता है। तब भी स्टेप 1 और 2 की तैयारी ज़रूरी रहती है।
अक्सर पूछे जाने वाले सवाल (FAQ)
FAT और SAT में क्या फ़र्क़ है?
FAT मशीन भेजने से पहले सप्लायर की फ़ैक्टरी में होता है, यह पक्का करने के लिए कि मशीन स्पेसिफ़िकेशन के हिसाब से बनी है। SAT आपकी फ़ैक्टरी में मशीन लगने के बाद होता है, यह पक्का करने के लिए कि वह अपनी जगह पर स्पेसिफ़िकेशन के हिसाब से चलती है, जिसमें utilities, शिपिंग के बाद की हालत और दूसरी मशीनों से जुड़ाव भी शामिल है।
क्या FAT छोड़कर सिर्फ़ SAT किया जा सकता है?
हाँ, छोटे उपकरण में कभी-कभी ऐसा किया जाता है। फिर भी ऑर्डर से पहले माँगें और स्वीकार की शर्तें तय करना और inspection procedure पर सहमति बनाना ज़रूरी है। याद रखें कि फ़ैक्टरी में मिली कमी ठीक करने में ज़्यादा समय लगता है, ख़ासकर तब जब सप्लायर के इंजीनियरों को जापान से आना पड़े।
Factory acceptance test में कौन-कौन जाए?
सिर्फ़ मैन्युफ़ैक्चरिंग इंजीनियर नहीं, प्रोडक्शन, मेंटेनेंस और क्वालिटी के वे लोग भी जाएँ जो मशीन को इस्तेमाल करेंगे। इस्तेमाल और मेंटेनेंस की जो दिक़्क़तें अकेला इंजीनियर अक्सर चूक जाता है, वे इन्हें दिख जाती हैं।
FAT और SAT में punch list क्या होती है?
जब सब कुछ पूरा होने से पहले उपकरण स्वीकार कर लिया जाए, तो बचे हुए छोटे कामों की सूची को punch list कहते हैं। हर काम के साथ विवरण, ज़िम्मेदार, आख़िरी तारीख़ और बंद होने की पुष्टि का तरीक़ा लिखा जाता है, और दोनों पक्ष साइन करते हैं। यह FAT में दर्ज की गई कमियों से आगे बनती है। जापानी सप्लायर इसे zanken (बाक़ी काम) list कह सकते हैं।
जापानी उपकरण कॉन्ट्रैक्ट में kenshu का क्या मतलब है?
Kenshu (検収) का मतलब है आए हुए उपकरण को कॉन्ट्रैक्ट से मिलाकर जाँचना और औपचारिक रूप से अपने क़ब्ज़े में लेना। पेमेंट और वारंटी की शुरुआत अक्सर इसी से जुड़ी होती है, इसलिए कॉन्ट्रैक्ट में साफ़ लिखा होना चाहिए कि कौन-सी जाँच या शर्त kenshu मानी जाएगी और उसका पेमेंट और वारंटी से क्या रिश्ता है।
स्रोत
- FAT और SAT की परिभाषा: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (सैंपल पन्ने)
- URS, FAT/SAT, IQ/OQ/PQ: European Commission, EU GMP Annex 15: Qualification and Validation (2015)
- मशीन के ख़तरों की जानकारी देना: MHLW, Ordinance on Industrial Safety and Health की धारा 24-13 पर नोटिस (जापानी)
- मशीन सुरक्षा गाइडलाइन: MHLW, Guidelines for the Comprehensive Safety Standards of Machinery (2007 संशोधन, जापानी)
- Commercial Code की धारा 526: Zeiken, Commercial Code (अंश) धारा 526 (जापानी)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।