FAT ও SAT কী: জাপানি সাপ্লায়ারের মেশিন গ্রহণের ৬ ধাপ ও চেকলিস্ট
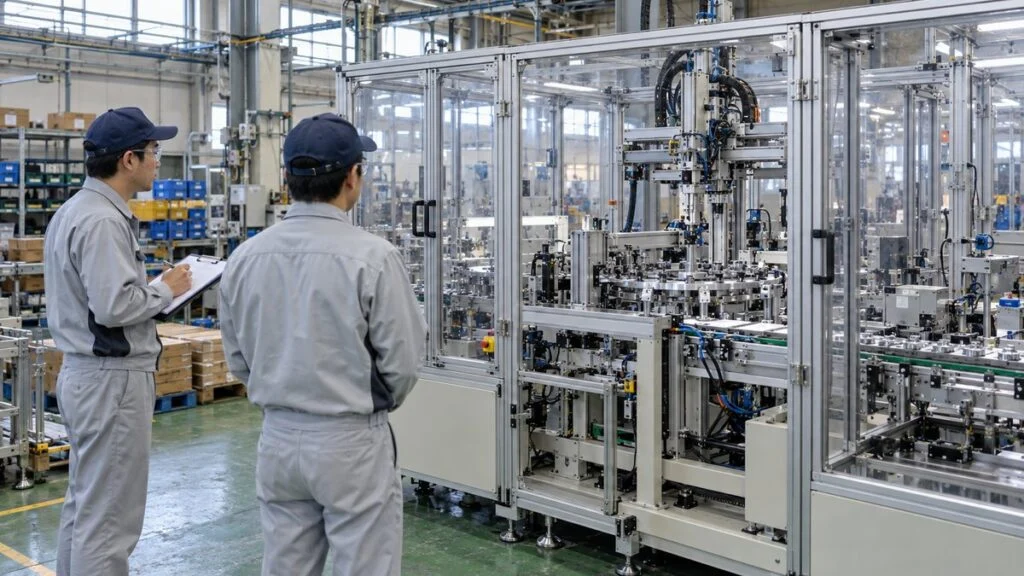
আপনার কারখানা জাপানের একটি সাপ্লায়ারের কাছে প্রোডাকশন মেশিনের অর্ডার দিয়েছে। শিপমেন্টের আগে সাপ্লায়ার আপনাকে তাদের কারখানায় tachiai kensa (立会検査, ক্রেতার উপস্থিতিতে পরিদর্শন) দেখতে ডাকল, আর অনুমোদনের জন্য একটি kensa yoryosho (検査要領書, ইন্সপেকশন প্রসিডিউর) ইমেইলে পাঠাল। পরিদর্শনের দিন আপনি কী যাচাই করতে পারবেন, তার প্রায় সবটাই ঠিক হয়ে যায় আগেই, যখন স্পেসিফিকেশন আর গ্রহণের শর্ত চূড়ান্ত করা হয়।
স্পেসিফিকেশন অস্পষ্ট থাকলে সেদিন কেউ বলতে পারে না মেশিনটা পাস করল কি না। তখন বিতর্কটা মেশিনের সঙ্গে সঙ্গেই চলে আসে: ইনস্টলেশন, kenshu (検収, ডেলিভারি করা মেশিন যাচাই করে আনুষ্ঠানিকভাবে গ্রহণ করা) এবং শেষে পেমেন্ট পর্যন্ত। এই লেখায় factory acceptance test (FAT) ও site acceptance test (SAT)-এর পার্থক্য, স্পেসিফিকেশন থেকে গ্রহণ পর্যন্ত ৬ ধাপ, এবং শেষে সাপ্লায়ারকে জিজ্ঞাসা করার প্রশ্ন ও একটি চেকলিস্ট দেওয়া হলো।
- FAT হয় শিপমেন্টের আগে সাপ্লায়ারের কারখানায়। SAT হয় মেশিন আপনার কারখানায় বসানোর পরে।
- FAT জানতে চায় "স্পেক অনুযায়ী বানানো হয়েছে কি?" SAT জানতে চায় "যেখানে বসানো হয়েছে, সেখানে স্পেক অনুযায়ী চলছে কি?" পরিবহনে ক্ষতি, ইউটিলিটি, আর আগে-পরের মেশিনের সঙ্গে সিগন্যাল আদান-প্রদান শুধু সাইটেই যাচাই করা যায়।
- অর্ডারের আগে দুটি নথিতে একমত হতে হয়, আর এ দুটিই ঠিক করে আপনি কী যাচাই করতে পারবেন: আপনার ইউজার রিকোয়ারমেন্ট স্পেসিফিকেশন (URS) এবং ইন্সপেকশন প্রসিডিউর। প্রতিটি চাহিদা লিখুন সংখ্যা, মাপার পদ্ধতি আর টেস্টের শর্তসহ, যাতে ফল পরিষ্কারভাবে পাস বা ফেল হয়।
- FAT-এ স্বাভাবিক চলার পাশাপাশি ত্রুটির সময় মেশিনের আচরণ, সেফটি ফাংশন, অবশিষ্ট ঝুঁকির তথ্য (সাপ্লায়ার ডিজাইনে যে বিপদ দূর করতে পারেনি) এবং নথিপত্রও দেখুন। প্রতিটি ফাইন্ডিং অগ্রাধিকারসহ লিখে রাখুন এবং পাঞ্চ লিস্টে নিয়ে যান।
- অর্ডারের সময়ই গ্রহণের শর্ত ও পেমেন্টের ধাপ লিখিত করুন, এবং চুক্তিতে কোন দেশের আইন প্রযোজ্য তা নিশ্চিত করুন।
সূচিপত্র
- FAT বনাম SAT: কোনটি কী প্রমাণ করে
- জাপানি সাপ্লায়ার tachiai ও kenshu কীভাবে সামলায়
- FAT ও SAT পদ্ধতি: স্পেসিফিকেশন থেকে গ্রহণ পর্যন্ত ৬ ধাপ
- ধাপ ১–২: অর্ডার দেওয়ার আগে
- ধাপ ৩: সাপ্লায়ারের কারখানায় FAT
- ধাপ ৪–৫: ইনস্টলেশন ও আপনার কারখানায় SAT
- ধাপ ৬: Kenshu (গ্রহণ) ও অবশিষ্ট কাজ
- FAT ও SAT-এ সাধারণ ভুল
- জাপানি সাপ্লায়ারের সঙ্গে ঠিক করার প্রশ্ন
- FAT ও SAT-এর চেকলিস্ট
- এই লেখার সীমা
- প্রায়ই জিজ্ঞাসিত প্রশ্ন (FAQ)
FAT বনাম SAT: কোনটি কী প্রমাণ করে
Factory acceptance test (FAT) হলো শিপমেন্টের আগে সরঞ্জাম সরবরাহকারীর কারখানায় করা পরিদর্শন। জাপানি ভাষায় একে বলে kojo tachiai kensa (工場立会検査)। Site acceptance test (SAT) হয় সরঞ্জাম আপনার কারখানায় পৌঁছে বসানোর পরে; জাপানি ভাষায় এর নাম genchi ukeire kensa (現地受入検査)।
প্রসেস ইন্ডাস্ট্রির অটোমেশন সিস্টেমের FAT ও SAT নিয়ে আন্তর্জাতিক স্ট্যান্ডার্ড IEC 62381। এতে FAT-কে বলা হয়েছে এমন পরিদর্শন ও টেস্ট, যা দেখায় সিস্টেম বা কম্পোনেন্ট তার স্পেসিফিকেশন পূরণ করে, সাধারণত ভেন্ডরের কারখানায় করা হয়। SAT হলো ইনস্টলেশনের জায়গায় এমন পরিদর্শন ও টেস্ট, যা দেখায় ইনস্টলেশন প্রযোজ্য স্ট্যান্ডার্ড, কোড, স্পেসিফিকেশন ও ইনস্টলেশন নির্দেশনা মেনেছে।
সহজ করে বললে, FAT যাচাই করে মেশিন স্পেক অনুযায়ী বানানো হয়েছে কি না, আর SAT যাচাই করে বসানোর পর সেটা স্পেক অনুযায়ী চলছে কি না।
দুটিই ক্রেতার উপস্থিতিতে করা পরিদর্শন, কিন্তু জায়গা ও সময় আলাদা বলে যাচাইয়ের বিষয়ও আলাদা।
দ্রষ্টব্য: IEC 62381 প্রসেস ইন্ডাস্ট্রির অটোমেশন সিস্টেমের জন্য। তবে অ্যাসেম্বলি মেশিন ও মেশিন টুলের ক্ষেত্রেও FAT ও SAT শব্দ দুটি একই অর্থে ব্যাপকভাবে ব্যবহার হয়।
নিচের টেবিলে যোগ করা হয়েছে কোথায় সময় দিতে হবে এবং প্রতিটি টেস্টের পরে কী হয়। এই বিষয়গুলোই আপনি ইন্সপেকশন প্রসিডিউরে লিখবেন।
| বিষয় | FAT (সাপ্লায়ারের কারখানায়) | SAT (আপনার কারখানায়) |
|---|---|---|
| স্থান ও সময় | সাপ্লায়ারের কারখানা, শিপমেন্টের আগে | আপনার কারখানা, ইনস্টলেশন ও সংযোগের পর |
| কোন প্রশ্নের উত্তর দেয় | স্পেক অনুযায়ী বানানো হয়েছে কি? | বসানোর পর স্পেক অনুযায়ী চলছে কি? |
| কোথায় সময় দিতে হবে | ত্রুটির সময় আচরণ, সেফটি ফাংশন, নথিপত্র | পরিবহনের পর অবস্থা, ইউটিলিটি, অন্য মেশিনের সঙ্গে সংযোগ |
| সাধারণত যা ধরা পড়ে | ডিজাইন বা তৈরির ত্রুটি, স্পেক ভুল বোঝা | পরিবহনে ক্ষতি, ইউটিলিটির ঘাটতি |
| ঠিক করা (রিওয়ার্ক) | ডিজাইনার ও অ্যাসেম্বলারেরা উপস্থিত | পার্টস ও লোক জোগাড়ে সময় লাগে |
| এরপর কী হয় | ফাইন্ডিং অগ্রাধিকার, দায়িত্বপ্রাপ্ত ব্যক্তি ও শেষ তারিখসহ লেখা হয় | পাঞ্চ লিস্ট বন্ধ করে গ্রহণ (acceptance) |
দুবার টেস্ট কেন?
মেশিন FAT পাস করেছে, তাই SAT-এ শুধু পাওয়ার অন করে দেখলেই চলবে, এমন মনে হতে পারে। কিন্তু দুই টেস্টের মাঝে মেশিন খোলা হয়, ক্রেটে প্যাক হয়, জাহাজে বা বিমানে যায়, আবার জোড়া লাগে এবং অন্য একটি ভবনে বসে। মেঝের লেভেল, সাপ্লাই ভোল্টেজ, কম্প্রেসড এয়ারের প্রেশার, ঘরের তাপমাত্রা ও আর্দ্রতা, আর পাশের মেশিনের সঙ্গে সিগন্যাল আদান-প্রদান সাপ্লায়ারের কারখানায় পুরোপুরি হুবহু করা যায় না। জাপান থেকে বাংলাদেশে আনার ক্ষেত্রে আন্তর্জাতিক ফ্রেইট, বন্দর ও কাস্টমসের ধাপগুলোও এর মধ্যে পড়ে।
ওষুধ তৈরির সরঞ্জামের জন্য EU GMP (গুড ম্যানুফ্যাকচারিং প্র্যাকটিস)-এর Annex 15-ও একই কথা বলে: সরঞ্জাম উৎপাদনস্থলে পৌঁছানোর পর SAT দিয়ে FAT-কে পরিপূরক করা যায়। সেখানে আরও আছে, যুক্তিসংগত হলে FAT-এর কিছু টেস্ট সাইটে আবার করার দরকার নেই, যদি দেখানো যায় যে পরিবহন ও ইনস্টলেশন ফাংশনকে প্রভাবিত করে না।
সাধারণ নিয়ম হলো, ত্রুটি যত দেরিতে ধরা পড়ে, ঠিক করতে তত বেশি সময় ও শ্রম লাগে। তাই মূল ভাগটা এমন: FAT-এ যা ধরা সম্ভব তা সেখানেই মিটিয়ে ফেলুন, আর SAT-এ রাখুন শুধু সেটুকু, যা কেবল সাইটেই দেখা যায়।
জাপানি সাপ্লায়ার tachiai ও kenshu কীভাবে সামলায়
দুটি জাপানি শব্দ বারবার সামনে আসবে। Tachiai (立会) মানে "সাক্ষী হিসেবে উপস্থিত থাকা"। Tachiai kensa হলো এমন পরিদর্শন, যেখানে ক্রেতা নিজে হাজির থাকে, সাধারণত সাপ্লায়ারের তৈরি লিখিত প্রসিডিউর ধরে। Kenshu হলো চুক্তির সঙ্গে মিলিয়ে ডেলিভারি করা মেশিন যাচাই করে আনুষ্ঠানিকভাবে গ্রহণ করা। পেমেন্ট ও ওয়ারেন্টি শুরুর সঙ্গে kenshu-র সম্পর্ক চুক্তিতেই ঠিক হয়, তাই এটি ইঞ্জিনিয়ারিংয়ের মতো আপনার ফাইন্যান্স ও পারচেজ টিমের জন্যও গুরুত্বপূর্ণ।
নথির একটা স্তূপ আশা করুন। নাম ও বিষয়বস্তু কোম্পানি ও শিল্পভেদে আলাদা, তবে বিদেশি ক্রেতা নিচের নথিগুলো দেখতে পারেন:
| জাপানি নাম | এটি কী | কী দেখবেন |
|---|---|---|
| 仕様書 (shiyosho) | স্পেসিফিকেশন। আপনার চাহিদা (URS) বা সাপ্লায়ারের সরঞ্জামের স্পেসিফিকেশন | প্রতিটি চাহিদায় সংখ্যা, মাপার পদ্ধতি ও শর্ত আছে কি না |
| 検査要領書 (kensa yoryosho) | ইন্সপেকশন প্রসিডিউর: টেস্টের আইটেম, পদ্ধতি, পাস-ফেলের মানদণ্ড | প্রতিটি আইটেম স্পেসিফিকেশনের কোনো লাইনের সঙ্গে মেলে কি না; FAT না SAT তা লেখা আছে কি না |
| 試運転要領書 (shiunten yoryosho) | মেশিনের ট্রায়াল রান (কমিশনিং)-এর প্রসিডিউর | রানের সময়, কোন পার্টস ব্যবহার হবে, থামা কীভাবে গোনা হবে |
| 検査成績書 (kensa seisekisho) | ইন্সপেকশন রিপোর্ট: মাপা ফলাফল, প্রায়ই দুই পক্ষ সই করে | শুধু "OK" নয়, প্রকৃত মাপা মান; কোন যন্ত্র ব্যবহার হয়েছে |
| 図面・回路図・部品表 (zumen, kairozu, buhinhyo) | ড্রয়িং, ইলেকট্রিক্যাল স্কিম্যাটিক, বিল অব ম্যাটেরিয়াল (BOM) | রিভিশন যেন বানানো মেশিনের সঙ্গে মেলে |
| 取扱説明書 (toriatsukai setsumeisho) | ইন্সট্রাকশন ম্যানুয়াল, অবশিষ্ট ঝুঁকির তথ্যসহ | আপনার অপারেটরদের জন্য দরকারি ভাষা ও ফরম্যাট |
| 残件リスト (zanken list; 残件 = অবশিষ্ট কাজ) | অবশিষ্ট কাজের তালিকা, অর্থাৎ পাঞ্চ লিস্টের সমতুল্য | দায়িত্বপ্রাপ্ত ব্যক্তি, শেষ তারিখ, আর কীভাবে সম্পন্ন হওয়া নিশ্চিত হবে |
FAT ও SAT পদ্ধতি: স্পেসিফিকেশন থেকে গ্রহণ পর্যন্ত ৬ ধাপ
FAT ও SAT শুধু দুই দিনের টেস্ট নয়। স্পেসিফিকেশন লেখা থেকে শেষ অবশিষ্ট কাজ বন্ধ হওয়া পর্যন্ত পুরোটাকে একটানা প্রক্রিয়া ধরলে বোঝা যায়, কোন পর্যায়ে কী ঠিক করতে হবে।
সাপ্লায়ারের কাছে যাওয়ার আগের ধাপ ১ ও ২-ই ফলাফল ঠিক করে দেয়।
দ্রষ্টব্য: ছোট সরঞ্জামে কখনো কখনো FAT বাদ দিয়ে শুধু SAT করা হয়। তখনও ধাপ ১ ও ২ প্রযোজ্য।
সাপ্লায়ারের সঙ্গে সম্পর্ক প্রায়ই ধাপ ৩ থেকে টানাপোড়েনের দিকে যায়, যখন শোনা যায় "এটা স্পেসিফিকেশনে নেই" বা "এর জন্য বাড়তি চার্জ হবে"। মূল কারণ প্রায়ই থাকে ধাপ ১ ও ২-এ অস্পষ্ট রেখে দেওয়া স্পেসিফিকেশন বা প্রসিডিউর। নিচের অংশগুলো ধাপের ক্রম ধরে এগিয়েছে।
ধাপ ১–২: অর্ডার দেওয়ার আগে
FAT ও SAT-এ কী যাচাই হবে, তা ঠিক করে দুটি নথি: আপনার লেখা ইউজার রিকোয়ারমেন্ট স্পেসিফিকেশন (URS) এবং সাপ্লায়ারের সঙ্গে একমত হওয়া ইন্সপেকশন প্রসিডিউর। প্রথমটি বলে আপনি কী চান; দ্বিতীয়টি বলে যা পেয়েছেন বলে প্রমাণ করবেন কীভাবে।
EU GMP Annex 15 বলে, URS পুরো ভ্যালিডেশন লাইফ সাইকেলে একটি রেফারেন্স পয়েন্ট হওয়া উচিত। এটা শুধু ওষুধ শিল্পে নয়, সব শিল্পেই সত্য: মেশিনকে যে মানদণ্ডে বিচার করবেন, তা অর্ডারের আগের নথিতে যা লেখা থাকে সেটাই।
পাস বা ফেল করা যায়, এমন চাহিদা লিখুন
স্পেসিফিকেশনে প্রায়ই লেখা থাকে "হাই স্পিড", "পর্যাপ্ত নির্ভুলতা" বা "স্থিতিশীলভাবে চলবে"। FAT-এর দিন এসব নিয়ে পাস-ফেলের সিদ্ধান্ত কেউ নিতে পারে না, ফলে সাপ্লায়ার ও ক্রেতা প্রত্যেকে নিজের সুবিধামতো অর্থ করে।
চাহিদাকে পরীক্ষাযোগ্য করতে তিনটি জিনিস দিন: সংখ্যা, মাপার পদ্ধতি আর শর্ত। সাইকেল টাইমের (একটি পার্টস তৈরির সময়) ক্ষেত্রে শুধু "X সেকেন্ডের কম" যথেষ্ট নয়। কোন পার্টস, টানা কয়টির গড়, আর চেঞ্জওভার ধরা হবে কি না, তাও লিখুন। একটি কাল্পনিক উদাহরণ: "পার্ট A, টানা 200টি, গড় সাইকেল টাইম 12.0 সেকেন্ড বা তার কম, চেঞ্জওভার বাদ।" এতটা বিস্তারিত হলে সেদিন তর্কের কিছু থাকে না।
সংখ্যা, পদ্ধতি ও শর্ত থাকলে পাস বা ফেল সঙ্গে সঙ্গে ঠিক হয়ে যায়।
দ্রষ্টব্য: "__"-এর মান সরঞ্জাম ও পণ্যের ওপর নির্ভর করে। আপনার কোয়ালিটি স্ট্যান্ডার্ড ও প্রোডাকশন প্ল্যানের ভিত্তিতে ঠিক করুন।
স্থিতিশীলতার ওপর সংখ্যা বসানোর সময় "থামা" বলতে কী বোঝায় এবং থামার সময় কীভাবে মাপা হবে, তাও ঠিক করে নিন। Overall equipment effectiveness (OEE) লসকে availability, performance ও quality-তে ভাগ করে; থামা সংজ্ঞায়িত করতে এটি কাজের মডেল।
ইন্সপেকশন প্রসিডিউরে এই বিষয়গুলো রাখুন
অনেক সময় সাপ্লায়ারই ইন্সপেকশন প্রসিডিউরের খসড়া করে আপনাকে রিভিউ ও অনুমোদনের জন্য পাঠায়। হাতে পেলে অন্তত এই ছয়টি বিষয় আছে কি না দেখে নিন:
- টেস্টের আইটেম, প্রতিটি স্পেসিফিকেশনের কোনো লাইনের সঙ্গে যুক্ত
- টেস্টের পদ্ধতি ও ব্যবহার হবে যে পরিমাপক যন্ত্র
- পাস-ফেলের মানদণ্ড (মান ও টলারেন্স)
- টেস্টের পার্টস: প্রোডাকশনের পার্টস না বিকল্প, এবং কয়টি
- প্রতিটি আইটেম FAT-এ দেখা হবে না SAT-এ
- কে উপস্থিত থাকবেন, আর রেকর্ডের ফরম্যাট (সইয়ের ঘর, ছবি, মাপের ডেটা কীভাবে সংরক্ষণ হবে)
সবচেয়ে বেশি যে বিষয়টি ফসকে যায়, তা হলো টেস্টের পার্টসের সংখ্যা ও ধরন। আপনার প্রোডাকশনের ম্যাটেরিয়াল ও কম্পোনেন্ট যদি সাপ্লায়ারের কারখানায় না পৌঁছায়, মেশিন কেবল বিকল্প পার্টসে চলবে, ফলে বাস্তব অবস্থায় আচরণ দেখা যাবে না। বাংলাদেশ থেকে জাপানে পার্টস পাঠাতে এক্সপোর্ট ও কাস্টমসের সময় লাগে, তাই কবে ও কীভাবে পাঠানো হবে তা অর্ডারের সময়ই ঠিক করুন।
গ্রহণের শর্ত চুক্তিতে লিখুন
সরঞ্জামের ক্ষেত্রে পারচেজ অর্ডার বা চুক্তিতে লেখা থাকতে হবে কী ঘটলে গ্রহণ ধরা হবে: FAT পাস, SAT পাস, নাকি প্রোডাকশনের পার্টস দিয়ে পরবর্তী কোনো যাচাই।
একই সঙ্গে ঠিক করুন পেমেন্টের সূচি, অবশিষ্ট কাজ থাকলে গ্রহণে তার প্রভাব, এবং ওয়ারেন্টি কখন শুরু হবে। সরঞ্জামের দাম বেশি আর গ্রহণ পর্যন্ত পথ দীর্ঘ, তাই ইঞ্জিনিয়ারিং ও পারচেজ বিভাগ শুরুতেই এসব শর্তে একমত হওয়া ভালো। পেমেন্ট যদি L/C-এর মাধ্যমে হয়, তবে কোন কাগজ বা সার্টিফিকেট (যেমন FAT পাসের রিপোর্ট) দিলে ব্যাংকে পেমেন্ট ছাড় হবে, তা L/C-এর শর্তের সঙ্গে মিলিয়ে নেওয়ার জন্য আপনার ব্যাংক ও ফাইন্যান্স টিমের সঙ্গে কথা বলুন।
ধাপ ৩: সাপ্লায়ারের কারখানায় FAT
FAT-এর দিন আপনি ইন্সপেকশন প্রসিডিউর ধরে একটি একটি আইটেম দেখে যাবেন। সাপ্লায়ারের ডিজাইনার ও অ্যাসেম্বলাররা ভবনেই থাকেন, এটাই FAT-এর বড় সুবিধা: কারণটা সঙ্গে সঙ্গে জিজ্ঞেস করা যায়, আর ফিরে যাওয়ার আগেই সমাধান ঠিক করা যায়।
FAT শুধু মেশিন চলে কি না দেখে না; কীভাবে থামে আর সঙ্গে কী নথি আসে, তাও দেখে।
দ্রষ্টব্য: FAT-এর পরে কন্ট্রোল প্রোগ্রামে পরিবর্তন হলে কীভাবে সামলানো হবে (পরিবর্তনের ইতিহাস ও কোন অংশ আবার টেস্ট হবে), তাও আগে ঠিক করে রাখুন।
শুধু স্বাভাবিক চলা নয়, ত্রুটির অবস্থাও পরীক্ষা করুন
সাপ্লায়ারের ডেমোতে মেশিন নিখুঁতভাবে চলে। প্রোডাকশনে সমস্যা আসে অস্বাভাবিক অবস্থা থেকে: পার্টস জায়গা থেকে সরে যাওয়া, ম্যাটেরিয়াল ফুরিয়ে যাওয়া, সেন্সর নোংরা হওয়া। ইচ্ছা করে এসব ত্রুটি ঘটিয়ে দেখুন, স্ক্রিনে কারণ দেখায় কি না এবং অপারেটর নিরাপদে রিকভার করতে পারে কি না।
তাই যারা মেশিনটি আসলে চালাবে ও রক্ষণাবেক্ষণ করবে, সেই প্রোডাকশন ও মেইনটেন্যান্সের লোকদের সঙ্গে নিয়ে যান। শুধু প্রোডাকশন ইঞ্জিনিয়ার (seisan gijutsu) যা প্রায়ই খেয়াল করেন না, তাঁরা তা ধরতে পারেন: অসুবিধাজনক কন্ট্রোল, ভুল জায়গায় ইন্সপেকশন ডোর, আর বদলানো কঠিন কনজিউমেবল।
অবশিষ্ট ঝুঁকির তথ্য সংগ্রহ করুন
জাপানের স্বাস্থ্য, শ্রম ও কল্যাণ মন্ত্রণালয় (MHLW) তাদের "Guidelines for the Comprehensive Safety Standards of Machinery"-তে প্রস্তাবিত পদ্ধতি বলেছে, যা ISO 12100-কে রেফারেন্স ধরে তৈরি। মেশিন নির্মাতা ডিজাইনের পর্যায়ে ঝুঁকি মূল্যায়ন (risk assessment) করে এবং যে বিপদ দূর করা যায়নি (অবশিষ্ট ঝুঁকি, residual risk), তা ব্যবহারকারীকে ব্যবহারের তথ্য হিসেবে জানায়।
২০১২ সালের এপ্রিল থেকে জাপানের Ordinance on Industrial Safety and Health-এর ২৪-১৩ নম্বর অনুচ্ছেদে বলা হয়েছে, যিনি মেশিন হস্তান্তর বা ভাড়া দেন, তিনি গ্রহীতাকে এর বিপদের তথ্য জানানোর চেষ্টা করবেন। এটি "চেষ্টার বাধ্যবাধকতা" (effort obligation), কঠোর বাধ্যবাধকতা নয়; তবু জাপানি সাপ্লায়ারের এই তথ্য দেওয়ার জন্য প্রস্তুত থাকার কথা।
FAT-এ শুধু সেফটি ফাংশন কাজ করে কি না দেখে থামবেন না। অবশিষ্ট ঝুঁকির তালিকা চান, আর কোন কাজে কোন বিপদ থেকে যায় তার ব্যাখ্যা চান। এটি আপনার নিজের কারখানায় করা ঝুঁকি মূল্যায়নের শুরুর বিন্দু। সরঞ্জামে রোবট থাকলে রোবটের সেফটি চাহিদাও মিলিয়ে দেখুন। এই তথ্য নিয়ে আপনার কারখানাকে কী করতে হবে, তা ঠিক করবে বাংলাদেশের প্রযোজ্য আইন (যেমন Bangladesh Labour Act 2006-এর নিরাপত্তা-সংক্রান্ত বিধান) এবং আপনার সেফটি অফিসার ও কমপ্লায়েন্স টিম; এই লেখা সেটা ঠিক করে না।
ফাইন্ডিং অগ্রাধিকারসহ লিখে রাখুন
FAT-এ ছোট-বড় নানা ফাইন্ডিং আসে। শিপমেন্টের আগে সবকিছু ঠিক করার জেদ ধরলে ডেলিভারি তারিখ ফসকে যায়; সব পিছিয়ে দিলে সাইটে সমস্যা আপনার ঘাড়ে পড়ে। প্রতিটি ফাইন্ডিংকে তিন ভাগের একটিতে ফেলুন এবং প্রতিটির জন্য দায়িত্বপ্রাপ্ত ব্যক্তি ও শেষ তারিখ লিখুন:
- শিপমেন্টের আগে ঠিক করতে হবে: নিরাপত্তা, মান বা আইন মানার সঙ্গে যুক্ত সবকিছু
- SAT-এর মধ্যে ঠিক করতে হবে: সাইটে অ্যাডজাস্টমেন্টে যা মিটে যায়
- পরে ঠিক করা যাবে: প্রোডাকশন শুরুর পরে করলেও চলে এমন আইটেম
এই রেকর্ডই ধাপ ৬-এ বলা পাঞ্চ লিস্টের ভিত্তি। কেউ "আমরা ঠিক করে দেব" বললে সেটা লিখে রাখুন এবং দুই পক্ষ নিশ্চিত করুন।
ধাপ ৪–৫: ইনস্টলেশন ও আপনার কারখানায় SAT
শিপমেন্টের আগে ঠিক করার কথা থাকা FAT ফাইন্ডিংগুলো মিটেছে নিশ্চিত হলে মেশিন পাঠানো হয় এবং আপনার কারখানায় বসানো হয়। ইনস্টলেশনে পড়ে ফাউন্ডেশন ও অ্যাংকরের অবস্থান, লেভেলিং, ইউটিলিটি সংযোগ (পাওয়ার, কম্প্রেসড এয়ার, কুলিং ওয়াটার ইত্যাদি) এবং পাশের মেশিনের সঙ্গে সিগন্যাল ওয়্যারিং।
SAT-এর আইটেমগুলোকে দুই ভাগ করুন: যা FAT-এ আগেই যাচাই হয়েছে, আর যা কেবল সাইটেই যাচাই করা যায়। প্রথম ভাগে শুধু দ্রুত পুনরায় দেখে নিন, আর সময় দিন দ্বিতীয় ভাগে; এতে SAT ছোট থাকে।
পরিবহন ও ইনস্টলেশনে যা বদলাতে পারে, সাইটে শুধু সেটুকুই আবার দেখুন।
পরিবহনের ক্ষতি দেখুন, ইউটিলিটি টেস্ট করুন
পরিবহনের কম্পন ও ধাক্কায় বোল্ট ঢিলে হতে পারে, লোকেটিং পার্টস সরে যেতে পারে, তার ছিঁড়তে পারে। ক্রেট খোলার সময় সরঞ্জামের ছবি তুলে রাখুন, আর FAT-এ মাপা নির্ভুলতার অন্তত কয়েকটি প্রতিনিধিত্বমূলক আইটেম আবার মাপুন। এতে পরে "পরিবহনে ভেঙেছে, নাকি শুরু থেকেই ভুল ছিল" নিয়ে বিতর্ক এড়ানো যায়। সমুদ্রপথে আসা মেশিনে আর্দ্রতা ও মরচের চিহ্নও খেয়াল করুন।
ইউটিলিটির দায়িত্ব আপনার কারখানার। অন্য মেশিন চললে কম্প্রেসড এয়ারের প্রেশার কমে যাওয়া, বা পাওয়ার সাপ্লাইয়ের ক্ষমতা না থাকা, প্রায়ই মেশিনের নয়, কারখানার সমস্যা। জাপানি সাপ্লায়ারের মেশিনের ভোল্টেজ ও ফ্রিকোয়েন্সি বাংলাদেশের সাপ্লাইয়ের সঙ্গে মেলে কি না এবং ভোল্টেজের ওঠানামায় মেশিন কেমন আচরণ করবে, তা স্পেসিফিকেশনে আগেই লিখে নিন। অর্ডারের আগেই স্পেসিফিকেশনে দায়িত্বের সীমারেখা (toriai, ইন্টারফেস) ঠিক করে লিখে রাখুন।
প্রোডাকশনের পার্টস ও নিজেদের অপারেটর দিয়ে চালান
SAT শেষ হয় এমনভাবে, যেখানে মেশিন চলে প্রোডাকশনের একই ম্যাটেরিয়াল, একই অপারেটর ও একই চেঞ্জওভারে। সাপ্লায়ারের ইঞ্জিনিয়ার চালালে মেশিন মসৃণ চলে, অথচ আপনার অপারেটর প্রথমবার চালালে চেঞ্জওভারে অনেক বেশি সময় লাগে, এটা খুব সাধারণ।
এই সময়টাতেই অপারেটরদের ট্রেনিং নিন এবং সাপ্লায়ারকে দিয়ে আপনার মেইনটেন্যান্স টিমকে ইন্সপেকশন ও পার্টস বদলানো বুঝিয়ে দেওয়ান। যা শিখলেন, তা দিয়ে আপনার মেইনটেন্যান্স প্ল্যান তৈরি করুন।
ধাপ ৬: Kenshu (গ্রহণ) ও অবশিষ্ট কাজ
SAT পাস করলে গ্রহণ। তবে বাস্তবে কোনো কিছু বাকি না রেখে সরঞ্জাম গ্রহণ হয় কমই। ছোটখাটো অবশিষ্ট কাজ রেখে গ্রহণ করা হবে কি না, সেখানেই অনেক বিতর্ক শুরু হয়।
গ্রহণকে পেমেন্টের সঙ্গে বাঁধার কয়েকটি উপায় আছে, আর সরঞ্জামের দাম যত বেশি, পেমেন্ট তত বেশি ধাপে ভাগ হয়। যেটাই নিন, অর্ডারের সময় লিখিতভাবে একমত হন: কোন টেস্ট পাস হলে কোন পেমেন্ট।
সরঞ্জামের আকার ও সাপ্লায়ারের সঙ্গে সম্পর্ক দেখে ভাগের পদ্ধতি বেছে নিন।
দ্রষ্টব্য: পেমেন্টের শতাংশ ও কিস্তির সংখ্যা প্রতিটি চুক্তিতে আলাদাভাবে ঠিক হয়।
পাঞ্চ লিস্ট বন্ধ করুন
ছোটখাটো অবশিষ্ট কাজ রেখে গ্রহণ করলে প্রতিটির বিবরণ, দায়িত্বপ্রাপ্ত ব্যক্তি, শেষ তারিখ এবং কীভাবে সম্পন্ন হওয়া নিশ্চিত হবে তা লিখুন, আর দুই পক্ষ সই করুন। প্লান্ট ও নির্মাণ কাজে একে বলে পাঞ্চ লিস্ট; জাপানি সাপ্লায়ার একে zanken লিস্ট বলতে পারে।
নিরাপত্তা বা মানের সঙ্গে যুক্ত কিছু থাকলে গ্রহণের আগেই ঠিক করাতে হবে। বাকিগুলো শেষ তারিখ ধরে অনুসরণ করুন, আর একমত হন ওয়ারেন্টি শুরু হবে গ্রহণের দিন থেকে, নাকি শেষ আইটেম বন্ধ হওয়ার দিন থেকে। এটা আগেই মিটিয়ে নিলে পরে ভুল বোঝাবুঝি এড়ানো যায়।
চুক্তিতে কোন দেশের আইন প্রযোজ্য, তা দেখুন
গ্রহণের বেশির ভাগ শর্ত চুক্তিতে স্বাধীনভাবে ঠিক করা যায়, কিন্তু প্রযোজ্য আইন নিজস্ব সময়সীমা যোগ করতে পারে। জাপানি সাপ্লায়ারের চুক্তিতে জাপানি আইন উল্লেখ থাকতে পারে, তাই governing-law ধারাটি আপনার আইন বা পারচেজ টিমের সঙ্গে দেখে নিন। ব্যবসায়ীদের (merchants) মধ্যে বিক্রিতে জাপানি আইন প্রযোজ্য হলে Commercial Code-এর ৫২৬ নম্বর অনুচ্ছেদ বলে, ক্রেতাকে মাল পাওয়ার পর বিলম্ব না করে পরিদর্শন করতে হবে এবং কোনো অসঙ্গতি পেলে সঙ্গে সঙ্গে বিক্রেতাকে জানাতে হবে। যে ত্রুটি সঙ্গে সঙ্গে ধরা যায় না, তা মাল পাওয়ার ছয় মাসের মধ্যে ক্রেতা আবিষ্কার করলে একই নিয়ম প্রযোজ্য। এই অনুচ্ছেদ চুক্তিতে বদলানো যায়, আর সরঞ্জামের চুক্তিতে প্রায়ই নিজস্ব পরিদর্শনের সময় ঠিক করা থাকে। পরিদর্শনে দেরি করলে দাবি করার অধিকার হারানোর ঝুঁকি থাকে। Civil Code-এর ৫৬৬ নম্বর অনুচ্ছেদেও প্রকার বা মানের অসঙ্গতি জানার সময় থেকে এক বছরের নোটিশের সময়সীমা আছে; বিক্রেতা তা জানলে বা চরম অবহেলা করলে কোনো সময়সীমা নেই। এসব নিয়ম ওয়ারেন্টি ধারার সঙ্গে মিলিয়ে পড়ুন। চুক্তিতে জাপানি আইন, বাংলাদেশের আইন বা অন্য কোনো আইন প্রযোজ্য হবে, তা চূড়ান্ত করবে আপনার আইনি টিম।
FAT ও SAT-এ সাধারণ ভুল
নিচের প্রতিটি ভুল এসেছে ওপরের ধাপগুলোর কোনো একটি বাদ দেওয়া থেকে।
এর বেশির ভাগ ঠেকানো যায় প্রস্তুতির সময়, পরিদর্শনের দিনে নয়।
সাপ্লায়ার একই সমস্যা দেখে অন্য দিক থেকে। কোটেশনের পর্যায়েই অস্পষ্ট বিষয় পরিষ্কার করা এবং ইন্সপেকশন প্রসিডিউরে আগেভাগে একমত হওয়াই রিওয়ার্ক ও বাড়তি চার্জ নিয়ে তর্ক এড়ানোর সবচেয়ে নিশ্চিত পথ। FAT ও SAT আছে যাতে ক্রেতা ও সাপ্লায়ার একই মানদণ্ডে মেশিনটিকে বিচার করতে পারে। এগুলোকে অপর পক্ষের পরীক্ষা হিসেবে নয়, নির্বিঘ্নে প্রোডাকশন শুরুর যৌথ উদ্যোগ হিসেবে দেখুন; তাহলে সেদিনের কথাবার্তা গঠনমূলক থাকবে।
জাপানি সাপ্লায়ারের সঙ্গে ঠিক করার প্রশ্ন
পারচেজ অর্ডার চূড়ান্ত করার আগে এই প্রশ্নগুলোর লিখিত উত্তর নিন:
- Kenshu (গ্রহণ) বলতে ঠিক কী বোঝানো হবে: FAT, SAT, নাকি প্রোডাকশনের পার্টস দিয়ে রান?
- কোন ধাপে কোন পেমেন্ট দিতে হবে, আর ওয়ারেন্টি কখন শুরু হবে?
- ইন্সপেকশন প্রসিডিউরের খসড়া কে করবে, আর অনুমোদনের জন্য আমরা কবে পাব?
- কোন আইটেম FAT-এ দেখা হবে, কোনটি SAT-এ?
- টেস্টে কোন পার্টস কয়টি ব্যবহার হবে, আর জাপানে কখন পাঠাতে হবে?
- কোন নথি আমরা পাব (ইন্সপেকশন রিপোর্ট, ট্রায়াল রানের প্রসিডিউর, ড্রয়িং, ম্যানুয়াল, স্পেয়ার পার্টসের তালিকা), এবং কোন ভাষায়?
- ইউটিলিটি ও সিগন্যাল ইন্টারফেসের দায়িত্বের সীমারেখা (toriai) কোথায়?
- FAT-এর পর কন্ট্রোল প্রোগ্রাম বদলালে তা কীভাবে নথিভুক্ত ও আবার টেস্ট হবে?
- অবশিষ্ট কাজ কীভাবে লেখা, সই করা ও বন্ধ করা হবে?
- চুক্তিতে কোন দেশের আইন প্রযোজ্য, আর তাতে পরিদর্শনের সময়সীমা কত?
FAT ও SAT-এর চেকলিস্ট
এই লেখার ধাপগুলো পরের প্রজেক্টে আবার ব্যবহারের জন্য নিচে ছয় ভাগের একটি সংক্ষিপ্ত চেকলিস্টে সাজানো হলো। নিজের সরঞ্জাম ও চুক্তি অনুযায়ী আইটেম বদলে নিন।
- FAT-এর আগে: যাচাইযোগ্য চাহিদা, গ্রহণের শর্ত, ইন্সপেকশন প্রসিডিউর, টেস্টের পার্টস, নথির তালিকা, কারা উপস্থিত থাকবেন
- FAT চলাকালে: স্পেকের সঙ্গে বানানো মেশিন, ক্ষমতা ও নির্ভুলতা, টানা রান, ত্রুটি থেকে রিকভারি, সেফটি ফাংশন, অবশিষ্ট ঝুঁকি
- FAT-এর সমাপ্তিতে: অগ্রাধিকারসহ ফাইন্ডিং, সই করা ইন্সপেকশন রিপোর্ট, প্রোগ্রামের ভার্সন, শিপমেন্টের অনুমতি
- SAT-এর আগে: ক্রেট খোলার ছবি, ফাউন্ডেশন ও লেভেলিং, ইউটিলিটি, ইন্টারফেস, প্রোডাকশনের পার্টস
- SAT চলাকালে: পরিবহনের পর আবার মাপা, ইউটিলিটি যাচাই, ইন্টারলক, প্রোডাকশনের পার্টসে রান, অপারেটর ও মেইনটেন্যান্সের ট্রেনিং
- চূড়ান্ত গ্রহণ: পাঞ্চ লিস্ট, সই করা গ্রহণের রেকর্ড, পেমেন্টের ধাপ, ওয়ারেন্টি শুরুর তারিখ
এই চেকলিস্ট একটি শুরুর বিন্দু। সাপ্লায়ারের সঙ্গে একমত হওয়া ইন্সপেকশন প্রসিডিউরের বিকল্প এটি নয়।
এই লেখার সীমা
- রীতি ভিন্ন হয়। নথির নাম, ইন্সপেকশন প্রসিডিউর কতটা বিস্তারিত, আর গ্রহণ কীভাবে পেমেন্টের সঙ্গে যুক্ত, তা জাপানি সাপ্লায়ার, শিল্প ও প্রজেক্টভেদে আলাদা। বিস্তারিত সাপ্লায়ারের সঙ্গে নিশ্চিত করুন।
- নিয়ন্ত্রিত শিল্পের নিজস্ব নিয়ম আছে। EU GMP Annex 15-এর আওতায় ওষুধ তৈরির সরঞ্জাম আনুষ্ঠানিক কোয়ালিফিকেশনের (ইনস্টলেশন, অপারেশনাল ও পারফরম্যান্স কোয়ালিফিকেশন, অর্থাৎ IQ, OQ ও PQ) মধ্য দিয়ে যায়, আর FAT ও SAT সেই প্রক্রিয়ার অংশ।
- নিরাপত্তা ও আইনি সিদ্ধান্ত এখানে নেই। এই লেখা শুধু কী দেখতে হবে তা বলে। মেশিনের নিরাপত্তার জন্য আপনার কারখানাকে কী করতে হবে এবং চুক্তি কীভাবে ব্যাখ্যা হবে, তা ঠিক করে আপনার সেফটি টিম, আইনি টিম এবং আপনার ক্ষেত্রে প্রযোজ্য আইন। বাংলাদেশের নিয়মের (BSTI-র স্ট্যান্ডার্ড বা শ্রম আইনের বিধান) সঙ্গে কোন নথি বা সার্টিফিকেট মিলবে, তা সাপ্লায়ার ও সংশ্লিষ্ট কর্তৃপক্ষের কাছে নিশ্চিত করুন।
- ছোট সরঞ্জামে FAT বাদ যেতে পারে। তখনও ধাপ ১ ও ২-এর প্রস্তুতি প্রযোজ্য।
প্রায়ই জিজ্ঞাসিত প্রশ্ন (FAQ)
FAT ও SAT-এর মধ্যে পার্থক্য কী?
FAT হয় শিপমেন্টের আগে সাপ্লায়ারের কারখানায়, যাচাই করতে যে মেশিন স্পেক অনুযায়ী বানানো হয়েছে। SAT হয় ইনস্টলেশনের পর আপনার কারখানায়, যাচাই করতে যে মেশিন সেখানে স্পেক অনুযায়ী চলছে, ইউটিলিটি, পরিবহনের পর অবস্থা ও অন্য মেশিনের সঙ্গে সংযোগসহ।
FAT বাদ দিয়ে শুধু SAT করা যায়?
ছোট সরঞ্জামের ক্ষেত্রে মাঝে মাঝে তা করা হয়। তবু অর্ডারের আগেই চাহিদা ও গ্রহণের শর্ত ঠিক করতে হবে এবং ইন্সপেকশন প্রসিডিউরে একমত হতে হবে। মনে রাখুন, সাইটে ধরা পড়া ত্রুটি ঠিক করতে বেশি সময় লাগে, বিশেষ করে সাপ্লায়ারের ইঞ্জিনিয়ারকে জাপান থেকে আসতে হলে।
FAT-এ কারা উপস্থিত থাকবেন?
শুধু প্রোডাকশন ইঞ্জিনিয়ার নয়, যে প্রোডাকশন, মেইনটেন্যান্স ও কোয়ালিটির লোকেরা মেশিনটি ব্যবহার করবেন, তাঁদেরও নিয়ে যান। ব্যবহারে অসুবিধা ও রক্ষণাবেক্ষণের সমস্যা তাঁরা ধরতে পারেন, যা একা একজন প্রোডাকশন ইঞ্জিনিয়ার প্রায়ই মিস করেন।
FAT ও SAT-এ পাঞ্চ লিস্ট কী?
সবকিছু শেষ হওয়ার আগেই সরঞ্জাম গ্রহণ করলে যে ছোটখাটো কাজ বাকি থাকে, তার তালিকা। প্রতিটি আইটেমের বিবরণ, দায়িত্বপ্রাপ্ত ব্যক্তি, শেষ তারিখ এবং কীভাবে সম্পন্ন হওয়া নিশ্চিত হবে লেখা থাকে, আর দুই পক্ষ সই করে। এটি FAT-এ লিখে রাখা ফাইন্ডিং থেকেই তৈরি হয়। জাপানি সাপ্লায়ার একে zanken (অবশিষ্ট কাজ) লিস্ট বলতে পারে।
জাপানি সরঞ্জামের চুক্তিতে kenshu মানে কী?
Kenshu (検収) হলো আনুষ্ঠানিক গ্রহণ: ডেলিভারি করা সরঞ্জাম চুক্তির সঙ্গে মিলিয়ে দেখে তা বুঝে নেওয়া। পেমেন্ট ও ওয়ারেন্টি শুরু প্রায়ই এর সঙ্গে যুক্ত থাকে, তাই চুক্তিতে স্পষ্ট লেখা থাকা উচিত কোন টেস্ট বা শর্ত kenshu ধরা হবে এবং এর সঙ্গে পেমেন্ট ও ওয়ারেন্টির সম্পর্ক কী।
সূত্র
- FAT ও SAT-এর সংজ্ঞা: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (নমুনা পাতা)
- URS, FAT/SAT, IQ/OQ/PQ: European Commission, EU GMP Annex 15: Qualification and Validation (2015)
- মেশিনের বিপদের তথ্য জানানো: MHLW, Ordinance on Industrial Safety and Health-এর ২৪-১৩ অনুচ্ছেদ-সংক্রান্ত বিজ্ঞপ্তি (জাপানি ভাষায়)
- মেশিনের নিরাপত্তা নির্দেশিকা: MHLW, Guidelines for the Comprehensive Safety Standards of Machinery (২০০৭ সংস্করণ, জাপানি ভাষায়)
- Commercial Code ৫২৬ অনুচ্ছেদ: Zeiken, Commercial Code (অংশবিশেষ) ৫২৬ অনুচ্ছেদ (জাপানি ভাষায়)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।