FAT SAT คืออะไร ตรวจรับเครื่องจักรญี่ปุ่น 6 ขั้นตอน + เช็กลิสต์
โรงงานของคุณสั่งเครื่องจักรจากผู้ผลิตญี่ปุ่น ก่อนส่งของ ผู้ผลิตเชิญไปร่วมตรวจที่โรงงานของเขา (tachiai kensa คือการตรวจสอบที่ผู้ซื้อเข้าไปร่วมเป็นพยาน) และส่งเอกสารขั้นตอนการตรวจสอบ (Inspection Procedure / kensa yoryosho) มาให้ขออนุมัติ สิ่งที่ตรวจได้ในวันตรวจ ส่วนใหญ่ถูกกำหนดไว้ก่อนหน้านั้นแล้ว คือตอนตกลงสเปกและเงื่อนไขการตรวจรับ
ถ้าสเปกเขียนกำกวม วันตรวจจะไม่มีใครตัดสินได้ว่าเครื่อง "ผ่าน" หรือไม่ ปัญหานี้จะตามเครื่องไปถึงการติดตั้ง การตรวจรับ (kenshu คือการตรวจรับอย่างเป็นทางการว่าของที่ส่งมอบตรงตามสัญญา) และการจ่ายเงิน
บทความนี้อธิบายความต่างระหว่าง Factory Acceptance Test (FAT) กับ Site Acceptance Test (SAT) แล้วเดินผ่าน 6 ขั้นตอน ตั้งแต่เขียนสเปกจนถึงตรวจรับ พร้อมจุดที่ต้องระวังเมื่อเครื่องมาติดตั้งที่โรงงานในไทย ท้ายบทความมีเช็กลิสต์ คำถามที่ควรถามซัพพลายเออร์ และตัวอย่างอีเมลภาษาอังกฤษ
- FAT ตรวจที่โรงงานของผู้ผลิตก่อนส่งของ ส่วน SAT ตรวจที่โรงงานของเราหลังติดตั้งเครื่องเสร็จ
- FAT ถามว่า "สร้างมาตรงตามสเปกไหม" ส่วน SAT ถามว่า "ติดตั้งแล้วทำงานตามสเปกไหม" ความเสียหายจากการขนส่ง ระบบสาธารณูปโภค (Utility) และสัญญาณที่คุยกับเครื่องก่อนหน้า/ถัดไป ตรวจได้เฉพาะที่หน้างานเท่านั้น
- เอกสารสองฉบับที่ตกลงก่อนสั่งซื้อเป็นตัวกำหนดว่าจะตรวจอะไรได้ คือ ข้อกำหนดความต้องการของผู้ใช้ (URS) และ เอกสารขั้นตอนการตรวจสอบ แต่ละข้อต้องมีตัวเลข วิธีวัด และเงื่อนไขการทดสอบ เพื่อให้ผลเป็นผ่านหรือไม่ผ่านชัดเจน
- ที่ FAT ให้ตรวจพฤติกรรมตอนเกิดความผิดปกติ ฟังก์ชัน Safety ข้อมูลความเสี่ยงที่หลงเหลือ (residual risk คืออันตรายที่ผู้ผลิตออกแบบกำจัดไม่ได้) และเอกสาร ไม่ใช่แค่ดูตอนเครื่องเดินปกติ ทุกข้อตรวจพบต้องบันทึกพร้อมระดับความสำคัญ แล้วส่งต่อเข้ารายการงานค้าง (Punch List)
- เงื่อนไขการตรวจรับและงวดการจ่ายเงิน ให้ตกลงเป็นลายลักษณ์อักษรตั้งแต่ตอนสั่งซื้อ และตรวจให้ชัดว่าสัญญาใช้กฎหมายของประเทศใด
สารบัญ
- FAT กับ SAT ต่างกันอย่างไร ตรวจอะไรกันแน่
- ผู้ผลิตญี่ปุ่นทำ tachiai และ kenshu อย่างไร
- ขั้นตอน FAT และ SAT 6 ขั้นตอน ตั้งแต่เขียนสเปกจนถึงตรวจรับ
- ขั้นตอนที่ 1–2: สิ่งที่ต้องตกลงก่อนสั่งซื้อ
- ขั้นตอนที่ 3: FAT ที่โรงงานผู้ผลิต
- ขั้นตอนที่ 4–5: การติดตั้งและ SAT ที่โรงงานของเรา
- ขั้นตอนที่ 6: ตรวจรับ (kenshu) และงานค้าง
- ข้อผิดพลาดที่พบบ่อยใน FAT และ SAT
- นำไปใช้ได้ทันที: คำถามที่ต้องถามซัพพลายเออร์ญี่ปุ่น
- เช็กลิสต์ FAT และ SAT ฉบับย่อ
- ข้อจำกัดของบทความนี้
- คำถามที่พบบ่อย (FAQ)
FAT กับ SAT ต่างกันอย่างไร ตรวจอะไรกันแน่
Factory Acceptance Test (FAT) คือการตรวจที่โรงงานของผู้ผลิตเครื่องจักรก่อนส่งเครื่อง ในเอกสารญี่ปุ่นจะเรียกว่าการตรวจที่ผู้ซื้อเข้าร่วมที่โรงงาน (kojo tachiai kensa)
Site Acceptance Test (SAT) คือการตรวจหลังเครื่องมาถึงและติดตั้งที่โรงงานของเรา ในเอกสารญี่ปุ่นเรียกว่าการตรวจรับที่หน้างาน (genchi ukeire kensa)
IEC 62381 เป็นมาตรฐานสากลว่าด้วย FAT และ SAT ของระบบอัตโนมัติในอุตสาหกรรมกระบวนการ มาตรฐานนี้นิยาม FAT ว่าเป็นการตรวจและทดสอบเพื่อแสดงว่าระบบหรือชิ้นส่วนเป็นไปตามสเปก โดยทั่วไปทำที่สถานที่ของผู้ขาย (vendor)
ส่วน SAT เป็นการตรวจและทดสอบที่สถานที่ติดตั้ง เพื่อแสดงว่าการติดตั้งเป็นไปตามมาตรฐาน ข้อกำหนด สเปก และคำแนะนำการติดตั้ง
พูดสั้น ๆ คือ FAT ตรวจว่าเครื่องถูกสร้างตามสเปกหรือไม่ ส่วน SAT ตรวจว่าเมื่อติดตั้งแล้วเครื่องทำงานตามสเปกหรือไม่
ทั้งสองอย่างเป็นการตรวจที่ผู้ซื้อเข้าร่วม แต่ทำคนละที่คนละเวลา จึงตรวจคนละเรื่อง
หมายเหตุ: IEC 62381 ครอบคลุมระบบอัตโนมัติในอุตสาหกรรมกระบวนการ ส่วนเครื่องประกอบและเครื่องจักรกล คำว่า FAT และ SAT ก็ใช้ในความหมายเดียวกันอย่างแพร่หลาย
ตารางข้างล่างเพิ่มเรื่องที่ควรใช้เวลามากที่สุด และสิ่งที่เกิดขึ้นหลังการตรวจแต่ละครั้ง ซึ่งเป็นหัวข้อที่ต้องเขียนลงในเอกสารขั้นตอนการตรวจสอบ
| ประเด็น | FAT (ที่ผู้ผลิต) | SAT (ที่โรงงานของเรา) |
|---|---|---|
| สถานที่และเวลา | โรงงานผู้ผลิต ก่อนส่งของ | โรงงานของเรา หลังติดตั้งและเชื่อมต่อเสร็จ |
| คำถามที่ต้องตอบ | สร้างตามสเปกไหม | ติดตั้งแล้วทำงานตามสเปกไหม |
| ควรใช้เวลากับอะไร | พฤติกรรมตอนผิดปกติ ฟังก์ชัน Safety เอกสาร | สภาพหลังขนส่ง Utility การเชื่อมกับเครื่องอื่น |
| ปัญหาที่พบบ่อย | ข้อบกพร่องด้านออกแบบ/ผลิต การตีความสเปกคลาดเคลื่อน | ความเสียหายจากการขนส่ง Utility ไม่พอ |
| การแก้ไข | ผู้ออกแบบและช่างประกอบอยู่พร้อม | ต้องใช้เวลาจัดหาอะไหล่และคน |
| ขั้นต่อไป | บันทึกข้อตรวจพบพร้อมระดับความสำคัญ ผู้รับผิดชอบ และกำหนดเสร็จ | ปิด Punch List แล้วตรวจรับ |
ทำไมต้องตรวจสองครั้ง
หลายคนคิดว่าเครื่องผ่าน FAT แล้ว ที่ SAT แค่เปิดไฟดูก็พอ แต่ระหว่างสองการตรวจ เครื่องถูกถอดแยก บรรจุลัง ขนส่ง ประกอบใหม่ และตั้งในอาคารอีกหลังหนึ่ง
ความเรียบของพื้น แรงดันไฟฟ้า แรงดันลม อุณหภูมิและความชื้นในห้อง และสัญญาณที่คุยกับเครื่องข้างเคียง ผู้ผลิตจำลองที่โรงงานของเขาได้ไม่ครบ สำหรับเครื่องที่ส่งมาจากญี่ปุ่น ยังมีการขนส่งทางเรือหรือทางอากาศระหว่างประเทศเพิ่มเข้ามาด้วย
Annex 15 ของ EU GMP (แนวทางการผลิตที่ดีสำหรับยา) ก็ระบุทำนองเดียวกันว่า FAT สามารถเสริมด้วย SAT หลังเครื่องมาถึงโรงงานที่จะใช้ผลิต และถ้ามีเหตุผลรองรับ บางรายการของ FAT ไม่ต้องทำซ้ำที่หน้างาน หากแสดงได้ว่าการขนส่งและการติดตั้งไม่กระทบการทำงาน
โดยทั่วไป ยิ่งพบปัญหาช้า ยิ่งเสียเวลาและแรงงานในการแก้ ดังนั้นหลักคือ อะไรแก้ได้ที่ FAT ให้จบที่ FAT แล้วเก็บ SAT ไว้ตรวจเฉพาะสิ่งที่ต้องดูที่หน้างานเท่านั้น
ผู้ผลิตญี่ปุ่นทำ tachiai และ kenshu อย่างไร
คำญี่ปุ่นสองคำนี้จะเจอบ่อย คำแรกคือ tachiai แปลว่าไปอยู่ร่วมเป็นพยาน tachiai kensa จึงเป็นการตรวจที่ผู้ซื้อไปร่วมด้วยตัวเอง โดยปกติทำตามเอกสารที่ผู้ผลิตเตรียมไว้
คำที่สองคือ kenshu หมายถึงการตรวจรับอย่างเป็นทางการ คือเช็กของที่ส่งมอบกับสัญญาแล้วรับมอบ สัญญาจะกำหนดว่า kenshu เกี่ยวกับการจ่ายเงินและวันเริ่มรับประกันอย่างไร จึงเป็นเรื่องของฝ่ายบัญชีและฝ่ายจัดซื้อพอ ๆ กับฝ่ายวิศวกรรม
ผู้ซื้อต่างประเทศอาจได้รับเอกสารชุดใหญ่ ชื่อและเนื้อหาต่างกันไปตามบริษัทและอุตสาหกรรม ตัวอย่างที่เจอบ่อยมีดังนี้
| ชื่อในเอกสารญี่ปุ่น | คืออะไร | ควรเช็กอะไร |
|---|---|---|
| shiyosho (ข้อกำหนด / Specification) | ความต้องการของเรา (URS) หรือสเปกเครื่องของผู้ผลิต | ทุกข้อมีตัวเลข วิธีวัด และเงื่อนไข |
| kensa yoryosho (เอกสารขั้นตอนการตรวจสอบ / Inspection Procedure) | รายการตรวจ วิธีตรวจ และเกณฑ์ผ่าน | ทุกรายการอ้างกลับไปที่ข้อใดข้อหนึ่งในสเปกได้ และระบุว่าตรวจที่ FAT หรือ SAT |
| shiunten yoryosho (วิธีการทดลองเดินเครื่อง / Trial Run Procedure) | ขั้นตอนทดลองเดินเครื่อง (Commissioning) | ระยะเวลาเดินเครื่อง ชิ้นงานที่ใช้ และวิธีนับการหยุด |
| kensa seisekisho (รายงานผลการตรวจสอบ / Inspection Report) | ผลที่วัดได้จริง มักเซ็นรับรองทั้งสองฝ่าย | ต้องมีค่าที่วัดจริง ไม่ใช่แค่ "OK" และระบุเครื่องมือที่ใช้วัด |
| zumen, kairo-zu, buhin-hyo (แบบ แผนผังวงจรไฟฟ้า รายการชิ้นส่วน) | Drawing, Electrical Schematic, BOM | Revision ตรงกับเครื่องที่สร้างจริง |
| toriatsukai setsumeisho (คู่มือการใช้งาน) | คู่มือ รวมข้อมูลความเสี่ยงที่หลงเหลือ | ภาษาและรูปแบบที่พนักงานของเราใช้ได้ |
| zanken list (รายการงานค้าง; zanken = งานที่ยังเหลือ) | เทียบเท่า Punch List | ผู้รับผิดชอบ กำหนดเสร็จ และวิธียืนยันว่าปิดแล้ว |
ขั้นตอน FAT และ SAT 6 ขั้นตอน ตั้งแต่เขียนสเปกจนถึงตรวจรับ
FAT กับ SAT ไม่ใช่แค่งานสองวัน ให้มองทั้งกระบวนการ ตั้งแต่เขียนสเปกจนถึงปิดงานค้างชิ้นสุดท้าย เป็นสายต่อเนื่องสายเดียว แล้วจะเห็นว่าแต่ละช่วงต้องตัดสินใจอะไร
ขั้นตอนที่ 1 และ 2 ซึ่งทำก่อนไปหาผู้ผลิต เป็นตัวตัดสินผลลัพธ์
หมายเหตุ: เครื่องขนาดเล็กบางครั้งข้าม FAT แล้วทำแค่ SAT แต่ขั้นตอนที่ 1 และ 2 ยังต้องทำเหมือนเดิม
ความสัมพันธ์กับซัพพลายเออร์มักเริ่มตึงตั้งแต่ขั้นตอนที่ 3 เป็นต้นไป เมื่อเริ่มได้ยินว่า "ไม่ได้เขียนไว้ในสเปก" หรือ "ส่วนนี้คิดเงินเพิ่ม" สาเหตุมักมาจากสเปกหรือเอกสารขั้นตอนที่ปล่อยกำกวมไว้ในขั้นตอนที่ 1 และ 2 หัวข้อต่อไปนี้ไล่ไปตามลำดับขั้นตอน
ขั้นตอนที่ 1–2: สิ่งที่ต้องตกลงก่อนสั่งซื้อ
สิ่งที่จะถูกตรวจใน FAT และ SAT ถูกกำหนดโดยเอกสารสองฉบับ คือข้อกำหนดความต้องการของผู้ใช้ (URS) ที่เราเขียนเอง และเอกสารขั้นตอนการตรวจสอบที่ตกลงกับผู้ผลิต ฉบับแรกบอกว่าเราต้องการอะไร ฉบับที่สองบอกว่าจะพิสูจน์ว่าได้ตามนั้นอย่างไร
EU GMP Annex 15 ระบุว่า URS ควรเป็นจุดอ้างอิงตลอดวงจรการ validation ซึ่งใช้ได้กับทุกอุตสาหกรรม ไม่ใช่เฉพาะยา ไม้บรรทัดที่ใช้ตัดสินเครื่องในภายหลัง มีอยู่ในเอกสารก่อนสั่งซื้อเท่านั้น
เขียนข้อกำหนดให้ตัดสินผ่าน/ไม่ผ่านได้
สเปกที่เจอบ่อยมักเขียนว่า "ความเร็วสูง" "ความแม่นยำเพียงพอ" หรือ "เดินเครื่องได้เสถียร" ประโยคแบบนี้ตัดสินผ่านหรือไม่ผ่านในวัน FAT ไม่ได้ ผู้ผลิตกับผู้ซื้อจึงต่างตีความเข้าข้างตัวเอง
ข้อกำหนดที่ทดสอบได้ต้องมีสามอย่าง คือ ตัวเลข วิธีวัด และเงื่อนไข ยกตัวอย่าง Cycle Time (เวลาผลิตต่อชิ้น) แค่เขียนว่า "ไม่เกิน X วินาที" ยังไม่พอ ต้องระบุว่าชิ้นงานอะไร เฉลี่ยจากกี่ชิ้นที่เดินต่อเนื่อง และรวมเวลา changeover (เปลี่ยนรุ่น) หรือไม่
ตัวอย่างสมมติ: "ชิ้นงาน A เดินต่อเนื่อง 200 ชิ้น ค่าเฉลี่ย Cycle Time ไม่เกิน 12.0 วินาที ไม่รวม changeover" เขียนระดับนี้ วันตรวจก็ไม่เหลืออะไรให้เถียง
เมื่อมีตัวเลข วิธีวัด และเงื่อนไข ก็ตัดสินผ่านหรือไม่ผ่านได้ทันทีในวันตรวจ
หมายเหตุ: ค่า "__" ขึ้นกับเครื่องและผลิตภัณฑ์ ให้กำหนดจากมาตรฐานคุณภาพและแผนการผลิตของเรา
เมื่อเขียนความเสถียรเป็นตัวเลข ต้องนิยามด้วยว่าอะไรนับเป็นการหยุด และวัดเวลาหยุดอย่างไร แนวคิด OEE ที่แยกความสูญเสียเป็น Availability, Performance และ Quality ช่วยเป็นแบบได้
เรื่องที่เอกสารขั้นตอนการตรวจสอบต้องมี
ปกติผู้ผลิตจะร่างเอกสารนี้แล้วส่งให้เราตรวจและอนุมัติ เมื่อได้รับมา ให้เช็กว่ามีอย่างน้อย 6 ข้อนี้
- รายการตรวจ โดยแต่ละรายการอ้างถึงข้อในสเปกได้
- วิธีตรวจและเครื่องมือวัดที่ใช้
- เกณฑ์ผ่าน (ค่าและพิกัดความเผื่อ)
- ชิ้นงานทดสอบ: ใช้ชิ้นงานผลิตจริงหรือชิ้นงานทดแทน และกี่ชิ้น
- แต่ละรายการตรวจที่ FAT หรือ SAT
- ใครเป็นผู้ร่วมตรวจ และรูปแบบบันทึก (ช่องลงชื่อ รูปถ่าย วิธีเก็บข้อมูลที่วัด)
ข้อที่พลาดบ่อยที่สุดคือจำนวนและชนิดของชิ้นงานทดสอบ ถ้าวัตถุดิบและชิ้นส่วนที่ใช้ผลิตจริงของเรายังไปไม่ถึงโรงงานผู้ผลิต เครื่องจะเดินได้เฉพาะชิ้นงานทดแทน เราจึงไม่เห็นการทำงานภายใต้เงื่อนไขจริง สำหรับโรงงานในไทย ต้องส่งชิ้นงานไปญี่ปุ่นข้ามประเทศ จึงควรตกลงเรื่องเวลาและวิธีส่งตั้งแต่ตอนสั่งซื้อ รวมถึงเอกสารส่งออกที่ต้องใช้
เขียนเงื่อนไขการตรวจรับลงในสัญญา
สำหรับเครื่องจักร ใบสั่งซื้อหรือสัญญาต้องระบุว่าอะไรถือเป็นการตรวจรับ คือผ่าน FAT ผ่าน SAT หรือต้องตรวจซ้ำด้วยชิ้นงานผลิตจริงอีกครั้ง
ในเวลาเดียวกัน ให้ตกลงเรื่องงวดการจ่ายเงิน ผลของงานค้างต่อการตรวจรับ และวันเริ่มรับประกัน เครื่องจักรมีมูลค่าสูงและกว่าจะตรวจรับใช้เวลานาน ฝ่ายวิศวกรรมกับฝ่ายจัดซื้อจึงควรตกลงเงื่อนไขเหล่านี้ให้ตรงกันแต่เนิ่น ๆ
ขั้นตอนที่ 3: FAT ที่โรงงานผู้ผลิต
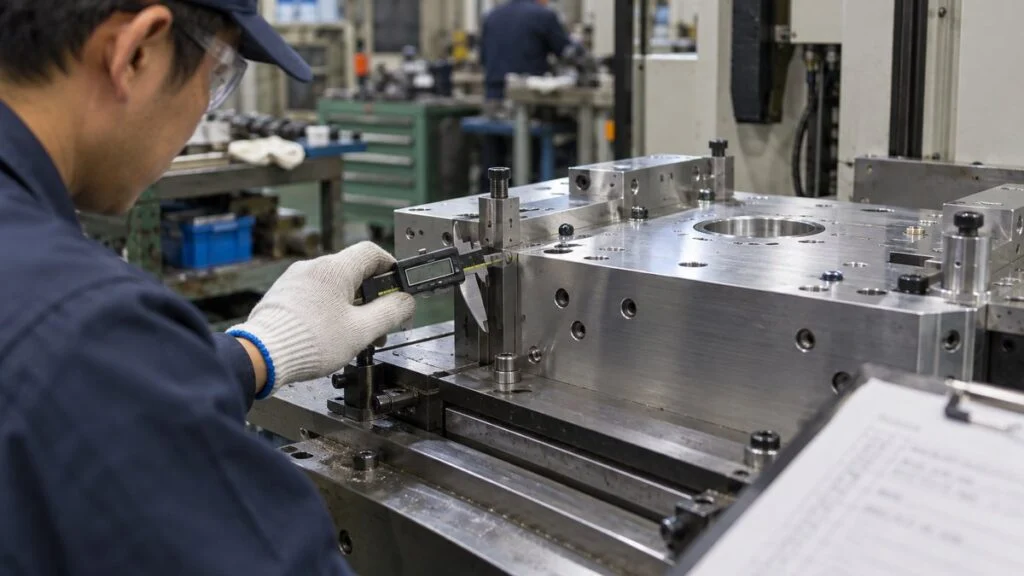
ในวัน FAT ให้ไล่ตรวจทีละรายการตามเอกสารขั้นตอนการตรวจสอบ ผู้ออกแบบและช่างประกอบของผู้ผลิตอยู่ในอาคารเดียวกัน นี่คือข้อได้เปรียบของ FAT เพราะถามสาเหตุได้ทันที และตกลงวิธีแก้ได้ก่อนกลับ
FAT ครอบคลุมวิธีที่เครื่องหยุดและเอกสารที่มาพร้อมเครื่อง ไม่ใช่แค่ดูว่าเครื่องเดินได้
หมายเหตุ: ให้ตกลงด้วยว่าถ้าแก้โปรแกรมควบคุมหลัง FAT จะจัดการอย่างไร (ประวัติการแก้ไข และขอบเขตที่ต้องตรวจซ้ำ)
ทดสอบตอนผิดปกติ ไม่ใช่แค่ตอนเดินปกติ
ในการสาธิตของผู้ผลิต เครื่องจะเดินเรียบร้อยทุกครั้ง แต่ปัญหาในไลน์ผลิตมาจากสภาวะผิดปกติ เช่น ชิ้นงานวางเยื้อง วัตถุดิบหมด หรือเซนเซอร์สกปรก
ให้จำลองความผิดปกติเหล่านี้ขึ้นมาเอง แล้วดูว่าหน้าจอแสดงสาเหตุหรือไม่ และพนักงานกู้คืนเครื่องได้อย่างปลอดภัยหรือไม่
ควร พาพนักงานผลิตและซ่อมบำรุงที่จะใช้เครื่องจริงไปด้วย คนเหล่านี้เห็นสิ่งที่ฝ่าย PE คนเดียวมักมองข้าม เช่น ปุ่มที่กดยาก ฝาตรวจเช็กที่อยู่ผิดตำแหน่ง และวัสดุสิ้นเปลืองที่เปลี่ยนยาก
รับข้อมูลความเสี่ยงที่หลงเหลือ
กระทรวงสาธารณสุข แรงงานและสวัสดิการของญี่ปุ่น (MHLW) กำหนดแนวทางไว้ในแนวปฏิบัติว่าด้วยมาตรฐานความปลอดภัยเครื่องจักรโดยรวม ซึ่งจัดทำโดยอ้างอิง ISO 12100 ผู้สร้างเครื่องทำ Risk Assessment (การประเมินความเสี่ยง) ตั้งแต่ขั้นออกแบบ แล้วแจ้งอันตรายที่กำจัดไม่ได้ (residual risk) ให้ผู้ใช้ในรูปข้อมูลสำหรับการใช้งาน
นอกจากนี้ ตั้งแต่เมษายน 2012 ข้อ 24-13 ของข้อบังคับความปลอดภัยและอนามัยอุตสาหกรรมของญี่ปุ่น กำหนดให้ผู้ที่โอนหรือให้เช่าเครื่องจักรต้องพยายามแจ้งอันตรายของเครื่องแก่ผู้รับ ข้อนี้เป็น "ข้อผูกพันให้พยายาม" ไม่ใช่ข้อบังคับเด็ดขาด แต่ผู้ผลิตญี่ปุ่นก็ควรเตรียมข้อมูลนี้ไว้ให้เราได้
ที่ FAT อย่าดูแค่ว่าฟังก์ชัน Safety ทำงานหรือไม่ ให้ขอรายการความเสี่ยงที่หลงเหลือ และคำอธิบายว่างานไหนยังมีอันตรายอะไรเหลืออยู่ ข้อมูลนี้เป็นจุดเริ่มต้นของ Risk Assessment ที่เราต้องทำเองที่โรงงาน ถ้าเครื่องมีหุ่นยนต์ ให้ตรวจข้อกำหนด Safety ของหุ่นยนต์ด้วย
สำหรับในประเทศไทย เรื่องความปลอดภัยของเครื่องจักรอยู่ภายใต้ พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 และกฎหมายลูกที่เกี่ยวข้อง สิ่งที่โรงงานต้องทำกับเครื่องใหม่ ให้ปรึกษา จป. (เจ้าหน้าที่ความปลอดภัยในการทำงาน) และฝ่ายกฎหมายของโรงงาน บทความนี้ไม่ได้ระบุว่าต้องทำอะไรตามกฎหมาย
บันทึกข้อตรวจพบพร้อมระดับความสำคัญ
FAT จะมีข้อตรวจพบทั้งเล็กและใหญ่ ถ้าจะแก้ทุกข้อก่อนส่งของ ก็จะไม่ทันกำหนดส่ง แต่ถ้าเลื่อนทุกข้อไปแก้ทีหลัง ก็จะมาเดือดร้อนที่หน้างาน ให้แบ่งแต่ละข้อเป็น 3 กลุ่ม และบันทึกผู้รับผิดชอบกับกำหนดเสร็จไว้ด้วย
- แก้ก่อนส่งของ: ทุกเรื่องที่กระทบ Safety คุณภาพ หรือการปฏิบัติตามกฎหมาย
- แก้ก่อน SAT: เรื่องที่ปรับที่หน้างานก็แก้ได้
- แก้ทีหลัง: เรื่องที่รอได้จนหลังเริ่มผลิตจริง
บันทึกนี้จะเป็นพื้นฐานของ Punch List ในขั้นตอนที่ 6 เมื่อมีคนพูดว่า "เดี๋ยวแก้ให้" ต้องจดลงเอกสาร และให้ทั้งสองฝ่ายยืนยันกัน
ขั้นตอนที่ 4–5: การติดตั้งและ SAT ที่โรงงานของเรา
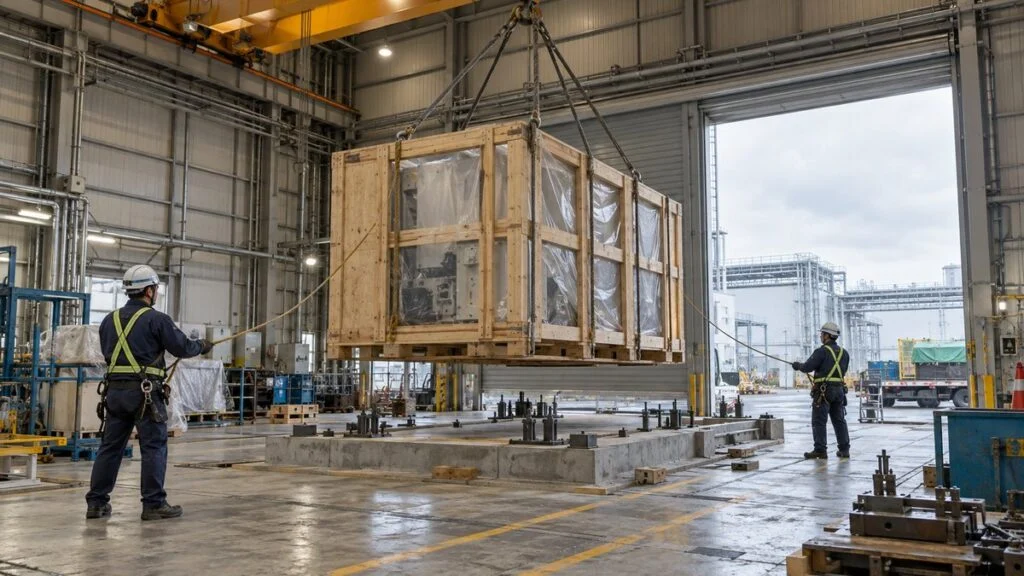
เมื่อยืนยันแล้วว่าข้อตรวจพบของ FAT ที่ต้องแก้ก่อนส่งของแก้เรียบร้อย เครื่องก็ถูกส่งมาติดตั้งที่โรงงานของเรา งานติดตั้งครอบคลุมตำแหน่งฐานรากและสมอยึด (anchor) การปรับระดับ การต่อ Utility (ไฟฟ้า ลมอัด น้ำหล่อเย็น ฯลฯ) และสายสัญญาณไปยังเครื่องข้างเคียง
สำหรับ SAT ให้แบ่งรายการเป็นสองกลุ่ม คือที่ตรวจแล้วใน FAT กับที่ตรวจได้เฉพาะที่หน้างาน กลุ่มแรกตรวจซ้ำคร่าว ๆ พอ แล้วใช้เวลาส่วนใหญ่กับกลุ่มที่สอง SAT จะจบเร็ว
ตรวจซ้ำที่หน้างานเฉพาะสิ่งที่การขนส่งและการติดตั้งอาจเปลี่ยนไปเท่านั้น
เช็กความเสียหายจากการขนส่ง และทดสอบ Utility
แรงสั่นและแรงกระแทกระหว่างขนส่งทำให้น็อตหลวม ชิ้นส่วนกำหนดตำแหน่งเลื่อน และสายไฟขาดได้ ให้ถ่ายรูปเครื่องตอนแกะลัง และวัดซ้ำอย่างน้อยรายการความแม่นยำสำคัญบางรายการที่วัดไว้ใน FAT จะได้ไม่ต้องเถียงกันทีหลังว่าเสียตอนขนส่ง หรือผิดมาตั้งแต่แรก
Utility เป็นความรับผิดชอบของโรงงานเรา แรงดันลมที่ตกเมื่อเครื่องอื่นเดิน หรือไฟฟ้ากำลังไม่พอ มักเป็นปัญหาของโรงงาน ไม่ใช่ของเครื่อง จึงต้องเขียนขอบเขตความรับผิดชอบ (จุดเชื่อมต่อ / Interface / toriai) ไว้ในสเปกก่อนสั่งซื้อ
เรื่องที่ควรเช็กเป็นพิเศษเมื่อติดตั้งในไทย
เครื่องที่ออกแบบหรือทดสอบที่ญี่ปุ่นอาจตั้งค่าตามสภาพของญี่ปุ่น ควรยืนยันเรื่องต่อไปนี้กับผู้ผลิตให้ชัดตั้งแต่ก่อนสั่งซื้อ และเขียนไว้ในสเปก
- ไฟฟ้า: ระบบไฟฟ้าในโรงงานไทยทั่วไปเป็น 380/220 V ความถี่ 50 Hz ส่วนเครื่องญี่ปุ่นหลายเครื่องออกแบบมาสำหรับ 200 V ให้ตรวจแรงดันและความถี่ที่ระบุบน nameplate และสเปก และถ้าต้องใช้หม้อแปลง ให้ระบุว่าใครเป็นผู้จัดหา
- อุณหภูมิ ความชื้น และฝุ่น: ถ้าเครื่องมีตู้ควบคุมหรืออุปกรณ์อิเล็กทรอนิกส์ ให้ตรวจว่าช่วงอุณหภูมิและความชื้นที่รับได้ ครอบคลุมสภาพจริงของโรงงานเราหรือไม่ และต้องมีพัดลมหรือแอร์ตู้เพิ่มหรือเปล่า
- ลมอัดและน้ำหล่อเย็น: นอกจากแรงดันและปริมาณ ให้ตรวจคุณภาพ เช่น ความแห้งของลมอัดและความสะอาดของน้ำ ตามที่ผู้ผลิตกำหนด
- ความชื้นระหว่างขนส่งและเก็บ: เครื่องที่ส่งทางเรือหรือรอติดตั้งในคลัง อาจโดนความชื้น ให้ตรวจสนิมและความชื้นในตู้ควบคุมตอนแกะลัง
- ช่างจากญี่ปุ่น: ถ้า SAT ต้องใช้ช่างจากญี่ปุ่นมาที่ไทย การแก้ปัญหาจะช้ากว่าที่ FAT ให้นัดวันและกำหนดขอบเขตงานล่วงหน้า
เดินด้วยชิ้นงานผลิตจริงและพนักงานของเราเอง
SAT จบด้วยการเดินเครื่องด้วยวัตถุดิบ พนักงาน และ changeover แบบเดียวกับการผลิตจริง เครื่องมักเดินลื่นเมื่อวิศวกรของผู้ผลิตเป็นคนควบคุม แต่พอพนักงานของเราจับครั้งแรก การเปลี่ยนรุ่นกลับใช้เวลานานกว่ามาก
ใช้โอกาสนี้ให้ผู้ผลิตอบรมการใช้งานแก่พนักงาน และอธิบายการตรวจเช็กและการเปลี่ยนอะไหล่แก่ทีมซ่อมบำรุง แล้วนำสิ่งที่ได้ไปทำแผนซ่อมบำรุงของเรา
ขั้นตอนที่ 6: ตรวจรับ (kenshu) และงานค้าง
ผ่าน SAT แล้วก็ถึงการตรวจรับ แต่ในทางปฏิบัติ เครื่องจักรแทบไม่เคยถูกรับโดยไม่มีอะไรค้างเลย การตัดสินใจว่าจะรับทั้งที่ยังมีงานค้างเล็กน้อยหรือไม่ เป็นจุดที่หลายข้อพิพาทเริ่มขึ้น
การผูกการตรวจรับกับการจ่ายเงินทำได้หลายแบบ และยิ่งเครื่องราคาสูง ก็ยิ่งแบ่งจ่ายเป็นงวด ไม่ว่าเลือกแบบไหน ต้องตกลงเป็นลายลักษณ์อักษรตั้งแต่ตอนสั่งซื้อว่า ผ่านการตรวจใดแล้วจ่ายงวดใด
เลือกการแบ่งงวดตามขนาดของเครื่องและความสัมพันธ์กับผู้ผลิต
หมายเหตุ: สัดส่วนและจำนวนงวดการจ่ายเงินกำหนดเป็นรายสัญญา
ปิด Punch List
ถ้าจะรับเครื่องทั้งที่ยังมีงานค้างเล็กน้อย ให้ลงรายการแต่ละข้อพร้อมรายละเอียด ผู้รับผิดชอบ กำหนดเสร็จ และวิธียืนยันว่าปิดแล้ว แล้วให้ทั้งสองฝ่ายลงชื่อ ในงานโรงงานและงานก่อสร้างเรียก Punch List ส่วนผู้ผลิตญี่ปุ่นอาจเรียกว่า zanken list
เรื่องที่กระทบ Safety หรือคุณภาพ ต้องแก้ก่อนตรวจรับ ส่วนที่เหลือให้ติดตามตามกำหนดเสร็จ และตกลงด้วยว่า การรับประกันเริ่มนับจากวันตรวจรับ หรือจากวันที่ปิดงานค้างข้อสุดท้าย ตกลงให้ชัดตั้งแต่ต้นจะกันความเข้าใจผิดภายหลังได้
ตรวจว่าสัญญาใช้กฎหมายของประเทศใด
เงื่อนไขการตรวจรับส่วนใหญ่กำหนดเองในสัญญาได้ แต่กฎหมายที่ใช้บังคับอาจเพิ่มกำหนดเวลาของตัวเอง สัญญากับผู้ผลิตญี่ปุ่นอาจระบุให้ใช้กฎหมายญี่ปุ่น จึงควรให้ฝ่ายกฎหมายหรือฝ่ายจัดซื้อตรวจข้อสัญญาเรื่องกฎหมายที่ใช้บังคับ
ถ้าใช้กฎหมายญี่ปุ่นกับการซื้อขายระหว่างผู้ประกอบการ (พ่อค้า) มาตรา 526 ของประมวลกฎหมายพาณิชย์ญี่ปุ่นกำหนดให้ผู้ซื้อตรวจของโดยไม่ชักช้าหลังรับมอบ และแจ้งผู้ขายทันทีเมื่อพบว่าไม่ตรงตามสัญญา สำหรับความชำรุดที่ตรวจพบไม่ได้ทันที หากผู้ซื้อพบภายใน 6 เดือนหลังรับมอบ ก็ใช้หลักเดียวกัน
มาตรานี้ตกลงเป็นอย่างอื่นในสัญญาได้ และสัญญาซื้อเครื่องจักรมักกำหนดระยะเวลาตรวจสอบของตัวเอง การตรวจช้าอาจทำให้เสียสิทธิเรียกร้อง นอกจากนี้ มาตรา 566 ของประมวลกฎหมายแพ่งญี่ปุ่นกำหนดให้แจ้งภายใน 1 ปีนับจากที่ผู้ซื้อรู้ว่าชนิดหรือคุณภาพไม่ตรงตามสัญญา และไม่มีจำกัดเวลาถ้าผู้ขายรู้เรื่องนั้นหรือประมาทเลินเล่ออย่างร้ายแรง ให้อ่านกฎเหล่านี้คู่กับข้อสัญญาเรื่องการรับประกัน
ถ้าสัญญาเลือกใช้กฎหมายไทย (เช่น ซื้อผ่านบริษัทตัวแทนในไทย) ให้ฝ่ายกฎหมายตรวจเรื่องความรับผิดต่อความชำรุดบกพร่องและกำหนดเวลาแจ้งตามประมวลกฎหมายแพ่งและพาณิชย์ บทความนี้ไม่ได้ให้คำแนะนำทางกฎหมาย
ข้อผิดพลาดที่พบบ่อยใน FAT และ SAT
ข้อผิดพลาดแต่ละข้อต่อไปนี้เกิดจากการข้ามขั้นตอนใดขั้นตอนหนึ่งข้างต้น
ส่วนใหญ่ป้องกันได้ตั้งแต่ขั้นเตรียมการ ไม่ใช่ในวันตรวจ
ฝั่งผู้ผลิตก็เห็นปัญหาเดียวกันจากอีกมุม การถามจุดที่กำกวมตั้งแต่ขั้นใบเสนอราคา และตกลงเอกสารขั้นตอนการตรวจสอบแต่เนิ่น ๆ เป็นวิธีที่แน่นอนที่สุดในการหลีกเลี่ยงงานแก้ซ้ำและการเถียงเรื่องค่าใช้จ่ายเพิ่ม
FAT และ SAT มีไว้ให้ผู้ซื้อกับผู้ผลิตตัดสินเครื่องด้วยมาตรฐานเดียวกัน ให้มองเป็นงานที่ทำร่วมกันเพื่อเริ่มผลิตให้ราบรื่น ไม่ใช่การจับผิดอีกฝ่าย บรรยากาศในวันตรวจก็จะเป็นไปในทางที่ดี
นำไปใช้ได้ทันที: คำถามที่ต้องถามซัพพลายเออร์ญี่ปุ่น
ก่อนยืนยันใบสั่งซื้อ ให้ขอคำตอบเป็นลายลักษณ์อักษรสำหรับคำถามเหล่านี้
- อะไรถือเป็น kenshu (การตรวจรับ) กันแน่ ผ่าน FAT ผ่าน SAT หรือต้องเดินด้วยชิ้นงานผลิตจริง
- จ่ายเงินงวดไหนเมื่อผ่านการตรวจใด และการรับประกันเริ่มนับเมื่อไร
- ใครเป็นผู้ร่างเอกสารขั้นตอนการตรวจสอบ และเราจะได้รับเพื่ออนุมัติเมื่อไร
- รายการไหนตรวจที่ FAT และรายการไหนตรวจที่ SAT
- ใช้ชิ้นงานทดสอบอะไร กี่ชิ้น และเราต้องส่งไปญี่ปุ่นเมื่อไร
- เราจะได้รับเอกสารอะไรบ้าง (รายงานผลการตรวจสอบ วิธีการทดลองเดินเครื่อง แบบ คู่มือ รายการอะไหล่สำรอง) และเป็นภาษาอะไร
- ขอบเขตความรับผิดชอบ (toriai) ของ Utility และจุดเชื่อมต่อสัญญาณอยู่ตรงไหน
- เครื่องรองรับไฟฟ้า 50 Hz และสภาพอุณหภูมิ/ความชื้นของโรงงานเราหรือไม่
- การแก้โปรแกรมควบคุมหลัง FAT จะบันทึกและตรวจซ้ำอย่างไร
- งานค้างจะถูกบันทึก ลงชื่อ และปิดอย่างไร
- สัญญาใช้กฎหมายของประเทศใด และกำหนดระยะเวลาตรวจสอบไว้เท่าไร
เช็กลิสต์ FAT และ SAT ฉบับย่อ
เช็กลิสต์ด้านล่างสรุปจากขั้นตอนในบทความนี้ แบ่งเป็น 6 หมวด ให้ปรับรายการตามเครื่องและสัญญาของคุณ
- ก่อน FAT: ข้อกำหนดที่ทดสอบได้ เงื่อนไขการตรวจรับ เอกสารขั้นตอนการตรวจสอบ ชิ้นงานทดสอบ เอกสาร และผู้เข้าร่วม
- ระหว่าง FAT: การสร้างเทียบสเปก กำลังผลิตและความแม่นยำ การเดินต่อเนื่อง การกู้คืนจากความผิดปกติ ฟังก์ชัน Safety และความเสี่ยงที่หลงเหลือ
- ปิด FAT: ข้อตรวจพบพร้อมระดับความสำคัญ รายงานผลการตรวจสอบที่ลงชื่อ เวอร์ชันโปรแกรม และอนุญาตให้ส่งของ
- ก่อน SAT: รูปถ่ายตอนแกะลัง ฐานรากและการปรับระดับ Utility จุดเชื่อมต่อ และชิ้นงานผลิตจริง
- ระหว่าง SAT: วัดซ้ำหลังขนส่ง ตรวจ Utility (รวมไฟฟ้า 50 Hz) Interlock เดินด้วยชิ้นงานผลิตจริง และการอบรม
- ตรวจรับขั้นสุดท้าย: Punch List บันทึกการตรวจรับที่ลงชื่อ งวดการจ่ายเงิน และวันเริ่มรับประกัน
เช็กลิสต์เป็นเพียงจุดเริ่มต้น ไม่ใช่สิ่งทดแทนเอกสารขั้นตอนการตรวจสอบที่ตกลงกับซัพพลายเออร์
ตัวอย่างอีเมลขอเอกสารขั้นตอนการตรวจสอบ (ภาษาอังกฤษ)
โรงงานในไทยมักติดต่อกับผู้ผลิตญี่ปุ่นเป็นภาษาอังกฤษ ตัวอย่างนี้ปรับชื่อเครื่องและเลข PO ได้ทันที
Subject: Request for FAT/SAT inspection procedure – [Machine name] / PO [number]
Dear [Name],
Thank you for inviting us to the FAT of [machine name]. Before the FAT, could you please send us the draft inspection procedure (kensa yoryosho)? We would like it to include: (1) test items linked to our specification, (2) test methods and measuring instruments, (3) acceptance criteria, (4) test parts and quantity, (5) which items are tested at FAT and which at SAT, and (6) the record format.
Please also confirm the acceptance (kenshu) conditions, the payment milestones, the warranty start date, the power supply requirements (voltage and frequency), and the list of documents we will receive in English.
Best regards,
[Your name / Company]
ข้อจำกัดของบทความนี้
- วิธีปฏิบัติต่างกันไป ชื่อเอกสาร ความละเอียดของเอกสารขั้นตอนการตรวจสอบ และการผูกการตรวจรับกับการจ่ายเงิน ต่างกันตามผู้ผลิต อุตสาหกรรม และโครงการ ให้ยืนยันรายละเอียดกับซัพพลายเออร์
- อุตสาหกรรมที่มีกฎควบคุมเฉพาะ เครื่องผลิตยาตาม EU GMP Annex 15 ต้องผ่านการ qualification อย่างเป็นทางการ (Installation, Operational และ Performance Qualification หรือ IQ, OQ, PQ) โดย FAT และ SAT เป็นส่วนหนึ่งของกระบวนการนั้น
- ไม่ตัดสินเรื่อง Safety และกฎหมายให้ บทความนี้บอกว่าควรตรวจอะไร สิ่งที่โรงงานต้องทำด้านความปลอดภัยของเครื่องจักร และการตีความสัญญา ให้ทีม Safety (จป.) ฝ่ายกฎหมาย และกฎหมายที่เกี่ยวข้องเป็นผู้ตัดสิน
- ข้อมูลเฉพาะของไทย เรื่องไฟฟ้า อุณหภูมิ และความชื้นเป็นแนวทางทั่วไป ให้ยืนยันกับผู้ผลิตและผู้ให้บริการไฟฟ้าของโรงงานก่อนตัดสินใจ
- เครื่องขนาดเล็กอาจข้าม FAT แต่การเตรียมการในขั้นตอนที่ 1 และ 2 ยังต้องทำ
คำถามที่พบบ่อย (FAQ)
FAT กับ SAT ต่างกันอย่างไร
FAT ทำที่โรงงานผู้ผลิตก่อนส่งของ เพื่อยืนยันว่าเครื่องถูกสร้างตามสเปก ส่วน SAT ทำที่โรงงานของเราหลังติดตั้ง เพื่อยืนยันว่าเครื่องทำงานตามสเปกเมื่ออยู่ที่หน้างานจริง รวมถึง Utility สภาพหลังขนส่ง และการเชื่อมกับเครื่องอื่น
ข้าม FAT แล้วทำแค่ SAT ได้ไหม
ได้ สำหรับเครื่องขนาดเล็กบางครั้งก็ทำแบบนี้ แต่ยังต้องกำหนดข้อกำหนดและเงื่อนไขการตรวจรับ และตกลงเอกสารขั้นตอนการตรวจสอบก่อนสั่งซื้อ ควรจำไว้ว่าปัญหาที่พบที่หน้างานแก้ได้ช้ากว่า โดยเฉพาะเมื่อต้องรอช่างของผู้ผลิตเดินทางมาจากญี่ปุ่น
ใครควรไปร่วม FAT บ้าง
พาพนักงานผลิต ซ่อมบำรุง และคุณภาพที่จะใช้เครื่องไปด้วย ไม่ใช่แค่ฝ่าย PE คนเหล่านี้สังเกตเห็นปัญหาการใช้งานและการซ่อมบำรุง ที่คนเดียวมักมองข้าม
Punch List ใน FAT และ SAT คืออะไร
Punch List คือรายการงานค้างเล็กน้อยที่เหลืออยู่ตอนรับเครื่องก่อนทุกอย่างจะเสร็จ แต่ละข้อมีรายละเอียด ผู้รับผิดชอบ กำหนดเสร็จ และวิธียืนยันว่าปิดแล้ว และทั้งสองฝ่ายลงชื่อ รายการนี้พัฒนามาจากข้อตรวจพบที่บันทึกไว้ใน FAT ผู้ผลิตญี่ปุ่นอาจเรียกว่า zanken list
kenshu ในสัญญาซื้อเครื่องจักรญี่ปุ่นหมายถึงอะไร
kenshu คือการตรวจรับอย่างเป็นทางการ คือตรวจเครื่องที่ส่งมอบเทียบกับสัญญาแล้วรับมอบ การจ่ายเงินและวันเริ่มรับประกันมักผูกกับ kenshu สัญญาจึงควรระบุให้ชัดว่าการตรวจใดหรือเงื่อนไขใดถือเป็น kenshu และสัมพันธ์กับการจ่ายเงินและการรับประกันอย่างไร
แหล่งอ้างอิง
- นิยาม FAT และ SAT: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (หน้าตัวอย่าง)
- URS, FAT/SAT, IQ/OQ/PQ: European Commission, EU GMP Annex 15: Qualification and Validation (2015)
- การแจ้งอันตรายของเครื่องจักร: MHLW ประกาศเรื่องข้อ 24-13 ของข้อบังคับความปลอดภัยและอนามัยอุตสาหกรรม (ภาษาญี่ปุ่น)
- แนวปฏิบัติความปลอดภัยเครื่องจักร: MHLW แนวปฏิบัติว่าด้วยมาตรฐานความปลอดภัยเครื่องจักรโดยรวม (ฉบับแก้ไข 2007 ภาษาญี่ปุ่น)
- ประมวลกฎหมายพาณิชย์ญี่ปุ่น มาตรา 526: Zeiken ประมวลกฎหมายพาณิชย์ (ตัดตอน) มาตรา 526 (ภาษาญี่ปุ่น)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง