FAT i SAT – lista kontrolna odbioru maszyny z Japonii
Twój zakład zamówił maszynę produkcyjną u japońskiego dostawcy. Przed wysyłką dostawca zaprasza Cię na tachiai kensa (立会検査, odbiór z udziałem zamawiającego) do swojej fabryki i mailem przesyła do zatwierdzenia kensa yōryō-sho (検査要領書, instrukcję badań odbiorowych). To, co da się sprawdzić w dniu odbioru, jest w większości przesądzone wcześniej, gdy uzgadniasz specyfikację i warunki odbioru.
Jeśli specyfikacja jest niejasna, w dniu odbioru nikt nie rozstrzygnie, czy maszyna go zaliczyła. Spór idzie wtedy za maszyną przez montaż i kenshū (検収, formalny odbiór dostarczonego urządzenia) aż do płatności. Ten poradnik wyjaśnia różnicę między odbiorem fabrycznym (FAT) a odbiorem u użytkownika (SAT), przeprowadza przez procedurę FAT i SAT w sześciu krokach od specyfikacji do odbioru, a na końcu podaje listę kontrolną, którą możesz od razu wykorzystać.
- FAT odbywa się w fabryce dostawcy przed wysyłką. SAT odbywa się w Twoim zakładzie po zamontowaniu maszyny.
- FAT odpowiada na pytanie: „Czy wykonano ją zgodnie ze specyfikacją?”. SAT: „Czy działa zgodnie ze specyfikacją tam, gdzie stoi?”. Uszkodzenia transportowe, media i wymiana sygnałów z maszynami przed i za nią można sprawdzić tylko na miejscu.
- To, co da się zweryfikować, określają dwa dokumenty uzgodnione przed zamówieniem: Twoja specyfikacja wymagań użytkownika (URS) i instrukcja badań odbiorowych. Każde wymaganie zapisz z wartością, metodą pomiaru i warunkami badania, aby wynik był jednoznaczny: zaliczone albo nie.
- Na FAT sprawdzaj nie tylko normalną pracę, lecz także zachowanie w stanach awaryjnych, funkcje bezpieczeństwa, informacje o ryzyku resztkowym (zagrożeniach, których dostawca nie usunął konstrukcyjnie) i dokumenty. Każdą uwagę zapisz z priorytetem i przenieś na listę pozostałych prac (punch list).
- Warunki odbioru i etapy płatności ustal na piśmie w momencie zamówienia i sprawdź, jakie prawo rządzi umową.
Spis treści
- FAT i SAT: co potwierdza każdy z odbiorów
- Jak japońscy dostawcy rozumieją tachiai i kenshū
- Procedura FAT i SAT: 6 kroków od specyfikacji do odbioru
- Kroki 1–2: przed złożeniem zamówienia
- Krok 3: FAT w fabryce dostawcy
- Kroki 4–5: montaż i SAT w Twoim zakładzie
- Krok 6: kenshū (odbiór) i pozostałe prace
- Najczęstsze błędy przy FAT i SAT
- Pytania do uzgodnienia z japońskim dostawcą
- Lista kontrolna FAT i SAT
- Ograniczenia tego poradnika
- FAQ
FAT i SAT: co potwierdza każdy z odbiorów
Odbiór fabryczny (FAT, Factory Acceptance Test) to badanie wykonywane w fabryce dostawcy, zanim maszyna zostanie wysłana. Po japońsku nazywa się go kōjō tachiai kensa (工場立会検査, odbiór fabryczny z udziałem zamawiającego). Odbiór u użytkownika (SAT, Site Acceptance Test) odbywa się po dostarczeniu i zamontowaniu urządzenia w Twoim zakładzie; po japońsku to genchi ukeire kensa (現地受入検査, odbiór na miejscu).
Międzynarodowa norma IEC 62381, dotycząca FAT i SAT systemów automatyki w przemyśle procesowym, definiuje FAT jako kontrolę i badania wykazujące, że system lub komponent spełnia specyfikację, zwykle w zakładzie dostawcy. SAT definiuje jako kontrolę i badania w miejscu instalacji, wykazujące, że instalacja jest zgodna z obowiązującymi normami, przepisami, specyfikacjami i instrukcjami montażu.
Mówiąc prosto: FAT sprawdza, czy maszynę zbudowano zgodnie ze specyfikacją, a SAT – czy po zamontowaniu działa zgodnie ze specyfikacją.
Oba odbiory odbywają się z udziałem zamawiającego, ale w innym miejscu i czasie, więc sprawdzają różne rzeczy.
Uwaga: IEC 62381 dotyczy systemów automatyki w przemyśle procesowym. Terminy FAT i SAT są szeroko używane w tym samym znaczeniu także dla maszyn montażowych i obrabiarek.
Poniższa tabela dodaje do rysunku 1 informacje o tym, na czym spędzić czas i co dzieje się po każdym badaniu. To punkty, które zapisujesz w instrukcji badań odbiorowych.
| Kryterium | FAT (u dostawcy) | SAT (w Twoim zakładzie) |
|---|---|---|
| Miejsce i termin | Fabryka dostawcy, przed wysyłką | Twój zakład, po montażu i podłączeniu |
| Pytanie, na które odpowiada | Czy wykonano zgodnie ze specyfikacją? | Czy po zamontowaniu działa zgodnie ze specyfikacją? |
| Na czym skupić czas | Zachowanie w stanach awaryjnych, funkcje bezpieczeństwa, dokumenty | Stan po transporcie, media, współpraca z innymi maszynami |
| Typowe wnioski | Wady konstrukcji lub wykonania, błędna interpretacja specyfikacji | Uszkodzenia transportowe, niewystarczające media |
| Poprawki | Konstruktorzy i monterzy są na miejscu | Sprowadzenie części i ludzi zajmuje czas |
| Co dalej | Uwagi zapisane z priorytetem, osobą odpowiedzialną i terminem | Zamknięcie listy pozostałych prac, potem odbiór |
Dlaczego dwa odbiory?
Skoro maszyna zaliczyła FAT, kusi myśl, że na SAT wystarczy ją włączyć. Tymczasem między jednym a drugim badaniem urządzenie jest rozbierane, pakowane, wysyłane, składane i ustawiane w innej hali. Równość posadzki, napięcie zasilania, ciśnienie sprężonego powietrza, temperatura i wilgotność oraz wymiana sygnałów z sąsiednimi maszynami nie dają się w pełni odtworzyć w fabryce dostawcy. W przypadku maszyny z Japonii dochodzi jeszcze międzynarodowy transport.
Załącznik 15 do wytycznych EU GMP (dobra praktyka wytwarzania produktów leczniczych) mówi o tym samym: FAT można uzupełnić o SAT po dostarczeniu urządzenia do zakładu produkcyjnego. Dopuszcza też, że uzasadnione badania z FAT nie muszą być powtarzane na miejscu, jeśli wykażesz, że transport i montaż nie wpływają na daną funkcję.
Zasadniczo im później wykryje się wadę, tym więcej czasu i wysiłku kosztuje jej usunięcie. Podział jest więc prosty: wszystko, co się da, rozstrzygnij na FAT, a SAT zachowaj dla tego, co pokaże tylko miejsce instalacji.
Jak japońscy dostawcy rozumieją tachiai i kenshū
Dwa japońskie słowa będą wracać. Tachiai (立会) znaczy „być obecnym jako świadek”. Tachiai kensa to badanie, w którym zamawiający uczestniczy osobiście, zwykle według pisemnej procedury przygotowanej przez dostawcę. Kenshū, jak wspomniano, to formalne sprawdzenie dostarczonego towaru z umową i jego przyjęcie, czyli to, co po polsku nazwiemy odbiorem. Umowa decyduje, jak kenshū łączy się z płatnością i z początkiem gwarancji, dlatego sprawa dotyczy działu finansów i zakupów tak samo jak inżynierów.
Przygotuj się na stos dokumentów. Nazwy i zawartość zależą od firmy i branży, ale oto te, które może zobaczyć zagraniczny kupujący:
| Nazwa japońska | Co to jest | Co sprawdzić |
|---|---|---|
| 仕様書 (shiyōsho) | Specyfikacja: Twoje wymagania (URS) albo specyfikacja urządzenia od dostawcy | Każde wymaganie ma wartość, metodę pomiaru i warunki |
| 検査要領書 (kensa yōryō-sho) | Instrukcja badań odbiorowych: pozycje badań, metody, kryteria akceptacji | Każda pozycja odnosi się do zapisu w specyfikacji; wskazano, czy badanie jest na FAT, czy na SAT |
| 試運転要領書 (shiunten yōryō-sho) | Instrukcja rozruchu próbnego maszyny | Długość przebiegu, użyte detale i sposób liczenia zatrzymań |
| 検査成績書 (kensa seiseki-sho) | Protokół badań: zmierzone wyniki, często podpisany przez obie strony | Rzeczywiste wartości pomiarów, a nie samo „OK”; użyte przyrządy |
| 図面・回路図・部品表 (zumen, kairo-zu, buhin-hyō) | Rysunki, schematy elektryczne, wykaz części (BOM) | Wersja odpowiada maszynie w stanie wykonanym |
| 取扱説明書 (toriatsukai setsumei-sho) | Instrukcja obsługi, w tym informacje o ryzyku resztkowym | Język i forma potrzebne operatorom (w UE: po polsku) |
| 残件 (zanken) | Lista pozostałych prac, odpowiednik punch listy | Osoba odpowiedzialna, termin i sposób potwierdzenia zamknięcia |
Procedura FAT i SAT: 6 kroków od specyfikacji do odbioru
FAT i SAT to nie tylko dwa dni badań. Potraktuj wszystko, od napisania specyfikacji do zamknięcia ostatniej pozycji na liście, jako jeden ciągły proces. Wtedy widać, co trzeba ustalić na którym etapie.
O wyniku decydują kroki 1 i 2, zanim ktokolwiek pojedzie do dostawcy.
Uwaga: przy małych urządzeniach FAT bywa pomijany i wykonuje się tylko SAT. Kroki 1 i 2 obowiązują mimo to.
Relacje z dostawcą często robią się napięte od kroku 3, gdy zaczynasz słyszeć: „tego nie ma w specyfikacji” albo „to będzie dodatkowo płatne”. Przyczyną jest zwykle specyfikacja lub procedura, którą w krokach 1 i 2 pozostawiono niejasną. Poniższe sekcje idą po kolei za krokami.
Kroki 1–2: przed złożeniem zamówienia
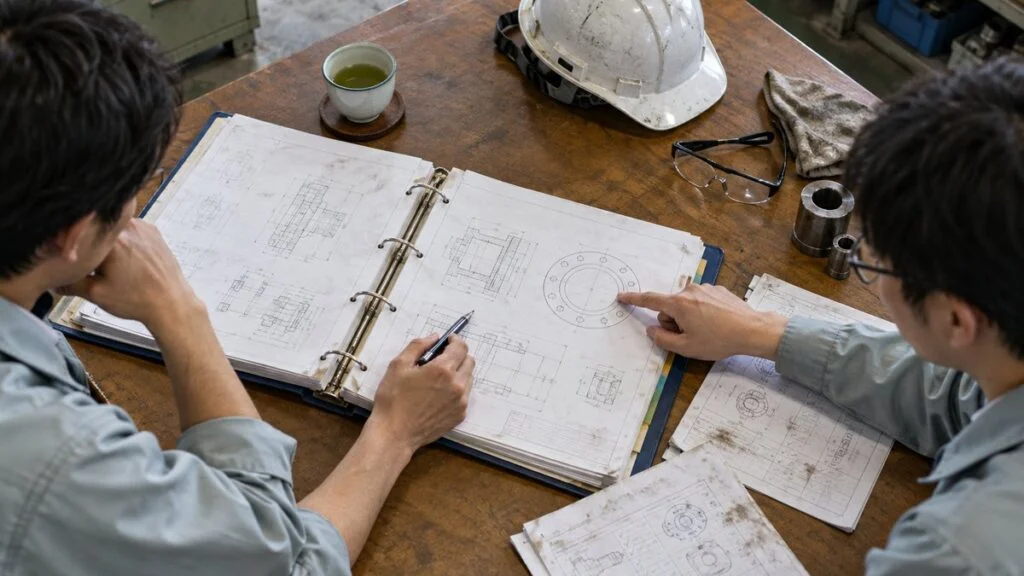
To, co sprawdza się na FAT i SAT, wyznaczają dwa dokumenty: specyfikacja wymagań użytkownika (URS), którą piszesz Ty, oraz instrukcja badań odbiorowych uzgodniona z dostawcą. Pierwszy mówi, czego chcesz, drugi – jak udowodnisz, że to dostałeś.
Załącznik 15 do EU GMP stwierdza, że URS ma być punktem odniesienia w całym cyklu walidacji. Dotyczy to każdej branży, nie tylko farmaceutycznej: miarą, według której ocenisz maszynę, jest to, co zapisano w dokumentach sprzed zamówienia.
Pisz wymagania, które można zaliczyć lub oblać
W specyfikacjach często czyta się: „duża prędkość”, „wystarczająca dokładność”, „stabilna praca”. Na FAT nikt nie podejmie na tej podstawie decyzji, więc dostawca i kupujący interpretują zapis każdy po swojemu.
Aby wymaganie dało się zbadać, nadaj mu trzy cechy: wartość, metodę pomiaru i warunki. Dla czasu cyklu (czasu wykonania jednej sztuki) sam zapis „nie więcej niż X sekund” nie wystarcza. Określ, jaki detal, z ilu kolejnych sztuk liczona jest średnia i czy wlicza się przezbrojenie. Hipotetyczny przykład: „Detal A, 200 sztuk z rzędu, średni czas cyklu nie więcej niż 12,0 s, bez przezbrojenia”. Przy takim poziomie szczegółowości w dniu odbioru nie ma o czym dyskutować.
Gdy są wartość, metoda i warunki, wynik – zaliczone lub nie – ustala się na miejscu.
Uwaga: wartości „__” zależą od urządzenia i wyrobu. Ustal je na podstawie własnych standardów jakości i planu produkcji.
Gdy zapisujesz stabilność liczbowo, zdefiniuj też, co jest zatrzymaniem i jak mierzy się czas postoju. Przydatny wzorzec to OEE (całkowita efektywność wyposażenia), które rozdziela straty na dostępność, wydajność i jakość.
Co powinna obejmować instrukcja badań odbiorowych
Instrukcję badań odbiorowych często pisze dostawca i wysyła do przeglądu i zatwierdzenia. Gdy ją dostaniesz, sprawdź, czy zawiera co najmniej te sześć elementów:
- pozycje badań, każda powiązana z zapisem w specyfikacji,
- metody badań i używane przyrządy pomiarowe,
- kryteria akceptacji (wartości i tolerancje),
- detale testowe: seryjne czy zastępcze i ile sztuk,
- informację, czy dana pozycja jest sprawdzana na FAT, czy na SAT,
- kto uczestniczy w badaniu oraz format zapisów (miejsca na podpisy, zdjęcia, sposób przechowywania danych pomiarowych).
Najczęściej pomija się liczbę i rodzaj detali testowych. Jeśli Twoje materiały i komponenty seryjne nie dotarły do fabryki dostawcy, maszyna może pracować tylko na zamiennikach i nie zobaczysz jej zachowania w rzeczywistych warunkach. Przy dostawie do Japonii oznacza to wysyłkę międzynarodową, więc termin i sposób przesłania detali uzgodnij już w momencie zamówienia.
Zapisz warunki odbioru w umowie
W zamówieniu lub umowie na urządzenie trzeba wpisać, co oznacza odbiór: zaliczenie FAT, zaliczenie SAT czy późniejsza weryfikacja na detalach seryjnych.
Jednocześnie uzgodnij harmonogram płatności, wpływ pozostałych prac na odbiór i początek okresu gwarancji. Zamówienia na maszyny są wysokie, a droga do odbioru długa, więc dział techniczny i dział zakupów powinny ustalić te warunki wcześnie.
Krok 3: FAT w fabryce dostawcy
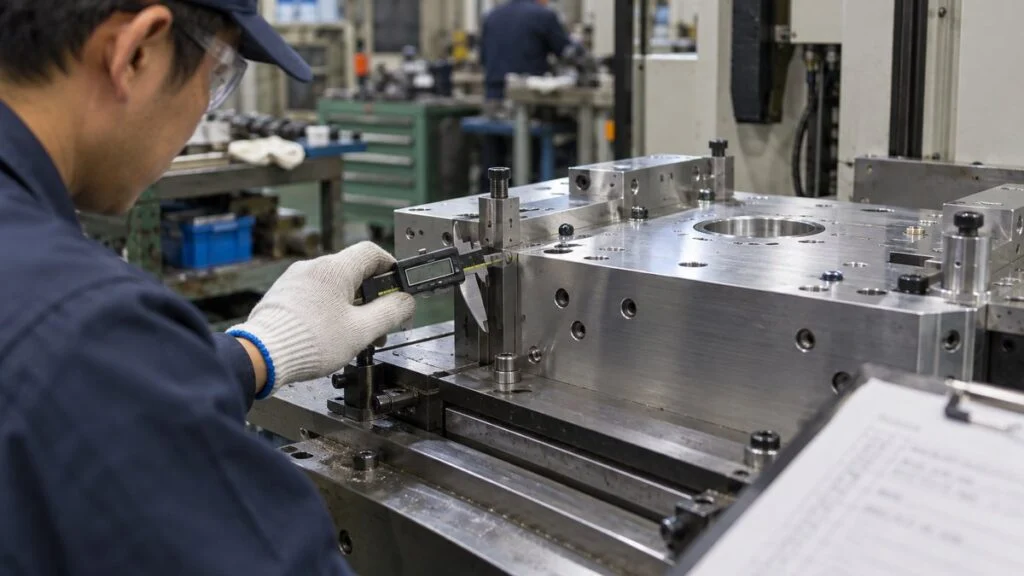
W dniu FAT przechodzisz przez instrukcję badań odbiorowych pozycja po pozycji. W budynku są konstruktorzy i monterzy dostawcy, i to jest główna zaleta FAT: o przyczynę możesz zapytać od razu i jeszcze przed wyjazdem uzgodnić sposób naprawy.
FAT obejmuje to, jak maszyna się zatrzymuje i jakie dokumenty jej towarzyszą, a nie tylko to, czy pracuje.
Uwaga: uzgodnij też, jak postępować ze zmianami programu sterującego wprowadzonymi po FAT (historia zmian i zakres ponownych badań).
Sprawdzaj stany awaryjne, nie tylko normalną pracę
Na pokazie u dostawcy maszyna pracuje bez zarzutu. Kłopoty w produkcji biorą się ze stanów nienormalnych: detal poza pozycją, brak materiału, zabrudzony czujnik. Wywołaj takie zakłócenia celowo i sprawdź, czy ekran pokazuje przyczynę i czy operator potrafi bezpiecznie wrócić do pracy.
Warto też zabrać pracowników produkcji i utrzymania ruchu, którzy będą obsługiwać maszynę. Zauważają to, co inżynier produkcji sam łatwo przeoczy: niewygodną obsługę, źle umieszczone drzwi rewizyjne i części eksploatacyjne trudne do wymiany. W polskim zakładzie dobrze, by na FAT pojechał także przedstawiciel służby BHP.
Zbierz informacje o ryzyku resztkowym
W Japonii zalecany sposób postępowania określa ministerstwo zdrowia, pracy i opieki społecznej (MHLW) w wytycznych dotyczących kompleksowych norm bezpieczeństwa maszyn, opracowanych z odniesieniem do ISO 12100. Producent maszyny przeprowadza ocenę ryzyka na etapie projektu, a zagrożenia, których nie wyeliminował (ryzyko resztkowe), przekazuje użytkownikowi jako informacje dotyczące użytkowania. Od kwietnia 2012 r. art. 24-13 japońskiego rozporządzenia o bezpieczeństwie i higienie pracy zobowiązuje też podmioty przekazujące lub wypożyczające maszyny do starania się o poinformowanie odbiorcy o zagrożeniach. To „obowiązek starania się”, a nie ścisły wymóg, ale japoński dostawca powinien być przygotowany na przekazanie takich informacji.
Na FAT nie poprzestawaj na sprawdzeniu, że funkcje bezpieczeństwa działają. Poproś o listę ryzyka resztkowego i objaśnienie, jakie zagrożenia pozostają przy których czynnościach. To punkt wyjścia do oceny ryzyka zawodowego, którą w Polsce pracodawca musi wykonać i udokumentować we własnym zakładzie (Kodeks pracy, art. 226). Jeśli w urządzeniu są roboty, sprawdź także wymagania bezpieczeństwa dla robotów. Co zakład musi zrobić z tymi informacjami, określają polskie przepisy i Twoja służba BHP, a nie ten poradnik.
Znak CE, instrukcja po polsku i normy zharmonizowane
Maszyna użytkowana w Polsce jest wprowadzana na rynek Unii Europejskiej, więc oprócz specyfikacji japońskiej musi spełniać wymagania unijne. Dyrektywa 2006/42/WE (dyrektywa maszynowa) wymaga m.in. oznakowania CE, deklaracji zgodności WE i instrukcji obsługi w języku państwa użytkowania. Od 20 stycznia 2027 r. zacznie ją zastępować rozporządzenie (UE) 2023/1230, więc przy umowie obejmującej tę datę sprawdź, które przepisy mają zastosowanie.
Dla FAT oznacza to kilka dodatkowych pozycji: czy tabliczka znamionowa i znak CE są na maszynie, czy dostawca przekaże deklarację zgodności (dla maszyny niekompletnej – deklarację włączenia), czy instrukcja będzie po polsku i na jakie normy zharmonizowane się powołuje. Typowe to PN-EN ISO 12100 (ocena ryzyka), PN-EN 60204-1 (wyposażenie elektryczne maszyn) i PN-EN ISO 13849-1 (części układów sterowania związane z bezpieczeństwem). Numery PN-EN są takie same jak numery EN, ale wersje i daty mogą się różnić od norm, które dostawca zna z Japonii, więc poproś o podanie wydania. Jeśli w maszynie są urządzenia podlegające dozorowi technicznemu (np. zbiorniki ciśnieniowe lub dźwignice), sprawdź też wymagania UDT.
Zapisuj uwagi z priorytetem
FAT daje uwagi różnej wagi. Jeśli zażądasz usunięcia wszystkich przed wysyłką, nie zdążysz z terminem dostawy; jeśli odłożysz wszystkie, przejmiesz problemy na miejscu. Podziel każdą uwagę na jedną z trzech grup i wpisz osobę odpowiedzialną i termin:
- Usunąć przed wysyłką: wszystko, co dotyczy bezpieczeństwa, jakości lub zgodności z przepisami,
- Usunąć do SAT: sprawy, które można rozwiązać regulacją na miejscu,
- Usunąć później: sprawy, które mogą poczekać do rozpoczęcia produkcji.
Ten zapis staje się podstawą listy pozostałych prac opisanej w kroku 6. Gdy ktoś mówi „poprawimy to”, zapisz to i poproś obie strony o potwierdzenie.
Kroki 4–5: montaż i SAT w Twoim zakładzie
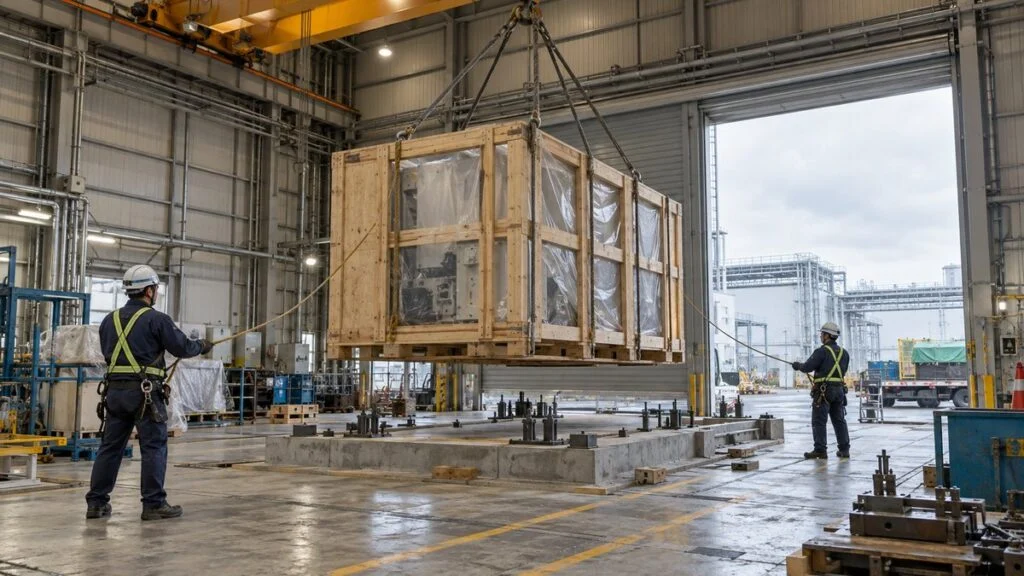
Gdy potwierdzisz, że uwagi z FAT przeznaczone do usunięcia przed wysyłką zostały poprawione, maszyna jedzie do Ciebie i jest montowana. Montaż obejmuje położenie fundamentu i kotew, poziomowanie, podłączenie mediów (zasilanie elektryczne, sprężone powietrze, woda chłodząca itd.) oraz okablowanie sygnałów do sąsiednich maszyn.
Na SAT podziel pozycje na te, które zweryfikowano już na FAT, i te, które można sprawdzić tylko na miejscu. Pierwszą grupę ogranicz do szybkiego sprawdzenia, a czas poświęć drugiej. Dzięki temu SAT jest krótki.
Na miejscu sprawdzaj ponownie tylko to, co mogły zmienić transport i montaż.
Sprawdź uszkodzenia transportowe i przetestuj media
Wibracje i wstrząsy w transporcie mogą poluzować śruby, przesunąć elementy ustalające i zerwać przewody. Rozpakowując maszynę, udokumentuj jej stan zdjęciami i zmierz ponownie co najmniej kilka reprezentatywnych parametrów dokładności z FAT. Unikniesz później sporu, czy coś zepsuło się w transporcie, czy było wadliwe od początku.
Media zapewnia Twój zakład. Spadek ciśnienia sprężonego powietrza, gdy pracują inne maszyny, albo zbyt mała moc przyłączeniowa to częściej problem zakładu niż maszyny. Zapisz w specyfikacji przed zamówieniem granicę odpowiedzialności (toriai, 取合い, czyli styk lub przyłącze).
Uruchom na detalach seryjnych z własnymi operatorami
SAT kończy się pracą maszyny na tych samych materiałach, z tymi samymi operatorami i przezbrojeniami co w produkcji. Często zdarza się, że maszyna chodzi gładko, gdy przy sterowaniu stoi inżynier dostawcy, a gdy Twoi operatorzy obsługują ją pierwszy raz, przezbrojenie trwa znacznie dłużej.
Wykorzystaj ten czas na szkolenie operatorów i poproś dostawcę, aby przeprowadził Twój dział utrzymania ruchu przez przeglądy i wymianę części. Na tej podstawie zbuduj plan utrzymania ruchu.
Krok 6: kenshū (odbiór) i pozostałe prace
Zaliczenie SAT prowadzi do odbioru. W praktyce rzadko odbiera się urządzenie bez żadnych otwartych pozycji. Decyzja, czy przyjąć maszynę z drobnymi pozostałymi pracami, jest miejscem, w którym zaczyna się wiele sporów.
Odbiór można powiązać z płatnością na kilka sposobów, a im droższe urządzenie, tym częściej płatność dzieli się na etapy. Niezależnie od wyboru ustal na piśmie w momencie zamówienia, które badanie uruchamia którą płatność.
Podział wybierz w zależności od wielkości urządzenia i relacji z dostawcą.
Uwaga: procenty płatności i liczba rat są ustalane w każdej umowie osobno.
Zamknij listę pozostałych prac (punch list)
Jeśli przyjmujesz maszynę z drobnymi pozostałymi pracami, wypisz każdą z opisem, osobą odpowiedzialną, terminem i sposobem potwierdzenia zamknięcia, a obie strony niech to podpiszą. W budownictwie i przy instalacjach przemysłowych taką listę nazywa się punch listą; japońscy dostawcy mogą mówić o liście zanken.
Wszystko, co dotyczy bezpieczeństwa lub jakości, trzeba usunąć przed odbiorem. Pozostałe pozycje śledź według terminów i uzgodnij, czy gwarancja zaczyna się od daty odbioru, czy od zamknięcia ostatniej pozycji. Ustalenie tego z góry zapobiega późniejszym nieporozumieniom.
Sprawdź, jakie prawo rządzi umową
Większość warunków odbioru strony ustalają dowolnie, ale właściwe prawo może dodać własne terminy. Z japońskim dostawcą umowa może wskazywać prawo japońskie, polskie albo wyłączać Konwencję wiedeńską, więc sprawdź klauzulę prawa właściwego razem z działem prawnym i zakupów. Polska i Japonia są stronami Konwencji Narodów Zjednoczonych o umowach międzynarodowej sprzedaży towarów (CISG). Jeśli strony jej nie wyłączyły, może mieć zastosowanie do sprzedaży towarów między przedsiębiorcami z obu państw (o ile umowa nie polega w przeważającej części na świadczeniu usług). Konwencja wymaga zbadania towaru w możliwie krótkim terminie (art. 38) i zawiadomienia sprzedawcy o niezgodności w rozsądnym czasie od jej wykrycia, nie później niż w ciągu dwóch lat od wydania towaru (art. 39).
Jeśli do sprzedaży między przedsiębiorcami stosuje się prawo japońskie, art. 526 japońskiego Kodeksu handlowego wymaga, aby kupujący zbadał towar bez zwłoki po odbiorze i niezwłocznie zawiadomił sprzedawcę o niezgodności. Przy wadach, których nie widać od razu, ta sama zasada obowiązuje, jeśli kupujący wykryje je w ciągu sześciu miesięcy od odbioru. Przepis można zmienić umową, a umowy na urządzenia często ustalają własny okres badania. Zwlekanie z badaniem może pozbawić Cię prawa do roszczeń. Art. 566 japońskiego Kodeksu cywilnego przewiduje ponadto roczny termin na zawiadomienie od chwili, gdy kupujący dowie się o niezgodności rodzaju lub jakości, bez ograniczenia czasowego, gdy sprzedawca o niej wiedział lub rażąco zaniedbał obowiązki. Czytaj te zasady łącznie z klauzulą gwarancyjną.
Przy prawie polskim zwróć uwagę na przepisy Kodeksu cywilnego o rękojmi (obowiązek zbadania rzeczy i zawiadomienia o wadzie) oraz na przepisy o terminach zapłaty w transakcjach handlowych, które mogą ograniczać terminy płatności. Sprawdź je z prawnikiem, zanim powiążesz płatność z odbiorem po SAT. Pamiętaj też, że rękojmia ustawowa i gwarancja z umowy to dwa różne reżimy.
Najczęstsze błędy przy FAT i SAT
Każdy z poniższych błędów bierze się z pominięcia części opisanych wyżej kroków.
Większości z nich można zapobiec w fazie przygotowań, a nie w dniu odbioru.
Dostawca widzi te same problemy od drugiej strony. Wyjaśnianie niejasności już na etapie oferty i wczesne uzgodnienie instrukcji badań odbiorowych to najpewniejszy sposób uniknięcia poprawek i sporów o dodatkowe koszty. FAT i SAT służą temu, by kupujący i dostawca oceniali maszynę tą samą miarą. Traktuj je jak wspólne działanie na rzecz sprawnego uruchomienia produkcji, a nie sprawdzian drugiej strony, a rozmowy w dniu odbioru pozostaną rzeczowe.
Pytania do uzgodnienia z japońskim dostawcą
Zanim zamówienie stanie się ostateczne, uzyskaj na piśmie odpowiedzi na te pytania:
- Co dokładnie oznacza kenshū (odbiór): FAT, SAT czy przebieg na detalach seryjnych?
- Jaka płatność przypada na który etap i kiedy zaczyna się gwarancja?
- Kto przygotowuje instrukcję badań odbiorowych i kiedy dostaniemy ją do zatwierdzenia?
- Które pozycje są badane na FAT, a które na SAT?
- Jakich detali testowych użyjemy, ile sztuk i kiedy mamy je wysłać do Japonii?
- Jakie dokumenty otrzymamy (protokół badań, instrukcja rozruchu próbnego, rysunki, instrukcja obsługi, lista części zapasowych) i w jakim języku?
- Czy maszyna będzie miała znak CE i deklarację zgodności (lub deklarację włączenia), a instrukcja będzie po polsku?
- Gdzie przebiega granica odpowiedzialności (toriai) dla mediów i styku sygnałów?
- Jak będą dokumentowane i ponownie badane zmiany programu sterującego po FAT?
- Jak będą zapisywane, podpisywane i zamykane pozostałe prace?
- Jakie prawo rządzi umową i jaki termin badania ustala?
Lista kontrolna FAT i SAT
Poniższa lista zbiera kroki z tego poradnika w sześciu częściach. Dostosuj ją do swojej maszyny i umowy. To punkt wyjścia, a nie zamiennik instrukcji badań odbiorowych uzgodnionej z dostawcą.
Przed FAT
- Wymagania zapisane z wartością, metodą pomiaru i warunkami
- Warunki odbioru i etapy płatności ustalone na piśmie
- Instrukcja badań odbiorowych zatwierdzona, pozycje przypisane do FAT lub SAT
- Detale testowe wysłane do dostawcy, liczba i rodzaj uzgodnione
- Lista dokumentów do dostawy (w tym CE, deklaracja zgodności, instrukcja po polsku)
- Lista uczestników: inżynieria, produkcja, utrzymanie ruchu, jakość, BHP
Podczas FAT
- Wykonanie zgodne ze specyfikacją (typy, komponenty, tabliczki)
- Wydajność i dokładność zmierzone na wskazanych detalach
- Praca ciągła z zapisem przyczyn zatrzymań
- Stany awaryjne wywołane celowo i wznowienie pracy według procedury
- Wyłączniki awaryjne, blokady, kurtyny świetlne i inne funkcje bezpieczeństwa
- Lista ryzyka resztkowego otrzymana i objaśniona
Zakończenie FAT
- Uwagi z priorytetem, osobą odpowiedzialną i terminem
- Protokół badań podpisany przez obie strony z rzeczywistymi wartościami pomiarów
- Wersja programu sterującego zapisana
- Pozycje „przed wysyłką” poprawione i zgoda na wysyłkę wydana
Przed SAT
- Zdjęcia przy rozpakowaniu
- Fundament, kotwy i poziomowanie
- Media podłączone, zakres zasilania, powietrza i temperatury zgodny ze specyfikacją
- Styk z innymi maszynami (sygnały, granice odpowiedzialności)
- Materiały seryjne i operatorzy gotowi
Podczas SAT
- Ponowny pomiar reprezentatywnych parametrów po transporcie
- Sprawdzenie mediów i blokad
- Przebiegi produkcyjne na detalach seryjnych
- Szkolenie operatorów i utrzymania ruchu
Odbiór końcowy
- Lista pozostałych prac podpisana, pozycje o znaczeniu dla bezpieczeństwa i jakości zamknięte
- Protokół odbioru podpisany
- Płatność powiązana z właściwym etapem
- Początek gwarancji zapisany
Ograniczenia tego poradnika
- Praktyki są różne. Nazwy dokumentów, szczegółowość instrukcji badań odbiorowych i powiązanie odbioru z płatnością zależą od dostawcy, branży i projektu. Szczegóły potwierdź z dostawcą.
- Branże regulowane mają własne zasady. Urządzenia do wytwarzania produktów leczniczych według Załącznika 15 do EU GMP przechodzą formalną kwalifikację (kwalifikacja instalacyjna, operacyjna i procesowa, czyli IQ, OQ i PQ), a FAT i SAT są jej częścią.
- Decyzje dotyczące bezpieczeństwa i prawa nie są tu omawiane. Poradnik wymienia, co sprawdzić. Co zakład musi zrobić w zakresie bezpieczeństwa maszyn i jak interpretować umowę, rozstrzygają Twoja służba BHP, dział prawny i obowiązujące Cię przepisy.
- Przepisy unijne i polskie przywołano w skrócie. Numery norm i terminy sprawdź w aktualnych wydaniach.
- Małe urządzenia mogą pomijać FAT. Również wtedy obowiązuje przygotowanie z kroków 1 i 2.
FAQ
Czym różni się FAT od SAT?
FAT wykonuje się w fabryce dostawcy przed wysyłką, aby potwierdzić, że maszynę zbudowano zgodnie ze specyfikacją. SAT wykonuje się w Twoim zakładzie po montażu, aby potwierdzić, że maszyna działa zgodnie ze specyfikacją na miejscu, z uwzględnieniem mediów, stanu po transporcie i współpracy z innymi maszynami.
Czy można pominąć FAT i zrobić tylko SAT?
Tak, przy małych urządzeniach czasem się tak robi. Przed zamówieniem nadal musisz ustalić wymagania i warunki odbioru oraz uzgodnić instrukcję badań odbiorowych. Pamiętaj, że wady wykryte na miejscu usuwa się dłużej, zwłaszcza gdy inżynierowie dostawcy muszą przylecieć z Japonii.
Kto powinien uczestniczyć w odbiorze fabrycznym?
Zabierz pracowników produkcji, utrzymania ruchu, jakości i BHP, którzy będą korzystać z maszyny, a nie tylko inżyniera produkcji. Zauważają problemy z obsługą i serwisowaniem, które inżynier pracujący sam łatwo przeoczy.
Czym jest punch lista przy FAT i SAT?
To lista drobnych pozostałych pozycji, gdy urządzenie przyjmuje się przed ukończeniem wszystkiego. Każda pozycja ma opis, osobę odpowiedzialną, termin i sposób potwierdzenia zamknięcia, a obie strony ją podpisują. Wynika z uwag zapisanych na FAT. Japońscy dostawcy mogą nazywać ją listą zanken (pozostałe prace).
Co oznacza kenshū w japońskich umowach na maszyny?
Kenshū (検収) to formalny odbiór: sprawdzenie dostarczonego urządzenia z umową i przejęcie go. Płatność i początek gwarancji często się z nim wiążą, więc umowa powinna dokładnie określać, które badanie lub warunek uznaje się za kenshū i jak łączy się ono z płatnością i gwarancją.
Źródła
- Definicje FAT i SAT: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (strony przykładowe)
- URS, FAT/SAT, IQ/OQ/PQ: Komisja Europejska, EU GMP Annex 15: Qualification and Validation (2015)
- Informowanie o zagrożeniach maszyn (Japonia): MHLW, informacja o art. 24-13 rozporządzenia o bezpieczeństwie i higienie pracy (po japońsku)
- Wytyczne dotyczące bezpieczeństwa maszyn (Japonia): MHLW, wytyczne dotyczące kompleksowych norm bezpieczeństwa maszyn (wydanie 2007, po japońsku)
- Art. 526 japońskiego Kodeksu handlowego: Zeiken, Kodeks handlowy (wyciąg), art. 526 (po japońsku)
Oryginalny artykuł po japońskuTen poradnik powstał na podstawie artykułu MONOSCOPE napisanego dla czytelników w Japonii: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
O redakcji
 Redakcja MONOSCOPEFOUNDER & EDITOR
Około dziesięciu lat pracy u producenta urządzeń przemysłowych i w firmie inżynieryjnej realizującej instalacje: oferty, projektowanie i uruchamianie urządzeń, a następnie przejście do marketingu internetowego. Obecnie doradztwo internetowe dla producentów B2B i pomoc w przystępnym przedstawianiu ich produktów i technologii. Japońskie państwowe uprawnienia Energy Manager oraz głównego inżyniera elektryka trzeciej klasy.
Od 2017 roku prowadzenie bloga inżynierskiego (ponad 500 artykułów) i japońskojęzycznego kanału na YouTube z około 20 000 subskrybentów. Każdy poradnik powstaje z perspektywy japońskiej hali produkcyjnej i jest weryfikowany z przywołanymi normami.