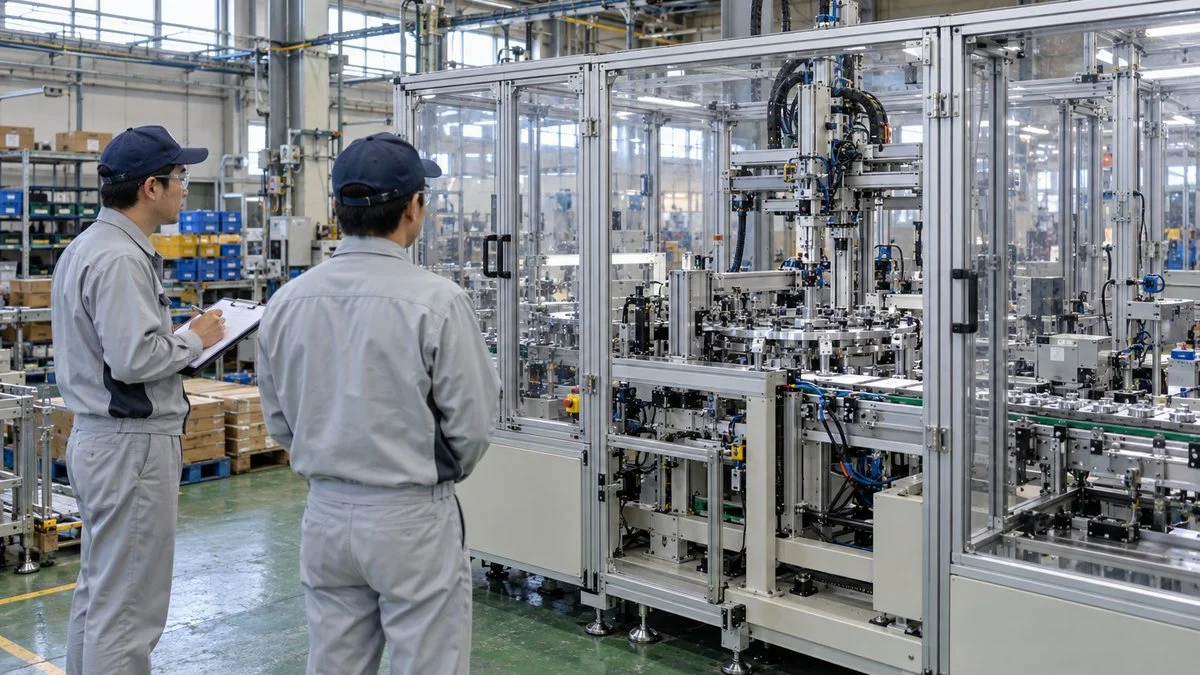
設備の立会検査で確認できることは、発注前に何を決めておいたかでほぼ決まります。立会検査とは、発注した設備が仕様どおりにできているかを、発注側も立ち会って確かめる検査です。
仕様書の書き方があいまいだと、当日に「合格かどうか」を判定できません。その結果、据付(設備を設置すること)後の検収(納品物を確かめて受け取ること)や支払いの段階で、揉めごとになりやすいのです。
この記事では、工場出荷前の検査(FAT)と据付後の検査(SAT)の違いを押さえたうえで、発注前の準備から検収・残件の処理までを6つのステップに分けて整理します。最後に、立会検査でよくある失敗と対策もまとめます。
- FAT(FAT検査)は設備メーカーの工場で出荷前に行う検査(工場立会検査)。SAT(SAT検査)は自社工場へ据え付けたあとに行う検査(現地受入検査)
- FATは「つくったものが仕様どおりか」、SATは「据え付けた状態で仕様どおりに動くか」を確かめる。輸送後の状態、ユーティリティ、前後設備との連携は現地でしか確かめられない
- 立会検査で確認できることは、発注前の要求仕様書と検査要領書でほぼ決まる。仕様は数値・測り方・条件の3つをそろえて「判定できる言葉」で書く
- FATでは正常運転だけでなく、異常時の止まり方、安全機能、残留リスク情報、書類まで確認する。指摘は優先度をつけて記録し、残件リスト(パンチリスト)につなげる
- 検収条件と支払い時期は発注時に書面で決める。商法526条・民法566条・取適法(2026年1月施行)の期限も確認する
FAT・SATとは|工場出荷前検査と据付後検査の違い
FAT(Factory Acceptance Test)は、設備メーカーの工場で出荷前に行う検査です。日本語では工場立会検査、工場受入試験などと呼ばれます。
SAT(Site Acceptance Test)は、設備を自社工場へ搬入・据付したあとに行う検査で、現地受入試験、現地立会検査とも呼ばれます。
プロセス産業の自動化システムを対象にした国際規格 IEC 62381 では、FATとSATを次のように位置づけています。FATは「ベンダーのシステムが仕様に適合していることを示す活動」です。
SATは「据付現場で、据付が規格・仕様・据付指示に適合していることを示す検査・試験」です。
つまりFATは「つくったものが仕様どおりか」、SATは「据え付けた状態で仕様どおりに動くか」を確かめる場です。
同じ「立会検査」でも、場所と時期が違えば確かめる中身も変わります。
※IEC 62381 はプロセス産業の自動化システムを対象とした規格です。組立機や加工機でも、FAT・SATという言葉は同じ意味で広く使われています。
なぜ2回に分けるのか
FATで合格したのだから、据付後は電源を入れて動けば十分では、と考える方もいるかもしれません。ところが設備は、分解・梱包・輸送・再組立を経て、まったく別の建屋に置かれます。
床の水平、電源の電圧、圧縮空気の圧力、室温や湿度、前後の設備とのやり取りは、どれもメーカーの工場では再現しきれません。
医薬品の製造設備に関する欧州のGMP(製造管理・品質管理の基準)の付属書15でも、FATは製造所での受入後に行うSATで補完できるとされています。
一方で、輸送と据付によって機能が影響を受けないと示せる項目は、FATの結果を使って現地での試験を繰り返さなくてよい、とも書かれています。
一般に、不具合は見つかるのが後になるほど直すのに手間がかかります。FATで見つけられることはFATで片づけ、SATでは「現地でしか確かめられないこと」に集中する、という役割分担が基本の考え方です。
立会検査から検収までの流れ(6ステップ)
立会検査は、FATとSATの2日間だけのイベントではありません。発注前の仕様決めから、検収後の残件処理までを一続きの流れとしてとらえると、どこで何を決めればよいかが見えてきます。
勝負どころは、メーカーに行く前の1と2にあります。
※小さな設備ではFATを省いてSATだけにすることもあります。その場合も、STEP 1・2の準備は省けません。
このうち、メーカーとの関係がこじれやすいのは、STEP 3以降で「仕様に書いていない」「それは別料金です」というやり取りが始まったときです。
その多くは、STEP 1と2であいまいにしたまま発注したことが原因になっています。ここから先は、ステップの順に要点を見ていきます。
なお、設備の見積・発注から据付・試運転、量産立ち上げまでの全体像は、生産技術の仕事の流れで整理しています。立会検査はその途中にある工程の一つです。
ステップ1・2 発注前に決めておくこと|仕様書と検査要領書
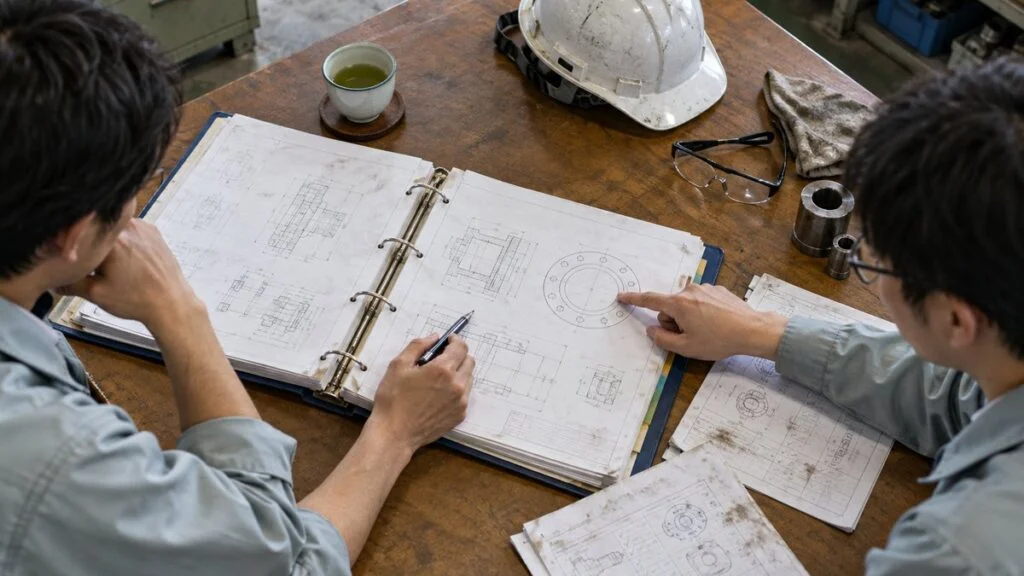
立会検査で何を確認するかは、発注側がまとめる要求仕様書(URS:ユーザー要求仕様とも呼ばれる)と、メーカーと合意する検査要領書の2つで決まります。前者は「何がほしいか」、後者は「それをどう確かめるか」を書いた書類です。
先ほどの欧州GMP付属書15でも、ユーザー要求仕様は設備の適格性評価のライフサイクル全体を通じた「参照点」であるべきだとされています。医薬品に限らず、あとで判定に使う物差しは、発注前の書類にしかないという点は、どの業種でも同じです。
要求仕様書は「判定できる言葉」で書く
仕様書でよく見かけるのが、「高速であること」「十分な精度」「安定して稼働すること」といった書き方です。これでは立会検査の場で合否を決められず、メーカーと発注側がそれぞれ都合のよい解釈をすることになります。
判定できる仕様にするには、数値、測り方、条件の3つをそろえます。タクトタイム(1個あたりの生産時間)なら、「何秒以下」だけでは足りません。
どのワークで、何個を連続で流したときの平均か、段取り替えを含むかまで書いておくと、当日の議論がなくなります。
数値・測り方・条件の3つがそろうと、立会検査の場で合否が決まります。
※「○」の数値は設備や製品によって変わります。社内の品質基準や量産計画から逆算して決めます。
稼働の安定性を数値で書くときは、停止時間や停止回数の定義もそろえておきます。考え方は設備総合効率(OEE)の時間稼働率・性能稼働率・良品率の分け方が参考になります。
検査要領書で決める項目
検査要領書は、多くの場合メーカーが原案をつくり、発注側が確認して合意します。受け取ったら、少なくとも次の6点が書かれているかを確かめます。
- 検査項目(仕様書のどの項目に対応するか)
- 検査方法と使う測定器
- 判定基準(数値と許容範囲)
- 使うワーク(実ワークか、代替品か、何個か)
- FATとSATのどちらで確認するか
- 立会者と記録の形式(署名欄、写真、測定データの保存)
特に見落としやすいのが、使うワークの数と種類です。メーカーの工場に量産品と同じ材料や部品が届いていないと、当日は代替品で動かすしかなくなり、本番の条件で確かめられません。ワークの手配と送付の時期は、発注時点で段取りしておきます。
検収条件を契約に書く
検収とは、納品物が契約どおりであることを確かめて受け入れることです。設備の場合は、何をもって検収とするか、つまりFAT合格なのかSAT合格なのか、量産品での確認まで含めるのかを、注文書や契約書に書いておく必要があります。
あわせて決めておきたいのが、支払いの時期、残件があるときの扱い、保証期間の起点です。購買部門の業務としての検収や支払いの流れは、購買・調達の仕事の流れで詳しく扱っています。
設備の場合は金額が大きく、検収までの期間も長いため、技術部門と購買部門が早い段階で条件をすり合わせておくことが大切です。
ステップ3 FAT(工場立会検査)のチェック項目
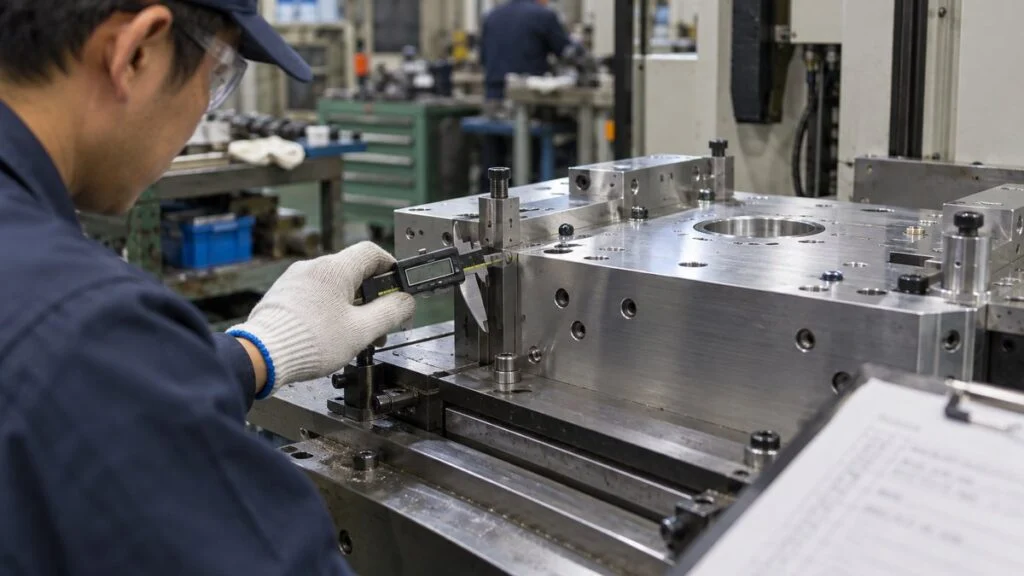
FATの当日は、検査要領書に沿って項目を一つずつ確認していきます。メーカーの工場には設計者や組立担当者がそろっているため、その場で原因を聞き、手直しの方針まで決めやすいのがFATの強みです。
正常に動くかだけでなく、止まり方と書類まで見るのがFATです。
※制御プログラムは、FAT後に変更した場合の扱い(変更履歴と再確認の範囲)も決めておきます。
正常運転より異常時を見る
メーカーが用意したデモでは、設備は気持ちよく動きます。しかし量産現場で困るのは、ワークがずれた、材料が切れた、センサーが汚れた、といった異常のときです。
止まったときに原因が画面で分かるか、作業者が安全に復旧できるかを、わざと異常を起こして確かめます。
そのためにも、FATには実際に設備を使う製造と保全の担当者を連れていくことをおすすめします。生産技術の担当者だけでは気づきにくい、操作のしづらさや点検口の位置、消耗品の交換のしやすさといった点を、現場の目で拾えるからです。
安全面は残留リスク情報を受け取る
機械の安全については、厚生労働省の「機械の包括的な安全基準に関する指針」が流れを示しています。製造者が設計段階でリスクアセスメントを行い、取り切れなかった危険(残留リスク)を「使用上の情報」として使用者に伝えるという流れです。
さらに2012年4月施行の改正労働安全衛生規則第24条の13で、機械を譲渡・貸与する者が、相手方にその危険性等を通知することが努力義務になりました。
FATでは、安全機能が動くかを見るだけでなく、残留リスクの一覧や、どの作業にどんな危険が残るかの説明を受け取っておきます。この情報は、導入後に自社で行う工場のリスクアセスメントの出発点になります。
ロボットを含む設備なら、協働ロボットの導入手順で触れている安全要件の確認もあわせて行います。
指摘事項は優先度をつけて記録する
FATでは、大小さまざまな指摘が出ます。すべてを出荷前に直そうとすると納期に間に合わず、逆にすべてを後回しにすると現地で困ります。
指摘には、次のような優先度をつけます。安全・品質・法令に関わる「出荷前に必ず是正」、現地での調整で足りる「SATまでに是正」、量産開始後でもよい「後日対応」といった区分です。あわせて、担当と期限を記録します。
この記録は、後で触れる残件リスト(パンチリスト)の元になります。口頭で「直しておきます」と言われた内容も、必ず書面に残して双方で確認しておきます。
指摘内容を書面にまとめる際、当日のやり取りを振り返る補助として、録音・文字起こしの道具「PLAUD」を紹介しています。
※リンク先の商品紹介には、アフィリエイト広告を含みます。
ステップ4・5 据付とSAT(現地受入検査)のチェック項目
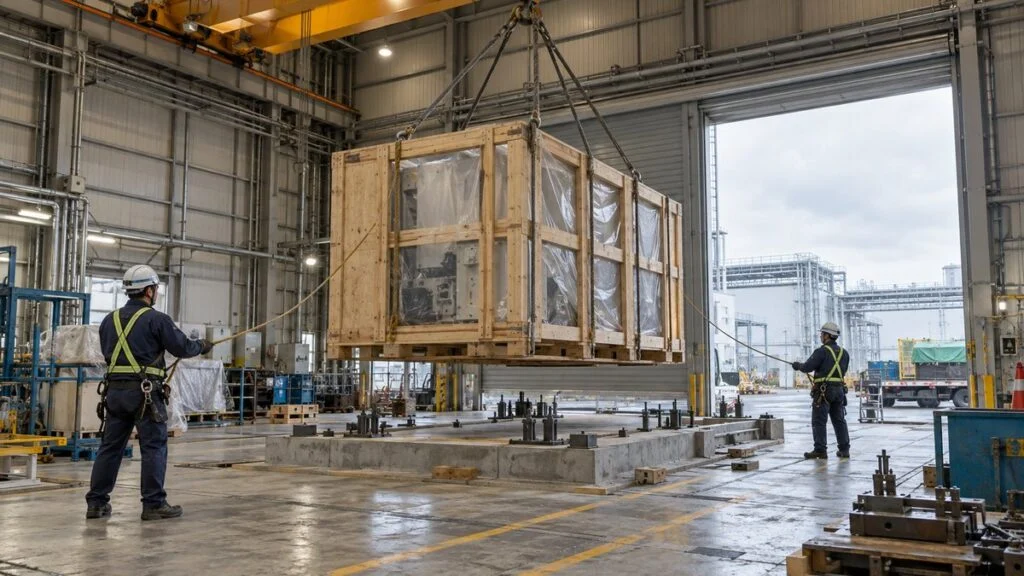
FATの指摘が出荷前に是正されたことを確かめたら、設備は出荷され、自社工場に据え付けられます。据付では、基礎やアンカーの位置、レベル出し(水平の調整)、電源・圧縮空気・冷却水などのユーティリティ接続、前後の設備との信号線の接続が行われます。
SATで確認する項目は、FATで確認済みのものと、現地でしか確かめられないものに分けて考えると整理しやすくなります。前者は簡単な再確認にとどめ、後者に時間を割くのがSATを短く終えるコツです。
輸送と据付で変わりうるものだけを、現地でもう一度確認します。
輸送後の状態とユーティリティ
輸送中の振動や衝撃で、ボルトの緩みや位置決め部品のずれ、配線の断線が起きることがあります。開梱時に外観を写真で残し、FATで測った精度を代表的な項目だけでも測り直しておくと、後から「輸送で壊れたのか、もともとか」で揉めずに済みます。
ユーティリティは、発注側の工場が用意するものです。圧縮空気の圧力が他設備の稼働時に下がる、電源の容量が足りない、といった問題は、設備側ではなく工場側の原因であることも多くあります。
そのため、責任の境界(取り合い)をあらかじめ仕様書に書いておくことが重要です。
実ワーク・実際の作業者で回す
SATの最後は、量産と同じ材料、同じ作業者、同じ段取りで設備を回します。メーカーの技術者が操作すると問題なく動いても、現場の作業者が初めて触ると段取り替えに時間がかかる、という差はよくあります。
このとき、作業者への操作教育や、保全担当への点検・部品交換の説明もあわせて受けておきます。導入後の点検計画づくりは、設備保全の仕事の流れにある保全計画の立て方とつながります。
ステップ6 検収と残件の扱い|揉めないための決め方
SATに合格したら検収です。ただし実務では、すべての項目が完璧にそろった状態で検収することはむしろ少なく、軽微な残件を抱えたまま検収するかどうかが、揉めごとの分かれ目になります。
検収と支払いのタイミングにはいくつかのパターンがあり、金額の大きい設備ほど段階に分けることが多くなります。どれを選ぶにしても、「どの検査に合格したら、いくら払うか」を発注時に書面で決めておくことが基本です。
設備の規模やメーカーとの関係によって、区切り方を選びます。
※支払いの割合や回数は契約ごとに決めます。下で触れるとおり、取引によっては法律で支払期日の起点が決まっている場合があります。
検収と法律の期限
検収の条件は契約で自由に決められる部分が大きい一方、法律が定めている期限もあります。発注側・受注側のどちらの立場でも、次の3つは押さえておきたいところです。
契約で定めがないとき、または取引が対象になるときに効いてくるルールです。
※商法526条は契約で変えられる規定で、設備の売買契約では検査期間を別に定めることが多くあります。取適法が適用されるかは取引の内容と資本金・従業員数で決まるため、個別に確認してください。
特に注意したいのが取適法(中小受託取引適正化法、2026年1月施行)です。
公正取引委員会のQ&Aでは、支払期日の起点は検収日ではなく物品を受領した日だと説明されています。検査をするかどうかにかかわらず、受領後60日以内に支払う必要があります。
対象になる取引で「SAT合格で検収、そこから支払い」という条件にすると、期日を超えてしまうおそれがあります。
また、受託事業者に責任がないのに受け取りを拒んだり、費用を負担せずにやり直しをさせたりすることも禁じられています。仕様書にない要求をSATで追加し、「直すまで検収しない」とするのは、法律面でも関係づくりの面でも避けたい進め方です。
残件リスト(パンチリスト)を閉じる
軽微な残件を残したまま検収する場合は、残件リストに内容、担当、期限、完了の確認方法を書き、双方が署名しておきます。プラントや建設の分野では、このリストをパンチリストと呼ぶことがあります。
残件のなかに安全や品質に関わるものがあれば、検収前に必ず是正してもらいます。そのほかの残件は期限を決めて追いかけ、すべて閉じた時点を保証期間の起点にするのか、検収日を起点にするのかも合わせて決めておくと、後からの行き違いを防げます。
立会検査でよくある失敗と対策
最後に、設備導入の立会検査でよく聞く失敗を、対策とあわせて整理します。どれも、ここまでのステップのどこかを省いたことが原因になっています。
失敗の多くは、当日ではなく準備段階で防げます。
設備メーカーの側から見ても、立会検査で揉める原因は似ています。仕様のあいまいな点は見積・受注の段階で確認し、検査要領書の原案を早めに出して合意を取っておくことが、手戻りと追加費用の言い争いを防ぐ一番の近道です。
立会検査は、発注側とメーカーが同じ物差しで設備を見るための場です。どちらかを試す場ではなく、量産を無事に立ち上げるための共同作業としてとらえると、当日のやり取りも前向きなものになります。
まとめ
- FATはメーカー工場での出荷前検査、SATは据付後の現地検査で、確かめる中身が異なる
- 立会検査で確認できることは、発注前の要求仕様書と検査要領書でほぼ決まる
- 仕様は数値・測り方・条件の3つをそろえ、判定できる言葉で書く
- FATでは正常運転だけでなく異常時の止まり方、安全機能、残留リスク情報、書類まで確認する
- 検収条件と支払い時期は発注時に書面で決め、商法・民法・取適法の期限も確認する
設備の立会検査は、生産技術、設備保全、購買・調達、品質保証の担当者が一緒に関わる仕事です。それぞれの職種の役割は生産技術とはや品質保証・品質管理の仕事の流れでも紹介しています。
設備投資の動向については、製造業の設備投資計画(2026年度)もあわせてご覧ください。
出典
出典・参考資料(7件)を開く出典・参考資料を閉じる
- FAT・SATの定義:IEC 62381:2024 Automation systems in the process industry – FAT, SAT and SIT(サンプルページ)
- URS・FAT/SAT・IQ/OQ/PQ:European Commission「EU GMP Annex 15: Qualification and Validation」(2015年)
- 機械の危険情報の通知:厚生労働省「機械に関する危険情報の通知が努力義務になりました」(改正労働安全衛生規則第24条の13)
- 機械の包括的な安全基準に関する指針:厚生労働省「機械の包括的な安全基準に関する指針」(平成19年7月31日 基発第0731001号)
- 商法第526条:税研「商法(抄)第526条 買主による目的物の検査及び通知」
- 民法第566条:マネーフォワード クラウド契約「民法566条(目的物の種類又は品質に関する担保責任の期間の制限)とは?」
- 取適法の支払期日と受領日:公正取引委員会「よくある質問コーナー(取適法)」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント