FAT vs SAT: pruebas de aceptación con proveedores japoneses
Su planta pidió una máquina de producción a un proveedor japonés. Antes del embarque, el proveedor lo invita a un tachiai kensa (立会検査, inspección con presencia del cliente) en su fábrica y le manda por correo el kensa yoryosho (検査要領書, procedimiento de inspección) para que lo apruebe. Casi todo lo que podrá verificar el día de la inspección ya quedó decidido antes, cuando se acordaron la especificación y las condiciones de aceptación.
Si la especificación es ambigua, nadie puede decir ese día si la máquina pasó o no. La discusión acompaña entonces al equipo durante la instalación, el kenshu (検収, aceptación formal del equipo entregado) y, por último, el pago. Esta guía explica la diferencia entre la prueba de aceptación en fábrica (FAT) y la prueba de aceptación en sitio (SAT), recorre el procedimiento en seis pasos, desde la especificación hasta la aceptación, y termina con una lista de verificación gratuita de FAT y SAT.
- La FAT se hace en la fábrica del proveedor antes del embarque. La SAT se hace en su planta, con el equipo ya instalado.
- La FAT responde "¿se construyó según la especificación?". La SAT responde "¿funciona según la especificación en el lugar donde quedó instalado?". Los daños de transporte, los servicios (energía, aire, agua) y las señales con los equipos de arriba y abajo del proceso solo se revisan en sitio.
- Dos documentos acordados antes del pedido determinan qué podrá verificar: su especificación de requisitos del usuario (URS) y el procedimiento de inspección. Escriba cada requisito con un número, un método de medición y las condiciones de prueba, para que el resultado sea un aprobado o un rechazado claro.
- En la FAT revise, además de la operación normal, el comportamiento ante fallas, las funciones de seguridad, la información de riesgos residuales (los peligros que el proveedor no pudo eliminar desde el diseño) y los documentos. Registre cada hallazgo con su prioridad y llévelo a la lista de pendientes.
- Deje por escrito, al hacer el pedido, las condiciones de aceptación y los hitos de pago, y confirme qué ley rige el contrato.
Contenido
- FAT vs. SAT: qué demuestra cada prueba
- Cómo manejan tachiai y kenshu los proveedores japoneses
- Procedimiento de FAT y SAT: 6 pasos, de la especificación a la aceptación
- Pasos 1 y 2: antes de hacer el pedido
- Paso 3: FAT en la fábrica del proveedor
- Pasos 4 y 5: instalación y SAT en su planta
- Paso 6: kenshu (aceptación) y pendientes
- Errores comunes en la FAT y la SAT
- Preguntas para resolver con su proveedor japonés
- Lista de verificación gratuita de FAT y SAT
- Alcance y límites de esta guía
- Preguntas frecuentes
FAT vs. SAT: qué demuestra cada prueba
La prueba de aceptación en fábrica (FAT, Factory Acceptance Test) es la inspección que se hace en la fábrica del proveedor antes de enviar la máquina. En japonés se llama kojo tachiai kensa (工場立会検査). La prueba de aceptación en sitio (SAT, Site Acceptance Test) se hace cuando el equipo ya llegó e está instalado en su planta; en japonés es genchi ukeire kensa (現地受入検査).
IEC 62381, la norma internacional de FAT y SAT para sistemas de automatización en la industria de proceso, define la FAT como inspección y pruebas que demuestran que el sistema o componente cumple su especificación, normalmente en las instalaciones del proveedor. Define la SAT como inspección y pruebas en el sitio de instalación que demuestran que la instalación cumple las normas, códigos, especificaciones e instrucciones de instalación aplicables.
En pocas palabras: la FAT verifica si la máquina se construyó según la especificación, y la SAT verifica si funciona según la especificación ya instalada.
Ambas son inspecciones con presencia del cliente, pero se hacen en lugares y momentos distintos, así que verifican cosas distintas.
Nota: IEC 62381 cubre sistemas de automatización de la industria de proceso. Los términos FAT y SAT también se usan, con el mismo sentido, para máquinas de ensamble y máquinas herramienta.
La tabla siguiente añade dónde conviene dedicar el tiempo y qué sigue después de cada prueba; son los puntos que usted plasmará en el procedimiento de inspección.
| Punto | FAT (con el proveedor) | SAT (en su planta) |
|---|---|---|
| Lugar y momento | Fábrica del proveedor, antes del embarque | Su planta, después de la instalación y las conexiones |
| Pregunta que responde | ¿Se construyó según la especificación? | ¿Funciona según la especificación ya instalado? |
| Dónde dedicar tiempo | Comportamiento ante fallas, funciones de seguridad, documentos | Estado tras el transporte, servicios, enlace con otros equipos |
| Hallazgos típicos | Fallas de diseño o fabricación, especificaciones mal interpretadas | Daños de transporte, servicios insuficientes |
| Correcciones | Diseñadores y ensambladores están presentes | Conseguir piezas y personal toma tiempo |
| Qué sigue | Hallazgos registrados con prioridad, responsable y fecha compromiso | Se cierra la lista de pendientes y se pasa a la aceptación |
¿Por qué probar dos veces?
Si la máquina pasó la FAT, es tentador pensar que en la SAT basta con energizarla. Pero entre una prueba y otra el equipo se desarma, se embala, se transporta, se vuelve a armar y se instala en otro edificio. El nivel del piso, el voltaje de alimentación, la presión del aire comprimido, la temperatura y la humedad del local y las señales con los equipos vecinos no se pueden reproducir por completo en la fábrica del proveedor. Para un comprador en México, el recorrido incluye además el flete internacional desde Japón.
El Anexo 15 de las guías EU GMP (buenas prácticas de manufactura de medicamentos) dice algo parecido: la FAT puede complementarse con una SAT cuando el equipo llega al sitio de manufactura. También señala que, si está justificado, algunas pruebas de la FAT no tienen que repetirse en sitio, siempre que se demuestre que el transporte y la instalación no afectan la función.
Como regla, cuanto más tarde se descubre un defecto, más tiempo y esfuerzo cuesta corregirlo. Por eso el reparto básico es este: resuelva en la FAT todo lo que se pueda y deje para la SAT lo que solo el sitio puede mostrar.
Cómo manejan tachiai y kenshu los proveedores japoneses
Dos palabras japonesas aparecerán una y otra vez. Tachiai (立会) significa "estar presente como testigo". Un tachiai kensa es una inspección a la que asiste el comprador, normalmente siguiendo un procedimiento escrito que preparó el proveedor. Kenshu, como se vio arriba, es el acto formal de verificar lo entregado contra el contrato y aceptarlo. El contrato define cómo se relaciona el kenshu con el pago y con el inicio de la garantía, así que importa tanto a finanzas y compras como a ingeniería.
Prepárese para recibir varios documentos. Los nombres y el contenido cambian según la empresa y la industria, pero estos son los que puede ver un comprador en México:
| Nombre japonés | Qué es | Qué revisar |
|---|---|---|
| 仕様書 (shiyosho) | Especificación. Sus requisitos (URS) o la especificación del equipo del proveedor | Cada requisito tiene un número, un método de medición y condiciones |
| 検査要領書 (kensa yoryosho) | Procedimiento de inspección: puntos de prueba, métodos y criterios de aceptación | Cada punto remite a una línea de la especificación; se indica si es FAT o SAT |
| 試運転要領書 (shiunten yoryosho) | Procedimiento de la prueba de marcha (puesta en servicio) de la máquina | Duración de la corrida, piezas usadas y cómo se cuentan los paros |
| 検査成績書 (kensa seisekisho) | Informe de inspección: resultados medidos, con frecuencia firmado por ambas partes | Valores medidos reales, no solo "OK"; los instrumentos usados |
| 図面・回路図・部品表 (zumen, kairo-zu, buhin-hyo) | Planos, diagramas eléctricos, lista de materiales (BOM) | La revisión corresponde a la máquina tal como se construyó |
| 取扱説明書 (toriatsukai setsumeisho) | Manual de instrucciones, con la información de riesgos residuales | Idioma y formato que necesitan sus operadores |
| 残件リスト (lista de zanken; 残件 = pendientes) | Lista de pendientes, equivalente a la punch list | Responsable, fecha compromiso y cómo se confirmará el cierre |
Procedimiento de FAT y SAT: 6 pasos, de la especificación a la aceptación
La FAT y la SAT no son solo dos días de pruebas. Si trata todo, desde redactar la especificación hasta cerrar el último pendiente, como un solo proceso continuo, queda claro qué hay que decidir en cada momento.
Los pasos 1 y 2, antes de que alguien visite al proveedor, deciden el resultado.
Nota: en equipos pequeños a veces se omite la FAT y solo se hace la SAT. Los pasos 1 y 2 se aplican igual.
La relación con el proveedor suele tensarse a partir del paso 3, cuando empiezan a oírse frases como "eso no está en la especificación" o "eso tiene un costo extra". La causa de fondo suele ser una especificación o un procedimiento que quedó ambiguo en los pasos 1 y 2. Las secciones siguientes siguen los pasos en orden.
Pasos 1 y 2: antes de hacer el pedido
Lo que se revisa en la FAT y la SAT lo definen dos documentos: la especificación de requisitos del usuario (URS) que usted redacta y el procedimiento de inspección que acuerda con el proveedor. La primera dice qué quiere; el segundo, cómo comprobará que lo recibió.
El Anexo 15 de EU GMP indica que la URS debe ser un punto de referencia durante todo el ciclo de vida de la validación. Eso vale en cualquier industria, no solo en la farmacéutica: el criterio con el que juzgará la máquina es lo que digan los documentos previos al pedido.
Escriba requisitos que se puedan aprobar o rechazar
Las especificaciones suelen decir cosas como "alta velocidad", "precisión suficiente" u "operación estable". Nadie puede decidir si pasa o no con esas frases en la FAT, y proveedor y comprador las interpretan como les conviene.
Para que un requisito sea verificable, dele tres cosas: un número, un método de medición y condiciones. Para el tiempo de ciclo (lo que se tarda en producir una pieza), "X segundos o menos" no basta. Indique qué pieza, sobre cuántas piezas consecutivas se calcula el promedio y si se incluye el cambio de modelo (cambio de herramental). Un ejemplo hipotético: "Pieza A, 200 piezas consecutivas, tiempo de ciclo promedio de 12.0 s o menos, sin incluir cambio de modelo". Con ese nivel de detalle no queda nada que discutir el día de la prueba.
Con un número, un método y condiciones, el aprobado o rechazado se decide en el momento.
Nota: los valores "__" dependen del equipo y del producto. Defínalos a partir de sus estándares de calidad y su plan de producción.
Cuando ponga números a la estabilidad, defina también qué cuenta como paro y cómo se mide el tiempo de paro. La eficiencia general de los equipos (OEE), que separa las pérdidas en disponibilidad, desempeño e índice de calidad, es un buen modelo para definir los paros.
Puntos que debe cubrir el procedimiento de inspección
Con frecuencia el proveedor redacta el procedimiento de inspección y se lo envía para su revisión y aprobación. Al recibirlo, verifique que cubra al menos estos seis puntos:
- Puntos de prueba, cada uno vinculado a una línea de la especificación
- Métodos de prueba e instrumentos de medición que se usarán
- Criterios de aceptación (valores y tolerancias)
- Piezas de prueba: piezas de producción o sustitutas, y cuántas
- Si cada punto se revisa en la FAT o en la SAT
- Quién atestigua y el formato de registro (campos de firma, fotos, cómo se guardan los datos de medición)
El punto que más se olvida es el número y el tipo de piezas de prueba. Si el material y los componentes de producción no han llegado a la fábrica del proveedor, la máquina solo puede correr con piezas sustitutas y usted no verá cómo se comporta en condiciones reales. Para un comprador en México eso implica un envío internacional a Japón, así que acuerde desde el pedido cuándo y cómo se enviarán las piezas.
Escriba las condiciones de aceptación en el contrato
En un equipo, la orden de compra o el contrato debe decir qué cuenta como aceptación: pasar la FAT, pasar la SAT, o una verificación posterior con piezas de producción.
Acuerde en el mismo momento el calendario de pagos, cómo afectan los pendientes a la aceptación y cuándo empieza la garantía. Los equipos son de alto valor y el camino a la aceptación es largo, así que ingeniería y compras deben ponerse de acuerdo en estos términos desde temprano.
Paso 3: FAT en la fábrica del proveedor
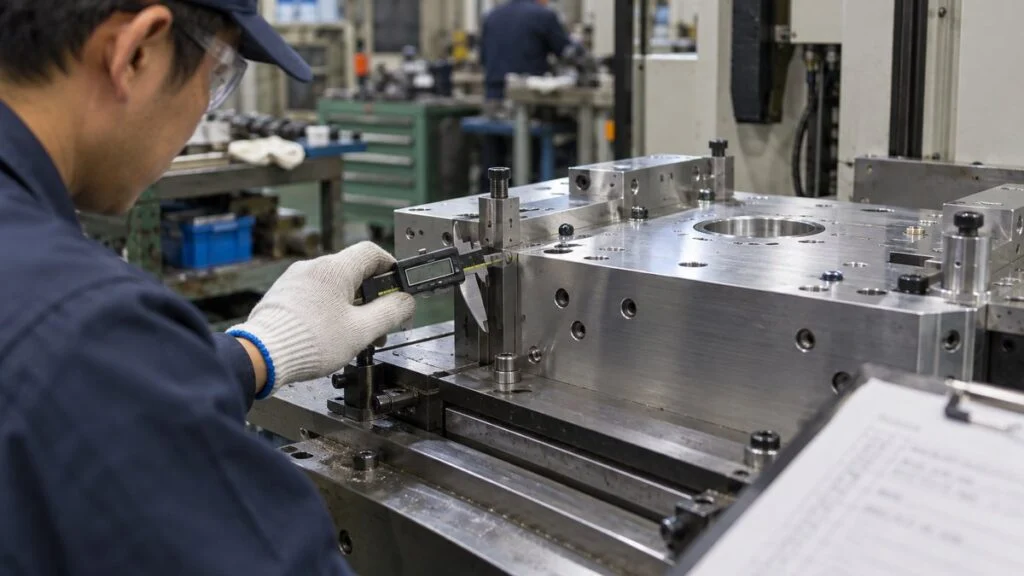
El día de la FAT, usted recorre el procedimiento de inspección punto por punto. Los diseñadores y ensambladores del proveedor están en el edificio, y esa es la gran ventaja de la FAT: puede preguntar la causa en el momento y acordar la corrección antes de irse.
La FAT cubre cómo se detiene la máquina y qué documentos la acompañan, no solo si corre.
Nota: acuerde también cómo se manejarán los cambios al programa de control hechos después de la FAT (historial de cambios y qué se vuelve a probar).
Pruebe las condiciones de falla, no solo la operación normal
En la demostración del proveedor, la máquina corre sin problemas. Los problemas de producción vienen de las condiciones anormales: una pieza fuera de posición, material que se acaba, un sensor sucio. Provoque esas fallas a propósito y verifique que la pantalla muestre la causa y que un operador pueda recuperar la máquina de forma segura.
También conviene llevar al personal de producción y de mantenimiento que realmente operará la máquina. Ellos detectan lo que un ingeniero de manufactura (seisan gijutsu) solo suele pasar por alto: controles incómodos, registros de inspección mal ubicados y consumibles difíciles de cambiar.
Recoja la información de riesgos residuales
El Ministerio de Salud, Trabajo y Bienestar de Japón (MHLW) establece su enfoque recomendado en las Directrices para las normas de seguridad integrales de la maquinaria, elaboradas tomando como referencia ISO 12100. El fabricante de la máquina hace una evaluación de riesgos en la etapa de diseño y transmite al usuario, como información para el uso, los peligros que no pudo eliminar (riesgos residuales).
Desde abril de 2012, el Artículo 24-13 de la Ordenanza japonesa de Seguridad y Salud Industrial pide además que quien transfiera o preste maquinaria se esfuerce por informar al receptor de sus peligros. Es una "obligación de esfuerzo" y no un requisito estricto, pero un proveedor japonés debe estar preparado para entregar esta información.
En la FAT, vaya más allá de confirmar que las funciones de seguridad operan. Pida la lista de riesgos residuales y una explicación de qué peligros quedan en qué tareas; es el punto de partida de la evaluación de riesgos que hará en su propia planta. Si el equipo incluye robots, revise también los requisitos de seguridad del robot.
En México, la seguridad de la maquinaria en el centro de trabajo se rige por las normas oficiales mexicanas (NOM) de la STPS; por ejemplo, la NOM-004-STPS trata de los sistemas de protección y dispositivos de seguridad en maquinaria y equipo, y la NOM-001-SEDE, de las instalaciones eléctricas. No son equivalentes a las directrices japonesas ni a ISO 12100. Confirme con su área de seguridad e higiene qué normas aplican a la máquina y qué evidencia deben tener a la mano al recibirla. Esta guía no sustituye esa decisión.
Registre los hallazgos con su prioridad
La FAT genera hallazgos de todos los tamaños. Si insiste en corregirlos todos antes del embarque, perderá la fecha de entrega; si los difiere todos, heredará los problemas en su planta. Clasifique cada hallazgo en uno de tres grupos y anote un responsable y una fecha compromiso para cada uno:
- Corregir antes del embarque: todo lo que afecte la seguridad, la calidad o el cumplimiento legal
- Corregir antes de la SAT: puntos que se resuelven con un ajuste en sitio
- Corregir después: puntos que pueden esperar hasta que arranque la producción
Este registro es la base de la lista de pendientes (punch list) que se describe en el paso 6. Cuando alguien diga "lo corregimos", anótelo y pida que ambas partes lo confirmen.
Pasos 4 y 5: instalación y SAT en su planta
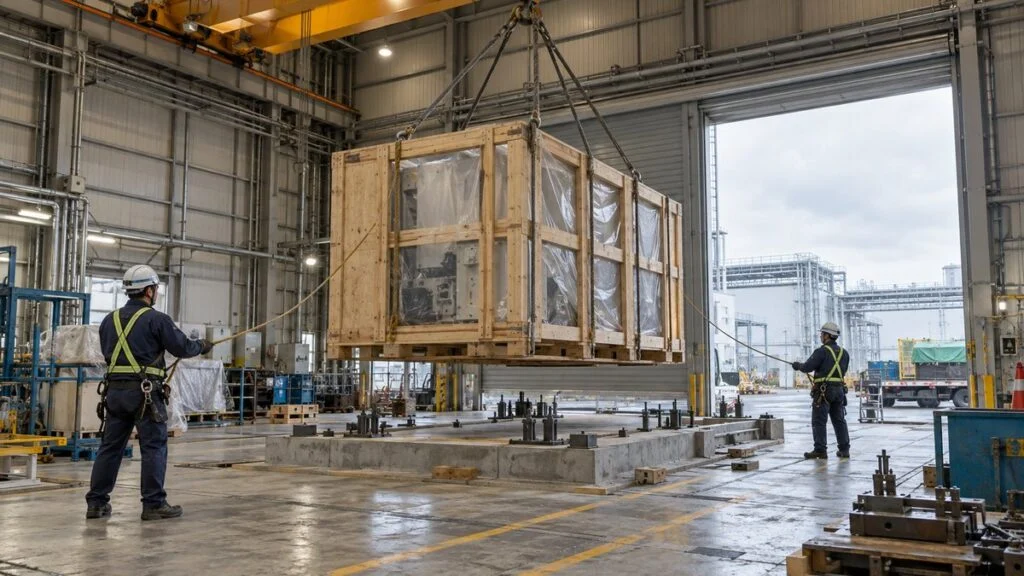
Una vez que confirme que se corrigieron los hallazgos de la FAT que debían cerrarse antes del embarque, el equipo se envía y se instala en su planta. La instalación incluye la posición de la cimentación y los anclajes, la nivelación, la conexión de servicios (energía, aire comprimido, agua de enfriamiento, etc.) y el cableado de señales hacia los equipos vecinos.
Para la SAT, separe los puntos que ya se verificaron en la FAT de los que solo se pueden revisar en sitio. Limite el primer grupo a una revisión rápida y dedique su tiempo al segundo; así la SAT se mantiene corta.
En sitio, vuelva a revisar solo lo que el transporte y la instalación pueden cambiar.
Revise daños de transporte y pruebe los servicios
La vibración y los golpes durante el transporte pueden aflojar tornillos, mover piezas de posicionamiento y romper cables. Fotografíe el equipo al desembalarlo y vuelva a medir, al menos, algunos puntos representativos de exactitud de la FAT. Así evita una disputa posterior sobre si algo se dañó en el transporte o ya venía mal.
Los servicios son responsabilidad de su planta. Que la presión del aire comprimido baje cuando corren otras máquinas, o que la alimentación eléctrica no tenga capacidad suficiente, suele ser un problema de la planta y no del equipo. Defina en la especificación, antes del pedido, el límite de responsabilidad (toriai, la interfaz entre alcances de suministro).
Corra con piezas de producción y con sus propios operadores
La SAT termina con la máquina corriendo con los mismos materiales, operadores y cambios de modelo que en producción. Es común que una máquina funcione sin problemas cuando el ingeniero del proveedor está en los controles, pero que el cambio de modelo tarde mucho más cuando sus propios operadores la manejan por primera vez.
Aproveche ese tiempo para capacitar a los operadores y para que el proveedor explique a su equipo de mantenimiento cómo se inspecciona el equipo y se cambian las piezas. Use lo aprendido para armar su plan de mantenimiento.
Paso 6: kenshu (aceptación) y pendientes
Pasar la SAT lleva a la aceptación. En la práctica, sin embargo, rara vez se acepta un equipo sin nada pendiente. Decidir si se acepta con pendientes menores es donde empiezan muchas disputas.
Hay varias formas de ligar la aceptación con el pago y, mientras más caro es el equipo, más a menudo se divide el pago en etapas. Elija la que elija, acuerde por escrito al hacer el pedido qué prueba dispara qué pago.
Elija la división según el tamaño del equipo y su relación con el proveedor.
Nota: los porcentajes de pago y el número de parcialidades se fijan en cada contrato.
Cierre la lista de pendientes (punch list)
Si acepta con pendientes menores, enumere cada uno con su descripción, responsable, fecha compromiso y la forma de confirmar el cierre, y que ambas partes firmen. En obras y plantas industriales esto se llama punch list; los proveedores japoneses pueden llamarla lista de zanken.
Todo lo que afecte la seguridad o la calidad debe corregirse antes de la aceptación. Dé seguimiento a los demás contra sus fechas compromiso y acuerde si la garantía empieza en la fecha de aceptación o cuando se cierre el último punto. Dejarlo claro desde el principio evita malentendidos después.
Verifique qué ley rige el contrato
La mayoría de las condiciones de aceptación se fijan libremente en el contrato, pero la ley aplicable puede añadir plazos propios. Un contrato con un proveedor japonés puede designar la ley japonesa, la mexicana u otra, así que revise la cláusula de ley aplicable con su área legal y de compras. Si el contrato no excluye la Convención de Viena sobre compraventa internacional de mercaderías (CISG), vale la pena preguntar a su área legal si le aplica: tanto México como Japón son Estados parte, y esa convención también exige examinar la mercancía en un plazo breve y avisar al vendedor de las faltas de conformidad.
Si se aplica la ley japonesa a una venta entre comerciantes, el Artículo 526 del Código de Comercio japonés obliga al comprador a inspeccionar los bienes sin demora tras recibirlos y a notificar de inmediato al vendedor cualquier falta de conformidad. Para los defectos que no se pueden ver enseguida, la misma regla se aplica si el comprador los descubre dentro de los seis meses posteriores a la recepción. El artículo puede modificarse por contrato, y los contratos de equipos suelen fijar su propio periodo de inspección. Retrasar la inspección puede costarle el derecho a reclamar. El Artículo 566 del Código Civil japonés fija además un plazo de aviso de un año desde que el comprador conoce una falta de conformidad en tipo o calidad, sin límite de tiempo si el vendedor la conocía o actuó con negligencia grave. Lea estas reglas junto con la cláusula de garantía.
Si el contrato se rige por la ley mexicana, también existen reglas propias sobre reclamos por defectos y vicios ocultos, con plazos que pueden ser cortos. Pida a su área legal que los confirme antes de firmar.
Errores comunes en la FAT y la SAT
Cada uno de los errores siguientes viene de omitir una parte de los pasos anteriores.
La mayoría se previenen durante la preparación, no el día de la prueba.
El proveedor ve los mismos problemas desde el otro lado. Aclarar los puntos vagos desde la cotización y acordar pronto el procedimiento de inspección es la forma más segura de evitar retrabajos y discusiones por cargos extra. La FAT y la SAT existen para que comprador y proveedor juzguen la máquina con el mismo criterio. Aborde estas pruebas como un esfuerzo conjunto para arrancar bien la producción, no como un examen a la otra parte, y las conversaciones del día se mantendrán constructivas.
Preguntas para resolver con su proveedor japonés
Antes de cerrar la orden de compra, obtenga respuesta por escrito a estas preguntas:
- ¿Qué cuenta exactamente como kenshu (aceptación): la FAT, la SAT o una corrida con piezas de producción?
- ¿Qué pago corresponde a cada hito y cuándo empieza la garantía?
- ¿Quién redacta el procedimiento de inspección y cuándo lo recibiremos para aprobarlo?
- ¿Qué puntos se prueban en la FAT y cuáles en la SAT?
- ¿Qué piezas de prueba se usarán, cuántas y cuándo debemos enviarlas a Japón?
- ¿Qué documentos recibiremos (informe de inspección, procedimiento de prueba de marcha, planos, manual, lista de refacciones) y en qué idioma?
- ¿Dónde está el límite de responsabilidad (toriai) para servicios e interfaces de señales?
- ¿Cómo se documentarán y se volverán a probar los cambios al programa de control posteriores a la FAT?
- ¿Cómo se registrarán, firmarán y cerrarán los pendientes?
- ¿Qué ley rige el contrato y qué plazo de inspección establece?
- Si los ingenieros del proveedor deben viajar desde Japón para la SAT o para corregir pendientes, ¿cómo se programan y quién cubre el costo?
Lista de verificación gratuita de FAT y SAT
Convertimos los pasos de esta guía en una lista de verificación de FAT y SAT que puede reutilizar en su próximo proyecto. Tiene 44 puntos en seis secciones:
- Antes de la FAT: requisitos verificables, condiciones de aceptación, procedimiento de inspección, piezas de prueba, documentos y asistentes
- Durante la FAT: construcción vs. especificación, capacidad y exactitud, corrida continua, recuperación ante fallas, funciones de seguridad y riesgos residuales
- Cierre de la FAT: hallazgos priorizados, informe de inspección firmado, versión del programa y liberación para embarque
- Antes de la SAT: fotos al desembalar, cimentación y nivelación, servicios, interfaces y piezas de producción
- Durante la SAT: nueva medición tras el transporte, revisión de servicios, interbloqueos, corridas de producción y capacitación
- Aceptación final: punch list, acta de aceptación firmada, hito de pago e inicio de la garantía
Edite los puntos según su equipo y su contrato. La lista es un punto de partida, no un sustituto del procedimiento de inspección que acuerde con su proveedor.
Alcance y límites de esta guía
- Las prácticas varían. Los nombres de los documentos, el nivel de detalle del procedimiento de inspección y la forma de ligar la aceptación con el pago cambian entre proveedores japoneses, industrias y proyectos. Confirme los detalles con su proveedor.
- Las industrias reguladas tienen sus propias reglas. Los equipos de manufactura farmacéutica bajo el Anexo 15 de EU GMP pasan por una calificación formal (calificación de instalación, de operación y de desempeño, IQ, OQ y PQ), y la FAT y la SAT son parte de ese proceso.
- Las decisiones de seguridad y legales no se cubren aquí. Esta guía enumera qué revisar. Lo que su planta debe hacer en seguridad de maquinaria y la interpretación de su contrato las deciden su área de seguridad, su área legal y las leyes que le apliquen. Las referencias a normas mexicanas son orientativas; verifique la versión vigente.
- Los equipos pequeños pueden omitir la FAT. Aun así, la preparación de los pasos 1 y 2 se aplica.
Preguntas frecuentes
¿Cuál es la diferencia entre FAT y SAT?
La FAT se hace en la fábrica del proveedor antes del embarque, para confirmar que la máquina se construyó según la especificación. La SAT se hace en su planta después de la instalación, para confirmar que funciona según la especificación en su lugar, incluidos los servicios, el estado tras el transporte y el enlace con otros equipos.
¿Se puede omitir la FAT y hacer solo la SAT?
Sí, en equipos pequeños a veces se hace así. Aun así, antes del pedido debe definir los requisitos y las condiciones de aceptación y acordar el procedimiento de inspección. Tenga en cuenta que los defectos que se encuentran en sitio tardan más en corregirse, sobre todo si los ingenieros del proveedor tienen que viajar desde Japón.
¿Quién debe asistir a una prueba de aceptación en fábrica?
Lleve al personal de producción, mantenimiento y calidad que usará la máquina, no solo al ingeniero de manufactura. Ellos notan problemas de operabilidad y de mantenimiento que un ingeniero de manufactura trabajando solo suele pasar por alto.
¿Qué es una punch list en la FAT y la SAT?
Es la lista de pendientes menores que quedan cuando se acepta el equipo antes de que todo esté terminado. Cada punto tiene descripción, responsable, fecha compromiso y la forma de confirmar el cierre, y ambas partes la firman. Nace de los hallazgos registrados en la FAT. Los proveedores japoneses pueden llamarla lista de zanken (pendientes).
¿Qué significa kenshu en los contratos de equipos japoneses?
Kenshu (aceptación formal) es verificar el equipo entregado contra el contrato y recibirlo. Con frecuencia el pago y el inicio de la garantía se ligan a él, así que el contrato debe decir exactamente qué prueba o condición cuenta como kenshu y cómo se relaciona con el pago y la garantía.
Fuentes
- Definiciones de FAT y SAT: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (páginas de muestra)
- URS, FAT/SAT, IQ/OQ/PQ: Comisión Europea, EU GMP Annex 15: Qualification and Validation (2015)
- Notificación de peligros de la maquinaria: MHLW, aviso sobre el Artículo 24-13 de la Ordenanza de Seguridad y Salud Industrial (en japonés)
- Directrices de seguridad de maquinaria: MHLW, Directrices para las normas de seguridad integrales de la maquinaria (revisión de 2007, en japonés)
- Artículo 526 del Código de Comercio japonés: Zeiken, Código de Comercio (extracto) Artículo 526 (en japonés)
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.