FAT et SAT : essais de réception d’un équipement japonais
Votre site a commandé une machine de production auprès d'un fournisseur d'équipements japonais. Avant l'expédition, celui-ci vous invite à un tachiai kensa (立会検査, contrôle en présence de l'acheteur) dans son usine et vous envoie par e-mail une kensa yoryo-sho (検査要領書, procédure d'essais) à valider. Ce que vous pourrez vérifier le jour du contrôle est en grande partie décidé plus tôt, au moment où vous fixez la spécification et les conditions de réception.
Si la spécification est floue, personne ne peut dire ce jour-là si la machine est acceptée ou non. Le litige suit alors la machine jusqu'à l'installation, puis jusqu'au kenshu (検収, réception formelle de l'équipement livré) et enfin jusqu'au paiement. Ce guide explique la différence entre les essais de réception en usine (FAT) et les essais de réception sur site (SAT), détaille la procédure FAT et ce qui la suit en six étapes, de la spécification à la réception, et se termine par une checklist FAT et SAT gratuite.
- Le FAT a lieu dans l'usine du fournisseur, avant l'expédition. Le SAT a lieu sur votre site, une fois l'équipement installé.
- Le FAT répond à la question « Est-ce conforme à la spécification à la sortie de fabrication ? » ; le SAT à « Cela fonctionne-t-il conformément à la spécification, là où c'est installé ? ». Les dommages de transport, les utilités et les échanges de signaux avec les équipements amont et aval ne se vérifient que sur site.
- Deux documents convenus avant la commande déterminent ce que vous pourrez vérifier : votre cahier des charges utilisateur (URS) et la procédure d'essais. Rédigez chaque exigence avec une valeur, une méthode de mesure et des conditions d'essai, pour que le résultat soit sans ambiguïté : conforme ou non conforme.
- Au FAT, contrôlez aussi le comportement en cas de défaut, les fonctions de sécurité, les informations sur les risques résiduels (les dangers que le fournisseur n'a pas pu éliminer à la conception) et les documents, pas seulement la marche normale. Consignez chaque remarque avec sa priorité et reportez-la dans la liste de réserves (punch list).
- Fixez par écrit, à la commande, les conditions de réception et les échéances de paiement, et vérifiez quelle loi régit le contrat.
Sommaire
- FAT et SAT : ce que prouve chaque essai
- Comment les fournisseurs japonais pratiquent le tachiai et le kenshu
- Procédure FAT et SAT : 6 étapes, de la spécification à la réception
- Étapes 1 et 2 : avant de passer la commande
- Étape 3 : le FAT dans l'usine du fournisseur
- Étapes 4 et 5 : installation et SAT sur votre site
- Étape 6 : kenshu (réception) et points ouverts
- Erreurs fréquentes au FAT et au SAT
- Questions à régler avec votre fournisseur japonais
- Checklist FAT et SAT gratuite
- Limites de ce guide
- FAQ
FAT et SAT : ce que prouve chaque essai
Le FAT (Factory Acceptance Test, essais de réception en usine) est le contrôle réalisé dans l'usine du fournisseur avant l'expédition de la machine. En japonais, on l'appelle kojo tachiai kensa (工場立会検査, contrôle en usine en présence de l'acheteur). Le SAT (Site Acceptance Test, essais de réception sur site) est réalisé une fois l'équipement livré et installé sur votre site ; en japonais, c'est le genchi ukeire kensa (現地受入検査, contrôle de réception sur site).
La norme internationale IEC 62381 (CEI 62381), consacrée au FAT et au SAT des systèmes d'automatisation de l'industrie de process, définit le FAT comme l'ensemble des contrôles et essais démontrant que le système ou le composant satisfait à sa spécification, généralement menés dans les locaux du fournisseur. Elle définit le SAT comme les contrôles et essais réalisés sur le site d'installation, qui démontrent que l'installation respecte les normes, codes, spécifications et instructions d'installation applicables.
En clair, le FAT vérifie que la machine a été fabriquée conformément à la spécification, et le SAT qu'elle fonctionne conformément à la spécification une fois installée.
Ce sont deux contrôles en présence de l'acheteur, mais ils ont lieu à des endroits et à des moments différents : ils ne vérifient donc pas les mêmes choses.
Note : l'IEC 62381 couvre les systèmes d'automatisation de l'industrie de process. Les termes FAT et SAT s'emploient aussi, avec le même sens, pour les machines d'assemblage et les machines-outils.
Le tableau ci-dessous ajoute les points à ne pas oublier : où passer son temps et ce qui se passe après chaque essai. Ce sont les éléments à inscrire dans la procédure d'essais.
| Point | FAT (chez le fournisseur) | SAT (sur votre site) |
|---|---|---|
| Lieu et moment | Usine du fournisseur, avant l'expédition | Votre site, après installation et raccordement |
| Question à laquelle l'essai répond | Est-ce conforme à la spécification à la sortie de fabrication ? | Cela fonctionne-t-il conformément à la spécification une fois installé ? |
| Où passer du temps | Comportement en cas de défaut, fonctions de sécurité, documents | État après transport, utilités, liaisons avec les autres équipements |
| Constats fréquents | Défauts de conception ou de fabrication, spécification mal interprétée | Dommages de transport, utilités insuffisantes |
| Reprises | Concepteurs et monteurs sur place | Pièces et personnel à organiser, donc plus de délai |
| Suite | Remarques consignées avec priorité, responsable et échéance | Liste de réserves levée, puis réception |
Pourquoi tester deux fois ?
Si la machine a passé le FAT, on est tenté de croire qu'une simple mise sous tension suffit au SAT. Mais entre les deux essais, l'équipement est démonté, mis en caisse, transporté, remonté et installé dans un autre bâtiment. La planéité du sol, la tension d'alimentation, la pression d'air comprimé, la température et l'humidité ambiantes, ainsi que les échanges de signaux avec les équipements voisins, ne peuvent pas être reproduits entièrement dans l'usine du fournisseur. Pour une machine expédiée depuis le Japon, le voyage comprend en plus un long transport maritime ou aérien.
L'annexe 15 des BPF de l'UE (bonnes pratiques de fabrication des médicaments) dit la même chose : le FAT peut être complété par un SAT une fois l'équipement arrivé sur le site de fabrication. Elle précise aussi que, lorsque c'est justifié, certains essais du FAT n'ont pas à être répétés sur site, à condition de démontrer que le transport et l'installation n'affectent pas la fonction.
En règle générale, plus un défaut est découvert tard, plus il coûte de temps et d'efforts à corriger. La répartition de base est donc la suivante : réglez au FAT tout ce qui peut l'être, et réservez le SAT à ce que seul le site peut révéler.
Comment les fournisseurs japonais pratiquent le tachiai et le kenshu
Deux mots japonais reviendront sans cesse. Tachiai (立会) signifie « être présent comme témoin ». Un tachiai kensa est un contrôle auquel l'acheteur assiste en personne, en général selon une procédure écrite préparée par le fournisseur. Le kenshu, comme indiqué plus haut, est l'acte formel qui consiste à vérifier les biens livrés par rapport au contrat et à les accepter. C'est le contrat qui définit le lien entre le kenshu, le paiement et le début de la garantie : le sujet concerne donc autant vos équipes financières et achats que l'ingénierie.
Attendez-vous à recevoir une pile de documents. Les noms et le contenu varient selon les entreprises et les secteurs, mais voici ceux qu'un acheteur étranger peut rencontrer :
| Nom japonais | De quoi s'agit-il | Ce qu'il faut vérifier |
|---|---|---|
| 仕様書 (shiyosho) | Spécification : vos exigences (URS) ou la spécification de l'équipement établie par le fournisseur | Chaque exigence a une valeur, une méthode de mesure et des conditions |
| 検査要領書 (kensa yoryo-sho) | Procédure d'essais : points à contrôler, méthodes, critères d'acceptation | Chaque point renvoie à une ligne de la spécification ; le FAT ou le SAT est indiqué |
| 試運転要領書 (shiunten yoryo-sho) | Procédure de marche d'essai (mise en service) de la machine | Durée de marche, pièces utilisées, façon de compter les arrêts |
| 検査成績書 (kensa seiseki-sho) | Rapport de contrôle : résultats mesurés, souvent signé par les deux parties | Valeurs réellement mesurées, pas seulement « OK » ; instruments utilisés |
| 図面・回路図・部品表 (zumen, kairo-zu, buhin-hyo) | Plans, schémas électriques, nomenclature | L'indice de révision correspond à la machine telle que construite |
| 取扱説明書 (toriatsukai setsumei-sho) | Notice d'instructions, y compris les informations sur les risques résiduels | Langue et format dont vos opérateurs ont besoin |
| 残件リスト (liste zanken ; 残件 = points restant ouverts) | Liste des points ouverts, équivalent de la liste de réserves (punch list) | Responsable, échéance et façon de confirmer la levée |
Procédure FAT et SAT : 6 étapes, de la spécification à la réception
Le FAT et le SAT ne se résument pas à deux jours d'essais. Si vous considérez comme un seul processus tout ce qui va de la rédaction de la spécification à la levée de la dernière réserve, on voit clairement ce qu'il faut décider à chaque moment.
Les étapes 1 et 2, avant toute visite chez le fournisseur, décident du résultat.
Note : pour un petit équipement, on supprime parfois le FAT et on ne fait que le SAT. Les étapes 1 et 2 restent nécessaires.
La relation avec le fournisseur se tend souvent à partir de l'étape 3, quand on commence à entendre « Ce n'est pas dans la spécification » ou « Ce sera facturé en supplément ». La cause racine est souvent une spécification ou une procédure restée floue aux étapes 1 et 2. Les sections suivantes reprennent les étapes dans l'ordre.
Étapes 1 et 2 : avant de passer la commande
Ce qui sera contrôlé pendant le FAT et le SAT est fixé par deux documents : le cahier des charges utilisateur (URS) que vous rédigez, et la procédure d'essais dont vous convenez avec le fournisseur. Le premier dit ce que vous voulez ; le second dit comment vous prouverez que vous l'avez obtenu.
L'annexe 15 des BPF de l'UE indique que l'URS doit servir de point de référence tout au long du cycle de vie de la validation. Cela vaut dans tous les secteurs, pas seulement la pharmacie : le référentiel avec lequel vous jugerez la machine est ce que disent les documents d'avant-commande.
Rédiger des exigences qui permettent de conclure
Les spécifications contiennent souvent des formules comme « grande vitesse », « précision suffisante » ou « fonctionnement stable ». Personne ne peut conclure sur de tels termes lors du FAT : le fournisseur et l'acheteur les lisent chacun à leur avantage.
Pour rendre une exigence vérifiable, donnez-lui trois éléments : une valeur, une méthode de mesure et des conditions. Pour un temps de cycle (le temps nécessaire pour produire une pièce), « X secondes maximum » ne suffit pas. Précisez quelle pièce, sur combien de pièces consécutives la moyenne est calculée, et si le changement de série est inclus. Exemple hypothétique : « Pièce A, 200 pièces consécutives, temps de cycle moyen de 12,0 s maximum, changement de série exclu. » Avec ce niveau de détail, il n'y a plus rien à discuter le jour J.
Avec une valeur, une méthode et des conditions, la conformité se décide sur place.
Note : les valeurs « __ » dépendent de l'équipement et du produit. Fixez-les à partir de vos exigences qualité et de votre plan de production.
Si vous chiffrez la stabilité, définissez aussi ce qui compte comme un arrêt et la façon de mesurer la durée d'arrêt. Le TRS (taux de rendement synthétique, OEE en anglais), qui répartit les pertes entre disponibilité, performance et qualité, est un bon modèle pour définir les arrêts.
Les points à couvrir dans la procédure d'essais
Le plus souvent, c'est le fournisseur qui rédige un projet de procédure d'essais et vous l'envoie pour relecture et validation. À sa réception, vérifiez qu'elle couvre au moins ces six points :
- Les points à contrôler, chacun rattaché à une ligne de la spécification
- Les méthodes d'essai et les instruments de mesure à utiliser
- Les critères d'acceptation (valeurs et tolérances)
- Les pièces d'essai : pièces de série ou pièces de substitution, et en quelle quantité
- Pour chaque point, s'il est contrôlé au FAT ou au SAT
- Qui assiste aux essais et le format des enregistrements (cases de signature, photos, conservation des données de mesure)
Le point le plus souvent négligé est la quantité et le type des pièces d'essai. Si vos matières et composants de série ne sont pas arrivés dans l'usine du fournisseur, la machine ne peut tourner qu'avec des pièces de substitution et vous ne voyez pas son comportement en conditions réelles. Pour un acheteur hors du Japon, cela suppose un envoi international vers le Japon : convenez à la commande de la date et du mode d'envoi des pièces.
Inscrire les conditions de réception dans le contrat
Pour un équipement, la commande ou le contrat doit dire ce qui vaut réception (kenshu) : le FAT validé, le SAT validé, ou une vérification ultérieure avec des pièces de série.
Convenez en même temps de l'échéancier de paiement, de l'effet des points ouverts sur la réception et de la date de départ de la garantie. Les commandes d'équipements portent sur des montants élevés et le chemin jusqu'à la réception est long : l'ingénierie et les achats doivent donc s'accorder tôt sur ces conditions.
Étape 3 : le FAT dans l'usine du fournisseur
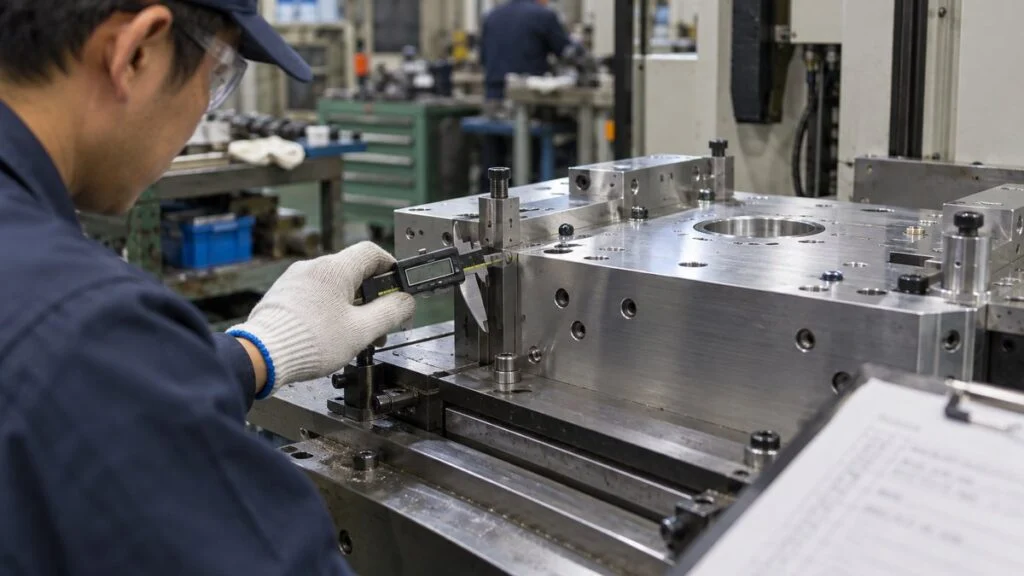
Le jour du FAT, vous parcourez la procédure d'essais point par point. Les concepteurs et les monteurs du fournisseur sont sur place, et c'est le grand avantage du FAT : vous pouvez interroger sur la cause d'un écart et convenir de la correction avant de repartir.
Le FAT porte sur la façon dont la machine s'arrête et sur les documents livrés, pas seulement sur son fonctionnement.
Note : convenez aussi du traitement des modifications du programme de commande faites après le FAT (historique des modifications et étendue des essais à refaire).
Tester les situations de défaut, pas seulement la marche normale
Pendant la démonstration du fournisseur, la machine tourne sans accroc. Or les problèmes de production viennent des situations anormales : une pièce mal positionnée, un manque de matière, un capteur encrassé. Provoquez ces défauts volontairement et vérifiez que l'écran affiche la cause et qu'un opérateur peut reprendre la production en sécurité.
Il est aussi utile d'emmener les personnes de production et de maintenance qui utiliseront réellement la machine. Elles repèrent ce qu'un ingénieur méthodes seul laisse passer : commandes peu pratiques, trappes de visite mal placées, consommables difficiles à remplacer.
Recueillir les informations sur les risques résiduels
Le ministère japonais de la Santé, du Travail et des Affaires sociales (MHLW) expose son approche dans ses lignes directrices sur les normes de sécurité globales des machines (« Guidelines for the Comprehensive Safety Standards of Machinery »), élaborées en s'appuyant sur l'ISO 12100. Le constructeur réalise une appréciation des risques à la conception et transmet à l'utilisateur, sous forme d'informations pour l'utilisation, les dangers qu'il n'a pas pu éliminer (les risques résiduels).
Depuis avril 2012, l'article 24-13 de l'ordonnance japonaise sur la sécurité et la santé au travail demande aussi à toute personne qui cède ou prête une machine de s'efforcer d'informer le destinataire de ses dangers. Il s'agit d'une « obligation de moyens » plutôt que d'une exigence stricte, mais un fournisseur japonais doit être prêt à fournir ces informations.
Au FAT, ne vous contentez pas de vérifier que les fonctions de sécurité marchent. Demandez la liste des risques résiduels et une explication des dangers qui subsistent pour chaque tâche : c'est le point de départ de l'appréciation des risques que vous mènerez sur votre propre site. Si l'équipement comprend des robots, contrôlez aussi les exigences de sécurité propres aux robots.
Pour un équipement destiné à un site de l'Union européenne, pensez aussi à demander dans la commande la déclaration UE de conformité, le marquage CE et la notice d'instructions, et à vérifier avec votre service santé-sécurité les exigences applicables : directive Machines 2006/42/CE (remplacée par le règlement (UE) 2023/1230, applicable à partir du 20 janvier 2027) et norme NF EN ISO 12100 sur l'appréciation des risques. Au Maroc ou ailleurs, ce sont la réglementation locale et vos responsables santé-sécurité qui fixent ce que votre site doit faire de ces informations ; ce guide ne s'y substitue pas.
Consigner les remarques avec une priorité
Le FAT produit des remarques de toutes tailles. Si vous exigez de tout corriger avant l'expédition, vous ratez la date de livraison ; si vous reportez tout, vous héritez des problèmes sur site. Classez chaque remarque dans l'un des trois groupes suivants et notez pour chacune un responsable et une échéance :
- À corriger avant l'expédition : tout ce qui touche à la sécurité, à la qualité ou à la conformité réglementaire
- À corriger d'ici le SAT : les points qu'un réglage sur site peut résoudre
- À corriger plus tard : les points qui peuvent attendre le début de la production
Cet enregistrement sert de base à la liste de réserves décrite à l'étape 6. Quand quelqu'un dit « Nous corrigerons cela », écrivez-le et faites confirmer par les deux parties.
Étapes 4 et 5 : installation et SAT sur votre site
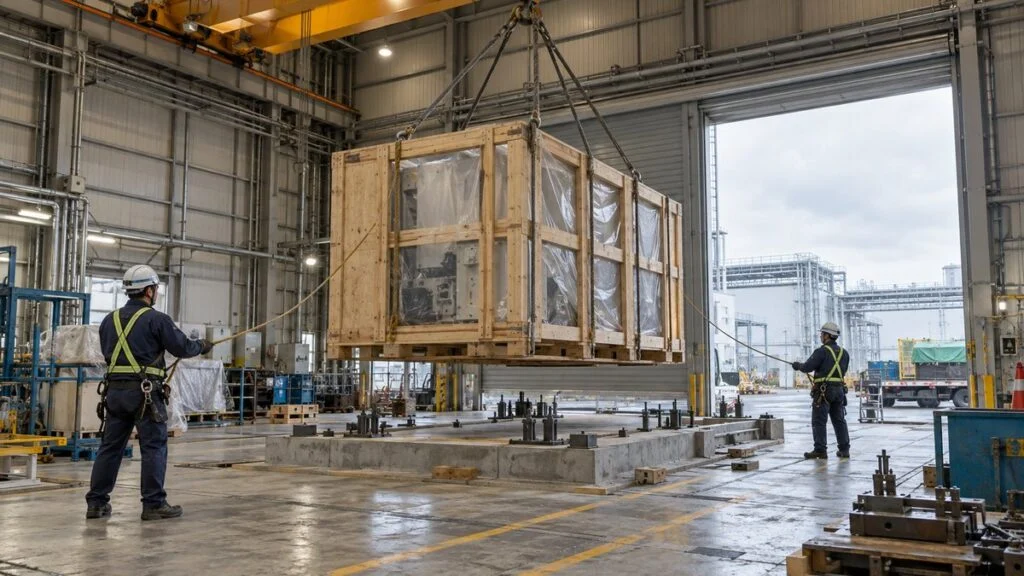
Une fois confirmée la correction des remarques du FAT à traiter avant expédition, l'équipement est expédié puis installé sur votre site. L'installation couvre la position des fondations et des ancrages, la mise à niveau, le raccordement des utilités (électricité, air comprimé, eau de refroidissement, etc.) et le câblage des signaux vers les équipements voisins.
Pour le SAT, répartissez les points entre ceux déjà vérifiés au FAT et ceux que seul le site permet de contrôler. Limitez le premier groupe à une vérification rapide et consacrez votre temps au second : c'est ce qui garde le SAT court.
Ne revérifiez sur site que ce que le transport et l'installation peuvent modifier.
Contrôler les dommages de transport et tester les utilités
Les vibrations et les chocs pendant le transport peuvent desserrer des boulons, décaler des pièces de positionnement et rompre des fils. Photographiez l'équipement au déballage et remesurez au moins quelques points de précision représentatifs du FAT. Vous éviterez ainsi un litige ultérieur pour savoir si quelque chose s'est cassé pendant le transport ou était défectueux dès le départ.
Les utilités relèvent de la responsabilité de votre usine. Une pression d'air comprimé qui chute quand d'autres machines tournent, ou une alimentation électrique de capacité insuffisante, est souvent un problème d'usine plutôt qu'un problème d'équipement. Définissez dans la spécification, avant la commande, la frontière de responsabilité (toriai, 取り合い en japonais).
Faire tourner avec des pièces de série et vos propres opérateurs
Le SAT se termine par une marche de la machine avec les mêmes matières, les mêmes opérateurs et les mêmes changements de série qu'en production. Il est courant qu'une machine tourne sans problème quand l'ingénieur du fournisseur est aux commandes, mais que le changement de série prenne beaucoup plus de temps quand vos propres opérateurs la conduisent pour la première fois.
Profitez de ce moment pour faire former les opérateurs et pour que le fournisseur guide votre équipe de maintenance dans les inspections et les remplacements de pièces. Servez-vous de ce que vous apprenez pour construire votre plan de maintenance.
Étape 6 : kenshu (réception) et points ouverts
Un SAT réussi conduit à la réception. En pratique pourtant, un équipement est rarement réceptionné sans aucun point ouvert. C'est souvent sur la question de réceptionner avec des points ouverts mineurs que naissent les litiges.
Il existe plusieurs façons de lier réception et paiement, et plus l'équipement est coûteux, plus le paiement est fréquemment échelonné. Quel que soit votre choix, convenez par écrit à la commande de l'essai qui déclenche chaque paiement.
Choisissez le découpage selon la taille de l'équipement et votre relation avec le fournisseur.
Note : les pourcentages de paiement et le nombre d'échéances sont fixés contrat par contrat.
Lever la liste de réserves (punch list)
Si vous réceptionnez avec des points ouverts mineurs, listez chacun avec sa description, son responsable, son échéance et la façon de confirmer sa levée, puis faites signer par les deux parties. Dans les travaux d'usine et de construction, on parle de punch list ; les fournisseurs japonais peuvent l'appeler liste zanken.
Tout ce qui touche à la sécurité ou à la qualité doit être corrigé avant la réception. Suivez le reste selon les échéances, et convenez si la garantie démarre à la date de réception ou lorsque le dernier point est levé. Régler cela d'avance évite les malentendus par la suite.
Vérifier quelle loi régit le contrat
La plupart des conditions de réception peuvent être fixées librement par contrat, mais la loi applicable peut ajouter ses propres délais. Les contrats avec des fournisseurs japonais peuvent désigner le droit japonais : vérifiez donc la clause de loi applicable avec votre service juridique ou achats. Si le droit japonais s'applique à une vente entre commerçants, l'article 526 du Code de commerce japonais impose à l'acheteur de contrôler les biens sans délai après réception et de notifier immédiatement au vendeur toute non-conformité. Pour les défauts qui ne peuvent pas être découverts tout de suite, la même règle s'applique si l'acheteur les découvre dans les six mois suivant la réception des biens. Cet article peut être écarté par contrat, et les contrats d'équipements fixent souvent leur propre délai de contrôle. Tarder à contrôler peut vous faire perdre le droit de réclamer.
L'article 566 du Code civil japonais fixe en outre un délai de notification d'un an à partir du moment où l'acheteur a connaissance d'une non-conformité de type ou de qualité, sans limite de temps si le vendeur la connaissait ou a commis une faute lourde. Lisez ces règles avec la clause de garantie.
Erreurs fréquentes au FAT et au SAT
Chacune des erreurs ci-dessous vient d'une étape sautée parmi celles décrites plus haut.
La plupart se préviennent pendant la préparation, pas le jour J.
Le fournisseur voit les mêmes problèmes de l'autre côté. Lever les points flous dès l'offre et s'accorder tôt sur la procédure d'essais est le moyen le plus sûr d'éviter les reprises et les disputes sur les suppléments. Le FAT et le SAT existent pour que l'acheteur et le fournisseur jugent la machine selon le même référentiel. Abordez-les comme un effort commun pour un démarrage de production réussi, et non comme un examen de l'autre partie : les échanges du jour restent alors constructifs.
Questions à régler avec votre fournisseur japonais
Avant que la commande soit définitive, obtenez des réponses écrites à ces questions :
- Qu'est-ce qui vaut exactement kenshu (réception) : le FAT, le SAT ou une marche avec des pièces de série ?
- Quel paiement est dû à quelle étape, et quand démarre la garantie ?
- Qui rédige la procédure d'essais, et quand la recevrons-nous pour validation ?
- Quels points sont testés au FAT et lesquels au SAT ?
- Quelles pièces d'essai seront utilisées, en quelle quantité, et quand devons-nous les expédier au Japon ?
- Quels documents recevrons-nous (rapport de contrôle, procédure de marche d'essai, plans, notice, liste des pièces de rechange), et dans quelle langue ?
- Où se situe la frontière de responsabilité (toriai) pour les utilités et les interfaces de signaux ?
- Comment les modifications du programme de commande après le FAT seront-elles documentées et retestées ?
- Comment les points ouverts seront-ils consignés, signés et levés ?
- Quelle loi régit le contrat, et quel délai de contrôle fixe-t-elle ?
Checklist FAT et SAT gratuite
Nous avons transformé les étapes de ce guide en une checklist FAT et SAT que vous pouvez réutiliser pour votre prochain projet. Elle comporte 44 points répartis en six sections :
- Avant le FAT : exigences vérifiables, conditions de réception, procédure d'essais, pièces d'essai, documents et participants
- Pendant le FAT : conformité à la spécification, capacité et précision, marche continue, reprise après défaut, fonctions de sécurité et risques résiduels
- Clôture du FAT : remarques priorisées, rapport de contrôle signé, version du programme et autorisation d'expédier
- Avant le SAT : photos au déballage, fondations et mise à niveau, utilités, interfaces et pièces de série
- Pendant le SAT : nouvelles mesures après transport, contrôle des utilités, verrouillages, marches en production et formation
- Réception finale : liste de réserves, procès-verbal de réception signé, échéance de paiement et début de la garantie
Adaptez les points à votre équipement et à votre contrat. La checklist est un point de départ, pas un substitut à la procédure d'essais que vous convenez avec votre fournisseur.
Limites de ce guide
- Les pratiques varient. Les noms des documents, le niveau de détail de la procédure d'essais et le lien entre réception et paiement diffèrent selon les fournisseurs japonais, les secteurs et les projets. Confirmez les détails avec votre fournisseur.
- Les secteurs réglementés ont leurs propres règles. Les équipements de fabrication pharmaceutique relevant de l'annexe 15 des BPF de l'UE passent par une qualification formelle (qualification d'installation, opérationnelle et de performance, soit QI, QO et QP), dont le FAT et le SAT font partie.
- Les décisions de sécurité et de droit ne sont pas traitées ici. Ce guide liste ce qu'il faut vérifier. Ce que votre site doit faire pour la sécurité des machines, et la façon d'interpréter votre contrat, sont décidés par votre service santé-sécurité, votre service juridique et les lois qui vous sont applicables.
- Un petit équipement peut se passer de FAT. Même dans ce cas, la préparation des étapes 1 et 2 reste nécessaire.
FAQ
Quelle est la différence entre FAT et SAT ?
Le FAT se fait dans l'usine du fournisseur, avant l'expédition, pour confirmer que la machine a été fabriquée conformément à la spécification. Le SAT se fait sur votre site après l'installation, pour confirmer qu'elle fonctionne conformément à la spécification une fois en place, y compris les utilités, l'état après transport et les liaisons avec les autres équipements.
Peut-on supprimer le FAT et ne faire que le SAT ?
Oui, c'est parfois fait pour un petit équipement. Il faut quand même fixer les exigences et les conditions de réception, et convenir de la procédure d'essais avant la commande. Gardez à l'esprit que les défauts découverts sur site demandent plus de temps à corriger, surtout si les ingénieurs du fournisseur doivent venir du Japon.
Qui doit assister à un FAT ?
Faites venir les personnes de production, de maintenance et de qualité qui utiliseront la machine, pas seulement l'ingénieur méthodes. Elles remarquent les problèmes d'utilisation et de maintenance qu'un ingénieur méthodes seul laisse souvent passer.
Qu'est-ce qu'une punch list (liste de réserves) en FAT et SAT ?
C'est la liste des points ouverts mineurs qui restent quand l'équipement est réceptionné avant que tout soit terminé. Chaque point a une description, un responsable, une échéance et une façon de confirmer sa levée, et les deux parties la signent. Elle découle des remarques consignées au FAT. Les fournisseurs japonais peuvent l'appeler liste zanken (points ouverts).
Que signifie kenshu dans les contrats d'équipement japonais ?
Le kenshu (検収) est la réception formelle : vérifier l'équipement livré par rapport au contrat et le prendre en charge. Le paiement et le début de la garantie y sont souvent liés ; le contrat doit donc indiquer précisément quel essai ou quelle condition vaut kenshu, et comment il s'articule avec le paiement et la garantie.
Sources
- Définitions du FAT et du SAT : IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (pages d'échantillon, en anglais)
- URS, FAT/SAT, QI/QO/QP : Commission européenne, EU GMP Annex 15: Qualification and Validation (2015, en anglais)
- Information sur les dangers des machines : MHLW, avis sur l'article 24-13 de l'ordonnance sur la sécurité et la santé au travail (en japonais)
- Lignes directrices sur la sécurité des machines : MHLW, Guidelines for the Comprehensive Safety Standards of Machinery (révision de 2007, en japonais)
- Article 526 du Code de commerce japonais : Zeiken, Code de commerce (extrait), article 526 (en japonais)
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.