FAT dan SAT Adalah? Perbedaan, 6 Langkah, dan Checklist
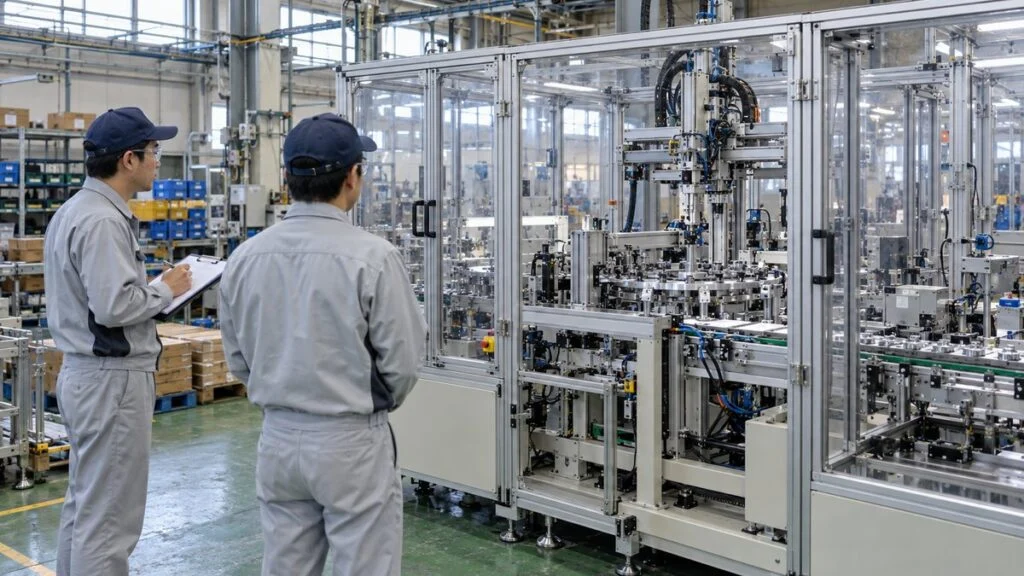
Pabrik Anda memesan mesin produksi dari supplier peralatan di Jepang. Sebelum mesin dikirim, supplier mengundang Anda ke tachiai kensa (inspeksi yang disaksikan pembeli) di pabriknya, lalu mengirim email berisi kensa yoryosho (prosedur inspeksi) untuk Anda setujui. Hampir semua hal yang bisa Anda periksa pada hari inspeksi sudah ditentukan jauh sebelumnya, yaitu saat spesifikasi dan syarat penerimaan disepakati.
Kalau spesifikasinya samar, tidak ada yang bisa memutuskan pada hari itu apakah mesin lulus atau tidak. Perselisihannya lalu ikut terbawa ke pemasangan, kenshu (penerimaan resmi barang yang dikirim), dan akhirnya pembayaran. Panduan ini menjelaskan perbedaan FAT (Factory Acceptance Test) dan SAT (Site Acceptance Test), lalu menguraikan prosedur FAT dan tahap sesudahnya dalam enam langkah dari spesifikasi sampai penerimaan. Di bagian akhir ada daftar pertanyaan untuk supplier dan ringkasan checklist FAT dan SAT yang bisa Anda pakai langsung.
- FAT dilakukan di pabrik supplier sebelum pengiriman. SAT dilakukan di pabrik Anda setelah mesin terpasang.
- FAT menjawab "Apakah mesin dibuat sesuai spesifikasi?" SAT menjawab "Apakah mesin bekerja sesuai spesifikasi di tempat pemasangannya?" Kerusakan saat pengiriman, utilitas, dan pertukaran sinyal dengan mesin di hulu dan hilir hanya bisa diperiksa di lokasi.
- Dua dokumen yang disepakati sebelum pemesanan menentukan apa yang bisa Anda verifikasi: user requirements specification (URS) dari Anda dan prosedur inspeksi. Tulis setiap persyaratan dengan angka, metode pengukuran, dan kondisi uji supaya hasilnya jelas lulus atau gagal.
- Pada FAT, periksa juga perilaku saat gangguan, fungsi keselamatan, informasi risiko residual (bahaya yang tidak bisa dihilangkan lewat desain), dan dokumen, bukan hanya operasi normal. Catat setiap temuan beserta prioritasnya, lalu masukkan ke punch list.
- Tuliskan syarat penerimaan dan tahap pembayaran dalam dokumen pemesanan, dan pastikan hukum negara mana yang berlaku untuk kontrak.
Daftar isi
- FAT dan SAT adalah: apa yang dibuktikan masing-masing
- Cara supplier Jepang menangani tachiai dan kenshu
- Prosedur FAT dan SAT: 6 langkah dari spesifikasi sampai penerimaan
- Langkah 1–2: sebelum pesanan dibuat
- Langkah 3: FAT di pabrik supplier
- Langkah 4–5: pemasangan dan SAT di pabrik Anda
- Langkah 6: kenshu (penerimaan) dan item terbuka
- Kesalahan umum pada FAT dan SAT
- Pertanyaan untuk diselesaikan dengan supplier Jepang
- Checklist FAT dan SAT
- Batasan panduan ini
- FAQ
FAT dan SAT adalah: apa yang dibuktikan masing-masing
Factory Acceptance Test (FAT) adalah inspeksi yang dilakukan di pabrik supplier peralatan sebelum mesin dikirim. Dalam bahasa Jepang disebut kojo tachiai kensa (inspeksi pabrik yang disaksikan pembeli). Site Acceptance Test (SAT) dilakukan setelah peralatan dikirim dan dipasang di pabrik Anda; dalam bahasa Jepang disebut genchi ukeire kensa (inspeksi penerimaan di lokasi).
IEC 62381 adalah standar internasional untuk FAT dan SAT pada sistem otomasi di industri proses. Standar ini mendefinisikan FAT sebagai inspeksi dan pengujian yang menunjukkan bahwa sistem atau komponen memenuhi spesifikasinya, biasanya dilakukan di fasilitas vendor. SAT didefinisikan sebagai inspeksi dan pengujian di lokasi pemasangan yang menunjukkan bahwa pemasangan memenuhi standar, kode, spesifikasi, dan instruksi pemasangan yang berlaku.
Singkatnya, FAT memeriksa apakah mesin dibuat sesuai spesifikasi, dan SAT memeriksa apakah mesin bekerja sesuai spesifikasi setelah terpasang.
Keduanya adalah inspeksi yang disaksikan pembeli, tetapi tempat dan waktunya berbeda sehingga yang diperiksa juga berbeda.
Catatan: IEC 62381 mencakup sistem otomasi di industri proses. Istilah FAT dan SAT juga dipakai luas dengan arti yang sama untuk mesin perakitan dan mesin perkakas.
Tabel berikut menambahkan di mana waktu sebaiknya dipakai dan apa yang terjadi setelah tiap uji. Inilah poin-poin yang perlu Anda tulis dalam prosedur inspeksi.
| Poin | FAT (di supplier) | SAT (di pabrik Anda) |
|---|---|---|
| Tempat dan waktu | Pabrik supplier, sebelum pengiriman | Pabrik Anda, setelah pemasangan dan sambungan |
| Pertanyaan yang dijawab | Apakah dibuat sesuai spesifikasi? | Apakah bekerja sesuai spesifikasi saat terpasang? |
| Fokus waktu | Perilaku saat gangguan, fungsi keselamatan, dokumen | Kondisi setelah pengiriman, utilitas, hubungan dengan mesin lain |
| Temuan yang umum | Cacat desain atau pembuatan, spesifikasi yang disalahartikan | Kerusakan saat pengiriman, utilitas kurang |
| Perbaikan | Desainer dan perakit ada di tempat | Suku cadang dan orang butuh waktu untuk didatangkan |
| Langkah berikutnya | Temuan dicatat dengan prioritas, PIC (penanggung jawab), dan batas waktu | Punch list ditutup, lalu penerimaan |
Mengapa harus diuji dua kali?
Kalau mesin sudah lulus FAT, mudah berpikir bahwa SAT cukup dengan menyalakan listrik. Padahal di antara dua uji itu mesin dibongkar, dikemas, dikirim, dirakit ulang, dan dipasang di bangunan yang berbeda. Kerataan lantai, tegangan listrik, tekanan udara tekan, suhu dan kelembapan ruangan, serta pertukaran sinyal dengan mesin di sebelahnya tidak bisa ditiru sepenuhnya di pabrik supplier. Untuk pabrik di Indonesia, perjalanan mesin juga mencakup pengiriman internasional dari Jepang.
Annex 15 dari pedoman EU GMP (good manufacturing practice untuk produk obat) menyatakan hal yang sama: FAT dapat dilengkapi dengan SAT setelah peralatan tiba di lokasi produksi. Annex itu juga menyebut bahwa sebagian uji FAT tidak perlu diulang di lokasi bila ada pembenaran, asalkan dapat ditunjukkan bahwa pengiriman dan pemasangan tidak memengaruhi fungsinya.
Pada umumnya, makin terlambat cacat ditemukan, makin besar waktu dan tenaga untuk memperbaikinya. Pembagian dasarnya begini: selesaikan semua yang bisa diselesaikan saat FAT, dan sisakan SAT untuk hal-hal yang hanya bisa dibuktikan di lokasi.
Cara supplier Jepang menangani tachiai dan kenshu
Dua kata Jepang akan terus muncul. Tachiai berarti "hadir sebagai saksi". Tachiai kensa adalah inspeksi yang dihadiri pembeli secara langsung, biasanya mengikuti prosedur tertulis yang disiapkan supplier. Kenshu, seperti disebut di atas, adalah tindakan resmi memeriksa barang yang dikirim terhadap kontrak lalu menerimanya. Kontrak menentukan hubungan kenshu dengan pembayaran dan awal masa garansi, jadi kenshu penting bagi tim keuangan dan pembelian sama seperti bagi tim teknik.
Siapkan diri untuk setumpuk dokumen. Nama dan isinya berbeda antarperusahaan dan antarindustri, tetapi berikut dokumen yang mungkin Anda terima:
| Nama Jepang | Isinya | Yang perlu dicek |
|---|---|---|
| Shiyosho | Spesifikasi. Persyaratan Anda (URS) atau spesifikasi peralatan dari supplier | Setiap persyaratan punya angka, metode pengukuran, dan kondisi |
| Kensa yoryosho | Prosedur inspeksi: item uji, metode, kriteria lulus | Setiap item bisa ditelusuri ke satu baris di spesifikasi; tertulis apakah diuji saat FAT atau SAT |
| Shiunten yoryosho | Prosedur uji coba (commissioning) mesin | Lama operasi, part yang dipakai, dan cara menghitung berhenti |
| Kensa seisekisho | Laporan inspeksi: hasil pengukuran, sering ditandatangani kedua pihak | Nilai ukur yang sebenarnya, bukan hanya "OK"; alat ukur yang dipakai |
| Zumen, kairozu, buhinhyo | Gambar, skema listrik, bill of materials | Revisinya sama dengan mesin yang benar-benar dibuat |
| Toriatsukai setsumeisho | Buku petunjuk, termasuk informasi risiko residual | Bahasa dan format yang dibutuhkan operator Anda |
| Daftar zanken (zanken = item yang masih terbuka) | Daftar item terbuka, setara punch list | PIC, batas waktu, dan cara penutupan dikonfirmasi |
Prosedur FAT dan SAT: 6 langkah dari spesifikasi sampai penerimaan
FAT dan SAT bukan sekadar dua hari pengujian. Anggap semuanya, dari menulis spesifikasi sampai menutup item terbuka terakhir, sebagai satu proses yang berkesinambungan, maka jelas apa yang harus diputuskan di tiap titik.
Langkah 1 dan 2, sebelum ada yang berkunjung ke supplier, menentukan hasilnya.
Catatan: Untuk peralatan kecil, FAT kadang dilewati dan hanya SAT yang dilakukan. Langkah 1 dan 2 tetap berlaku.
Hubungan dengan supplier sering menegang mulai Langkah 3, ketika Anda mulai mendengar "Itu tidak ada di spesifikasi" atau "Itu biayanya tambahan". Akar masalahnya sering berupa spesifikasi atau prosedur yang dibiarkan samar di Langkah 1 dan 2. Bagian berikut mengikuti urutan langkah.
Langkah 1–2: sebelum pesanan dibuat
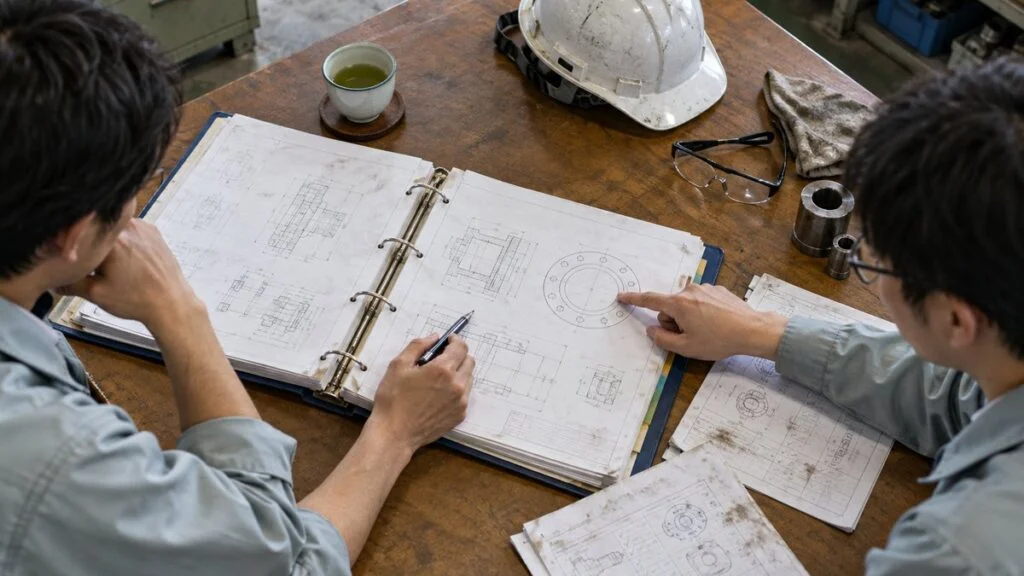
Apa yang diperiksa saat FAT dan SAT ditentukan oleh dua dokumen: user requirements specification (URS) yang Anda tulis, dan prosedur inspeksi yang Anda sepakati dengan supplier. Yang pertama berisi apa yang Anda inginkan, yang kedua berisi bagaimana Anda akan membuktikannya.
EU GMP Annex 15 menyebut bahwa URS harus menjadi titik acuan sepanjang siklus hidup validasi. Itu berlaku di industri apa pun, bukan hanya farmasi: tolok ukur untuk menilai mesin adalah apa pun yang tertulis di dokumen sebelum pemesanan.
Tulis persyaratan yang bisa dinilai lulus atau gagal
Spesifikasi sering berbunyi "kecepatan tinggi", "akurasi cukup", atau "operasi stabil". Tidak ada yang bisa memutuskan lulus atau gagal berdasarkan kalimat seperti itu saat FAT, sehingga supplier dan pembeli masing-masing menafsirkannya sesuai kepentingan.
Agar persyaratan bisa diuji, beri tiga hal: angka, metode pengukuran, dan kondisi. Untuk cycle time (waktu untuk membuat satu part), "X detik atau kurang" tidak cukup. Tulis part yang mana, rata-rata dari berapa part berturut-turut, dan apakah changeover dihitung. Contoh hipotetis: "Part A, 200 pcs berturut-turut, rata-rata cycle time 12,0 detik atau kurang, tanpa changeover." Dengan tingkat detail ini tidak ada lagi yang perlu diperdebatkan pada hari uji.
Dengan angka, metode, dan kondisi, lulus atau gagal bisa diputuskan di tempat.
Catatan: Nilai "__" bergantung pada peralatan dan produk. Tetapkan berdasarkan standar kualitas dan rencana produksi Anda.
Saat Anda menyatakan stabilitas dengan angka, definisikan juga apa yang dihitung sebagai berhenti dan bagaimana waktu berhenti diukur. OEE (Overall Equipment Effectiveness), yang memecah kerugian menjadi availability, performance, dan quality, adalah model yang berguna untuk mendefinisikan berhenti.
Hal yang harus tercakup dalam prosedur inspeksi
Sering kali supplier yang menyusun draf prosedur inspeksi lalu mengirimkannya kepada Anda untuk ditinjau dan disetujui. Saat dokumen datang, pastikan setidaknya enam hal ini tercakup:
- Item uji, masing-masing terkait dengan satu baris di spesifikasi
- Metode uji dan alat ukur yang dipakai
- Kriteria lulus (nilai dan toleransi)
- Part uji: part produksi atau pengganti, dan jumlahnya
- Apakah tiap item diperiksa saat FAT atau SAT
- Siapa yang menyaksikan, dan format catatan (kolom tanda tangan, foto, cara menyimpan data ukur)
Hal yang paling sering terlewat adalah jumlah dan jenis part uji. Jika material dan komponen produksi Anda belum sampai di pabrik supplier, mesin hanya bisa dijalankan dengan part pengganti sehingga Anda tidak melihat perilakunya pada kondisi sebenarnya. Untuk pabrik di Indonesia, itu berarti pengiriman internasional ke Jepang, jadi sepakati kapan dan bagaimana part dikirim sejak pemesanan.
Tulis syarat penerimaan di kontrak
Untuk peralatan, purchase order atau kontrak perlu menyebut apa yang dianggap sebagai penerimaan: lulus FAT, lulus SAT, atau pemeriksaan kemudian dengan part produksi.
Sepakati juga pada saat yang sama jadwal pembayaran, bagaimana item terbuka memengaruhi penerimaan, dan kapan masa garansi mulai. Pesanan peralatan bernilai besar dan jalan menuju penerimaan panjang, jadi tim teknik dan pembelian (purchasing) perlu menyepakati syarat ini sejak dini.
Langkah 3: FAT di pabrik supplier
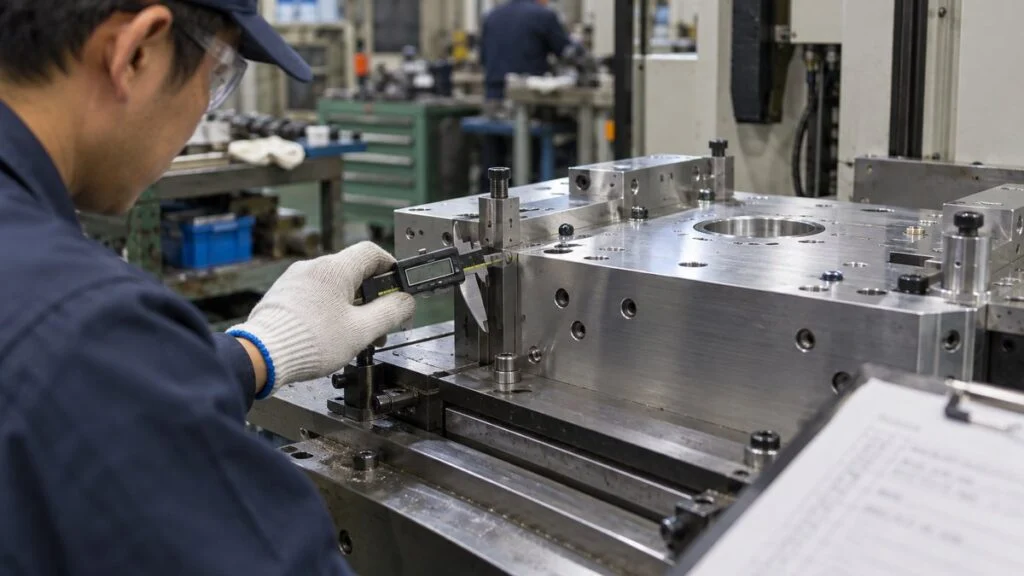
Pada hari FAT, Anda menjalankan prosedur inspeksi item demi item. Desainer dan perakit supplier ada di gedung yang sama. Itulah keunggulan utama FAT: Anda bisa langsung menanyakan penyebab masalah dan menyepakati perbaikannya sebelum pulang.
FAT mencakup cara mesin berhenti dan dokumen yang menyertainya, bukan hanya apakah mesin berjalan.
Catatan: Sepakati juga cara menangani perubahan program kontrol setelah FAT (riwayat perubahan dan apa yang diuji ulang).
Uji kondisi gangguan, bukan hanya operasi normal
Pada demo supplier, mesin berjalan mulus. Masalah produksi datang dari kondisi tidak normal: part bergeser dari posisinya, material habis, sensor kotor. Picu gangguan itu dengan sengaja, lalu periksa apakah layar menampilkan penyebabnya dan apakah operator bisa memulihkan mesin dengan aman.
Sebaiknya ajak staf produksi dan maintenance yang akan benar-benar mengoperasikan mesin. Mereka menangkap hal yang sering luput dari production engineering (seisan gijutsu): kontrol yang sulit dijangkau, pintu inspeksi yang letaknya buruk, dan consumable yang sulit diganti.
Kumpulkan informasi risiko residual
Kementerian Kesehatan, Tenaga Kerja, dan Kesejahteraan Jepang (MHLW) menetapkan pendekatan yang dianjurkannya dalam pedoman standar keselamatan menyeluruh untuk mesin, yang disusun dengan mengacu pada ISO 12100. Pembuat mesin melakukan penilaian risiko pada tahap desain, lalu menyampaikan bahaya yang tidak bisa dihilangkan (risiko residual) kepada pengguna sebagai informasi penggunaan.
Sejak April 2012, Pasal 24-13 peraturan keselamatan dan kesehatan kerja industri Jepang juga meminta pihak yang mengalihkan atau meminjamkan mesin untuk berusaha memberi tahu penerimanya tentang bahaya mesin itu. Ini "kewajiban untuk berusaha" dan bukan kewajiban ketat, tetapi supplier Jepang umumnya siap memberikan informasi ini.
Saat FAT, jangan berhenti pada memastikan fungsi keselamatan bekerja. Minta daftar risiko residual dan penjelasan bahaya apa yang tersisa pada pekerjaan yang mana. Daftar itu menjadi titik awal penilaian risiko (risk assessment) di pabrik Anda sendiri. Bila peralatan memuat robot, periksa juga persyaratan keselamatan robot.
Di Indonesia, dasar umum K3 (Keselamatan dan Kesehatan Kerja) adalah UU No. 1 Tahun 1970 tentang Keselamatan Kerja. Apa yang wajib dilakukan pabrik Anda untuk keselamatan mesin ditentukan oleh peraturan yang berlaku dan oleh tim K3 Anda, bukan oleh panduan ini.
Catat temuan beserta prioritasnya
FAT menghasilkan temuan dari yang kecil sampai yang besar. Kalau Anda berkeras memperbaiki semuanya sebelum pengiriman, tanggal pengiriman terlewat. Kalau semuanya ditunda, Anda mewarisi masalahnya di lokasi. Kelompokkan tiap temuan ke dalam salah satu dari tiga grup, dan catat PIC serta batas waktunya:
- Perbaiki sebelum pengiriman: semua yang memengaruhi keselamatan, kualitas, atau kepatuhan hukum
- Perbaiki sebelum SAT: hal yang bisa diselesaikan dengan penyetelan di lokasi
- Perbaiki kemudian: hal yang bisa menunggu sampai produksi berjalan
Catatan ini menjadi dasar punch list yang dibahas di Langkah 6. Bila seseorang berkata "Nanti kami perbaiki", tuliskan dan minta kedua pihak mengonfirmasi.
Langkah 4–5: pemasangan dan SAT di pabrik Anda
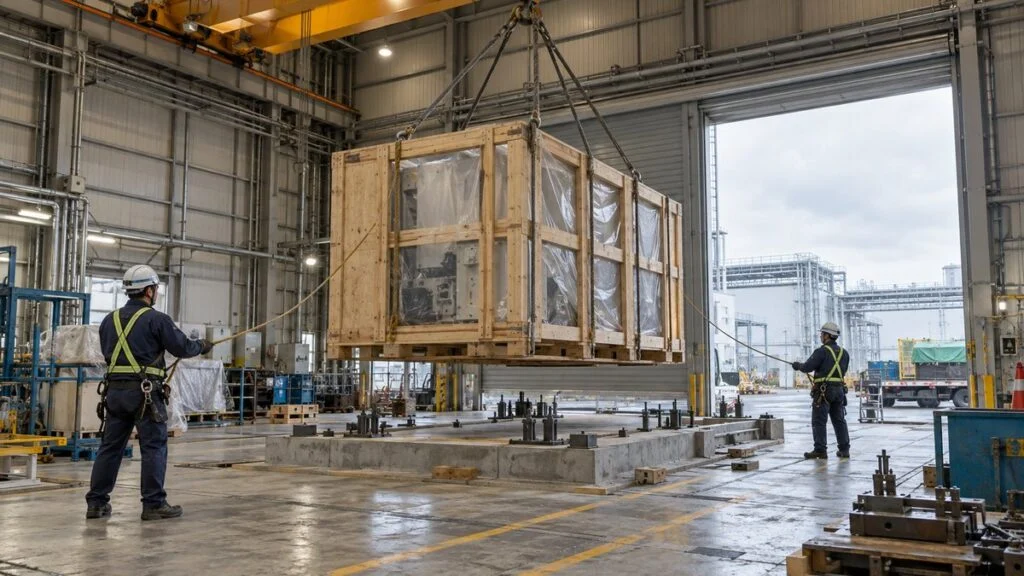
Setelah Anda memastikan temuan FAT yang harus diselesaikan sebelum pengiriman sudah diperbaiki, mesin dikirim dan dipasang di pabrik Anda. Pemasangan mencakup posisi fondasi dan anchor, leveling (penyetelan kerataan), sambungan utilitas (listrik, udara tekan, air pendingin, dan sebagainya), dan kabel sinyal ke mesin di sekitarnya.
Untuk SAT, bagi item menjadi yang sudah diverifikasi saat FAT dan yang hanya bisa diperiksa di lokasi. Batasi kelompok pertama pada pengecekan ulang singkat dan pakai waktu Anda untuk kelompok kedua; itu membuat SAT tetap singkat.
Di lokasi, cek ulang hanya hal yang bisa berubah karena pengiriman dan pemasangan.
Periksa kerusakan akibat pengiriman dan uji utilitas
Getaran dan benturan selama pengiriman bisa mengendurkan baut, menggeser komponen penentu posisi, dan memutus kabel. Foto mesin saat Anda membuka petinya, dan ukur ulang minimal beberapa item akurasi yang mewakili dari FAT. Dengan begitu Anda terhindar dari sengketa kemudian tentang apakah sesuatu rusak saat pengiriman atau memang sudah salah sejak awal.
Utilitas adalah tanggung jawab pabrik Anda. Tekanan udara tekan yang turun saat mesin lain berjalan, atau suplai listrik yang kapasitasnya kurang, sering kali masalah pabrik dan bukan masalah mesin. Tentukan batas tanggung jawab (interface, toriai dalam bahasa Jepang) di spesifikasi sebelum pemesanan.
Jalankan dengan part produksi dan operator Anda sendiri
SAT diakhiri dengan menjalankan mesin pada material, operator, dan changeover yang sama seperti produksi. Mesin sering berjalan mulus saat teknisi supplier yang mengoperasikannya, tetapi changeover memakan waktu jauh lebih lama saat operator Anda mengoperasikannya untuk pertama kali.
Manfaatkan waktu ini untuk pelatihan operator dan minta supplier memandu tim maintenance Anda melalui inspeksi dan penggantian part. Gunakan hasilnya untuk menyusun rencana maintenance Anda.
Langkah 6: kenshu (penerimaan) dan item terbuka
Lulus SAT mengarah ke penerimaan. Dalam praktik, jarang ada peralatan yang diterima tanpa ada yang tersisa. Apakah menerima dengan item terbuka yang ringan adalah titik awal banyak sengketa.
Ada beberapa cara mengaitkan penerimaan dengan pembayaran, dan makin mahal peralatannya, makin sering pembayaran dibagi bertahap. Apa pun yang Anda pilih, sepakati secara tertulis saat pemesanan uji mana yang memicu pembayaran yang mana.
Pilih pembagiannya berdasarkan ukuran peralatan dan hubungan Anda dengan supplier.
Catatan: Persentase pembayaran dan jumlah cicilan ditetapkan per kontrak.
Tutup punch list
Bila Anda menerima dengan item terbuka yang ringan, daftarkan tiap item beserta uraian, PIC, batas waktu, dan cara konfirmasi penutupannya, lalu minta kedua pihak menandatangani. Di dunia plant dan konstruksi ini disebut punch list; supplier Jepang mungkin menyebutnya daftar zanken.
Semua yang memengaruhi keselamatan atau kualitas harus diperbaiki sebelum penerimaan. Pantau sisanya terhadap batas waktunya, dan sepakati apakah masa garansi mulai pada tanggal penerimaan atau saat item terakhir ditutup. Menyelesaikan ini di awal mencegah kesalahpahaman kemudian.
Pastikan hukum mana yang berlaku untuk kontrak
Sebagian besar syarat penerimaan boleh ditetapkan bebas dalam kontrak, tetapi hukum yang berlaku bisa menambahkan tenggat sendiri. Kontrak dengan supplier Jepang mungkin menyebut hukum Jepang, jadi periksa klausul hukum yang berlaku bersama tim legal atau pembelian Anda. Bila kontrak dibuat dengan entitas lokal atau memakai hukum Indonesia, ketentuan tenggat dan cacat tersembunyi bisa berbeda, sehingga tim legal perlu memeriksanya.
Bila hukum Jepang berlaku untuk jual beli antarpelaku usaha, Pasal 526 Kitab Undang-Undang Dagang Jepang (Shoho) mewajibkan pembeli memeriksa barang tanpa penundaan setelah diterima dan segera memberi tahu penjual jika ada ketidaksesuaian. Untuk cacat yang tidak bisa langsung ditemukan, aturan yang sama berlaku bila pembeli menemukannya dalam enam bulan sejak penerimaan. Pasal ini boleh disimpangi lewat kontrak, dan kontrak peralatan sering menetapkan masa inspeksi sendiri. Menunda inspeksi bisa membuat Anda kehilangan hak untuk menuntut.
Pasal 566 Kitab Undang-Undang Perdata Jepang (Minpo) juga menetapkan masa satu tahun untuk memberi tahu penjual sejak pembeli mengetahui ketidaksesuaian jenis atau kualitas. Tidak ada batas waktu bila penjual mengetahuinya atau sangat lalai. Baca aturan ini bersama klausul garansi.
Kesalahan umum pada FAT dan SAT
Setiap kesalahan di bawah ini berasal dari terlewatnya sebagian langkah di atas.
Kebanyakan bisa dicegah saat persiapan, bukan pada hari uji.
Supplier melihat masalah yang sama dari sisi lain. Menjernihkan hal yang samar pada tahap penawaran dan menyepakati prosedur inspeksi sejak awal adalah cara paling pasti menghindari pekerjaan ulang dan pertengkaran soal biaya tambahan. FAT dan SAT ada agar pembeli dan supplier menilai mesin dengan tolok ukur yang sama. Anggap keduanya sebagai kerja sama menuju awal produksi yang lancar, bukan ujian bagi pihak lain, maka percakapan pada hari uji tetap konstruktif.
Pertanyaan untuk diselesaikan dengan supplier Jepang
Sebelum purchase order final, minta jawaban tertulis atas pertanyaan berikut:
- Apa tepatnya yang dihitung sebagai kenshu (penerimaan): FAT, SAT, atau operasi dengan part produksi?
- Pembayaran mana yang jatuh tempo pada tahap mana, dan kapan masa garansi mulai?
- Siapa yang menyusun prosedur inspeksi, dan kapan kami menerimanya untuk disetujui?
- Item mana yang diuji saat FAT, dan mana saat SAT?
- Part uji apa yang dipakai, berapa jumlahnya, dan kapan kami harus mengirimkannya ke Jepang?
- Dokumen apa yang akan kami terima (laporan inspeksi, prosedur uji coba, gambar, buku petunjuk, daftar suku cadang), dan dalam bahasa apa?
- Di mana batas tanggung jawab (interface, toriai) untuk utilitas dan sinyal?
- Bagaimana perubahan program kontrol setelah FAT akan didokumentasikan dan diuji ulang?
- Bagaimana item terbuka akan dicatat, ditandatangani, dan ditutup?
- Hukum mana yang berlaku untuk kontrak, dan masa inspeksi apa yang ditetapkannya?
Checklist FAT dan SAT
Langkah-langkah dalam panduan ini kami susun menjadi checklist FAT dan SAT yang bisa dipakai ulang pada proyek berikutnya. Isinya 44 item dalam enam bagian:
- Sebelum FAT: persyaratan yang bisa diuji, syarat penerimaan, prosedur inspeksi, part uji, dokumen, dan peserta
- Saat FAT: konstruksi vs. spesifikasi, kapasitas dan akurasi, operasi terus-menerus, pemulihan dari gangguan, fungsi keselamatan, dan risiko residual
- Penutupan FAT: temuan berprioritas, laporan inspeksi bertanda tangan, versi program, dan izin kirim
- Sebelum SAT: foto saat membuka peti, fondasi dan leveling, utilitas, interface, dan part produksi
- Saat SAT: pengukuran ulang setelah pengiriman, cek utilitas, interlock, operasi produksi, dan pelatihan
- Penerimaan akhir: punch list, catatan penerimaan bertanda tangan, tahap pembayaran, dan awal garansi
Sesuaikan item dengan peralatan dan kontrak Anda. Checklist ini titik awal, bukan pengganti prosedur inspeksi yang Anda sepakati dengan supplier.
Batasan panduan ini
- Praktik berbeda-beda. Nama dokumen, tingkat detail prosedur inspeksi, dan kaitan penerimaan dengan pembayaran berbeda antarsupplier Jepang, antarindustri, dan antarproyek. Pastikan detailnya dengan supplier Anda.
- Industri yang diatur punya aturan sendiri. Peralatan pembuatan obat di bawah EU GMP Annex 15 melalui kualifikasi formal (installation, operational, dan performance qualification, atau IQ, OQ, dan PQ), dengan FAT dan SAT sebagai bagian dari proses itu.
- Keputusan keselamatan dan hukum tidak dibahas di sini. Panduan ini mendaftar apa yang perlu diperiksa. Apa yang wajib dilakukan pabrik Anda untuk keselamatan mesin, dan bagaimana kontrak ditafsirkan, ditentukan oleh tim K3, tim legal, dan peraturan yang berlaku bagi Anda.
- Padanan SNI belum dipastikan. Kami belum memastikan adanya SNI yang setara dengan IEC 62381 untuk FAT dan SAT. Bila perusahaan Anda mensyaratkan SNI atau standar tertentu, tanyakan ke supplier dan tuliskan di spesifikasi.
- Peralatan kecil mungkin melewati FAT. Meski begitu, persiapan di Langkah 1 dan 2 tetap berlaku.
FAQ
Apa perbedaan FAT dan SAT?
FAT dilakukan di pabrik supplier sebelum pengiriman untuk memastikan mesin dibuat sesuai spesifikasi. SAT dilakukan di pabrik Anda setelah pemasangan untuk memastikan mesin bekerja sesuai spesifikasi di tempatnya, termasuk utilitas, kondisi setelah pengiriman, dan hubungan dengan mesin lain.
Bolehkah FAT dilewati dan hanya SAT yang dilakukan?
Ya, untuk peralatan kecil hal ini kadang dilakukan. Anda tetap harus menetapkan persyaratan dan syarat penerimaan serta menyepakati prosedur inspeksi sebelum memesan. Ingat bahwa cacat yang ditemukan di lokasi butuh waktu lebih lama diperbaiki, terutama bila teknisi supplier harus datang dari Jepang.
Siapa saja yang sebaiknya hadir pada FAT?
Ajak staf produksi, maintenance, dan kualitas yang akan memakai mesin, bukan hanya production engineer. Mereka menyadari masalah kemudahan operasi dan perawatan yang sering luput dari production engineer yang bekerja sendiri.
Apa itu punch list pada FAT dan SAT?
Punch list adalah daftar item terbuka yang ringan yang tersisa saat peralatan diterima sebelum semuanya selesai. Tiap item berisi uraian, PIC, batas waktu, dan cara konfirmasi penutupan, dan kedua pihak menandatanganinya. Daftar ini berkembang dari temuan yang dicatat saat FAT. Supplier Jepang mungkin menyebutnya daftar zanken (item terbuka).
Apa arti kenshu dalam kontrak peralatan Jepang?
Kenshu adalah penerimaan resmi: memeriksa peralatan yang dikirim terhadap kontrak lalu mengambil alih. Pembayaran dan awal garansi sering dikaitkan dengannya, jadi kontrak harus menyatakan dengan tepat uji atau kondisi mana yang dihitung sebagai kenshu dan bagaimana hubungannya dengan pembayaran dan garansi.
Sumber
- Definisi FAT dan SAT: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (halaman contoh)
- URS, FAT/SAT, IQ/OQ/PQ: European Commission, EU GMP Annex 15: Qualification and Validation (2015)
- Pemberitahuan bahaya mesin: MHLW, pemberitahuan tentang Pasal 24-13 peraturan keselamatan dan kesehatan kerja industri (bahasa Jepang)
- Pedoman keselamatan mesin: MHLW, pedoman standar keselamatan menyeluruh untuk mesin (revisi 2007, bahasa Jepang)
- Kitab Undang-Undang Dagang Jepang Pasal 526: Zeiken, Kitab Undang-Undang Dagang (kutipan) Pasal 526 (bahasa Jepang)
- Kitab Undang-Undang Perdata Jepang Pasal 566: Money Forward Cloud Contract, penjelasan Pasal 566 (bahasa Jepang)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.