FAT und SAT bei japanischen Lieferanten: Ablauf & Checkliste
Ihr Werk hat bei einem japanischen Lieferanten eine Produktionsmaschine bestellt. Vor dem Versand lädt der Lieferant Sie zu einer Tachiai kensa (立会検査, Prüfung im Beisein des Bestellers) in seinem Werk ein und schickt Ihnen per E-Mail eine Kensa yoryo-sho (検査要領書, Prüfanweisung) zur Freigabe. Was Sie am Prüftag tatsächlich nachweisen können, wird zum größten Teil schon vorher festgelegt – bei der Spezifikation und den Abnahmebedingungen.
Ist die Spezifikation vage, lässt sich am Prüftag nicht entscheiden, ob die Maschine bestanden hat. Der Streit begleitet die Maschine dann durch die Aufstellung, die Kenshu (検収, förmliche Abnahme der gelieferten Anlage) und schließlich bis zur Zahlung. Dieser Leitfaden erklärt den Unterschied zwischen Factory Acceptance Test (FAT) und Site Acceptance Test (SAT), führt in sechs Schritten von der Spezifikation bis zur Abnahme und schließt mit einer Checkliste für Ihr nächstes Projekt.
- FAT findet im Werk des Lieferanten vor dem Versand statt. SAT findet nach der Aufstellung bei Ihnen im Werk statt.
- FAT fragt: „Wurde die Maschine spezifikationsgerecht gebaut?“ SAT fragt: „Funktioniert sie am Aufstellort spezifikationsgerecht?“ Transportschäden, Medienversorgung und der Signalaustausch mit vor- und nachgelagerten Anlagen lassen sich nur vor Ort prüfen.
- Zwei Dokumente, die vor der Bestellung vereinbart werden, bestimmen, was Sie nachweisen können: Ihre Anforderungsspezifikation (URS, vergleichbar mit einem Lastenheft) und die Prüfanweisung. Formulieren Sie jede Anforderung mit Zahlenwert, Messverfahren und Prüfbedingungen, sodass das Ergebnis eindeutig „bestanden“ oder „nicht bestanden“ lautet.
- Prüfen Sie beim FAT neben dem Normalbetrieb auch das Verhalten im Fehlerfall, die Sicherheitsfunktionen, die Informationen zu Restrisiken (also zu den Gefährdungen, die der Lieferant nicht konstruktiv beseitigen konnte) und die Dokumente. Erfassen Sie jede Feststellung mit Priorität und übernehmen Sie sie in die Restpunkteliste (Punch-Liste).
- Legen Sie Abnahmebedingungen und Zahlungsmeilensteine bei der Bestellung schriftlich fest und klären Sie, welches Recht den Vertrag bestimmt.
Inhalt
- FAT und SAT: Was jede Prüfung nachweist
- Wie japanische Lieferanten Tachiai und Kenshu handhaben
- Ablauf von FAT und SAT: 6 Schritte von der Spezifikation bis zur Abnahme
- Schritte 1–2: Vor der Bestellung
- Schritt 3: FAT im Werk des Lieferanten
- Schritte 4–5: Aufstellung und SAT in Ihrem Werk
- Schritt 6: Kenshu (Abnahme) und offene Punkte
- Häufige Fehler bei FAT und SAT
- Fragen, die Sie mit Ihrem japanischen Lieferanten klären sollten
- Checkliste für FAT und SAT
- Grenzen dieses Leitfadens
- FAQ
FAT und SAT: Was jede Prüfung nachweist
Der Factory Acceptance Test (FAT) ist die Prüfung im Werk des Anlagenlieferanten vor dem Versand der Maschine. Auf Japanisch heißt er Kojo tachiai kensa (工場立会検査, Werkprüfung im Beisein des Bestellers). Der Site Acceptance Test (SAT) findet statt, nachdem die Anlage bei Ihnen geliefert und aufgestellt wurde; auf Japanisch heißt er Genchi ukeire kensa (現地受入検査, Prüfung am Aufstellort).
IEC 62381, die internationale Norm für FAT und SAT von Automatisierungssystemen in der Prozessindustrie, beschreibt den FAT als Prüfung, die zeigt, dass das System oder die Komponente ihre Spezifikation erfüllt – üblicherweise in der Einrichtung des Lieferanten. Den SAT beschreibt sie als Prüfung am Aufstellort, die zeigt, dass die Installation den anwendbaren Normen, Vorschriften, Spezifikationen und Montageanweisungen entspricht.
Kurz gesagt: Der FAT prüft, ob die Maschine spezifikationsgerecht gebaut wurde; der SAT prüft, ob sie am Aufstellort spezifikationsgerecht funktioniert.
Beide sind Prüfungen im Beisein des Bestellers, finden aber an unterschiedlichen Orten und zu unterschiedlichen Zeitpunkten statt – und prüfen deshalb Unterschiedliches.
Hinweis: IEC 62381 gilt für Automatisierungssysteme in der Prozessindustrie. Die Begriffe FAT und SAT werden mit gleicher Bedeutung auch für Montageautomaten und Werkzeugmaschinen verwendet.
Die folgende Tabelle ergänzt, wo Sie Ihre Zeit einsetzen und was nach der jeweiligen Prüfung geschieht – also die Punkte, die Sie in die Prüfanweisung schreiben.
| Aspekt | FAT (beim Lieferanten) | SAT (bei Ihnen im Werk) |
|---|---|---|
| Ort und Zeitpunkt | Werk des Lieferanten, vor dem Versand | Ihr Werk, nach Aufstellung und Anschluss |
| Leitfrage | Wurde sie spezifikationsgerecht gebaut? | Funktioniert sie im aufgestellten Zustand spezifikationsgerecht? |
| Hier Zeit investieren | Verhalten im Fehlerfall, Sicherheitsfunktionen, Dokumente | Zustand nach dem Transport, Medienversorgung, Verbindung zu anderen Anlagen |
| Typische Befunde | Konstruktions- oder Fertigungsmängel, falsch verstandene Spezifikation | Transportschäden, unzureichende Medienversorgung |
| Nacharbeit | Konstrukteure und Monteure sind vor Ort | Teile und Personal brauchen Zeit |
| Danach | Feststellungen mit Priorität, Verantwortlichem und Termin erfassen | Restpunkteliste abarbeiten, dann Abnahme |
Warum zweimal prüfen?
Hat die Maschine den FAT bestanden, liegt der Gedanke nahe, dass beim SAT ein Einschalttest genügt. Zwischen beiden Prüfungen wird die Anlage jedoch demontiert, verpackt, transportiert, wieder zusammengebaut und in einer anderen Halle aufgestellt. Ebenheit des Fundaments, Netzspannung, Druckluftdruck, Raumtemperatur und Luftfeuchte sowie der Signalaustausch mit Nachbaranlagen lassen sich im Werk des Lieferanten nicht vollständig nachbilden. Für Besteller in Europa kommen Seefracht oder Luftfracht und die Zollabwicklung hinzu.
Anhang 15 des EU-GMP-Leitfadens (Qualifizierung und Validierung bei Arzneimitteln) sagt dasselbe: Der FAT kann durch einen SAT ergänzt werden, sobald die Anlage am Herstellungsort eingetroffen ist. Der Anhang erlaubt auch, einzelne FAT-Prüfungen vor Ort nicht zu wiederholen, wenn Sie belegen können, dass Transport und Aufstellung die Funktion nicht beeinflussen.
Als Faustregel gilt: Je später ein Fehler gefunden wird, desto aufwendiger ist seine Behebung. Die Aufteilung lautet daher: Klären Sie beim FAT alles, was sich dort klären lässt, und heben Sie sich für den SAT auf, was nur der Aufstellort zeigen kann.
Wie japanische Lieferanten Tachiai und Kenshu handhaben
Zwei japanische Begriffe begegnen Ihnen immer wieder. Tachiai (立会) bedeutet „als Zeuge anwesend sein“. Eine Tachiai kensa ist eine Prüfung, an der der Besteller persönlich teilnimmt, meist nach einer vom Lieferanten vorbereiteten schriftlichen Prüfanweisung. Kenshu ist, wie oben erwähnt, die förmliche Prüfung der gelieferten Ware gegen den Vertrag und ihre Annahme. Der Vertrag legt fest, wie die Kenshu mit der Zahlung und dem Beginn der Gewährleistung zusammenhängt – das betrifft Ihren Einkauf und Ihre Finanzabteilung ebenso wie die Technik.
Rechnen Sie mit einem Stapel Dokumente. Namen und Inhalte unterscheiden sich je nach Unternehmen und Branche; die folgenden Dokumente können Ihnen als Besteller begegnen:
| Japanische Bezeichnung | Bedeutung | Worauf Sie achten sollten |
|---|---|---|
| 仕様書 (Shiyosho) | Spezifikation: Ihre Anforderungen (URS) oder die Gerätespezifikation des Lieferanten | Jede Anforderung hat Zahlenwert, Messverfahren und Bedingungen |
| 検査要領書 (Kensa yoryo-sho) | Prüfanweisung: Prüfpunkte, Verfahren, Annahmekriterien | Jeder Prüfpunkt lässt sich auf eine Zeile der Spezifikation zurückführen; FAT oder SAT ist angegeben |
| 試運転要領書 (Shiunten yoryo-sho) | Anweisung für den Probebetrieb (Inbetriebnahme) der Maschine | Laufzeit, verwendete Teile und die Zählweise von Stillständen |
| 検査成績書 (Kensa seiseki-sho) | Prüfbericht: die gemessenen Ergebnisse, oft von beiden Seiten unterschrieben | Tatsächliche Messwerte statt nur „OK“; verwendete Messmittel |
| 図面・回路図・部品表 (Zumen, kairo-zu, buhin-hyo) | Zeichnungen, Schaltpläne, Stückliste | Der Änderungsstand entspricht der gebauten Maschine |
| 取扱説明書 (Toriatsukai setsumei-sho) | Betriebsanleitung, einschließlich Informationen zu Restrisiken | Sprache und Format für Ihre Bediener; für den Einsatz in der EU muss die Anleitung in der Sprache des Verwendungslandes vorliegen |
| 残件リスト (Zanken-Liste; 残件 = offene Punkte) | Liste offener Punkte, entspricht einer Punch-Liste (Restpunkteliste) | Verantwortlicher, Termin und Nachweis der Erledigung |
Ablauf von FAT und SAT: 6 Schritte von der Spezifikation bis zur Abnahme
FAT und SAT sind nicht bloß zwei Prüftage. Betrachten Sie alles von der Erstellung der Spezifikation bis zum Schließen des letzten offenen Punkts als einen durchgehenden Prozess, dann wird klar, was an welcher Stelle entschieden werden muss.
Die Schritte 1 und 2 – bevor jemand den Lieferanten besucht – entscheiden über das Ergebnis.
Hinweis: Bei kleinen Anlagen entfällt der FAT manchmal, und es wird nur der SAT durchgeführt. Die Schritte 1 und 2 gelten trotzdem.
Die Beziehung zum Lieferanten wird oft ab Schritt 3 angespannt, wenn Sätze fallen wie „Das steht nicht in der Spezifikation“ oder „Das kostet extra“. Die Ursache liegt häufig in einer Spezifikation oder Prüfanweisung, die in den Schritten 1 und 2 vage geblieben ist. Die folgenden Abschnitte gehen die Schritte der Reihe nach durch.
Schritte 1–2: Vor der Bestellung
Was bei FAT und SAT geprüft wird, bestimmen zwei Dokumente: die Anforderungsspezifikation (URS), die Sie schreiben, und die Prüfanweisung, die Sie mit dem Lieferanten vereinbaren. Die erste sagt, was Sie wollen; die zweite, wie Sie nachweisen, dass Sie es bekommen haben.
Anhang 15 des EU-GMP-Leitfadens verlangt, dass die URS über den gesamten Validierungslebenszyklus ein Bezugspunkt bleibt. Das gilt in jeder Branche, nicht nur in der Pharmaindustrie: Der Maßstab, an dem Sie die Maschine später messen, steht in den Unterlagen vor der Bestellung.
Anforderungen so schreiben, dass sie bestanden oder nicht bestanden werden können
Spezifikationen enthalten oft Formulierungen wie „hohe Geschwindigkeit“, „ausreichende Genauigkeit“ oder „stabiler Betrieb“. Darüber kann beim FAT niemand entscheiden, und Lieferant und Besteller legen sie jeweils so aus, wie es ihnen passt.
Damit eine Anforderung prüfbar wird, braucht sie drei Angaben: einen Zahlenwert, ein Messverfahren und Bedingungen. Bei der Taktzeit (der Zeit zur Fertigung eines Teils) genügt „höchstens X Sekunden“ nicht. Geben Sie an, welches Teil, über wie viele aufeinanderfolgende Teile gemittelt wird und ob der Rüstwechsel (Dandori-gae, 段取り替え) eingerechnet ist. Ein hypothetisches Beispiel: „Teil A, 200 aufeinanderfolgende Teile, mittlere Taktzeit höchstens 12,0 s, ohne Rüstwechsel.“ So genau formuliert, bleibt am Prüftag nichts zu diskutieren.
Mit Zahlenwert, Verfahren und Bedingungen steht das Ergebnis „bestanden“ oder „nicht bestanden“ sofort fest.
Hinweis: Die Werte „__“ hängen von Anlage und Produkt ab. Legen Sie sie anhand Ihrer Qualitätsanforderungen und Ihrer Produktionsplanung fest.
Wenn Sie die Stabilität in Zahlen fassen, definieren Sie auch, was als Stillstand zählt und wie die Stillstandszeit gemessen wird. Die Gesamtanlageneffektivität (OEE), die Verluste in Verfügbarkeit, Leistung und Qualität aufteilt, ist ein brauchbares Modell, um Stillstände zu definieren.
Was die Prüfanweisung abdecken sollte
Häufig entwirft der Lieferant die Prüfanweisung und schickt sie Ihnen zur Prüfung und Freigabe. Kontrollieren Sie bei Erhalt, dass sie mindestens diese sechs Punkte abdeckt:
- Prüfpunkte, jeweils mit Bezug auf eine Zeile der Spezifikation
- Prüfverfahren und die verwendeten Messmittel
- Annahmekriterien (Werte und Toleranzen)
- Prüfteile: Serienteile oder Ersatzteile, und wie viele
- Ob jeder Punkt beim FAT oder beim SAT geprüft wird
- Wer der Prüfung beiwohnt und in welchem Format protokolliert wird (Unterschriftsfelder, Fotos, Aufbewahrung der Messdaten)
Am häufigsten übersehen werden Anzahl und Art der Prüfteile. Wenn Ihre Serienmaterialien und -bauteile noch nicht im Werk des Lieferanten angekommen sind, kann die Maschine nur mit Ersatzteilen laufen, und Sie sehen nicht, wie sie unter realen Bedingungen arbeitet. Für Besteller in Europa bedeutet das einen internationalen Versand nach Japan; vereinbaren Sie daher bei der Bestellung, wann und wie die Teile gesendet werden.
Abnahmebedingungen im Vertrag festlegen
Bei Anlagen muss die Bestellung oder der Vertrag sagen, was als Abnahme (Kenshu) gilt: das Bestehen des FAT, das Bestehen des SAT oder eine spätere Prüfung mit Serienteilen.
Vereinbaren Sie zugleich den Zahlungsplan, wie sich offene Punkte auf die Abnahme auswirken und wann die Gewährleistungsfrist beginnt. Anlagenbestellungen haben hohe Werte und einen langen Weg bis zur Abnahme; Technik und Einkauf sollten diese Bedingungen deshalb früh gemeinsam abstimmen.
Schritt 3: FAT im Werk des Lieferanten
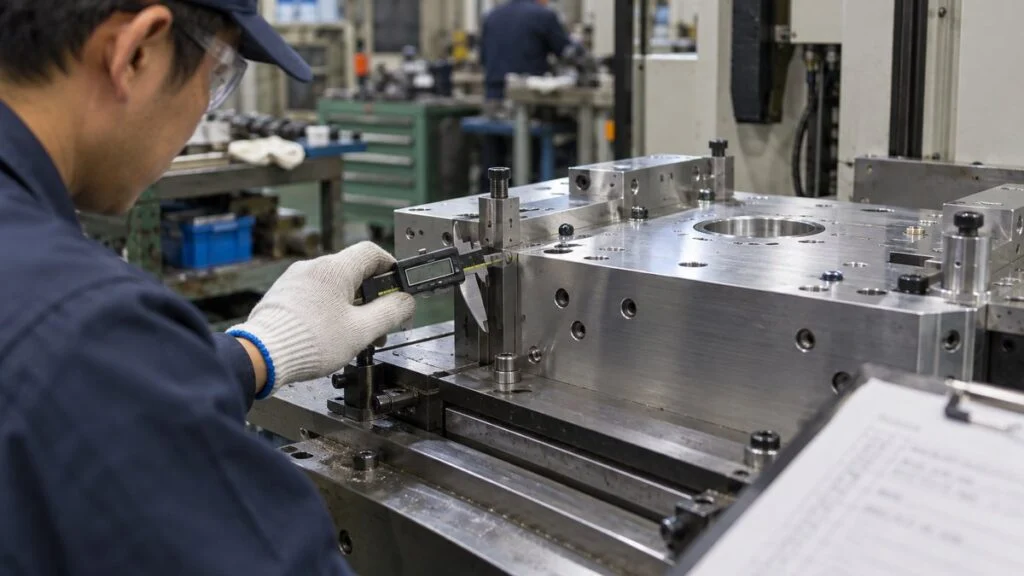
Am FAT-Tag arbeiten Sie die Prüfanweisung Punkt für Punkt ab. Die Konstrukteure und Monteure des Lieferanten sind im Haus – das ist der große Vorteil des FAT: Sie können Ursachen sofort erfragen und die Korrektur vereinbaren, bevor Sie abreisen.
Der FAT umfasst auch, wie die Maschine stoppt und welche Dokumente mitgeliefert werden – nicht nur, ob sie läuft.
Hinweis: Vereinbaren Sie auch, wie Änderungen am Steuerungsprogramm nach dem FAT behandelt werden (Änderungshistorie und Umfang der Wiederholungsprüfung).
Fehlerfälle prüfen, nicht nur den Normalbetrieb
In der Vorführung des Lieferanten läuft die Maschine fehlerfrei. Probleme in der Produktion entstehen aber unter abnormalen Bedingungen: ein verschobenes Teil, fehlendes Material, ein verschmutzter Sensor. Lösen Sie diese Fehler gezielt aus und prüfen Sie, ob der Bildschirm die Ursache anzeigt und ein Bediener sicher wieder anfahren kann.
Es lohnt sich außerdem, die Produktions- und Instandhaltungsmitarbeiter mitzubringen, die die Maschine später betreiben. Sie bemerken, was ein Fertigungsplaner allein leicht übersieht: umständliche Bedienelemente, ungünstig platzierte Wartungsklappen und schwer zu wechselnde Verschleißteile.
Informationen zu Restrisiken einholen
Das japanische Ministerium für Gesundheit, Arbeit und Soziales (MHLW) beschreibt sein empfohlenes Vorgehen in den „Richtlinien für die umfassenden Sicherheitsstandards für Maschinen“, die in Anlehnung an ISO 12100 entstanden sind. Der Maschinenhersteller führt in der Konstruktionsphase eine Risikobeurteilung durch und gibt die Gefährdungen, die er nicht beseitigen konnte (Restrisiken), als Benutzerinformation an den Anwender weiter.
Seit April 2012 gilt nach Artikel 24-13 der japanischen Verordnung über Arbeitssicherheit und Gesundheitsschutz außerdem: Wer Maschinen überlässt oder verleiht, soll sich bemühen, den Empfänger über deren Gefährdungen zu informieren. Das ist eine „Bemühenspflicht“ und keine strenge Vorgabe; ein japanischer Lieferant sollte diese Informationen aber bereithalten.
Für Maschinen, die in der EU betrieben werden, kommen die europäischen Anforderungen hinzu: Risikobeurteilung nach EN ISO 12100, CE-Kennzeichnung, EU-Konformitätserklärung und eine Betriebsanleitung in der Sprache des Verwendungslandes, die auch Restrisiken benennt. Bis zum 19. Januar 2027 ist das die Maschinenrichtlinie 2006/42/EG; ab dem 20. Januar 2027 gilt die Maschinenverordnung (EU) 2023/1230. Klären Sie vor der Bestellung, wer das Konformitätsverfahren verantwortet und wann die Unterlagen vorliegen.
Gehen Sie beim FAT über die Funktionsprüfung der Sicherheitseinrichtungen hinaus. Lassen Sie sich die Restrisikoliste geben und erklären, welche Gefährdungen bei welchen Tätigkeiten verbleiben. Sie ist der Ausgangspunkt für die Gefährdungsbeurteilung, die Sie als Betreiber vor der Verwendung des Arbeitsmittels nach der Betriebssicherheitsverordnung (BetrSichV) selbst durchführen. Enthält die Anlage Roboter, prüfen Sie zusätzlich deren Sicherheitsanforderungen. Was Ihr Werk aus diesen Informationen ableiten muss, entscheiden Ihre Fachkraft für Arbeitssicherheit und die geltenden Vorschriften, nicht dieser Leitfaden.
Feststellungen mit Priorität protokollieren
Der FAT bringt Feststellungen aller Größen hervor. Bestehen Sie darauf, jede vor dem Versand zu beheben, verpassen Sie den Liefertermin; verschieben Sie alle, erben Sie die Probleme am Aufstellort. Ordnen Sie jede Feststellung einer von drei Gruppen zu und erfassen Sie für jede einen Verantwortlichen und einen Termin:
- Vor dem Versand beheben: alles, was Sicherheit, Qualität oder die Einhaltung von Vorschriften betrifft
- Bis zum SAT beheben: Punkte, die sich durch Einstellarbeiten vor Ort lösen lassen
- Später beheben: Punkte, die bis nach dem Produktionsstart warten können
Dieses Protokoll bildet die Grundlage der Punch-Liste aus Schritt 6. Wenn jemand sagt „Das beheben wir“, schreiben Sie es auf und lassen Sie es von beiden Seiten bestätigen.
Schritte 4–5: Aufstellung und SAT in Ihrem Werk
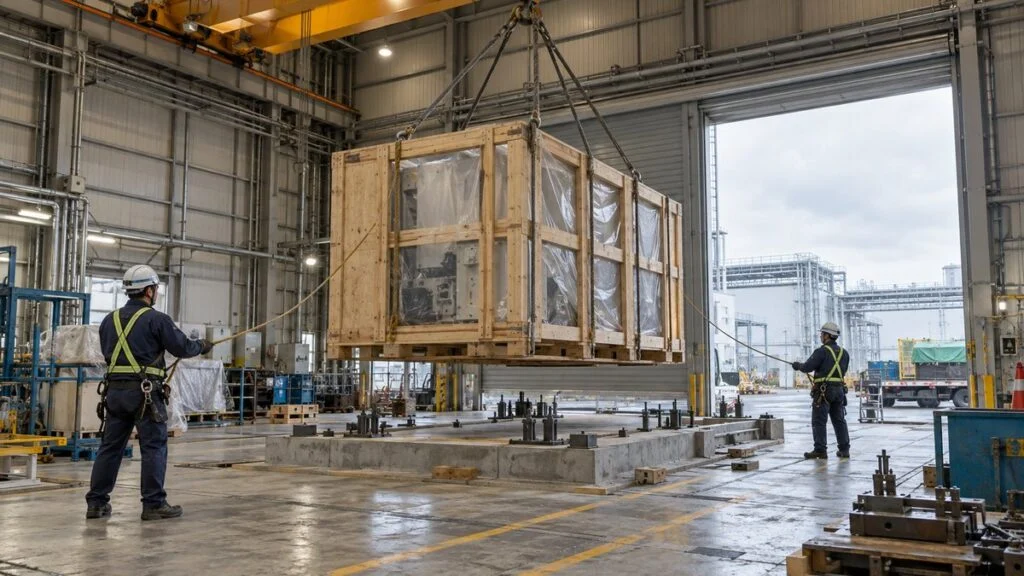
Haben Sie bestätigt, dass die vor dem Versand fälligen FAT-Feststellungen behoben sind, wird die Anlage versandt und bei Ihnen aufgestellt. Die Aufstellung umfasst Fundament- und Ankerpositionen, das Ausrichten (Nivellieren), den Anschluss der Medien (Strom, Druckluft, Kühlwasser usw.) und die Signalverkabelung zu Nachbaranlagen.
Teilen Sie die SAT-Punkte in solche, die schon beim FAT geprüft wurden, und solche, die nur vor Ort geprüft werden können. Beschränken Sie sich bei der ersten Gruppe auf eine kurze Wiederholungsprüfung und investieren Sie Ihre Zeit in die zweite; so bleibt der SAT kurz.
Prüfen Sie vor Ort nur erneut, was Transport und Aufstellung verändern können.
Transportschäden und Medien prüfen
Schwingungen und Stöße beim Transport können Schrauben lockern, Positionierteile verschieben und Leitungen brechen. Fotografieren Sie die Anlage beim Auspacken und messen Sie mindestens einige repräsentative Genauigkeitsmerkmale aus dem FAT erneut. So vermeiden Sie später einen Streit darüber, ob etwas auf dem Transport kaputtging oder von Anfang an falsch war.
Die Medienversorgung liegt in der Verantwortung Ihres Werks. Ein Druckluftdruck, der einbricht, wenn andere Maschinen laufen, oder ein Netzanschluss mit zu geringer Kapazität, ist oft ein Problem des Werks und nicht der Anlage. Legen Sie die Verantwortungsgrenze (Toriai, 取合い, Schnittstelle) vor der Bestellung in der Spezifikation fest.
Mit Serienteilen und eigenen Bedienern laufen lassen
Der SAT endet damit, dass die Maschine mit demselben Material, denselben Bedienern und denselben Rüstwechseln wie in der Produktion läuft. Es kommt häufig vor, dass eine Maschine reibungslos läuft, solange der Techniker des Lieferanten sie bedient, der Rüstwechsel aber deutlich länger dauert, wenn Ihre eigenen Bediener sie zum ersten Mal fahren.
Nutzen Sie diese Zeit für die Bedienerschulung und lassen Sie sich vom Lieferanten mit Ihrem Instandhaltungsteam durch Inspektion und Teilewechsel führen. Was Sie dabei lernen, fließt in Ihren Instandhaltungsplan ein.
Schritt 6: Kenshu (Abnahme) und offene Punkte
Wer den SAT besteht, kommt zur Abnahme. In der Praxis wird eine Anlage aber selten ohne jeden offenen Punkt abgenommen. Ob mit kleinen offenen Punkten abgenommen wird, ist die Stelle, an der viele Streitigkeiten beginnen.
Es gibt mehrere Möglichkeiten, Abnahme und Zahlung zu verknüpfen, und je teurer die Anlage, desto häufiger wird die Zahlung in Stufen aufgeteilt. Welche Sie auch wählen: Legen Sie bei der Bestellung schriftlich fest, welche Prüfung welche Zahlung auslöst.
Wählen Sie die Aufteilung nach Größe der Anlage und Ihrer Beziehung zum Lieferanten.
Hinweis: Zahlungsanteile und Zahl der Raten werden von Vertrag zu Vertrag festgelegt.
Restpunkteliste (Punch-Liste) schließen
Wenn Sie mit kleinen offenen Punkten abnehmen, führen Sie jeden Punkt mit Beschreibung, Verantwortlichem, Termin und Nachweis der Erledigung auf und lassen Sie die Liste von beiden Seiten unterschreiben. Im Anlagen- und Bauwesen heißt das Punch-Liste; japanische Lieferanten sprechen von einer Zanken-Liste.
Was Sicherheit oder Qualität betrifft, muss vor der Abnahme behoben werden. Verfolgen Sie die übrigen Punkte anhand ihrer Termine und vereinbaren Sie, ob die Gewährleistungsfrist mit dem Abnahmetag beginnt oder erst, wenn der letzte Punkt geschlossen ist. Wer das vorab regelt, vermeidet spätere Missverständnisse.
Prüfen Sie, welches Recht den Vertrag bestimmt
Die meisten Abnahmebedingungen können Sie vertraglich frei regeln; das anwendbare Recht kann aber eigene Fristen mitbringen. Bei Verträgen mit japanischen Lieferanten kommen drei Konstellationen häufig vor: deutsches (österreichisches, schweizerisches) Recht, japanisches Recht oder – sofern nicht ausgeschlossen – das UN-Kaufrecht (CISG), dessen Vertragsstaaten Deutschland, Österreich, die Schweiz und Japan sind. Prüfen Sie die Rechtswahlklausel gemeinsam mit Rechtsabteilung und Einkauf.
Nach deutschem Recht muss ein Kaufmann die gelieferte Ware nach § 377 HGB unverzüglich untersuchen und Mängel unverzüglich rügen; verdeckte Mängel sind unverzüglich nach der Entdeckung zu rügen. Auch das UN-Kaufrecht verlangt, dass der Käufer die Ware innerhalb einer so kurzen Frist untersucht, wie es die Umstände erlauben (Art. 38), und Mängel innerhalb angemessener Frist rügt, spätestens zwei Jahre nach Übergabe (Art. 39). Ob Ihr Vertrag als Kauf-, Werk- oder Werklieferungsvertrag einzuordnen ist und woran Zahlung und Verjährung anknüpfen, bewertet Ihre Rechtsabteilung.
Gilt japanisches Recht für einen Verkauf zwischen Unternehmen (Kaufleuten), verlangt Artikel 526 des japanischen Handelsgesetzbuchs, dass der Käufer die Ware nach Empfang unverzüglich untersucht und dem Verkäufer Nichtkonformitäten sofort anzeigt. Bei Mängeln, die nicht sofort erkennbar sind, gilt dasselbe, wenn der Käufer sie innerhalb von sechs Monaten nach Empfang entdeckt. Die Vorschrift kann vertraglich abbedungen werden, und Anlagenverträge legen häufig eine eigene Prüffrist fest. Verzögern Sie die Prüfung, können Sie Ihr Anspruchsrecht verlieren. Artikel 566 des japanischen Zivilgesetzbuchs setzt zudem eine Rügefrist von einem Jahr ab Kenntnis einer Abweichung in Art oder Qualität; sie entfällt, wenn der Verkäufer die Abweichung kannte oder grob fahrlässig verkannte. Lesen Sie diese Regeln zusammen mit der Gewährleistungsklausel.
Häufige Fehler bei FAT und SAT
Jeder der folgenden Fehler entsteht, weil ein Teil der oben beschriebenen Schritte übersprungen wurde.
Die meisten lassen sich in der Vorbereitung verhindern, nicht erst am Prüftag.
Der Lieferant sieht dieselben Probleme von der anderen Seite. Unklare Punkte schon bei der Angebotsabgabe zu klären und die Prüfanweisung früh abzustimmen, ist der sicherste Weg, Nacharbeit und Streit um Mehrkosten zu vermeiden. FAT und SAT sollen Besteller und Lieferant dazu bringen, die Maschine nach demselben Maßstab zu beurteilen. Verstehen Sie beide als gemeinsame Anstrengung für einen reibungslosen Produktionsstart und nicht als Test der Gegenseite, dann bleiben die Gespräche am Prüftag konstruktiv.
Fragen, die Sie mit Ihrem japanischen Lieferanten klären sollten
Lassen Sie sich diese Fragen schriftlich beantworten, bevor die Bestellung endgültig ist:
- Was genau gilt als Kenshu (Abnahme): der FAT, der SAT oder ein Lauf mit Serienteilen?
- Welche Zahlung wird bei welchem Meilenstein fällig, und wann beginnt die Gewährleistung?
- Wer entwirft die Prüfanweisung, und wann erhalten wir sie zur Freigabe?
- Welche Punkte werden beim FAT geprüft und welche beim SAT?
- Welche Prüfteile werden verwendet, wie viele, und bis wann müssen wir sie nach Japan senden?
- Welche Dokumente erhalten wir (Prüfbericht, Anweisung für den Probebetrieb, Zeichnungen, Betriebsanleitung, Ersatzteilliste) und in welcher Sprache?
- Wer verantwortet das CE-Konformitätsverfahren, und wann liegen Konformitätserklärung und technische Unterlagen vor?
- Wo verläuft die Verantwortungsgrenze (Toriai) für Medien und Signalschnittstellen?
- Wie werden Änderungen am Steuerungsprogramm nach dem FAT dokumentiert und erneut geprüft?
- Wie werden offene Punkte erfasst, unterschrieben und geschlossen?
- Welches Recht bestimmt den Vertrag (einschließlich der Frage, ob das UN-Kaufrecht ausgeschlossen ist), und welche Prüf- und Rügefristen gelten?
Checkliste für FAT und SAT
Wir haben die Schritte dieses Leitfadens in eine FAT-/SAT-Checkliste überführt, die Sie in Ihrem nächsten Projekt wiederverwenden können. Sie umfasst 44 Punkte in sechs Abschnitten:
- Vor dem FAT: prüfbare Anforderungen, Abnahmebedingungen, Prüfanweisung, Prüfteile, Dokumente und Teilnehmer
- Während des FAT: Ausführung gegen Spezifikation, Leistung und Genauigkeit, Dauerlauf, Wiederanlauf nach Störungen, Sicherheitsfunktionen und Restrisiken
- FAT-Abschluss: priorisierte Feststellungen, unterschriebener Prüfbericht, Programmversion und Freigabe zum Versand
- Vor dem SAT: Fotos beim Auspacken, Fundament und Ausrichtung, Medien, Schnittstellen und Serienteile
- Während des SAT: Nachmessung nach dem Transport, Medienprüfungen, Verriegelungen, Produktionsläufe und Schulung
- Endabnahme: Punch-Liste, unterschriebenes Abnahmeprotokoll, Zahlungsmeilenstein und Beginn der Gewährleistung
Passen Sie die Punkte an Ihre Anlage und Ihren Vertrag an. Die Checkliste ist ein Ausgangspunkt und kein Ersatz für die Prüfanweisung, die Sie mit Ihrem Lieferanten vereinbaren.
Grenzen dieses Leitfadens
- Die Praxis variiert. Dokumentennamen, Detailtiefe der Prüfanweisung und die Verknüpfung von Abnahme und Zahlung unterscheiden sich zwischen japanischen Lieferanten, Branchen und Projekten. Klären Sie die Einzelheiten mit Ihrem Lieferanten.
- Regulierte Branchen haben eigene Regeln. Für Anlagen zur Arzneimittelherstellung nach EU-GMP-Anhang 15 gilt eine förmliche Qualifizierung (Installations-, Funktions- und Leistungsqualifizierung, IQ, OQ und PQ), in der FAT und SAT ein Teil des Prozesses sind.
- Sicherheits- und Rechtsfragen werden hier nicht entschieden. Dieser Leitfaden listet auf, was zu prüfen ist. Was Ihr Werk für die Maschinensicherheit tun muss (CE-Konformität, Gefährdungsbeurteilung nach BetrSichV) und wie Ihr Vertrag auszulegen ist, entscheiden Ihre Fachkraft für Arbeitssicherheit, Ihre Rechtsabteilung und die für Sie geltenden Vorschriften. Die Angaben zu Rechtsvorschriften sind eine Orientierung und keine Rechtsberatung.
- Kleine Anlagen können den FAT auslassen. Auch dann gilt die Vorbereitung aus den Schritten 1 und 2.
FAQ
Was ist der Unterschied zwischen FAT und SAT?
Der FAT wird im Werk des Lieferanten vor dem Versand durchgeführt und bestätigt, dass die Maschine spezifikationsgerecht gebaut wurde. Der SAT wird nach der Aufstellung bei Ihnen durchgeführt und bestätigt, dass sie am Aufstellort spezifikationsgerecht funktioniert – einschließlich Medienversorgung, Zustand nach dem Transport und Verbindung zu anderen Anlagen.
Können wir den FAT auslassen und nur einen SAT machen?
Ja, bei kleinen Anlagen geschieht das manchmal. Anforderungen und Abnahmebedingungen müssen Sie trotzdem festlegen und die Prüfanweisung vor der Bestellung vereinbaren. Bedenken Sie, dass Fehler, die erst vor Ort gefunden werden, länger zur Behebung brauchen – besonders wenn die Techniker des Lieferanten aus Japan anreisen müssen.
Wer sollte an einem FAT teilnehmen?
Nehmen Sie die Mitarbeiter aus Produktion, Instandhaltung und Qualität mit, die die Maschine nutzen werden – nicht nur den Fertigungsplaner. Sie bemerken Probleme bei Bedienbarkeit und Instandhaltung, die ein Fertigungsplaner allein leicht übersieht.
Was ist eine Punch-Liste bei FAT und SAT?
Eine Punch-Liste (Restpunkteliste) führt die kleinen offenen Punkte auf, die bleiben, wenn eine Anlage abgenommen wird, bevor alles fertig ist. Jeder Punkt hat eine Beschreibung, einen Verantwortlichen, einen Termin und einen Nachweis der Erledigung; beide Seiten unterschreiben die Liste. Sie entsteht aus den beim FAT erfassten Feststellungen. Japanische Lieferanten nennen sie Zanken-Liste (offene Punkte).
Was bedeutet Kenshu in japanischen Anlagenverträgen?
Kenshu (検収) ist die förmliche Abnahme: Die gelieferte Anlage wird gegen den Vertrag geprüft und übernommen. Zahlung und Beginn der Gewährleistung hängen oft daran. Der Vertrag sollte deshalb genau festlegen, welche Prüfung oder Bedingung als Kenshu gilt und wie sie sich zu Zahlung und Gewährleistung verhält. Ob sie zugleich eine Abnahme im Sinne des deutschen Rechts ist, hängt von der Vertragsgestaltung ab.
Quellen
- Definitionen von FAT und SAT: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (Musterseiten, Englisch)
- URS, FAT/SAT, IQ/OQ/PQ: Europäische Kommission, EU GMP Annex 15: Qualification and Validation (2015, Englisch)
- Mitteilung von Maschinengefährdungen: MHLW, Hinweis zu Artikel 24-13 der Verordnung über Arbeitssicherheit und Gesundheitsschutz (Japanisch)
- Sicherheitsrichtlinie für Maschinen: MHLW, Richtlinien für die umfassenden Sicherheitsstandards für Maschinen (Fassung 2007, Japanisch)
- Japanisches Handelsgesetzbuch Artikel 526: Zeiken, Handelsgesetzbuch (Auszug) Artikel 526 (Japanisch)
- Deutsches Handelsgesetzbuch § 377: Gesetze im Internet, HGB § 377 Untersuchungs- und Rügepflicht
- Maschinenverordnung: Verordnung (EU) 2023/1230 über Maschinen (EUR-Lex)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.