공장인수시험(FAT) 체크리스트: FAT·SAT 차이와 검수 6단계
한국 공장에서 일본 설비 업체에 생산 설비를 발주했다고 해 봅시다. 출하 전에 공급사가 자사 공장에서 하는 입회검사(立会検査, tachiai kensa)에 초대하고, 승인해 달라며 검사요령서(検査要領書, kensa yoryosho)를 이메일로 보내옵니다. 검사 당일에 무엇을 확인할 수 있는지는 대부분 그 전에, 사양과 검수 조건을 합의하는 단계에서 정해집니다.
사양이 모호하면 당일에 합격 여부를 판정할 수 없습니다. 그 분쟁은 설비를 따라 설치, 검수(検収, kenshu: 납품된 설비를 확인하고 정식으로 인수하는 절차), 대금 지급 단계까지 이어집니다. 이 글에서는 공장인수시험(FAT)과 현장인수시험(SAT)의 차이를 짚고, 사양 정리부터 검수까지의 6단계를 설명합니다. 마지막에는 발주 전에 일본 공급사에 서면으로 확인할 질문과 바로 쓸 수 있는 체크리스트를 정리했습니다.
- FAT(공장인수시험)는 공급사 공장에서 출하 전에 하는 시험입니다. SAT(현장인수시험)는 설비를 자사 공장에 설치한 뒤에 하는 시험입니다.
- FAT는 "사양대로 만들어졌는가"를, SAT는 "설치된 상태에서 사양대로 동작하는가"를 확인합니다. 운송 중 손상, 유틸리티, 전후 설비와의 신호 교환은 현장에서만 확인할 수 있습니다.
- 발주 전에 합의하는 두 문서가 확인 범위를 정합니다. 구매자가 쓰는 사용자 요구사양서(URS)와 검사요령서입니다. 요구사항마다 수치, 측정 방법, 시험 조건을 적어 합격과 불합격이 분명하게 갈리도록 합니다.
- FAT에서는 정상 운전뿐 아니라 이상 시 거동, 안전 기능, 잔여 위험 정보(공급사가 설계로 없애지 못한 위험), 서류까지 확인합니다. 지적 사항은 우선순위와 함께 기록하고 펀치 리스트로 이어 갑니다.
- 검수 조건과 지급 시점은 발주 시점에 서면으로 정하고, 계약의 준거법도 확인합니다.
목차
FAT와 SAT의 차이: 각 시험이 증명하는 것
공장인수시험(FAT, Factory Acceptance Test)은 설비 공급사 공장에서 출하 전에 하는 검사입니다. 일본어로는 공장입회검사(工場立会検査, kojo tachiai kensa)라고 합니다. 현장인수시험(SAT, Site Acceptance Test)은 설비를 자사 공장에 반입·설치한 뒤에 하는 검사이며, 일본어로는 현지수입검사(現地受入検査, genchi ukeire kensa)라고 합니다.
프로세스 산업 자동화 시스템의 FAT·SAT를 다루는 국제 규격 IEC 62381은 FAT를 시스템 또는 구성품이 사양에 적합함을 보여 주는 검사·시험으로 정의하며, 통상 벤더의 시설에서 수행한다고 설명합니다. SAT는 설치 현장에서 설치가 적용 규격, 코드, 사양, 설치 지침에 적합함을 보여 주는 검사·시험으로 정의합니다.
정리하면 FAT는 "사양대로 만들어졌는가"를, SAT는 "설치된 상태에서 사양대로 동작하는가"를 확인하는 자리입니다.
둘 다 입회 검사이지만 장소와 시기가 다르므로 확인하는 내용도 다릅니다.
※IEC 62381은 프로세스 산업의 자동화 시스템을 대상으로 한 규격입니다. 조립기나 가공기에서도 FAT·SAT라는 말은 같은 뜻으로 널리 쓰입니다.
아래 표는 그림 1에 더해, 시간을 어디에 쓰고 각 시험 뒤에 무엇이 이어지는지를 정리한 것입니다. 검사요령서에 그대로 옮겨 적을 항목들입니다.
| 관점 | FAT (공급사 공장) | SAT (자사 공장) |
|---|---|---|
| 장소와 시기 | 공급사 공장, 출하 전 | 자사 공장, 설치·연결 후 |
| 답하는 질문 | 사양대로 만들어졌는가 | 설치된 상태에서 사양대로 동작하는가 |
| 시간을 들일 항목 | 이상 시 거동, 안전 기능, 서류 | 운송 후 상태, 유틸리티, 다른 설비와의 연계 |
| 자주 발견되는 문제 | 설계·제작 결함, 사양 해석 차이 | 운송 중 손상, 유틸리티 부족 |
| 재작업 | 설계자와 조립 담당자가 현장에 있음 | 부품과 인력을 수배하는 데 시간이 걸림 |
| 이후 처리 | 지적 사항을 우선순위·담당·기한과 함께 기록 | 펀치 리스트를 닫고 검수로 진행 |
왜 두 번 나누어 시험하는가
FAT에 합격했으니 SAT는 전원을 넣어 보는 정도면 되지 않을까 생각하기 쉽습니다. 그러나 설비는 FAT 후에 분해·포장·운송·재조립을 거쳐 전혀 다른 건물에 놓입니다. 바닥 수평, 전원 전압, 압축공기 압력, 실내 온습도, 인접 설비와의 신호 교환은 공급사 공장에서 완전히 재현할 수 없습니다. 일본에서 한국으로 오는 설비라면 해상·항공 운송 과정도 더해집니다.
의약품 제조의 EU GMP(우수 제조 관리 기준) 부속서 15도 같은 취지를 담고 있습니다. FAT는 설비가 제조 현장에 도착한 뒤의 SAT로 보완할 수 있다고 합니다. 또 정당화할 수 있다면, 운송과 설치가 기능에 영향을 주지 않음을 보일 수 있는 시험 항목은 현장에서 반복하지 않아도 된다고 설명합니다.
일반적으로 결함은 늦게 발견될수록 고치는 데 시간과 노력이 더 듭니다. 그래서 기본 원칙은 FAT에서 확인할 수 있는 것은 FAT에서 끝내고, SAT는 현장에서만 확인할 수 있는 것에 집중하는 것입니다.
일본 공급사의 입회검사(tachiai)와 검수(kenshu)
일본어 두 단어가 계속 나옵니다. 입회(立会, tachiai)는 "증인으로서 그 자리에 있는 것"을 뜻합니다. 입회검사(tachiai kensa)는 구매자가 직접 참석하는 검사이며, 보통 공급사가 준비한 서면 절차서를 따라 진행합니다. 검수(検収, kenshu)는 앞서 설명했듯이 납품된 물품을 계약 내용과 대조해 확인하고 인수하는 공식 절차입니다. 검수가 대금 지급과 보증 개시에 어떻게 연결되는지는 계약이 정하므로, 엔지니어링뿐 아니라 구매·재무 부서에도 중요합니다.
서류가 많이 오갑니다. 회사와 업종에 따라 이름과 내용은 다르지만, 해외 구매자가 접하게 될 수 있는 문서는 다음과 같습니다.
| 일본어 이름 | 내용 | 확인할 점 |
|---|---|---|
| 仕様書 (shiyosho) | 사양서. 구매자의 요구사항(URS) 또는 공급사의 설비 사양 | 모든 요구사항에 수치, 측정 방법, 조건이 있는가 |
| 検査要領書 (kensa yoryosho) | 검사요령서: 시험 항목, 방법, 합격 기준 | 각 항목이 사양서의 어느 줄에 대응하는지, FAT인지 SAT인지 명시되어 있는가 |
| 試運転要領書 (shiunten yoryosho) | 설비의 시운전(commissioning) 절차서 | 운전 시간, 사용 부품, 정지를 세는 방법 |
| 検査成績書 (kensa seisekisho) | 검사 성적서: 실측 결과이며 양측이 서명하는 경우가 많음 | "OK"만이 아니라 실측값이 있는가, 사용한 계측기 |
| 図面・回路図・部品表 (zumen, kairozu, buhinhyo) | 도면, 전기 회로도, 부품표(BOM) | 개정 상태가 납품된 설비와 일치하는가 |
| 取扱説明書 (toriatsukai setsumeisho) | 취급설명서. 잔여 위험 정보 포함 | 작업자에게 필요한 언어와 형식인가 |
| 残件 리스트 (zanken list; 残件 = 미결 항목) | 미결 항목 목록. 펀치 리스트에 해당 | 담당자, 기한, 종결 확인 방법 |
FAT·SAT 절차: 사양 정리부터 검수까지 6단계
FAT와 SAT는 이틀짜리 시험이 아닙니다. 사양 작성에서 마지막 미결 항목을 닫을 때까지를 하나의 흐름으로 보면, 어느 시점에 무엇을 정해야 하는지가 분명해집니다.
공급사를 방문하기 전의 1·2단계가 결과를 좌우합니다.
※소형 설비는 FAT를 생략하고 SAT만 하기도 합니다. 그 경우에도 1·2단계는 생략할 수 없습니다.
공급사와의 관계가 어긋나기 쉬운 것은 3단계 이후, "사양서에 없습니다", "그건 별도 비용입니다"라는 말이 오가기 시작할 때입니다. 그 원인은 대개 1·2단계에서 사양이나 절차를 모호하게 둔 채 발주한 것입니다. 아래에서 단계 순서대로 살펴봅니다.
1~2단계: 발주 전에 정할 것
FAT와 SAT에서 무엇을 확인할지는 두 문서가 정합니다. 구매자가 쓰는 사용자 요구사양서(URS)와, 공급사와 합의하는 검사요령서입니다. 앞의 것은 무엇을 원하는지, 뒤의 것은 그것을 어떻게 증명할지를 적습니다.
EU GMP 부속서 15는 URS가 밸리데이션 전 생애주기에 걸친 기준점(point of reference)이 되어야 한다고 말합니다. 의약품에 한정되지 않고 어느 업종에서나 마찬가지입니다. 나중에 설비를 판정할 잣대는 발주 전 문서에만 있습니다.
합격·불합격을 가릴 수 있게 요구사항 쓰기
사양서에는 "고속", "충분한 정밀도", "안정적인 가동" 같은 표현이 자주 보입니다. 이런 표현으로는 FAT 현장에서 합격 여부를 정할 수 없고, 공급사와 구매자가 각자 유리하게 해석하게 됩니다.
판정 가능한 요구사항으로 만들려면 수치, 측정 방법, 조건 세 가지를 갖춥니다. 택트 타임(1개 생산에 걸리는 시간)이라면 "몇 초 이하"만으로는 부족합니다. 어떤 워크(가공·조립 대상 부품)로, 몇 개를 연속 투입했을 때의 평균인지, 셋업 교체(체인지오버)를 포함하는지까지 씁니다. 가상의 예를 들면 "부품 A, 연속 200개, 평균 택트 타임 12.0초 이하, 셋업 교체 제외"입니다. 이 정도로 쓰면 당일에 다툴 일이 없습니다.
수치, 방법, 조건이 갖춰지면 그 자리에서 합격 여부가 정해집니다.
※"__"의 수치는 설비와 제품에 따라 달라집니다. 사내 품질 기준과 양산 계획을 바탕으로 정합니다.
안정성을 수치로 쓸 때는 무엇을 정지로 볼지, 정지 시간을 어떻게 잴지도 정의해 둡니다. 손실을 가동률·성능·양품률로 나누는 설비종합효율(OEE)의 사고방식이 정지의 정의를 정하는 데 참고가 됩니다.
검사요령서에 담아야 할 항목
검사요령서는 공급사가 초안을 쓰고 구매자가 검토해 합의하는 경우가 많습니다. 받으면 최소한 다음 여섯 가지가 적혀 있는지 확인하십시오.
- 시험 항목(사양서의 어느 항목에 대응하는지)
- 시험 방법과 사용하는 계측기
- 합격 기준(수치와 허용 범위)
- 사용할 시험 부품(양산 부품인지 대체품인지, 몇 개인지)
- 각 항목을 FAT에서 확인할지 SAT에서 확인할지
- 입회자와 기록 형식(서명란, 사진, 측정 데이터 보관 방법)
가장 자주 놓치는 것이 시험 부품의 수량과 종류입니다. 양산에 쓰는 자재와 부품이 공급사 공장에 도착해 있지 않으면 대체품으로만 돌릴 수밖에 없고, 실제 조건에서의 거동을 볼 수 없습니다. 한국에서 일본으로 부품을 보내야 하므로, 보내는 시기와 방법을 발주 시점에 합의해 둡니다.
검수 조건을 계약에 쓰기
설비의 경우 발주서나 계약서에 무엇을 검수로 볼지 적어야 합니다. FAT 합격인지, SAT 합격인지, 아니면 양산 부품으로 확인한 뒤인지입니다.
동시에 지급 일정, 미결 항목이 있을 때의 취급, 보증 기간이 언제부터 시작되는지도 합의합니다. 설비는 금액이 크고 검수까지의 기간도 길기 때문에, 기술 부서와 구매 부서가 일찍부터 조건을 맞춰 두어야 합니다.
3단계: 공급사 공장에서의 FAT
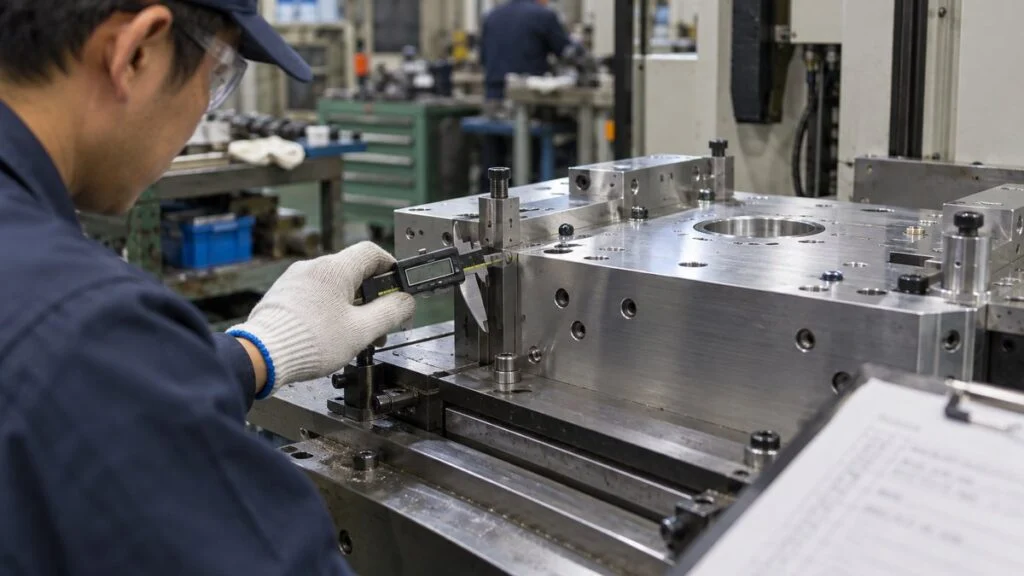
FAT 당일에는 검사요령서에 따라 항목을 하나씩 확인합니다. 공급사의 설계자와 조립 담당자가 건물 안에 있다는 점이 FAT의 큰 장점입니다. 그 자리에서 원인을 묻고, 돌아가기 전에 시정 방침까지 합의할 수 있습니다.
FAT는 동작 여부만이 아니라 어떻게 멈추는지와 어떤 서류가 따라오는지까지 봅니다.
※FAT 후에 제어 프로그램을 변경할 때의 취급(변경 이력과 재확인 범위)도 미리 정해 둡니다.
정상 운전보다 이상 상태를 시험하기
공급사가 준비한 데모에서 설비는 매끄럽게 돌아갑니다. 그러나 양산 현장에서 문제가 되는 것은 이상 상황입니다. 부품이 어긋났을 때, 자재가 떨어졌을 때, 센서가 오염됐을 때입니다. 이런 이상을 일부러 일으켜 화면에 원인이 표시되는지, 작업자가 안전하게 복구할 수 있는지 확인합니다.
그러려면 실제로 설비를 운전하고 보전할 생산·보전 담당자를 데려가는 것을 권합니다. 생산기술(세이산 기주쓰, 生産技術) 엔지니어만으로는 놓치기 쉬운 조작의 불편함, 점검구의 위치, 소모품 교체의 어려움을 현장의 눈으로 짚어 낼 수 있습니다.
잔여 위험 정보 받기
일본 후생노동성은 「기계의 포괄적인 안전 기준에 관한 지침」에서 기계 안전의 흐름을 제시하고 있으며, 이 지침은 ISO 12100을 참고해 만들어졌습니다. 기계 제조자가 설계 단계에서 위험성 평가를 하고, 제거하지 못한 위험(잔여 위험)을 사용상의 정보로 사용자에게 전달한다는 흐름입니다. 한국에서도 ISO 12100은 KS B ISO 12100(기계안전 — 설계 일반원칙 — 위험성평가와 위험성감소)으로 제정되어 있어 같은 틀로 이야기할 수 있습니다. 다만 KS와 ISO 및 일본 지침이 모든 부분에서 같다고 가정하지 말고, 적용되는 판본과 요구사항은 공급사와 사내 안전 담당에게 확인하십시오.
일본에서는 2012년 4월부터 노동안전위생규칙 제24조의13에 따라, 기계를 양도하거나 대여하는 사람이 상대방에게 그 위험성 등을 통지하는 것이 노력 의무가 되었습니다. 엄격한 의무가 아니라 "노력 의무"이지만, 일본 공급사는 이 정보를 제공할 준비가 되어 있어야 합니다.
FAT에서는 안전 기능이 작동하는지 보는 데서 그치지 말고, 잔여 위험 목록과 어떤 작업에 어떤 위험이 남는지에 대한 설명을 받아 두십시오. 이 정보는 도입 후 자사 공장에서 하는 위험성 평가의 출발점이 됩니다. 로봇이 포함된 설비라면 로봇 안전 요구사항도 함께 확인합니다. 한국 내에 설치되는 설비에 어떤 안전 관련 법령과 인증이 적용되는지는 이 글이 아니라 사내 안전 담당과 관계 기관이 판단할 사항입니다.
지적 사항을 우선순위와 함께 기록하기
FAT에서는 크고 작은 지적이 나옵니다. 전부 출하 전에 고치겠다고 하면 납기를 놓치고, 전부 미루면 현장에서 곤란해집니다. 지적 사항을 다음 세 그룹으로 나누고 각각 담당자와 기한을 기록합니다.
- 출하 전 시정: 안전, 품질, 법규 준수에 영향을 주는 사항
- SAT까지 시정: 현장 조정으로 해결할 수 있는 사항
- 추후 대응: 양산 개시 후로 미뤄도 되는 사항
이 기록은 6단계에서 다룰 펀치 리스트의 토대가 됩니다. 누가 "고쳐 두겠습니다"라고 말했다면 반드시 서면에 적고 양측이 확인하십시오.
4~5단계: 설치와 자사 공장에서의 SAT
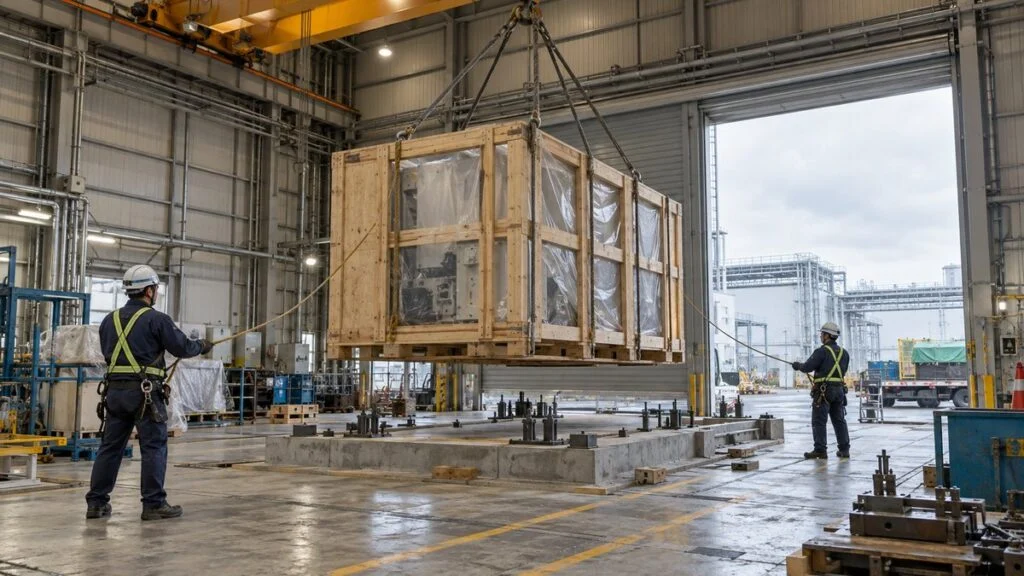
출하 전에 시정하기로 한 FAT 지적 사항이 처리된 것을 확인하면 설비는 출하되어 자사 공장에 설치됩니다. 설치 작업에는 기초와 앵커 위치, 수평 맞춤, 유틸리티(전원, 압축공기, 냉각수 등) 연결, 인접 설비와의 신호 배선이 포함됩니다.
SAT에서는 항목을 이미 FAT에서 확인한 것과 현장에서만 확인할 수 있는 것으로 나눕니다. 앞쪽은 간단한 재확인에 그치고 시간은 뒤쪽에 쓰는 것이 SAT를 짧게 끝내는 방법입니다.
운송과 설치로 바뀔 수 있는 것만 현장에서 다시 확인합니다.
운송 중 손상 확인과 유틸리티 점검
운송 중의 진동과 충격으로 볼트가 풀리거나, 위치 결정 부품이 어긋나거나, 전선이 끊어질 수 있습니다. 개봉할 때 설비 외관을 사진으로 남기고, FAT에서 측정한 정밀도 항목 중 대표적인 몇 개만이라도 다시 측정해 두십시오. 나중에 "운송 중에 망가졌는가, 처음부터 그랬는가"로 다투는 일을 피할 수 있습니다.
유틸리티는 구매자 공장이 준비하는 것입니다. 다른 설비가 가동되면 압축공기 압력이 떨어지거나 전원 용량이 부족한 문제는 설비가 아니라 공장 쪽 원인인 경우가 많습니다. 그래서 책임 경계(접속부·인터페이스, 取り合い, toriai)를 발주 전에 사양서에 적어 두는 것이 중요합니다.
양산 부품과 실제 작업자로 운전하기
SAT의 마지막은 양산과 같은 자재, 같은 작업자, 같은 셋업으로 설비를 돌리는 것입니다. 공급사 엔지니어가 조작하면 문제없이 돌아가는 설비도, 자사 작업자가 처음 만지면 셋업 교체에 훨씬 오래 걸리는 일이 흔합니다.
이 시간에 작업자 조작 교육을 받고, 보전 담당자도 공급사로부터 점검과 부품 교체 설명을 듣습니다. 그 내용은 보전 계획을 세우는 데 반영합니다.
6단계: 검수(kenshu)와 미결 항목
SAT에 합격하면 검수로 넘어갑니다. 그러나 실무에서 미결 항목이 하나도 없는 상태로 설비를 인수하는 일은 드뭅니다. 경미한 미결 항목을 둔 채 검수할지 여부가 분쟁의 갈림길이 되는 경우가 많습니다.
검수와 대금 지급을 연결하는 방식은 여러 가지이고, 설비가 고가일수록 지급을 단계로 나누는 경우가 늘어납니다. 어느 쪽을 택하든 어떤 시험에 합격하면 어느 대금을 지급하는지를 발주 시점에 서면으로 합의해야 합니다.
설비의 규모와 공급사와의 관계에 따라 구분 방식을 고릅니다.
※지급 비율과 횟수는 계약마다 정합니다.
펀치 리스트 닫기
경미한 미결 항목을 둔 채 검수한다면, 항목별로 내용, 담당자, 기한, 종결 확인 방법을 적고 양측이 서명합니다. 플랜트·건설 분야에서는 이를 펀치 리스트라고 하며, 일본 공급사는 잔건(残件, zanken) 리스트라고 부르기도 합니다.
안전이나 품질에 영향을 주는 항목은 검수 전에 반드시 시정해야 합니다. 나머지는 기한에 맞춰 추적하고, 보증 기간을 검수일부터 셀지, 마지막 항목을 닫은 시점부터 셀지도 합의해 둡니다. 그래야 나중의 오해를 막을 수 있습니다.
계약의 준거법 확인하기
검수 조건은 대부분 계약으로 자유롭게 정할 수 있지만, 준거법이 별도의 기한을 더할 수 있습니다. 일본 공급사와의 계약은 일본법을 준거법으로 지정하는 경우가 있으므로, 준거법 조항은 사내 법무·구매 부서와 확인하십시오. 국제물품매매계약에 관한 유엔협약(CISG)이 적용되는지, 계약에서 배제했는지도 함께 확인할 사항입니다.
일본법이 적용되는 상인 간 매매에서는 상법 제526조에 따라 매수인은 목적물을 수령한 뒤 지체 없이 검사하고, 계약 불적합을 발견하면 즉시 매도인에게 통지해야 합니다. 즉시 발견할 수 없는 불적합은 수령 후 6개월 이내에 발견한 경우에도 같은 규칙이 적용됩니다. 이 조문은 계약으로 달리 정할 수 있고 설비 매매계약에서는 검사 기간을 따로 정하는 경우가 많으며, 검사를 미루면 청구권을 잃을 수 있습니다. 민법 제566조도 종류 또는 품질의 불적합을 안 때부터 1년 이내의 통지 기간을 두고, 매도인이 알았거나 중대한 과실이 있으면 기간 제한이 없다고 정합니다.
한국법이 준거법이면 상법 제69조가 비슷한 구조를 가집니다. 상인 간 매매에서 매수인은 목적물을 수령하면 지체 없이 검사하고, 하자나 수량 부족을 발견하면 즉시 통지해야 합니다. 즉시 발견할 수 없는 하자는 6개월 이내에 발견하면 같은 규칙이 적용됩니다. 한편 민법상 하자담보책임에는 매수인이 하자를 안 날부터 6개월이라는 행사 기간이 있습니다. 다만 주문 제작 설비에 이 규정이 그대로 적용되는지는 사안에 따라 달라질 수 있으므로 법무 부서 확인이 필요합니다. 어느 법이 적용되든 보증 조항과 함께 읽으십시오.
FAT·SAT에서 자주 하는 실수
아래 실수는 모두 앞의 단계 중 어딘가를 건너뛴 데서 비롯됩니다.
대부분은 당일이 아니라 준비 단계에서 막을 수 있습니다.
공급사 쪽에서 봐도 같은 문제입니다. 견적 단계에서 모호한 점을 정리하고 검사요령서를 일찍 제시해 합의해 두는 것이 재작업과 추가 비용 다툼을 피하는 가장 확실한 방법입니다. FAT와 SAT는 구매자와 공급사가 같은 잣대로 설비를 판단하기 위한 자리입니다. 상대를 시험하는 자리가 아니라 양산을 무사히 시작하기 위한 공동 작업으로 접근하면 당일의 대화도 건설적으로 유지됩니다.
일본 공급사와 정리해 둘 질문
발주서를 확정하기 전에 다음 질문에 서면으로 답을 받아 두십시오.
- 검수(kenshu)로 인정하는 것은 정확히 무엇입니까? FAT, SAT, 양산 부품 운전 중 어느 것입니까?
- 어떤 시점에 어떤 대금을 지급하며, 보증은 언제부터 시작됩니까?
- 검사요령서는 누가 작성하며, 승인용으로 언제 받을 수 있습니까?
- 어떤 항목을 FAT에서, 어떤 항목을 SAT에서 시험합니까?
- 시험 부품은 무엇을 몇 개 쓰며, 일본으로 언제까지 보내야 합니까?
- 어떤 서류(검사 성적서, 시운전 절차서, 도면, 취급설명서, 예비품 목록)를 어떤 언어로 받습니까?
- 유틸리티와 신호 인터페이스의 책임 경계(toriai)는 어디입니까?
- FAT 이후의 제어 프로그램 변경은 어떻게 문서화하고 재시험합니까?
- 미결 항목은 어떻게 기록하고, 서명하고, 종결합니까?
- 계약의 준거법은 무엇이며, 그 법이 정하는 검사 기간은 얼마입니까?
바로 쓰는 FAT·SAT 체크리스트
이 글의 단계를 다음 프로젝트에서 재사용할 수 있는 여섯 구간의 체크리스트로 줄였습니다. 설비와 계약에 맞게 항목을 고쳐서 쓰십시오.
- FAT 전: 판정 가능한 요구사항, 검수 조건, 검사요령서, 시험 부품, 서류, 참석자
- FAT 중: 사양 대조, 능력과 정밀도, 연속 운전, 이상 시 복구, 안전 기능, 잔여 위험
- FAT 종료 시: 우선순위가 붙은 지적 사항, 서명된 검사 성적서, 프로그램 버전, 출하 허가
- SAT 전: 개봉 사진, 기초와 수평, 유틸리티, 인터페이스, 양산 부품
- SAT 중: 운송 후 재측정, 유틸리티 점검, 인터록, 양산 운전, 교육
- 최종 검수: 펀치 리스트, 서명된 검수 기록, 지급 시점, 보증 개시일
이 체크리스트는 출발점일 뿐이며, 공급사와 합의하는 검사요령서를 대신하지는 않습니다.
이 글의 한계
- 관행은 다양합니다. 서류 이름, 검사요령서의 상세도, 검수와 지급의 연결 방식은 일본 공급사, 업종, 프로젝트마다 다릅니다. 세부 사항은 공급사와 확인하십시오.
- 규제 산업에는 별도의 규칙이 있습니다. EU GMP 부속서 15가 적용되는 의약품 제조 설비는 정식 적격성 평가(설치·운전·성능 적격성 평가, 즉 IQ·OQ·PQ)를 거치며, FAT와 SAT는 그 과정의 일부입니다.
- 안전과 법률 판단은 다루지 않습니다. 이 글은 확인할 항목을 정리한 것입니다. 기계 안전을 위해 자사 공장이 해야 할 일과 계약 해석은 안전 부서, 법무 부서, 적용되는 법령이 정합니다.
- 소형 설비는 FAT를 생략하기도 합니다. 그 경우에도 1·2단계의 사전 준비는 필요합니다.
자주 묻는 질문(FAQ)
FAT와 SAT는 어떻게 다릅니까?
FAT는 출하 전에 공급사 공장에서 설비가 사양대로 제작되었는지 확인하는 시험입니다. SAT는 설치 후 자사 공장에서 유틸리티, 운송 후 상태, 다른 설비와의 연계를 포함해 설치된 상태로 사양대로 동작하는지 확인하는 시험입니다.
FAT를 생략하고 SAT만 해도 됩니까?
소형 설비에서는 그렇게 하기도 합니다. 그래도 발주 전에 요구사항과 검수 조건을 정하고 검사요령서를 합의해야 합니다. 현장에서 발견된 결함은 고치는 데 더 오래 걸린다는 점, 특히 일본의 공급사 엔지니어가 출장 와야 하는 경우에는 더 그렇다는 점을 고려하십시오.
입회검사에는 누가 참석해야 합니까?
생산기술 담당자만이 아니라 설비를 실제로 쓰는 생산·보전·품질 담당자도 참석하십시오. 생산기술 담당자 혼자서는 놓치기 쉬운 조작성과 보전성 문제를 짚어 낼 수 있습니다.
FAT·SAT에서 펀치 리스트란 무엇입니까?
모든 작업이 끝나기 전에 설비를 인수할 때 남는 경미한 미결 항목의 목록입니다. 항목마다 내용, 담당자, 기한, 종결 확인 방법을 적고 양측이 서명합니다. FAT에서 기록한 지적 사항이 그 토대가 됩니다. 일본 공급사는 잔건(zanken) 리스트라고 부르기도 합니다.
일본 설비 계약에서 검수(kenshu)는 무슨 뜻입니까?
검수(検収)는 납품된 설비를 계약과 대조해 확인하고 인수하는 공식 절차입니다. 대금 지급과 보증 개시가 검수와 연결되는 경우가 많으므로, 계약에 어떤 시험이나 조건을 검수로 보는지, 그리고 그것이 지급·보증과 어떻게 연결되는지를 정확히 적어야 합니다.
출처
- FAT·SAT의 정의: IEC 62381:2024 Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) (샘플 페이지, 영어)
- URS, FAT/SAT, IQ/OQ/PQ: European Commission, EU GMP Annex 15: Qualification and Validation (2015, 영어)
- 기계 위험 정보의 통지: 일본 후생노동성, 노동안전위생규칙 제24조의13 안내(일본어)
- 기계의 포괄적인 안전 기준에 관한 지침: 일본 후생노동성, 기계의 포괄적인 안전 기준에 관한 지침(2007년 개정, 일본어)
- 일본 상법 제526조: Zeiken, 상법(발췌) 제526조(일본어)
- 한국 상법 제69조: CaseNote, 상법 제69조(매수인의 목적물의 검사와 하자통지의무)
- KS B ISO 12100: 한국표준정보망, KS B ISO 12100 기계안전 — 설계 일반원칙 — 위험성평가와 위험성감소
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: FAT・SATとは|工場立会検査・現地受入検査の違いと検収で揉めない進め方6ステップ
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.