Calibración JCSS: certificados, intervalos y registros
Una armadora japonesa va a auditar su planta, o la matriz en Japón le envía un cuestionario de calidad. En la lista aparece el kosei daicho (registro maestro de calibración), certificados de calibración "con JCSS" y la razón escrita de cada intervalo de calibración. Si usted compra a un proveedor japonés, las mismas palabras llegan en sentido contrario: certificados con el sello JCSS, etiquetas de kosei-zumi (calibrado) y registros en Excel.
Nada de esto es exclusivo de Japón. Es la trazabilidad de las mediciones de ISO 9001 más la guía internacional sobre intervalos de calibración, aplicadas como suelen hacerlo los equipos de calidad japoneses. Esta guía explica qué es JCSS, cómo deciden las empresas japonesas cada cuánto calibrar, qué lleva un registro maestro y un registro de calibración, y qué hacer cuando un instrumento sale fuera de tolerancia. Termina con una lista de verificación y preguntas que puede enviar a la parte japonesa.
- Ninguna ley fija un solo intervalo para todos los instrumentos. La empresa que usa el instrumento define el intervalo y deja registrada la razón.
- ILAC-G24 / OIML D 10, la guía internacional, indica basar el primer intervalo en el riesgo (deriva, severidad de uso, ambiente, exactitud requerida) y calibrar con más frecuencia los instrumentos nuevos al principio.
- La forma más sencilla de revisar los intervalos es el método "escalonado" (staircase): se alarga el intervalo cuando el error se mantiene dentro de una fracción definida de la tolerancia y se acorta cuando no. No deje todo en "un año" por costumbre.
- Un certificado JCSS demuestra trazabilidad a los patrones nacionales de medición de Japón. La decisión de aprobado o rechazado frente a su propia tolerancia sigue siendo suya, y el certificado normalmente no indica la fecha de la próxima calibración.
- El registro maestro de calibración lista, por instrumento, el ID, el intervalo, la fecha de la última calibración, el vencimiento y el estatus. Los resultados alimentan la revisión de intervalos.
Contenido
- Calibración, verificación y ajuste
- Trazabilidad y cómo funciona JCSS
- Qué exige ISO 9001 (cláusula 7.1.5.2)
- El ciclo de gestión de calibración en seis pasos
- Cómo fijar y revisar los intervalos de calibración
- Registros de calibración y etiquetas de estatus
- Qué hacer cuando un instrumento sale fuera de tolerancia
- Fallas comunes de calibración detectadas en auditorías
- Lista de verificación: registro maestro y registros de calibración
- Preguntas para un proveedor japonés sobre calibración
- Dónde no aplica
- Preguntas frecuentes
- Fuentes
Calibración, verificación y ajuste
Calibración (kosei) significa comparar un instrumento contra un patrón de referencia para saber cuánto se desvía su lectura. El Ministerio de Economía, Comercio e Industria de Japón (METI) sigue la definición internacional: el resultado de una calibración se entrega con una incertidumbre de medición declarada, que indica qué tan confiable es el valor del error.
La calibración solo informa el error; no arregla el instrumento. Con el error conocido, puede corregir sus lecturas o enviar el instrumento a reparación o ajuste si el error está fuera de tolerancia.
Dos términos relacionados se confunden con frecuencia. La verificación (kensho) revisa si el error está dentro de un límite especificado, por ejemplo una tolerancia JIS (Normas Industriales Japonesas), y da un resultado de aprobado o rechazado. El ajuste (chosei) es el trabajo que se hace al instrumento para que vuelva a leer el valor correcto cuando el error es demasiado grande.
Las tres actividades suelen hacerse en secuencia, pero cada una tiene un propósito y un resultado distintos.
Definiciones: preguntas frecuentes de METI sobre patrones de medición (general) e ISO/IEC Guide 99:2007 (VIM).
Dicho de forma simple, la calibración responde "¿cuánto se aleja este instrumento de la referencia?" y la verificación responde "¿podemos seguir usándolo con ese error?". Calidad normalmente necesita ambas: alguien compara los valores del certificado de calibración con la tolerancia de la propia empresa y decide si aprueba o rechaza.
La calibración no es solo para verniers y micrómetros. Termómetros, manómetros, básculas, torquímetros y medidores eléctricos entran en el alcance siempre que sus lecturas se usen para juzgar la calidad del producto.
Trazabilidad y cómo funciona JCSS
En metrología, la trazabilidad significa que un resultado de medición se vincula con el patrón nacional mediante una cadena ininterrumpida de calibraciones. El instrumento del piso se calibra contra un patrón interno más exacto, ese patrón lo calibra un laboratorio externo contra otro aún más exacto, y la cadena termina en el patrón nacional. El Instituto Nacional de Metrología de Japón (NMIJ), parte de AIST (Instituto Nacional de Ciencia y Tecnología Industrial Avanzada), llama a esto la "cadena de calibración".
Cada nivel se calibra con el nivel superior, y así las lecturas del piso quedan vinculadas al patrón nacional.
La cadena cambia según el campo de medición. Muchas empresas omiten la calibración interna y envían los instrumentos del piso directamente a un laboratorio externo.
Cada eslabón de la cadena necesita una incertidumbre evaluada. La explicación de NMIJ considera que declarar con claridad la incertidumbre de cada calibración es una condición necesaria de la trazabilidad. "Lo calibramos contra un patrón superior" no basta por sí solo: la cadena se sostiene únicamente cuando el registro también muestra con qué exactitud se hizo cada calibración.
La misma idea se aplica a las máquinas de medición por coordenadas (CMM), que combinan varios ejes y un palpador: su exactitud se revisa con un patrón de referencia y ese patrón se vincula con patrones de nivel superior.
JCSS frente a calibración general
JCSS (Japan Calibration Service System) es el sistema de trazabilidad de calibración creado bajo la Ley de Medición de Japón. Tiene dos partes: un sistema que suministra los patrones nacionales de medición y otro que evalúa y registra a los laboratorios de calibración. NITE (Instituto Nacional de Tecnología y Evaluación) evalúa y registra a los laboratorios en nombre del gobierno, y la evaluación revisa la conformidad con ISO/IEC 17025, la norma internacional para laboratorios de ensayo y calibración.
Un certificado con el sello JCSS, emitido por un laboratorio registrado dentro de su alcance registrado, demuestra por sí solo la trazabilidad a los patrones nacionales de Japón. Según las preguntas frecuentes de METI, cuando un cliente pide confirmar la trazabilidad a patrones nacionales, por ejemplo como requisito de ISO 9001, basta el certificado JCSS y no es necesario anexar un diagrama de trazabilidad.
La calibración ordinaria sin JCSS, llamada ippan kosei (calibración general), es distinta. Para demostrar el mismo vínculo, el laboratorio o el proveedor normalmente debe entregar un diagrama de trazabilidad y los certificados de los patrones utilizados. En Japón JCSS es voluntario: cada empresa decide si lo usa.
¿Se acepta un certificado JCSS fuera de Japón?
No todos. JCSS es signatario del ILAC MRA (el acuerdo de reconocimiento mutuo de la Cooperación Internacional de Acreditación de Laboratorios) y del acuerdo regional de APAC, pero solo los laboratorios registrados que firman un acuerdo adicional y opcional pueden emitir certificados con el símbolo de acreditación JCSS combinado con la marca ILAC MRA. Si los certificados se usarán en otro país, busque ese símbolo combinado antes de hacer el pedido o de aceptar el certificado.
Su equivalente en México: ema, NMX y CENAM
En México, el equivalente natural de un laboratorio JCSS es un laboratorio de calibración acreditado por la entidad mexicana de acreditación (ema) conforme a NMX-EC-17025-IMNC-2018, la norma mexicana que corresponde a ISO/IEC 17025:2017. Su trazabilidad debe llegar a los patrones nacionales del Centro Nacional de Metrología (CENAM). Es una correspondencia de concepto, no una equivalencia automática de documentos.
Si su cliente o su matriz japonesa pide "certificados JCSS" para instrumentos que se calibran en México, no lo dé por hecho: pregunte por escrito si aceptan certificados de laboratorios acreditados por ema con alcance vigente para esa magnitud. Si el cliente exige IATF 16949, revise también las cláusulas sobre calibración y laboratorios externos (7.1.5.2 y 7.1.5.3).
Qué exige ISO 9001 (cláusula 7.1.5.2)
Para muchos fabricantes, el detonante directo de la gestión de calibración es la cláusula 7.1.5.2 de ISO 9001, "Trazabilidad de las mediciones". Aplica cuando la trazabilidad es un requisito del cliente o legal, o cuando la organización la considera esencial para dar confianza en sus resultados de medición. Japón publica el mismo texto como JIS Q 9001:2015.
Calibrar es solo una parte. También hay que identificar, proteger y actuar cuando un instrumento resulta inadecuado.
Resumen de los requisitos. Consulte ISO 9001:2015 (JIS Q 9001:2015) para el texto exacto.
El último punto es el que más se les pasa a los equipos. Reparar un instrumento que no pasó la calibración no cierra el caso: también debe poder decir si las piezas que aceptó con ese instrumento realmente eran buenas. Esa es buena parte de la razón por la que la gestión de calibración pesa tanto. La sección sobre calibración fallida más abajo explica qué hacer.
La Ley de Medición de Japón es un sistema aparte
En los registros japoneses a veces también aparecen kentei (verificación oficial) o teiki kensa (inspección periódica). Provienen de la Ley de Medición de Japón, no de ISO 9001. Ciertos instrumentos, como básculas, medidores de agua, luxómetros y sonómetros, deben llevar una marca de verificación oficial cuando se usan en comercio o para certificar en Japón, y algunos tipos tienen un periodo de vigencia fijo. Las básculas no automáticas y las pesas usadas en comercio o certificación también deben pasar inspecciones periódicas a cargo de los gobiernos locales.
Son obligaciones legales dentro de Japón, con propósitos y procedimientos distintos a los de la calibración voluntaria de ISO 9001. Su planta en México se rige por la metrología legal local (la Ley Federal sobre Metrología y Normalización y las normas oficiales aplicables); consulte con su área legal o de cumplimiento qué instrumentos le aplican. Los instrumentos usados solo para control interno no requieren la marca de verificación oficial. Si un proveedor japonés factura por peso, pregunte si sus básculas caen bajo la Ley de Medición.
El ciclo de gestión de calibración en seis pasos
Ya sea que arme la gestión de calibración por primera vez o la corrija después de un hallazgo de auditoría, la lógica es la misma. Decida qué calibrar, qué tan crítico es cada instrumento, cómo calibrarlo, cada cuánto, cómo mostrar su estatus y cómo registrar el resultado. Seguir ese orden deja pocos huecos.
Tres pasos arman el sistema. Tres pasos se repiten en cada calibración.
Si en el PASO 05 se detecta un instrumento fuera de tolerancia, investigue el efecto en los resultados de medición pasados.
Los pasos 1 a 3 casi no cambian una vez definidos. Los pasos 4 a 6 se repiten en cada calibración. Sin un lazo del paso 6 de regreso al paso 4, los intervalos se quedan en "un año, por ahora" para siempre y el costo de calibración sigue llegando sin que nadie revise si el intervalo es el correcto.
El alcance también importa. Si incluye demasiado, el sistema se vuelve muy pesado para operarlo; si incluye muy poco, un auditor señalará un instrumento y preguntará por qué no está controlado.
Paso 1: Listar todos los instrumentos en el registro maestro
Empiece por encontrar todos los instrumentos de medición de la planta, no solo los del laboratorio de inspección. Los torquímetros y termómetros de la línea de producción y los manómetros integrados en los equipos también son candidatos. La prueba es sencilla: ¿alguien mira esta lectura para decidir si un producto o una condición del proceso está bien? Si es así, entra en el alcance.
Dé a cada instrumento un ID único y regístrelo. Un kosei daicho japonés típico tiene al menos estas columnas:
- Número de ID, nombre del instrumento, fabricante, modelo, número de serie
- Rango de medición, resolución (división mínima), ubicación y departamento, responsable
- Clase de criticidad, método de calibración (interno o externo), proveedor de calibración
- Intervalo de calibración, fecha de la última calibración, fecha de vencimiento, estatus actual (aprobado para uso, no usar, en reparación, etc.)
Este es un ejemplo ficticio de cómo podrían verse tres renglones:
| ID | Instrumento | Clase | Método | Intervalo | Última cal. | Vence | Estatus |
|---|---|---|---|---|---|---|---|
| M-0012 | Micrómetro de exteriores 0–25 mm, inspección final | A | Externa (JCSS) | 12 meses | 2026-04-10 | 2027-04-10 | Aprobado para uso |
| T-0105 | Torquímetro, línea 2 | B | Interna | 6 meses | 2026-07-01 | 2027-01-01 | Aprobado para uso |
| R-0031 | Termómetro, almacén | C | Revisión antes de usar | — | — | — | Solo referencia |
Los verniers personales y los instrumentos de repuesto guardados en un estante son fáciles de olvidar. Si pueden llegar a usarse, regístrelos. Si no, márquelos como "fuera del alcance de calibración" y manténgalos lejos del área de trabajo para que no se mezclen después.
Paso 2: Clasificar los instrumentos por criticidad
Controlar todos los instrumentos al mismo nivel resulta caro y lento. Por eso muchas plantas japonesas clasifican los instrumentos según cuánto afectan las decisiones de aprobación o rechazo del producto y cambian el método y el intervalo para cada clase.
Mientras más directamente un instrumento decide la aprobación o el rechazo, más estrictas son su trazabilidad y sus registros.
El número y los nombres de las clases varían según la empresa. Este es un ejemplo general.
Si conserva instrumentos sin calibrar como los de clase C, la gente del piso debe poder distinguirlos a simple vista. Un instrumento de "solo referencia" que termina usándose en inspección sin que nadie lo note es uno de los hallazgos de auditoría más comunes.
Revise también la exactitud del instrumento frente a la tolerancia del producto. Mientras más estrechas sean las tolerancias dimensionales y geométricas del plano, más puede un pequeño error del instrumento invertir una decisión de aprobado o rechazado.
Paso 3: Decidir entre calibración interna y externa
La calibración interna usa un patrón de referencia calibrado por un laboratorio externo para calibrar los instrumentos del piso en su propia planta. Muchas plantas conservan bloques patrón como su patrón interno y calibran por sí mismas su gran cantidad de verniers y micrómetros.
La calibración interna ahorra costo y tiempo, pero la empresa debe controlar el procedimiento escrito, la competencia de las personas que la hacen y las condiciones ambientales, como la temperatura. Los patrones de referencia siguen necesitando calibración externa periódica para que la cadena de trazabilidad no se rompa.
La calibración externa consiste en enviar el instrumento al fabricante o a un laboratorio de calibración. Los instrumentos de clase A y todo lo que no pueda calibrar internamente va por esta vía. Si un cliente exige certificados JCSS, o los certificados irán a un cliente fuera de Japón, confirme que el proveedor cubre ese campo de calibración bajo JCSS y, cuando haga falta, bajo el ILAC MRA, antes de hacer el pedido.
Cómo fijar y revisar los intervalos de calibración
El paso 4 es el que genera más preguntas. Lo primero que hay que entender es que JCSS no fija intervalos de calibración. Quien usa el instrumento decide cada cuánto calibrar.
La Asociación Japonesa de Fabricantes de Instrumentos de Medición Eléctrica (JEMIMA) señala que, conforme a ISO/IEC 17025, un certificado o etiqueta de calibración no debe incluir un intervalo de calibración recomendado, salvo que el cliente lo haya acordado. Por eso "el laboratorio dijo que un año" no es una razón válida. Su empresa necesita su propia base para cada intervalo y debe poder explicarla.
Fijar el intervalo inicial según el riesgo
La referencia internacional es ILAC-G24 / OIML D 10, "Guidelines for the determination of recalibration intervals of measuring equipment" (guía para determinar los intervalos de recalibración de equipos de medición). Indica que el intervalo inicial se basa principalmente en una evaluación de riesgos y enumera los factores que hay que considerar.
Considere el instrumento, cómo se usa y qué tan exacto necesita ser.
Basado en los factores de la sección 5.1 de ILAC-G24:2022 / OIML D 10:2022. La lista incluye también aspectos como la capacitación del personal.
La guía también pide equilibrar dos costos: los intervalos más cortos elevan el costo de calibración, mientras que los más largos aumentan el riesgo de que las mediciones pierdan confiabilidad. Recomienda calibrar con más frecuencia el equipo nuevo al principio, para ver cómo se comporta. El enfoque habitual es empezar con intervalos cortos y alargarlos conforme se acumulan datos.
Los intervalos no tienen que estar en tiempo calendario, como una vez al año. También pueden basarse en horas de uso o en número de usos, de forma parecida a la diferencia entre mantenimiento basado en tiempo y basado en condición (TBM y CBM).
Revisar los intervalos con los datos de calibración
ILAC-G24 no recomienda mantener intervalos fijos, salvo que un documento normativo, como una norma o un método especificado, fije el intervalo. Describe cinco métodos para revisar los intervalos con base en los resultados de calibración.
Ningún método sirve para todos los instrumentos. Elija según el comportamiento del instrumento.
Resumido del capítulo 6 de ILAC-G24:2022 / OIML D 10:2022.
Para plantas pequeñas y medianas, el método escalonado es el punto de partida más fácil. Por ejemplo, un procedimiento podría decir: "Si el error está dentro de la mitad de la tolerancia en tres calibraciones seguidas, se alarga el intervalo. Si excede la tolerancia, se acorta". Con una regla así por escrito, la decisión es la misma aunque cambie la persona responsable. Defina usted mismo los límites de decisión para cada tipo o clase de instrumento y póngalos en el procedimiento.
El método de carta de control grafica en el tiempo el error encontrado en cada calibración y predice cuándo llegará a la tolerancia. El personal de calidad que ya usa cartas de control puede probarlo primero con equipos de larga vida, como los patrones de referencia.
ILAC-G24 también espera verificaciones intermedias entre calibraciones. Revisar el cero de un micrómetro con un bloque patrón antes del turno, o revisar una báscula con una pesa patrón, son ejemplos típicos. Que los resultados de estas verificaciones sean estables también respalda alargar el intervalo.
Registros de calibración y etiquetas de estatus
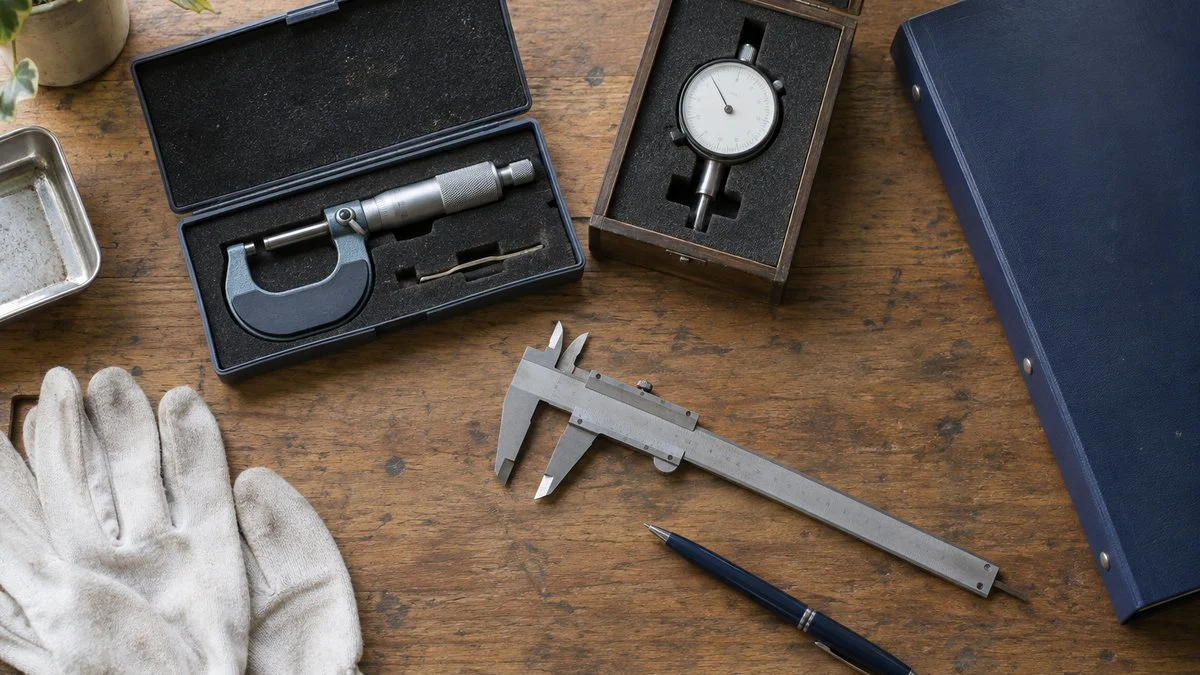
Los pasos 5 y 6 ocurren en cada calibración. En una auditoría, una calibración sin decisión de aprobado o rechazado y sin registro se trata como si nunca se hubiera hecho.
Paso 5: Juzgar el resultado y etiquetar el instrumento
Cuando regresa un certificado de un laboratorio externo, compare sus valores con su propia tolerancia y decida si aprueba o rechaza. El certificado declara el error y la incertidumbre. La decisión de aprobado o rechazado le corresponde al usuario, con sus propios criterios.
Archivar un certificado sin decisión no cuenta como verificación. Después de la decisión, coloque una etiqueta de calibración en el instrumento o en su estuche para que el estatus sea visible en el piso. Una etiqueta con el ID, la fecha de calibración y la fecha de vencimiento permite a quien lo usa detectar un instrumento vencido en el momento. Marque con otra etiqueta los instrumentos que no deben usarse y guárdelos separados de los utilizables.
Paso 6: Qué conservar en cada registro de calibración
Los registros de calibración son evidencia para ISO 9001 y también el historial que necesita para revisar los intervalos. ILAC-G24 igualmente pide recopilar y conservar los resultados de calibración como datos históricos para decidir intervalos futuros. En cada calibración, conserve al menos:
- ID del instrumento y fecha de calibración
- Método (interno o externo), quién la realizó o qué laboratorio, y el ID del patrón de referencia utilizado
- Condiciones ambientales durante la calibración (temperatura, etc.)
- Valor «as-found» (antes del ajuste) y, si se ajustó, valor «as-left» (después del ajuste)
- Tolerancia, decisión de aprobado o rechazado y quién la tomó
- Si no pasó: la acción tomada y el resultado de la investigación del impacto en mediciones pasadas
- Fecha de vencimiento siguiente y, si el intervalo cambió, la razón
El dato que con más frecuencia falta es el valor «as-found» (chosei-mae no atai, valor antes del ajuste). Si pide a un laboratorio externo que ajuste además de calibrar, el certificado puede mostrar solo el valor «as-left». Sin el valor «as-found» no puede saber cuánto se había desviado el instrumento desde la última calibración, así que no puede juzgar si las mediciones pasadas eran correctas ni si el intervalo era adecuado. Pida los datos «as-found» al hacer el pedido.
Un registro en papel o en Excel sirve, pero al crecer el número de instrumentos se vuelve más difícil dar seguimiento a los vencimientos. Un formato que permita listar los instrumentos próximos a vencer ayuda a evitar que instrumentos vencidos sigan en uso.
Qué hacer cuando un instrumento sale fuera de tolerancia
A veces la calibración muestra que un instrumento está fuera de tolerancia. Si simplemente lo ajusta y sigue adelante, se salta lo que exige ISO 9001: revisar si los resultados de medición anteriores siguen siendo válidos.
Antes y después de arreglar el instrumento, revise siempre el efecto en las decisiones pasadas de aprobado o rechazado.
Qué tan corto puede ser el periodo de revisión depende de la longitud del intervalo y de los registros de verificaciones intermedias.
Sus registros diarios determinan qué tan atrás debe revisar. Con la fecha de la última calibración, los reportes de inspección que usaron el instrumento y los resultados de las verificaciones intermedias, puede limitar la revisión a "desde la última verificación intermedia sin problemas". Sin ellos, todas las decisiones desde la última calibración quedan en duda, y la remedición y la selección crecen mucho. Si el producto embarcado puede estar afectado, quizá deba informar al cliente.
Organice ese informe en cuatro puntos: causa, alcance del impacto, contención y acción correctiva para evitar la recurrencia. El formato de reporte 8D es un buen modelo. Investigue también las causas de gestión, como un intervalo demasiado largo o la falta de una forma sencilla para que los operadores avisen de un instrumento que se cayó. Así se evita que la misma falla regrese.
Fallas comunes de calibración detectadas en auditorías
Estos problemas tienen menos que ver con sistemas ausentes y más con pequeños descuidos en la práctica diaria.
- Sin razón para el intervalo. Todo está a un año y nadie sabe explicar por qué. Un intervalo uniforme no es incorrecto en sí mismo, pero el procedimiento debe indicar que se eligió después de considerar la criticidad y la frecuencia de uso. Un lazo que alargue o acorte los intervalos según los resultados también ayuda a controlar el costo.
- Certificados archivados sin decisión. El certificado se archiva y el trabajo se da por terminado. Incluya un paso en el procedimiento: llenar el campo de aprobado o rechazado en cuanto llegue el certificado y registrar quién decidió.
- Instrumentos que no están en el registro maestro. Un vernier personal o un instrumento prestado de otro departamento termina usándose para inspección. Los auditores los encuentran con frecuencia en el piso. Establezca la regla de que los instrumentos sin etiqueta de calibración no se usan para decidir aprobado o rechazado, y registre y calibre cualquier instrumento nuevo antes de su primer uso.
- Sin calibración después de una caída o una reparación. Aun dentro del intervalo, un instrumento que se cayó o que regresó de reparación pudo haber cambiado. El requisito de ISO 9001 de proteger los instrumentos contra daño y deterioro apunta en el mismo sentido: revíselo o calíbrelo sin esperar la fecha de vencimiento. Un ambiente donde la gente se sienta segura de reportar una caída, junto con un procedimiento claro para lo que sigue, detecta más casos.
Lista de verificación: registro maestro y registros de calibración
Use esta lista para revisar su propio sistema antes de una auditoría de un cliente japonés, o para evaluar los registros de un proveedor japonés.
- Todo instrumento usado para decisiones de aprobado/rechazado o de proceso tiene un ID y aparece en el registro maestro
- Cada instrumento tiene una clase de criticidad y un método de calibración (interno o externo)
- Cada intervalo tiene una base escrita, y el procedimiento indica cómo se alargan o se acortan los intervalos
- Los certificados muestran trazabilidad: el sello JCSS o, en la calibración ordinaria, un diagrama de trazabilidad y los certificados de los patrones utilizados
- En los certificados que se usarán fuera de Japón, está presente la marca combinada ILAC MRA cuando se requiere
- Cada certificado tiene una decisión de aprobado o rechazado frente a la tolerancia propia del usuario, con el nombre de quien decidió
- Los registros incluyen valores «as-found», no solo «as-left»
- Las etiquetas de los instrumentos muestran el ID, la fecha de calibración y la fecha de vencimiento; los instrumentos de "no usar" y "solo referencia" están claramente marcados
- La calibración interna cuenta con procedimiento, personal capacitado, temperatura controlada y patrones de referencia calibrados externamente
- Las verificaciones intermedias están definidas y registradas
- Existe un proceso escrito para resultados fuera de tolerancia, que incluye la investigación hacia atrás y la notificación al cliente
- Para laboratorios en México: el certificado indica el laboratorio acreditado por ema, su número de acreditación y un alcance que cubre la magnitud y el rango calibrados
Preguntas para un proveedor japonés sobre calibración
- ¿Pueden compartir el registro maestro de calibración (kosei daicho) de los instrumentos que se usan para inspeccionar nuestras piezas?
- ¿Cuáles de ellos se calibran bajo JCSS y cuáles con calibración ordinaria? En los ordinarios, ¿pueden proporcionar el diagrama de trazabilidad?
- ¿Los certificados JCSS llevan la marca combinada ILAC MRA?
- ¿Cómo decidieron cada intervalo de calibración y cómo lo revisan?
- ¿Sus registros conservan los valores «as-found» antes del ajuste?
- ¿Qué verificaciones intermedias hacen entre calibraciones y con qué frecuencia?
- Si un instrumento usado para nuestras piezas resulta fuera de tolerancia, ¿qué tan atrás investigan y cuándo nos notificarán?
Un correo breve que puede adaptar:
Asunto: Registros de calibración del equipo de inspección (número de parte XXXX)
Antes de nuestra auditoría de proveedor del [fecha], les agradeceremos enviar lo siguiente para los instrumentos usados en la inspección final del número de parte XXXX: (1) el registro maestro de calibración (kosei daicho) con intervalos y fechas de vencimiento, (2) los certificados de calibración más recientes, indicando cuáles son JCSS y si llevan la marca ILAC MRA, (3) los valores «as-found» de la última calibración y (4) su procedimiento para fijar intervalos y manejar resultados fuera de tolerancia. Un resumen en inglés es suficiente si los originales están en japonés.
Dónde no aplica
- Las clases de criticidad, las columnas del registro y las reglas de intervalo cambian según la empresa y la industria. Los ejemplos de esta guía son generales, no un estándar.
- Cuando una ley, un acuerdo con el cliente o un método normalizado fija un intervalo específico, ese intervalo tiene prioridad. Revise también los requisitos de su cliente.
- La Ley de Medición de Japón (kentei e inspección periódica) aplica solo en Japón. Las plantas en otros países siguen su propia metrología legal.
- La correspondencia entre JCSS y la acreditación ema/CENAM es de concepto. Para certificados que cruzan fronteras, revise la marca combinada ILAC MRA y confirme con su cliente que aceptará el certificado.
Los equipos de aseguramiento y control de calidad suelen liderar la gestión de calibración, pero producción y mantenimiento, que manejan instrumentos en proceso, también se benefician de saber cómo funciona, tanto para las revisiones diarias como para decidir qué hacer cuando algo no parece estar bien. Un buen primer paso es abrir su propio registro maestro y revisar dos cosas: si cada intervalo tiene una razón escrita y si se están registrando los valores «as-found».
Preguntas frecuentes
¿Cada cuánto se deben calibrar los instrumentos de medición?
No hay un intervalo legal único. Lo fija quien usa el instrumento con base en el riesgo: deriva, frecuencia de uso, ambiente y exactitud requerida. Muchas empresas usan una vez al año para todo, pero aun así necesitan una razón escrita para ese intervalo.
¿Un certificado de calibración indica la fecha de la próxima calibración?
Normalmente no. Conforme a ISO/IEC 17025, un certificado o etiqueta de calibración no debe recomendar un intervalo de calibración, salvo que el cliente lo haya acordado. El usuario decide el intervalo.
¿Qué es un certificado de calibración JCSS?
Es un certificado con el sello JCSS, emitido por un laboratorio de calibración registrado bajo la Ley de Medición de Japón después de la evaluación de NITE frente a ISO/IEC 17025. Demuestra trazabilidad a los patrones nacionales de medición de Japón sin necesidad de un diagrama de trazabilidad aparte.
¿La calibración JCSS es obligatoria?
No. JCSS es voluntario y cada empresa decide si lo usa. Si un cliente exige certificados JCSS, o los certificados van a un cliente fuera de Japón, revise el alcance JCSS del proveedor y su situación frente al ILAC MRA antes de hacer el pedido.
¿En qué se diferencian la calibración y una revisión diaria?
La calibración compara el instrumento contra un patrón de referencia para encontrar su error. Una revisión diaria es una verificación intermedia entre calibraciones con un dispositivo sencillo, como revisar el cero de un micrómetro con un bloque patrón antes del turno. Que los resultados de la revisión diaria sean estables también respalda un intervalo más largo.
Fuentes
- Definiciones de calibración, verificación y ajuste; trazabilidad; certificados JCSS y diagramas de trazabilidad: METI, preguntas frecuentes sobre patrones de medición (general) (en japonés)
- Cadena de calibración e incertidumbre: AIST NMIJ, "¿Qué es la trazabilidad?" (en japonés)
- Panorama de JCSS y símbolo combinado ILAC MRA: NITE IAJapan, panorama de JCSS (en japonés)
- Los intervalos los fija el usuario; sin intervalo en los certificados: JEMIMA, preguntas frecuentes de JCSS (en japonés)
- Fijación y revisión de intervalos: ILAC-G24:2022 / OIML D 10:2022, Guidelines for the determination of recalibration intervals of measuring equipment
- Instrumentos de medición específicos, verificación oficial e inspección periódica: METI, uso de instrumentos de medición específicos (en japonés)
- ISO 9001 cláusula 7.1.5.2: ISO/IATF School, ISO 9001 7.1.5.2 Trazabilidad de las mediciones (en japonés)
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 計測器の校正周期の決め方|何年ごと?トレーサビリティ・台帳・記録の残し方
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.