Automates Mitsubishi, Keyence, Omron, Siemens : comparatif
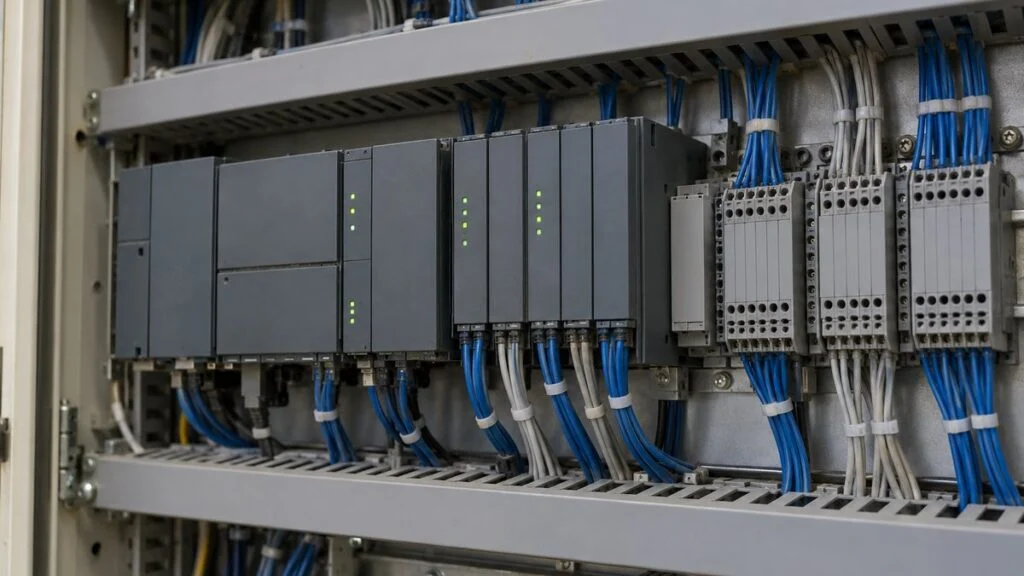
Une machine arrive d'un constructeur japonais. Dans l'armoire électrique se trouve un automate Mitsubishi MELSEC, les plans le désignent comme un « sequencer », et le standard de votre usine est Siemens, Schneider Electric ou Allen-Bradley. Ou bien vous êtes sur le point de commander une ligne au Japon, et le constructeur vous demande quel automate vous souhaitez. Dans les deux cas, la question est la même : à quoi vous engagez-vous en choisissant une marque d'automate ?
En bref : choisir un fabricant d'automate programmable industriel (API, ou PLC en anglais), c'est choisir un logiciel de programmation, un réseau industriel, les équipements qui peuvent s'y raccorder et les personnes capables de le programmer et de le dépanner. La performance de la CPU compte moins que cet ensemble. Les questions décisives sont en général les suivantes : quelle marque vos lignes et vos clients utilisent déjà, quel réseau parlent vos servovariateurs et vos capteurs, et qui écrira et maintiendra le programme.
Ce guide compare quatre grands fabricants d'automates, trois japonais et un allemand : Mitsubishi Electric, Keyence, Omron et Siemens. Il couvre les séries actuelles, les logiciels de programmation, les réseaux et les langages, d'après les informations officielles de chaque fabricant à octobre 2026. Il présente ensuite six critères de choix, trois scénarios fictifs, une démarche en étapes et une liste de questions à envoyer au constructeur japonais.
Sommaire
- Pourquoi la marque compte plus que la CPU
- Mitsubishi, Keyence, Omron, Siemens : vue d'ensemble
- Les quatre fabricants : séries actuelles et points d'attention
- Réseaux et langages : là où les marques diffèrent vraiment
- Six critères pour choisir un fabricant d'automate
- Exemples de scénarios : appliquer les six critères
- Mener le choix en six étapes
- Questions à poser au constructeur de machines japonais
- Limites de ce guide
- FAQ
- Sources
Pourquoi la marque compte plus que la CPU
Un API lit les signaux des capteurs et des interrupteurs, puis commande moteurs et vannes selon son programme. Toutes les marques fonctionnent selon le même principe de base : lecture des entrées, exécution de la logique, écriture des sorties, puis répétition de ce cycle de scrutation à grande vitesse.
Ce qui distingue les fabricants, c'est tout ce qui est verrouillé en même temps que l'automate. Une fois la marque choisie, vous avez en grande partie choisi le logiciel de programmation, le réseau, la gamme d'équipements compatibles, les ingénieurs qui connaissent la plateforme et la facilité d'obtenir des pièces de rechange.
L'écosystème autour de l'automate pèse plus dans la décision que la performance de la CPU.
Le poids de chaque critère dépend de la taille de l'usine et de la destination des équipements.
La norme internationale des langages de programmation d'automates, l'IEC 61131-3, définit cinq langages, dont le schéma à contacts (ladder, LD) et le texte structuré (ST). Elle existe en France sous la référence NF EN 61131-3 (édition de septembre 2013 au catalogue AFNOR). Tous les grands fabricants déclarent que leur logiciel y est conforme. Elle compte aussi le SFC, dérivé du GRAFCET bien connu des automaticiens français.
La conformité ne signifie pas qu'un programme peut passer d'une marque à l'autre. Chaque logiciel a son propre format de projet, sa syntaxe d'instructions et sa manière de configurer le matériel : changer de marque revient donc, en pratique, à réécrire le programme. Ce coût de changement explique le poids que prend la compatibilité avec l'existant.
Mitsubishi, Keyence, Omron, Siemens : vue d'ensemble
Le tableau ci-dessous présente, pour chaque fabricant, les séries actuelles, le logiciel, les réseaux standard et les langages, d'après les informations de leurs sites officiels à octobre 2026.
Chaque fabricant associe ses séries à son propre logiciel et à son propre réseau.
Synthèse de MONOSCOPE d'après le site officiel de chaque fabricant. Les réseaux et langages pris en charge varient selon le modèle : vérifiez le catalogue et les manuels avant de vous engager.
Réduit à ce qui pèse dans la décision, le comparatif des quatre fabricants donne ceci :
| Mitsubishi Electric | Keyence | Omron | Siemens | |
|---|---|---|---|---|
| Marque | MELSEC | Série KV | SYSMAC | SIMATIC |
| Principales séries actuelles | iQ-R, iQ-F | KV-X, KV-8000 | NJ, NX | S7-1500, S7-1200 G2 |
| Logiciel | GX Works3 | KV STUDIO | Sysmac Studio | TIA Portal |
| Réseau principal | CC-Link IE | EtherNet/IP, EtherCAT | EtherCAT, EtherNet/IP | PROFINET |
| Souvent présélectionné quand | Les lignes existantes d'usines japonaises tournent déjà sous MELSEC | Le dépistage de la cause des défauts machine est une priorité | Une machine multi-axes doit être développée dans un seul environnement logiciel | Le standard du client est SIMATIC |
Les quatre fabricants proposent une gamme pour grands systèmes et une gamme compacte, et tous prennent en charge le ladder comme le ST. Les vraies différences tiennent au réseau standard et au logiciel. Mitsubishi s'articule autour de CC-Link IE, Omron autour d'EtherCAT et Siemens autour de PROFINET, tandis que Keyence intègre à la fois EtherNet/IP et EtherCAT dans le KV-X.
La figure suivante montre dans quels cas les atouts de chaque fabricant jouent le plus. Lisez-la comme « les conditions dans lesquelles une marque figure souvent dans la présélection », et non comme un classement.
Les quatre couvrent un large éventail d'applications et sont souvent choisis en dehors de ces scénarios.
Tendances générales compilées par MONOSCOPE, et non classement d'un fabricant.
Les quatre fabricants : séries actuelles et points d'attention
Cette partie passe en revue, pour chaque fabricant, la gamme actuelle, le logiciel et l'approche réseau. Sur le terrain, séries anciennes, arrêtées et actuelles cohabitent souvent : le texte indique donc aussi lesquelles sont lesquelles.
Mitsubishi Electric MELSEC
Mitsubishi Electric commercialise ses automates sous la série MELSEC. Au Japon, l'entreprise les appelle « sequencers » (shīkensa, écrit en katakana) : vous verrez ce mot sur les plans, les nomenclatures et les manuels japonais. Il désigne simplement un API. Le site officiel de Mitsubishi liste la série iQ-R, cœur de sa nouvelle génération, et la série compacte iQ-F, à côté des anciennes séries Q, L et F. Les automates de sécurité QS/WS et la très ancienne série A sont classés comme produits arrêtés.
L'iQ-R est un système modulaire (en « blocs ») : on monte les modules sur une embase (base unit) et l'on peut choisir des CPU de mouvement et des contrôleurs programmables en langage C en plus de la CPU automate standard. L'iQ-F est une unité tout-en-un qui réunit alimentation, CPU, E/S, Ethernet et lecteur de carte SD, avec compteurs rapides et positionnement intégrés.
Le logiciel dépend de la génération : GX Works3 pour les iQ-R et iQ-F, GX Works2 pour les séries Q, L et F. GX Works3 est conforme à l'IEC 61131-3 et permet une programmation modulaire et structurée. Les réseaux principaux de Mitsubishi sont CC-Link IE TSN et CC-Link IE Field. CC-Link IE TSN s'appuie sur le TSN (Time-Sensitive Networking) pour la synchronisation temporelle et la planification de la bande passante, et le CC-Link Partner Association (CLPA) le promeut comme norme ouverte.
Si vos équipements japonais fonctionnent avec un automate des séries Q ou L, vérifiez les dates d'arrêt de production. Les deux séries figurent encore sur le site de Mitsubishi, mais l'arrêt est annoncé modèle par modèle, surtout pour les modules CPU. D'après la liste japonaise des produits arrêtés de Mitsubishi et son bulletin technique FA-A-0418-A, certains modèles Universal de la série Q (comme les Q03UDCPU et Q06UDHCPU) ont cessé d'être commandables le 30 septembre 2026, leur production prend fin le 30 octobre 2026 et ils seront réparés jusqu'au 31 octobre 2033. Des modèles comme le Q03UDVCPU doivent cesser d'être produits en 2029. Les CPU de la série L, dont les L02CPU, L06CPU et L26CPU, doivent cesser d'être produites le 29 octobre 2027. Mitsubishi cite des CPU iQ-R parmi les remplacements recommandés.
Les dates peuvent varier selon la région : une notification européenne de fin de vie pour les mêmes CPU de la série Q indique une dernière date de commande plus précoce. Confirmez les dates applicables à votre canal d'approvisionnement auprès de votre agence ou distributeur Mitsubishi local.
Keyence série KV
Les automates de Keyence forment la série KV, dont les piliers actuels sont le KV-X et le KV-8000. Le KV-X utilise une CPU quadricœur, et Keyence indique un temps de scrutation environ 7,8 fois plus rapide que la génération précédente. La gamme de CPU comprend les KV-X550, X530 et X520, qui diffèrent par le nombre d'axes pris en charge, et le KV-X500, qui n'a pas d'EtherCAT.
Le KV-X intègre EtherNet/IP et EtherCAT et prend en charge OPC UA (une norme qui relie les équipements aux systèmes informatiques) en standard. Il se raccorde à CC-Link IE Field et à PROFINET par l'unité Ethernet KV-XLE02. Le KV-8000 intègre EtherNet/IP et accède à EtherCAT, PROFINET et CC-Link IE Field au moyen d'unités comme le KV-XLE02.
Le logiciel est KV STUDIO, qui prend en charge le ladder et le ST conforme à l'IEC 61131-3. Pour le KV-8000, Keyence cite aussi le ladder étendu, le KV Script et le mnémonique comme langages de programmation. Keyence met en avant des fonctions qui raccourcissent la mise en route et la maintenance, comme une fonction « drive recorder » qui enregistre puis rejoue le comportement de la machine avant et après un défaut.
Keyence vend aussi différemment. L'entreprise déclare pratiquer la vente directe dans le monde entier, sans distributeur : les achats et les questions techniques passent donc par votre commercial Keyence. Si votre usine achète des composants d'automatisme de plusieurs fabricants auprès d'un même distributeur, vérifiez tôt comment la commande de pièces Keyence s'intégrera à ce circuit.
Omron SYSMAC
Les contrôleurs d'Omron portent la marque SYSMAC. Leur cœur actuel est la série NJ/NX, qu'Omron appelle « machine automation controllers ». Le NJ (NJ5/NJ3/NJ1) est un contrôleur modulaire, et la ligne NX comprend les NX7, NX5, NX1 et le NX1P compact. Le nombre d'esclaves EtherCAT et d'axes synchronisés varie selon le modèle. Les contrôleurs NJ/NX ont des ports EtherCAT et EtherNet/IP en standard, et certains modèles prennent en charge OPC UA.
Le logiciel est Sysmac Studio. Au-delà du contrôleur, il configure et programme dans un même environnement les servovariateurs, les variateurs de fréquence, les IHM, les capteurs de vision et les équipements de sécurité. Il est conforme à l'IEC 61131-3 et prend en charge le ladder, le ST et les blocs fonctionnels ; ses instructions de mouvement reposent sur les spécifications PLCopen (l'organisation qui normalise la commande de mouvement).
La série compacte CP (comme le CP2E) utilise l'ancien logiciel CX-Programmer, qui fait partie de la suite CX-One. Gardez cette scission en tête au moment de décider quelle famille Omron standardiser.
Siemens SIMATIC
Le fabricant allemand Siemens vend ses contrôleurs sous la marque SIMATIC. Le cœur actuel est le S7-1500 haute performance et le S7-1200 G2 pour l'automatisation de base. Siemens propose aussi des contrôleurs décentralisés comme l'ET 200SP CPU, le S7-1500 R/H redondant, des automates logiciels qui tournent sur PC industriel et l'automate virtuel S7-1500V. Siemens a présenté le S7-1200 G2 en avril 2024 comme sa première nouvelle génération de contrôleurs en dix ans, avec des livraisons prévues à partir de l'hiver 2024.
Toutes les CPU S7-1500 intègrent la commande de mouvement et PROFINET. Les langages pris en charge sont LAD (ladder), FBD, SCL (équivalent du ST), GRAPH (équivalent du SFC, donc du GRAFCET) et STL. Le logiciel est TIA Portal. Son outil de programmation d'automates, STEP 7, existe en version Professional, qui couvre toutes les générations de contrôleurs SIMATIC, et en version Basic, moins chère et aux fonctions réduites. Les outils de programmation de sécurité sont intégrés à l'interface de STEP 7, et Siemens insiste sur la gestion des contrôleurs, des IHM et des variateurs dans un seul projet.
Surveillez aussi le matériel Siemens plus ancien. Siemens a annoncé en octobre 2023 la fin de vie du S7-300, très répandu, en indiquant qu'il pourrait être commandé neuf pendant environ deux ans avant de passer au statut de pièce de rechange. Selon l'avis tel que republié par un distributeur, les commandes de produits neufs ont pris fin le 1er octobre 2025 et les pièces de rechange seront fournies au moins jusqu'au 1er octobre 2033. La page produit de Siemens indique elle aussi que le S7-300 reste disponible jusqu'en 2033. Si des équipements importés de votre usine fonctionnent encore avec un S7-300, planifiez leur modernisation en fonction de cette échéance de pièces de rechange.
Les autres fabricants d'automates que vous pouvez rencontrer
De nombreux autres fabricants sont utilisés dans le monde. Selon les standards des usines nord-américaines, ceux des clients, la commande à base de PC ou l'historique des équipements existants, les suivants reviennent souvent.
Le standard d'un client ou la destination des équipements peuvent aussi imposer ces fabricants.
Exemples uniquement. Panasonic indique que les programmes ne sont pas compatibles entre FPWIN GR7 et FPWIN Pro7.
En France, vous croiserez aussi très souvent Schneider Electric (gamme Modicon). Ce fabricant n'est pas détaillé dans ce comparatif, qui se limite aux marques japonaises courantes dans les équipements importés et à Siemens : comparez-le avec les mêmes six critères.
Réseaux et langages : là où les marques diffèrent vraiment
Comme le montre le tableau comparatif, le réseau industriel est ce qui distingue le plus les marques. Un automate travaille rarement seul : il se connecte par réseau à des servovariateurs, à des E/S déportées, à des IHM et à des contrôleurs de robot pour former une machine.
Les normes sont ouvertes, mais chaque fabricant décide laquelle il intègre.
L'ajout d'une unité réseau ou d'une passerelle permet parfois de raccorder un automate à un réseau qu'il n'intègre pas. Vérifiez la prise en charge modèle par modèle.
Le réseau compte parce qu'il détermine les équipements que vous pouvez raccorder. Les ingénieurs raisonnent souvent à rebours : ils regardent quel réseau prennent en charge les servovariateurs, robots et capteurs qu'ils préfèrent, puis choisissent l'automate.
Côté langages, tous les fabricants prennent en charge le ladder et le ST, mais tous ne prennent pas en charge les cinq langages de l'IEC 61131-3 de la même façon. Siemens couvre l'équivalent des cinq sous ses propres noms, comme SCL et GRAPH ; Fuji Electric et le FPWIN Pro7 de Panasonic annoncent explicitement les cinq. D'autres ajoutent une syntaxe propre, comme le KV Script de Keyence.
Même le ladder n'est pas universel : la notation des instructions et le nom des opérandes (zones mémoire) diffèrent selon le fabricant. Un automaticien qui lit couramment le ladder aura quand même besoin de temps pour se familiariser avec le logiciel d'une autre marque ; prévoyez-le.
Six critères pour choisir un fabricant d'automate
À partir des différences ci-dessus, voici six critères à vérifier pour choisir un fabricant, ou pour décider d'accepter la marque proposée par un constructeur japonais. Ceux qui passent en premier dépendent de votre entreprise et de la machine.
Les critères qui n'apparaissent jamais dans un tableau de caractéristiques de catalogue sont ceux qui déterminent la charge de travail après l'installation.
1. Équipements existants et standards clients
La compatibilité avec l'existant est le critère qui pèse le plus. Quand les lignes d'une usine partagent un même fabricant, il est plus facile de mutualiser les pièces de rechange, de former le personnel de maintenance et de réutiliser des programmes. Dans des secteurs comme l'automobile, l'usine donneuse d'ordre peut imposer le fabricant d'automate et le réseau dans la spécification de la machine.
Constructeurs de machines et intégrateurs doivent souvent prendre en charge plusieurs fabricants pour répondre à la spécification de chaque client. Le point de départ est donc le standard du client, et pas seulement la préférence du constructeur. Si votre usine a un standard, écrivez-le dans la spécification pour que le constructeur puisse le prévoir.
2. Réseau et compatibilité des équipements
Sur les machines qui combinent servovariateurs multi-axes, robots et systèmes de vision, choisir le réseau revient presque à choisir l'automate. Les équipements d'un même fabricant se configurent généralement dans un seul logiciel. Quand vous mélangez des équipements d'autres fabricants, ce sont les réseaux qu'ils prennent en charge qui imposent la contrainte.
En conception d'armoires électriques, le type de réseau change le câblage, les câbles et la configuration des modules. Une fois les références des équipements périphériques arrêtées, dressez la liste des réseaux qu'ils prennent en charge et recoupez-la : vous éviterez d'avoir à ajouter des modules plus tard.
3. Disponibilité locale et support
Quand les équipements sont expédiés à l'étranger, ou qu'une ligne est dupliquée dans une usine d'un autre pays, deux questions se posent : peut-on acheter les pièces sur place, et y a-t-il un interlocuteur dans la langue locale ?
On dit souvent que PROFINET est courant en Europe et EtherNet/IP en Amérique du Nord. En pratique, cela varie selon le client et l'installation : confirmez le réseau que chaque usine utilise réellement.
Le fait que les prestataires de maintenance locaux connaissent la marque influe aussi sur la rapidité des interventions après la mise en route. Décidez dès le départ qui traitera les pannes dans le pays de destination.
4. Ergonomie du logiciel et licences
Les ingénieurs travaillent chaque jour dans le logiciel de programmation, et les fabricants ont des approches différentes de la facilité de programmation, du débogage, de la simulation et du travail en équipe. La comparaison la plus fiable consiste à faire essayer des versions d'évaluation ou des séminaires pratiques par les ingénieurs qui l'utiliseront.
Vérifiez aussi le modèle de licence. Certains logiciels, comme Sysmac Studio d'Omron et STEP 7 de Siemens, existent en plusieurs éditions selon les fonctions ou le nombre d'utilisateurs. Demandez un devis pour le nombre de postes et les renouvellements nécessaires avant de vous engager, afin que le budget ne soit pas insuffisant par la suite.
5. Compétences en ingénierie et formation
Les ingénieurs continuent à modifier un programme d'automate longtemps après l'installation, pour des évolutions et des dépannages. Si votre personnel de maintenance, votre intégrateur ou vos prestataires locaux connaissent déjà la marque, les arrêts de nuit sont plus faciles à traiter.
Si vous adoptez une nouvelle marque, prévoyez dans le plan du temps pour les formations, le matériel pédagogique et les manuels. Le niveau de soutien que fourniront les équipes techniques du fabricant ou du distributeur et les ingénieurs d'application terrain (FAE) fait aussi partie de la comparaison.
6. Cycle de vie et disponibilité des pièces
Les équipements d'usine fonctionnent souvent 10 ou 20 ans, et le modèle d'automate sera probablement arrêté dans l'intervalle. Beaucoup de fabricants continuent de fournir des pièces de rechange pendant un certain temps après l'arrêt des ventes, comme le fait Siemens avec le S7-300, mais cette durée diffère selon le modèle.
Au moment du choix, vérifiez depuis quand la série est commercialisée et s'il existe des outils et des procédures de migration vers un successeur. Pour les équipements existants, consultez régulièrement les avis d'arrêt de production publiés par chaque fabricant.
Exemples de scénarios : appliquer les six critères
Ces trois scénarios sont fictifs. Ils ne décrivent ni des entreprises ni des projets réels ; ils montrent seulement comment les six critères jouent.
« Choisir un automate » ne conduit pas à vérifier les mêmes choses en premier selon la situation.
Tous les exemples sont fictifs et ne représentent pas des résultats de choix réels.
Dans le scénario A, s'aligner sur les lignes existantes est ce qui réduit le plus le travail de maintenance. Mais si le modèle existant est déjà proche de l'arrêt de production, passer à la série successeur du même fabricant peut être la meilleure décision.
Dans le scénario B, la spécification du client tranche généralement la question, et le constructeur doit la suivre même pour un fabricant qu'il n'utilise pas d'habitude. Prévoyez le temps de formation et sécurisez tôt l'interlocuteur de support local. Si vous êtes le client, c'est la raison pour laquelle il faut indiquer votre standard dans la spécification.
Dans le scénario C, on fixe d'abord les équipements et le réseau, puis on réduit les candidats selon le logiciel qui les gère le mieux.
Mener le choix en six étapes
Partez de vos contraintes, pas d'une comparaison de catalogues.
Commencez par vos contraintes et terminez par des essais concrets et la mise à jour de votre standard d'usine.
Pour de petites machines, les étapes 01 à 03 peuvent être menées ensemble en peu de temps.
À l'étape 4, adressez-vous à l'équipe technique du fabricant, aux distributeurs ou sociétés de négoce, et au service de votre entreprise qui gère les standards d'équipement. L'état de production, les successeurs et les prix des licences changent : confirmez toujours les informations les plus récentes auprès du canal de vente. Cet article résume les informations officielles à octobre 2026 et ne remplace pas cette vérification.
Consignez par écrit pourquoi vous avez retenu ce fabricant. Lorsque quelqu'un remplacera les équipements dans plusieurs années, pouvoir retrouver le raisonnement rendra la décision suivante beaucoup plus simple.
Questions à poser au constructeur de machines japonais
Quand un constructeur japonais vous remet une offre pour une machine, ces questions mettent le choix de l'automate sur la table avant que la conception ne soit figée. Vous pouvez les copier dans votre demande de prix ou dans l'ordre du jour de la réunion de lancement.
- Quel fabricant, quelle série et quelle CPU d'automate comptez-vous utiliser ? Le modèle est-il encore commercialisé, et un arrêt de production est-il annoncé ?
- Pouvez-vous construire la machine avec notre automate standard (fabricant et série) ? Quel effet sur le prix et sur le délai ?
- Quel réseau relie l'automate aux servovariateurs, aux E/S déportées, aux IHM et aux robots ? Peut-il se raccorder à notre réseau d'usine, et faut-il pour cela une unité ou une passerelle supplémentaire ?
- Dans quel logiciel et quelle version le programme est-il écrit ? Livrerez-vous le fichier de projet complet, avec des commentaires en anglais ?
- Quelles pièces de rechange nous recommandez-vous de stocker, et peut-on les acheter localement dans notre pays ?
- Qui traite les dépannages après la mise en route : votre équipe, l'agence locale du fabricant d'automate ou un partenaire local ?
- Si l'automate est arrêté, quel est le successeur et quel travail de reprise la migration demanderait-elle ?
- Le marquage CE et la déclaration de conformité de la machine couvrent-ils l'automate et ses fonctions de sécurité ? (Pour une machine mise en service dans l'UE, la directive Machines 2006/42/CE sera remplacée par le règlement (UE) 2023/1230, applicable à partir du 20 janvier 2027 ; hors UE, demandez la réglementation applicable dans votre pays.)
Liste de contrôle avant d'accepter la marque d'automate
- Le fabricant et la série d'automate correspondent au standard de votre usine, ou l'exception est validée
- Le réseau a été vérifié par rapport aux équipements existants de l'usine et à ceux de la machine
- Les licences du logiciel de programmation sont disponibles, avec la bonne édition et le bon nombre de postes
- Des ingénieurs, en interne ou chez un intégrateur local, peuvent maintenir le programme
- L'approvisionnement local en pièces et un interlocuteur de support sont confirmés dans votre pays
- L'état d'arrêt de production de la CPU et des modules clés est confirmé pour votre région
- Le code source du programme, les commentaires et les manuels sont inclus dans le périmètre de livraison
Limites de ce guide
- Les informations sur les séries, logiciels et réseaux résument les sites officiels de chaque fabricant à octobre 2026. La prise en charge diffère selon le modèle : consultez les catalogues et les manuels.
- Les dates d'arrêt de production des séries Q et L de Mitsubishi proviennent des informations japonaises de Mitsubishi. Les dates dans d'autres régions peuvent différer.
- Les scénarios « souvent présélectionné quand » sont des tendances générales, pas un classement ni une recommandation.
- La meilleure marque dépend de votre usine, de la machine et des standards de vos clients.
- La référence NF EN 61131-3 et son édition en vigueur sont à confirmer auprès de l'AFNOR ou de votre organisme de normalisation ; la correspondance exacte avec le texte IEC dépend de l'édition.
FAQ
Quelle est la différence entre un API et un « sequencer » ?
Il n'y en a pas. « Sequencer » (shīkensa) est le nom que Mitsubishi Electric donne à ses automates au Japon, et les ateliers japonais emploient souvent les deux mots indifféremment. Un « sequencer » sur un plan japonais est un automate programmable industriel.
Peut-on convertir un programme d'automate vers une autre marque ?
Pas directement. Même si les deux fabricants sont conformes à l'IEC 61131-3, chaque logiciel a son format de projet, sa syntaxe d'instructions et sa configuration matérielle : passer à une autre marque revient en pratique à réécrire le programme.
La série Q de Mitsubishi est-elle encore disponible ?
La série Q figure toujours sur le site de Mitsubishi, mais des dates d'arrêt de production ont été annoncées modèle par modèle, surtout pour les modules CPU. Avant d'ajouter ou de remplacer un équipement de la série Q, confirmez l'état de production et le remplacement iQ-R recommandé auprès de votre canal de vente local.
Que signifie PLC ?
Programmable Logic Controller, soit en français automate programmable industriel (API). En japonais, on dit souvent puroguramaburu kontorora (« programmable controller »). Certains fabricants emploient d'autres noms : Omron, par exemple, commercialise sa série NJ/NX sous le nom de « machine automation controllers ».
Quelle marque d'automate faut-il apprendre en premier ?
Commencez par la marque utilisée dans votre usine ou par vos principaux clients : vous pourrez appliquer tout de suite ce que vous apprenez. Tous les fabricants prennent en charge le ladder et le ST ; une fois les bases acquises sur une marque, les autres sont plus faciles à aborder.
Sources
Les pages des fabricants et des réseaux ont été consultées le 1er octobre 2026 ; le bulletin Mitsubishi et la notification européenne, la page Keyence du KV-XLE02 et le communiqué de Siemens ont été revérifiés le 22 octobre 2026. Les pages de normalisation française sur l'IEC 61131-3 (AFNOR, éduscol) ont été consultées pour la version française.
- Mitsubishi Electric, gamme MELSEC, logiciels et modèles arrêtés : Mitsubishi Electric FA, « Sequencer MELSEC » (en japonais) ; Série MELSEC iQ-R (en japonais) ; Série MELSEC iQ-F (en japonais) ; MELSOFT GX Works3 (en japonais) ; MELSEC-Q, modèles arrêtés et remplacements (en japonais) ; MELSEC-L, modèles arrêtés et remplacements (en japonais) ; FAQ Mitsubishi Electric FA, automates pris en charge par GX Works2 (en japonais)
- Arrêt des CPU de la série Q (en anglais) : Bulletin technique Mitsubishi Electric FA-A-0418-A ; Mitsubishi Electric Europe, notification de fin de vie des QnUDCPU
- Keyence, série KV : Keyence, « Série KV-X » (en japonais) ; Keyence, « Série KV-8000 » (en japonais) ; Keyence, unité Ethernet KV-XLE02 ; Keyence, « Modèle économique et points forts » (en japonais)
- Omron SYSMAC : OMRON, « Machine Automation Controllers » ; OMRON, « Sysmac Studio » ; Omron Industrial Automation, « Programmable Controllers » (en japonais) ; Omron, « Caractéristiques de Sysmac Studio » (en japonais) ; FAQ Omron, versions de CX-Programmer pour CP2E/CP1 (en japonais)
- Siemens SIMATIC : Siemens, « SIMATIC Controllers » ; Siemens, « SIMATIC S7-1500 » ; Siemens, « STEP 7 (TIA Portal) » ; Communiqué de presse Siemens, 16 avril 2024 ; Blog Siemens, « The Simatic S7 product family is getting upgrades » (22 août 2023) ; Avis de fin de vie S7-300/ET 200M (republié par Conrad Automation)
- Autres fabricants : Rockwell Automation, « CompactLogix 5380 » ; Beckhoff, « TwinCAT » ; Fuji Electric, « SX-Programmer Expert (D300win) » (en japonais) ; FAQ Panasonic, différences entre FPWIN GR7 et FPWIN Pro7 (en japonais)
- Réseaux : CC-Link Partner Association, « CC-Link IE TSN » (en japonais) ; EtherCAT Technology Group, « EtherCAT Technology » ; ODVA, « EtherNet/IP » ; PROFIBUS & PROFINET International
- Norme française : AFNOR, NF EN 61131-3, « Automates programmables – Partie 3 : langages de programmation » ; éduscol STI, « La norme IEC 61131-3. Concepts et notions de base »
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : PLCメーカー比較|三菱電機・キーエンス・オムロン・シーメンスの選び方
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.