「予知保全」と聞くと、多くの方はAIが設備の故障を言い当てる、最先端の仕組みを思い浮かべるのではないでしょうか。
実際には、設備の振動や温度、電流といった状態を測り、いつもと違う変化を早めに見つけて、壊れる前に手を打つという考え方が土台にあります。AIはその変化を見つけるための道具の一つです。
この記事では、予知保全とは何かを、仕組みを支える構成要素、劣化を捉える基本原理、代表的な方式、押さえておきたい基本用語という順で整理します。
予知保全とは
予知保全とは、設備の状態を計測・監視し、劣化の兆候を捉えて、故障する前に保全を行う方法です。状態を基準にすることから、状態基準保全(CBM:Condition Based Maintenance)とも呼ばれます。
これに対して、あらかじめ決めた周期で部品を交換・整備する方法を時間基準保全(TBM:Time Based Maintenance)と言います。どちらも故障を未然に防ぐ予防保全の仲間ですが、「時間」で決めるか「状態」で決めるかが大きな違いです。
対象は、モーターやポンプ、ファン、減速機といった回転機械が中心です。工作機械や産業用ロボット、プレス機、化学プラントの配管や熱交換器、発電設備まで、止まると影響の大きい設備に広く使われています。
予知保全が扱う範囲は、単に異常を見つけるところまでではありません。状態の監視、原因の診断、保全時期の決定までを一続きで行うのが本来の姿です。見つけた兆候を保全の計画に結びつけて、初めて効果が表れます。
また、すべての設備に予知保全が必要というわけではありません。安価で予備品があり、壊れても影響が小さい設備は、壊れてから直す事後保全のほうが合理的な場合もあります。どの設備にどの方法を使うかを選ぶこと自体が、保全の大切な仕事です。
劣化を見逃すことの影響は小さくありません。消防庁によると、2025年に石油コンビナート等の特定事業所で起きた一般事故425件のうち、配管などの腐食疲労等劣化が原因のものは119件(28%)でした。劣化の兆候を早く捉えることは、生産性だけでなく安全にも直結します。
どちらも故障前に手を打つ方法ですが、保全のタイミングの決め方が異なります。
※実際の工場では、設備の重要度に応じて両者と事後保全を組み合わせて使います。
予知保全の仕組み
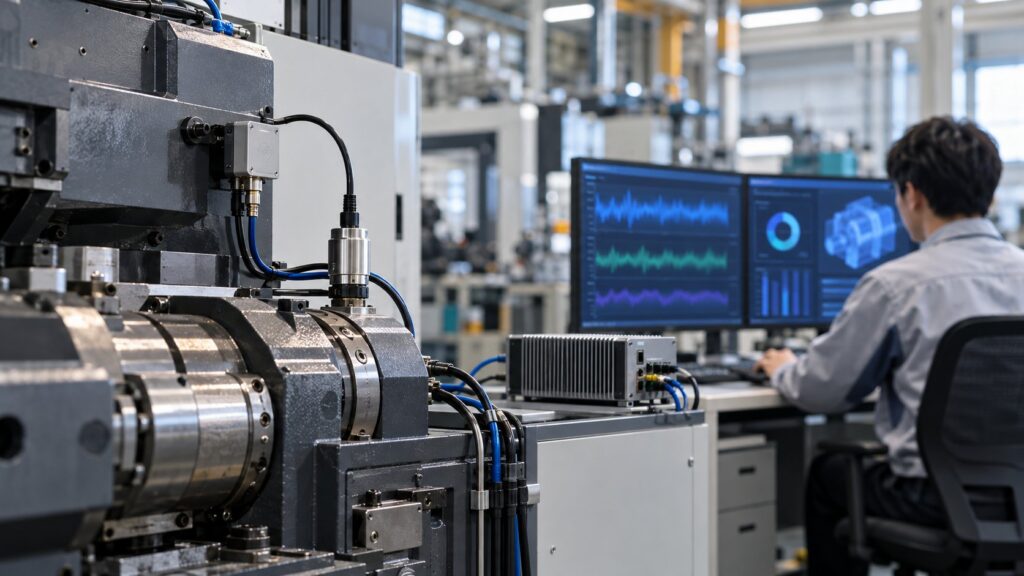
予知保全は、一つの装置で完結するものではありません。いくつかの要素を組み合わせた、ひとつながりの仕組みとして動きます。
大きく分けると、設備の状態を「測る」「集める」「判断する」の3つの役割があり、最後に保全担当者が実際の作業につなげます。
現場の設備から保全作業まで、データが順に受け渡されます。
※小規模な導入では、センサーと分析ソフトが一体になった製品を使うこともあります。
まず、設備にセンサーを取り付けて状態を測ります。後付けの無線センサーを使えば、配線工事をせずに既存の設備を監視することもできます。
センサーは、劣化が表れやすい場所に付けることが重要です。回転機械であれば、軸受を支えるハウジングの近くに付けるのが基本で、位置が少しずれるだけでも測れる値が変わります。
データを集める間隔も決めておく必要があります。1日に数回の測定で足りる設備もあれば、一瞬の変化を捉えるために細かい間隔で記録し続ける必要がある設備もあります。頻度を上げるほどデータ量と費用が増えるため、防ぎたい故障に合わせて決めます。
集めたデータは、現場に置いたエッジ機器やクラウドのデータ基盤に送られます。そこで正常時のデータと比べ、変化の大きさを数値にして、一定の水準を超えたら担当者に知らせます。
生産設備の制御に使われるPLC(プログラマブルロジックコントローラ)や、ロボットのコントローラーにも、稼働時間やモーターの負荷といった情報がたまっています。新たにセンサーを付けなくても、すでにあるデータを活用できる場合も少なくありません。
どれほど分析が優れていても、最後に判断して手を動かすのは人です。通知を受けて現物を確認し、部品の手配や停止日程の調整まで進めて、初めて予知保全として機能します。
センサーそのものの種類や選び方は、センサー・計測の技術ページ、工場全体のデータ活用はスマートファクトリー・IoTの技術ページもあわせて参考にしてください。
予知保全の基本原理
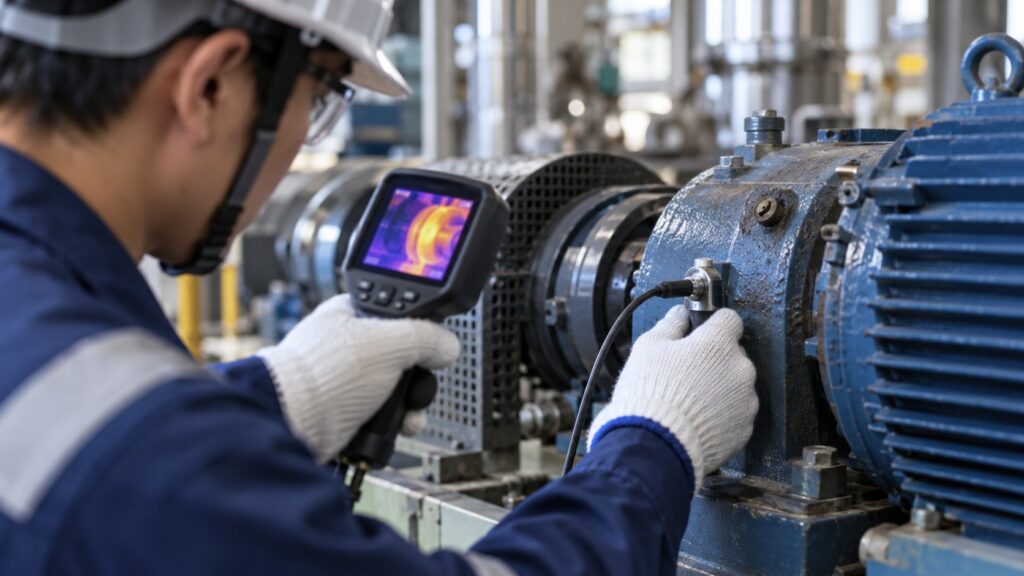
予知保全の考え方は、健康診断にたとえるとわかりやすくなります。体温や血圧を定期的に測り、いつもの値からのずれで体調の変化に気づくのと同じ発想です。
ここでは、劣化の兆候をどう捉えるかを、4つの原理に分けて見ていきます。
計測、分析、保全の3つの段階を繰り返します。
※分析の結果と現物の状態を突き合わせるほど、判定の精度が上がっていきます。
故障の前には「兆候」が表れる
多くの故障は、ある日突然起きるように見えて、実際には少し前から小さな変化が表れています。軸受に傷がつくと振動が増え、潤滑が不足すると温度が上がる、といった具合です。
変化は初めのうちごくわずかで、人が耳や手で気づけるころには、劣化がかなり進んでいることが多いものです。センサーを使うと、人の五感より早い段階で兆候に気づけるのが大きな利点です。
劣化の兆候が表れてから実際に壊れるまでの期間を、P-F間隔と呼びます。この間に兆候を見つけられれば、故障する前に計画的に手を打てます。
P-F間隔が長い故障ほど、予知保全の効果は大きくなります。反対に、兆候が出てから数分で壊れるような故障は、監視していても対応が間に合わないことがあり、別の対策が必要です。
正常な状態との「ずれ」を捉える
予知保全の出発点は、正常なときの状態を知ることです。正常時のデータを基準にして、そこからどれだけ外れたかを「異常度」として数値にします。
同じ型式のモーターでも、設置場所や負荷によって正常な値は変わります。そのため、設備ごとの「いつもの状態」を基準にすることが大切です。
正常時のデータを集める際は、生産する品種や運転速度の違いにも注意が必要です。運転条件が変われば振動や温度も変わるため、条件ごとに基準を分けて持つこともあります。
しきい値と傾向で判断する
異常かどうかの判断には、主に2つの見方があります。一つは、値が一定の水準(しきい値)を超えたら知らせる方法です。もう一つは、値が少しずつ増えていく傾向を追いかける方法です。
しきい値だけに頼ると、急な変化には強い一方で、ゆっくり進む劣化には気づきにくくなります。実務では、両方を組み合わせて判断するのが一般的です。
しきい値は、一度決めたら終わりではありません。誤報が多すぎると現場が通知を信用しなくなり、反対に甘すぎると故障を見逃します。運用しながら、実際の点検結果をもとに少しずつ調整していくことが欠かせません。
余寿命を見積もる
さらに一歩進むと、劣化の進み方から「あとどれくらい使えるか」を見積もります。これを余寿命予測と言います。
余寿命がわかれば、次の定期停止まで使い続けるか、その前に交換するかを判断できます。ただし、精度よく予測するには故障に至るまでのデータが必要で、異常の検知より難易度が高い領域です。
そのため、多くの工場ではまず異常の検知から始め、データと経験が積み上がった設備から余寿命の見積もりに進むという段階的な取り組み方をとっています。
予知保全の種類・方式
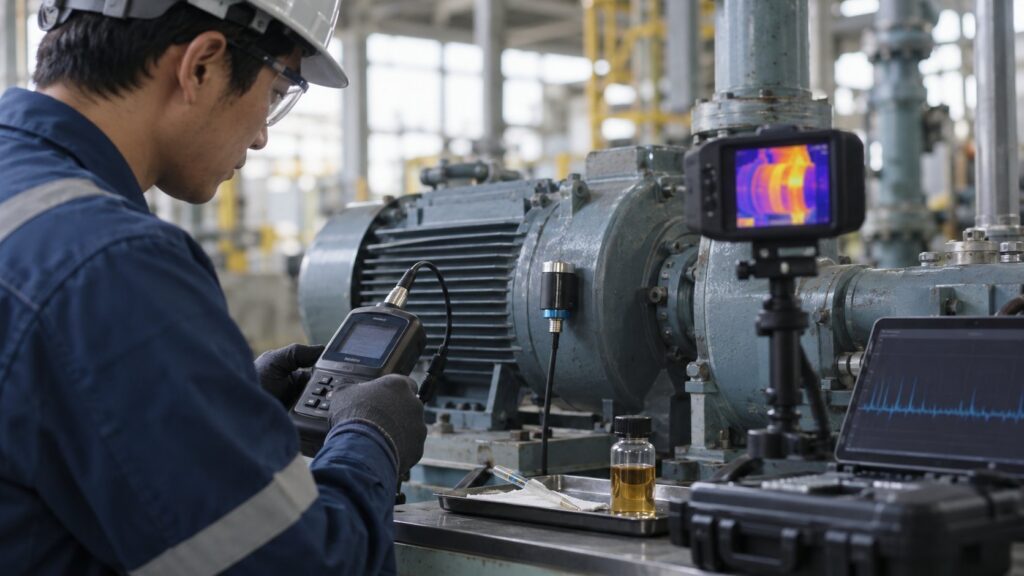
予知保全は、何を測るかによっていくつかの方式に分かれます。設備の種類や、防ぎたい故障によって向き不向きがあります。
ここでは、製造現場でよく使われる方式を、測る対象ごとに4つに分けて紹介します。あわせて、集めたデータをどう判断するかという方法の違いにも触れます。
測る対象によって、見つけやすい異常が異なります。
※一つの方式だけでなく、複数のデータを組み合わせて判断する例も増えています。
振動による診断
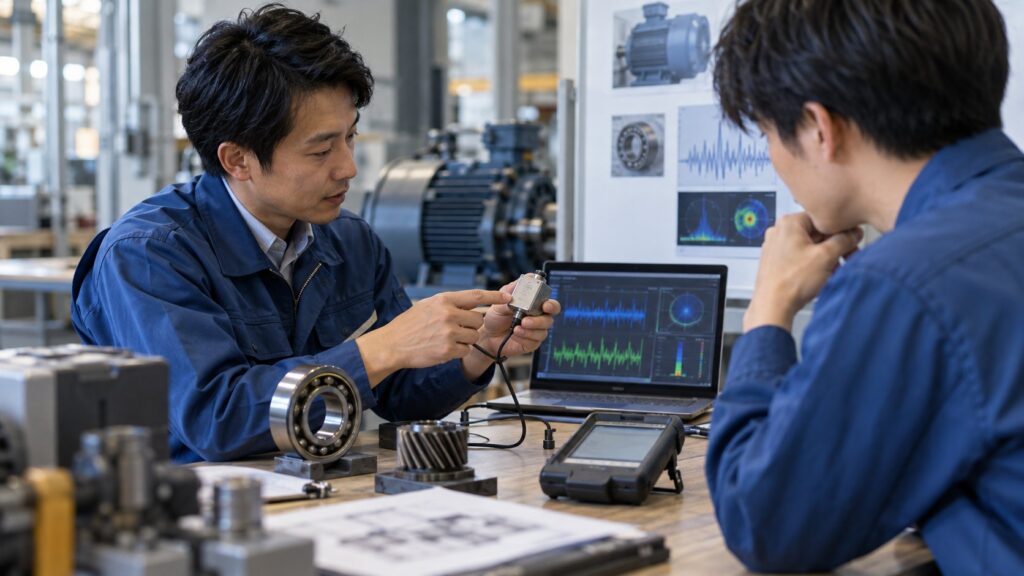
最も広く使われているのが振動診断です。回転機械は、劣化の種類によって振動の出方が変わるため、振動の大きさと周波数を見ると原因の見当がつきます。
村田製作所の解説では、軸受の傷は1,000Hzを超える高い周波数の振動加速度に、アンバランスや軸ずれ(ミスアライメント)は10〜1,000Hzの振動速度に表れやすいとされています。振動の「高さ」によって異常の種類を見分けるのが振動診断の基本です。
測り方には、担当者が携帯型の振動計を持って巡回する方法と、センサーを設備に付けたままにして常時監視する方法があります。重要度の高い設備から常時監視に切り替えていくのが一般的な進め方です。
温度・電流による診断
温度の監視は、軸受の潤滑不足や電気接続部のゆるみなど、発熱を伴う異常に向いています。赤外線カメラ(サーモグラフィ)を使えば、離れた場所から温度分布を見られます。
モーターの電流は、制御盤の中で測れるため、センサーを設備に付けにくい場合に便利です。負荷の変化から、ポンプの詰まりや機械側の引っかかりを推定できます。
温度や電流は、振動に比べて変化が表れるのが遅い傾向があります。その分、測りやすく扱いやすいため、振動と組み合わせて補い合う形で使われることが多いデータです。
油・音による診断
減速機や油圧装置では、潤滑油に含まれる摩耗粉の量や成分を調べる油分析が使われます。どの部品がすり減っているかを、分解せずに推定できるのが利点です。
音による診断では、人の耳には聞こえない超音波や、材料内部の微小な割れで生じるAE(アコースティック・エミッション)を捉えます。配管の漏れや圧力容器の割れの検知に使われます。
油分析や音による診断は、専用の機器や専門知識が必要になることが多い方式です。重要な設備に絞って、外部の診断サービスを使う形で取り入れる工場もあります。
ルールで判断するか、AIで判断するか
判断の方法にも2つの流れがあります。専門家の知識をもとに、しきい値や診断ルールを決める方法と、正常時のデータをAIに学習させ、いつもと違うパターンを見つける方法です。
AIを使うと、多くのデータを同時に見て、人が決めにくい複雑な変化にも気づけます。一方で、なぜ異常と判定したのかを説明しにくい面もあり、ルールとAIを使い分ける考え方が広がっています。
たとえば、よく知られた故障にはルールで確実に対応し、原因の見当がつかない変化の発見にはAIを使う、といった分担です。AIの活用についてはAI・画像検査の技術ページも参考になります。
予知保全を理解するための基本用語
予知保全の資料や製品の説明には、略語やカタカナの用語が多く出てきます。まずは次の言葉を押さえておくと、話の全体像がつかみやすくなります。
特に、保全時期の決め方を表す略語と、兆候から故障までの時間に関わる言葉は、製品の比較や社内の説明でも頻繁に使われます。
現場や製品の資料で、よく目にする言葉です。
- 事後保全(壊れてから修理する方法。影響の小さい設備では合理的な選択にもなる)
- 予防保全(故障する前に手を打つ方法の総称。TBMとCBMを含む)
- 予兆保全(予兆検知をきっかけに行う保全。予知保全とほぼ同じ意味で使われることが多い)
- しきい値(異常と判断する境目の値。注意と警報の2段階に分けることが多い)
- エッジ(設備の近くでデータを集め、処理する機器や仕組み)
- MTBF(平均故障間隔。故障から次の故障までの平均的な稼働時間)
なお、「予兆保全」と「予知保全」は、会社や製品によって使い分けが異なります。変化に気づくのが予兆検知、いつ壊れるかまで見積もるのが予知と整理しておくと、混乱しにくくなります。
用語の意味をそろえておくことは、社内で予知保全を進めるうえでも役立ちます。保全、製造、情報システムの担当者が同じ言葉を違う意味で使っていると、目的や期待する効果にずれが生じやすくなるためです。
予知保全の導入を検討するときは、まず自社の設備で何を防ぎたいのかを言葉にし、それに合う方式と用語で話を進めるとよいでしょう。
まとめ
- 予知保全とは、設備の状態を計測・監視し、劣化の兆候を捉えて故障前に保全する方法
- 周期で交換する時間基準保全(TBM)に対し、状態で判断する状態基準保全(CBM)と呼ばれる
- センサー、データの収集・分析、保全担当者の判断が一つの仕組みとして動く
- 正常時からのずれを異常度として捉え、しきい値と傾向の両方で判断する
- 振動・温度・電流・油・音など、測る対象によって見つけやすい異常が異なる
予知保全が注目されるようになった理由や従来の保全との違いは予知保全が注目される背景と従来技術との違いで、実際の使われ方は予知保全の主な用途と導入事例で解説しています。現場で予知保全を担う設備保全の仕事の記事もあわせて参考にしてください。
予知保全の関連記事については、予知保全の技術ページから関連記事もあわせてご覧ください。
出典
- 石油コンビナートの事故と発生要因:消防庁「令和7年中の石油コンビナート等特別防災区域の特定事業所における事故概要」(2026年5月29日公表)
- 振動の周波数と異常の種類:村田製作所「予知保全と予防保全の違いとは?振動監視による回転設備の予知保全」

コメント