「予知保全」と聞くと、多くの方は大規模な工場やプラントだけが取り組む、特別な仕組みを思い浮かべるのではないでしょうか。
実際には、モーター1台に後付けのセンサーを付けるところから始められるものもあり、鉄鋼や化学のプラントから、自動車の組立ライン、食品工場まで、幅広い現場で使われています。
この記事では、予知保全の主な用途を、設備の種類ごとの使い方、業界別の活用方法、実在する企業の導入事例、導入の進め方、関わる仕事と求められるスキルという順で整理します。
予知保全の主な用途
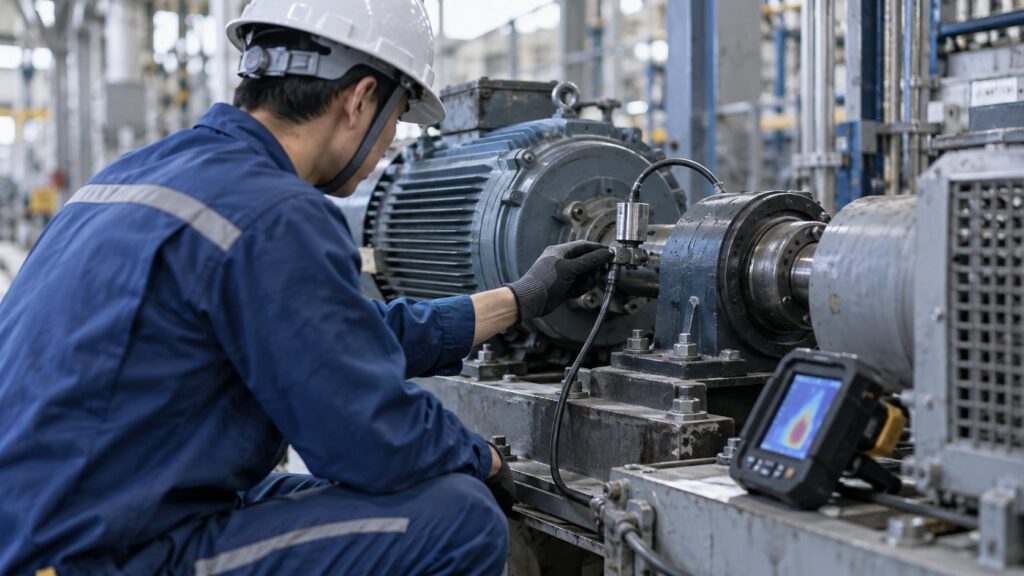
予知保全は、止まると影響の大きい設備や、劣化が外から見えにくい設備に使われます。対象となる設備によって、測るデータや見つけたい異常が変わります。
製造現場での主な用途は、次の4つに分けられます。
どの設備で、何を防ぎたいかによって使い方が変わります。
回転機械の監視
最も多い用途が、モーターやポンプ、ファン、コンプレッサーといった回転機械の監視です。工場のあらゆる場所で使われており、軸受の傷や潤滑不足、軸ずれなど、劣化の兆候が振動や温度に表れやすいのが特徴です。
後付けの無線センサーを使えば、配線工事をせずに監視を始められます。予知保全の最初の一歩として選ばれやすい用途と言えます。
加工設備の監視
工作機械では、主軸の軸受や送り軸のボールねじの劣化、工具の摩耗などが監視の対象になります。主軸の異常は修理に時間がかかるため、早めに兆候を捉える価値が大きい部分です。
プレス機では、振動や荷重の変化から、金型の異常や加工の不具合を捉える使い方もあります。設備の故障を防ぐだけでなく、不良品の流出を防ぐ品質の監視を兼ねるのが加工設備ならではの特徴です。
ロボット・搬送装置の監視
産業用ロボットでは、関節を動かす減速機の劣化が代表的な監視対象です。モーターの電流やトルクの変化から、減速機の異常を推定します。
自動車の溶接ラインのように多数のロボットが並ぶ現場では、1台が止まるとライン全体が止まります。ロボットメーカー自身が、故障予知の機能を製品に組み込む例も増えています。
搬送用のコンベヤーや自動倉庫も、止まると工場全体の物の流れが滞る設備です。モーターや減速機、チェーンの状態を見ることで、目立たないが止まると困る設備を守る使い方も広がっています。
プラント設備の監視
化学や石油、鉄鋼などの装置産業では、配管や熱交換器、反応器、ボイラーなど、大型の設備が24時間連続で運転されています。
こうした現場では、個々の機器の振動だけでなく、温度・圧力・流量など数多くの運転データをまとめて分析し、いつもと違う運転状態を早めに見つける使い方が広がっています。
配管の腐食のように、振動や温度には表れにくい劣化もあります。この場合は、肉厚を測る検査やドローン・カメラによる点検と、運転データの監視を組み合わせて使います。
業界別の活用方法
予知保全の使われ方は、業界によって少しずつ異なります。設備の種類や運転の形、止まったときの影響の大きさが違うためです。
対象となる設備と、特に重視される点が業界ごとに異なります。
※同じ業界でも、工場の規模や設備の構成によって重点は変わります。
鉄鋼・非鉄金属
鉄鋼・非鉄金属業界では、高炉や圧延機など巨大な設備が連続してつながって動いています。1か所が止まると前後の工程まで影響が広がるため、突発停止を防ぐ価値が特に大きい業界です。
設備の数が多く、センサーも以前から数多く付いているため、たまった運転データを分析に生かしやすいという特徴があります。
一方で、高温や粉じん、水しぶきなど、センサーにとって厳しい環境の設備も多く、測定機器そのものの耐久性が導入時の課題になることもあります。
化学・プラント
化学・樹脂業界やプラント業界では、危険物や高圧ガスを扱う設備が多く、劣化による漏えいは重大な事故につながります。そのため、生産性と同じくらい安全の確保が重視されるのが特徴です。
数年に一度の定期修理にあわせて整備することが多いため、次の定期修理まで設備が持つかどうかを見極める使い方も重要になります。
自動車・機械
自動車業界では、溶接ロボットや工作機械、プレス機が並ぶラインを、決められたタクトで動かし続けることが求められます。1台の停止がラインや納入先の生産まで止めるおそれがあります。
設備の種類が多く、メーカーもさまざまなため、ロボットや工作機械のメーカーが提供する監視機能と、工場独自のデータ収集を組み合わせて使う例が見られます。
食品・医薬、電子・半導体
食品・医薬品業界では、充填機や冷凍・冷蔵設備の停止が、製品の廃棄や衛生上の問題に直結します。製造装置が高価な電子部品・半導体業界では、真空ポンプなどの異常が大量の不良品につながるおそれがあります。
いずれも、設備の停止そのものよりも、停止に伴う品質への影響を防ぐ目的が大きいのが特徴です。
食品工場では、設備の洗浄や衛生管理の決まりがあるため、センサーの取り付け方法にも配慮が必要です。業界ごとの事情を踏まえて方式を選ぶことが、導入をうまく進めるポイントになります。
導入事例
ここでは、企業が公式に発表している予知保全の導入事例を紹介します。内容と数値は、各社の発表や公的な表彰の資料で確認できた範囲に限っています。
JFEスチール:製鉄所の熱延工場で異常予兆を検知
JFEスチールは、ビッグデータ解析を用いた設備異常予兆検知システム「J-dscom」を開発し、2019年に全社展開の開始を発表しました。電流・圧力・流量・温度・振動などの操業データを網羅的に解析し、正常時の基準からの外れ度合いを「異常度」として指標化する仕組みです。
2021年には、東日本・西日本製鉄所の全地区の熱延工場への展開を発表しています。先行導入した倉敷地区では、年間50時間以上(生産量3万t以上)相当のトラブル抑止効果が確認されたとしています。
ファナック:ロボットの故障予知機能「ZDT」
ファナックの「ZDT(ゼロダウンタイム)」は、ネットワークでつないだロボットの情報をサーバーで集中管理し、減速機の故障予知などを行う仕組みです。故障を予知した場合は、顧客に自動でメールが届きます。
2018年の第8回ロボット大賞で経済産業大臣賞と総務大臣賞を受賞した際の資料では、全世界で2万台のロボットが接続され、3年間で390台以上のロボットのダウンタイムを防いだとされています。主に自動車の車体製造ラインの溶接ロボットなどで使われています。
ロボットを使う側の工場から見ると、自社でデータ分析の仕組みを一からつくらなくても、メーカーの機能を使って予知保全を始められる点が利点です。
花王:化学プラントの異常予兆検知
花王は、和歌山工場のケミカル事業のエステル設備に、先進的なAI技術を用いたプラント運転監視の自動化と異常予兆検知のシステムを導入しました。バッチプロセスのビッグデータから異常の予兆を捉える取り組みです。
この取り組みは、2022年に日本化学工業協会の第16回レスポンシブル・ケア大賞を受賞しています。同社は、監視業務の標準化による属人化の解消や、製造技術の伝承といった効果を挙げています。
富士電機が紹介する化学工場のファンモーター監視
企業名は公表されていませんが、富士電機は、化学工場のファンモーターに後付けのIoTセンサーを取り付け、無線ネットワークで状態を監視する事例を紹介しています。工事をせずに監視を始められた点が特徴です。
同社は、この事例を年間3,000万〜7,000万円の損失への対策として紹介しています。大がかりなシステムでなくても、重要な1台から始められることを示す例と言えます。
業界や規模が違っても、うまくいく取り組みには共通点があります。
導入の進め方
予知保全は、センサーを付ければ完成するものではありません。目的を決め、小さく試し、効果を確かめながら広げていくのが基本です。一般的な進め方は次のとおりです。
準備、試行、展開の3つの段階に分かれます。
※試行の段階で思った効果が出ない場合は、対象設備や測る項目の選び方に戻って見直します。
準備:目的と対象を決める
最初に決めるべきは、「何を防ぎたいのか」です。突発停止を減らしたいのか、部品の交換費用を抑えたいのか、安全を高めたいのかによって、選ぶ設備や方式が変わります。
対象設備は、止まったときの損失が大きく、劣化の兆候が表れやすいものから選びます。過去の故障履歴や停止時間を整理しておくと、導入後の効果を比べる基準になります。
試行:小さく試して基準をつくる
試行では、数台の設備に絞ってセンサーを付け、実際にデータを集めます。この段階は、概念実証を意味するPoC(Proof of Concept)と呼ばれることもあります。
集めたデータと、実際の点検結果を突き合わせながら、しきい値や判定の基準を調整していきます。誤報が多すぎないか、見逃しがないかを、現場の保全担当者と一緒に確かめることが大切です。
展開:運用に乗せて広げる
効果が確認できたら、通知を受けてからの対応手順を決め、日常の保全業務に組み込みます。通知の確認が特定の人に偏らないよう、担当と手順をはっきりさせておきます。
あわせて、通知の内容と点検の結果、実際に交換した部品の状態を記録として残していきます。こうした記録がたまるほど、判定の精度が上がり、余寿命の見積もりにも挑戦しやすくなります。
そのうえで、同じ種類の設備や別の工場へと対象を広げます。導入して終わりではなく、効果を測りながら基準と対象を見直し続けることが、予知保全を定着させるポイントです。
予知保全に関わる仕事と求められるスキル
予知保全は、一つの部署だけで完結する取り組みではありません。設備を知る人、データを扱う人、仕組みを提供する人が協力して進めます。
設備保全
予知保全の中心となるのが設備保全です。通知を受けて現物を確認し、部品の手配や修理の計画を立てて実行します。
振動や温度のデータが何を意味するかを読み解くには、機械・電気の知識と設備の構造への理解が欠かせません。データと現物の両方を見られる力が、これからの保全担当者に求められます。
生産技術・工場のマネジメント
生産技術は、新しい設備を導入する段階から、センサーの取り付けやデータの取り出し方を考える立場です。設備の仕様に監視の機能を盛り込んでおくと、あとからの導入が楽になります。
新しい設備を選ぶ際に、データを取り出しやすいかどうかを評価の項目に加えておくことも、生産技術の大切な役割です。
工場長・マネジメントの立場では、投資の判断と、保全・製造・情報システムの部門をまたいだ体制づくりが求められます。
ソフトウェア・データ分析
センサーからデータを集め、分析して通知する仕組みをつくるには、組込みソフトウェアの技術や、ネットワーク、データ分析の知識が必要です。
ただし、分析の結果を保全の判断に生かすには、現場の設備を理解していることが前提になります。データの知識と現場の知識の両方を持つ人材は、まだ多くないのが実情です。
そのため、保全の経験者がデータ分析を学ぶ、あるいはソフトウェアの技術者が現場に出て設備を学ぶといった形で、両方の知識を身につける人が増えています。
技術営業・FAE
センサーや監視システムを提供するメーカーでは、技術営業・FAEが顧客の設備や課題を聞き取り、最適な構成を提案します。導入後の立ち上げや、判定基準の調整を支援することもあります。
顧客の現場で役立つ提案をするには、製品の知識に加えて、保全の実務を理解していることが強みになります。
まとめ
- 予知保全は、回転機械、加工設備、ロボット、プラント設備など幅広い設備に使われる
- 業界によって、稼働率の維持、安全の確保、品質の安定など重視する点が異なる
- JFEスチールやファナック、花王などが、異常予兆の検知や故障予知の仕組みを実用化している
- 導入は、目的と対象を決め、小さく試して基準をつくり、効果を確かめながら広げるのが基本
- 設備保全、生産技術、ソフトウェア、技術営業など、多くの職種が関わる
予知保全の仕組みや原理は予知保全とは?仕組みと基本原理で、注目される理由や従来の保全との違いは予知保全が注目される背景と従来技術との違いで解説しています。センサーの選び方はセンサー・計測の技術ページもあわせて参考にしてください。
予知保全の関連記事については、予知保全の技術ページから関連記事もあわせてご覧ください。
出典
- JFEスチールの事例:JFEスチール「データサイエンス技術による設備異常予兆検知システムを全地区熱延工場に展開」(2021年9月29日。全社展開の開始は2019年11月14日の発表)
- ファナックの事例:ロボット大賞「ZDT(ゼロダウンタイム)」(第8回ロボット大賞・2018年。製品概要はファナック公式サイト)
- 花王の事例:花王「先進的AI技術を導入したプラントの異常予兆検知の取り組みが第16回日本化学工業協会「レスポンシブル・ケア大賞」を受賞」(2022年5月30日)
- ファンモーター監視の事例:富士電機「予知保全によるコスト削減・IoT活用事例」

コメント