2024年4月、めっき工場などの排水に含まれる六価クロム(毒性の強いクロムの化合物)の基準が、1リットルあたり0.5mgから0.2mgへ厳しくなりました。表面処理の現場では、使う薬品の切り替えが大きな課題になっています。
表面処理とは、めっきや塗装、熱処理などで、部品の表面に錆びにくさや硬さを与える技術です。環境規制に加えて、脱炭素や、電動化・電子部品の高機能化を受けて、炉で熱を加える方法や品質の管理方法まで、従来のやり方から見直しが進んでいます。
表面処理が注目される背景
表面処理が改めて注目されている理由は、大きく次の4つにまとめられます。どれも表面処理の現場だけでなく、部品を設計・調達する側にも影響する変化です。
規制・環境・製品・人材の変化が同時に進んでいます。
環境規制の強化
めっきや化成処理では、重金属や有害な化学物質を扱います。なかでも六価クロムは、耐食性や外観に優れる一方で毒性が強く、国内外で規制が強化されてきました。
海外でも、欧州の電気電子機器に関するRoHS指令などで六価クロムの使用が制限されています。輸出する製品では、国内の基準だけでなく、仕向け先の規制に合わせた処理の選定が求められます。
国内では、水質汚濁防止法にもとづく六価クロム化合物の排水基準が、2024年4月から1リットルあたり0.5mgから0.2mgへと引き下げられました。
電気めっき業には2027年3月末まで暫定基準が設けられていますが、排水処理の強化や代替技術への切り替えは避けて通れない課題になっています。
脱炭素への対応
熱処理や塗装の乾燥、溶融亜鉛めっきでは、炉で大量の熱を使います。NEDOによると、工業炉からのCO2排出量は約1.5億トンで、日本の排出量全体の13.5%を占めています。
工業炉は鉄鋼や窯業などの大型設備も含む数字ですが、熱処理炉や塗装の乾燥炉も同じく燃料を燃やして熱をつくる設備です。部品メーカーにとっても、自社の排出量を減らすうえで避けて通れない対象になっています。
こうした状況を受けて、国のグリーンイノベーション基金でも、燃焼炉の水素・アンモニア対応や電気炉への転換を目指す開発が進められています。熱を使う表面処理は、工場の脱炭素で真っ先に見直される工程の一つと言えます。
製品の高機能化
自動車の電動化や電子部品の小型化によって、表面処理に求められる機能も変わってきました。電気をよく通す、熱を逃がす、微細な部分にも均一に付く、といった性能がこれまで以上に重視されています。
半導体や電子部品では、髪の毛よりはるかに細い配線や端子に、数マイクロメートル以下の膜を均一に付ける技術が求められます。表面処理の精度が、そのまま製品の性能や歩留まりを左右する分野です。
また、エンジン部品や金型では摩擦を減らす低摩擦コーティングが、省エネや長寿命化の手段として注目されています。表面処理は、製品の性能を引き出すための機能部品の一部として扱われるようになっています。
長寿命化と人手不足
錆や摩耗を防いで製品を長く使えるようにすることは、資源の節約にもつながります。部品を捨てずに再処理して使い続けるといった、補修や再生の場面でも表面処理は役立っています。
高価な材料を使わず、表面だけで性能を確保できる点も、コストと資源の両面で見直されています。
一方で、めっきや塗装の現場は熟練者の経験に支えられてきた面が大きく、人手不足と技能の継承が課題です。工程の自動化やデータによる管理を進める動きが広がっています。
また、全国鍍金工業組合連合会の組合員の多くが中小企業であるように、表面処理の担い手には中小企業が多くあります。規制対応や設備投資の負担をどう分かち合うかは、サプライチェーン全体の課題でもあります。
表面処理の歴史と進化
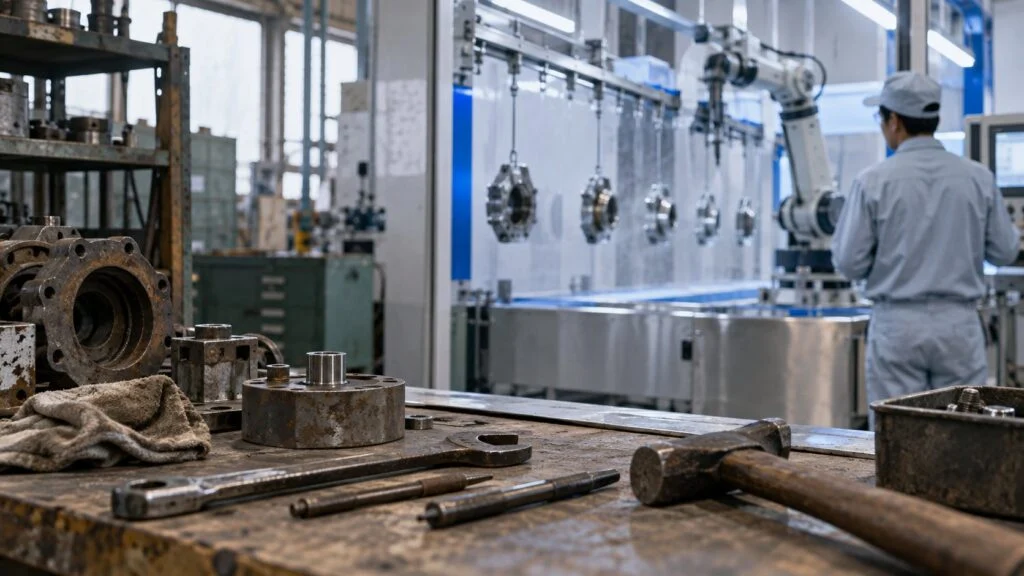
表面処理の歴史は古く、形を変えながら現代まで受け継がれてきました。
伝統技術、工業化、環境・高機能化の3つの段階に分かれます。
※年代は分野や地域によって異なるため、大まかな流れとして捉えてください。
めっきの歴史は古代にさかのぼります。東京都鍍金工業組合によると、奈良の大仏では752年から約5年をかけて、金と水銀を混ぜた合金を塗って加熱し、水銀を飛ばして金を残す方法で金めっきが施されたとされます。
焼入れも古くから刃物づくりに使われてきた技術です。経験と勘に頼っていた処理が、工業化の時代には、温度や時間で管理される量産技術へと変わっていきました。
電池の発明をきっかけに電気めっきが広まり、20世紀には自動車や家電の量産とともに、めっき・塗装・熱処理が大規模な工程として定着します。
自動車のボディでは、部品を塗料の槽に浸して電気で塗膜を付ける電着塗装が広まり、袋状の部分の奥まで防錆できるようになりました。表面処理の進化が、製品の寿命や品質の水準そのものを引き上げてきたと言えます。
近年は、環境負荷を減らしながら、より薄く、より高い機能を持たせる方向へと進化しています。あわせて、処理の条件をデータで残し、品質を説明できるようにする取り組みも広がっています。
このように、表面処理は時代ごとの要求に合わせて姿を変えてきました。今起きている変化も、環境と性能という新しい要求に応えるための、長い歴史の延長線上にあると捉えることができます。
従来技術との違い
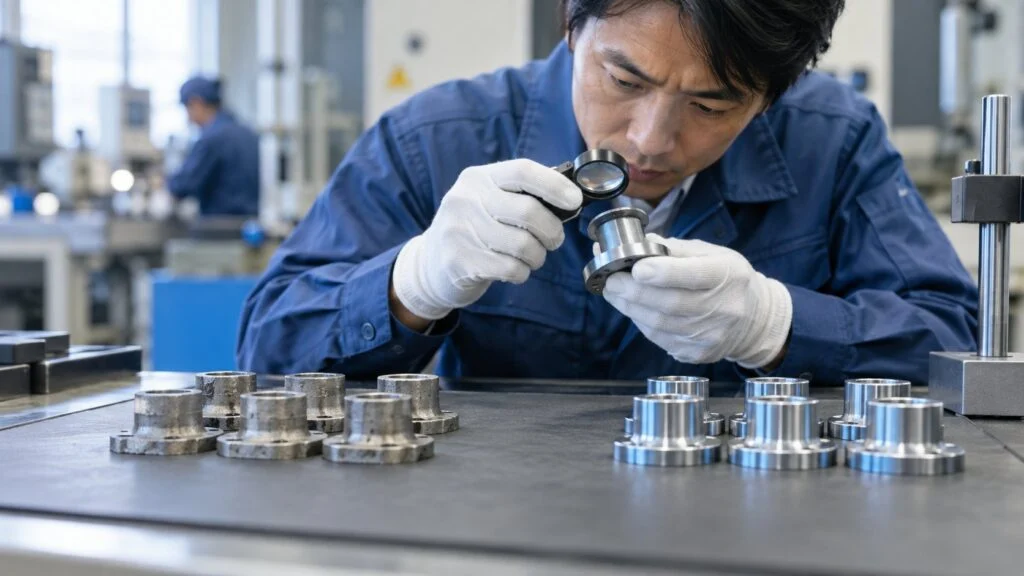
ここでいう従来技術とは、有害な物質や大量の化石燃料を前提とし、熟練者の経験で品質を保ってきた表面処理のことです。近年の表面処理とは、主に次の点が異なります。
性能を落とさずに、環境負荷と品質のばらつきを減らす方向へ変わっています。
※すべての現場で切り替えが済んでいるわけではなく、用途によっては従来の方法が今も使われています。
従来の表面処理と近年の表面処理の違いを、薬品・熱源・品質管理などの観点で整理すると次のとおりです。
| 従来の表面処理 | 近年の表面処理 | |
|---|---|---|
| 使う薬品 | 六価クロムなど有害物質も多用 | 三価クロムなど代替物質へ転換 |
| 塗料 | 溶剤塗料が中心 | 水性・粉体塗料の活用が広がる |
| 熱源 | ガスや重油の燃焼炉が中心 | 炉の高効率化や電化を検討 |
| 品質管理 | 熟練者の経験と勘 | 温度・電流などをデータで管理 |
| 膜の機能 | 防錆・外観が中心 | 低摩擦・導電・放熱などを追加 |
| 切り替え時の要点 | 比較用に従来品のデータを残す | 品質評価のやり直しと設備投資 |
有害物質から代替技術へ
代表的なのが、クロムめっきや亜鉛めっき後のクロメート処理で使われてきた六価クロムの代替です。毒性の低い三価クロムを使う処理への切り替えが、自動車部品や電子機器を中心に進んでいます。
ただし、代替技術は外観の色味や耐食性、処理液の管理のしやすさが従来と異なることがあります。切り替えは薬品を入れ替えるだけでは済まず、品質評価のやり直しが必要になる点には注意が必要です。
溶剤塗装から水性・粉体塗装へ
塗装では、有機溶剤を多く含む塗料から、水で薄める水性塗料や、溶剤を使わない粉体塗料への転換が進んでいます。揮発性有機化合物(VOC)の排出を減らすためです。
日本塗料工業会の集計によると、2025年の塗料生産数量は溶剤系が約46.3万トンと最も多い一方、水性樹脂系は約17.5万トン、粉体塗料は約3.7万トンでした。溶剤系はなお主流ですが、用途に応じて置き換えが進められています。
水性や粉体の塗料は、乾燥の条件や塗装設備が溶剤塗料と異なるため、切り替えには設備投資を伴うことが多くあります。環境性能と設備コストのバランスをどう取るかが、各社の判断のポイントです。
溶剤系が最も多く、水性・粉体の塗料がそれに続きます。
※日本塗料工業会「2025年(1月〜12月)塗料生産・出荷・在庫数量及び平均単価表」より。シンナーなどを含む塗料全体の生産数量は約140.6万トン。
経験頼りからデータによる管理へ
従来の表面処理は、液の状態や炉の癖を知り尽くした熟練者が品質を支えてきました。近年は、温度や電流、処理時間などの条件をセンサーで記録し、データで管理する取り組みが広がっています。
条件を記録しておけば、不具合が出たときに原因を追いやすくなり、顧客への品質の説明もしやすくなります。技能の継承にも役立つため、中小の処理業者でも導入が進みつつあります。
熱処理の分野でも、炉の断熱性能を高める改修や、加熱の効率を上げるバーナーの開発など、同じ品質をより少ないエネルギーで実現する工夫が進んでいます。
表面処理のメリット
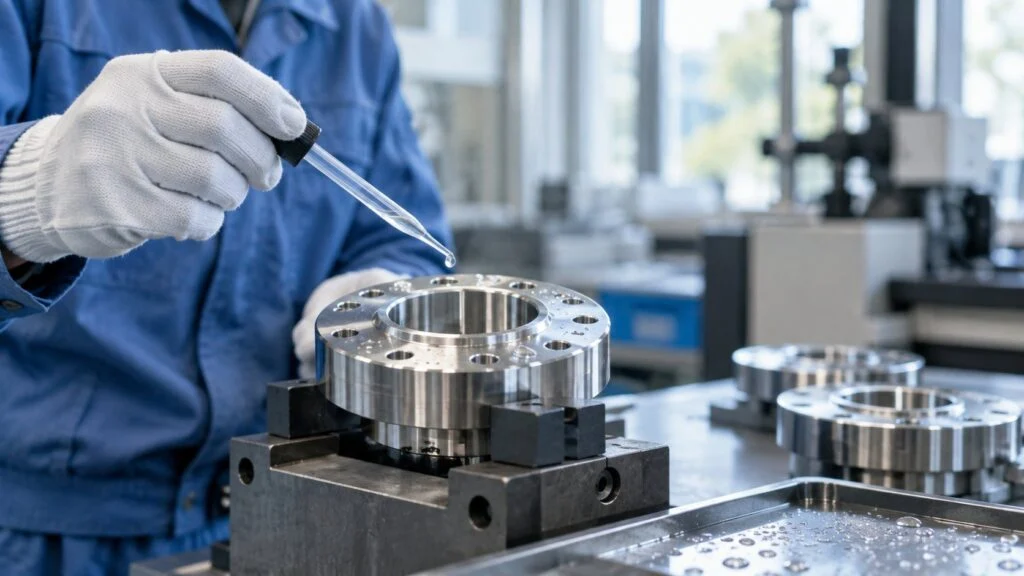
表面処理を適切に使うことで、製品や工場にとって次のようなメリットが得られます。
性能・コスト・価値の3つの面で、製品に効いてきます。
素材を変えずに性能を足せる
最大のメリットは、安価で加工しやすい母材を使いながら、必要な性能を表面だけに与えられることです。鉄に亜鉛めっきを施せば、ステンレス鋼を使うよりも材料費を抑えながら防錆性能を確保できます。
熱処理も同様で、歯車の表面だけを硬くすることで、内部の粘り強さを保ったまま耐摩耗性を高められます。一つの材料では両立しにくい性能を組み合わせられるのが表面処理の強みです。
製品寿命を延ばし、コストを下げる
錆や摩耗を防ぐことで、部品の交換や補修の回数を減らせます。橋や鉄塔のような屋外の鉄骨では、防錆処理の質がそのまま維持管理の費用に影響します。
初期費用だけを比べると表面処理を省きたくなる場面もありますが、使い続ける期間全体で見ると、適切な表面処理はコストを下げる手段になります。
付加価値とデザイン性を高める
塗装やめっきの外観は、製品の第一印象を大きく左右します。色や光沢、質感をそろえることで、製品のブランドイメージを支える役割も担います。
さらに、低摩擦や導電、抗菌といった機能を持つ表面処理は、製品そのものの差別化にもつながります。表面処理の提案力を強みにする処理業者も増えています。
部品の性能を表面処理で高められれば、部品そのものを小さく、軽くできることもあります。軽量化は自動車などの省エネにも直結するため、表面処理は製品全体の環境性能にも貢献しています。
表面処理の課題と導入時の注意点
メリットの大きい表面処理ですが、導入や切り替えにあたっては、次の3点に注意が必要です。いずれも、処理業者だけでなく、発注する側が理解しておくべきポイントです。
見えにくい不良と品質のばらつき
表面処理の不良には、外観ではわかりにくいものが多くあります。
- 密着不良
- 膜厚不足
- 熱処理の硬さ不足
- 水素脆化による遅れ割れなど
問題が市場で見つかると、影響が大きくなりがちです。
特に、同じ条件で処理したつもりでも、液の劣化や炉内の温度ムラ、部品の置き方によって仕上がりがばらつくことがあります。ロットごとの条件記録と、定期的な設備の点検が品質の安定につながります。
そのため、処理条件の管理と、抜き取りでの破壊試験を組み合わせた品質保証が欠かせません。処理を外注する場合は、業者の工程管理の仕組みまで確認しておくことが大切です。
環境・安全対策のコスト
排水処理や排気処理、薬品の保管と管理には、設備と人手の両面でコストがかかります。規制が強化されるたびに設備の更新が必要になり、中小の処理業者にとっては大きな負担です。
発注する側も、価格だけで業者を選ぶのではなく、環境対応の状況を含めて取引先を評価する視点が求められます。サプライチェーン全体での有害物質管理が、顧客から求められる時代になっています。
設計段階での指定と人材の確保
表面処理は、図面での指定があいまいだと、狙った性能が出なかったり、過剰な処理でコストが増えたりします。膜厚による寸法の変化や、熱処理による変形も、設計段階で見込んでおく必要があります。
また、表面処理には化学、金属、電気の幅広い知識が必要で、専門人材の確保と育成は業界共通の課題です。設計者・生産技術者・処理業者が早い段階から話し合える体制をつくることが、失敗を防ぐ近道です。
新しい処理方法に切り替える場合は、試作と評価に長い期間がかかることも珍しくありません。量産の日程から逆算して、評価の期間を十分に確保しておくことも大切な注意点です。
あわせて、切り替えの前後で品質を比べられるよう、従来品のデータを残しておくと、評価の判断がしやすくなります。
表面処理のよくある質問
六価クロムと三価クロムの違いは何ですか?
六価クロムは耐食性や外観に優れる一方で毒性が強く、国内外で規制が強化されてきました。そのため毒性の低い三価クロムを使う処理への切り替えが、自動車部品や電子機器を中心に進んでいます。
三価クロムに切り替えると品質は変わりますか?
外観の色味や耐食性、処理液の管理のしやすさが従来と異なることがあります。薬品を入れ替えるだけでは済まないため、品質評価をやり直し、量産の日程から逆算して評価期間を確保するのが安全です。
粉体塗装と溶剤塗装はどちらが環境にやさしいですか?
粉体塗料は溶剤を使わないため、揮発性有機化合物(VOC)の排出を減らせる点で有利です。ただし乾燥条件や塗装設備が異なり、切り替えには設備投資を伴うことが多いため、用途とコストで判断します。
表面処理を外注するときは何を確認すればよいですか?
価格だけでなく、処理条件の記録や抜き取り試験など、業者の工程管理の仕組みを確認しておくことが大切です。排水処理や排気処理といった環境対応の状況も、取引先を評価する観点に含めると安心です。
まとめ
- 表面処理は環境規制・脱炭素・高機能化・人手不足を背景に注目されている
- 六価クロムの排水基準は2024年4月に0.2mg/Lへ強化された
- 有害物質の代替、水性・粉体塗装、炉の高効率化、データ管理へと進化している
- 素材を変えずに性能を足せ、製品寿命の延長やコスト低減につながる
- 見えにくい不良、環境対策のコスト、設計段階での指定と人材が課題
表面処理の仕組みや原理は表面処理とは?仕組みと基本原理で、実際の使われ方や企業の事例は表面処理の主な用途と導入事例で解説しています。
工場の脱炭素全体の動きは脱炭素・カーボンニュートラルのページ、現場の品質管理については品質保証・品質管理とはの記事も参考になります。
表面処理に関する最新の動きについては、表面処理の技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(4件)を開く出典・参考資料を閉じる
- 六価クロム化合物の排水基準:静岡県「六価クロム化合物に係る一律排水基準等が改正されます」
- 工業炉のCO2排出量:NEDO グリーンイノベーション基金「工業炉の脱炭素化に向けた取り組みとは」(2024年2月26日公開)
- 塗料の種類別生産数量:一般社団法人日本塗料工業会「2025年(1月〜12月)塗料生産・出荷・在庫数量及び平均単価表」
- 奈良の大仏の金めっき:東京都鍍金工業組合「めっきの歴史 奈良の大仏と表面処理」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
機械設計の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›