部品を錆びにくくする、表面を硬くして削れにくくする、電気を通しやすくする。こうした機能を部品の表面に与える技術が「表面処理」です。
表面処理には、めっきや塗装のように表面に膜を付ける方法と、焼入れ(熱して急に冷やし、鉄を硬くする処理)のように表面の性質そのものを変える方法があります。
家電や自動車から電子部品、航空機まで、表面処理がされていない工業製品を探すほうが難しいほど、ものづくりに欠かせない工程です。
表面処理とは
表面処理とは、部品や素材の表面に膜を付けたり、表面の性質を変えたりして、新しい機能を与える技術の総称です。めっき、塗装、化成処理、熱処理、蒸着や溶射などのコーティングが代表的な方法です。
ものは表面から錆び、表面から摩耗し、表面で電気や熱をやり取りするため、部品全体を高価な材料でつくらなくても、表面だけを整えれば必要な性能を得られる場面が多くあります。
産業としての裾野も広く、全国鍍金工業組合連合会によると、電気めっき業を営む1,192社(2022年4月時点)が23の工業組合に所属しています。塗装の分野でも、日本塗料工業会の集計では2025年の塗料生産数量が約140.6万トン、出荷金額は約7,418億円にのぼります。
身近な家電や自動車から、電子部品、産業機械、航空機まで、表面処理がされていない工業製品を探すほうが難しいと言えるほど、ものづくりに欠かせない工程です。
また、表面処理は部品メーカーが自社で行う場合もありますが、専門の処理業者に外注されることが多い工程でもあります。設計者が図面で処理を指定し、加工を終えた部品が処理業者に運ばれ、処理後に戻ってくるという流れが一般的です。
そのため、表面処理の知識は処理業者の技術者だけのものではなく、部品を設計する人、工程を組む人、品質を確かめる人、発注する人にとっても、共通の基礎知識と言えます。
同じ「錆びにくい部品」でも、アプローチは大きく2通りあります。
※実際の設計では、使用環境・寿命・コストを比べて、両者を組み合わせることも多くあります。
表面処理の仕組み
表面処理の仕組みは、処理の種類が違っても、同じ3つの層で考えると理解しやすくなります。部品の本体である母材、処理によってできる表面層、そして両者の境目である界面です。
性能は表面層だけでなく、3つの層の組み合わせで決まります。
表面層は、防錆や耐摩耗、導電、装飾といった機能を担う部分で、厚さは処理によって大きく異なり、数マイクロメートルの薄い膜から、1ミリメートル近い硬化層まであります。
母材は、部品の形と強度を担う本体です。表面処理はあくまで母材の上に機能を足すものなので、母材の強度が足りない部品を表面処理だけで補うことはできません。材料選びと表面処理はセットで考える必要があります。
見落とされがちなのが界面です。表面処理の不良の多くは、膜そのものより界面の密着不良から起こると言われ、油や酸化膜が残ったまま処理すると、膜が浮いたりはがれたりします。
そのため、どの処理でも本処理の前に、脱脂や酸洗い、ブラストなどの前処理を行います。そして処理後には、水洗や乾燥、封孔などの後処理を行い、狙った性能を安定させます。前処理・本処理・後処理の3段階がそろって、はじめて安定した品質になるという考え方は、どの処理にも共通します。
母材の種類によっても、選べる処理は変わり、たとえばアルミには鉄と同じ前処理が使えず、樹脂には電気が通らないため、特別な下地づくりが必要です。
形状も重要な条件で、深い穴や細いすき間の奥は、液やガス、熱が届きにくく、処理が不均一になりがちです。表面処理を前提に、液が抜ける穴を設けるなど、設計段階から配慮することもあります。
このように、表面処理の仕上がりは、処理の方法だけでなく、母材の種類、部品の形、前処理の質の組み合わせで決まります。どれか一つを変えると、ほかの条件も見直す必要が出てくる点が、表面処理の難しさでもあり面白さでもあります。
表面処理の基本原理
表面処理の方法は多種多様ですが、表面に膜や層ができる原理で分けると、次の4つに整理できます。
電気の力で金属を析出させる(電気めっき)
電気めっきは、金属イオンが溶けた液に部品を浸し、部品をマイナス極にして電気を流す方法で、液中の金属イオンが部品の表面で電子を受け取り、金属として表面に積み重なっていきます。
電気を流す時間や電流の強さで膜厚を調整できる一方、電気が集まりやすい角は厚く、くぼみは薄くなりやすいという性質があります。治具の工夫や液の管理が、仕上がりを左右します。
めっき液は使ううちに金属イオンが減ったり、不純物が溜まったりするため、液の濃度や温度、pHを定期的に分析して補給するといった日々の管理が、品質を保つうえで欠かせません。
化学反応で膜をつくる(無電解めっき・化成処理)
電気を使わず、液中の化学反応だけで膜をつくる方法もあります。無電解めっきは還元剤の働きで金属を析出させるため、複雑な形でも均一な膜厚が得られるのが特徴です。
化成処理は、金属の表面を薬品と反応させて、薄い化合物の膜に変える方法で、塗装の下地に使うりん酸塩処理や、アルミの表面に酸化膜を育てる陽極酸化(アルマイト)がこの仲間です。
アルマイトは、アルミを電解液の中でプラス極にして電気を流し、表面に硬い酸化膜を育てる処理です。膜には細かな穴があり、染料で色を付けたあとに穴をふさぐ封孔処理を行うことで、耐食性と外観を両立できます。
材料を吹き付け・付着させる(塗装・溶射・蒸着)
塗装は、樹脂と顔料を含む塗料を表面に付け、乾燥や焼付けで固めて膜にします。溶射は、溶かした金属やセラミックスの粒を吹き付けて厚い皮膜を築く方法です。
塗装は、付け方にも多くの種類があります。
- スプレーで吹き付ける方法
- 塗料の槽に浸して電気で塗膜を付ける電着塗装
- 粉末状の塗料を静電気で付けて焼き付ける粉体塗装
真空中で材料を蒸発させて付着させるPVD(物理蒸着)や、ガスの化学反応で膜をつくるCVD(化学蒸着)は、数マイクロメートルの薄さで非常に硬い膜をつくれます。切削工具や金型に多く使われています。
熱で表面の性質を変える(熱処理・表面硬化)
熱処理は、膜を付けるのではなく、加熱と冷却で金属の内部組織を変える方法で、鋼を高温から急冷する焼入れで硬くし、その後の焼戻しで粘り強さを調整します。
浸炭や窒化は、炭素や窒素を表面から染み込ませて、表面だけを硬く、内部は粘り強いままにする処理で、歯車や軸のように、摩耗と衝撃の両方に耐える部品に欠かせません。
高周波焼入れは、電磁誘導で部品の表面だけを短時間で加熱して焼入れする方法です。必要な部分だけを処理できるため、エネルギーの無駄が少なく、生産ラインに組み込みやすいという特徴があります。
前処理、めっき、仕上げ・検査の3つの段階に分かれます。
※処理の種類や母材によって、工程の数や順番は変わります。工程の大半が前処理と水洗であることも珍しくありません。
表面処理の種類・方式
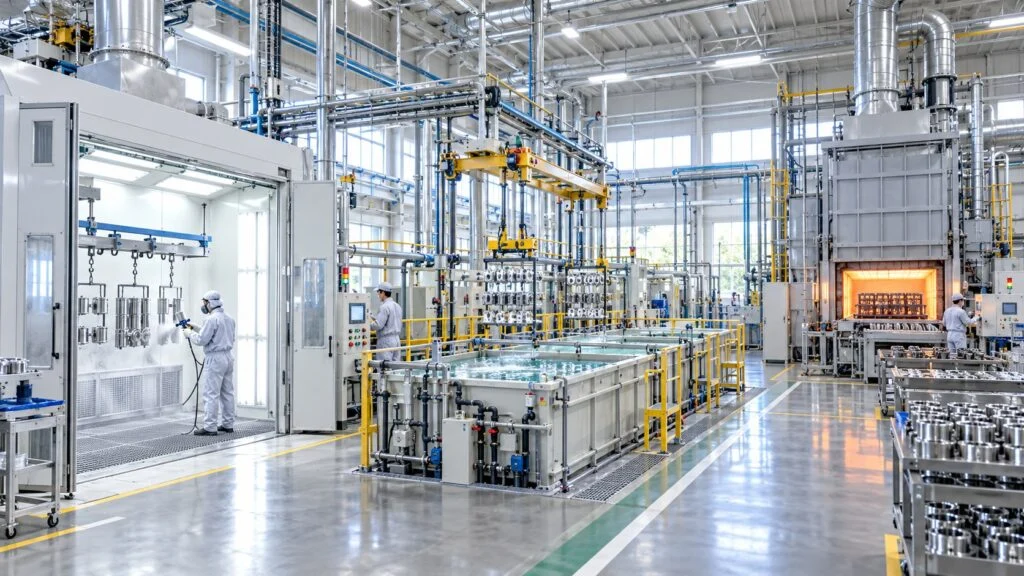
表面処理は、目的と原理の組み合わせで多くの方式に分かれるため、ここでは実務でよく出てくる4つの系統を紹介します。
めっき
金属の薄い膜で表面を覆う処理で、金属の種類ごとに役割があります。代表的なものは次のとおりです。
- 鉄の防錆に使う亜鉛めっき
- 耐食性と外観に優れたニッケル・クロムめっき
- 電子部品の接点に使う金・銀・すずめっき
鋼板やボルトを溶けた亜鉛の槽に浸す溶融亜鉛めっきも、屋外の鉄骨や鋼板の防錆で広く使われています。
亜鉛は鉄より先に錆びることで、傷が付いても周りの鉄を守る性質があり、これを犠牲防食と呼び、亜鉛めっきが鉄の防錆で広く使われる理由になっています。
塗装
塗料の膜で表面を覆う処理で、色や光沢で外観を整えるだけでなく、錆や紫外線から素材を守る役割を持ちます。
自動車のボディでは、電着塗装で下地をつくり、中塗り・上塗りを重ねるのが一般的です。塗装は外観品質がそのまま製品の印象を左右するため、ほこり一つの付着にも気を配ります。
塗装は塗って終わりではなく、塗膜を乾燥・硬化させる工程が品質を大きく左右します。乾燥炉の温度や時間がずれると、硬さや密着性が足りなくなるため、炉の管理も重要な仕事です。
熱処理・表面硬化
焼入れ・焼戻し、浸炭、窒化、高周波焼入れなどが含まれます。膜を付けないため寸法の変化は小さいものの、加熱による変形やひずみへの配慮が必要です。
熱処理は外から見ても違いがわかりにくいため、硬さ試験や組織観察で確認します。見えない品質を工程管理で保証する処理だと言えます。
化成処理・コーティング
りん酸塩処理やアルマイトなどの化成処理、PVD・CVD、溶射、DLC(ダイヤモンドライクカーボン)などのコーティングが含まれます。
DLCは炭素でできた非常に硬く滑りやすい膜で、エンジン部品や金型の摩擦・摩耗を減らす用途で採用が広がっています。
化成処理は単独で使うより、塗装やめっきの下地、仕上げとして組み合わせて使われることが多いのが特徴です。コーティングは設備が高価な分、工具や金型、摺動部品など、付加価値の高い部品で使われる傾向があります。
目的に合わせて、原理の異なる処理を使い分けます。
※同じ部品に、熱処理のあとにめっき、化成処理のあとに塗装というように、複数の処理を重ねることもよくあります。
どの処理を選ぶかは、まず「錆を防ぎたい」「摩耗を減らしたい」といった目的から考えます。そのうえで、母材の種類、部品の形や大きさ、許される寸法の変化、生産数量とコストを照らし合わせて、候補を絞り込んでいきます。
たとえば同じ防錆でも、次のように答えは変わります。
- 屋外で長く使う鉄骨なら厚い溶融亜鉛めっき
- 精密なねじなら薄い電気亜鉛めっき
- 見た目も重視する外装部品なら塗装
目的と条件の組み合わせで最適な処理が決まることが、表面処理を選ぶときの基本です。迷ったときは、処理業者に使用環境や求める寿命を伝えて相談するのが確実です。処理業者は多くの部品を見ているため、設計者が思いつかない選択肢を提案してくれることもあります。
表面処理を理解するための基本用語
図面や仕様書、処理業者とのやり取りでよく出てくる用語を押さえておくと、表面処理の話がぐっと理解しやすくなります。
仕様の指示や品質の確認で、特によく使われる言葉です。
なかでも膜厚と密着性は、ほぼすべての表面処理で確認される基本の指標です。膜厚は厚ければよいわけではなく、厚すぎると寸法が合わなくなったり、割れやすくなったりするため、上限と下限をセットで指示します。
耐食性の評価によく使われる塩水噴霧試験は、霧状の塩水を吹き付けて錆が出るまでの時間を調べるものです。実際の使用環境とは条件が異なるため、あくまで比較の目安として扱います。
水素脆化は、めっきや酸洗いの際に鋼の中へ水素が入り込み、ボルトなどの高強度部品が後から突然割れる現象で、処理後に加熱して水素を追い出すベーキングで対策します。
硬さは、ダイヤモンドの圧子を押し当ててできたくぼみの大きさから求めるビッカース硬さや、ロックウェル硬さで表すのが一般的です。熱処理では、表面から内部に向かって硬さがどう変わるかを測り、硬化層の深さを確認します。
このほか、図面では処理の種類や膜厚、後処理の有無などを、JIS(日本産業規格)などで決められた記号や表記で指示するのが一般的です。表記の意味がわかると、図面から部品に求められている性能を読み取れるようになります。
用語の意味を押さえたうえで、処理業者と「何のための処理か」を共有しておくことが、トラブルを防ぐいちばんの近道です。目的があいまいなまま方法だけを指定すると、過剰品質やコスト増につながりやすい点も覚えておきたいところです。
表面処理のよくある質問
めっきと塗装はどちらを選べばよいですか?
屋外で長く使う鉄骨なら厚い溶融亜鉛めっき、見た目も重視する外装部品なら塗装というように、目的と使用環境で選び分けます。迷ったときは、使用環境や求める寿命を処理業者に伝えて相談するのが確実です。
アルマイトとはどんな処理ですか?
アルミを電解液の中でプラス極にして電気を流し、表面に硬い酸化膜を育てる陽極酸化の処理です。膜の細かな穴を染料で着色したあとに封孔処理でふさぐことで、耐食性と外観を両立できます。
めっきや塗装がはがれる原因は何ですか?
多くは膜そのものより母材との界面の密着不良が原因とされ、油や酸化膜が残ったまま処理すると膜が浮いたりはがれたりします。脱脂や酸洗い、ブラストなどの前処理で界面を整えることが、品質の土台になります。
水素脆化はどうやって防ぎますか?
めっきや酸洗いの際に鋼の中へ入り込んだ水素を、処理後に加熱して追い出すベーキングで対策します。ボルトなどの高強度部品は後から突然割れるおそれがあるため、処理の指示の段階から注意が必要です。
まとめ
- 表面処理とは、表面に膜を付けたり性質を変えたりして機能を与える技術
- 母材・界面・表面層の3層で考えると、仕組みを理解しやすい
- 原理は電気化学、化学反応、付着、熱による改質の4つに整理できる
- めっき、塗装、熱処理、化成処理・コーティングを目的に応じて使い分ける
- 膜厚・密着性・耐食性・硬さなどの基本用語が品質の共通言語になる
表面処理が今なぜ注目されているのか、従来の方法と何が変わったのかは表面処理が注目される背景と従来技術との違いで、具体的な使われ方と事例は表面処理の主な用途と導入事例で解説しています。
素材との関係を深く知るには材料技術のページや、機械要素・部品業界、自動車業界の記事も参考になります。
表面処理に関する最新の動きについては、表面処理の技術ページから関連記事もあわせてご覧ください。
表面処理や材料、加工の記事を毎週まとめて読みたい方は、職種と業種を選んで登録できる週刊MONOSCOPE(メルマガ)をご利用ください。
出典
出典・参考資料(2件)を開く出典・参考資料を閉じる
- めっき事業者数:全国鍍金工業組合連合会「SURTECH2023 めっき事業所出展ブース」パンフレット
- 塗料の生産数量・出荷金額:一般社団法人日本塗料工業会「2025年(1月〜12月)塗料生産・出荷・在庫数量及び平均単価表」(経済産業省の統計をもとに同会が集計)
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
機械設計の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›