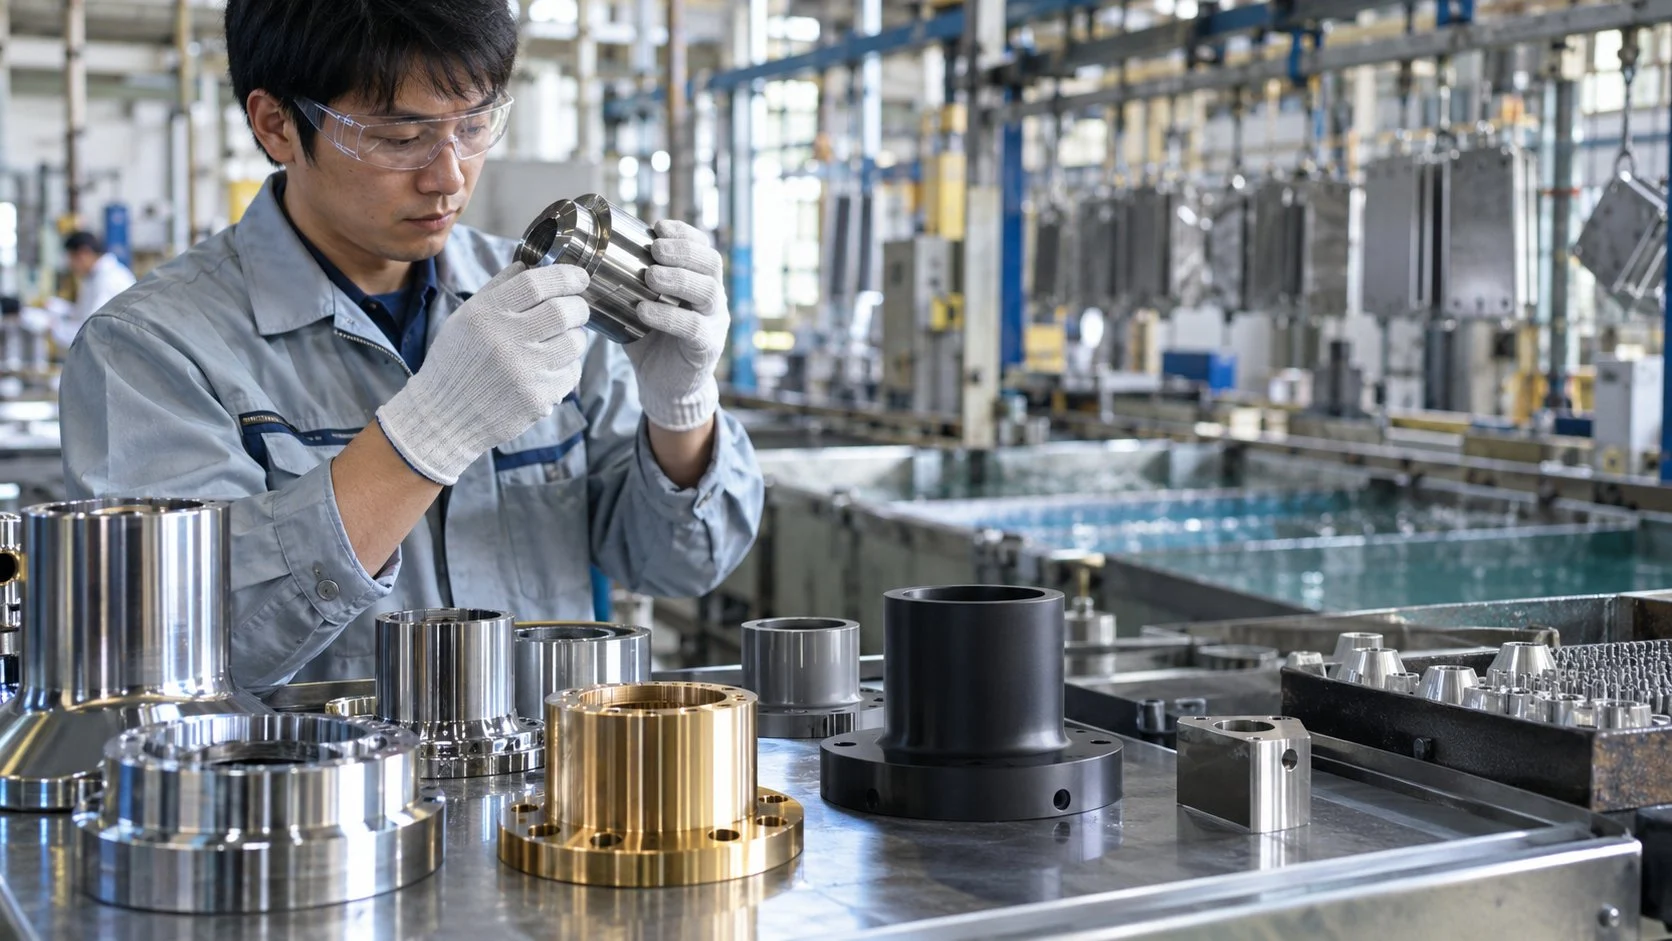
ボルトやエンジン部品、屋外の鉄骨など、工業製品のほとんどには、錆や摩耗を防ぐための表面処理が施されています。表面処理とは、めっきや塗装などで、部品の表面に新しい性質を与える技術です。
目的は、錆を防ぐ、摩耗を防ぐ、電気を通しやすくする、見た目を整えるなど多岐にわたります。同じ錆止めでも、ボルトには電気で薄い亜鉛の膜を付けるめっき、屋外の鉄骨には溶かした亜鉛に浸すめっきというように、使う環境に合わせて処理を選びます。
表面処理の主な用途
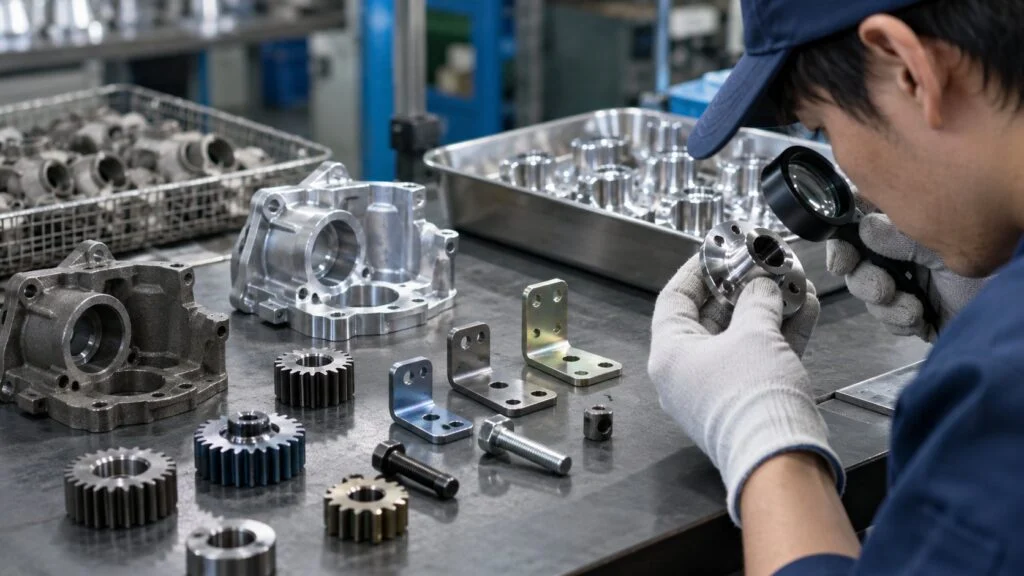
表面処理の用途は、部品に何を与えたいかという目的で整理すると理解しやすくなります。代表的なのは次の6つです。
一つの部品に、複数の目的を持たせることもよくあります。
防錆・防食
最も身近な用途が防錆です。鉄は安くて強い材料ですが、そのままでは錆びてしまいます。そこで、使う環境に応じて次のように使い分けます。
- ボルトやブラケット:電気亜鉛めっき
- 屋外の鉄骨や鋼板:溶融亜鉛めっき
- 外から見える部品:塗装
錆は製品の見た目だけでなく、強度や安全性にも直結するため、防錆の仕様は設計段階でしっかり決めておく必要があります。
耐摩耗・高硬度
歯車や軸、軸受、金型など、こすれ合ったり衝撃を受けたりする部品では、表面を硬くする処理が欠かせません。浸炭焼入れや窒化、高周波焼入れのほか、硬質クロムめっきやPVDコーティングも使われます。
金型や切削工具では、表面処理によって寿命が大きく変わるため、処理の選び方が生産コストに直結します。
低摩擦・摺動
エンジンや変速機のように部品同士がこすれ合う場所では、摩擦を減らすことが燃費や効率の向上につながります。DLCをはじめとする低摩擦の膜は、省エネと部品の長寿命化を同時にかなえる手段として使われています。
導電・接合と外観
電子部品のコネクタや端子には、電気をよく通し、錆びにくい金や銀、はんだ付けしやすいすずのめっきが使われます。プリント基板や半導体パッケージでも、めっきは配線や接合を支える重要な工程です。
外観を整える用途では、家電や自動車の外装、水回りの製品などで塗装や装飾めっきが使われます。見た目の品質は製品の印象を左右するため、色や光沢のわずかな違いも管理の対象になります。
耐熱・断熱の用途では、溶射などで高温にさらされる部品の表面を守ります。発電設備や焼却炉、航空機のエンジンなど、過酷な環境で使われる部品を支える技術です。
業界別の活用方法
同じ表面処理でも、業界によって重視されるポイントは異なります。主な業界での使われ方を比べてみます。
対象となる部品と、重視される性能が業界ごとに違います。
※代表的な例を挙げたもので、実際には製品ごとに多くの処理が組み合わされます。
自動車
自動車業界は、表面処理の最大の需要先の一つです。ボディの塗装、ボルトやブラケットの防錆めっき、エンジンや変速機の歯車の浸炭焼入れなど、1台のクルマにあらゆる表面処理が使われています。
10年以上の使用を前提とするため、耐食性や耐久性の基準は厳しく、環境規制への対応も完成車メーカーから強く求められる分野です。
電子部品・半導体
電子部品・半導体業界では、微細な端子や配線に、薄く均一なめっきを施す技術が求められます。膜厚のわずかなばらつきが、接触不良やはんだ付け不良の原因になります。
製品の小型化が進むほど求められる精度は高くなり、表面処理は製品の性能と歩留まりを左右する工程として重視されています。
機械要素・部品
機械要素・部品業界では、歯車や軸受、ねじ、ばねなどに熱処理や防錆処理が欠かせません。部品の強度や寿命の多くが、熱処理の出来で決まると言っても過言ではありません。
熱処理は外から品質が見えにくいため、硬さの測定や断面の観察など、確認の手順を工程に組み込んで品質を保証します。
鉄鋼・非鉄金属
鉄鋼・非鉄金属業界では、鋼板やコイルを連続したラインで処理する大規模な表面処理が行われています。溶融亜鉛めっき鋼板や塗装鋼板は、自動車や家電、建材に広く使われます。
大量の熱を使うラインが多いため、加熱設備の省エネは脱炭素に向けた重要なテーマになっています。
航空・宇宙
航空宇宙・造船業界では、高温や腐食に耐える特殊な表面処理が使われます。ジェットエンジンの部品には溶射による耐熱コーティング、アルミ合金の機体部品には陽極酸化などの処理が施されます。
安全への要求が極めて高いため、処理の手順や条件が細かく規定され、決められた方法どおりに処理したことを記録で証明することが求められます。
導入事例
数値はいずれも出典に記載された内容です。
マツダ:水性塗装でVOCを削減
マツダは、3層の水性塗装技術「アクアテック塗装」を自動車のボディ塗装に採用しています。同社の公式サイトによると、シンナーなどのVOC排出量を従来の油性塗装に比べて78%削減しました。
省エネルギー型のブース空調と、赤外線を使った乾燥炉で中間の乾燥工程を省くことで、CO2排出量も15%以上削減しています。さらにVOC回収技術と組み合わせ、塗装乾燥炉からの排気ゼロを実現したとしています。
塗装は自動車工場の中でも特にエネルギーを多く使う工程と言われます。塗料の種類だけでなく、乾燥の方法やブースの空調まで含めて見直した点が、この事例の特徴です。
JFEスチール:めっきラインの加熱工程を省エネ
JFEスチールは、連続溶融亜鉛めっきラインや連続焼鈍ラインで鋼板を加熱するラジアントチューブバーナーの熱効率と寿命を高める技術を開発しました。
チューブの断面を楕円形にして寿命を延ばし、伝熱促進体や排熱回収、低NOx燃焼の技術を組み合わせることで、年間927kLのエネルギー削減を達成しています。この取り組みは2025年度の省エネ大賞で経済産業大臣賞を受賞しました。
めっきそのものではなく、めっきの前後で鋼板を加熱する設備に着目した事例です。表面処理の省エネは、処理槽だけでなく周辺の加熱設備にも大きな余地があることがわかります。
トープラ:熱処理工程の見直しでCO2を削減
ねじやボルトを製造するトープラは、関東経済産業局の脱炭素取組事例集で紹介されており、熱処理を必要としない非調質鋼の採用を広げて、熱処理工程そのものを減らす取り組みを進めています。
あわせて、複数の製品を同じラインで処理する熱処理工程で、製品の切り替え間隔を9分から7分に短縮し、年間40t-CO2の削減につなげました。設備を替えなくても、段取りの見直しで熱のむだを減らせることを示す例と言えます。
日新電機:エンジン部品向けのDLC膜を開発
日新電機は2019年、自動車エンジン部品向けのDLC膜「HC-DLC」の開発を発表しました。PVD法とCVD法を組み合わせた膜で、大型ディーゼルエンジンのピストンピンへの採用が予定されていました。
同社の発表では、耐焼き付き性を従来のCVD-DLC比で1.6倍、耐摩耗性を2.4倍以上に高めたとしています。コーティングの改良が、エンジン部品の耐久性を引き上げる例です。
公開されている事例は、大きく3つの方向に整理できます。
これらの事例に共通するのは、表面処理を製品の品質と工場の環境性能の両方を左右する工程として位置づけている点です。自社で取り組む際にも、処理そのものの改良だけでなく、材料の選び方や段取り、設備の効率まで含めて見直すと効果が出やすくなります。
導入の進め方
新しい表面処理を採用したり、既存の処理を切り替えたりする場合は、次のような流れで進めるのが一般的です。
検討、評価、量産の3つの段階に分かれます。
※自社で処理する場合は、業者の確認の代わりに設備の導入と作業者の教育が加わります。
検討の段階
最初に行うのは、部品に何が必要かを整理することで、どんな環境で、何年使われ、どんな不具合を防ぎたいのかを明確にすると、選ぶべき処理が見えてきます。
このとき、過去に同じような部品で起きた不具合や、顧客から求められている規格・環境規制も洗い出しておきます。条件を最初にそろえておくと、あとで処理方法を選び直す手戻りを防げます。
処理方法を決めたら、図面や仕様書に膜厚や硬さ、試験の方法を具体的に書き込みます。指示があいまいなまま発注すると、処理業者ごとに仕上がりが変わる原因になります。
評価の段階
試作では、実際の部品を使って処理を行い、仕上がりと性能を確かめます。平らな試験片ではうまくいっても、実際の部品では穴の奥や角で問題が出ることがあるためです。
性能評価では、塩水噴霧試験などの加速試験に加えて、実際の使用環境に近い条件での確認も行います。評価の基準は、従来品と比べて同等以上かどうかで判断することが多くあります。
処理を外注する場合は、業者の設備や工程管理の仕組み、環境対応の状況も確認します。価格だけでなく、品質を安定して保てる体制があるかどうかを見ることが大切です。
量産の段階
量産では、処理条件と検査の方法を取り決めてロットごとに記録を残し、受入検査で膜厚や外観を確認して、問題があればすぐに処理業者と原因を突き止めます。
量産が始まったあとも、不具合の傾向や規制の変化に合わせて仕様を見直していきます。表面処理の導入は、一度決めたら終わりではなく、改善を続ける仕事です。
表面処理に関わる仕事と求められるスキル
表面処理には、処理業者の技術者だけでなく、部品をつくる側のさまざまな職種が関わります。
処理の指定から量産まで、複数の職種がつながって品質をつくります。
※会社の規模や、処理を内製するか外注するかによって、役割の分担は変わります。
機械設計や研究開発の担当者は、部品に必要な機能から処理の種類と仕様を決めます。処理による寸法の変化や変形を見込んだ設計ができると、後工程でのトラブルを減らせます。
生産技術は、処理工程や設備の設計、条件の決定を担います。めっき液の化学、熱処理の金属組織、塗装の乾燥など、化学・金属・熱の幅広い知識を組み合わせる力が求められます。
品質保証・品質管理は、膜厚測定や硬さ試験、塩水噴霧試験などで品質を確かめ、不具合の原因を調べます。処理を外注する場合は、購買・調達が業者の選定や監査に関わります。
現場で処理を担う製造・オペレーションでは、液の分析や炉の点検など、日々の管理を確実に続ける根気が求められます。国家検定である技能検定には「めっき」「金属熱処理」「塗装」の職種があり、現場の技能を客観的に示す手段として活用されています。
どの職種でも共通して求められるのは、表面処理を「最後にかける仕上げ」ではなく、部品の性能を決める工程の一つとして捉える視点です。設計・生産・品質・調達の各担当が同じ言葉で話せると、処理業者との連携もスムーズになります。
近年は、環境規制や脱炭素への対応も仕事の一部になっています。規制の動きや新しい処理技術の情報を追い続け、自社の製品にどう関わるかを判断できる人材は、今後さらに求められるでしょう。
表面処理の用途と導入のよくある質問
表面処理の仕様は図面にどう書けばよいですか?
膜厚や硬さ、試験の方法を図面や仕様書に具体的に書き込み、処理業者と同じ基準で確認できるようにするのが基本です。指示があいまいなまま発注すると、処理業者ごとに仕上がりが変わる原因になります。
表面処理の業者はどう選べばよいですか?
価格だけでなく、設備や工程管理の仕組み、環境対応の状況を確認し、品質を安定して保てる体制があるかを見ることが大切です。量産後もロットごとの記録と受入検査で品質を確かめ、問題があれば業者と一緒に原因を突き止めます。
表面処理の技能を証明できる資格はありますか?
国家検定である技能検定に「めっき」「金属熱処理」「塗装」の職種があり、現場の技能を客観的に示す手段として活用されています。液の分析や炉の点検など、日々の管理を確実に続ける力も現場では重視されます。
表面処理の工程で省エネや脱炭素に取り組めますか?
水性塗装への切り替えや加熱設備の改良、熱処理の段取りの見直しなどで、エネルギーやCO2を減らした事例が公開されています。処理そのものだけでなく、材料の選び方や周辺の設備まで含めて見直すと効果が出やすくなります。
まとめ
- 表面処理は防錆・耐摩耗・低摩擦・導電・外観・耐熱など幅広い用途に使われる
- 自動車、電子部品、機械要素、鉄鋼などの業界で重視されるポイントが異なる
- 水性塗装、めっきラインの省エネ、熱処理工程の見直し、DLC膜の開発などの事例がある
- 導入は検討・評価・量産の3段階で進め、仕様の明確化と評価が鍵になる
- 設計・生産技術・品質保証・購買・製造など多くの職種が表面処理に関わる
表面処理の仕組みや原理は表面処理とは?仕組みと基本原理で、注目される背景と従来技術との違いは表面処理が注目される背景と従来技術との違いで解説しています。工場全体の省エネの動きについては脱炭素・カーボンニュートラルのページも参考になります。
表面処理に関する最新の動きについては、表面処理の技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(5件)を開く出典・参考資料を閉じる
- マツダの水性塗装:マツダ株式会社「運転を愛すること、地球を愛すること」(環境技術)
- JFEスチールの省エネ事例:省エネルギーセンター「2025年度(令和7年度)省エネ大賞 省エネ事例部門 受賞概要」
- トープラの脱炭素事例:関東経済産業局「企業の脱炭素取組事例」(令和7年4月)
- 技能検定の職種:中央職業能力開発協会(JAVADA)「技能検定のご案内」
- 日新電機のDLC膜:日新電機株式会社「業界初!自動車エンジン部品用DLC膜『HC-DLC』を開発」(2019年)
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
品質保証・品質管理の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
品質保証・品質管理を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›