「加工技術」と聞くと、多くの方は旋盤で金属を削る職人の姿や、火花を散らしながら行う溶接作業を思い浮かべるのではないでしょうか。
実際には、加工技術には「削る」「溶かして固める」「押しつぶして形を変える」「つなぐ」「熱で性質を変える」など、原理のまったく異なる方法がいくつもあります。1つの部品が、鋳造で形を作り、切削で仕上げ、熱処理で硬くし、表面処理で錆を防ぐ、というように複数の加工を経て完成することも珍しくありません。
この記事では、加工技術を、加工法の分類、切削・研削などの除去加工、プレス・鍛造・鋳造・射出成形などの成形の仕組み、溶接・熱処理・表面処理の仕組み、加工法の選び方とメリット・限界、現場での使われ方と関連する職種・技能検定という順で整理します。
加工技術とは?材料を製品の形と性質に変える技術
加工技術の定義
加工技術とは、金属や樹脂などの材料に力や熱を加えて、目的の形・寸法・性質を持つ部品や製品に変える技術の総称です。自動車、家電、産業機械、スマートフォンなど、身の回りの工業製品はすべて、何らかの加工技術によって作られた部品の組み合わせでできています。
加工には、形を作ることだけでなく、性質を変えることも含まれます。たとえば、歯車は削って歯の形を作ったあと、熱処理で表面を硬くしなければ、すぐにすり減ってしまいます。形と性質の両方を作り込むことが、加工技術の役割です。
加工の世界では、寸法の精度を「マイクロメートル(1000分の1ミリ)」の単位で扱うことも珍しくありません。どれだけ正確に、どれだけ速く、どれだけ安く目的の形と性質を作れるかが、加工技術の競争力を決めます。
加工法の分類
加工法は、材料をどう扱うかによって、大きく6つに分類できます。材料の一部を取り除いて形を作る「除去加工」、材料を積み重ねて形を作る「付加加工」、材料に力を加えて形を変える「変形加工」、部品同士をつなぐ「接合」、熱によって材料の性質を変える「熱処理」、表面に機能を持たせる「表面処理」です。
なお、溶かした材料を型に流し込んで固める鋳造や射出成形は、変形加工とは別に「成形加工」として分類されることもあります。本記事では、型を使って形を作るという共通点から、プレスや鍛造とあわせて扱います。
材料をどう扱うかによって、加工法は大きく6つに分けられます。
※分類の仕方は文献によって異なります。
このうち付加加工は、3Dプリンタに代表される比較的新しい加工法で、金型を使わずに複雑な形状を作れるのが特徴です。詳しくは3Dプリンタとは?で解説しています。
除去加工の仕組み(切削・研削)
切削の基本原理
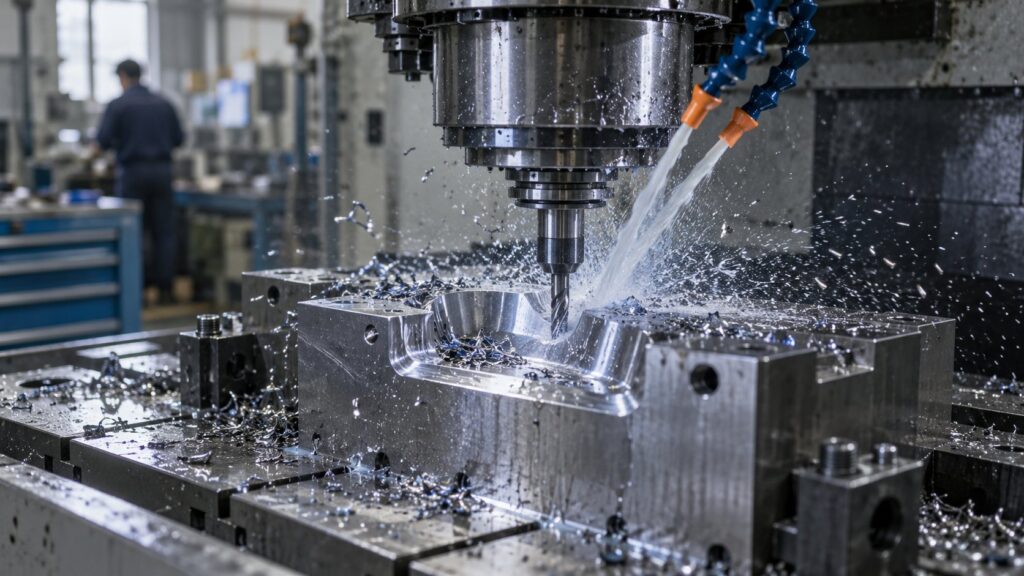
切削は、材料より硬い刃物(切削工具)を材料に押し当て、材料の一部を切りくずとして削り取りながら形を作る加工法です。材料と工具のどちらかを回転させ、もう一方を送ることで、狙った形状に仕上げていきます。
切削では、刃先と材料が相対的に動く速さ(切削速度)、1回転あたりに進む量(送り)、1回に削る深さ(切込み)という3つの条件が、仕上がりの精度や工具の寿命、加工時間を左右します。材料の硬さや形状に合わせてこれらの条件を決めるのが、切削加工の技術者の腕の見せどころです。
切削工具の材料には、高速度工具鋼(ハイス)や超硬合金などが使われ、硬い材料を高速で削るために、工具の表面に硬い膜をコーティングしたものも広く普及しています。工具の選び方ひとつで、加工時間や仕上がりが大きく変わります。
旋盤:材料を回して削る
旋盤は、材料(ワーク)を回転させ、固定した刃物を当てて削る工作機械です。軸やピン、ボルトのような円筒形の「丸物」の加工を得意とし、外周を削る、端面を削る、穴をあける、ねじを切るといった加工ができます。
作業者がハンドルを操作して削る「汎用旋盤(普通旋盤)」に対して、プログラムで工具の動きを自動制御するのが「NC旋盤(数値制御旋盤)」です。量産の現場ではNC旋盤が主流ですが、試作や補修、一品物の加工では、汎用旋盤の技能が今も求められています。
フライス盤・マシニングセンタ:刃物を回して削る
フライス盤は、旋盤とは反対に、材料を固定し、回転する刃物を当てて削る工作機械です。平面、溝、段差、ポケット形状など、箱形や板状の「角物」の加工を得意とします。
マシニングセンタは、フライス盤をNC化し、さらに「自動工具交換装置(ATC)」を搭載した工作機械です。中村留精密工業は、ATCによって複数の異なる加工を人手を介さずに連続で行えることが、マシニングセンタの大きな特徴だと説明しています。穴あけ、ねじ立て、フライス加工を1台で自動的にこなせるため、金型や機械部品の加工で広く使われています。
NC旋盤やマシニングセンタを動かすには、工具の動きを指示するNCプログラムが必要です。以前は作業者が手で入力することが一般的でしたが、現在は3次元CADで作った形状データから、CAMと呼ばれるソフトウェアでプログラムを自動作成する方法が広がっています。加工の現場でも、機械を操作する技能に加えて、デジタルデータを扱う力が求められるようになっています。
材料と工具のどちらを回転させるかによって、得意な形状が変わります。
※旋盤とマシニングセンタの機能をあわせ持つ複合加工機もあります。
研削:砥石で精密に仕上げる
研削は、高速で回転する砥石を材料に当て、無数の細かい砥粒で少しずつ削り取る加工法です。切削よりも1回に削る量は小さいものの、高い寸法精度となめらかな表面を得られるため、焼入れで硬くなった部品の仕上げや、ベアリングや金型部品など高い精度が求められる部品に使われます。平面を仕上げる平面研削盤、円筒の外周を仕上げる円筒研削盤などがあります。
変形加工・成形の仕組み(プレス・鍛造・鋳造・射出成形)
プレス加工:金型で板を打ち抜き、曲げる
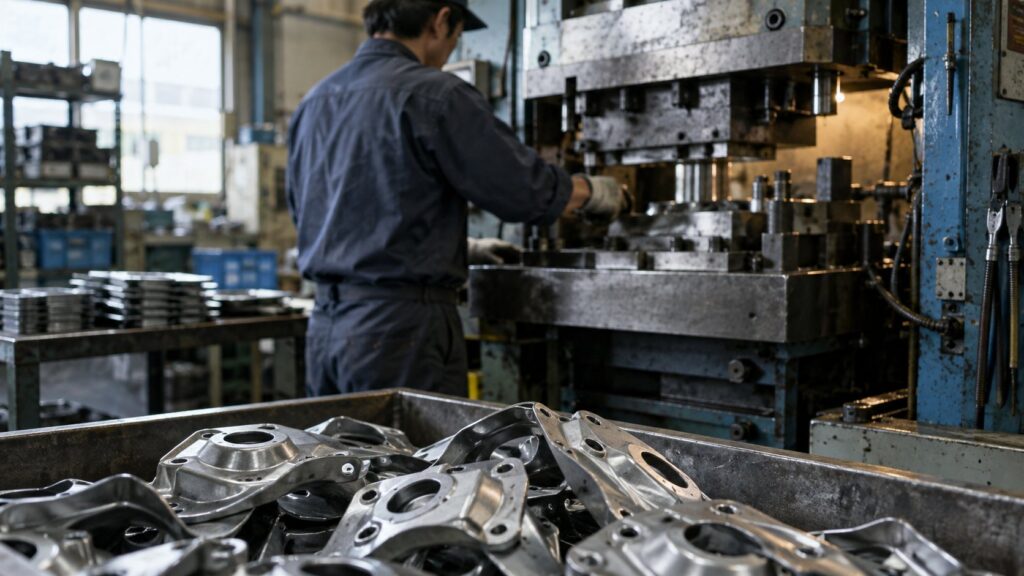
プレス加工は、上下一対の金型の間に金属の板をはさみ、プレス機械で強い力をかけて、打ち抜き、曲げ、絞りなどを行う加工法です。自動車のボディパネル、家電の筐体、電子部品の端子など、薄い板から作られる部品の多くがプレス加工で作られています。
1回のストロークで1つ、あるいは複数の部品ができるため、大量生産に非常に向いています。一方で、形状ごとに専用の金型が必要で、金型の設計・製作には時間と費用がかかります。プレス加工と金型の業界構造は金型・プレス・切削加工業界とは?で解説しています。
プレス加工の品質は、金型の出来に大きく左右されます。金型そのものは、マシニングセンタや放電加工機、研削盤などを使って精密に作られており、金型づくりはさまざまな除去加工の技術の集大成ともいえます。
鍛造:たたいて形を作り、強くする
鍛造は、金属の塊に圧力や打撃を加えて形を作る加工法です。加熱して行う熱間鍛造と、常温で行う冷間鍛造があります。金属の内部の組織が加工方向に沿って緻密になるため、同じ形状でも削り出しや鋳造より強度の高い部品を作れるのが特徴です。エンジンのクランクシャフトやコンロッド、ギヤなど、大きな力がかかる部品に使われます。
鋳造:溶かして型に流し込む
鋳造は、金属を溶かして型に流し込み、冷やして固めることで形を作る加工法です。砂で作った型を使う砂型鋳造、金属の型に溶けたアルミニウムなどを高圧で押し込むダイカストなどがあります。
内部に空洞がある形や、複雑な曲面を持つ形を一度に作れるのが鋳造の強みです。エンジンブロック、工作機械のベッド、水道の配管部品などが代表例です。一方で、内部に気泡(巣)ができるなどの欠陥が生じやすく、品質管理には経験と技術が求められます。
ダイカストは、アルミニウムや亜鉛などの合金を高速・高圧で金型に押し込むため、薄くて寸法精度の高い部品を短時間で大量に作れます。自動車のトランスミッションケースやエンジン部品など、軽量化が求められる部品で多く使われています。
射出成形:樹脂を金型に押し込む
射出成形は、加熱して溶かしたプラスチックを、閉じた金型の中に高い圧力で押し込み、冷やして固めてから取り出す加工法です。成形機の中では、金型を閉じる型締め、溶けた樹脂を押し込む射出、圧力をかけ続けて縮みを補う保圧、冷却、型開きと取り出しという工程が、数秒から数十秒のサイクルで繰り返されます。
家電の外装、自動車の内装部品、容器、医療器具など、樹脂製品の多くが射出成形で作られています。鋳造と同じく金型に費用がかかる一方、一度金型ができれば同じ形の製品を短時間で大量に作れます。
接合・熱処理・表面処理の仕組み
溶接:金属を溶かしてつなぐ
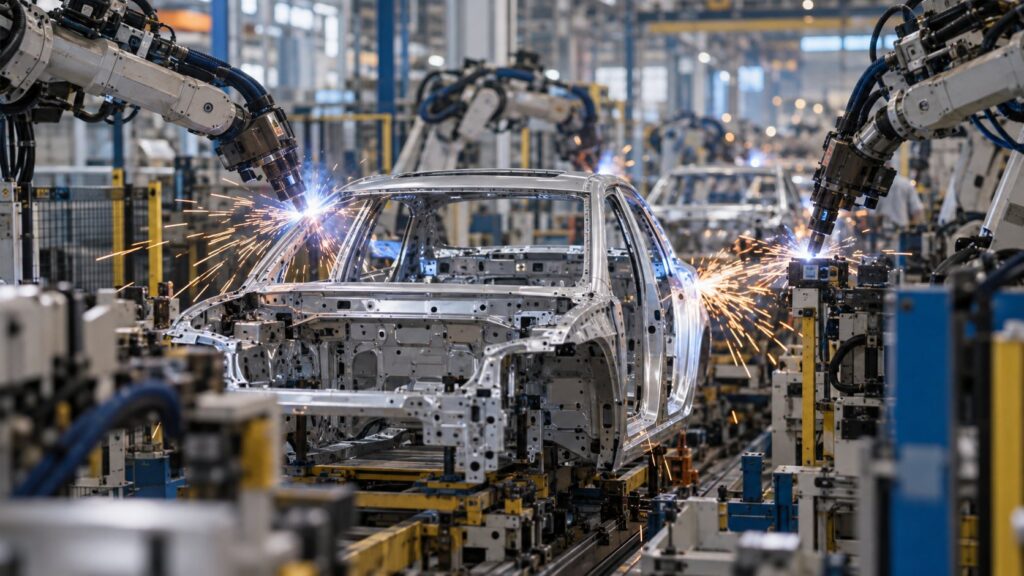
溶接は、接合する部分の金属を熱で溶かし、一体化させてつなぐ加工法です。電気のアーク(放電)の熱を使うアーク溶接が最も広く使われており、手で溶接棒を扱う被覆アーク溶接、ワイヤを自動で送りながら溶接する半自動溶接(ガスシールドアーク溶接)、ステンレスやアルミニウムに使われることが多いTIG溶接などがあります。
このほか、電極ではさんで電流を流し、その抵抗熱で接合するスポット溶接は、自動車のボディの組立てで多く使われています。自動車工場では溶接ロボットが大量に使われている一方、橋梁、建築鉄骨、造船、プラントなどの大型構造物では、今も溶接技能者の技量が品質を大きく左右します。
溶接の品質は、外観だけでは判断しにくいのが難しいところです。内部の溶け込み不足や割れは、放射線や超音波を使った検査で確認します。また、溶接の熱で部材が縮んだりゆがんだりするため、溶接の順番や治具での固定など、ひずみを抑える工夫も欠かせません。
熱処理:加熱と冷却で性質を変える
熱処理は、金属を決まった温度に加熱し、決まった方法で冷却することで、硬さや粘り強さなどの性質を変える加工です。形は変えずに中身の性質を変えるため、「見えない加工」とも呼ばれます。代表的なものが、焼入れ、焼戻し、焼なまし、焼ならしの4つです。
加熱する温度と冷やし方の違いによって、鋼の性質を目的に合わせて変えます。
出典:キーエンス「焼入れ・焼もどし・焼なまし・焼ならし」をもとに作成
キーエンスの解説によると、焼入れで硬くなった鋼はもろくなるため、焼戻しとセットで行うのが基本です。焼戻しには150〜200℃程度の低温焼戻しと、550〜650℃程度の高温焼戻しがあり、目的の硬さと粘り強さのバランスに合わせて温度を選びます。
このほか、部品の表面だけを硬くする浸炭焼入れや高周波焼入れなどもあります。表面は硬く耐摩耗性が高く、内部は粘り強いという性質を両立できるため、歯車や軸など、摩耗と衝撃の両方に耐える必要がある部品に使われます。
熱処理は、炉の温度や雰囲気の管理に専門的な設備とノウハウが必要なため、部品メーカーが自社で行うほか、熱処理を専門に請け負う企業に外注されることも多い工程です。
表面処理:表面に機能を与える
表面処理は、めっき、塗装、陽極酸化(アルマイト)などによって、部品の表面に錆びにくさ、耐摩耗性、導電性、美しい外観といった機能を持たせる加工です。表面処理の種類と仕組みは表面処理とは?で詳しく解説しています。
加工法の選び方とメリット・限界
選ぶときの4つの観点
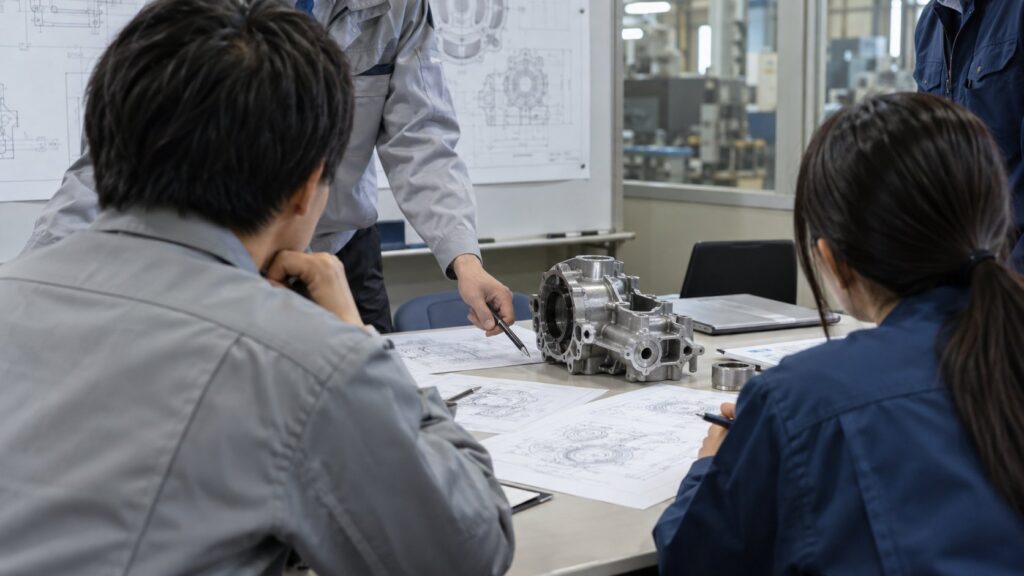
同じ形の部品でも、作る方法は1つではありません。実際の現場では、形状、数量、精度、コストの4つの観点から加工法を選びます。
- 形状:丸物か角物か、薄い板か塊か、内部に空洞があるかなど
- 数量:試作の数個か、月に数百個か、年に数百万個か
- 精度:必要な寸法の精度や表面の仕上がりの程度
- コスト:金型や治具などの初期費用と、1個あたりの加工費の合計
なかでも判断を大きく分けるのが数量です。プレス、鋳造、鍛造、射出成形は、金型を作るための初期費用がかかる代わりに、1個あたりの加工時間とコストを大きく下げられます。反対に、切削や3Dプリンタは金型が不要で初期費用を抑えられますが、1個あたりの加工に時間がかかります。
金型の有無によって、初期費用と1個あたりのコストの関係が大きく変わります。
※実際には、鋳造や鍛造で大まかな形を作り、切削で仕上げるなど組み合わせて使います。
組み合わせて使うのが一般的
現場では、1つの加工法だけで部品が完成することはむしろ少数派です。たとえば、自動車の変速機の歯車は、鍛造で大まかな形を作り、旋盤で外形を整え、ホブ盤で歯を削り、浸炭焼入れで表面を硬くし、最後に研削で精度を仕上げる、という流れで作られるのが一般的です。
この組み合わせを考えるときに重要なのが、「どこまでを安い加工で済ませ、どこから精密な加工に切り替えるか」という判断です。最終形状に近い形を鋳造や鍛造で作れれば、削る量が減り、材料の無駄と加工時間を抑えられます。こうした考え方は「ニアネットシェイプ」と呼ばれ、コスト削減や省資源の観点から重視されています。
各加工法の限界
どの加工法にも限界があります。切削は形状の自由度が高い一方、材料の多くを切りくずとして捨てることがあります。鋳造は複雑な形を一度に作れる一方、内部欠陥のリスクがあります。溶接は大きな構造物を組み立てられる一方、熱による変形やひずみが生じます。熱処理は性質を大きく改善できる一方、寸法の変化や割れが起こることがあります。
加工法を選ぶ段階でこうした限界を理解しておくことが、不良やコスト超過を防ぐ第一歩です。設計者が加工の知識を持っていると、作りやすく安い形状を最初から図面に反映できます。
たとえば、切削で作る部品の内側の角は、回転する工具の形状上、完全な直角にはできません。鋳造品では、型から取り出しやすいように面にわずかな傾き(抜き勾配)をつける必要があります。こうした加工法ごとの「作れる形・作りにくい形」を知っているかどうかで、図面の完成度や、試作のやり直しの回数が大きく変わります。
現場での使われ方と関連する職種・技能検定
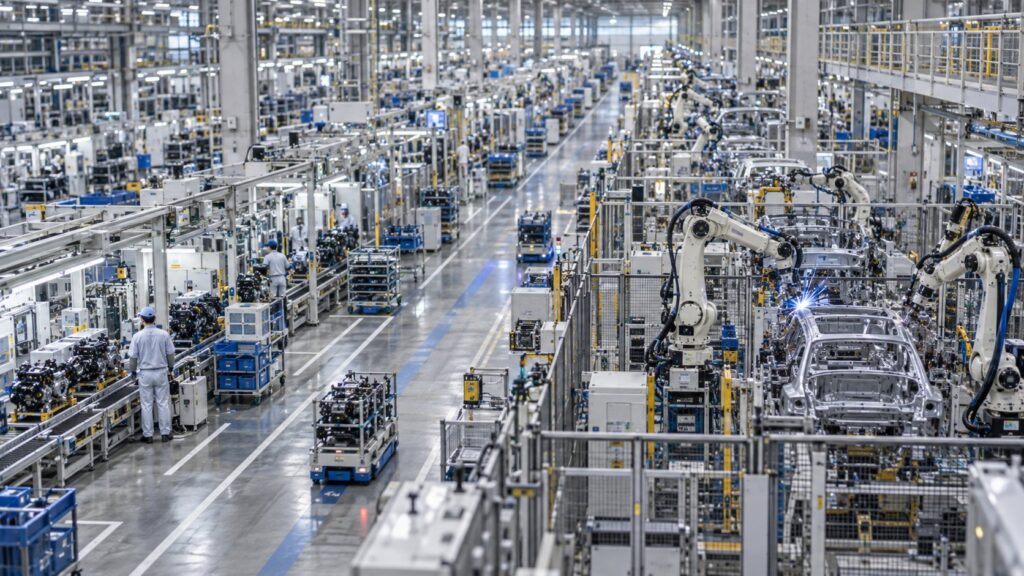
加工技術を支える素形材産業
鋳造、鍛造、ダイカスト、プレス、粉末冶金などで部品の元になる形を作る産業は「素形材産業」と呼ばれます。素形材センターが経済産業省「2024年経済構造実態調査」をもとにまとめたデータによると、素形材産業の2023年の出荷額は合計で約5.8兆円、従業者数は約18.9万人(2024年6月1日時点)、事業所数は6,426でした。
金属プレス製品と鋳造品(ダイカストを含む)が、それぞれ2兆円を超える規模です。
出典:素形材センター「素形材産業の規模・位置付け」(経済産業省「2024年経済構造実態調査」をもとに作成)
出荷額の数字からは、プレスや鋳造が自動車や機械産業を支える大きな産業であることがわかります。事業所の多くは中小企業で、特定の加工法に特化した技術を持つ企業が、完成品メーカーのサプライチェーンを支えています。働く人にとっては、1つの加工法を深く極める専門職としてのキャリアを描きやすい分野です。
加工に関わる職種
加工技術に最も直接関わるのは、工場で機械を操作して部品を作る製造オペレーターや技能職です。NC旋盤やマシニングセンタのプログラム作成、段取り、加工条件の調整、測定までを担当します。仕事の全体像は製造オペレーターとは?で紹介しています。
生産技術職は、どの加工法と設備を使い、どの順番で作るかという工程を設計し、新しい設備の導入や自動化を進めます。詳しくは生産技術とは?を参照してください。このほか、機械設計者は加工のしやすさを考えた図面を描き、品質保証の担当者は寸法や強度が規格を満たしているかを確認します。
加工現場の変化
加工の現場は、ここ数十年で大きく変わりました。NC工作機械の普及に加え、材料の取り付けや取り外しをロボットに任せ、夜間も無人で加工を続ける仕組みを取り入れる工場が増えています。工作機械の稼働状況をネットワークで集め、止まっている時間や不具合の傾向を分析する取り組みも進んでいます。
一方で、新しい材料や難しい形状の加工条件を決めること、加工の不具合の原因を見抜くこと、機械では対応しにくい一品物を仕上げることなど、人の経験と判断が欠かせない場面は今も多く残っています。自動化とデジタル化が進むほど、原理を理解したうえで機械を使いこなせる人材の価値が高まっています。
関連する技能検定と資格
加工の技能を証明する代表的な国家資格が、厚生労働省の技能検定です。中央職業能力開発協会の職種一覧によると、加工に関わる職種として「機械加工」「仕上げ」「鋳造」「鍛造」「金属熱処理」「金属プレス加工」「プラスチック成形」「金型製作」「工場板金」などがあります。機械加工の職種には、普通旋盤作業、数値制御旋盤作業、フライス盤作業、マシニングセンタ作業、平面研削盤作業など多くの作業が設けられています。
溶接は技能検定の職種には含まれておらず、日本溶接協会がJIS規格などにもとづいて実施する溶接技能者評価試験が代表的な資格です。同協会によると、2025年度の受験者数は延べ10万2,526人、合格者数は延べ7万9,744人で、合格率は約78%でした。橋梁や建築鉄骨などの工事では、この資格を持つ溶接技能者が作業することが求められる場面が多くあります。
加工法ごとに技能を証明する資格があり、現場での評価や処遇につながります。
※試験の実施時期や受検資格は、各都道府県職業能力開発協会や日本溶接協会で確認してください。
技能検定は職種ごとに1級、2級などの等級に分かれており、実務経験を積みながら段階的に上位の級を目指せます。熟練技能者の高齢化が進む中、こうした技能をどう次の世代に引き継ぐかは、多くの工場に共通する課題です。この点は技能伝承とは?で整理しています。
まとめ
- 加工法は除去加工、付加加工、変形加工・成形、接合、熱処理、表面処理に大きく分けられる
- 旋盤は材料を回して丸物を、マシニングセンタは工具を回して角物を削るのが得意
- プレス、鍛造、鋳造、射出成形は金型を使い、大量生産で1個あたりのコストを下げられる
- 加工法は形状・数量・精度・コストで選び、複数を組み合わせて部品を完成させる
- 機械加工や金属熱処理などの技能検定、溶接技能者評価試験で技能を証明できる
加工技術は、ものづくりの最も基本的な土台です。加工を担う企業が集まる業界については金型・プレス・切削加工業界とは?、部品の性質を左右する材料については材料技術とは?もあわせてご覧ください。
加工の現場で働くことに関心がある方は、製造オペレーターや生産技術の仕事内容を知ると、どの加工法にどのように関わるのかがイメージしやすくなります。1つの加工法を入り口に、関連する加工や材料の知識を広げていくことが、ものづくりの現場で長く活躍するための近道です。
出典
- 素形材産業の出荷額・従業者数・事業所数:素形材センター「素形材産業の規模・位置付け」(経済産業省「2024年経済構造実態調査」をもとに作成)
- 技能検定の職種と作業:中央職業能力開発協会(JAVADA)「実施職種・作業内容一覧」
- 溶接技能者資格の概要:日本溶接協会「溶接技能者」
- 溶接技能者評価試験の受験者数・合格者数:日本溶接協会「認証実績」
- 焼入れ・焼戻し・焼なまし・焼ならしの目的と方法:キーエンス「焼入れ・焼もどし・焼なまし・焼ならし」
- マシニングセンタとNC旋盤の違い:中村留精密工業「マシニングセンタとは?NC旋盤とは何が違う?」

コメント