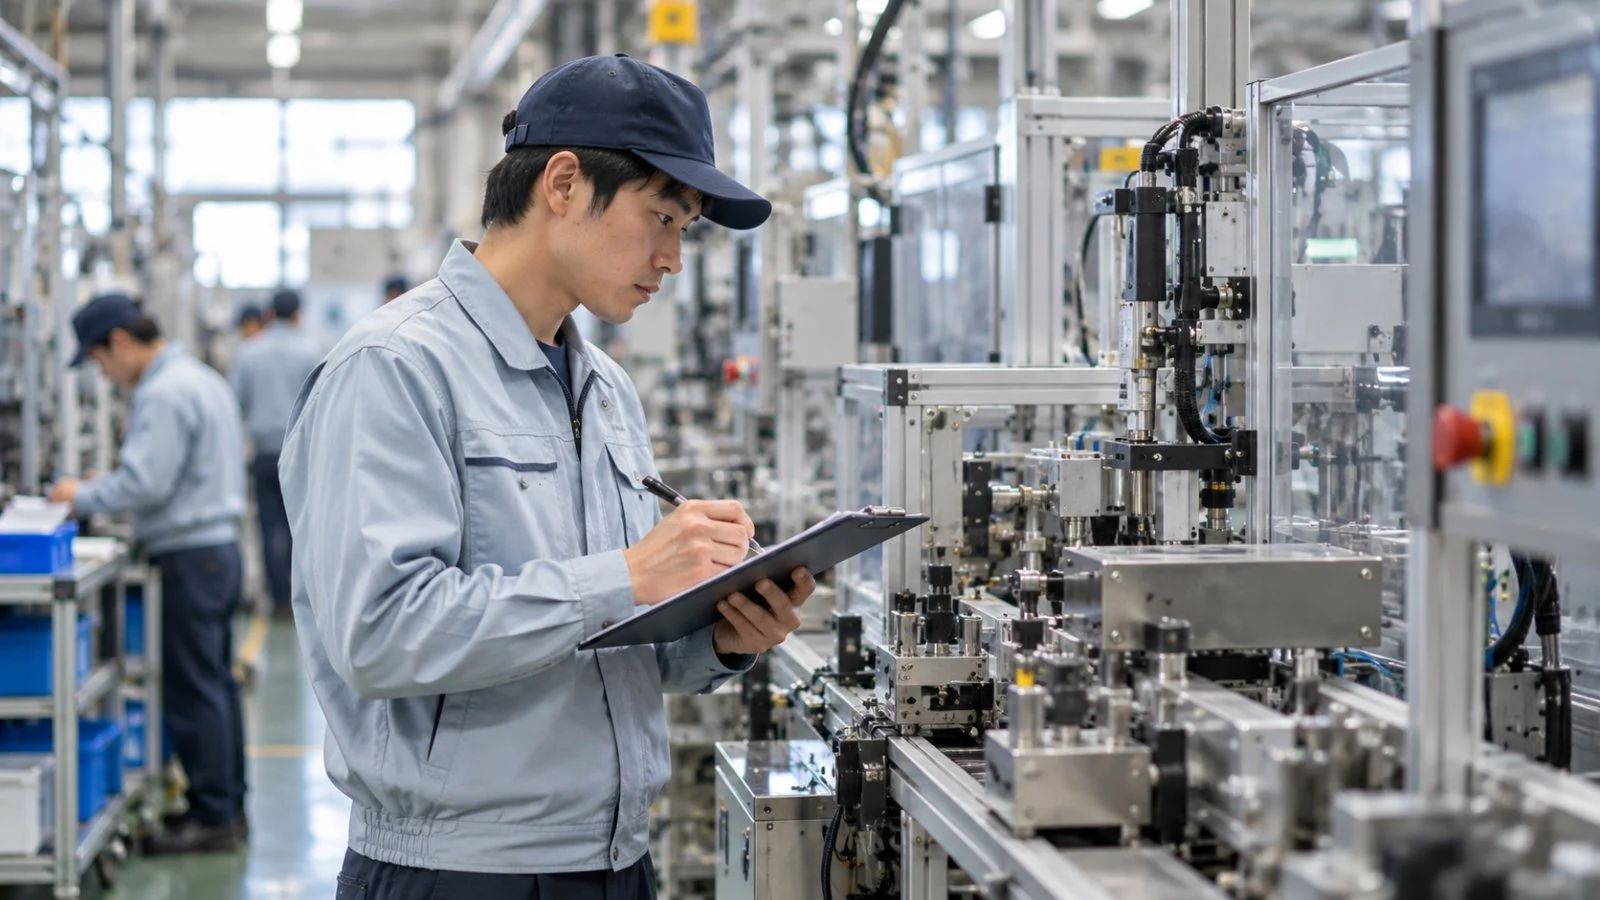
製造オペレーターの1回の勤務は、始業前の準備、生産中の確認、終業時の記録と引き継ぎで組み立てられています。始まりは朝礼で、前の勤務の担当者から設備の調子や出た不良などの申し送り(引き継ぎ事項)を受けます。
点検表に沿って設備と安全装置を確かめ、治具(部品を固定する道具)や加工の条件を整えてから生産に入ります。生産中は決められた頻度で寸法や外観を確かめ、異常に気づけば止めて班長に知らせます。どれか1つの工程が抜けても、品質や安全は保てません。
この記事では、製造オペレーターの仕事の流れを、始業前の準備、生産中の業務、終業と改善という3つの段階に分けて整理します。各工程で使う道具や関わる人、よくある失敗もあわせて紹介します。
製造オペレーターの仕事の全体像
製造オペレーターの1回の勤務は、次のような流れで進みます。
朝礼・引き継ぎ → 始業前点検 → 段取り・初品確認 → 生産(運転・組立) → 工程内検査 → 異常対応 → 記録・日報 → 引き継ぎ・5S → 改善活動
始業前の準備、生産中の業務、終業と改善の3つの段階に分かれます。
※業界や工場、交替制かどうかによって、工程の呼び方や順序は変わります。
製品や設備が違っても、「準備して、つくって、次につなぐ」という骨組みはどの現場でも共通です。順に見ていきます。
なお、勤務の区切り方は工場によって異なります。厚生労働省のjob tagでは、自動車組立は昼夜2交替が一般的とされ、半導体製造では8時間勤務の3交代制や12時間勤務の2交替制が紹介されています。
どの勤務形態でも、この流れが1回の勤務ごとにくり返されます。
始業前の準備
生産がうまくいくかどうかは、始業前の準備でかなりの部分が決まります。段階1では、情報・設備・材料の3つを整えます。
朝礼・引き継ぎ
勤務の始まりは朝礼です。班長からその日の生産計画や品種の切り替え予定、安全上の注意点が伝えられ、全員で確認します。交替制の工場では、前の勤務の担当者から設備の調子や発生した不良などの申し送りを受けます。
使うのは、引き継ぎノートや生産指示書、職場の掲示板などです。「前の勤務で何が起きたか」を知らずに作業を始めると、同じトラブルをくり返すことになりかねません。
よくある失敗は、口頭だけの引き継ぎで情報が抜け落ちることです。気になる点は、その場で質問して確かめておくのが基本です。
朝礼では、前日に起きた労働災害やヒヤリハットの事例が共有されることもあります。危険予知(KY)活動として、その日の作業に潜む危険を全員で出し合う職場も多くあります。
始業前点検
設備を動かす前に、点検表(チェックシート)に沿って状態を確認します。油量や空気圧、冷却水の量、非常停止ボタンや安全カバーの動作、工具の摩耗などが代表的な項目です。
点検で異常を見つけたら、自分で無理に直さず、班長や設備保全の担当者に連絡します。点検表に丸をつけるだけの「形だけの点検」は、見落としのもとになるため注意が必要です。
点検の結果は日付や担当者名とともに記録として残します。あとで設備の故障が起きたとき、いつから異常の兆しがあったかをたどる手がかりになるためです。
設備の種類によって項目は違いますが、見るべき観点は共通しています。
段取り・初品確認
その日につくる品種に合わせて、金型や治具、刃物を交換し、加工条件や設備のプログラムを切り替えます。材料や部品が正しいものか、ロット番号とあわせて確認するのもこの工程です。
準備ができたら最初の1個をつくり、寸法や外観が基準を満たしているかを「初品確認(初物検査)」で確かめます。班長や検査担当者の確認を受けてから、本格的な生産に入る工場も多くあります。
段取りで使うのは、段取り表や加工条件表、製品ごとの作業標準書などです。「前回と同じだろう」と思い込まず、毎回書類と突き合わせることが、設定ミスを防ぐいちばんの近道です。
段取りの時間は、そのまま生産できない時間になります。そのため、生産中に次の段取りの準備を進めておく「外段取り」など、時間を短くする工夫が各現場で行われています。
段取りでよくある失敗は、治具や条件の設定ミスに気づかないまま生産を始めてしまうことです。初品確認を省いたり、前の品種の部品が残っていたりすると、1回のミスがまとまった数の不良につながるおそれがあります。
生産中の業務
段階2は、実際に製品をつくる時間です。決められたペースで生産を続けながら、品質を確かめ、異常があれば止めるという3つの仕事を同時に進めます。
生産(運転・組立)
組立・加工型の現場では、作業標準書に沿って部品の組付けや加工機への材料の投入を行います。ラインの流れる速さ(タクトタイム)に合わせて、一定のペースで作業を続けることが求められます。
装置型の現場では、中央制御室のモニターで温度や圧力、流量などを監視しながら、必要に応じて運転条件を調整します。制御室での監視と、現場を歩いて設備を見て回るパトロールを交互に行うのが一般的です。
どちらの現場でも、作業標準を自己流に変えないことが大原則です。やりやすい方法を見つけたときは、自分だけで変えずに改善提案として出します。
量産ラインでは、作業が遅れそうになったときに呼び出しボタンやひもで班長に知らせる仕組みを設けている工場もあります。遅れを1人で取り戻そうとせず、早めに助けを求めることがラインを安定させるコツです。
生産中は、部品や材料の残りにも気を配ります。部品が切れそうになったら、構内物流の担当者や班長に早めに知らせることで、ラインを止めずに済みます。休憩や交替のタイミングでも、持ち場を空けるときは必ず代わりの人に引き継ぎます。
工程内検査
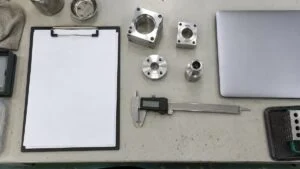
生産中は、決められた頻度で製品を抜き取り、寸法や外観、動作などを確認します。ノギスやマイクロメーター、限界ゲージといった測定具を使い、結果を検査記録に書き込みます。
測定値が基準の範囲内でも、少しずつ規格の端に寄っていくような傾向があれば、刃物の摩耗や設備の変化が疑われます。「まだ合格だから大丈夫」ではなく、変化に気づくことが不良を未然に防ぐ鍵になります。
検査記録は、製品に不具合が見つかったときに「いつ、どのロットで、どんな値だったか」をさかのぼるための証拠にもなります。記入漏れや後からの書き直しは、品質保証の観点から厳しくチェックされる点です。
異常対応
設備の異常や不良の発生に気づいたときは、まず設備やラインを止め、班長を呼び、指示があるまで勝手に動かさないのが基本です。この「止める・呼ぶ・待つ」は、多くの工場で徹底されている考え方です。
装置型の工場では、警報が鳴ったときの対応手順があらかじめ決められています。手順書に沿って落ち着いて操作できるよう、定期的に訓練を行う職場も少なくありません。
自己判断で作業を続けないことが、不良と事故の拡大を防ぎます。
原因が設備にあれば保全、品質基準の判断が必要なら品質保証・品質管理、工程そのものに問題があれば生産技術へと、班長を通じて関係部署につながっていきます。
オペレーターが気づいた異常は、班長を起点に関係部署へ伝わります。
※安全に関わる異常では、班長を待たずにその場の判断で非常停止を押すことが求められます。
よくある失敗は、「少しくらいなら」と作業を続けてしまい、気づいたときには大量の不良が出ていたというケースです。早く止めて早く知らせるほど、損失は小さくて済みます。
異常が落ち着いたあとは、何が起きて、どう対処したかを記録に残します。同じ異常が再び起きたときに、対応の早さが大きく変わるためです。
終業と改善
段階3では、その日の生産の結果を記録し、次の勤務や翌日につなぎます。ここをおろそかにすると、せっかくの気づきや情報が消えてしまいます。
記録・日報
終業前に、次の内容を日報に記録します。
- 生産数
- 不良の数と内容
- 設備が止まった時間とその理由など
紙の日報のほか、タブレットや生産管理システムに直接入力する工場も増えています。
これらの記録は、生産管理が翌日以降の計画を立てたり、品質保証が不良の傾向を分析したりする際の元データになります。「あとで思い出して書く」のではなく、その都度書き留めておくことが正確な記録につながります。
日報には、数字だけでなく「このあたりから音が大きくなった」「この部品は入りにくかった」といった気づきも書き添えておきましょう。原因調査や改善の手がかりとして役立ちます。
最近は、設備の稼働データを自動で集めるスマートファクトリー化が進み、生産数や停止時間は自動で記録される工場も増えました。その場合でも、停止の理由や現場で気づいたことは人が書き添える必要があります。
引き継ぎ・5S
交替制の現場では、次の勤務の担当者に、設備の状態や品種の切り替え、気になった点を申し送ります。引き継ぎノートに書いたうえで、口頭でも補足するのが確実です。
引き継ぎでよくある失敗は、「特に問題なし」とだけ伝えてしまうことです。問題がなくても、品種の切り替えを終えたか、部品の在庫はどれだけ残っているかなど、次の人が迷わずに作業を始められる情報を渡すことを意識します。
あわせて、持ち場の清掃と工具・治具の片付けを行います。整理・整頓・清掃が行き届いた職場では、部品の取り違えや工具の置き忘れが起きにくく、5Sは品質と安全の土台とされています。
改善活動
日々の仕事で気づいた「やりにくさ」や「ムダ」「危なさ」を、改善提案として出すのも大切な仕事です。多くの工場では提案制度があり、採用された提案には表彰や報奨がある場合もあります。
提案を出すときは、次の3点を整理しておくと、班長や生産技術の担当者も判断しやすくなります。
- 「困っていること」
- 「原因と考えられること」
- 「こうすればよくなりそうなこと」
設備の改造が必要な案でも、現場の声が出発点になることは少なくありません。
班やサークル単位で、不良の削減や作業時間の短縮といったテーマに取り組むQCサークル活動も広く行われています。自分の工程を一番よく知るオペレーターだからこそ、現実的な改善案を出すことができます。
改善というと大がかりなものを想像しがちですが、工具の置き場所を変える、部品箱に目印をつけるといった小さな工夫でも十分です。小さな改善を積み重ねることが、現場の力を底上げすると考えられています。
業界・会社による違い
ここまでの流れは多くの現場に共通しますが、つくる製品や会社の規模によって、力点の置き方は大きく変わります。
同じ製造オペレーターでも、生産の形によって仕事の中身が変わります。
※同じ会社の中でも、工場やラインによって生産方式が異なる場合があります。
自動車業界のような量産の現場では、ラインのタクトタイムに合わせた分業が基本で、段取り替えの回数は比較的少なくなります。一方、機械業界の受注生産では、図面を見ながら1台ずつ組み立てることが多く、1人が受け持つ工程の幅が広くなるのが特徴です。
化学や鉄鋼、半導体などの装置型の工場は、24時間の連続運転が前提です。生産中の業務は監視とパトロールが中心で、交替時の引き継ぎがとくに重視されます。食品・医薬品業界では、これらに加えて衛生管理や記録の手順が細かく定められています。
会社の規模による違いもあります。大手の工場では、保全や検査、生産管理が専門の部署に分かれ、オペレーターは生産に集中しやすい環境です。
中小の工場では、1人が段取りから検査、簡単な保全まで受け持つことも多く、幅広い経験を積みやすい反面、覚えることも多くなります。
どの現場に入るかによって、身につくスキルや働き方は変わります。就職や転職を考えるときは、量産か受注生産か、装置型か組立型かを確認しておくと、入社後のギャップを小さくできます。
まとめ
- 製造オペレーターの仕事は、始業前の準備、生産中の業務、終業と改善の3段階で進む
- 始業前は引き継ぎ、始業前点検、段取りと初品確認で、情報・設備・材料を整える
- 生産中は作業標準を守ってつくりながら、工程内検査で変化に気づくことが大切
- 異常時は「止める・呼ぶ・待つ」を守り、班長を通じて関係部署につなぐ
- 量産か受注生産か、大手か中小かで、受け持つ範囲や求められる力が変わる
製造オペレーターという仕事そのものについては製造オペレーターとは?仕事内容・役割・他職種との違いをご覧ください。必要なスキルや資格、将来の道筋については製造オペレーターに必要なスキル・資格とキャリアパスで解説しています。
製造オペレーターの働き方や関連する技術については、製造・オペレーションの職種ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(3件)を開く出典・参考資料を閉じる
- 自動車組立の作業内容・勤務形態:厚生労働省 職業情報提供サイト(job tag)「自動車組立」
- 化学製品製造オペレーターの作業内容・勤務形態:厚生労働省 職業情報提供サイト(job tag)「化学製品製造オペレーター」
- 半導体製造の作業内容・勤務形態:厚生労働省 職業情報提供サイト(job tag)「半導体製造」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›

コメント