PLC(プログラマブルロジックコントローラ)は、センサーやスイッチの信号を受け取り、決められた順序や条件に従って工場の設備を動かす制御装置です。コンベヤやロボットなど、自動で動く設備に組み込まれた「設備の頭脳」にあたります。
生産ラインが止まったとき、最初に確認されることが多いのも、PLCのプログラムと入出力(受け取る信号と送り出す信号)の状態です。日本では「シーケンサ」とも呼ばれ、パソコンとは設計の考え方が大きく異なります。
PLCとは?シーケンス制御を担う工場の制御装置
PLCの定義
PLC(Programmable Logic Controller)は、モーターやバルブなどを動かす産業用の制御装置です。センサーやスイッチからの信号を受け取り、あらかじめ書き込まれたプログラムに従って機器を動かします。
日本では「プログラマブルコントローラ」「シーケンサ」とも呼ばれます。
キーエンスは、PLCを「CPUとメモリを持ち、入力機器の信号に基づいて出力機器を制御するマイコン」と説明しています。一般的なコンピュータより過酷な工場環境で動くよう設計されている点も、特徴に挙げています。
粉じん、振動、電気ノイズ、温度変化がある場所で、何年も止まらずに動き続けることが前提の機械です。
PLCが担う代表的な制御が「シーケンス制御」です。シーケンス制御とは、あらかじめ決めた順序や条件に従って各段階を進めていく制御を指します。たとえば「ボタンが押されたらコンベヤを動かし、センサーが製品を検知したら止める」といった制御です。
リレー盤の置き換えから始まった歴史
PLCが登場する以前、工場の自動化は電磁リレーを大量に組み合わせた「リレー盤」で実現されていました。制御内容を変えるたびに配線をやり直す必要があり、車種の切り替えが多い自動車工場などでは大きな負担になっていました。
MONOistの解説記事によると、現在のPLCの原型とされるのは「Modicon 084」です。1968年にModicon(現在のシュナイダーエレクトリック)が開発しました。
配線ではなくプログラムで制御を切り替えられるという発想が、その後の工場自動化の土台になりました。
日本国内でも1970年代から国産PLCが登場し、現在では三菱電機、オムロン、キーエンスなどの国内メーカーが大きな存在感を持っています。
日本電機工業会(JEMA)は、PLCが単なるシーケンス制御装置から進化したと整理しています。現在は、演算制御、情報処理、ネットワークまでこなす「システム構築のキーコンポーネント」という位置づけです。
PLCは入力機器の信号を受け取り、プログラムに従って出力機器を動かします。
※上位のパソコンやタッチパネル(HMI)とは通信ユニットやネットワークで接続します。
PLCの仕組みと基本原理

PLCを構成するユニット
一般的なPLCは、いくつかのユニットを組み合わせて構成されます。中心になるのがプログラムを実行するCPUユニットで、そこに電源ユニット、入力ユニット、出力ユニットがつながります。
必要に応じて、次のようなユニットを追加します。
- 他の機器やパソコンとデータをやり取りする通信ユニット
- サーボモーターやステッピングモーターを制御する位置決めユニット
- 温度や圧力などの連続量を扱うアナログ入出力ユニット
ユニットを差し替えるだけで機能を増やせることが、PLCの設計上の大きな特徴です。
スキャン方式という独特の動き方
PLCの動作を理解するうえで最も大切なのが「スキャン方式」です。PLCは、入力の状態をまとめて読み込み、プログラムを先頭から最後まで順番に実行し、その結果をまとめて出力する、という一連の処理を高速で繰り返しています。
この1周にかかる時間を「スキャンタイム」と呼び、一般にミリ秒単位です。キーエンスは、この「入力取り込み→プログラム実行→出力処理」の繰り返しによって、現場の変化にほぼ即座に反応できると説明しています。
実務では、このスキャン方式を意識することが欠かせません。たとえば、スキャンタイムより短い時間だけONになる信号は見逃す可能性があります。
プログラムが大きくなるとスキャンタイムが伸び、装置の応答が遅くなることもあります。高速なパルスを数える場合には専用の高速カウンタユニットを使うなど、仕組みを踏まえた設計が求められます。
PLCは3つの処理を1サイクルとして、ミリ秒単位で繰り返し実行します。
※実際には自己診断や通信処理も各サイクルの中で行われます。
入力機器と出力機器
PLCにつながる機器は、大きく入力機器と出力機器に分かれます。
入力機器は、押しボタンや切替スイッチのように人が操作するもの、光電センサーや近接センサー、リミットスイッチのように物の有無や位置を検知するものが中心です。
どのセンサーを選ぶかによって、検出の確実さや応答速度が変わるため、制御設計ではセンサーの特性を理解しておくことも大切です。
出力機器は、モーターを動かすための電磁接触器やインバータ、エアシリンダを動かす電磁弁、表示灯やブザーなどです。PLCの出力ユニットには、リレー出力、トランジスタ出力などの方式があり、つなぐ機器の電圧や応答速度に合わせて選びます。
PLCの種類とプログラミング言語
形状による分類
PLCは、形状によって大きく2つに分けられます。1つは電源、CPU、入出力が1つの筐体にまとまった「一体型(コンパクト型)」で、小型の装置や単体機械に向いています。
もう1つは、ユニットをベースに並べて組み合わせる「ビルディングブロック型(モジュール型)」です。入出力点数が多い生産ラインや、将来の拡張が見込まれる設備で使われます。
このほか、パソコンや産業用PC上でPLCの機能をソフトウェアとして動かす「ソフトウェアPLC」もあります。PLCと産業用PCの機能を1台にまとめたコントローラも増えています。
後述するIoT連携の流れの中で、PLCとPCの境界は少しずつ曖昧になりつつあります。
IEC 61131-3で定められた言語
PLCのプログラミング言語は、国際規格IEC 61131-3で定められています。
オムロンの解説によると、規格の第3版までは5つの言語が定められ、図で表す3言語(LD、FBD、SFC)と、文字で書く2言語(IL、ST)に分かれていました。
IEC 61131-3は1993年に初版が発行され、2025年5月には第4版が発行され、ILは削除されました。
図で表す言語と文字で書く言語があり、用途に応じて使い分けます。
出典:オムロン「IEC 61131-3の特長」をもとに作成
このうち日本の現場で圧倒的に使われているのがラダー図です。
ラダー図は、左右2本の縦線(電源線)の間に、接点とコイルを横向きに並べて描く言語で、はしご(ladder)のような見た目からこの名前がつきました。
リレー回路図をほぼそのまま置き換えられるため、電気保全の担当者にも読みやすいという利点があります。
JEMAの「2024年度PLCユーザ調査」では、IEC 61131-3を導入している装置メーカー(セットメーカ)の事業所も調べています。そうした事業所でも、ラダー図の使用率は88.9%に達していました。
一方で、FBDは37.8%、STは28.9%でした。数値計算やデータ処理が増える装置ではST、制御の流れを見せたい場面ではFBDというように、ラダー図と他の言語を併用する形が広がっています。
ラダー図が中心ですが、FBDやSTの併用も一定程度進んでいます。
※IEC 61131-3を導入しているセットメーカ事業所の回答(複数回答)。出典:JEMA「2024年度PLCユーザ調査報告書」(2025年3月)
ラダー図の基本:自己保持回路
ラダー図の考え方をつかむうえで、最初に学ぶことが多いのが「自己保持回路」です。押しボタンは指を離すとOFFに戻るため、そのままではボタンを押している間しかモーターが回りません。
そこで、モーターを動かす出力(コイル)の接点を、起動ボタンと並列に入れておきます。
こうすると、起動ボタンを一度押せば出力がONになり、その出力自身の接点によってONの状態が保たれます。停止ボタンの接点を直列に入れておけば、停止ボタンを押したときに保持が解除されて止まります。
リレー制御の時代から使われてきたこの回路は、PLCのラダー図でもほぼ同じ形で描かれ、多くの装置制御の基本になっています。
主要メーカー
国内で広く使われているPLCメーカーには、三菱電機(MELSECシリーズ)、オムロン(SYSMACシリーズ)、キーエンス(KVシリーズ)などがあります。
海外メーカーでは、ドイツのシーメンス(SIMATICシリーズ)、米国のロックウェル・オートメーション、フランスのシュナイダーエレクトリックなどが代表的です。
主要メーカーの特徴と選び方はPLCメーカー比較で整理しています。
MONOistの記事によると、2025年には三菱電機とキーエンスが新しいPLCシリーズを発売しました。先行するオムロンとあわせて、サイバーセキュリティ機能やIT/OT連携の強化を打ち出しています。
メーカーごとにプログラミングツールや命令体系、ネットワーク規格が異なるため、工場や装置メーカーは特定のメーカーに寄せて採用することが一般的です。
JEMAの同調査でも、セットメーカが購入しているPLCのメーカー数は「1〜3社」が86.4%を占めていました。業界全体の構造はFA・自動化システム業界とは?で解説しています。
PLCのメリットと限界
リレー制御と比べたメリット
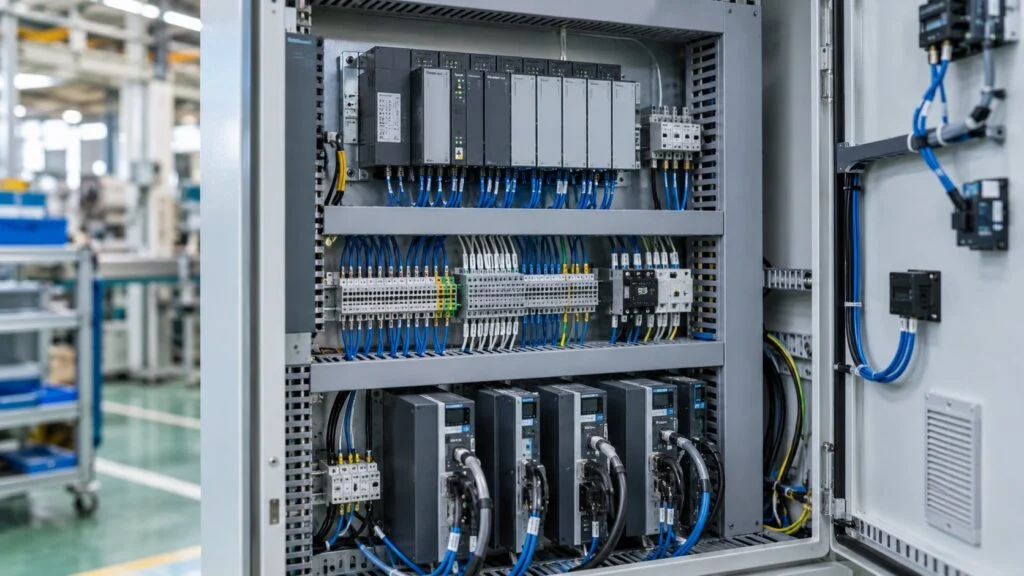
PLCの最大のメリットは、制御内容をプログラムで変えられることです。リレー制御では、動作順序を1つ変えるだけでも配線の変更が必要でしたが、PLCでは多くの場合、プログラムを書き換えるだけで対応できます。
キーエンスは、リレー制御と比べたPLCの利点として、省スペース化、配線をやり直さずに済むプログラム変更、機械的な部品が少ないことによる保守負担の軽減、拡張の柔軟性を挙げています。
数百個のリレーで組んでいた回路を、1台のPLCにまとめられることもあります。
PLCは、配線で決めていた制御をプログラムに置き換えた仕組みです。
※非常停止など安全に関わる回路は、PLCとは別に安全リレーや安全PLCで構成するのが一般的です。
パソコンと比べたメリット
パソコンと比べた場合、PLCの強みは信頼性と応答の確実性にあります。PLCは制御に特化した専用機で、決まった周期でプログラムを実行し続けます。
OSの更新や他のアプリケーションの影響で処理が遅れることがなく、10年以上同じ設備で使われ続けることも珍しくありません。
また、PLCは入出力の配線を直接つなげる端子や、電源の瞬断・ノイズへの対策が標準で備わっています。
パソコンで同じことをしようとすると、別途インターフェースボードや対策部品が必要になり、かえって手間とコストがかかる場合があります。
制御はPLC、情報処理はパソコンという役割分担が長く続いてきたのは、こうした理由からです。
PLCの限界と注意点
一方で、PLCにも限界があります。1つ目は、大量のデータを蓄積・分析したり、画像を処理したりする用途には向かないことです。こうした処理は、上位のパソコンやサーバー、専用の画像処理装置と組み合わせて実現します。
2つ目は、メーカーごとに開発環境やプログラムの書き方が異なることです。IEC 61131-3による標準化は進んでいます。ただ、実際の現場ではメーカー固有の命令や設定に依存したプログラムが多く、別メーカーのPLCへの移行には手間がかかります。
3つ目は、プログラムの属人化です。担当者ごとに書き方が異なり、コメントや設計書が十分に残されていないと、後任者が内容を読み解けず、トラブル対応や改造に時間がかかります。
変数名を使った構造的な書き方を重視するIEC 61131-3の考え方は、この課題への対策としても注目されています。
4つ目は、ネットワーク接続に伴うセキュリティリスクです。かつてPLCは工場内で閉じて使われていましたが、IoT化によって外部とつながる機会が増えました。新しいPLCでセキュリティ機能が強化されているのは、こうした背景があるためです。
現場でのPLCの使われ方

PLCが動かしている設備
JEMAは、PLCの主な用途として、次のような幅広い分野を挙げています。
- プラントの監視
- 生産ラインの制御
- 半導体製造装置
- 再生可能エネルギー関連設備
自動車の組立ライン、食品や医薬品の充填・包装ライン、物流倉庫の搬送システム、ビルの空調や上下水道の設備などが代表例です。「決まった手順で機械を動かす」場面のほとんどにPLCが使われています。
産業用ロボットや工作機械は、それぞれ専用のコントローラを持っていますが、ライン全体の動きをまとめるのはPLCの役割であることが多くなっています。
PLCがロボットに「動作開始」の信号を送り、ロボットから「完了」の信号を受け取って次の工程に進む、というやり取りが典型的な連携の形です。
立ち上げ・保全での使われ方
PLCが最も注目されるのは、設備の立ち上げとトラブル対応の場面です。新しい装置を導入するときは、制御設計者がプログラムを書き込み、入出力の配線が正しいかを1点ずつ確認したうえで、実際に機械を動かしながらタイミングを調整します。
稼働後に設備が止まった場合、保全担当者はパソコンの開発ツールをPLCにつなぎ、プログラムの実行状態をモニタして原因を探ります。
センサーが反応していないのか、条件が成立していないのかをラダー図の上で確認できるため、PLCが読めるかどうかで復旧までの時間が大きく変わります。
国内の出荷動向
JEMAの「産業用汎用電気機器 出荷実績」によると、2026年7月のプログラマブルコントローラの出荷額は131億円でした。前年同月比111.9%で、19か月連続のプラスです。
内訳は国内出荷が66億円、輸出が65億円で、国産PLCの出荷のおよそ半分が海外向けであることがわかります。
この数字は、国内外の設備投資の動きがPLCの需要に直結していることを示しています。
PLCは装置メーカーが製造する機械に組み込まれて海外へ出ていくことも多く、日本のFA機器メーカーにとって海外市場は欠かせない存在です。
働く人にとっては、海外向け装置の立ち上げや現地サポートに関わる機会がある分野ともいえます。
ネットワークとIoTとの連携
近年のPLCは、単体で機械を動かすだけでなく、ネットワークを通じて他の機器や上位システムとつながるようになっています。
JEMAの2024年度調査では、コントローラ同士をつなぐネットワークとして、EtherNet/IPが54.3%の事業所で採用されていました。CC-Link IEは41.9%で、いずれもセットメーカの複数回答の結果です。
PLCが集めた稼働状況、生産数、異常の履歴などのデータは、上位の生産管理システムやクラウドに送られ、稼働率の分析や予知保全に活用されます。工場全体のデータ活用の考え方はスマートファクトリーとは?
、PLCの上位に位置するシステムはMES・ERPとは?で整理しています。
ただし、PLCの本来の役割は、あくまで決まった周期で確実に機械を動かすことです。データの蓄積や分析はパソコンやエッジコンピュータに任せ、PLCは制御に専念させるという役割分担を意識した設計が現場では重視されています。
PLCに関わる職種・スキル・資格
PLCを扱う主な職種
PLCに最も深く関わるのは、装置の制御を設計する電気設計・制御設計のエンジニアです。担当する仕事は次のとおりです。
- 制御仕様の検討
- PLCや入出力機器の選定
- ラダー図などのプログラム作成
- 現地での試運転と調整
仕事の全体像は電気設計とは?で紹介しています。
工場側では、設備保全の担当者がPLCを日常的に扱います。設備が止まったときに、プログラムをモニタして「どの入力が入っていないか」「どの条件で止まっているか」を突き止めるのは保全の重要な仕事です。
詳しくは設備保全とは?を参照してください。
このほか、生産技術職がライン改善でプログラムを修正したり、技術営業(FAE)が顧客への提案や技術サポートでPLCを扱ったりする場面もあります。
求められるスキル
- 電気の基礎知識(回路、電圧・電流、配線、接地など)
- ラダー図を読み書きする力と、メーカーごとの開発ツールの操作
- センサー、モーター、インバータ、空気圧機器など周辺機器の知識
- スキャン方式を踏まえたタイミング設計とデバッグの力
- ネットワーク、データ連携、セキュリティの基礎知識
はじめは既存のラダー図を読んで動きを追えるようになることが第一歩です。接点・コイル・自己保持などの基本回路の読み方はラダー図の読み方で解説しています。
そのうえで、STやFBDなどの言語、ネットワークやデータ活用の知識を身につけると、設計や改善の仕事の幅が広がります。
関連する資格
PLCに直結する国家資格として、技能検定の「シーケンス制御」があります。
以前は「電気機器組立て」職種の中の「シーケンス制御作業」として実施されていましたが、令和5年度(2023年度)から独立した職種になりました。
オムロンの解説によると、等級は1級から3級まであり、実技試験ではPLCを使って検定盤の配線とラダープログラムの入力を行い、動作させます。
制御の技能を示す資格と、電気・保全の基礎となる資格を組み合わせて取得する人が多くいます。
※受検資格や試験内容は各実施団体の最新情報を確認してください。
資格はあくまで知識と技能の証明であり、現場ではトラブル対応の経験が評価されます。製造業で役立つ資格の全体像は製造業で役立つ資格でまとめています。
電気工事士や電験三種を講座で学ぶ場合は、設備保全・電気の資格講座と受講料を比べられます。
PLCのよくある質問
PLCとシーケンサは同じものですか?
PLCは日本では「プログラマブルコントローラ」や「シーケンサ」とも呼ばれ、基本的には同じ制御装置を指します。呼び方は会社や現場によって違いますが、入力の信号をもとにプログラムで出力機器を動かす仕組みは共通です。
PLCとマイコンやパソコンは何が違いますか?
キーエンスはPLCを、入力機器の信号に基づいて出力機器を制御するマイコンと説明しています。一般的なコンピュータと違い、粉じんや振動、電気ノイズのある工場で何年も止まらずに動き続けるよう設計されている点が特徴です。
PLCの勉強は何から始めればよいですか?
はじめは既存のラダー図を読んで、設備の動きを追えるようになることが第一歩です。そのうえでSTやFBDなどの言語、ネットワークやデータ活用の知識を身につけると、設計や改善の仕事の幅が広がります。
PLCはどれくらいの期間使えますか?
PLCは決まった周期で動き続ける制御専用機で、10年以上同じ設備で使われ続けることも珍しくありません。ただし交換の時期は使用環境や機種によって変わるため、メーカーの情報や設備の保全計画で確かめます。
まとめ
- PLCは入力機器の信号をもとに、プログラムに従って出力機器を動かす産業用の制御装置
- 入力処理・プログラム実行・出力処理を高速で繰り返すスキャン方式で動作する
- 言語はIEC 61131-3で定められ(現行の第4版は4つ)、日本の現場ではラダー図が中心
- リレー制御より変更や保守がしやすい一方、データ分析や属人化、セキュリティに課題がある
- 電気設計や設備保全に欠かせない技術で、技能検定「シーケンス制御」で技能を証明できる
PLCは、工場の自動化を支える最も基本的な技術の1つです。PLCの上位で生産の計画や実績を管理する仕組みについては、MES・ERPとは?もあわせてご覧ください。制御と生産管理のつながりを知ると、工場全体の情報の流れが見えてきます。
FA機器メーカーや装置メーカーで働くことに関心がある方は、FA・自動化システム業界とは?から業界の全体像を確認すると、PLCがどのような企業や仕事につながっているかがイメージしやすくなります。
出典
出典・参考資料(9件)を開く出典・参考資料を閉じる
- PLCの位置づけ・主な用途:日本電機工業会(JEMA)「プログラマブルコントローラ」
- プログラミング言語の使用率・メーカー数・ネットワーク:日本電機工業会(JEMA)「2024年度 PLC(プログラマブルコントローラ)ユーザ調査 報告書」(2025年3月)
- PLCの出荷額(2026年7月):日本電機工業会(JEMA)「産業用汎用電気機器 出荷実績(2026年7月分)コメント」
- PLCの定義・構成・スキャン方式:キーエンス「PLC(プログラマブル・ロジック・コントローラ)とは?」
- PLCの誕生と2025年の新製品動向:MONOist「転換期のPLC~その進化の軌跡と現在地」(2025年8月19日)
- IEC 61131-3の5言語:オムロン「IEC 61131-3とは? 第2回 IEC 61131-3の特長 前編」
- IEC 61131-3第4版の発行:IEC「IEC 61131-3:2025」
- 技能検定「シーケンス制御」職種の新設:愛知県職業能力開発協会「『シーケンス制御』職種の受検資格等の取扱いについて」
- シーケンス制御の技能検定の等級・試験内容:オムロン FAストア「シーケンス制御作業検定の概要と勉強方法」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
ソフトウェア・組込み・FA・自動化システムの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
ソフトウェア・組込みを選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›