「スマートファクトリー」と聞くと、多くの方は人の姿がほとんどなく、ロボットだけが動き続ける未来的な工場を思い浮かべるのではないでしょうか。
実際には、無人化そのものが目的ではありません。設備や人、モノの状態をデータでつかみ、工場全体を良くし続ける仕組みこそがスマートファクトリーの中身です。既存の設備にセンサーを後付けして始める工場も多くあります。
この記事では、スマートファクトリーとは何かを、全体の仕組み、基本原理、種類・方式、理解に必要な基本用語という順で整理します。
スマートファクトリーとは
スマートファクトリーとは、IoTやAIなどのデジタル技術で工場内の設備・人・モノをつなぎ、データにもとづいて生産を最適化し続ける工場のことです。IoT(Internet of Things)は、機械やセンサーをネットワークにつなぎ、状態をデータとして送る技術を指します。
対象は製造ラインだけではありません。設計、生産計画、調達、品質保証、出荷、エネルギー管理まで、工場にかかわる業務全体がデータでつながる状態を目指します。経済産業省とNEDOがまとめた「スマートマニュファクチャリング構築ガイドライン」も、開発設計から販売・サービスまでの全体プロセスを最適化する考え方を示しています。
一方で、日本の製造業の現状はまだ途中段階です。2026年版ものづくり白書で紹介された調査では、ものづくりの工程(マニュファクチャリングチェーン)でデータの「取得」を行っている企業は66.0%でしたが、「活用」できている企業は51.4%、「効果」を得られている企業は43.9%にとどまりました。
データを集めること自体は広がりつつある一方、集めたデータを改善や判断に結びつける段階で差がつきやすいと言えます。スマートファクトリーは、この「集める」と「活かす」をつなぐ取り組みです。
よく似た言葉に「DX(デジタルトランスフォーメーション)」があります。DXはデジタル技術で会社の事業や仕事の進め方そのものを変えることを指し、スマートファクトリーはその中でも工場を舞台にした取り組みと位置づけられます。
従来の自動化された工場と比べると、違いは次のように整理できます。
自動化の有無ではなく、データの扱い方に大きな違いがあります。
※実際の工場は両者の中間にあることが多く、段階的に移行していきます。
つまり、ロボットや自動機がどれだけあるかより、現場の出来事がデータとして残り、次の判断に使われているかがスマートファクトリーかどうかの分かれ目です。
スマートファクトリーの仕組み
スマートファクトリーは、いくつかの層が積み重なってできています。現場の設備から経営の判断までを、データの通り道として一本につなぐイメージです。
下の層で集めたデータが上の層へ流れ、判断や指示が現場へ戻ります。
※工場の規模によっては、MESを使わず表計算やクラウドサービスで代用することもあります。
現場の層:データを生み出す
いちばん下にあるのが、加工機やロボット、搬送装置といった現場の設備と、そこで働く人、流れる製品です。これらの状態をとらえるのが、センサーやPLC(設備を動かすための制御用コンピューター)です。
新しい設備は最初からデータを出せるものが増えていますが、古い設備でも表示灯や電流にセンサーを後付けすれば稼働状況は取れることが多くあります。センサーの基礎はセンサー・計測の技術ページも参考になります。
ネットワークの層:データを運ぶ
集めたデータは、工場内のネットワークを通って上位のシステムへ送られます。有線LANのほか、配線の難しい場所ではWi-Fiや省電力の無線、ローカル5Gなどが使われます。
設備メーカーごとに通信方式が異なるため、データの形式をそろえる工夫が欠かせません。現場に近い場所で一次処理を行う「エッジ」を置き、必要なデータだけを上へ送る構成もよく見られます。
システムの層:データを活かす
上位の層では、MES(製造実行システム)や分析ソフト、見える化の画面がデータを受け取ります。MESは作業指示、実績、品質記録などを工程ごとに管理するシステムです。
ここで得られた気づきが、生産計画の見直しや設備の保全、作業手順の改善として現場に戻ります。データが一方通行で終わらず、現場に戻って初めて仕組みが完成する点が重要です。
セキュリティ:仕組み全体を守る
設備がネットワークにつながると、外部からの不正な侵入やウイルス感染のリスクも生まれます。これまで工場の中だけで閉じていた制御機器が、外の世界とつながるためです。
そのため、情報系と制御系のネットワークを分ける、つなぐ機器を限定するといった対策を層ごとに組み込みます。セキュリティは後から足すものではなく、仕組みの一部として最初から設計するものと考えられています。
スマートファクトリーの基本原理
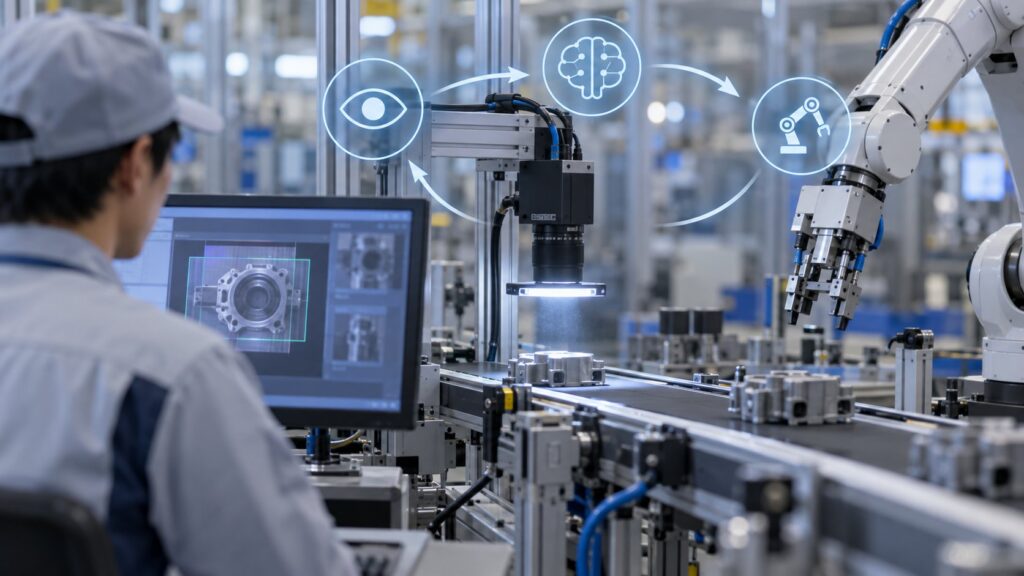
仕組みを動かしている原理は、「測る→わかる→動く」という流れの繰り返しです。人が現場を見回って判断していたことを、データで途切れなく回すと考えるとわかりやすいでしょう。
熟練者は、機械の音や手触りから異常に気づき、経験をもとに対処してきました。スマートファクトリーは、この「気づく」「判断する」「手を打つ」を、データを通じて誰でも再現できる形に近づける試みとも言えます。
「集める」「理解する」「動かす」の3つの段階に分かれます。
※すべてを一度に行う必要はなく、多くの工場は「集める」「見える化」から始めます。
見える化:事実を共有する
最初の原理は、現場で起きていることを誰でも見られる形にすることです。たとえば「このラインは1日に何回、何分止まっているか」を数字で示すだけで、改善の優先順位が変わることは珍しくありません。
人の記憶や感覚は、どうしても印象の強い出来事に引っ張られます。見える化の価値は、思い込みではなく事実から議論を始められることにあります。
サイバー・フィジカル・システム:現実とデータを重ねる
次の原理は、現実の工場(フィジカル)とデータ上の工場(サイバー)を結びつけることです。これをサイバー・フィジカル・システム(CPS)と呼びます。
内閣府が掲げる「Society 5.0」も、サイバー空間とフィジカル空間を高度に融合させる考え方を土台にしています。スマートファクトリーは、その考え方を工場に当てはめたものと捉えることもできます。
データ上に工場を再現したものは「デジタルツイン」とも呼ばれます。レイアウト変更や生産計画を、実際に動かす前にデータ上で試してから現場に反映できるのが大きな利点です。
ただし、デジタルツインの精度は、集めているデータの量と質に左右されます。現実とのずれを確かめながら、少しずつ再現の範囲を広げていくのが現実的な進め方です。
フィードバック:結果を次の改善に戻す
最後の原理は、分析や予測の結果を現場の行動に戻し、その効果をまたデータで確かめることです。分析して終わりでは、現場は何も変わりません。品質管理で使われるPDCAのサイクルを、データで速く回すイメージに近いと言えます。
たとえば、加工条件を変えたら不良率がどう変わったかをすぐに確認できれば、改善の試行回数を増やせます。この循環が回り続けることで、工場は少しずつ賢くなっていきます。
スマートファクトリーの種類・方式
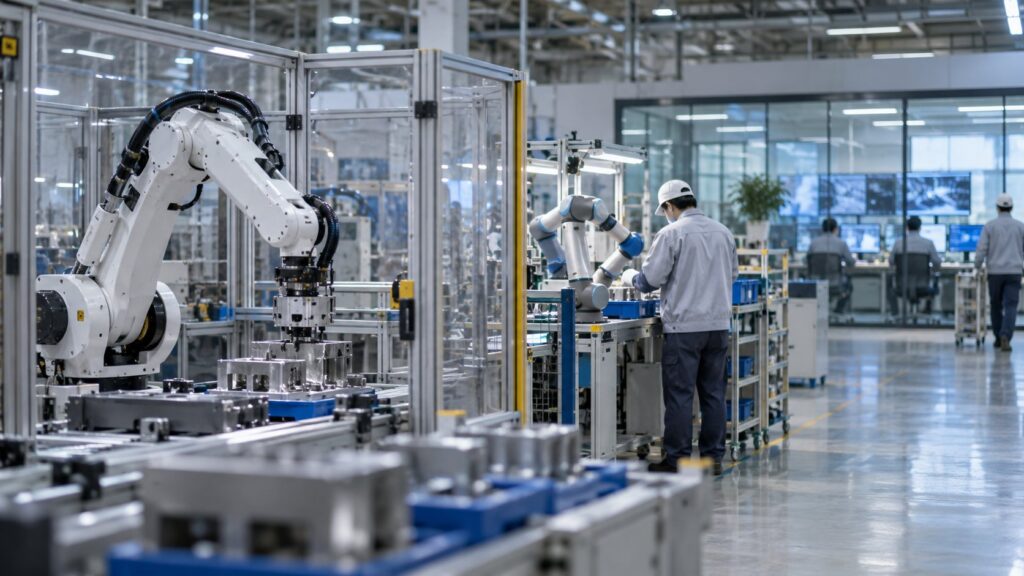
スマートファクトリーには決まった一つの形があるわけではなく、目的に応じていくつかの型に分けて考えると整理しやすくなります。代表的な4つの型を比べてみます。
型を分けて考えるのは、目的によって集めるべきデータや必要な機器、関わる部署が変わるためです。何のために取り組むのかを最初に決めておくことが、遠回りを防ぐことにつながります。
目的と、主に使うデータの種類で整理しています。
※実際には複数の型を組み合わせ、段階的に範囲を広げていくのが一般的です。
稼働監視型
もっとも取り組みやすいのが、設備の稼働状況を集めて見える化する型です。運転中か停止中かという信号だけでも、停止の時間帯や理由を積み上げていけば改善の手がかりになります。
初期費用を抑えやすく、効果も数字で示しやすいため、最初の一歩として選ばれることが多い型です。
品質保証型
製品一つひとつについて、いつ、どの設備で、どの条件で作られたかを記録する型です。不良が見つかったときに対象範囲を絞り込めるため、トレーサビリティ(追跡可能性)の確保に役立ちます。
取引先から品質の証拠を求められる業界ほど、この型の重要性は高くなります。記録が残っていれば、問題が起きたときに影響を受ける製品だけを回収するといった、的を絞った対応も可能になります。
画像による外観検査と組み合わせる例も増えています。検査の自動化についてはAI・画像検査の技術ページで詳しく扱っています。
保全最適化型
振動や温度などの変化から、設備の劣化を早めにとらえる型です。壊れてから直す事後保全や、時期を決めて部品を替える予防保全に比べ、必要なときに必要な整備を行えるようになります。
この考え方は予知保全と呼ばれ、スマートファクトリーの中でも効果が見えやすい分野の一つです。
突発的な故障で生産が止まると、納期や段取りの計画まで崩れてしまいます。止まる前に計画的に直せることが、保全の担当者だけでなく工場全体の安定につながるのが、この型の価値です。
全体最適型
受注から生産計画、調達、製造、出荷までのデータを連動させ、工場全体の流れを最適にする型です。部署ごとの判断ではなく、工場全体として何を優先すべきかをデータで決められるようになります。
範囲が広い分、システムの連携や業務の見直しが必要になり、難易度は高くなります。ほかの型で積み上げたデータと経験が土台になる、発展段階の姿と言えます。
工場の規模による進め方の違い
大手メーカーでは、複数の工場や海外拠点のデータを共通の基盤に集め、拠点間で比べる取り組みが目立ちます。専任のデジタル部門を置き、IT部門と生産技術部門が一緒に進める形が一般的です。
中小企業では、市販のセンサーやクラウドサービスを組み合わせ、1ラインや1台の設備から小さく始める例が多く見られます。規模が小さいほど、現場の困りごとに直結したテーマを選ぶことが成功の近道です。
スマートファクトリーを理解するための基本用語
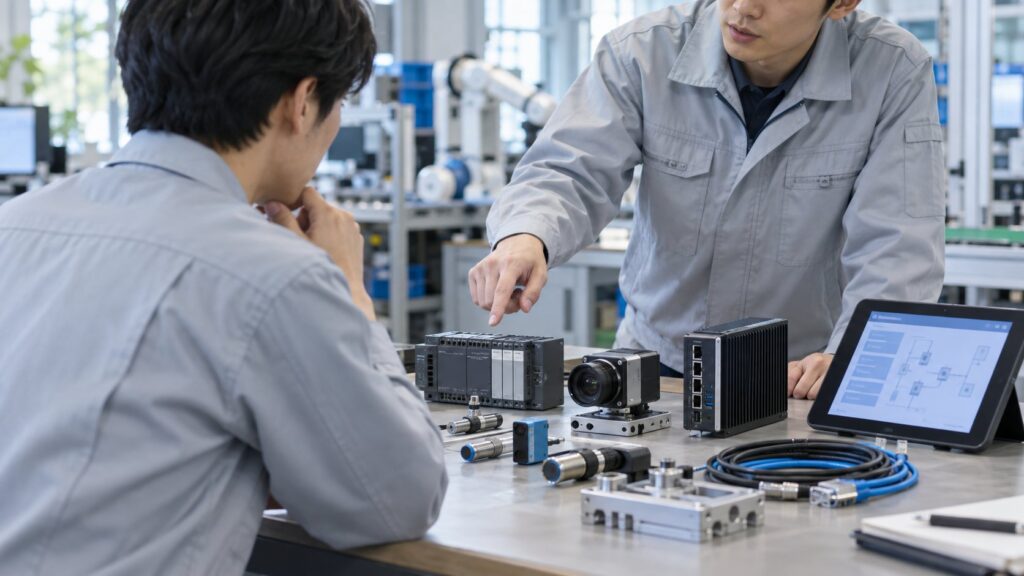
スマートファクトリーの話題では、IT(情報技術)とOT(設備を動かす制御技術)の両方の用語が出てきます。まずは次の6つを押さえておくと、資料や会議の内容がぐっと理解しやすくなります。
現場の設備に近いものから、システム寄りのものまでを並べています。
このほか、設備どうしの通信をそろえる標準規格(OPC UAなど)や、生産管理のもとになるERP(基幹業務システム)といった言葉もよく使われます。
また、稼働率やOEE(設備総合効率)のように、集めたデータから計算する指標の名前もよく登場します。OEEは、設備が本来の能力に対してどれだけ有効に使われているかを、時間・速度・品質の3つの面から見る指標です。
指標は、工場や会社によって定義が少しずつ異なることがあります。数字を比べるときは、何を分母にして計算しているかを確認しておくと誤解を防げます。
用語をすべて覚える必要はありません。そのデータがどこで生まれ、どこへ流れ、誰が使うのかを意識しながら読むと、個々の用語の位置づけがつかみやすくなります。
まとめ
- スマートファクトリーは、設備・人・モノの状態をデータでつかみ、工場を良くし続ける仕組み
- 現場の設備、ネットワーク、MESや分析のシステムが層になってつながっている
- 基本原理は「集める→理解する→動かす」の循環で、データを現場に戻して完成する
- 稼働監視型、品質保証型、保全最適化型、全体最適型などの型があり、段階的に広げる
- データの取得は広がる一方、活用して効果を出す段階に課題が残っている
スマートファクトリーが注目される理由や従来技術との違いはスマートファクトリーが注目される背景と従来技術との違いで、具体的な使い道や事例はスマートファクトリーの主な用途と導入事例で解説しています。データを扱う現場の中心となる生産技術や、FA業界の記事もあわせて参考にしてください。
スマートファクトリーの最新動向や関連技術については、スマートファクトリー・IoTの技術ページから関連記事もあわせてご覧ください。
出典
- データの取得・活用・効果の割合:経済産業省「2026年版ものづくり白書」(2026年5月公表。調査は三菱UFJリサーチ&コンサルティング「令和7年度産業関係調査等事業」)
- 同調査の数値の紹介:MONOist「データは取れるがつながらない ものづくり白書に見る製造業DXの課題」(2026年6月)
- スマートマニュファクチャリングの考え方:NEDO「スマートマニュファクチャリング構築ガイドライン(第2版)」(初版2024年6月、第2版2025年5月)

コメント