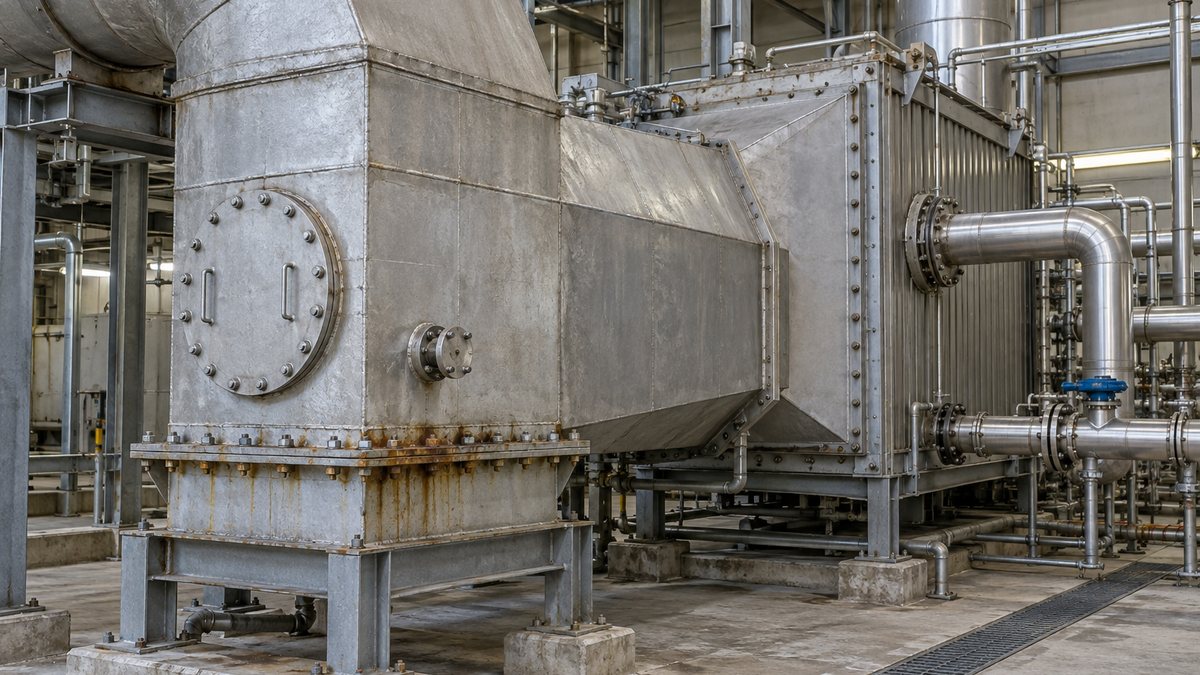
酸露点とは、排ガスを冷やしたときに、含まれる酸性成分が水分とともに液状の酸として凝結し始める温度です。ボイラーの熱回収では、排ガスの出口温度だけでなく、ガスに接する伝熱管や煙道の表面温度を酸露点と比較することが、低温腐食を考える基本になります。
硫黄を含む燃料の排ガスでは硫酸露点、塩素を含む燃焼物では塩酸系の凝結が問題になります。露点は燃料名だけで一つに決まらず、排ガスの組成や水分などで変わるので、熱をどこまで回収するかを決める前に、対象設備の条件を確かめる必要があります。
酸露点とは?
燃焼排ガスには、燃料に由来する硫黄酸化物や、燃焼物によっては塩化水素などが含まれます。これらの成分を含むガスが冷たい表面に接し、その条件に対応する露点を下回ると酸性の液が生じ、表面の鋼材などを腐食させることがあります。
この現象が酸露点腐食で、排煙系統の比較的低温の部分で生じるため、低温腐食とも呼ばれます。低温といっても常温に限るわけではなく、100℃を超える温度でも硫酸が凝結する条件があるので、水蒸気が水になる温度だけを基準にはできません。
燃料中の硫黄から、硫酸ができるまで
硫黄を含む重油や石炭が燃えると、硫黄は酸化されて主に二酸化硫黄になります。その一部がさらに酸化されて三酸化硫黄となり、排ガス中の水蒸気と関係して硫酸を生じる、という流れで硫酸露点腐食を説明できます。
図1:硫酸の形成と、冷えた排煙系統での凝結
燃料の硫黄、排ガスの酸素、水分が関係します。酸ができることと、表面で液体になることを分けます。
図は横にスクロールできます。
※反応の全機構や実際の装置配置を示すものではありません。SO₃の生成割合を固定値にしていません。
環境省の排ガス管理マニュアルも、燃料の硫黄からSO2を生じ、その一部のSO3が水蒸気と反応して硫酸を生じる流れを説明しています。形成量は燃料の硫黄分だけでなく燃焼状態や排煙系の条件にも関わるため、燃料成分からSO3濃度までを一律の割合で決めないことが大切です。
硫酸は濃度と温度によって鋼材への作用が変わり、普通鋼だけでなく、一般的なステンレス鋼も激しく腐食する環境があります。錆びにくい材料を選んだつもりでも、酸露点腐食の条件に適しているとは限らないので、大気中の耐食性と同じ基準では判断できません。
硫酸露点と、水の露点は違う
水の露点はガス中の水蒸気が凝縮し始める温度ですが、硫酸露点はSO3と水蒸気を含む系で酸が凝結し始める温度です。水の結露がまだ起きない温度でも硫酸が凝結することがあるため、水露点より高く保っているという情報だけでは酸の凝結を避けられません。
日本製鉄の技報では、重油・石炭焚きの硫酸露点の典型的な範囲として100〜150℃が示されています。120〜150℃に入る例もありますが、これはその範囲ならどの燃料でも安全に運転できるという意味ではなく、燃料・組成・設備の条件に応じた目安として読みます。
同資料には、SO3が1ppmでも硫酸露点が100℃を超える場合があることも記載されています。ただしSO3濃度だけを見れば露点が決まるわけではなく、水分や圧力などの条件も必要になるので、ppmの数字を一つ拾って全設備へ当てはめないでください。
塩化水素を含む排ガスでは、水分との組合せによる塩酸系の凝結も別に確認します。塩酸の露点を硫酸と同じ温度に置くことや、純粋な塩化水素の性質だけで決めることはできず、燃焼物に硫黄と塩素の両方があれば複数の腐食環境を考える必要があります。
| 比較するもの | 主に確認する成分 | 注意点 |
|---|---|---|
| 硫酸露点 | SO₃と水蒸気 | 水露点より高い温度でも酸が凝結し得る |
| 塩酸系の露点 | 塩化水素と水蒸気 | 硫黄を減らすだけでは塩素系の問題は消えない |
| 水の露点 | 水蒸気と圧力条件 | 水の凝結後は酸性成分を含むドレンも確認 |
露点と比べるのは、ガスに触れる表面の温度
出口温度計が測るのは、その場所を通るガスの温度であり、伝熱管や煙道の壁面温度と同じではありません。壁の反対側に冷たい給水や空気があったり、外部へ熱が逃げたりすると、ガス自体が露点より高くても、表面が露点を下回ることがあります。
図2:高温のガスのそばでも、冷たい壁に酸が凝結する
ガスの温度、壁面の温度、酸露点は別の値です。結露の判断は局所的な表面条件と照合します。
図は横にスクロールできます。
※温度は日本製鉄カタログ掲載例の読み取りを使っています。壁面130℃は当該例の推定であり、一般の煙道に共通する温度ではありません。
日本製鉄のカタログには、SO3が3ppm、水分が30体積%という条件で、硫酸露点を約136℃と読む例があります。同じ検討例では排ガス150℃に対し、保温が効く鋼板表面を約130℃と見積もっており、ガスと表面の温度の違いが分かります。
図3:ガスは露点より上、壁面は露点より下という場合がある
同じ例の3温度を並べた比較。+14℃を設備の安全余裕と読み替えないことがポイントです。
ガス温度計の対象
この組成での推定値
凝結を検討する表面
※この差だけで腐食速度や寿命は求まりません。実機では露点推定と壁温の不確かさ、材料・付着物・運転状態も評価します。
この温度差は、設計で確保する所定の余裕ではありません。JFEテクノリサーチも、推定露点の周辺で激しい腐食が生じる場合を説明しているため、推定値や壁温のばらつきを含めて評価します。
給水を予熱するエコノマイザの仕組みと熱回収では、回収を増やすほど低温側の条件が重要になります。空気予熱器でも同じく、熱を受ける空気が冷たい部分や、ガスの流れに偏りがある部分に注目して検討します。
酸露点腐食の対策は?
対策は、酸のもとになる成分を減らすこと、凝結しやすい温度条件を避けること、想定環境に適した材料と構造を選ぶことに分けられます。一つの対策だけで腐食をなくせるとは限らないので、燃料、燃焼、熱交換器、煙道をつなげて考えます。
排ガス出口温度を管理する
一般的な非凝縮の熱回収では、排ガスを冷やし過ぎて下流の煙道や伝熱面で酸が凝結しないよう、出口温度を管理します。ただし、温度計の値だけを管理項目にせず、最も低くなる表面の温度と酸露点の関係も、熱交換器や煙道の条件に合わせて確認します。
同じ出口温度でも、低負荷運転、起動・停止、外気温度の変化によって、局所の表面温度が変わることがあります。通常負荷の一点だけで設計を確認すると、冷えている起動時や冬の運転で異なる状態になるため、実際に使う運転範囲を整理しておきます。
煙道では保温の欠損や構造上の放熱、ドレンがたまる部分も確認の対象です。排ガスの平均温度を上げるだけで局所の問題が消えるとは限らないので、低温部と付着・滞留の場所を点検記録へ残し、対策後も同じ場所の変化を追います。
高温の灰などによる腐食は、酸の凝結による低温腐食とは機構が違います。原因に合わない温度対策をしないために、低温腐食と高温腐食の違いも確認し、腐食している位置、燃料、付着物と温度を組み合わせて判断します。
低硫黄燃料を使用する
燃料中の硫黄分を減らすことは、硫黄酸化物と硫酸のもとを減らす対策になります。燃料転換や購入仕様の見直しを検討する際は、名称だけで比較せず、硫黄分の分析値と、その燃料を実機で燃やしたときの排ガス条件を確認します。
一方、硫黄が少ない燃料へ替えれば、すべての凝縮や腐食がなくなるわけではありません。水の凝結による腐食や、燃焼物に由来する塩素系の環境などは別に残り得るため、対象が硫酸露点腐食なのかを先に確かめて対策を選びます。
ガス燃料への転換も、燃焼設備や排煙系統の対応条件と合わせて検討します。旧記事の関連解説である気体燃料の種類と燃焼方式を参考に、燃料費だけでなく熱回収設備の仕様、運転範囲や必要な防食条件も比較してください。
過剰空気量を減らす
過剰空気を適正化することは、SO2からSO3への転換を抑える対策として挙げられます。三菱重工の重質油燃焼に関する技報でも、低過剰空気運転によるSO3の抑制と、その一方で起こり得るばいじん増加が説明されています。
空気量を単に絞ればよいわけではなく、不足すれば不完全燃焼や一酸化炭素、すすの増加につながります。排ガスの酸素濃度だけを下げる操作を一般化せず、燃料、バーナー、負荷に応じた燃焼の安定範囲で、メーカーの条件と測定結果を基に調整します。
空気比の変更を、一定の露点低下量に換算することはできません。空気比の計算と適正な管理も確認し、変更前後の負荷や燃料をそろえて燃焼状態と腐食への影響を照合します。
耐酸腐食性金属を利用する
酸の凝結を完全には避けにくい部分では、酸の種類と温度・濃度に適した耐食材料を選ぶ方法があります。日本製鉄のS-TENやJFEスチールの耐硫酸腐食鋼のように、この環境を対象にした材料がありますが、名称に耐酸とあればどの条件にも使えるわけではありません。
材料の適合性は、硫酸と塩酸の違い、混入成分、液が流れるかたまるか、起動・休止で状態が変わるかによっても変わります。母材だけでなく溶接部や接合部、塗装などの仕様も合わせて確認し、部材単体の性能を設備全体の寿命保証に読み替えないようにします。
耐酸鋼でも腐食は進むので、材料を替えた後の点検や板厚管理が不要になることはありません。日本製鉄の注意事項でも、腐食抑制は腐食ゼロを意味しないことや、温度・濃度によって腐食が大きくなる領域があることが示されています。
JFEテクノリサーチは、浸漬試験の材料間の差を、実機の腐食速度へそのまま当てはめないよう説明しています。カタログの試験結果を比較する際は、試験の温度、酸濃度、時間と実際の環境をそろえ、必要なら実機の付着物や腐食生成物も調べて材料を選びます。
熱交換器に供給する空気、給水の温度を上げる
冷たい給水や燃焼空気が入る側では、ガスに接する伝熱面も冷えやすくなるため、入口温度を管理する方法があります。排ガスの出口温度が同じでも冷却側の入口が変われば壁面の条件は違うので、空気・給水の温度も同じ時刻の運転データへ含めます。
図4:給水が冷たい入口付近は、伝熱面も低温になりやすい
煙道内の水管を切った概念図。排ガス温度だけでなく、水側入口と管表面の関係を検討します。
図は横にスクロールできます。
※温度分布を定量計算した図ではありません。実機の流れ方向・伝熱条件で冷端の位置が変わり、空気予熱器でも対応する低温部を確認します。
入口の給水を予熱したり、空気予熱器の低温側条件を改善したりするときは、熱回収量との兼ね合いも見ます。冷却側の温度を上げれば回収できる熱が変わるため、腐食を抑える条件と必要な省エネ効果を同じ計算書で比較して、運転範囲を決めます。
給水温度が何℃ならよいかは、燃料と排ガス、伝熱面の構成で変わり、一律の数値にはできません。入口水温が露点より低くても壁面が同じ温度とは限らず、反対に高い出口ガス温度だけでは冷端の壁面を保証できないため、メーカーの熱設計条件で確認します。
熱回収を変更する前に、確認する条件をそろえる
最初に燃料・燃焼物の成分と排ガス中のSO3、水分、塩化水素などを整理し、どの酸露点を対象にしているか決めます。分析値の基準が乾きガスか湿りガスか、測定位置と負荷がそろっているかも確かめ、異なる条件の濃度を同じ値として比較しないようにします。
図5:5つの対策を、確認する条件と結び付ける
単独の万能対策を選ぶのではなく、原因・温度・材料・運転の情報をそろえて検討します。
表は横にスクロールできます。
| 対策 | 主に変える条件 | 合わせて確認すること |
|---|---|---|
| 出口温度の管理 | 熱回収後の温度 | 局所壁温、低負荷、起動停止、保温とドレン |
| 低硫黄燃料 | 硫酸のもとになる成分 | 塩素系・水の凝結、燃焼設備の適合 |
| 過剰空気の適正化 | 燃焼・SO₃生成条件 | CO、すす、着火・燃焼安定性 |
| 耐食材料の選定 | 腐食環境への耐性 | 酸種・温度濃度、溶接部、点検と寿命 |
| 給水・空気入口の管理 | 低温側の熱交換条件 | 実際の壁温と回収熱量、運転範囲 |
※露点推定・材料選定・燃焼設定は対象設備の条件で行います。この表は具体的な運転設定値を指定するものではありません。
次に低温端、保温しにくい接続部、ドレン滞留部などの温度条件と腐食履歴を対応させます。構造と負荷によって最も冷える場所が変わるため、測定位置も記録して比較します。
意図的に排ガスを凝縮させる熱回収方式は、凝縮液に対応した材料、排水やドレンの処理、運転範囲を含めて設計します。一般的な非凝縮の設備の出口設定だけを下げることとは分け、既存設備の適用範囲を越える変更は、回収器とボイラーのメーカーへ条件を示して検討してください。
よくある質問
酸露点は150℃と覚えてよいですか?
150℃はすべての燃料に共通する露点でも、安全を保証する出口設定値でもありません。SO3や水分などの組成、圧力条件が変われば露点も変わるため、対象設備の条件付きの値を使い、表面温度との比較も併せて行います。
排ガス出口温度が露点より高ければ大丈夫ですか?
ガスより低温の管や煙道表面では、出口ガスが露点を上回っていても酸が凝結する場合があります。本文の150℃と130℃の例のように、出口温度計の値と実際の壁面温度を分け、低温部や保温の状態まで確認します。
ステンレスへ交換すれば腐食を防げますか?
一般的なステンレスも、高温・高濃度の硫酸環境では激しく腐食する場合があり、材質名だけでは判断できません。反対に薄い酸ではステンレスが優れる条件もあるため、酸の種類と温度・濃度をそろえて材料を選びます。
低温腐食は、冷やすほど必ずひどくなりますか?
腐食の大きさは温度だけでなく凝結した酸の濃度、材料、付着物や運転状態にも左右され、単純な一方向の関係ではありません。ある材料の浸漬試験で得た温度別の差を、そのまま実機の年間減肉量へ置き換えないことも大切です。
酸露点対策と省エネは両立できますか?
対象設備の腐食条件を把握し、燃料・燃焼・温度・材料を組み合わせて適用範囲内の回収量を決めることで検討できます。回収熱だけを最大化せず、保守や交換を含めた効果と運転条件を比較し、必要な防食仕様を合わせて選びます。
まとめ
酸露点は、排ガスの酸性成分が水分と関係して液状の酸となる温度で、硫酸露点腐食ではSO3と水蒸気の条件が重要です。ガス出口温度だけで判断せず、熱を受ける給水・空気や外部放熱で冷えた表面が、露点を下回らないかを確認します。
低硫黄燃料、過剰空気の適正化、温度管理、耐食材料の選定は、対象の条件へ合わせて組み合わせる対策です。ボイラー全体の機器と燃焼の関係はボイラーの仕組みと種類でも整理し、熱回収を変えるときは、腐食履歴と実際の運転範囲をメーカーへ共有して検討してください。
出典・参考資料
- 環境省「工業排ガス管理のための指導マニュアル」:本文96頁、101頁(PDF100・105頁)、燃焼管理と低温腐食の形成・対策。
- 日本製鉄「耐硫酸・塩酸露点腐食鋼S-TEN」:表1.3と壁面温度の検討例、使用上の注意。136℃・150℃・130℃はこの条件付きの例。
- 日本製鉄技報380号「耐塩酸性を向上させた耐硫酸性鋼:新S-TEN1」:21〜22頁、燃焼物による酸露点環境とSO3の影響。
- 日本製鉄「S-TEN」:適用例と材料の使用上の注意。
- JFEテクノリサーチ「排ガス等による硫酸露点腐食―硫酸浸漬試験」:露点・壁面温度、材料試験と実機評価の区別。
- JFEスチール「JFEの耐硫酸腐食鋼板」:露点腐食の機構と環境に応じた材料の例。
- 三菱重工技報35巻1号「粗悪油燃料超低過剰空気燃焼技術の開発」国立国会図書館保存版:30頁、低過剰空気によるSO3抑制とばいじんの課題。
- 米国DOE「Considerations When Selecting a Condensing Economizer」:1〜3頁、凝縮液への耐食設計・処理と設備ごとの適用検討。
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント