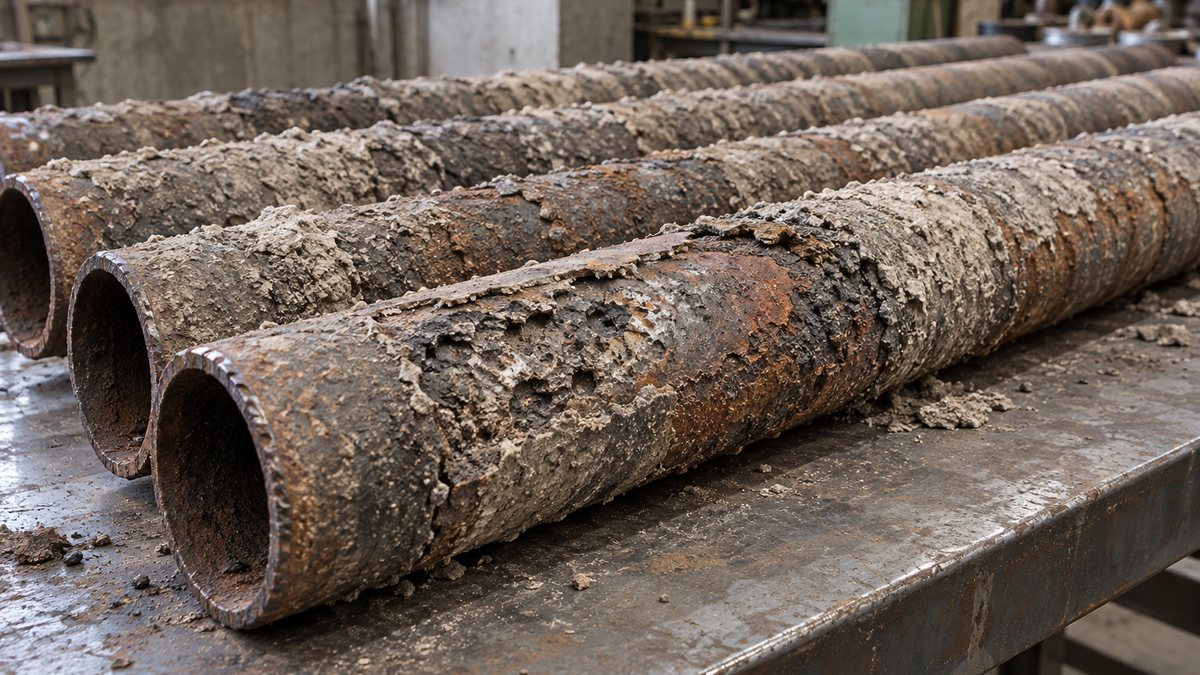
低温腐食とは、排ガス中の硫黄分が硫酸になり、温度の低い伝熱面に結露して金属を傷める腐食です。高温腐食は、燃料の灰に含まれるバナジウムなどが高温の伝熱面で溶け、管の表面を侵す腐食です。
ボイラーでは、高温腐食は火炉に近い過熱器などで、低温腐食は煙突に近いエコノマイザ(節炭器)や空気予熱器、煙道で起きますが、同じ燃料が原因でも、起きる場所と仕組みは正反対です。
この記事では、2つの腐食の違いを温度・原因・場所で比べたあと、高温腐食と低温腐食それぞれの仕組みと対策を整理します。
高温腐食と低温腐食の違い
高温腐食と低温腐食の最も大きな違いは腐食が起き始める温度で、高温腐食は成分にもよりますがおよそ500℃以上、低温腐食は120℃程度で起き始めることが多いです。
ここでいう温度は、排ガスの温度ではなく、伝熱管の表面やそこに付いた灰の温度を指します。違いは温度だけではなく、原因になる物質も、起きる場所も異なります。
- 高温腐食:燃料の灰に含まれるバナジウムやナトリウムの化合物が原因。過熱器・再熱器など、火炉に近い高温部で起きる
- 低温腐食:燃料の硫黄からできる硫酸が原因。エコノマイザ・空気予熱器・煙道・煙突など、排ガスの出口に近い低温部で起きる
排ガスは火炉から煙突へ流れながら冷えていきます。入口側で高温腐食、出口側で低温腐食が起きます。
※エコノマイザと空気予熱器の並び順は一般的な例です。高温腐食は、低質な重油を燃やす場合に火炉の蒸発管で起きる例も報告されています。
2つを同じ物差しで並べると、次のようになります。
温度・原因物質・腐食のしかた・場所・対策を同じ順に並べました。
※温度はいずれも目安です。灰の溶融温度は日立評論(1960年)の値です。燃料の成分、排ガス中の SO3・水分、設備の構造で変わります。
低温腐食の「120℃程度」も、決まった境界値ではありません。酸露点は燃料の硫黄分や排ガス中の水分で上下するので、設備ごとに確かめる必要があります。
高温腐食とは?
高温腐食とは、燃料中のバナジウム・ナトリウム・ニッケルなど、金属成分を含む灰が原因で起きる高温部の腐食です。重油や低質な油を燃やすボイラーで問題になりやすい現象です。
灰に含まれる金属の酸化物は、過熱器などの伝熱面に付着し、これが高温で溶けると、管の表面を守っている酸化皮膜を壊して腐食を進めます。
原因の中心は、五酸化バナジウム(V2O5)とナトリウム・カリウムの硫酸塩です。日立評論(1960年)では、V2O5 の溶融温度を650〜690℃、硫酸ナトリウムを885℃としています。
V2O5 単体の融点は、いまの資料でもほぼ同じで、厚生労働省の GHS モデル SDS では690℃(GESTIS)、681℃(PubChem)とされています。
やっかいなのは、この2つが混ざると溶ける温度が下がり、540℃くらいで溶けるものもある点であり、高温腐食の目安が「およそ500℃以上」とされるのはこのためです(同じく日立評論、1960年)。
高温腐食はいくつかの金属元素が原因で起きますが、バナジウムによるものだけに「バナジウムアタック」という名前が付いています。燃焼でできた V2O5 が管の表面で溶け、酸化を速める現象です。
灰が付くと熱が伝わりにくくなり、管がさらに熱くなる悪循環に入ります。
※日立評論(1960年)は、SO3 を含むガス中では V2O5 の融点より低い温度でも腐食がかなり進むと注意しています。
付着した灰(スラッグ)が厚くなると、ガスの通り道もふさがれます。通風に要る動力が増え、ボイラー効率も落ちるので、腐食だけでなく運転面の損失にもなります。
高温腐食の対策
高温腐食の対策は、原因に合わせて次の4つです。
- 伝熱面の温度が、灰の融点以上にならないようにする
- スートブロワ(すす吹き)を実施する
- 添加剤を入れて灰の融点を上げる
- バナジウム・ナトリウム分の少ない燃料を使う
根本対策は、排ガス温度を上げすぎないようボイラーの構造を整え、スートブロワで灰を長くためないことです。燃料そのものに、高温腐食の原因になる成分が多いものを使わないことも大切です。
設計の面では、過熱器の中の蒸気の流れを均一にし、管がよく冷えるようにします。日立評論(1960年)は、伝熱面の一部を改造して高温腐食が大きく減った発電所の例を紹介しています。
添加剤にはマグネシウム系やドロマイトなどが使われ、灰の融点を上げて、管に溶け付きにくい粉状の灰に変えるねらいです。重油焚きガスタービンの研究では、Mg と V の重量比を3程度にすると腐食速度が大きく下がったと報告されています。ただし入れすぎると灰が増えて通路を狭めるので、量の見極めが要ります。
管そのものを守る方法として、ニッケル・クロム合金の溶射で表面を覆う例もあります。溶射やめっきの考え方は表面処理の基本で整理しています。
燃料を重油からガスに替えれば、バナジウムを含む灰そのものがほぼ出なくなります。燃料転換の考え方は燃料を重油からガス焚きに更新するメリットでも扱っています。
低温腐食とは?
低温腐食とは、主に燃料中の硫黄分が原因で、排ガスの出口に近い低温部で起きる腐食です。酸露点腐食や硫酸露点腐食とも呼ばれます。
燃料中の硫黄は、燃えるとほとんどが二酸化硫黄(SO2)になります。その一部がさらに酸化されて三酸化硫黄(SO3)になり、排ガス中の水蒸気と結びついて硫酸の蒸気になります。
この硫酸の蒸気が、温度の低い金属表面で結露すると腐食が始まりますが、結露するのは水の露点ではなく、それよりずっと高い硫酸の露点(酸露点)です。
日立評論(1960年)によると、硫酸の蒸気がない燃焼ガスの露点は45℃くらいですが、硫酸の蒸気がわずか0.001%あるだけで、露点は100℃以上に上がります。
同じ資料の図では、燃料の硫黄分が0.5〜6%のとき、排ガスの露点はおよそ110〜150℃に分布しています(空気過剰率25%の測定)。低温腐食の目安「120℃程度」は、この幅の中の値です。
低温腐食は主に排ガスの温度が最も下がる節炭器(エコノマイザ)や空気予熱器、煙道や煙突で起きます。
燃料の硫黄が、4つの段階を経て金属表面の硫酸になります。
※日立評論(1960年)が紹介する文献値では、重油・ガス燃焼で SO2 の3.2〜13.7%が SO3 になるとされています。
ここで、バナジウムが高温腐食とつながります。灰の V2O5 は SO2 を SO3 に変える触媒にもなるため、バナジウムの多い燃料は低温腐食の原因も増やしやすいのです。
見るべき温度は、排ガスの温度ではなく管や板の表面温度です。エコノマイザの管の表面は、中を流れる給水に近い温度になるので、排ガスが十分熱くても給水が冷たいと結露します。
酸露点は、排ガス中の SO3 や水蒸気が多いほど高くなります(JFEテクノリサーチ)。日本製鉄の技術資料では、ごみ焼却施設の排ガス(SO3 3ppm・HCl 300ppm・水分30%)の例で、硫酸が結露する鋼材の表面温度を136℃としています。
腐食が最も激しくなるのは、酸露点より少し低い温度域です。日立評論(1960年)は、露点より低い110℃くらいで鉄の腐食量が最大になる測定を紹介しています。
酸露点の考え方は酸露点(さんろてん)とは?酸露点腐食の仕組みと対策で詳しく書いています。
低温腐食の対策
低温腐食の対策も、次の4つです。
- 硫黄分の少ない燃料にする
- 排ガスの熱回収で、伝熱面の温度が酸露点以下にならないようにする
- 添加剤で硫酸を中和する
- SO3 ができにくいよう、過剰空気を減らす
2つ目は、給水や燃焼用空気を先に温めてから伝熱面に入れる方法が一般的です。たとえばA重油焚きの貫流ボイラーでは、エコノマイザへの給水を60℃に温める必要があるとした例があります(日本産業機械工業会の受賞資料)。
60℃はその設備の条件での値なので、そのまま設定値には使えず、燃料の硫黄分と排ガスの条件をもとにメーカーと決めます。給水温度を左右する脱気器の運転も関わります。
3つ目の添加剤には、マグネシウム系の粉や、煙道に注入するアンモニアがあります。アンモニアは SO3 と反応して硫酸アンモニウムの化合物になり、硫酸として結露するのを防ぎます。
4つ目は、燃焼に使う空気を必要最小限にする運転です。関西電力の尼崎第三発電所では、空気予熱器と煙道の腐食を減らすため、重油専焼ボイラーで低過剰空気燃焼の試験を行いました(日立評論、1966年)。
特に硫黄分の多い燃料では、排ガスの温度を下げすぎないよう、節炭器(エコノマイザ)や空気予熱器の伝熱面積を減らすなどの配慮が必要です。
低硫黄の燃料に替えると省エネになるのは、低温腐食を気にせず排ガスの熱を深く回収できるからです。環境省の試算例では、都市ガス焚きで給水25℃のまま、排ガスを168℃まで下げて熱を回収しています。
排ガス温度とボイラー効率の関係はボイラー効率の計算方法、工場全体の省エネの進め方は工場の省エネとエネルギー管理の基本で整理しています。
材料で防ぐ場合は、ステンレスが万能ではない点に注意します。硫酸露点腐食では、ステンレス鋼でも普通鋼と同じくらい腐食することがあるからです(日本製鉄・JFEテクノリサーチ)。
煙道や空気予熱器には、耐食元素を少し加えた低合金鋼(耐硫酸露点腐食鋼)が使われます。それでも腐食はゼロにならないので、時間基準・状態基準の保全で肉厚を定期的に測ります。
高温腐食と低温腐食の対策は、どの原因に効くかで4つに整理できます。
※材料の変更(耐食鋼・溶射など)は、4つの打ち手で防ぎきれない部分を補う位置づけです。
燃料別に見た高温腐食・低温腐食の起きやすさ
2つの腐食がどれだけ問題になるかは、使う燃料で大きく変わります。原因物質の硫黄・バナジウム・ナトリウムをどれだけ含むかが分かれ目です。
- 重油(とくに低質な重油):硫黄もバナジウム・ナトリウムも含むので、高温腐食と低温腐食の両方に注意が要る
- A重油:硫黄分があるので低温腐食の対策は要る。前述の給水60℃の例はA重油焚きのもの
- 石炭:排ガスに SO3 を含み、空気予熱器や煙道で硫酸露点腐食が起きる
- 都市ガス・LNG:硫黄をほとんど含まず、低温腐食の制約が小さい
- ごみ焼却:硫酸に加えて、塩素からできる塩酸の結露(塩酸露点腐食)にも注意が要る
ガス焚きでは、エコノマイザで排ガスを低い温度まで冷やせます。ただし排ガスを100℃以下まで冷やす潜熱回収では、水そのものが結露するので、凝縮水の扱いが別に必要です。
ごみ焼却施設では、ダイオキシン対策で排ガス温度を下げると塩酸露点腐食が出ることがあり、日本製鉄の資料の例では塩酸が結露する表面温度は72℃でした。
低温腐食・高温腐食のよくある質問
バナジウムアタックとは?
重油の灰に含まれる五酸化バナジウム(V2O5)が、過熱器などの管の表面で溶け、酸化皮膜を壊して腐食を速める現象です。高温腐食のうち、バナジウムが原因のものを指す呼び名です。
日立評論(1960年)では、V2O5 の溶融温度は約650〜690℃で、ナトリウムの硫酸塩と混ざると約540℃まで下がるため、管の表面温度が500℃台でも起こりえます。
酸露点は何℃?
一律に何℃とは言えません。酸露点は、排ガス中の SO3 と水蒸気の量で決まり、どちらも燃料の硫黄分や空気比、燃焼のしかたで変わるからです。
この記事では目安を120℃程度としています。ただし日立評論(1960年)の図では硫黄分により約110〜150℃と幅があり、日本製鉄の例では136℃でした。設計では、燃料の硫黄分と排ガス組成から酸露点を確かめて決めます。
ステンレスにすれば防げる?
腐食の種類で答えが変わります。高温腐食ではステンレス鋼が有利な場合がありますが、硫酸露点腐食ではステンレス鋼でも普通鋼並みに腐食することがあります。
低温部には、耐硫酸露点腐食鋼のような専用の鋼材が使われます。鋼種ごとの性質はステンレスの種類と違いも参考になります。
まとめ
- 高温腐食はおよそ500℃以上で起き、燃料の灰に含まれる金属成分(バナジウム・ナトリウムなど)が原因
- 低温腐食は120℃付近で起き、燃料の硫黄からできる硫酸の結露が原因
- 起きる場所は、高温腐食が過熱器など火炉側、低温腐食がエコノマイザ・空気予熱器・煙道など出口側
- 見るべきは排ガスではなく伝熱面の表面温度。酸露点は燃料と排ガスの条件で変わる
- 対策は燃料・温度・添加剤・清掃と運転の4つ。ステンレスは低温腐食の万能策にならない
高温腐食と低温腐食は、どちらも配管や熱交換器を傷めますが、原因はまったく違います。排ガスと熱交換する機器を設計・運転するときは、両方に気を配る必要があります。
工場でこうした設備を管理する立場は製造業のエネルギー管理士の仕事で紹介しています。
出典
出典・参考資料(9件)を開く出典・参考資料を閉じる
- 高温腐食・低温腐食の仕組み、溶融温度、露点、対策:日立評論 別冊第37号(1960年)「重油専焼ボイラの問題点について」
- 低過剰空気燃焼による低温腐食対策:日立評論(1966年5月)「530t/h自然循環ボイラによる低過剰空気燃焼試験」
- 硫酸露点腐食と耐食鋼、結露温度の例:日本製鉄「耐硫酸・塩酸露点腐食鋼 S-TEN 技術資料」
- 五酸化バナジウムの融点:厚生労働省 職場のあんぜんサイト「GHSモデルSDS 五酸化バナジウム」
- 硫酸露点と SO3・水蒸気濃度の関係:JFEテクノリサーチ「ボイラー、熱交換器、燃焼系、排気系の硫酸露点腐食」
- 高温硫化腐食とマグネシウム添加剤・溶射:北海道大学 学位論文 中森正治「低質油燃焼ボイラ及びガスタービンにおける高温硫化腐食の機構と抑制に関する研究」(1993年)
- エコノマイザと酸露点、都市ガス焚きの試算例:環境省 SHIFT事業「対策メニュー 121222 ボイラー排ガスによる燃焼空気予熱」
- 潜熱回収で凝縮水が出ること:環境省「潜熱回収型ボイラー・高効率温水ボイラー・廃熱利用ボイラー等のエネルギー消費効率の高いボイラーの導入」
- A重油焚きでの給水温度:日本産業機械工業会 第51回優秀環境装置(日本汽罐 廃油焚き横型貫流ボイラー)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント